
Comprendre l'impact des raccords d'extrémité des vannes sur le coût total de possession (TCO) de votre système et sur la sécurité opérationnelle à long terme.
Pourquoi les raccords d'extrémité des vannes déterminent la durée de vie de votre système
Dans le domaine de la gestion des fluides, la fiabilité d’une vanne dépend entièrement de son interface avec le réseau de tuyauterie. Alors que les ingénieurs se concentrent souvent sur les mécanismes internes — tels que le clapet, le disque ou le siège —, le raccord de vanne C'est là que se produisent les défaillances les plus graves. D'après les données relatives à la maintenance industrielle, plus de 60% des arrêts imprévus des canalisations sont dus à des fuites au niveau des points de raccordement plutôt qu'à des défaillances internes des vannes.
Choisir le bon types de raccordement des vannes Il s'agit de trouver un juste équilibre entre la prévention absolue des fuites (permanence) et la nécessité d'accéder aux composants pour la maintenance (démontabilité). Le choix d'une norme inadaptée, comme l'utilisation d'un filetage NPT dans un système soumis à de fortes vibrations ou des brides dont les caractéristiques ne correspondent pas, entraîne des contraintes mécaniques et une fatigue catastrophiques. Pour les responsables des achats et les directeurs d'usine, cette décision a un impact direct sur le coût total de possession (TCO). Une seule fuite infime dans une conduite critique à haute pression peut facilement entraîner entre $10 000 et $50 000 par heure de temps d’arrêt imprévu, transformant ainsi un simple achat d’investissement (CAPEX) en une stratégie d’exploitation (OPEX) vitale.
La règle d'or du raccordement des vannes :
Fréquence d'entretien + pression nominale + toxicité du fluide = le choix optimal pour votre raccordement.
Raccords filetés : faible coût, risque élevé ?
Les raccords filetés ou rainurés constituent la solution la plus courante pour les tuyauteries de petit diamètre (généralement inférieures à 2 pouces). Ils sont appréciés pour leur faible coût initial et pour le fait qu’ils peuvent être installés sans équipement de soudage spécialisé. Cependant, ils comportent des risques inhérents dans les environnements industriels.
La différence mécanique entre les filetages NPT et BSPT
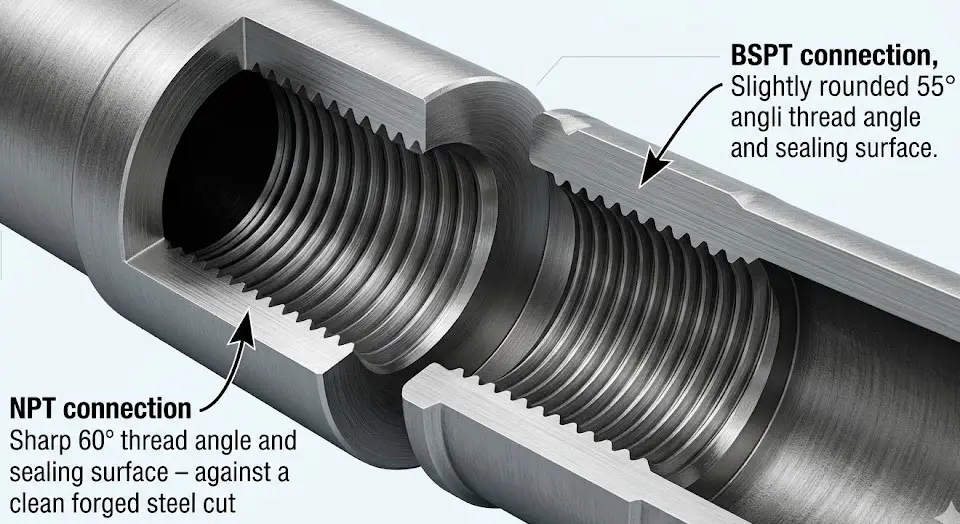
Les deux normes les plus répandues en matière de raccords filetés sont le NPT (National Pipe Thread) et le BSPT (British Standard Pipe Taper). Les confondre est une “ erreur de débutant ” courante qui entraîne immédiatement des fuites.
| Standard | Angle du filetage | Taper Angle | Mécanisme d'étanchéité |
|---|---|---|---|
| NPT (ASME B1.20.1) | 60° | 1° 47′ | Cale métal sur métal avec produit d'étanchéité |
| BSPT (ISO 7-1) | 55° | 1° 47′ | Cale métal sur métal avec produit d'étanchéité |
Les filetages coniques assurent l'étanchéité grâce à la déformation physique des filets lors du serrage, ce qui “ cale ” efficacement le raccord pour le fermer hermétiquement. Cela nécessite l'utilisation de ruban en PTFE ou de pâte d'étanchéité pour combler les interstices microscopiques à la base des filets.
Le piège des vibrations et la règle de l'épaisseur des parois
Bien que pratiques, les raccords filetés sont sujets à des “ ruptures par fatigue ”. Sous l'effet de contraintes thermiques cycliques ou de fortes vibrations (par exemple à proximité d'une pompe à piston), la base du filetage agit comme un concentrateur de contraintes. Avec le temps, des microfissures peuvent entraîner la rupture de la vanne au niveau du point de raccordement.
De plus, les pratiques courantes en ingénierie stipulent que les tuyaux en acier filetés doivent comporter un épaisseur minimale de paroi selon la norme Schedule 80 pour compenser la perte de matière due au filetage lors de son utilisation dans des conduites de processus critiques. La norme Schedule 40 n’est généralement acceptable que pour les conduites de service à basse pression (comme l’eau ou l’air).
Raccords à bride : la norme industrielle en matière de maintenance
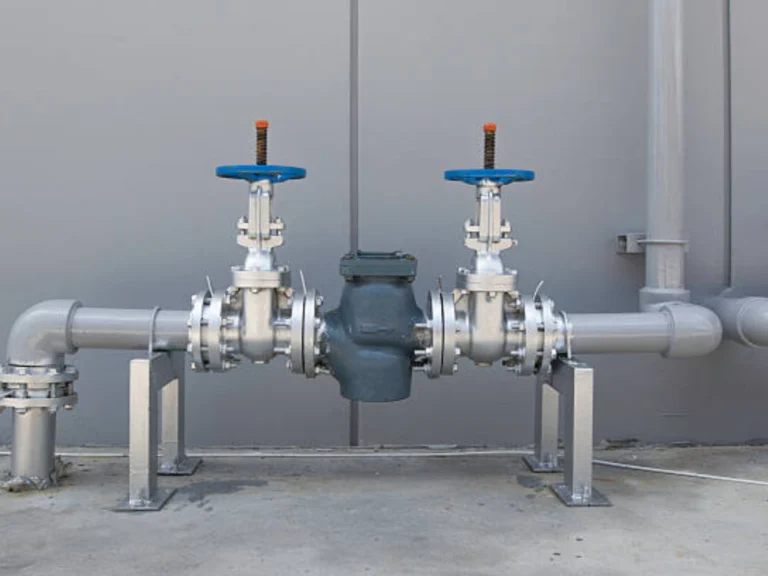
Pour les systèmes nécessitant un nettoyage, une inspection ou un remplacement réguliers, les raccords à bride sont le “ roi de la maintenance ”. Que vous installiez un système robuste Vanne à guillotine à 4 brides Dans le cas d'une vanne papillon haute performance, les brides offrent une interface boulonnée qui peut être facilement démontée sans endommager la canalisation.
Décrypter les types de visage RF, FF et RTJ
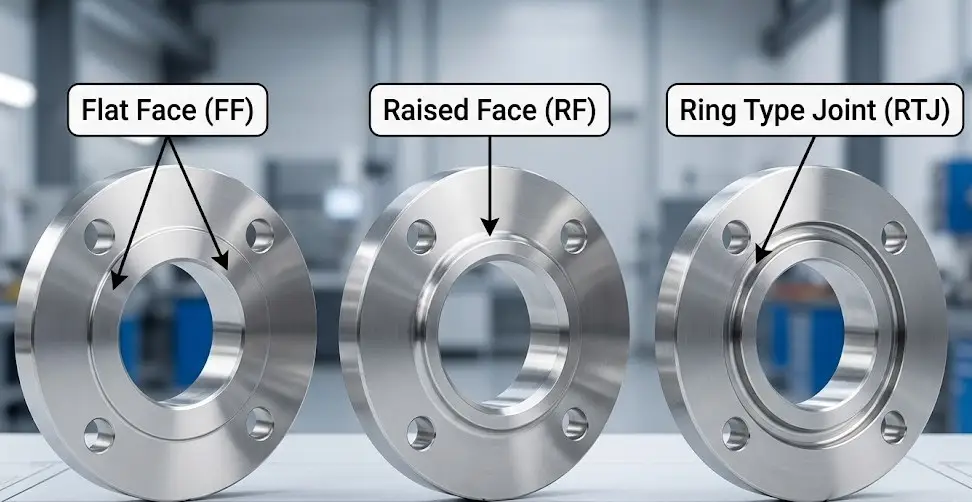
La fiabilité d'un raccord à bride dépend du type de “ face ”. Une incompatibilité entre ces éléments peut entraîner la rupture du corps de vanne, en particulier sur les modèles en fonte.
- Face plate (FF) : Utilisé principalement dans les applications à basse pression. La surface est entièrement plane, ce qui nécessite un joint pleine face. Ne jamais visser une bride en acier RF sur une vanne en fonte FF, car le couple irrégulier provoquerait la fissuration de la bride en fonte.
- Face en relief (RF) : Le type industriel le plus courant. La surface du joint est légèrement surélevée par rapport au cercle de boulonnage, ce qui concentre davantage la pression sur une surface plus réduite du joint pour une meilleure étanchéité.
- Joint annulaire (RTJ) : Le choix idéal pour les pressions extrêmes (classe 600 et au-delà). Ce système utilise une bague métallique qui s'insère dans une rainure usinée, créant ainsi une étanchéité métal contre métal sous une forte tension du boulon.
Capacités nominales des brides et réalité du couple de serrage des boulons
On croit souvent à tort qu’une bride de classe 150 peut supporter une pression de 150 PSI quelle que soit la température. Selon la norme ASME B16.5, les caractéristiques de pression-température sont dynamiques. Par exemple, une bride de classe 150 en acier au carbone (groupe de matériaux 1.1), conçue pour une pression de 285 PSI à température ambiante, voit sa résistance baisser exactement à 200 PSI à 400 °F, puis plus bas jusqu'à 170 PSI à 500 °F. Il est essentiel de veiller à ce que le couple de serrage des boulons soit correct ; une répartition inégale de la charge est la cause principale de la rupture des joints dans les systèmes à brides.
Raccords à extrémités soudées : la garantie « zéro fuite »
Lorsque les fluides transportés sont toxiques, de la vapeur sous haute pression ou des produits chimiques dangereux, la “ zéro fuite ” est la seule norme acceptable. Les raccords soudés transforment la vanne et la conduite en un ensemble métallique unique et continu.
Soudure par emboîtement (SW) : rapide mais peu adaptée aux milieux corrosifs
Dans le cas d'un raccord à souder par emboîtement, le tuyau est inséré dans un renfoncement de la vanne et soudé en fillet tout autour du bord. Cette méthode est rapide et ne nécessite aucun alignement complexe. Il y a toutefois un hic : la fente de dilatation. Les pratiques d'ingénierie courantes imposent un jeu de 1,6 mm (1/16 de pouce) au fond du manchon afin de tenir compte de la dilatation thermique. Ce jeu crée une “ zone de stagnation ” où des fluides corrosifs peuvent s'accumuler, ce qui rend les raccords à souder par emboîtement inadaptés aux applications hautement corrosives.
Soudure bout à bout (BW) : la solution ultime pour les applications à haute pression
Pour les tuyaux de grand diamètre, les pressions extrêmes et les fluides corrosifs, le soudage bout à bout est la référence absolue. Les extrémités de la vanne et du tuyau sont chanfreinées (généralement en V) et assemblées par une soudure à pénétration totale. Cela permet d’obtenir un passage fluide sans interstices, ce qui réduit les turbulences et l’érosion. Le seul inconvénient est que cette liaison est permanente ; toute intervention de maintenance nécessite de découper physiquement la vanne pour la retirer de la conduite.
Raccords à compression : les spécialistes des instruments
Toutes les raccordements de vannes ne concernent pas forcément des canalisations principales de grand diamètre. Les systèmes à petit diamètre, tels que ceux utilisant un raccordement de l'électrovanne pour l'instrumentation analytique ou un raccordement de la vanne de régulation Pour les conduites d'impulsion de précision, privilégiez les raccords à compression.
Ces systèmes font appel à un professionnel Double virole mécanisme — mis au point par des leaders du secteur tels que Swagelok ou Parker. Lorsque l'écrou est serré, la virole avant forme un joint d'étanchéité primaire contre le corps de la vanne, tandis que la virole arrière bascule vers l'intérieur pour enserrer fermement le tube. Cette “ prise ” crée un joint résistant aux vibrations et à haute pression, sans nécessiter de chauffage, de soudure ni de filetage du tube lui-même. Dans les procédés industriels lourds, ces raccords métalliques à double virole constituent le choix incontournable pour garantir une étanchéité totale lors de cycles rigoureux d’étalonnage des instruments.
Le tueur invisible : comment le couple et les vibrations des actionneurs détruisent les connexions fragiles
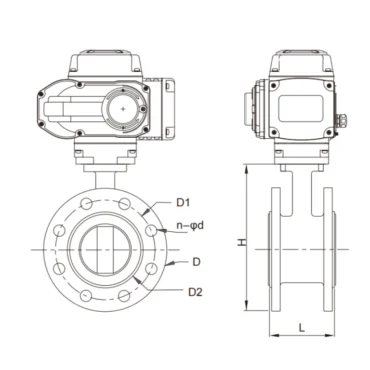
De nombreux ingénieurs commettent l'erreur de choisir un raccord de vanne en se basant uniquement sur les normes de pression statique. Or, dans le domaine de la régulation automatisée des fluides, le véritable danger réside dans Couple dynamique. Lorsqu'un actionneur électrique ou pneumatique puissant actionne rapidement une vanne, la force mécanique exerce un effet de levier sur les points de raccordement.
Perspectives techniques de VINCER : Chez Vincer, nous évaluons l’ensemble du système mécanique avant de recommander une solution. Forts de plus de 10 ans d’expérience dans le domaine du contrôle des fluides et d’une équipe dédiée de plus de 10 ingénieurs, nous appliquons une “ analyse en 8 dimensions ” (évaluant le fluide, la température, la pression, la norme de raccordement, la méthode de contrôle, le matériau, les caractéristiques du secteur et l’espace d’installation). Pour les systèmes d’automatisation à couple élevé, nous calculons la charge en porte-à-faux de l’actionneur afin de vous indiquer s’il est nécessaire d’augmenter la capacité nominale des brides ou de personnaliser des supports de montage renforcés, ce qui permet en fin de compte d’éviter toute rupture par fatigue au niveau de l’interface.
L'arbre de décision ultime de l'ingénieur : adapter la connexion à l'application
Pour faciliter votre choix, suivez cet arbre de décision logique afin de déterminer le type de raccordement le plus sûr et le plus économique pour votre réseau de tuyauterie.
Étape 1 : Quel est le diamètre du tuyau ?
Si le diamètre est inférieur à 2 pouces (DN50) :
Passez à l'étape 2A : Évaluation des médias.
- S'agit-il d'une conduite d'instrumentation ou d'impulsion (< 1/2″) ?
→ Choisissez : Compression (double virole) - Ce fluide est-il très toxique ou soumis à une pression extrême (mais PAS très corrosif) ?
→ Choisissez : soudure par emboîtement (SW) - Ce liquide est-il très corrosif ?
→ Choisissez : soudure bout à bout (BW) ou à bride - S'agit-il d'eau à basse pression, d'air ou d'un fluide non dangereux ?
→ Choisissez : Fileté (NPT/BSPT)
*Sch 80+ recommandé pour les conduites de process ; Sch 40 acceptable pour les conduites de service.
Si 2 pouces et plus (≥ DN50) :
Passez à l'étape 2B : Évaluer la fréquence d'entretien.
- La vanne doit-elle être démontée, nettoyée ou inspectée régulièrement ?
→ Choisissez : à bride (RF/RTJ) - S'agit-il d'une installation permanente utilisant des fluides dangereux ou de la vapeur à haute pression ?
→ Choisissez : Soudure bout à bout (BW)
Les normes (ASME/API) et la réalité des dimensions sur mesure
Bien que la norme ASME B16.10 définisse des cotes standard “ face à face ”, les ingénieurs se retrouvent souvent confrontés à une situation délicate : une vanne standard ne s’adapte tout simplement pas à un espace de tuyauterie préexistant et exigu, ou une machine ancienne nécessite une profondeur de filetage non standard.
L'avantage Vincer dans le secteur de la fabrication : Lorsque les vannes standard ne permettent pas de respecter vos contraintes d'espace, des dimensions sur mesure deviennent indispensables. Vincer dispose d'une usine de 7 200 m² certifiée ISO 9001, équipée de 12 machines CNC et de 30 tours conventionnels, ce qui nous permet de maîtriser l'ensemble du processus de production. Pour les commandes sur mesure urgentes nécessitant une modification des cotes face à face, notre équipe coordonnée procède à l’usinage à partir de blocs forgés ; notre délai standard est de 7 à 10 jours ouvrés, ce qui vous garantit un ajustement parfait à votre réseau de tuyauterie.
Conclusion : Concevoir le raccord de vanne parfait
Le choix du raccord de vanne approprié constitue une décision technique stratégique qui permet de protéger votre personnel, vos équipements et vos marges d'exploitation. De la simplicité d'un raccord fileté à l'intégrité absolue d'une soudure bout à bout, chaque raccord répond à un objectif spécifique. L'essentiel est d'évaluer l'ensemble des caractéristiques de votre système : les fluides, les pressions nominales en fonction de la température, les vibrations mécaniques et le calendrier de maintenance.
À VINCER VALVE, nous nous engageons à fournir des solutions fiables et intelligentes de contrôle des fluides destinées aux secteurs du traitement de l'eau, de la chimie, du pétrole et du gaz, ainsi que de l'agroalimentaire. En associant des matières premières de haute qualité à une analyse professionnelle à l'échelle du système, nous vous aidons à réduire vos coûts d'approvisionnement tout en optimisant la sécurité opérationnelle. La meilleure connexion, c'est celle que l'on installe et à laquelle on n'a plus jamais à penser.


