
Verstehen, wie sich Ventilanschlüsse auf die Gesamtbetriebskosten (TCO) Ihres Systems und die langfristige Betriebssicherheit auswirken.
Warum die Ventilanschlüsse die Lebensdauer Ihres Systems bestimmen
In der Welt der Fluidtechnik ist ein Ventil nur so zuverlässig wie seine Anbindung an das Rohrleitungssystem. Während sich Ingenieure oft auf die inneren Mechanismen konzentrieren – wie beispielsweise den Kegel, die Scheibe oder den Sitz –, ist die Ventilanschluss Hier treten die schwerwiegendsten Ausfälle auf. Laut Daten aus der industriellen Instandhaltung werden über 60% der ungeplanten Stillstände von Rohrleitungen durch Leckagen an Verbindungsstellen verursacht und nicht durch interne Ventilausfälle.
Die richtige Auswahl Ventilanschlussarten ist ein Balanceakt zwischen absoluter Leckagesicherheit (Dauerhaftigkeit) und der Notwendigkeit des Wartungszugangs (Demontierbarkeit). Die Wahl des falschen Standards – wie beispielsweise die Verwendung eines NPT-Gewindes in einem stark vibrierenden System oder nicht aufeinander abgestimmte Flanschnennwerte – führt zu katastrophalen mechanischen Belastungen und Materialermüdung. Für Beschaffungs- und Anlagenleiter wirkt sich diese Entscheidung direkt auf die Gesamtbetriebskosten (TCO) aus. Ein einziges Haarrissleck in einer kritischen Hochdruckleitung kann leicht zu ungeplanten Ausfallzeiten im Umfang von $10.000 bis $50.000 pro Stunde führen, wodurch sich der Fokus von einer reinen CAPEX-Investition hin zu einer entscheidenden OPEX-Strategie verschiebt.
Die goldene Regel für den Anschluss von Ventilen:
Wartungsintervall + Druckstufe + Medienverträglichkeit = Ihre optimale Wahl für die Verbindung.
Gewindeanschlüsse: Geringe Kosten, hohes Risiko?
Gewinde- oder Rillverbindungen sind die gängigste Lösung für Rohrleitungen mit kleinem Durchmesser (in der Regel unter 2 Zoll). Sie werden wegen ihrer geringen Anschaffungskosten und der Tatsache geschätzt, dass sie ohne spezielle Schweißausrüstung montiert werden können. Allerdings bergen sie in industriellen Umgebungen gewisse Risiken.
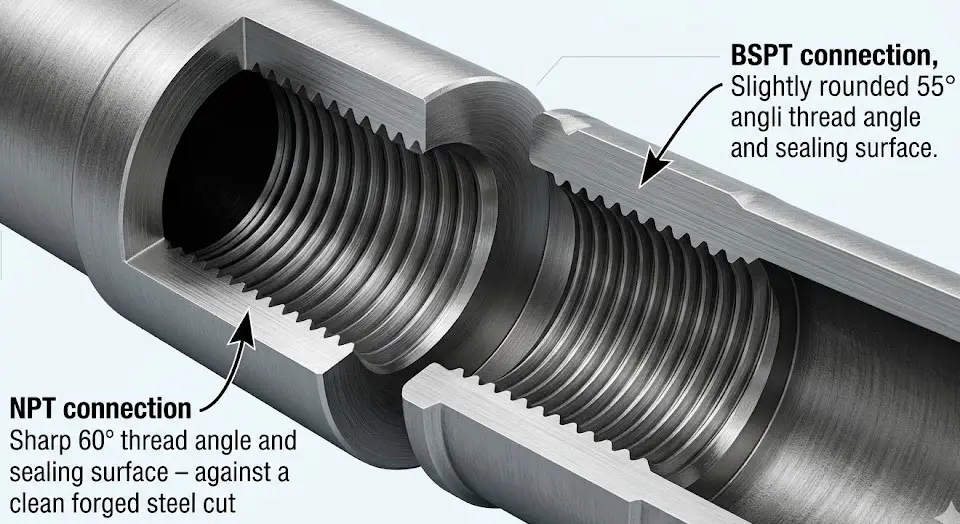
Der mechanische Unterschied zwischen NPT und BSPT
Die beiden gängigsten Normen für Gewindeverbindungen sind NPT (National Pipe Thread) und BSPT (British Standard Pipe Taper). Eine Verwechslung dieser beiden Normen ist ein häufiger “Anfängerfehler”, der sofort zu Undichtigkeiten führt.
| Standard | Gewindewinkel | Winkel eingeben | Dichtungsmechanismus |
|---|---|---|---|
| NPT (ASME B1.20.1) | 60° | 1° 47′ | Metall-auf-Metall-Keil mit Dichtmittel |
| BSPT (ISO 7-1) | 55° | 1° 47′ | Metall-auf-Metall-Keil mit Dichtmittel |
Konische Gewinde sorgen durch die physikalische Verformung der Gewindegänge beim Anziehen für eine Abdichtung, wodurch die Verbindung gewissermaßen “festgeklemmt” wird. Dazu ist die Verwendung von PTFE-Band oder Rohrdichtmittel erforderlich, um die mikroskopisch kleinen Spalten an der Gewindebasis auszufüllen.
Die Schwingungsfalle und die Regel zur Wandstärke
Gewindeverbindungen sind zwar praktisch, jedoch anfällig für “Ermüdungsbrüche”. Bei zyklischer thermischer Beanspruchung oder starken Vibrationen (z. B. in der Nähe einer Kolbenpumpe) wirkt der Gewindeansatz als Spannungskonzentrator. Mit der Zeit können Mikrorisse dazu führen, dass das Ventil an der Verbindungsstelle abbricht.
Darüber hinaus schreibt die gängige technische Praxis vor, dass Stahlrohre mit Gewinde eine Mindestwandstärke nach Schedule 80 um den beim Gewindeschneiden abgetragenen Metallanteil auszugleichen, wenn es in kritischen Prozessleitungen verwendet wird. Schedule 40 ist im Allgemeinen nur für Niederdruck-Versorgungsleitungen (wie z. B. für Wasser oder Luft) zulässig.
Flanschanschlüsse: Der Industriestandard für die Wartung
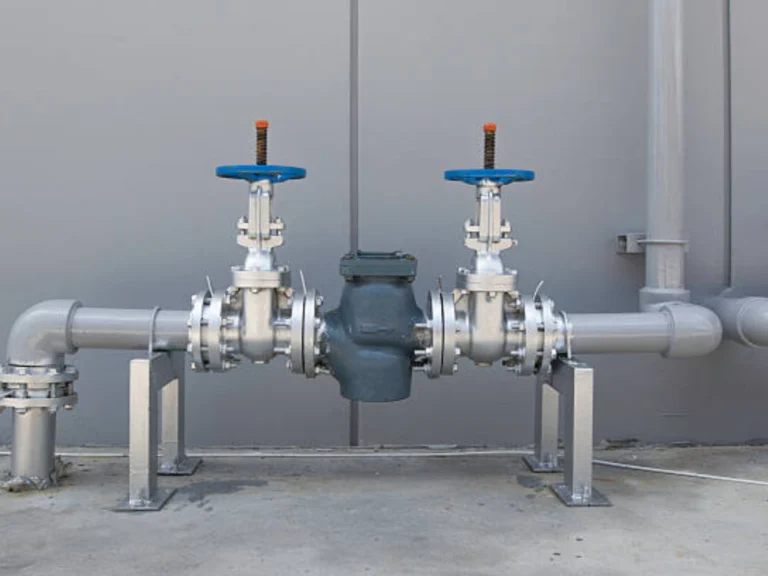
Bei Anlagen, die regelmäßig gereinigt, überprüft oder ausgetauscht werden müssen, sind Flanschverbindungen der “König der Wartung”. Ganz gleich, ob Sie eine robuste 4-flanschiges Absperrschieberventil Bei einer Hochleistungs-Absperrklappe bieten Flansche eine verschraubte Verbindungsstelle, die sich leicht demontieren lässt, ohne die Rohrleitung zu beschädigen.
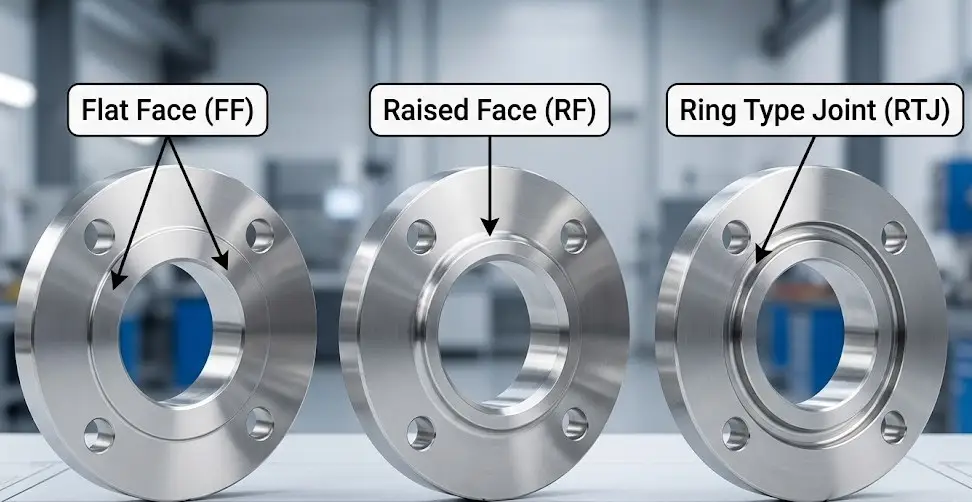
Die Deutung der Gesichtstypen RF, FF und RTJ
Der Erfolg einer Flanschverbindung hängt von der Art der “Dichtfläche” ab. Eine falsche Abstimmung dieser beiden Faktoren kann zu Brüchen am Ventilkörper führen, insbesondere bei Modellen aus Gusseisen.
- Flache Stirn (FF): Wird hauptsächlich in Niederdruckanwendungen eingesetzt. Die gesamte Oberfläche ist flach, weshalb eine Vollflächendichtung erforderlich ist. Befestigen Sie niemals einen RF-Stahlflansch an einem FF-Gusseisenventil, da das ungleichmäßige Drehmoment zu Rissen im Gusseisenflansch führen würde.
- Raised Face (RF): Der gängigste Typ im industriellen Bereich. Die Dichtungsfläche ragt leicht über den Schraubenkreis hinaus, wodurch mehr Druck auf eine kleinere Dichtungsfläche ausgeübt wird und eine bessere Abdichtung erzielt wird.
- Ringdichtung (RTJ): Die erste Wahl für extreme Belastungen (Klasse 600 und höher). Dabei kommt ein Metallring zum Einsatz, der in einer gefrästen Nut sitzt und unter hoher Schraubenspannung eine Metall-auf-Metall-Dichtung bildet.
Flanschnennwerte und die Realität beim Anzugsmoment von Schrauben
Ein weit verbreiteter Irrtum ist, dass ein Flansch der Klasse 150 unabhängig von der Temperatur einem Druck von 150 PSI standhalten kann. Gemäß ASME B16.5 ist die Druck-Temperatur-Nennleistung dynamisch. So sinkt beispielsweise die Nennleistung eines Flansches der Klasse 150 aus Kohlenstoffstahl (Werkstoffgruppe 1.1), der bei Umgebungstemperatur für 285 PSI ausgelegt ist, auf genau 200 PSI bei 400 °F, und weiter hinunter bis 170 PSI bei 500 °F. Die Einhaltung des richtigen Anzugsmoments ist von entscheidender Bedeutung; eine ungleichmäßige Belastung ist die häufigste Ursache für das Ausreißen von Dichtungen in Flanschsystemen.
Geschweißte Endanschlüsse: Die Null-Leckage-Garantie
Wenn es sich bei dem Medium um giftige Stoffe, Hochdruckdampf oder gefährliche Chemikalien handelt, ist “Null-Leckage” der einzig akzeptable Standard. Durch geschweißte Verbindungen werden Ventil und Rohr zu einer einzigen, durchgehenden Metalleinheit.
Muffenschweißung (SW): Schnell, aber für korrosive Medien ungeeignet
Bei einer Muffenschweißverbindung wird das Rohr in eine Aussparung des Ventils eingeführt und am Rand umlaufend geschweißt. Das geht schnell und erfordert keine aufwendige Ausrichtung. Allerdings gibt es dabei einen Haken: die Dehnungsfuge. Gemäß den üblichen technischen Standards ist am unteren Ende der Muffe ein Spalt von 1,6 mm (1/16 Zoll) vorzusehen, um thermische Ausdehnung zu ermöglichen. Dieser Spalt führt zur Bildung einer “Stagnationszone”, in der sich korrosive Flüssigkeiten ansammeln können, weshalb Muffenschweißverbindungen für stark korrosive Anwendungen ungeeignet sind.
Stumpfschweißung (BW): Die ultimative Lösung für Hochdruckanwendungen
Bei großen Rohren, extrem hohen Drücken und korrosiven Medien ist die Stumpfschweißverbindung der Goldstandard. Die Enden des Ventils und des Rohrs werden abgeschrägt (in der Regel als V-Fase) und durch eine Vollschweißnaht verbunden. Dadurch entsteht ein glatter Strömungsweg ohne Spalten, wodurch Turbulenzen und Erosion verringert werden. Der einzige Nachteil ist, dass diese Verbindung dauerhaft ist; für Wartungsarbeiten muss das Ventil physisch aus der Leitung herausgeschnitten werden.
Compression Connections: Die Spezialisten für Messgeräte
Nicht bei jedem Ventilanschluss kommen massive Hauptrohre zum Einsatz. Systeme mit kleinem Durchmesser, wie beispielsweise solche, bei denen ein Anschluss des Magnetventils für analytische Messgeräte oder ein Anschluss für Regelventil Bei Präzisions-Druckleitungen sollte man vor allem auf Klemmverschraubungen setzen.
Diese Systeme nutzen eine professionelle Doppelte Hülse Mechanismus – entwickelt nach Industriestandards wie Swagelok oder Parker. Beim Anziehen der Mutter bildet die vordere Klemmhülse eine primäre Druckdichtung gegen den Ventilkörper, während sich die hintere Klemmhülse nach innen klappt, um den Schlauch fest zu umschließen. Dieser “Biss” sorgt für eine hochdruckfeste, vibrationsbeständige Abdichtung, ohne dass Wärme, Schweißen oder das Gewindeschneiden am Schlauch selbst erforderlich sind. In schweren industriellen Prozessen sind diese metallischen Doppelhülsenverbindungen die einzige Wahl, um unter strengen Kalibrierungszyklen der Messgeräte absolute Dichtheit zu gewährleisten.
Der heimliche Killer: Wie das Drehmoment und die Vibrationen von Stellantrieben schwache Verbindungen zerstören
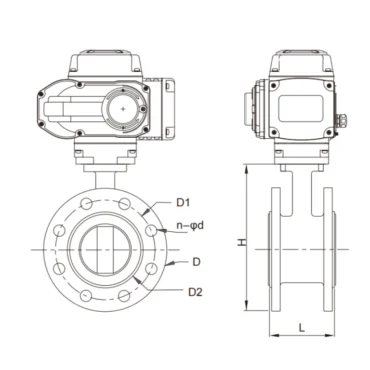
Viele Ingenieure begehen den Fehler, einen Ventilanschluss ausschließlich anhand statischer Drucknormen auszuwählen. In der automatisierten Fluidsteuerung besteht die eigentliche Gefahr jedoch darin, dass Dynamisches Drehmoment. Wenn ein leistungsstarker elektrischer oder pneumatischer Antrieb ein Ventil schnell betätigt, entsteht durch die mechanische Kraft ein Hebeleffekt an den Verbindungspunkten.
VINCER Engineering Insight: Bei Vincer bewerten wir das gesamte mechanische System, bevor wir eine Lösung empfehlen. Gestützt auf über 10 Jahre Erfahrung im Bereich der Fluidtechnik und ein engagiertes Team aus mehr als 10 Ingenieuren wenden wir eine “8-Dimensionen-Analyse” an (Bewertung von Medium, Temperatur, Druck, Anschlussnorm, Steuerungsmethode, Werkstoff, Branchenspezifika und Einbauraum). Bei Automatisierungssystemen mit hohem Drehmoment berechnen wir das Auslegergewicht des Stellantriebs, um Ihnen zu empfehlen, ob Sie die Flanschnennwerte erhöhen oder verstärkte Montagehalterungen anfertigen lassen müssen, um letztendlich Ermüdungsbrüche an der Schnittstelle zu verhindern.
Der ultimative Entscheidungsbaum für Ingenieure: Auswahl der richtigen Verbindung für die jeweilige Anwendung
Um Ihnen die Auswahl zu erleichtern, folgen Sie diesem logischen Entscheidungsbaum, um die sicherste und kostengünstigste Verbindungsart für Ihr Rohrleitungssystem zu finden.
Schritt 1: Wie groß ist das Rohr?
Wenn weniger als 2 Zoll (DN50):
Fahren Sie mit Schritt 2A fort: Bewerten Sie die Medien.
- Handelt es sich um eine Instrumenten-/Impulsleitung (< 1/2″)?
→ Wählen Sie: Kompression (Doppelmuffe) - Ist die Flüssigkeit hochgiftig oder steht sie unter extrem hohem Druck (ist aber NICHT stark korrosiv)?
→ Wählen Sie: Muffenschweißverbindung (SW) - Ist die Flüssigkeit stark korrosiv?
→ Wählen Sie: Stumpfschweißung (BW) oder Flanschverbindung - Handelt es sich um Wasser mit niedrigem Druck, Luft oder um eine ungefährliche Substanz?
→ Wählen Sie: Gewinde (NPT/BSPT)
*Sch 80+ wird für Prozessleitungen empfohlen; Sch 40 ist für Versorgungsleitungen zulässig.
Bei 2 Zoll und mehr (≥ DN50):
Fahren Sie mit Schritt 2B fort: Ermittlung der Wartungshäufigkeit.
- Muss das Ventil regelmäßig ausgebaut, gereinigt oder überprüft werden?
→ Wählen Sie: Mit Flansch (RF/RTJ) - Handelt es sich um eine ortsfeste Anlage mit gefährlichen Medien oder Hochdruckdampf?
→ Wählen Sie: Stumpfschweißung (BW)
Der Umgang mit Normen (ASME/API) und die Realität kundenspezifischer Abmessungen
Zwar sind in der Norm ASME B16.10 Standardabmessungen für den “Face-to-Face”-Abstand festgelegt, doch geraten Ingenieure oft in eine Zwickmühle, wenn ein Standardventil einfach nicht in einen bereits vorhandenen, beengten Rohrleitungsraum passt oder eine ältere Maschine eine nicht standardmäßige Gewindetiefe erfordert.
Der Vincer-Vorteil in der Fertigung: Wenn Standardventile Ihren Platzbeschränkungen nicht gerecht werden können, sind maßgeschneiderte Abmessungen unerlässlich. Vincer betreibt ein nach ISO 9001 zertifiziertes Werk mit einer Fläche von 7.200 m², das mit 12 CNC-Maschinen und 30 konventionellen Drehmaschinen ausgestattet ist, sodass wir den gesamten Produktionsprozess kontrollieren können. Bei dringenden Sonderanfertigungen, bei denen die Abmessungen zwischen den Flanschen angepasst werden müssen, nutzt unser eingespieltes Team die Bearbeitung von Schmiedeblöcken. Unsere Standardlieferzeit beträgt 7–10 Werktage, wodurch sichergestellt ist, dass Sie die exakte Passform für Ihre Rohrleitungsanlage erhalten.
Fazit: Die Entwicklung der perfekten Ventilverbindung
Die Wahl des richtigen Ventilanschlusses ist eine strategische technische Entscheidung, die Ihr Personal, Ihre Anlagen und Ihre Betriebsmargen schützt. Von der Einfachheit einer Gewindeverbindung bis hin zur absoluten Zuverlässigkeit einer Stumpfschweißverbindung erfüllt jede Verbindung einen bestimmten Zweck. Entscheidend ist, das gesamte Spektrum Ihres Systems zu bewerten: die Medien, die Druckwerte bei den jeweiligen Temperaturen, die mechanischen Schwingungen und den Wartungsplan.
Bei VINCER-VENTIL, … Wir haben es uns zur Aufgabe gemacht, zuverlässige und intelligente Lösungen zur Durchflussregelung für die Wasseraufbereitungs-, Chemie-, Öl- und Gas- sowie die Lebensmittelverarbeitungsindustrie anzubieten. Durch die Kombination hochwertiger Rohstoffe mit einer professionellen Analyse auf Systemebene helfen wir Ihnen, Ihre Beschaffungskosten zu senken und gleichzeitig die Betriebssicherheit zu maximieren. Die beste Verbindung ist die, die man einmal installiert und an die man dann nie wieder denken muss.


