
Miten venttiilien liitäntöjen vaikutukset näkyvät järjestelmän kokonaiskustannuksissa (TCO) ja pitkän aikavälin käyttöturvallisuudessa.
Miksi venttiilien liitännät määräävät järjestelmän käyttöiän
Nesteenkäsittelyn alalla venttiilin luotettavuus riippuu täysin sen liitoksesta putkistoon. Vaikka insinöörit keskittyvät usein sisäisiin mekanismeihin – kuten tulppaan, levyyn tai istukkaan – venttiilin liitäntä siellä tapahtuu vakavimmat viat. Teollisuuden kunnossapitotietojen mukaan yli 60% putkistojen suunnittelemattomista seisokeista johtuu liitoskohtien vuodoista eikä venttiilien sisäisistä vioista.
Oikean valitseminen venttiilien liitäntätyypit on tasapainoilua absoluuttisen vuotamattomuuden (kestävyyden) ja huollettavuuden (irrotettavuuden) välillä. Väärän standardin valinta, kuten NPT-kierteen käyttö voimakkaasti tärisevässä järjestelmässä tai toisilleen sopimattomat laippaluokitukset, johtaa katastrofaaliseen mekaaniseen rasitukseen ja väsymiseen. Hankinta- ja laitospäälliköille tämä päätös vaikuttaa suoraan omistuksen kokonaiskustannuksiin (TCO). Yksittäinen hiusviivamainen vuoto kriittisessä korkeapaineputkessa voi helposti aiheuttaa $10 000 – $50 000 tunnin edestä suunnittelematonta seisokkiaikaa, jolloin kyseessä ei ole enää pelkkä CAPEX-hankinta, vaan elintärkeä OPEX-strategia.
Venttiilin liittämisen kultainen sääntö:
Huoltoväli + paineenkestävyys + käyttöaineen myrkyllisyys = optimaalinen liitäntävaihtoehto.
Kierteiset pääliitännät: edullisia, mutta riskialttiita?
Kierteitetyt tai uritetut liitokset ovat yleisin ratkaisu pienihalkaisijaisissa putkistoissa (yleensä alle 2 tuumaa). Niitä arvostetaan alhaisten hankintakustannusten vuoksi ja siksi, että ne voidaan asentaa ilman erityisiä hitsauslaitteita. Niihin liittyy kuitenkin luontaisia riskejä teollisuusympäristöissä.
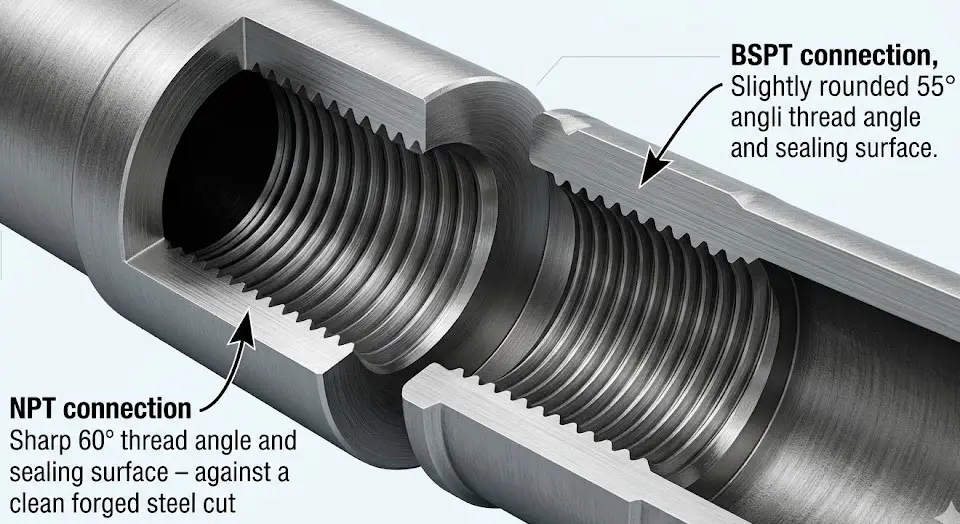
NPT- ja BSPT-kierteiden mekaaninen ero
Kierteistettyjen liitosten kaksi yleisintä standardia ovat NPT (National Pipe Thread) ja BSPT (British Standard Pipe Taper). Näiden sekoittaminen on yleinen “aloittelijan virhe”, joka johtaa välittömiin vuotoihin.
| Vakio | Kierteen kulma | Kulman syöttö | Tiivistysmekanismi |
|---|---|---|---|
| NPT (ASME B1.20.1) | 60° | 1° 47′ | Metalli-metalli-kiila, jossa on tiivisteaine |
| BSPT (ISO 7-1) | 55° | 1° 47′ | Metalli-metalli-kiila, jossa on tiivisteaine |
Kartiomaiset kierteet muodostavat tiivisteen kierteiden fyysisen muodonmuutoksen avulla kiristettäessä, jolloin liitos käytännössä “kiilautuu” kiinni. Tämä edellyttää PTFE-teipin tai putkitiivisteen käyttöä kierteiden juuressa olevien mikroskooppisten rakojen täyttämiseksi.
Tärinäansa ja seinämän paksuussääntö
Vaikka kierreliitokset ovat käteviä, ne ovat alttiita “väsymisvaurioille”. Toistuvien lämpökuormitusten tai voimakkaan tärinän vaikutuksesta (kuten edestakaisliikepumpun läheisyydessä) kierteen juuriosa toimii jännityskeskittimenä. Ajan myötä mikrohalkeamat voivat johtaa siihen, että venttiili katkeaa liitoskohdasta.
Lisäksi tekniikan vakiintuneiden käytäntöjen mukaan kierteitetyssä teräsputkessa tulisi olla Schedule 80 -putken seinämän vähimmäispaksuus korvaamaan kierteityksen yhteydessä irronneen metallin, kun putkea käytetään kriittisissä prosessiputkistoissa. Schedule 40 -luokan putket soveltuvat yleensä vain matalapaineisiin käyttöputkiin (kuten tavalliseen vesi- tai ilmaputkistoon).
Laippaliitännät: huollon alan standardi
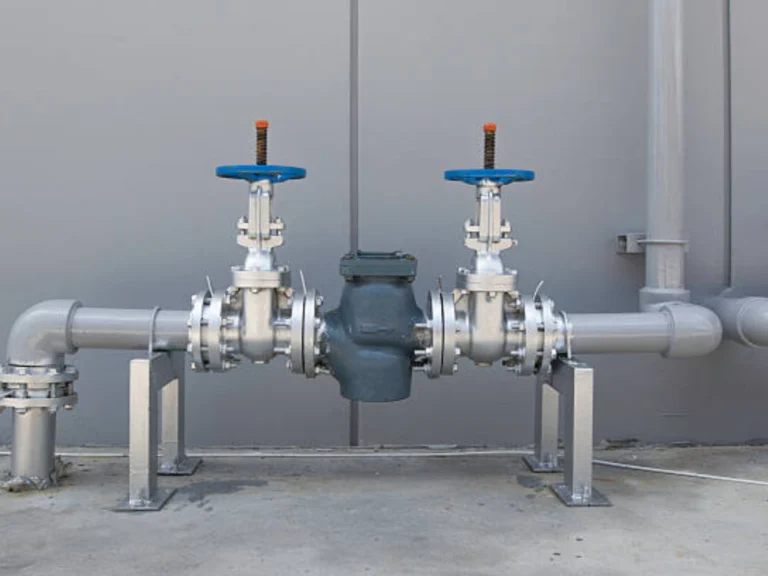
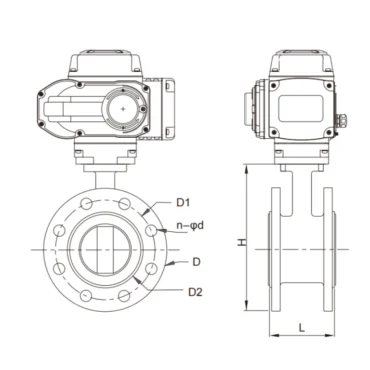
Järjestelmissä, jotka vaativat säännöllistä puhdistusta, tarkastusta tai osien vaihtoa, laippaliitännät ovat “huollon kuningas”. Olipa kyseessä sitten vankan 4-laippainen luistiventtiili tai korkean suorituskyvyn läppäventtiilin tapauksessa laipat muodostavat pulttikiinnitteisen liitännän, joka voidaan purkaa helposti putkea vahingoittamatta.
RF-, FF- ja RTJ-kasvotyyppien tulkinta
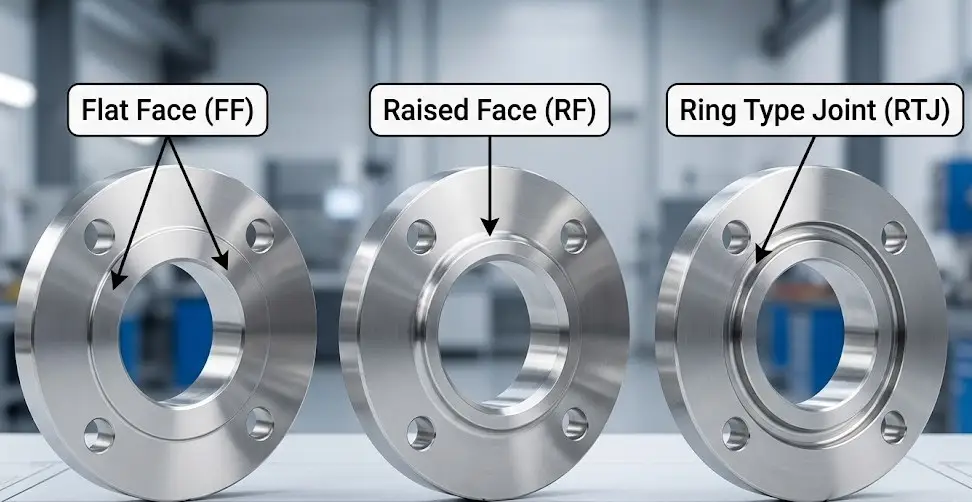
Laippaliitoksen onnistuminen riippuu “pinnan” tyypistä. Niiden yhteensopimattomuus voi johtaa venttiilirungon rikkoutumiseen, etenkin valurautaisissa laitteissa.
- Tasainen pinta (FF): Käytetään pääasiassa matalapaineisissa sovelluksissa. Koko pinta on tasainen, minkä vuoksi tarvitaan koko pinnan kattava tiiviste. RF-teräslaippaa ei saa koskaan kiinnittää ruuveilla FF-valurautaventtiiliin, sillä epätasainen vääntömomentti aiheuttaa halkeamia valurautalaippaan.
- Raised Face (RF): Yleisin teollisuuskäyttöön tarkoitettu malli. Tiivisteen pinta nousee hieman pulttikehän yläpuolelle, jolloin paine keskittyy pienemmälle tiivistealueelle ja tiivistys paranee.
- Rengasliitos (RTJ): Valinta äärimmäisiin paineisiin (luokka 600 ja sitä korkeammat). Siinä käytetään metallirengasta, joka istuu koneistetussa urassa ja muodostaa metalli-metalli-tiivisteen pultin ollessa tiukasti kiristettynä.
Laippojen nimellisarvot ja pulttien kiristysmomenttien todellisuus
Yleinen väärinkäsitys on, että luokan 150 laippa kestäisi 150 PSI:n paineen lämpötilasta riippumatta. ASME B16.5 -standardin mukaan paine-lämpötila-arvot ovat dynaamisia. Esimerkiksi hiiliteräksestä (materiaaliryhmä 1.1) valmistetun luokan 150 laipan, jonka nimellispaine on 285 PSI huoneenlämpötilassa, paine laskee tarkalleen 200 PSI 400 °F:ssa, ja edelleen alas kohti 170 PSI, 500°F. Pulttien oikean kiristysmomentin varmistaminen on ratkaisevan tärkeää; epätasainen kuormitus on #1-syy tiivisteen rikkoutumiseen laippajärjestelmissä.
Hitsatut päätyliitännät: Vuotamattomuustakuu
Kun väliaineena on myrkyllisiä aineita, korkeapaineista höyryä tai vaarallisia kemikaaleja, “nollavuoto” on ainoa hyväksyttävä standardi. Hitsatut liitokset muodostavat venttiilistä ja putkesta yhden yhtenäisen metallikokonaisuuden.
Socket Weld (SW): Nopea, mutta epäluotettava syövyttäville aineille
Socket Weld -liitoksessa putki työnnetään venttiilin syvennykseen ja hitsataan kulmahitsauksella reunan ympäri. Menetelmä on nopea eikä vaadi monimutkaista kohdistusta. Siinä on kuitenkin yksi ongelma: laajenemisrako. Teknisen vakiokäytännön mukaan liitoksen pohjassa on oltava 1,6 mm:n (1/16 tuuman) rako lämpölaajenemisen varalta. Tämä rako muodostaa “seisovan vyöhykkeen”, johon syövyttäviä nesteitä voi kertyä, minkä vuoksi liitoshitsaukset eivät sovellu erittäin syövyttäviin käyttökohteisiin.
Päätyhitsaus (BW): Paras ratkaisu korkeapainekäyttöön
Suurissa putkissa, äärimmäisissä paineissa ja syövyttävissä nesteissä päähitsaus on kultainen standardi. Venttiilin ja putken päät viistetään (yleensä V-viiste) ja liitetään toisiinsa täysläpäisevällä hitsauksella. Näin muodostuu sileä virtausreitti ilman rakoja, mikä vähentää turbulenssia ja eroosiota. Ainoa haittapuoli on, että liitos on pysyvä; huolto edellyttää venttiilin fyysistä irrottamista putkistosta.
Compression Connections: Mittauslaitteiden asiantuntijat
Kaikissa venttiililiitoksissa ei ole kyse massiivisista pääputkista. Pienihalkaisijaiset järjestelmät, kuten ne, joissa käytetään magneettiventtiilin liitäntä analyysilaitteistoon tai säätöventtiilin liitäntä Tarkkuutta vaativissa paineputkistoissa käytetään laajalti puristusliittimiä.
Nämä järjestelmät hyödyntävät ammattimaista Kaksoisholkki mekanismi – jonka kehittäjinä ovat toimineet alan standardien asettajat, kuten Swagelok ja Parker. Kun mutteri kiristetään, etumainen holkki muodostaa ensisijaisen painetiivisteen venttiilin runkoa vasten, kun taas takimmainen holkki kääntyy sisäänpäin tarttumaan tiukasti letkuun. Tämä “kiinnittyminen” luo korkeapaineisen, tärinänkestävän tiivisteen ilman, että tarvitaan lämpöä, hitsausta tai letkun kierteistämistä. Raskaissa teollisuusprosesseissa nämä metalliset kaksoisholkkiliitokset ovat ainoa vaihtoehto, jolla voidaan taata täydellinen tiiviys vaativissa mittalaitteiden kalibrointisyklissä.
Piilevä tappaja: kuinka toimilaitteen vääntömomentti ja tärinä tuhoavat heikot liitokset
Monet insinöörit tekevät sen virheen, että he valitsevat venttiilin liitännän pelkästään staattisen paineen standardien perusteella. Automaattisessa nesteenohjauksessa todellinen vaara on kuitenkin Dynaaminen vääntömomentti. Kun tehokas sähkö- tai pneumaattinen toimilaite liikuttaa venttiiliä nopeasti edestakaisin, mekaaninen voima aiheuttaa vipuvaikutuksen liitoskohdissa.
VINCER Engineering Insight: Vincerillä arvioimme koko mekaanisen järjestelmän ennen ratkaisun suosittelemista. Nojaudumme yli 10 vuoden kokemukseen nesteiden hallinnasta ja yli 10 insinööristä koostuvaan omistautuneeseen tiimiin, ja sovellamme “8-ulotteista analyysia” (jossa arvioidaan väliaine, lämpötila, paine, liitäntästandardi, ohjausmenetelmä, materiaali, toimialan ominaispiirteet ja asennustila). Suurivääntömomenttisten automaatiojärjestelmien osalta laskemme toimilaitteen ulokepainon, jotta voimme neuvoa, onko laipparajoituksia tarpeen nostaa tai räätälöidä vahvistettuja kiinnityskannattimia, mikä estää lopulta väsymisvaurioiden syntymisen liitoskohdassa.
Insinöörin lopullinen päätöksentekopuu: liitännän sovittaminen käyttötarkoitukseen
Voit helpottaa valintaa seuraamalla tätä loogista päätöksentekopuuohjetta, jonka avulla löydät putkistojärjestelmällesi turvallisimman ja kustannustehokkaimman liitäntätyypin.
Vaihe 1: Mikä on putken koko?
Jos alle 2 tuumaa (DN50):
Siirry vaiheeseen 2A: Arvioi tiedotusvälineet.
- Onko kyseessä mittarilinja/impulssilinja (< 1/2″)?
→ Valitse: Puristusliitos (kaksoisholkki) - Onko neste erittäin myrkyllistä tai erittäin korkeassa paineessa (mutta EI erittäin syövyttävää)?
→ Valitse: Hitsausliitos (SW) - Onko neste erittäin syövyttävää?
→ Valitse: Päätyshitsaus (BW) tai laippaliitos - Onko kyseessä matalapaineinen vesi, ilma vai vaaraton aine?
→ Valitse: Kierteinen (NPT/BSPT)
*Prosessiputkistoihin suositellaan Sch 80+ -luokkaa; apuputkistoihin sopii Sch 40 -luokka.
Jos halkaisija on 2 tuumaa tai enemmän (≥ DN50):
Siirry vaiheeseen 2B: Arvioi huoltoväli.
- Onko venttiiliä tarpeen irrottaa, puhdistaa tai tarkastaa säännöllisesti?
→ Valitse: Laippaliitos (RF/RTJ) - Onko kyseessä pysyvä laitteisto, jossa käytetään tappavia aineita tai korkeapaineista höyryä?
→ Valitse: Päähitsaus (BW)
Standardien (ASME/API) tulkinta ja räätälöityjen mittojen todellisuus
Vaikka ASME B16.10 -standardissa määritellään vakiomittaiset “pinta-pinta”-mitat, insinöörit joutuvat usein pulaan, kun vakioventtiili ei yksinkertaisesti mahdu olemassa olevaan, ahtaaseen putkistotilaan tai kun vanha kone vaatii epätyypillisen kierteen syvyyden.
Vincer-etu valmistusteollisuudessa: Kun vakioventtiilit eivät mahdu tilarajoitusten vuoksi, räätälöidyt mitat ovat välttämättömiä. Vincerilla on ISO 9001 -sertifioitu 7 200 m²:n tehdas, joka on varustettu 12 CNC-koneella ja 30 perinteisellä sorvilla, minkä ansiosta voimme hallita koko tuotantoprosessia. Kiireellisissä erikoistilauksissa, joissa vaaditaan mittojen muuttamista, koordinoitu tiimimme hyödyntää taottujen lohkojen koneistusta. Vakiotoimitusaikamme on 7–10 työpäivää, mikä takaa, että saat juuri putkistoosi sopivan ratkaisun.
Johtopäätös: Täydellisen venttiililiitoksen suunnittelu
Oikean venttiililiitoksen valinta on strateginen tekninen päätös, joka suojaa henkilöstöäsi, laitteitasi ja liiketoimintasi kannattavuutta. Yksinkertaisesta kierreliitoksesta täysin tiiviiseen päähitsiliitokseen – jokaisella liitoksella on oma erityinen tarkoituksensa. Avaintekijä on arvioida järjestelmääsi kokonaisuudessaan: siirrettävä aine, paine- ja lämpötila-arvot, tärinä sekä huoltosuunnitelma.
Klo VINCER-VENTTIILI, olemme sitoutuneet tarjoamaan luotettavia ja älykkäitä nesteenhallintaratkaisuja vedenkäsittely-, kemian-, öljy- ja kaasuteollisuudelle sekä elintarviketeollisuudelle. Yhdistämällä korkealaatuiset raaka-aineet ammattimaiseen järjestelmätason analyysiin autamme teitä alentamaan hankintakustannuksianne ja maksimoimaan samalla toiminnan turvallisuuden. Paras yhteys on sellainen, jonka asennat kerran eikä sinun tarvitse enää koskaan miettiä sitä.


