
Le processus de fabrication des batteries au lithium : une feuille de route pour les équipements
La fabrication de batteries lithium-ion est une « symphonie » industrielle en trois étapes. Chaque étape repose sur des équipements spécialisés qui influencent directement les performances, la sécurité et le coût de la cellule finale. La compréhension de ce flux de processus est indispensable pour prendre des décisions éclairées en matière d'équipement. Une machine achetée isolément fonctionne rarement comme prévu lorsqu'elle doit transférer le travail à la station suivante en aval.
Front-end (fabrication des électrodes) : Les matières actives brutes sont mélangées pour former une pâte, appliquées sur des feuilles de collecteur de courant en aluminium ou en cuivre, séchées, comprimées sous des rouleaux chauffés (calandrage), puis découpées en bandes d'électrodes de dimensions précises. Cette étape définit les caractéristiques électrochimiques fondamentales de la cellule. L'uniformité de l'enduction et la densité de calandrage déterminent ici la capacité et la durée de vie cyclique.
Milieu de gamme (assemblage de cellules) : Les électrodes d'anode et de cathode sont associées à un séparateur, puis soit enroulées (cellules cylindriques ou prismatiques), soit empilées (cellules de type « pouch »), avant d'être soudées, enfermées dans un boîtier et remplies d'électrolyte. Toutes ces opérations se déroulent dans une salle sèche où le point de rosée est maintenu à -40 °C ou en dessous, afin d'empêcher l'humidité de dégrader l'électrolyte.
Back-end (traitement des cellules) : Les cellules assemblées sont soumises à un cycle de formation comprenant d’abord une charge-décharge initiale qui permet la formation de la couche d’interphase électrolytique solide (SEI), puis un vieillissement et des essais électriques complets. Cette étape unique représente environ un tiers du coût total de fabrication et dure entre une et trois semaines. Chaque étape nécessite des équipements présentant des caractéristiques de performance spécifiques. Commençons par le début.
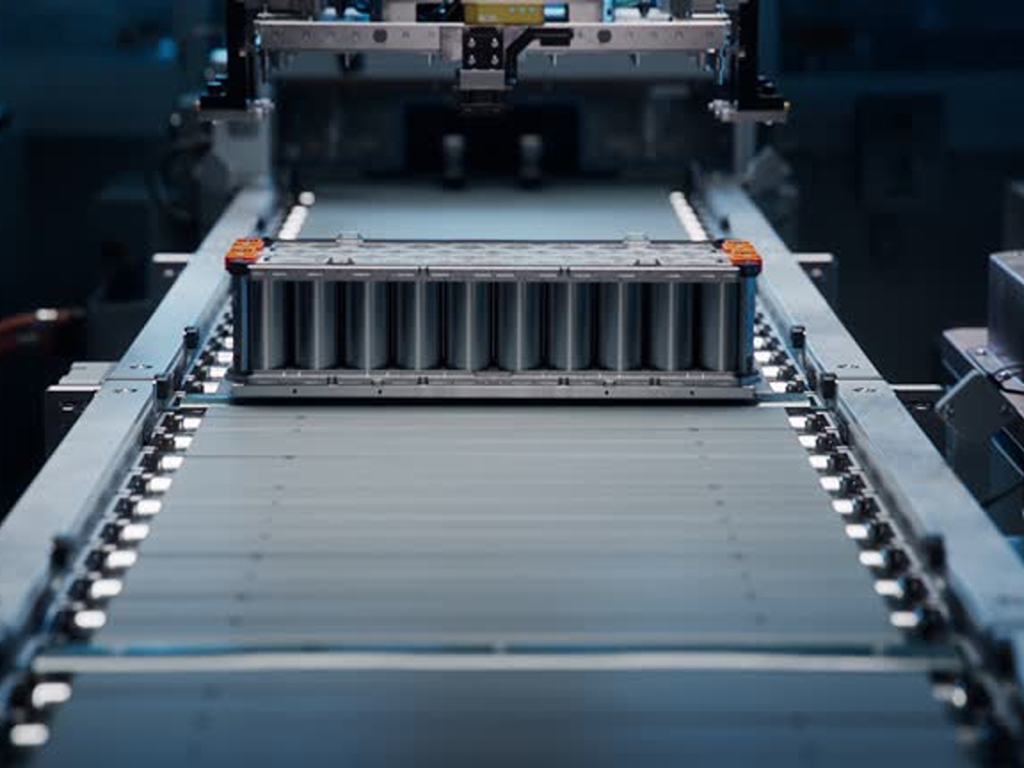
Équipements de fabrication d'électrodes « front-end » : les fondements de la qualité
La qualité des électrodes ne dépend pas d’une seule machine. Elle résulte de la cohérence des paramètres de mélange, d’enduction et de calandrage tout au long des différentes étapes du processus. Un écart survenu à une étape est amplifié de trois à cinq fois en aval ; c’est donc lors du choix des équipements en amont que la qualité est soit assurée, soit définitivement compromise.
Systèmes de mélange et d'enrobage : là où la cohérence commence
L'étape de mélange de la boue permet de disperser les poudres de substances actives, le carbone conducteur et les liants pour obtenir une suspension homogène. Les mélangeurs planétaires assurent aujourd'hui la majeure partie de la production par lots, tandis que le mélange par extrusion en continu s'impose comme une alternative économe en énergie qui réduit la consommation électrique jusqu'à 95% pour un même volume de boue.
Depuis le mélangeur, la pâte s'écoule vers la station d'enduction. L'enducteur à fente est devenu la norme industrielle : il extrude la pâte à travers une fente de précision sur une feuille collectrice de courant en mouvement, permettant d'obtenir une uniformité d'épaisseur de revêtement de ±2,51 TP3T à des vitesses pouvant atteindre 120 mètres par minute. Pour les lignes de production visant un débit plus élevé, l’enduction simultanée des deux faces évite un passage complet sur la ligne. Le critère de sélection essentiel est simple : demandez aux fournisseurs des données garantissant l’uniformité de l’épaisseur sur toute la largeur de la bande à la vitesse de ligne souhaitée, et pas seulement leurs meilleurs résultats en laboratoire.
Précision du séchage et du calandrage sous l'effet de la chaleur et de la pression
Le séchage est le principal poste de consommation d’énergie dans la fabrication d’électrodes, représentant environ 45% de la facture énergétique en amont. Les fours traditionnels à convection d’air chaud restent courants, mais le séchage par infrarouge et par micro-ondes gagne du terrain en réduisant le temps de séchage et en améliorant l’efficacité énergétique. Pour les sites situés dans des régions soumises à une réglementation environnementale stricte, les systèmes de récupération de solvants en circuit fermé, qui récupèrent plus de 90% de NMP (N-méthyl-2-pyrrolidone) dans l’air évacué, transforment un coût de mise en conformité en un investissement permettant d’économiser des matières premières.
Après séchage, la feuille enduite passe dans une calandre chauffée : une presse à rouleaux de précision qui comprime le revêtement de l’électrode jusqu’à obtenir une porosité cible, généralement comprise entre 30% et 40% selon la composition chimique de la cellule. La température des rouleaux varie entre 60 °C et 180 °C, et c’est l’uniformité de la pression sur toute la largeur des rouleaux qui fait la différence entre des performances d’électrode constantes et des variations d’un lot à l’autre. Les machines intégrées de calandrage-découpe, qui combinent ces deux étapes en un seul passage, deviennent la configuration privilégiée pour les lignes de production à haut volume.
Précision de refendage et de découpe à grande vitesse
La dernière étape de la partie amont consiste à fendre de larges rouleaux d’électrodes en bandes étroites correspondant aux dimensions cibles des cellules. La marge de tolérance est très stricte : une bavure dépassant environ la largeur de trois cheveux humains sur un bord coupé peut pénétrer dans le séparateur et provoquer un court-circuit interne. Le refendage mécanique reste la méthode la plus courante, mais les machines intégrant l’encochage et le refendage au laser sont de plus en plus souvent choisies pour leurs bords plus nets et leur capacité à créer des micro-motifs qui améliorent le mouillage de l’électrolyte lors de l’assemblage des cellules.
Assemblage et finition des cellules : des composants aux cellules certifiées
Une fois les électrodes préparées, la ligne de fabrication intermédiaire les assemble pour former des cellules fonctionnelles. Le choix entre l’enroulement et l’empilage dépend entièrement du format de la cellule. Il ne s’agit pas d’une décision interchangeable. Les cellules cylindriques (18650, 21700, et la nouvelle 4680) sont fabriquées à l’aide de machines d’enroulement à grande vitesse capables de traiter de 24 à plus de 200 pièces par minute. Les cellules prismatiques et les cellules en poche utilisent un empilement de type Z, où des couches alternées de cathode, de séparateur et d’anode sont alignées avec précision. Il s’agit d’une méthode plus lente mais plus efficace en termes d’encombrement, les machines de pointe atteignant un temps inférieur à 0,4 seconde par pièce.
Le soudage intervient après l'assemblage : les languettes sont soudées aux collecteurs de courant (par ultrasons ou au laser) et les boîtiers des cellules sont scellés, le tout dans une salle sèche où l'humidité est rigoureusement exclue. Des systèmes de remplissage d'électrolyte de précision dosent ensuite le volume exact d'électrolyte sous vide, avec une précision de remplissage maintenue à environ ±1% afin de garantir un mouillage et des performances homogènes.
C’est en aval que se concentrent le temps et les capitaux. Le cycle de formation, qui représente le coût unitaire le plus élevé des équipements (environ un tiers du coût total de fabrication), consiste à soumettre la cellule à ses premiers cycles de charge-décharge pendant une à trois semaines afin de constituer une couche SEI stable. Les chambres de vieillissement maintiennent ensuite les cellules à des températures contrôlées pour assurer leur stabilisation électrochimique. Les tests finaux mesurent la capacité, la résistance interne et l’autodécharge. Les nouveaux systèmes de formation adaptatifs basés sur l’IA, qui ajustent le courant de charge cellule par cellule en temps réel, réduisent déjà la durée de formation de plus de 20% tout en améliorant l’uniformité de la capacité.
Dans ces environnements de fabrication de haute précision, l’infrastructure de contrôle des fluides qui soutient chaque étape du processus (air comprimé, eau de refroidissement, fluides de gestion thermique et distribution de solvants) exige une attention tout aussi grande. Chaque vanne de ces conduites d’alimentation doit remplir sa fonction d’ouverture, de fermeture ou de modulation de manière fiable. Une seule interruption de fluide peut mettre à l’arrêt toute une ligne de production. Lorsqu’ils évaluent les équipements, les ingénieurs de production avisés ne se limitent pas aux machines phares, mais s’assurent que les systèmes auxiliaires, y compris les composants automatisés de contrôle du débit, possèdent les mêmes certifications et répondent aux mêmes critères de performance que les équipements principaux.
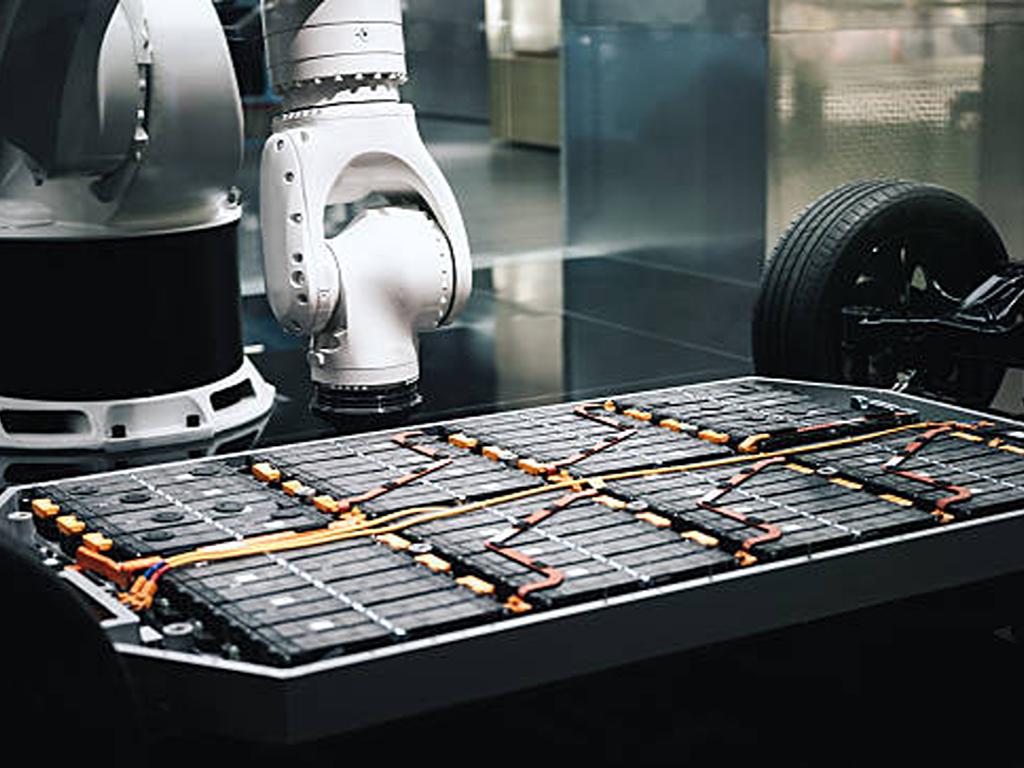
Comment évaluer les fournisseurs d'équipements : un cadre décisionnel
Le choix d'un fournisseur d'équipements ne se résume pas à rechercher le prix d'achat le plus bas. Il s'agit plutôt d'identifier un partenaire technique capable de garantir des performances constantes tout au long d'un cycle de vie de production de cinq à dix ans. L'évaluation doit s'articuler autour de trois axes : les atouts régionaux, les indicateurs techniques concrets et les capacités de service après-vente.
Panorama régional des fournisseurs : comparaison entre la Chine, l'Europe, le Japon et la Corée
Le marché mondial des équipements pour batteries au lithium est dominé par l'Asie, les fabricants chinois détenant une part estimée à 14% du segment des équipements de revêtement et à environ 17% de celui de l'assemblage des cellules. Mais la spécialisation régionale révèle une réalité plus nuancée :
| Dimension | Chine (Yinghe, LEAD, KATOP) | Japon/Corée (Hitachi, PNT, Hirano) | Europe (Manz, Dürr, Schuler) |
|---|---|---|---|
| Niveau des prix | Très compétitif : 30 50% de moins que les équivalents européens | Gamme moyenne à supérieure | Un produit haut de gamme, qui se justifie par une ingénierie de précision et un service irréprochable |
| Délai de livraison habituel | 45 90 jours (délai standard) | 60 à 120 jours | 90 à 180 jours, personnalisation comprise |
| Compétences techniques | Intégration complète clé en main, production à grande échelle éprouvée | Précision de revêtement, vitesse d'enroulement, savoir-faire technique | Technologie de séchage, récupération des solvants, calandrage de haute précision |
| Modèle de service après-vente | Assistance à distance assortie de visites périodiques sur site | Mise en place de réseaux de services locaux en Asie | Assistance technique sur site avec des programmes de formation structurés |
Une stratégie d'approvisionnement auprès de deux fournisseurs peut réduire les risques liés à la chaîne d'approvisionnement, mais elle engendre une complexité cachée : la diversité des architectures PLC (Siemens, Beckhoff et Mitsubishi) oblige votre équipe de maintenance à maîtriser plusieurs systèmes de contrôle. Le compromis pratique consiste à standardiser l'utilisation d'une seule plateforme de contrôle sur l'ensemble des lignes de production, même lorsque les équipements proviennent de plusieurs fournisseurs.
Indicateurs clés d'évaluation technique qui déterminent la qualité des équipements
Lorsque vous vous retrouvez face à un fournisseur, ces cinq indicateurs permettent de distinguer les arguments marketing de la réalité technique :
- Uniformité du revêtement Exigez des données de densité surfacique (mg/cm²) provenant d'un capteur en ligne à rayons bêta ou à rayons X, et non des moyennes de prélèvements hors ligne. La tolérance d'épaisseur doit être comprise entre ±2,51 TP3T sur toute la largeur de la bande à la vitesse cible.
- Qualité du tranchant de refendage La hauteur des bavures ne doit pas dépasser 15 microns. Vérifiez que l'inspection visuelle par CCD fait partie de l'équipement standard de la machine et ne constitue pas une option supplémentaire.
- Alignement lors de l'enroulement et de l'empilage L'alignement entre l'électrode et le séparateur doit rester dans une tolérance de ±0,1 mm. La courbe de réponse du système de contrôle de la tension est plus importante que la vitesse maximale nominale.
- Régularité du soudage La variation de puissance du laser le long du trajet du faisceau doit rester inférieure à 1%. La surveillance en temps réel de la qualité des soudures est indispensable pour les conceptions 4680 sans languettes, où une seule soudure défectueuse non détectée peut entraîner le rebut de cellules représentant des milliers de dollars.
- Contrôle de la formation par canal Chaque canal cellulaire doit faire l'objet d'une surveillance et d'un contrôle individuels. Le calcul de la moyenne par armoire masque les valeurs aberrantes qui se traduisent par des pannes sur le terrain.
Service après-vente et partenariat à long terme
Le coût réel d’une chaîne de production se mesure en temps de fonctionnement et en rendement, et non sur le bon de commande. Lorsque vous évaluez la qualité du service après-vente, comparez-la à des seuils concrets. Les fournisseurs de premier plan répondent aux demandes techniques dans un délai de deux à trois heures. Ils effectuent des essais de réception en usine (FAT) avant l’expédition, en réalisant des cycles à sec, des contrôles de sécurité et des audits de défauts dans leurs locaux avant que l’équipement n’arrive chez vous. Ils disposent de stocks locaux de pièces de rechange plutôt que de compter exclusivement sur le fret aérien en provenance du siège social. La profondeur de la formation est tout aussi révélatrice. Un fournisseur qui ne propose qu’une formation au niveau des opérateurs se contente de vous vendre une machine ; celui qui forme également vos ingénieurs de procédés à l’optimisation des paramètres établit un véritable partenariat.
Ces attentes en matière de service vont au-delà des machines de production primaire pour s'étendre aux composants de contrôle des fluides intégrés tout au long de la chaîne. VINCER, un fabricant de vannes d'automatisation au service des équipementiers industriels, illustre ce qu'est un accompagnement complet au niveau des composants. Son équipe d'ingénieurs réalise une analyse d'application en huit dimensions couvrant le type de fluide, la température, la pression, les normes de raccordement, le mode de contrôle, la compatibilité des matériaux et les exigences spécifiques au secteur avant de formuler la moindre recommandation. Les devis standard sont fournis dans les 24 heures. Une équipe d’ingénieurs dédiée, cumulant en moyenne plus de dix ans d’expérience en projets, assure des diagnostics à distance, fournit gratuitement des pièces de rechange et offre une assistance sur site pour les installations critiques. Lors de l’évaluation d’un fournisseur d’équipements ou de composants, le critère de référence reste le même : son infrastructure d’assistance est-elle en phase avec le rythme de votre production ?
Les tendances technologiques qui redéfinissent les choix en matière d'équipements
Trois évolutions technologiques sont en train de redéfinir la notion de “ pérennité ” en matière d'investissement dans les équipements. Aucune d'entre elles n'est hypothétique : toutes font déjà l'objet de lignes de production opérationnelles, bien qu'à des niveaux de maturité différents.
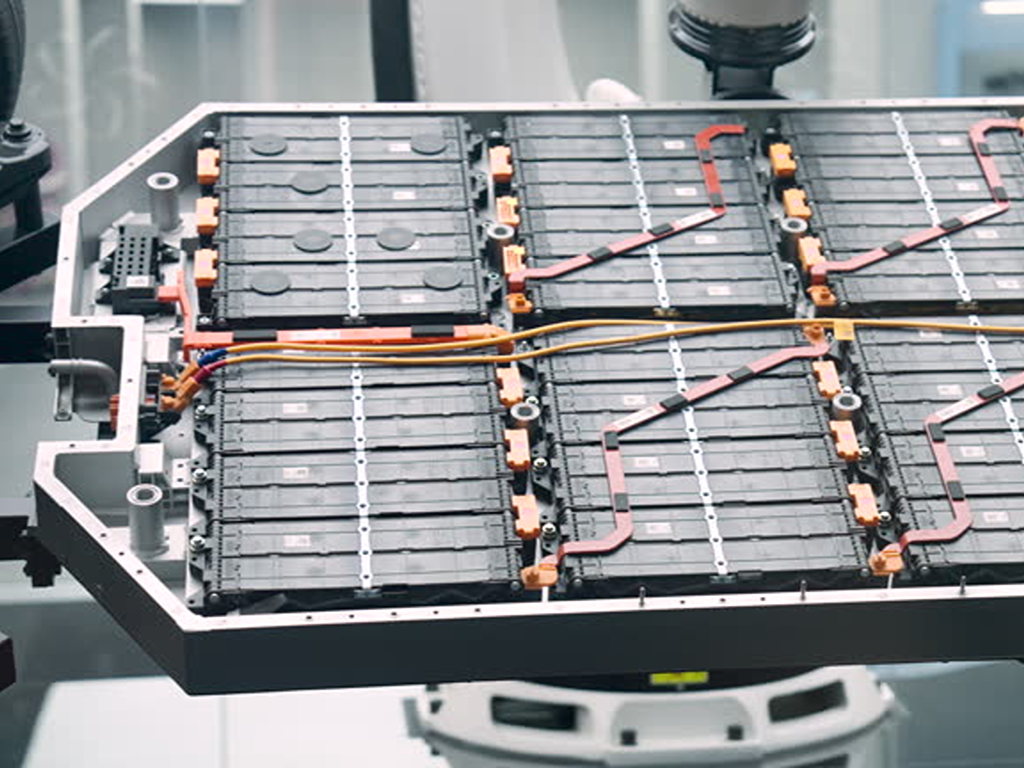
Traitement par électrode sèche permet d’éliminer le solvant NMP et le four de séchage de 60 à 80 mètres, qui, ensemble, représentent la majeure partie de l’empreinte énergétique de la production d’électrodes. Les gains sont considérables : une réduction d’environ 35% des coûts énergétiques d’exploitation et un gain d’espace au sol de 70% dans l’usine. Aujourd’hui, le procédé à sec est prêt pour la production de cathodes LFP ; les composés NMC à haute teneur en nickel rencontrent encore des difficultés pour atteindre l’uniformité de densité de film offerte par le procédé humide. Pour les nouvelles lignes dédiées au LFP, la question n’est plus de savoir si le procédé à sec fonctionne, mais si votre fournisseur d’équipements a fait la démonstration d’une installation de référence à l’échelle industrielle.
4 680 cellules cylindriques sans languettes modifier complètement l'équation d'assemblage. Au lieu de souder une seule languette au collecteur de courant, la machine doit souder des dizaines de bords d'électrode directement sur le boîtier. Cela nécessite un contrôle de la puissance laser avec une tolérance de 1% pour chaque soudure. Les bobineuses prévues pour la production des 4680 nécessitent des architectures de tension et d'alignement fondamentalement différentes de celles de leurs prédécesseurs, les 21700.
Intégration de l'IA et de la fabrication intelligente passe désormais de la phase de projets pilotes à celle des sites de production. Les principaux fabricants de batteries utilisent déjà l’IA pour optimiser leurs chaînes de production, et les systèmes de formation adaptatifs, qui surveillent en temps réel la signature électrochimique de chaque cellule, réduisent le temps de formation tout en améliorant la régularité de la capacité. Les implications en matière d’équipement sont concrètes : il convient de choisir des machines dotées d’interfaces de données ouvertes et compatibles avec les systèmes MES/SCADA, car une chaîne de production incapable de transmettre des données à une couche d’optimisation deviendra un désavantage concurrentiel d’ici la fin de cette décennie.
Toute ligne de production de pointe, qu’elle repose sur un traitement à sec ou sur un système de contrôle piloté par l’IA, dépend d’équipements d’automatisation fiables capables d’exécuter des commandes physiques : ouvrir une vanne d’alimentation en solvant, réguler le débit d’eau de refroidissement, isoler un flux de procédé lors d’une intervention de maintenance. L’efficacité de la couche intelligente dépend entièrement de celle des actionneurs qui exécutent ses instructions.
Coût, conformité et mise en route
Les dépenses d'équipement représentent généralement environ 60% des dépenses d'investissement totales d'une gigafactory. Le marché mondial des équipements de fabrication de cellules, évalué à plus de $15 milliards en 2025, devrait plus que doubler d’ici 2030, avec un taux de croissance annuel avoisinant les 19%. Le coût d’une seule ligne de production automatisée peut varier entre environ $2 millions pour une installation pilote et plus de $10 millions pour une installation entièrement intégrée à l’échelle du gigawattheure.
Ces chiffres clés rendent indispensable la modélisation du coût total de possession. La consommation d'énergie, la fréquence d'entretien, la disponibilité des pièces de rechange et les écarts de rendement s'accumulent tout au long du cycle de vie d'un équipement, qui s'étend sur cinq à dix ans. Une amélioration d'un point de pourcentage du rendement global à l'échelle du gigawattheure se traduit par des millions de dollars de recettes récupérées. Cela dépasse de loin la différence de prix d'achat entre un équipement de milieu de gamme et un équipement haut de gamme.
En matière de conformité, tout équipement destiné aux marchés européens ou nord-américains doit porter le marquage CE et le fournisseur doit détenir au minimum la certification ISO 9001. Si vos batteries sont destinées à des clients du secteur des véhicules électriques, les exigences de traçabilité de la norme IATF 16949 se répercutent en amont sur vos choix d’équipements. Chaque paramètre de processus doit être consigné, horodaté et accessible en vue d’un audit. Intégrez la vérification de la conformité dans votre liste de contrôle des essais d’acceptation en usine (FAT), et non dans votre plan de correction post-livraison.
Une liste de contrôle pratique pour les acheteurs de matériel :
- Définissez le format et la composition chimique de vos cellules Les équipements ne sont pas compatibles avec tous les formats ; ce choix limite vos options en matière de machines.
- Définissez votre échelle de production et votre niveau d'automatisation Adapter les dépenses d'investissement à des prévisions de volume réalistes
- Associer les équipements à chaque étape du processus La qualité en amont détermine le rendement en aval
- Comparez les fournisseurs régionaux en fonction des prix, des délais de livraison et du service client Utilisez le cadre ci-dessus comme point de départ
- Évaluer la pérennité des technologies Compatibilité avec le traitement à sec, compatibilité avec la norme 4680 et ouverture de l'interface de données
- Coût total de possession d'un modèle sur une période de cinq à dix ans La consommation d'énergie et le rendement sont plus importants que le prix d'achat
Lorsque vous établissez votre liste restreinte de fournisseurs d’équipements, n’oubliez pas que l’infrastructure de contrôle des fluides, qui soutient chaque étape du processus, de l’alimentation en solvant aux circuits de refroidissement, revêt la même importance que vos machines de production principales. Des fournisseurs de composants tels que VINCER, dont les vannes d’automatisation sont certifiées par cinq normes internationalement reconnues, notamment ISO 9001, CE et FDA, illustrent bien le principe de base : si un fournisseur n’est pas en mesure de fournir la documentation de conformité sur simple demande, il n’a pas sa place dans un environnement de production réglementé. La rigueur dont vous faites preuve pour évaluer votre fournisseur de ligne de revêtement doit s’étendre à chaque composant de cette ligne.
Références
- ScienceDirect / iScience. “ Équipements de fabrication de pointe pour les batteries lithium-ion destinés aux gigafactories : passé, présent et perspectives d'avenir. ” 2025. https://www.sciencedirect.com/science/article/pii/S2589004225009526
- ScienceDirect / Applied Energy. “ Tendances actuelles et futures des machines de production d’électrodes pour batteries lithium-ion : une analyse exhaustive. ” 2025. https://www.sciencedirect.com/science/article/pii/S0306261925016988
- Research and Markets. “ Prévisions mondiales du marché des équipements de fabrication de batteries jusqu’en 2030. ” 2025. https://www.researchandmarkets.com/reports/5703171/
- TOB New Energy. “ Tendances de la fabrication des batteries lithium-ion en 2026 : guide d’achat B2B ”. 2026. https://www.tobmachine.com/blog/lithium-ion-battery-manufacturing-trends-2026-a-b2b-buyer-s-guide_b156
- SEMCO Infratech. “ Ligne d’assemblage de batteries au lithium : processus, machines et applications ”.” https://www.semcoinfratech.com/lithium-battery-assembly-line-process-machines-and-applications/
- VINCER Valve. Site officiel. https://www.vincervalve.com/
- VINCER Valve. Certifications. https://www.vincervalve.com/certification/
- VINCER Valve. À propos de nous. https://www.vincervalve.com/about-us/
- VINCER Valve. Contactez-nous pour obtenir un devis. https://www.vincervalve.com/contact-for-a-quote/


