عملية تصنيع بطاريات الليثيوم: خارطة طريق للمعدات
يُعد تصنيع بطاريات الليثيوم أيون بمثابة «سمفونية صناعية» من ثلاث مراحل. وتعتمد كل مرحلة على معدات متخصصة تؤثر بشكل مباشر على أداء الخلية النهائية وسلامتها وتكلفتها. ويُعد فهم مسار هذه العملية شرطًا أساسيًا لاتخاذ قرارات مستنيرة بشأن المعدات. فنادرًا ما تعمل الآلة التي يتم شراؤها بمعزل عن غيرها بالكفاءة المتوقعة عندما يتعين عليها تسليم العمل إلى المحطة التالية في سلسلة الإنتاج.
المرحلة الأولية (تصنيع الأقطاب الكهربائية): تُخلط المواد الفعالة الخام لتشكيل معجون، ثم تُطلى على رقائق الألومنيوم أو النحاس المستخدمة كمجمعات للتيار، وتُجفف، وتُضغط تحت أسطوانات ساخنة (عملية الكالندرة)، ثم تُقطع إلى شرائط أقطاب كهربائية دقيقة. وتحدد هذه المرحلة الخصائص الكهروكيميائية الأساسية للخلية. ويحدد تجانس الطلاء وكثافة الكالندرة في هذه المرحلة السعة وعمر الدورة.
المرحلة المتوسطة (تجميع الخلايا): يتم إقران أقطاب الأنود والكاثود بفاصل، ثم تُلف (في الخلايا الأسطوانية/المنشورية) أو تُكدَّس (في الخلايا الكيسية)، ثم تُلحَم وتُغلق وتُملأ بالكهربوليت. ويحدث كل هذا داخل غرفة جافة تُحافظ فيها درجة نقطة الندى عند -40 درجة مئوية أو أقل، وذلك لمنع الرطوبة من إتلاف الكهربوليت.
المرحلة النهائية (تشطيب الخلايا): تخضع الخلايا المُجمَّعة لدورة تشكيل تبدأ بعملية الشحن والتفريغ الأولية التي تؤدي إلى تكوين طبقة الطور البيني للإلكتروليت الصلب (SEI)، تليها مرحلة التقادم والاختبارات الكهربائية الشاملة. وتمثل هذه المرحلة الواحدة ما يقارب ثلث التكلفة الإجمالية للتصنيع وتستغرق من أسبوع إلى ثلاثة أسابيع. وتتطلب كل مرحلة معدات ذات خصائص أداء متميزة. فلنبدأ من البداية.
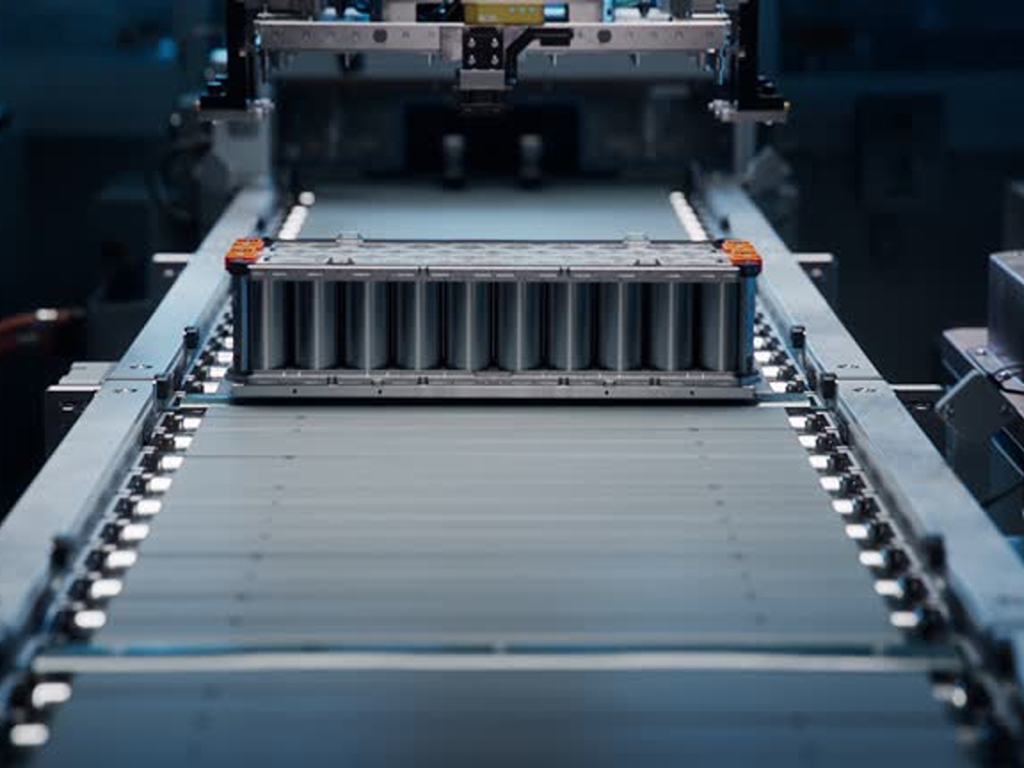
معدات تصنيع أقطاب الجهة الأمامية: أساس الجودة
لا تتحدد جودة الأقطاب الكهربائية بناءً على آلة واحدة فقط. بل هي نتيجة اتساق معلمات الخلط والطلاء والكالندرة عبر جميع مراحل العملية. فأي انحراف في إحدى المراحل يتضخم بمقدار ثلاث إلى خمس مرات في المراحل اللاحقة، لذا فإن اختيار المعدات في المراحل الأولية هو ما يحدد ما إذا كانت الجودة ستُضمن أم ستُفقد بشكل نهائي.
أنظمة الخلط والطلاء: حيث تبدأ الجودة
تعمل خطوة خلط الملاط على تشتيت مساحيق المواد الفعالة، والكربون الموصّل، والمواد الرابطة لتكوين معلق متجانس. وتقوم الخلاطات الكوكبية بمعالجة معظم عمليات الإنتاج الدفعية حاليًا، في حين يبرز الخلط المستمر أثناء البثق كبديل موفر للطاقة يقلل من استهلاك الطاقة بنسبة تصل إلى 95% بالنسبة لنفس حجم الملاط.
من الخلاط، يتدفق الملاط إلى محطة الطلاء. وقد أصبحت آلة الطلاء ذات القالب الشقي المعيار الصناعي: فهي تقوم ببثق الملاط عبر فتحة دقيقة على رقاقة جامعة التيار المتحركة، مما يحقق توحيدًا في سماكة الطلاء في نطاق ±2.5% بسرعات تصل إلى 120 مترًا في الدقيقة. بالنسبة لخطوط الإنتاج التي تستهدف إنتاجية أعلى، فإن الطلاء المتزامن على الوجهين يلغي الحاجة إلى مرور كامل عبر الخط. معيار الاختيار الرئيسي بسيط: اطلب من الموردين بيانات مضمونة عن توحيد السماكة عبر عرض اللفافة بالكامل عند سرعة الخط المستهدفة، وليس فقط نتائج المختبر في أفضل الأحوال.
دقة التجفيف والكالندرة تحت تأثير الحرارة والضغط
يُعد التجفيف أكبر مستهلك للطاقة في عملية تصنيع الأقطاب الكهربائية، حيث يمثل حوالي 45% من إجمالي تكاليف الطاقة في المرحلة الأولية. ولا تزال أفران الحمل الحراري التقليدية التي تعمل بالهواء الساخن شائعة الاستخدام، لكن طرق التجفيف بالأشعة تحت الحمراء والموجات الدقيقة تكتسب زخماً بفضل تقليلها لوقت التجفيف وتحسين كفاءة الطاقة. بالنسبة للمنشآت الواقعة في المناطق التي تخضع لأنظمة بيئية صارمة، فإن أنظمة استرداد المذيبات ذات الدورة المغلقة، التي تعيد استخلاص أكثر من 90% من مذيب NMP (N-ميثيل-2-بيروليدون) من هواء العادم، تحول تكلفة الامتثال إلى استثمار يوفر المواد.
بعد التجفيف، تمر الرقاقة المطلية عبر آلة كالندر مُسخَّنة: وهي عبارة عن مكبس أسطواني دقيق يعمل على ضغط طلاء القطب الكهربائي حتى الوصول إلى درجة المسامية المستهدفة، والتي تتراوح عادةً بين 30% و40% حسب التركيب الكيميائي للخلية. تتراوح درجة حرارة الأسطوانات بين 60 درجة مئوية و180 درجة مئوية، ويُعد توحيد الضغط على طول عرض الأسطوانة هو العامل الفاصل بين الأداء المتسق للأقطاب الكهربائية والتباين بين الدُفعات. وقد أصبحت آلات الكالندرة والتقطيع المدمجة، التي تجمع بين الخطوتين في عملية واحدة، هي التكوين المفضل لخطوط الإنتاج ذات الحجم الكبير.
الدقة في التقطيع والقطع بسرعة
تتمثل الخطوة النهائية في مرحلة المعالجة الأولية في تقطيع لفائف الأقطاب العريضة إلى شرائح ضيقة تتناسب مع أبعاد الخلية المستهدفة. ونطاق التفاوت المسموح به لا يقبل أي تجاوز. فأي نتوء يتجاوز عرضه تقريبًا عرض ثلاث شعيرات شعر بشرية على حافة القطع يمكن أن يخترق الفاصل ويؤدي إلى حدوث قصر داخلي في الدائرة الكهربائية. ولا يزال التقطيع الميكانيكي هو الطريقة السائدة، لكن الآلات المدمجة التي تجمع بين التقطيع والتشكيل بالليزر تُستخدم بشكل متزايد نظرًا لحوافها الأكثر نظافة وقدرتها على إنشاء أنماط دقيقة تعمل على تحسين ترطيب الإلكتروليت أثناء تجميع الخلايا.
تجميع الخلايا وتشطيبها: من المكونات إلى الخلايا المؤهلة
بمجرد الانتهاء من تجهيز الأقطاب الكهربائية، تقوم وحدة التجميع المتوسطة بتجميعها لتشكيل خلايا عاملة. ويُحدد اختيار طريقة اللف أو التكديس بشكل كامل حسب شكل الخلية، ولا يُعد هذا الاختيار قابلاً للتبديل. تستخدم الخلايا الأسطوانية (18650، 21700، و4680 الناشئة) آلات لف عالية السرعة قادرة على معالجة ما بين 24 إلى أكثر من 200 قطعة في الدقيقة. أما الخلايا المنشورية والخلايا الكيسية فتستخدم طريقة التكديس من النوع Z، حيث يتم محاذاة طبقات الكاثود والفاصل والأنود بالتناوب بدقة؛ وهي طريقة أبطأ ولكنها أكثر كفاءة من الناحية المكانية، حيث تحقق الآلات المتطورة سرعة تقل عن 0.4 ثانية لكل قطعة.
يتم اللحام بعد التجميع: حيث يتم ربط الألسنة بمجمعات التيار (بالموجات فوق الصوتية أو بالليزر)، ويتم إغلاق أغلفة الخلايا بإحكام، وكل ذلك داخل غرفة جافة يتم فيها استبعاد الرطوبة بشكل صارم. ثم تقوم أنظمة تعبئة الإلكتروليت الدقيقة بضخ الحجم الدقيق من الإلكتروليت تحت فراغ، مع الحفاظ على دقة التعبئة في حدود ±1% تقريبًا لضمان توزيع متساوٍ وأداء ثابت.
تتركز الموارد من الوقت ورأس المال في مرحلة ما بعد التصنيع. وتُعد دورة تشكيل الخلايا أكبر تكلفة فردية للمعدات، حيث تمثل حوالي ثلث إجمالي نفقات التصنيع، وتُنفذ خلالها دورات الشحن والتفريغ الأولى للخلايا على مدار فترة تتراوح بين أسبوع واحد وثلاثة أسابيع لبناء طبقة SEI مستقرة. ثم تُحفظ الخلايا في غرف الشيخوخة تحت درجات حرارة خاضعة للرقابة من أجل تحقيق الاستقرار الكهروكيميائي. ويقيس الاختبار النهائي السعة والمقاومة الداخلية والتفريغ الذاتي. وتعمل أنظمة التهيئة التكيفية الناشئة التي تعتمد على الذكاء الاصطناعي، والتي تضبط تيار الشحن لكل خلية على حدة في الوقت الفعلي، على تقليص وقت التهيئة بالفعل بأكثر من 20% مع تحسين اتساق السعة.
في بيئات التصنيع الدقيقة هذه، تتطلب البنية التحتية للتحكم في السوائل التي تدعم كل خطوة من خطوات العملية — مثل الهواء المضغوط، ومياه التبريد، وسوائل إدارة الحرارة، وتوزيع المذيبات — اهتمامًا متساويًا. يجب أن يؤدي كل صمام في خطوط الإمداد هذه وظيفته في الفتح والإغلاق أو التعديل بشكل موثوق. فقد يؤدي انقطاع واحد في تدفق السائل إلى توقف خط إنتاج بأكمله. وعند تقييم المعدات، ينظر مهندسو الإنتاج المتمرسون إلى ما وراء الآلات الرئيسية للتأكد من أن الأنظمة المساعدة — بما في ذلك مكونات التحكم الآلي في التدفق — تحمل نفس الشهادات ومعايير الاستجابة التي تتمتع بها المعدات الأساسية.
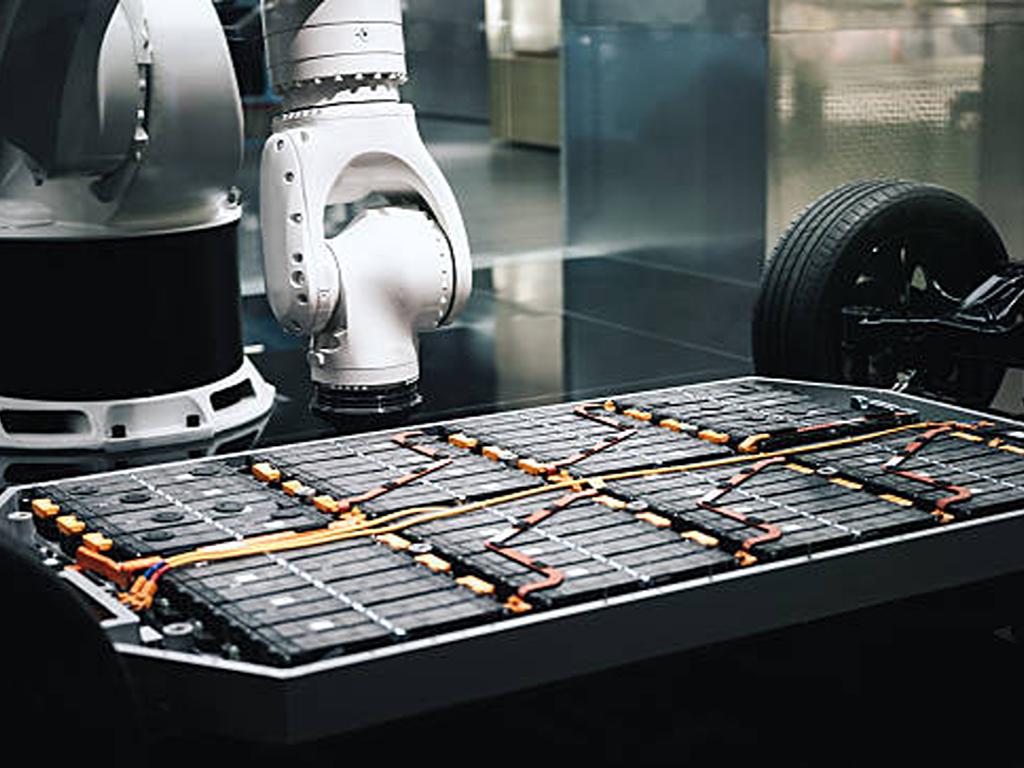
كيفية تقييم موردي المعدات: إطار عمل لاتخاذ القرار
لا يقتصر اختيار مورد المعدات على العثور على أقل سعر شراء. بل يتعلق الأمر بتحديد شريك هندسي قادر على الحفاظ على الأداء طوال دورة حياة الإنتاج التي تتراوح بين خمس وعشر سنوات. وينبغي أن يتم التقييم وفقًا لثلاثة أبعاد: نقاط القوة الإقليمية، والمؤشرات الفنية الملموسة، والقدرات في مجال خدمة ما بعد البيع.
مقارنة بين المشهد الإقليمي للموردين في الصين وأوروبا واليابان وكوريا
تسيطر آسيا على سوق معدات بطاريات الليثيوم العالمية، حيث تستحوذ الشركات الصينية المصنعة على حصة تقدر بنحو 14% في قطاع معدات الطلاء وحوالي 17% في قطاع تجميع الخلايا. لكن التخصص الإقليمي يكشف عن صورة أكثر تعقيدًا:
| البعد | الصين (Yinghe، LEAD، KATOP) | اليابان/كوريا (هيتاشي، PNT، هيرانو) | أوروبا (مانز، دور، شولر) |
|---|---|---|---|
| مستوى الأسعار | الأكثر تنافسية، بسعر 30 50% أقل من نظيراتها الأوروبية | الفئة المتوسطة إلى العليا | جودة فائقة، مدعومة بالهندسة الدقيقة والخدمة المتميزة |
| المهلة الزمنية المعتادة | 45 90 يومًا (المعيار القياسي) | 60 × 120 يومًا | 90 إلى 180 يومًا، بما في ذلك فترة التخصيص |
| القوة التقنية | تكامل كامل لخط الإنتاج الجاهز للتشغيل، وتصنيع أثبت كفاءته على نطاق واسع | دقة الطلاء، سرعة اللف، الخبرة الفنية في العملية | تكنولوجيا التجفيف، استعادة المذيبات، الكلندرة عالية الدقة |
| نموذج خدمة ما بعد البيع | الدعم عن بُعد مع زيارات ميدانية دورية | شبكات خدمات محلية راسخة في آسيا | دعم هندسي من قبل الموظفين المقيمين مع برامج تدريبية منظمة |
يمكن لاستراتيجية التوريد المزدوج أن تقلل من مخاطر سلسلة التوريد، لكنها تنطوي على تعقيد خفي: فاختلاف بنى أنظمة التحكم القابلة للبرمجة (PLC) (سيمنز مقابل بيكهوف مقابل ميتسوبيشي) يعني أن فريق الصيانة لديك يجب أن يتقن التعامل مع أنظمة تحكم متعددة. والحل العملي هو التوحيد على منصة تحكم واحدة في جميع خطوط الإنتاج، حتى عند شراء المعدات من موردين متعددين.
المؤشرات الرئيسية للتقييم الفني التي تحدد جودة المعدات
عندما تجلس على طاولة المفاوضات مع أحد الموردين، فإن هذه المقاييس الخمسة هي التي تميز بين الادعاءات التسويقية والواقع الهندسي:
- تجانس الطلاء اطلب بيانات الكثافة السطحية (ملغ/سم²) من جهاز قياس أشعة بيتا أو الأشعة السينية المتصل بالإنترنت، وليس من متوسطات العينات المأخوذة دون اتصال بالإنترنت. يجب أن يظل التفاوت المسموح به في السماكة في حدود ±2.5% عبر عرض الشريط بالكامل عند السرعة المستهدفة.
- جودة حافة القطع يجب ألا يتجاوز ارتفاع النتوءات 15 ميكرون. تأكد من أن الفحص البصري باستخدام كاميرا CCD هو ميزة قياسية في الماكينة، وليس ميزة إضافية اختيارية.
- محاذاة اللف/التكديس يجب أن يظل محاذاة القطب مع الفاصل ضمن نطاق ±0.1 مم. ويُعد منحنى استجابة نظام التحكم في الشد أكثر أهمية من السرعة القصوى المحددة.
- اتساق اللحام يجب أن يظل تباين طاقة الليزر على طول مسار الحزمة أقل من 1%. وتعد المراقبة الفورية لجودة اللحام أمرًا لا غنى عنه في تصاميم 4680 الخالية من الألسنة، حيث يمكن أن يؤدي لحام واحد رديء لم يتم اكتشافه إلى إتلاف خلايا بقيمة آلاف الدولارات.
- التحكم في التكوين لكل قناة يجب مراقبة كل قناة خلوية والتحكم فيها بشكل فردي. فحساب المتوسط لكل خزانة يخفي القيم المتطرفة التي تتحول إلى أعطال ميدانية.
الدعم ما بعد البيع والشراكة طويلة الأمد
تكمن التكلفة الحقيقية لخط الإنتاج في وقت التشغيل والإنتاجية، وليس في أمر الشراء. عند تقييم جودة ما بعد البيع، قم بالمقارنة مع معايير محددة. يستجيب الموردون من الدرجة الأولى للاستفسارات الفنية في غضون ساعتين إلى ثلاث ساعات. كما يجرون اختبار القبول في المصنع (FAT) قبل الشحن، ويقومون بتشغيل دورات تجريبية وفحص السلامة وتدقيق العيوب في منشآتهم قبل وصول المعدات إلى منشأتك. ويحتفظون بمخزونات محلية من قطع الغيار بدلاً من الاعتماد حصريًّا على الشحن الجوي من المقر الرئيسي. كما أن عمق التدريب مؤشر مهم بنفس القدر. فالمورد الذي يقدم تدريبًا على مستوى المشغلين فقط يبيع لك آلة؛ أما المورد الذي يدرب أيضًا مهندسي العمليات لديك على تحسين المعلمات، فهو يبني شراكة معك.
تمتد توقعات الخدمة هذه لتشمل ليس فقط آلات الإنتاج الأولي، بل تمتد أيضًا لتشمل مكونات التحكم في السوائل المدمجة في جميع أجزاء خط الإنتاج. وتُعد شركة «فينسر» (VINCER)، وهي شركة متخصصة في تصنيع الصمامات الآلية وتقدم خدماتها لمصنعي المعدات الأصلية في القطاع الصناعي، مثالاً واضحًا على ما يعنيه الدعم الشامل على مستوى المكونات. حيث يقوم فريقها الهندسي بإجراء تحليل للتطبيقات من ثمانية أبعاد يشمل نوع الوسائط، ودرجة الحرارة، والضغط، ومعايير التوصيل، ووضع التحكم، وتوافق المواد، والمتطلبات الخاصة بالصناعة قبل تقديم أي توصية. تصل عروض الأسعار القياسية في غضون 24 ساعة. ويقدم فريق هندسي متخصص يتمتع بخبرة متوسطة تزيد عن عشر سنوات في إدارة المشاريع خدمات التشخيص عن بُعد، وقطع الغيار المجانية، والدعم الميداني للتركيبات الحيوية. وعند تقييم أي مورد للمعدات أو المكونات، يظل المعيار المرجعي كما هو: هل تتوافق البنية التحتية للدعم التي يقدمها مع وتيرة إنتاجكم؟
الاتجاهات التكنولوجية التي تعيد تشكيل قرارات شراء المعدات
هناك ثلاثة تحولات تكنولوجية تعمل حالياً على تغيير معنى مصطلح “مستعد للمستقبل” فيما يتعلق بالاستثمار في المعدات. ولا يُعد أي منها مجرد تكهنات، بل إن جميعها تمتلك خطوط إنتاج عاملة حالياً، وإن كانت في مستويات نضج مختلفة.
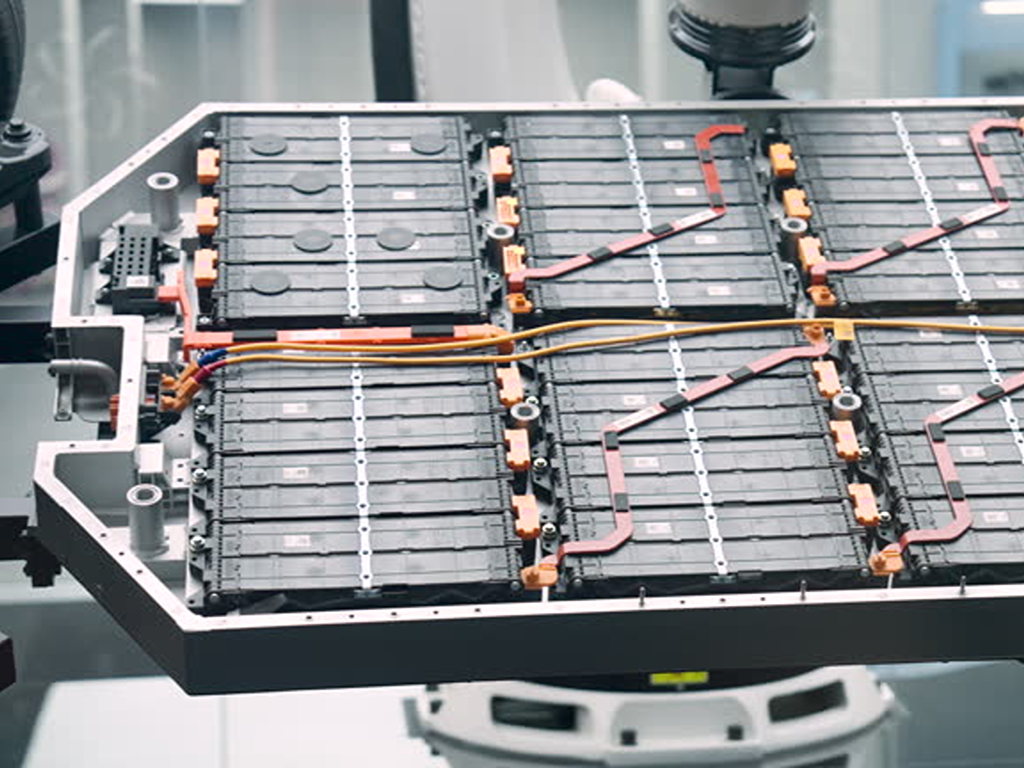
معالجة الأقطاب الجافة يستغني عن مذيب NMP وفرن التجفيف الذي يتراوح طوله بين 60 و80 متراً، واللذين يشكلان معاً الجزء الأكبر من البصمة الطاقية لإنتاج الأقطاب الكهربائية. والمكاسب كبيرة: انخفاض في تكلفة الطاقة التشغيلية بنحو 35%، وتوفير مساحة أرضية للمصنع تبلغ 70%. اليوم، أصبحت المعالجة الجافة جاهزة للإنتاج بالنسبة لكاثودات LFP؛ أما التركيبات الكيميائية لـ NMC ذات المحتوى العالي من النيكل، فلا تزال تواجه تحديات في تحقيق التوحيد في كثافة الطبقة الذي توفره المعالجة الرطبة. وبالنسبة للخطوط الجديدة المخصصة لـ LFP، لم يعد السؤال هو ما إذا كانت المعالجة الجافة تعمل أم لا، بل ما إذا كان مورد المعدات الخاص بك قد أثبت قدرته من خلال تركيب مرجعي على نطاق الإنتاج.
4680 خلية أسطوانية بدون أرفف تغيير معادلة التجميع بالكامل. فبدلاً من لحام لسان واحد بمجمع التيار، يجب أن تقوم الآلة بلحام عشرات حواف الأقطاب الكهربائية مباشرةً بالعلبة. وهذا يتطلب التحكم في طاقة الليزر ضمن تباين يبلغ 1% في كل لحام. وتحتاج آلات اللف المخصصة لإنتاج بطاريات 4680 إلى هياكل مختلفة جذريًا في الشد والمحاذاة مقارنةً بسابقاتها من طراز 21700.
تكامل الذكاء الاصطناعي والتصنيع الذكي تنتقل من مرحلة المشاريع التجريبية إلى خطوط الإنتاج. وقد بدأت كبرى شركات إنتاج البطاريات بالفعل في استخدام الذكاء الاصطناعي لتحسين كفاءة خطوط الإنتاج، كما أن أنظمة التشكيل التكيفية التي تراقب البصمة الكهروكيميائية لكل خلية في الوقت الفعلي تعمل على تقليص وقت التشكيل مع تحسين اتساق السعة. وتتمثل الآثار المترتبة على ذلك على صعيد المعدات في أمور عملية: يجب اختيار الآلات المزودة بواجهات بيانات مفتوحة والمتوافقة مع أنظمة MES/SCADA، لأن خط الإنتاج الذي لا يستطيع تزويد طبقة التحسين بالبيانات سيصبح عائقًا تنافسيًّا خلال هذا العقد.
يعتمد كل خط إنتاج متطور — سواء كان يعمل بنظام المعالجة الجافة أو بنظام تحكم مدعوم بالذكاء الاصطناعي — على أجهزة أتمتة موثوقة تنفذ الأوامر المادية: مثل فتح صمام تزويد المذيبات، أو تعديل تدفق مياه التبريد، أو عزل مسار العملية أثناء الصيانة. ولا تبلغ فعالية طبقة الذكاء سوى فعالية المشغلات التي تنفذ تعليماتها.
التكلفة، والامتثال، والبدء
عادةً ما يمثل الإنفاق على المعدات حوالي 60% من إجمالي الإنفاق الرأسمالي لمصنع «جيجا». ومن المتوقع أن يتضاعف حجم سوق معدات تصنيع الخلايا العالمية، الذي تقدر قيمته بأكثر من $15 مليار في عام 2025، أكثر من الضعف بحلول عام 2030، بمعدل نمو سنوي يقترب من 19%. ويمكن أن تتراوح تكلفة خط إنتاج آلي واحد بين حوالي $2 مليون لمنشأة تجريبية إلى أكثر من $10 مليون لمنشأة متكاملة تمامًا تعمل على نطاق جيجافات ساعة.
تجعل هذه الأرقام الرئيسية نمذجة «التكلفة الإجمالية للملكية» أمرًا ضروريًّا. فاستهلاك الطاقة، وتواتر الصيانة، وتوافر قطع الغيار، والاختلافات في معدلات العائد تتراكم على مدار دورة حياة المعدات التي تتراوح بين خمس إلى عشر سنوات. ويؤدي تحسن بنسبة نقطة مئوية واحدة في العائد الإجمالي على نطاق الجيجاوات/ساعة إلى استرداد إيرادات بملايين الدولارات. وهذا يتجاوز بكثير فرق سعر الشراء بين المعدات متوسطة المستوى والمعدات الفاخرة.
على صعيد الامتثال، يجب أن تحمل أي معدات موجهة إلى الأسواق الأوروبية أو الأمريكية علامة CE، ويجب أن يكون المورد حاصلاً على شهادة ISO 9001 كحد أدنى. وإذا كانت الخلايا الخاصة بكم ستُستخدم لعملاء السيارات الكهربائية، فإن متطلبات التتبع وفقًا لمعيار IATF 16949 تنعكس بشكل رجعي على اختياراتكم للمعدات. يجب تسجيل كل معلمة من معلمات العملية وتوقيتها وإتاحة إمكانية استرجاعها لأغراض التدقيق. قم بتضمين التحقق من الامتثال في قائمة مراجعة اختبار القبول النهائي (FAT)، وليس في خطة التصحيح بعد التسليم.
قائمة مرجعية عملية لاتخاذ القرار موجهة لمشتري المعدات:
- حدد تنسيق الخلية والتركيب الكيميائي المعدات ليست محايدة تجاه الأنواع المختلفة من التنسيقات؛ فهذا القرار يحد من خياراتك فيما يتعلق بالآلات
- حدد حجم الإنتاج ومستوى الأتمتة مواءمة النفقات الرأسمالية مع التوقعات الواقعية للحجم
- تحديد المعدات اللازمة لكل مرحلة من مراحل العملية تحدد جودة العمليات الأمامية معدل العائد في العمليات الخلفية
- قارن بين الموردين الإقليميين من حيث السعر ومدة التسليم والدعم استخدم الإطار المذكور أعلاه كنقطة انطلاق
- تقييم مدى ملاءمة التكنولوجيا لمتطلبات المستقبل الاستعداد للمعالجة الجافة، والتوافق مع معيار 4680، وانفتاح واجهة البيانات
- نموذج التكلفة الإجمالية للملكية على مدى خمس إلى عشر سنوات تعد الطاقة والإنتاجية أكثر أهمية من سعر الشراء
أثناء قيامك بإعداد قائمة المرشحين النهائيين لموردي المعدات، تذكر أن البنية التحتية للتحكم في السوائل التي تدعم كل مرحلة من مراحل العملية — بدءًا من توزيع المذيبات وصولًا إلى دوائر التبريد — لها نفس الأهمية التي تحظى بها آلات الإنتاج الأساسية. ويُعد موردو المكونات مثل شركة VINCER، التي تحظى صماماتها الآلية بخمس شهادات معترف بها دوليًا، بما في ذلك ISO 9001 وCE وFDA، مثالاً على المعيار الأساسي: فإذا لم يتمكن المورد من تقديم وثائق الامتثال عند الطلب، فإنه لا مكان له في بيئة إنتاج خاضعة للوائح التنظيمية. يجب أن يمتد الانضباط الذي تتبعه في تقييم مورد خط الطلاء الخاص بك ليشمل كل مكون في ذلك الخط.
المراجع
- iScience. “معدات التصنيع المتطورة لبطاريات أيونات الليثيوم الخاصة بمصانع جيجا: الماضي والحاضر وآفاق المستقبل”. 2025. sciencedirect.com
- Applied Energy. “الاتجاهات الحالية والمستقبلية في آلات إنتاج أقطاب بطاريات أيونات الليثيوم: مراجعة شاملة”. 2025. sciencedirect.com
- Research and Markets. “التوقعات العالمية لسوق معدات تصنيع البطاريات حتى عام 2030”. 2025. researchandmarkets.com
- TOB New Energy. “اتجاهات تصنيع بطاريات أيونات الليثيوم لعام 2026: دليل المشتري بين الشركات (B2B)”. 2026. tobmachine.com
- SEMCO Infratech. “خط تجميع بطاريات الليثيوم: العمليات والآلات والتطبيقات”.” semcoinfratech.com