
Het productieproces van lithiumbatterijen: een routekaart voor apparatuur
De productie van lithium-ionbatterijen is een industriële symfonie in drie fasen. Elke fase is afhankelijk van gespecialiseerde apparatuur die rechtstreeks bepalend is voor de prestaties, de veiligheid en de kosten van de uiteindelijke cel. Inzicht in deze processtroom is een eerste vereiste om weloverwogen beslissingen over apparatuur te kunnen nemen. Een machine die op zichzelf wordt aangeschaft, presteert zelden zoals verwacht wanneer deze het werk moet doorgeven aan het volgende station in de productielijn.
Front-end (productie van elektroden): De ruwe actieve materialen worden tot een slurry gemengd, op stroomafnemerfolies van aluminium of koper aangebracht, gedroogd, onder verwarmde rollen samengeperst (kalanderen) en in nauwkeurig op maat gesneden elektrodestroken gesneden. In deze fase worden de fundamentele elektrochemische eigenschappen van de cel bepaald. De uniformiteit van de coating en de kalanderdichtheid zijn hier bepalend voor de capaciteit en de levensduur.
Middensegment (celassemblage): Anode- en kathode-elektroden worden gecombineerd met een scheider en vervolgens opgerold (cilindrische/prismatische cellen) of gestapeld (pouch-cellen), waarna ze worden gelast, ingekapseld en gevuld met elektrolyt. Dit alles vindt plaats in een droge ruimte waar het dauwpunt op of onder -40 °C wordt gehouden om te voorkomen dat vocht de elektrolyt aantast.
Back-end (afwerking van cellen): De geassembleerde cellen ondergaan een vormingscyclus: eerst vindt de eerste laad-ontlaadcyclus plaats, waarbij de SEI-laag (Solid Electrolyte Interphase) wordt gevormd, gevolgd door een verouderingsproces en uitgebreide elektrische tests. Deze ene fase is goed voor ongeveer een derde van de totale productiekosten en duurt één tot drie weken. Elke fase vereist apparatuur met specifieke prestatiekenmerken. Laten we bij het begin beginnen.
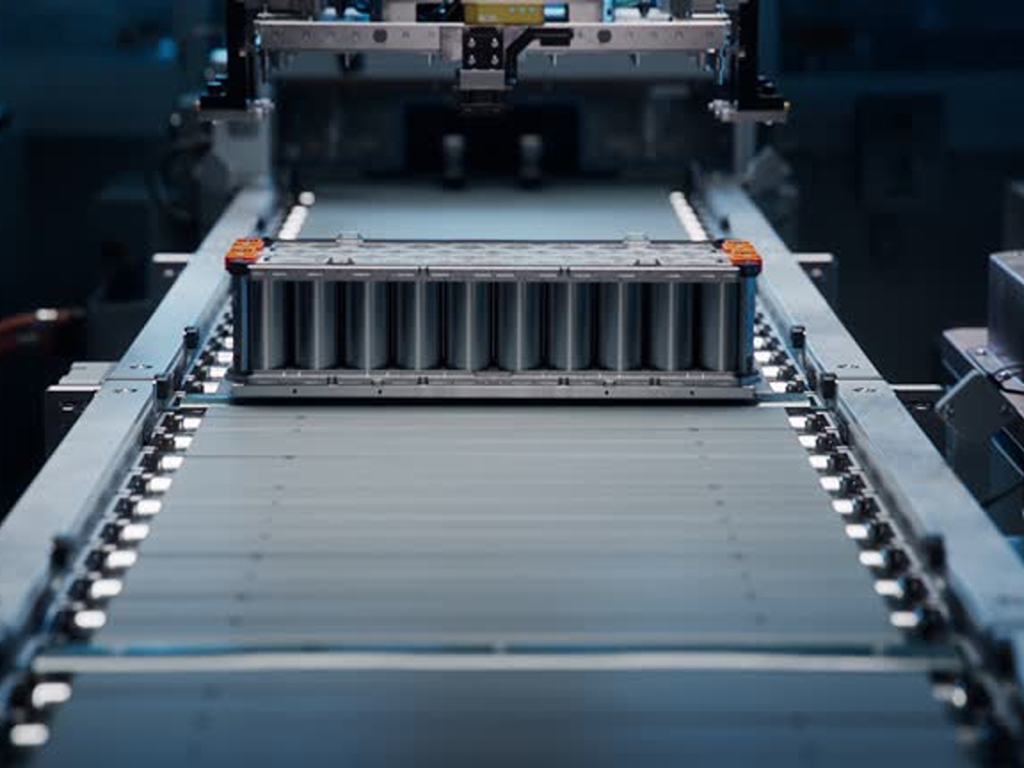
Apparatuur voor de productie van front-end-elektroden: de basis voor kwaliteit
De kwaliteit van elektroden wordt niet door één enkele machine bepaald. Het is het resultaat van het feit dat de parameters voor het mengen, coaten en kalanderen in alle processtappen consistent blijven. Een afwijking in één fase wordt verderop in het proces drie tot vijf keer versterkt, dus bij de keuze van de apparatuur in het beginstadium wordt de kwaliteit ofwel ingebouwd, ofwel voorgoed verloren.
Meng- en coatinginstallaties: hier begint de consistentie
Tijdens de mengstap van de slurry worden poeders van actieve stoffen, geleidende koolstof en bindmiddelen verspreid tot een homogene suspensie. Planetairmengers worden tegenwoordig voor het grootste deel van de batchproductie gebruikt, terwijl continu extrusiemengen in opkomst is als een energiebesparend alternatief dat het stroomverbruik met tot wel 95% vermindert bij hetzelfde slurryvolume.
Vanuit de menger stroomt de slurry naar het coatingstation. De sleufcoater is de industriële standaard geworden: deze extrudeert de slurry via een precisiesleuf op een bewegende stroomafnemerfolie, waardoor een gelijkmatige laagdikte van ±2,5% wordt bereikt bij snelheden tot 120 meter per minuut. Voor productielijnen die gericht zijn op een hogere doorvoercapaciteit, maakt dubbelzijdige gelijktijdige coating een volledige doorloop door de lijn overbodig. Het belangrijkste selectiecriterium is eenvoudig: vraag leveranciers om gegarandeerde gegevens over de uniformiteit van de dikte over de volledige baanbreedte bij uw beoogde lijnsnelheid, en niet alleen om hun beste laboratoriumresultaten.
Nauwkeurigheid bij het drogen en kalanderen onder invloed van warmte en druk
Drogen is de grootste energieverbruiker bij de productie van elektroden en is verantwoordelijk voor ongeveer 45% van de energiekosten in de eerste fase. Traditionele heteluchtconvectieovens worden nog steeds veel gebruikt, maar drogen met behulp van infrarood en microgolven wint terrein doordat de droogtijd wordt verkort en de energie-efficiëntie wordt verbeterd. Voor fabrieken in regio’s met strenge milieuregels zorgen gesloten systemen voor het terugwinnen van oplosmiddelen, die meer dan 90% van het oplosmiddel NMP (N-methyl-2-pyrrolidon) uit de afvoerlucht terugwinnen, ervoor dat nalevingskosten worden omgezet in een investering die materiaal bespaart.
Na het drogen wordt de gecoate folie door een verwarmde kalander geleid: een precisiewalspers die de elektrodecoating tot een beoogde porositeit samenperst, doorgaans 30% tot 40%, afhankelijk van de chemische samenstelling van de cel. De walsentemperatuur varieert van 60 °C tot 180 °C, en de gelijkmatigheid van de druk over de gehele walsbreedte is bepalend voor consistente elektrodeprestaties en het voorkomen van variatie tussen verschillende productiebatches. Geïntegreerde kalander-snijmachines die beide stappen in één doorloop combineren, worden steeds vaker de voorkeursconfiguratie voor productielijnen met hoge doorvoercapaciteit.
Precisie bij het snijden en versnijden op hoge snelheid
De laatste stap in het front-end-proces bestaat uit het snijden van brede elektroderollen in smalle stroken die overeenkomen met de afmetingen van de doelcel. De tolerantiemarge is uiterst krap. Een bram die aan een snijrand ruwweg de breedte van drie menselijke haren overschrijdt, kan de separator binnendringen en een interne kortsluiting veroorzaken. Mechanisch snijden blijft de standaardmethode, maar er wordt steeds vaker gekozen voor machines die zowel lasersnijden als -inkepen integreren, vanwege hun zuiverdere randen en de mogelijkheid om micropatronen te creëren die de bevochtiging door de elektrolyt tijdens de celassemblage verbeteren.
Cellemontage en afwerking: van componenten tot gekwalificeerde cellen
Zodra de elektroden zijn voorbereid, worden ze in het middensegment tot functionele cellen samengevoegd. De keuze tussen wikkelen en stapelen wordt volledig bepaald door het celformaat. Het is geen keuze die zomaar kan worden gewijzigd. Voor cilindrische cellen (18650, 21700 en de opkomende 4680) worden hogesnelheidswikkelmachines gebruikt die 24 tot meer dan 200 stuks per minuut kunnen verwerken. Voor prismatische en pouch-cellen wordt gebruikgemaakt van Z-type stapeling, waarbij afwisselende lagen van kathode, separator en anode nauwkeurig worden uitgelijnd – een langzamere maar ruimtelijk efficiëntere methode, waarbij geavanceerde machines minder dan 0,4 seconden per stuk nodig hebben.
Na de assemblage volgt het laswerk: de lipjes worden aan de stroomafnemers bevestigd (met ultrasoon of laser), en de celbehuizingen worden afgedicht, allemaal in een droge ruimte waar vocht strikt wordt geweerd. Vervolgens doseren nauwkeurige elektrolytvulsystemen onder vacuüm precies het juiste volume elektrolyt, waarbij de vulnauwkeurigheid wordt gehandhaafd op ongeveer ±1% om een consistente bevochtiging en prestaties te garanderen.
De back-end is waar tijd en kapitaal worden geconcentreerd. De vormingscyclus – de grootste afzonderlijke kostenpost voor apparatuur, goed voor ongeveer een derde van de totale productiekosten – omvat de eerste laad-ontlaadcycli van de cel gedurende één tot drie weken om een stabiele SEI-laag op te bouwen. Vervolgens worden de cellen in rijpingskamers onder gecontroleerde temperaturen gehouden voor elektrochemische stabilisatie. Bij de eindtests worden de capaciteit, de interne weerstand en de zelfontlading gemeten. Opkomende, door AI aangestuurde adaptieve formatiesystemen, die de laadstroom per cel in realtime aanpassen, verkorten de formatietijd nu al met meer dan 20% en verbeteren tegelijkertijd de consistentie van de capaciteit.
In deze precisieproductieomgevingen vraagt de infrastructuur voor vloeistofregeling die elke processtap ondersteunt – perslucht, koelwater, vloeistoffen voor thermisch beheer en de toevoer van oplosmiddelen – evenveel aandacht. Elk ventiel in die toevoerleidingen moet zijn open-sluit- of regelingsfunctie betrouwbaar uitvoeren. Eén enkele onderbreking in de vloeistoftoevoer kan een hele productielijn stilleggen. Bij het beoordelen van apparatuur kijken ervaren productie-ingenieurs verder dan de belangrijkste machines om te controleren of de hulpsystemen, inclusief geautomatiseerde componenten voor debietregeling, dezelfde certificeringen en responsnormen hebben als de primaire apparatuur.
Hoe leveranciers van apparatuur te beoordelen: een besluitvormingskader
Bij het kiezen van een leverancier van apparatuur gaat het niet om het vinden van de laagste aankoopprijs. Het gaat erom een technische partner te vinden die gedurende een productiecyclus van vijf tot tien jaar consistente prestaties kan garanderen. De beoordeling moet plaatsvinden op drie vlakken: regionale sterke punten, technische harde indicatoren en aftersales-capaciteiten.
Regionaal leverancierslandschap: een vergelijking tussen China, Europa, Japan en Korea
De wereldwijde markt voor lithiumbatterijapparatuur wordt gedomineerd door Azië, waarbij Chinese fabrikanten naar schatting 14% van het segment coatingapparatuur en ongeveer 17% van de celassemblage in handen hebben. Maar de regionale specialisatie laat een genuanceerder beeld zien:
| Dimensie | China (Yinghe, LEAD, KATOP) | Japan/Korea (Hitachi, PNT, Hirano) | Europa (Manz, Dürr, Schuler) |
|---|---|---|---|
| Prijsniveau | Zeer concurrerend: 30 50% goedkoper dan Europese equivalenten | Midden- tot hogere prijsklasse | Premium, gerechtvaardigd door precisietechniek en service |
| Gebruikelijke levertijd | 45 90 dagen standaard | 60 120 dagen | 90 tot 180 dagen, inclusief aanpassingen |
| Technische kracht | Kant-en-klare integratie van het volledige productassortiment, productie op beproefde schaal | Nauwkeurigheid van de coating, wikkelingssnelheid, proceskennis | Droogtechnologie, terugwinning van oplosmiddelen, uiterst nauwkeurig kalanderen |
| After-sales-model | Ondersteuning op afstand in combinatie met periodieke bezoeken ter plaatse | Opgezette lokale servicenetwerken in Azië | Technische ondersteuning ter plaatse met gestructureerde opleidingsprogramma’s |
Een strategie met twee leveranciers kan de risico’s in de toeleveringsketen verminderen, maar brengt een verborgen complexiteit met zich mee: door de verschillende PLC-architecturen (Siemens, Beckhoff en Mitsubishi) moet uw onderhoudsteam meerdere besturingssystemen onder de knie krijgen. Het praktische compromis is om voor alle productielijnen één besturingsplatform te standaardiseren, zelfs wanneer apparatuur bij meerdere leveranciers wordt ingekocht.
Belangrijke technische evaluatie-indicatoren die de kwaliteit van apparatuur bepalen
Wanneer je tegenover een leverancier aan tafel zit, maken deze vijf maatstaven het verschil tussen marketingclaims en de technische realiteit:
- Uniformiteit van de coating Vraag om gegevens over de oppervlaktedichtheid (mg/cm²) afkomstig van een online bètastraling- of röntgenmeter, en geen gemiddelden van offline metingen. De diktetolerantie moet binnen ±2,5% blijven over de volledige baanbreedte bij de door u gewenste snelheid.
- Kwaliteit van de snijrand De braamhoogte mag niet meer dan 15 micron bedragen. Controleer of visuele inspectie met een CCD-camera standaard op de machine is geïnstalleerd en geen optionele uitbreiding is.
- Uitlijning bij het wikkelen/stapelen De uitlijning tussen elektrode en separator moet binnen ±0,1 mm blijven. De responscurve van het spanningsregelsysteem is belangrijker dan de nominale maximumsnelheid.
- Consistentie bij het lassen De variatie in laservermogen over het straalpad moet onder de 1% blijven. Real-time bewaking van de laskwaliteit is absoluut noodzakelijk voor tabloze 4680-ontwerpen, waarbij één enkele onopgemerkte slechte las al kan leiden tot het afkeuren van cellen ter waarde van duizenden dollars.
- Regeling van de formatie per kanaal Elk celkanaal moet afzonderlijk worden bewaakt en geregeld. Door het gemiddelde per kast te berekenen, worden de uitschieters verborgen die tot storingen in het veld leiden.
Klantenservice en langdurige samenwerking
De werkelijke kosten van een productielijn komen tot uiting in de bedrijfstijd en het rendement, niet op de inkooporder. Gebruik bij het beoordelen van de kwaliteit van de aftersales-dienstverlening concrete drempelwaarden als maatstaf. Toonaangevende leveranciers reageren binnen twee tot drie uur op technische vragen. Ze voeren vóór verzending een Factory Acceptance Test (FAT) uit, waarbij ze in hun eigen fabriek droogcycli, veiligheidscontroles en defectcontroles uitvoeren voordat de apparatuur bij u aankomt. Ze houden lokale voorraden reserveonderdelen aan in plaats van uitsluitend te vertrouwen op luchtvracht vanuit het hoofdkantoor. Ook de diepgang van de training is veelzeggend. Een leverancier die alleen training op operatorniveau biedt, verkoopt u een machine; een leverancier die ook uw procesingenieurs traint in het optimaliseren van parameters, bouwt een partnerschap op.
Deze serviceverwachtingen reiken verder dan de primaire productiemachines en omvatten ook de vloeistofregelcomponenten die in de gehele productielijn zijn geïntegreerd. VINCER, een fabrikant van automatiseringskleppen die OEM’s van industriële apparatuur bedient, illustreert hoe uitgebreide ondersteuning er op componentniveau uitziet. Hun engineeringteam voert een achtdimensionale toepassingsanalyse uit, waarbij rekening wordt gehouden met het type medium, temperatuur, druk, aansluitnormen, regelmodus, materiaalcompatibiliteit en branchespecifieke vereisten, alvorens ook maar één aanbeveling te doen. Standaardoffertes worden binnen 24 uur verstuurd. Een toegewijd engineeringteam met gemiddeld meer dan tien jaar projectervaring biedt diagnose op afstand, gratis vervangingsonderdelen en ondersteuning ter plaatse voor kritieke installaties. Bij het beoordelen van een leverancier van apparatuur of componenten blijft de maatstaf dezelfde: houdt hun ondersteuningsinfrastructuur gelijke tred met uw productietempo?
Technologische trends die de keuze van apparatuur ingrijpend veranderen
Drie technologische verschuivingen zorgen ervoor dat de betekenis van het begrip “toekomstbestendig” bij investeringen in apparatuur ingrijpend verandert. Geen van deze verschuivingen is speculatief; ze worden allemaal al in de praktijk toegepast, zij het in verschillende stadia van ontwikkeling.
Verwerking met droge elektroden maakt het NMP-oplosmiddel en de 60 tot 80 meter lange droogoven overbodig, die samen het grootste deel van de energievoetafdruk van de elektrodeproductie uitmaken. Het voordeel is aanzienlijk: ongeveer 35% lagere energiekosten en 70% minder fabrieksoppervlakte. Tegenwoordig is droogverwerking klaar voor productie van LFP-kathodes; bij NMC-samenstellingen met een hoog nikkelgehalte zijn er nog steeds uitdagingen om dezelfde uniformiteit in de filmdichtheid te bereiken als bij natte verwerking. Voor nieuwe productielijnen die speciaal voor LFP zijn bedoeld, is de vraag niet langer of droogverwerking werkt, maar of uw leverancier van apparatuur een referentie-installatie op productieschaal heeft gedemonstreerd.
4680 cilindrische cellen zonder lipjes de assemblageformule volledig aanpassen. In plaats van één lipje aan de stroomafnemer te lassen, moet de machine tientallen elektroderanden rechtstreeks aan de behuizing lassen. Dit vereist een regeling van het lasvermogen met een afwijking van niet meer dan 1% per lasnaad. Wikkelmachines die zijn ontworpen voor de productie van 4680-batterijen hebben fundamenteel andere spannings- en uitlijningssystemen nodig dan hun 21700-voorgangers.
Integratie van AI en slimme productie maakt de overstap van proefprojecten naar de productiehallen. Grote batterijfabrikanten zetten AI al in voor het optimaliseren van productielijnen, en adaptieve inlaadsystemen die de elektrochemische kenmerken van elke cel in realtime monitoren, verkorten de inlaadtijd en zorgen tegelijkertijd voor een consistentere capaciteit. De implicaties voor de apparatuur zijn praktisch: kies voor machines met open data-interfaces en compatibiliteit met MES/SCADA, want een productielijn die geen gegevens kan doorgeven aan een optimalisatielaag, zal binnen dit decennium een concurrentienadeel worden.
Elke geavanceerde productielijn, of deze nu gebruikmaakt van droge verwerking of AI-gestuurde besturing, is afhankelijk van betrouwbare automatiseringshardware die fysieke opdrachten uitvoert: het openen van een toevoerklep voor oplosmiddel, het regelen van de koelwaterstroom, het afsluiten van een processtroom tijdens onderhoud. De intelligentielaag is slechts zo effectief als de actuatoren die de instructies ervan uitvoeren.
Kosten, naleving en aan de slag gaan
De uitgaven voor apparatuur vertegenwoordigen doorgaans ongeveer 60% van de totale kapitaaluitgaven van een gigafabriek. De wereldwijde markt voor apparatuur voor de productie van batterijcellen, die in 2025 naar schatting meer dan $15 miljard waard zal zijn, zal naar verwachting tegen 2030 meer dan verdubbelen, met een jaarlijkse groei van bijna 19%. De kosten van één geautomatiseerde productielijn kunnen variëren van ongeveer $2 miljoen voor een proefinstallatie tot meer dan $10 miljoen voor een volledig geïntegreerde installatie op gigawattuur-schaal.
Deze kerngetallen maken het modelleren van de totale eigendomskosten (Total Cost of Ownership) onontbeerlijk. Verschillen in energieverbruik, onderhoudsfrequentie, beschikbaarheid van reserveonderdelen en opbrengstpercentages stapelen zich op gedurende de levenscyclus van de apparatuur, die vijf tot tien jaar bedraagt. Een verbetering van één procentpunt in de totale opbrengst op gigawattuur-schaal vertaalt zich in miljoenen dollars aan teruggewonnen inkomsten. Dat overtreft ruimschoots het prijsverschil tussen apparatuur uit het middensegment en apparatuur uit het topsegment.
Wat de naleving betreft, moet alle apparatuur die bestemd is voor de Europese of Noord-Amerikaanse markt voorzien zijn van een CE-markering en moet de leverancier minimaal over een ISO 9001-certificering beschikken. Als uw cellen bestemd zijn voor klanten met elektrische voertuigen, hebben de traceerbaarheidseisen van IATF 16949 ook gevolgen voor uw keuze van apparatuur. Elke procesparameter moet worden geregistreerd, van een tijdstempel worden voorzien en terug te vinden zijn voor een audit. Neem de controle op naleving op in uw FAT-checklist, niet in uw herstelplan na levering.
Een praktische checklist voor kopers van apparatuur:
- Bepaal de celopbouw en chemische samenstelling Apparatuur is niet formaatonafhankelijk; deze keuze beperkt je keuzemogelijkheden op het gebied van machines
- Stel de omvang van uw productie en het automatiseringsniveau in Stem de kapitaaluitgaven af op realistische volumeprognoses
- Wijs apparatuur toe aan elke procesfase De kwaliteit van de front-end is bepalend voor de opbrengst van de back-end
- Vergelijk regionale leveranciers op basis van prijs, levertijd en ondersteuning Gebruik het bovenstaande raamwerk als uitgangspunt
- Beoordeel of de technologie toekomstbestendig is Geschiktheid voor droge verwerking, compatibiliteit met 4680 en openheid van de gegevensinterface
- Model van de totale eigendomskosten over een periode van vijf tot tien jaar Energieverbruik en opbrengst zijn belangrijker dan de aankoopprijs
Houd er bij het opstellen van uw shortlist van leveranciers van apparatuur rekening mee dat de infrastructuur voor vloeistofregeling – die elke procesfase ondersteunt, van de toevoer van oplosmiddelen tot de koelcircuits – even belangrijk is als uw primaire productiemachines. Leveranciers van componenten zoals VINCER, wiens automatiseringskleppen worden ondersteund door vijf internationaal erkende certificeringen, waaronder ISO 9001, CE en FDA, illustreren de basisnorm: als een leverancier op verzoek geen conformiteitsdocumentatie kan overleggen, hoort hij niet thuis in een gereguleerde productieomgeving. De strikte aanpak die u hanteert bij het beoordelen van uw leverancier van coatinglijnen moet zich uitstrekken tot elk onderdeel van die lijn.
Bronvermeldingen
- ScienceDirect / iScience. “Geavanceerde productieapparatuur voor lithium-ionbatterijen voor gigafabrieken: verleden, heden en toekomstperspectieven.” 2025. https://www.sciencedirect.com/science/article/pii/S2589004225009526
- ScienceDirect / Applied Energy. “Huidige en toekomstige trends in productiemachines voor lithium-ionbatterij-elektroden: een uitgebreid overzicht.” 2025. https://www.sciencedirect.com/science/article/pii/S0306261925016988
- Research and Markets. “Wereldwijde prognose voor de markt voor apparatuur voor de productie van batterijen tot 2030.” 2025. https://www.researchandmarkets.com/reports/5703171/
- TOB New Energy. “Trends in de productie van lithium-ionbatterijen 2026: een B2B-kopersgids.” 2026. https://www.tobmachine.com/blog/lithium-ion-battery-manufacturing-trends-2026-a-b2b-buyer-s-guide_b156
- SEMCO Infratech. “Assemblagelijn voor lithiumbatterijen: proces, machines en toepassingen.” https://www.semcoinfratech.com/lithium-battery-assembly-line-process-machines-and-applications/
- VINCER Valve. Officiële website. https://www.vincervalve.com/
- VINCER Valve. Certificeringen. https://www.vincervalve.com/certification/
- VINCER Valve. Over ons. https://www.vincervalve.com/about-us/
- VINCER Valve. Neem contact op voor een offerte. https://www.vincervalve.com/contact-for-a-quote/


