
Процесс производства литиевых батарей: план развития оборудования
Производство литий-ионных аккумуляторов — это трехэтапная промышленная «симфония». Каждый этап зависит от специализированного оборудования, которое напрямую определяет эксплуатационные характеристики, безопасность и стоимость конечного аккумулятора. Понимание этой технологической цепочки является необходимым условием для принятия обоснованных решений при выборе оборудования. Оборудование, приобретенное в отрыве от общей системы, редко работает так, как ожидается, когда ему приходится передавать работу следующему участку производственной линии.
Фронт-энд (изготовление электродов): Исходные активные материалы смешиваются в суспензию, наносятся на алюминиевую или медную фольгу-токосборник, сушатся, прессуются под нагретыми валками (каландрирование) и разрезаются на полоски электродов точных размеров. На этом этапе закладываются основные электрохимические характеристики элемента. Равномерность нанесения покрытия и плотность каландрирования определяют ёмкость и циклический ресурс элемента.
Средний уровень (сборка ячеек): Анодные и катодные электроды соединяются с сепаратором и либо наматываются (цилиндрические/призматические элементы), либо укладываются в стопку (элементы типа «пакет»), после чего свариваются, помещаются в корпус и заполняются электролитом. Все эти операции происходят в сухом помещении, где температура точки росы поддерживается на уровне не выше -40 °C, чтобы влага не привела к разрушению электролита.
Бэк-энд (обработка ячеек): Собранные элементы проходят цикл формирования, включающий начальную зарядку-разрядку, в ходе которой формируется слой межфазного слоя твёрдого электролита (SEI), а затем — старение и комплексные электрические испытания. На этот этап приходится примерно одна треть от общей стоимости производства, и он занимает от одной до трёх недель. Каждый этап требует оборудования с определёнными эксплуатационными характеристиками. Начнём с самого начала.
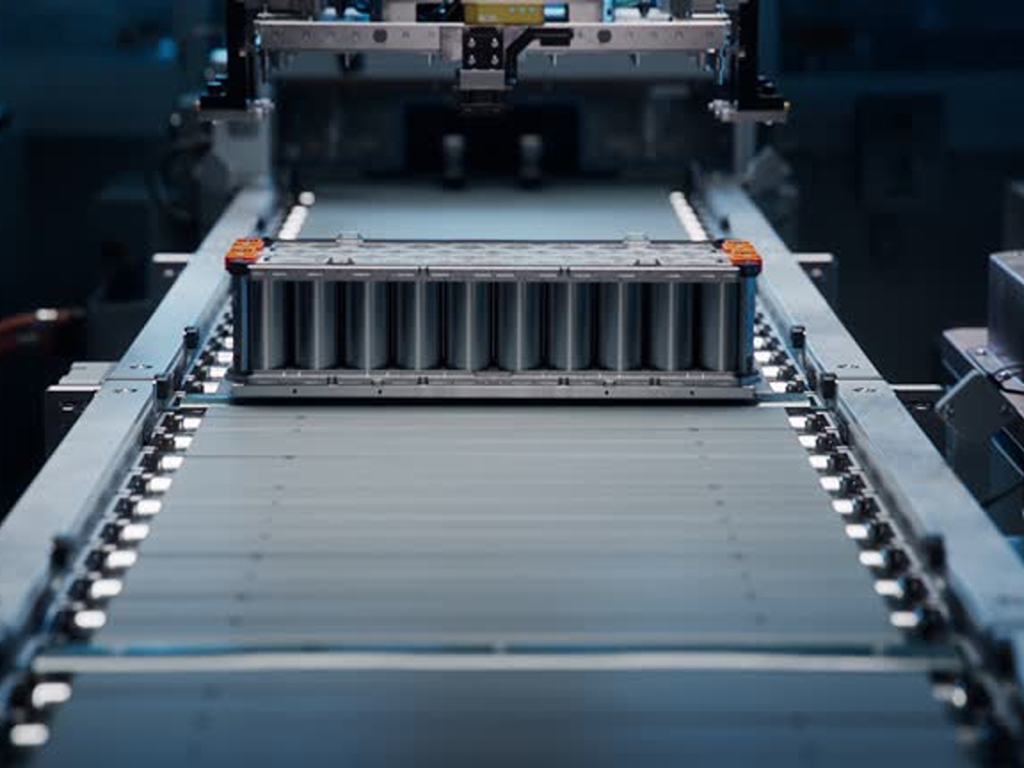
Оборудование для изготовления передних электродов — залог качества
Качество электродов не зависит от какого-либо одного станка. Оно зависит от того, насколько параметры смешивания, нанесения покрытия и каландрирования остаются стабильными на всех этапах технологического процесса. Отклонение на одном этапе усиливается в три–пять раз на последующих этапах, поэтому именно при выборе оборудования на начальных этапах либо закладывается качество, либо оно безвозвратно теряется.
Системы смешивания и нанесения покрытий — здесь начинается стабильность
На этапе перемешивания суспензии порошки активного вещества, проводящий углерод и связующие вещества диспергируются до получения однородной суспензии. В настоящее время для производства большинства партий продукции используются планетарные смесители, однако все большее распространение получает непрерывное экструзионное перемешивание, которое представляет собой энергосберегающую альтернативу, позволяющую сократить потребление электроэнергии на 95% при том же объеме суспензии.
Из смесителя суспензия поступает на станцию нанесения покрытия. Наноситель с щелевой матрицей стал промышленным стандартом: он выдавливает суспензию через прецизионную щель на движущуюся фольгу токосъемника, обеспечивая равномерность толщины покрытия в пределах ±2,5% при скоростях до 120 метров в минуту. Для производственных линий, ориентированных на более высокую пропускную способность, одновременное двустороннее нанесение покрытия позволяет избежать полного прохождения полотна по линии. Ключевой критерий выбора прост: запросите у поставщиков данные о гарантированной равномерности толщины по всей ширине полотна при заданной скорости линии, а не только их наилучшие лабораторные результаты.
Точность сушки и каландрирования под воздействием тепла и давления
Сушка является крупнейшим потребителем энергии в процессе изготовления электродов, на долю которой приходится примерно 45% от общего объема энергозатрат на начальном этапе производства. Традиционные конвекционные печи с горячим воздухом по-прежнему широко используются, однако инфракрасная и микроволновая сушка набирают популярность благодаря сокращению времени сушки и повышению энергоэффективности. Для предприятий, расположенных в регионах со строгими экологическими нормами, системы рекуперации растворителей с замкнутым циклом, которые извлекают более 90% растворителя NMP (N-метил-2-пирролидон) из отработанного воздуха, превращают затраты на соблюдение экологических норм в инвестиции, позволяющие экономить сырьё.
После сушки фольга с нанесенным покрытием проходит через нагреваемый каландр — прецизионный вальцовый пресс, который уплотняет электродное покрытие до заданной пористости, обычно от 30% до 40% в зависимости от химического состава элемента. Температура валков колеблется от 60 °C до 180 °C, а равномерность давления по всей ширине валка является тем фактором, который обеспечивает стабильные характеристики электродов и исключает колебания от партии к партии. Комплексные каландро-резательные машины, объединяющие оба этапа в одном проходе, становятся предпочтительной конфигурацией для высокопроизводительных линий.
Точность продольной и поперечной резки при высокой скорости
На заключительном этапе входной обработки широкие рулоны электродов разрезаются на узкие полоски, соответствующие размерам целевых элементов. Допуск на размеры крайне жесткий. Заусеница на обрезанной кромке, превышающая ширину примерно трёх человеческих волосков, может проникнуть через сепаратор и вызвать внутреннее короткое замыкание. Механическая продольная резка по-прежнему остаётся основным методом, однако всё чаще заказываются комбинированные машины для лазерной прорезавки и продольной резки благодаря более чистым кромкам и способности создавать микроузоры, которые улучшают смачивание электролитом при сборке элементов.
Сборка и доработка ячеек: от компонентов до готовых ячеек
После подготовки электродов на среднем этапе их собирают в рабочие элементы. Выбор между намоткой и укладкой в стопки полностью определяется типом элемента. Эти методы не являются взаимозаменяемыми. Для цилиндрических элементов (18650, 21700, а также появляющихся на рынке 4680) используются высокоскоростные намоточные станки, способные обрабатывать от 24 до более 200 штук в минуту. При производстве призматических и пакетных элементов применяется Z-образное слоистое укладка, при которой чередующиеся слои катода, сепаратора и анода точно выравниваются — это более медленный, но более эффективный с точки зрения использования пространства метод, при котором современные станки достигают производительности менее 0,4 секунды на единицу.
После сборки производится сварка: выступы соединяются с токоприемниками (с помощью ультразвука или лазера), а корпуса элементов герметизируются — все это происходит в сухом помещении, где строго исключается попадание влаги. Затем высокоточные системы розлива электролита дозируют точное количество электролита в вакууме с точностью розлива ±1%, что обеспечивает равномерное смачивание и стабильные эксплуатационные характеристики.
На этапе «бэк-энда» сосредоточены время и капиталовложения. Цикл формирования, представляющий собой крупнейшую отдельную статью затрат на оборудование (примерно треть от общих производственных расходов), включает первые циклы заряда-разряда элементов в течение от одной до трех недель для формирования стабильного слоя SEI. Затем элементы помещаются в камеры старения, где под контролируемой температурой происходит их электрохимическая стабилизация. В ходе заключительного тестирования измеряются ёмкость, внутреннее сопротивление и саморазряд. Появляющиеся адаптивные системы формования на базе искусственного интеллекта, которые в режиме реального времени регулируют зарядный ток для каждой ячейки индивидуально, уже сокращают время формования более чем на 20%, одновременно повышая стабильность емкости.
В таких условиях высокоточного производства инфраструктура управления потоками рабочих сред, обеспечивающая каждый этап процесса — подачу сжатого воздуха, охлаждающей воды, теплоносителей и растворителей — требует не меньшего внимания. Каждый клапан на этих подающих линиях должен надежно выполнять свою функцию открытия-закрытия или регулирования. Даже однократное прерывание подачи рабочей среды может привести к остановке всей производственной линии. При оценке оборудования опытные инженеры-технологи не ограничиваются только основным оборудованием, а проверяют, чтобы вспомогательные системы, включая автоматизированные компоненты регулирования расхода, имели те же сертификаты и показатели быстродействия, что и основное оборудование.
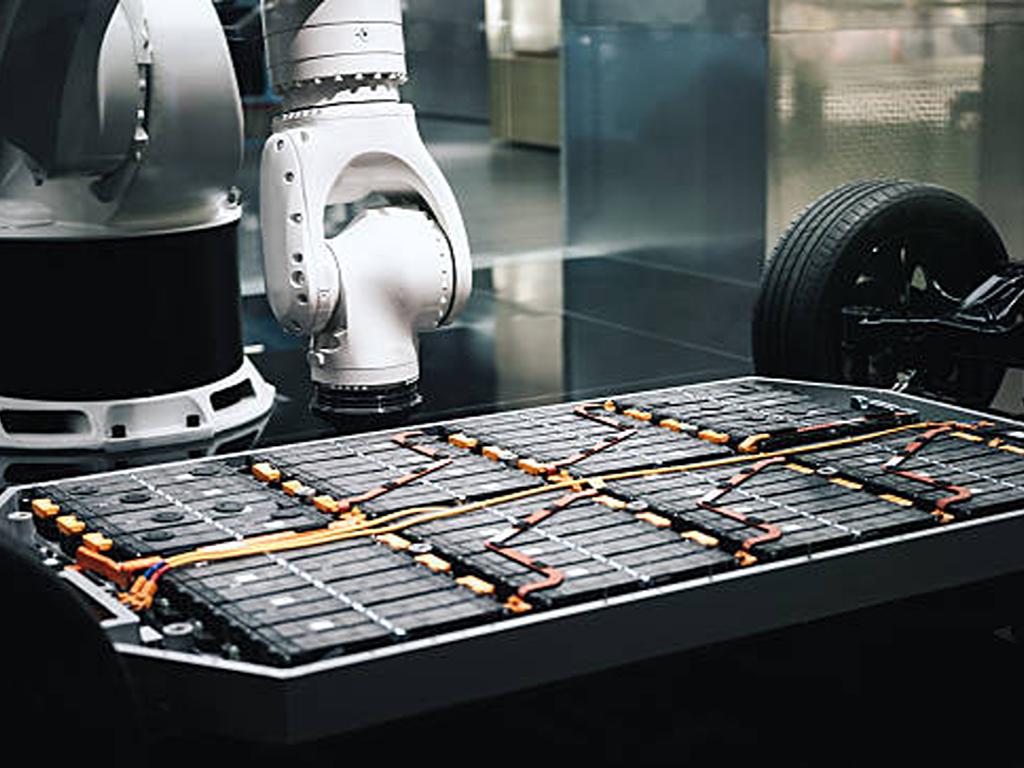
Как оценивать поставщиков оборудования: схема принятия решений
Выбор поставщика оборудования — это не просто поиск самой низкой цены. Речь идет о поиске партнера в области инжиниринга, способного обеспечить стабильную производительность на протяжении всего производственного цикла продолжительностью от пяти до десяти лет. Оценка должна проводиться по трем критериям: региональные преимущества, объективные технические показатели и возможности послепродажного обслуживания.
Обзор региональных поставщиков: сравнение Китая, Европы, Японии и Кореи
На мировом рынке оборудования для производства литиевых батарей доминирует Азия: по оценкам, на долю китайских производителей приходится 14% в сегменте оборудования для нанесения покрытий и примерно 17% в сегменте сборки элементов. Однако региональная специализация раскрывает более сложную картину:
| Измерение | Китай (Yinghe, LEAD, KATOP) | Япония/Корея (Hitachi, PNT, Hirano) | Европа (Манц, Дюрр, Шулер) |
|---|---|---|---|
| Уровень цен | Наиболее конкурентоспособная цена — на 30 50% ниже, чем у европейских аналогов | Средний и высокий ценовой диапазон | Премиум-класс, обусловленный высоким уровнем инженерного мастерства и качества обслуживания |
| Типичный срок выполнения заказа | 45, 90 дней (стандартный срок) | 60–120 дней | 90–180 дней, включая настройку |
| Технические возможности | Полная интеграция производственной линии «под ключ», производство с проверенной на практике масштабируемостью | Точность нанесения покрытия, скорость намотки, технологические ноу-хау | Технология сушки, регенерация растворителей, высокоточное каландрирование |
| Модель послепродажного обслуживания | Удаленная поддержка с периодическими выездами на место | Созданы местные сервисные сети в Азии | Инженерная поддержка на месте с помощью структурированных программ обучения |
Стратегия использования двух поставщиков может снизить риски в цепочке поставок, но при этом создаёт скрытую сложность: различия в архитектурах PLC (Siemens, Beckhoff и Mitsubishi) означают, что ваша команда технического обслуживания должна освоить работу с несколькими системами управления. Практическим компромиссом является стандартизация на одной платформе управления для всех линий, даже при закупке оборудования у нескольких поставщиков.
Ключевые показатели технической оценки, определяющие качество оборудования
Когда вы сидите за столом напротив поставщика, эти пять показателей позволяют отделить маркетинговые заявления от инженерной реальности:
- Равномерность нанесения покрытия Требуются данные о плотности по площади (мг/см²) с онлайн-измерителя бета-излучения или рентгеновского измерителя, а не средние значения, полученные на основе офлайн-отборов проб. Допуск по толщине должен удерживаться в пределах ±2,5% по всей ширине полотна при заданной скорости.
- Качество режущей кромки Высота заусенцев не должна превышать 15 микрон. Убедитесь, что визуальный контроль с помощью CCD-камеры входит в стандартную комплектацию станка, а не является дополнительным оборудованием.
- Выравнивание при намотке/укладке Расстояние между электродом и сепаратором должно оставаться в пределах ±0,1 мм. Кривая отклика системы регулирования натяжения имеет большее значение, чем номинальная максимальная скорость.
- Стабильность сварки Колебания мощности лазера по траектории луча должны оставаться в пределах 1%. Мониторинг качества сварки в режиме реального времени является обязательным условием для конструкций 4680 без выступов, где даже один незамеченный бракованный шов может привести к браку сортовки стоимостью в тысячи долларов.
- Управление формированием сигнала по каждому каналу Каждый канал сотовой связи должен подвергаться индивидуальному мониторингу и контролю. Усреднение по шкафу скрывает отклонения, которые впоследствии приводят к сбоям в работе оборудования на местах.
Послепродажное обслуживание и долгосрочное сотрудничество
Истинная стоимость производственной линии определяется временем безотказной работы и выходом готовой продукции, а не суммой заказа. При оценке качества послепродажного обслуживания ориентируйтесь на конкретные пороговые значения. Поставщики высшего уровня отвечают на технические запросы в течение двух–трёх часов. Перед отправкой они проводят заводские приемочные испытания (FAT), включая прогоны вхолостую, проверки безопасности и аудит дефектов на своём предприятии, прежде чем оборудование поступит к вам. Они поддерживают местные запасы запасных частей, а не полагаются исключительно на авиадоставку из головного офиса. Не менее показательным является уровень подготовки персонала. Поставщик, который проводит обучение только на уровне операторов, просто продаёт вам машину; тот же, кто также обучает ваших инженеров-технологов оптимизации параметров, строит с вами партнёрские отношения.
Эти ожидания в отношении обслуживания выходят за рамки основного производственного оборудования и распространяются на компоненты системы управления потоками, интегрированные по всей линии. Компания VINCER, производитель клапанов для систем автоматизации, обслуживающий производителей промышленного оборудования (OEM), демонстрирует, как выглядит комплексная поддержка на уровне компонентов. Перед тем как дать какую-либо рекомендацию, инженерная команда компании проводит восьмимерный анализ условий эксплуатации, охватывающий тип рабочей среды, температуру, давление, стандарты подключения, режим управления, совместимость материалов и отраслевые требования. Стандартные коммерческие предложения приходят в течение 24 часов. Специализированная инженерная команда, имеющая в среднем более десяти лет опыта работы над проектами, обеспечивает удаленную диагностику, бесплатную поставку запасных частей и поддержку на месте для критически важных установок. При оценке любого поставщика оборудования или компонентов критерий остается неизменным: соответствует ли его инфраструктура поддержки темпам вашего производства?
Технологические тенденции, определяющие выбор оборудования
Три технологических сдвига активно меняют понимание того, что означает “перспективность” при инвестировании в оборудование. Ни один из них не носит спекулятивный характер — все они уже внедрены на производственных линиях, хотя и находятся на разных этапах развития.
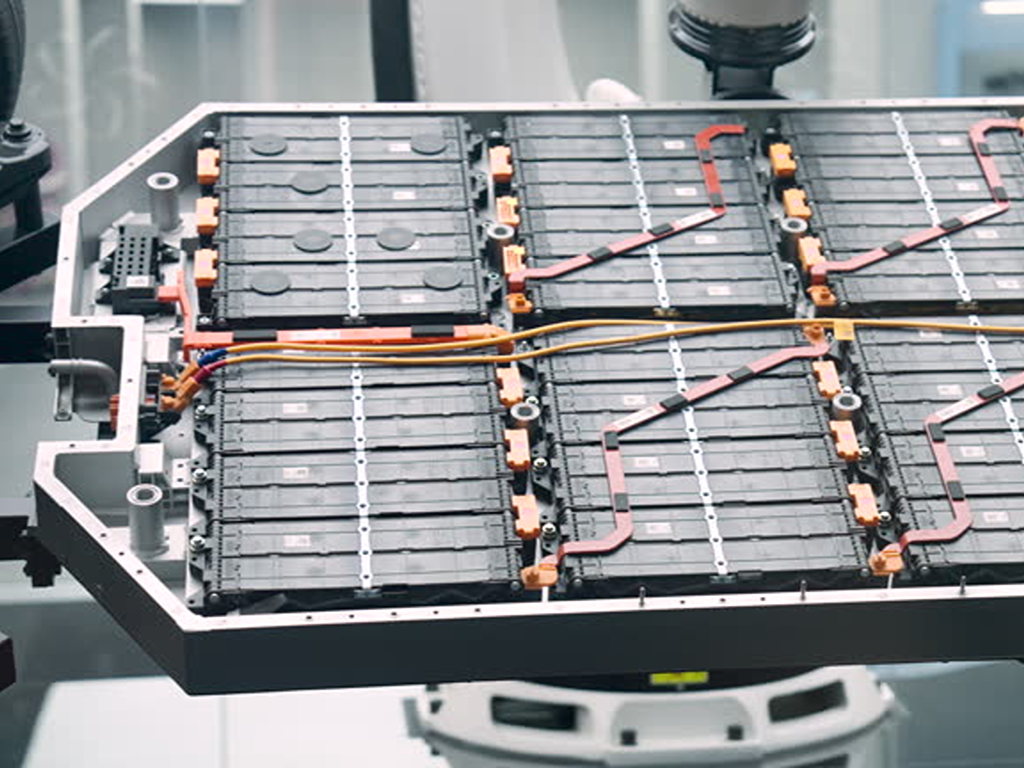
Обработка сухими электродами позволяет отказаться от использования растворителя NMP и сушильной печи длиной 60–80 метров, которые в совокупности являются основными источниками энергопотребления в процессе производства электродов. Выгода от этого значительна: снижение эксплуатационных затрат на энергию примерно на 35% и сокращение занимаемой производственной площади на 70%. Сегодня сухая технология готова к серийному производству катодов на основе LFP; при этом для никелесодержащих составов NMC по-прежнему существует проблема достижения такой же однородности плотности пленки, какую обеспечивает влажная технология. Для новых линий, предназначенных исключительно для LFP, вопрос уже не в том, работает ли сухая технология, а в том, продемонстрировал ли ваш поставщик оборудования эталонную установку промышленного масштаба.
4680 цилиндрических элементов без выступов полностью изменить схему сборки. Вместо приваривания одного выступ к токосборнику машина должна приваривать десятки краев электрода непосредственно к корпусу. Это требует регулирования мощности лазера с погрешностью не более 1% для каждого шва. Намоточные машины, предназначенные для производства аккумуляторов 4680, требуют принципиально иных систем регулирования натяжения и выравнивания по сравнению со своими предшественниками, предназначенными для аккумуляторов 21700.
Интеграция искусственного интеллекта и интеллектуального производства переходит от пилотных проектов к промышленному производству. Крупнейшие производители аккумуляторов уже используют ИИ для оптимизации производственных линий, а адаптивные системы формирования, отслеживающие электрохимические характеристики каждого элемента в режиме реального времени, сокращают время формирования и одновременно повышают стабильность емкости. Это имеет практическое значение для выбора оборудования: следует выбирать машины с открытыми интерфейсами данных и совместимостью с системами MES/SCADA, поскольку производственная линия, неспособная передавать данные на уровень оптимизации, станет конкурентным недостатком уже в течение этого десятилетия.
Любая современная производственная линия — будь то линия сухой обработки или линия с управлением на базе искусственного интеллекта — зависит от надежного оборудования для автоматизации, выполняющего физические команды: открытие клапана подачи растворителя, регулирование расхода охлаждающей воды, отключение технологического потока во время технического обслуживания. Эффективность интеллектуального уровня напрямую зависит от эффективности исполнительных механизмов, выполняющих его инструкции.
Стоимость, соблюдение требований и первые шаги
Расходы на оборудование, как правило, составляют примерно 60% от общего объема капитальных затрат гигафабрики. Ожидается, что мировой рынок оборудования для производства аккумуляторных элементов, оцениваемый в 2025 году в более чем 1,415 трлн, к 2030 году увеличится более чем вдвое, растучи с годовыми темпами, приближающимися к 19%. Стоимость одной автоматизированной производственной линии может варьироваться от примерно 1,42 млн для пилотного предприятия до более чем 1,410 млн для полностью интегрированного комплекса масштаба гигаватт-часа.
Эти основные показатели делают моделирование совокупной стоимости владения крайне важным. Различия в энергопотреблении, частоте технического обслуживания, доступности запасных частей и коэффициенте выхода электроэнергии накапливаются в течение пяти-десятилетнего срока службы оборудования. Повышение общего коэффициента выхода на один процентный пункт в масштабе гигаватт-часов приводит к восстановлению доходов в размере миллионов долларов. Это значительно превышает разницу в стоимости между оборудованием среднего и премиум-класса.
Что касается соответствия нормативным требованиям, любое оборудование, предназначенное для рынков Европы или Северной Америки, должно иметь маркировку CE, а поставщик должен обладать как минимум сертификатом ISO 9001. Если ваши аккумуляторные элементы будут поставляться покупателям электромобилей, требования IATF 16949 к отслеживаемости будут оказывать влияние на выбор оборудования на более ранних этапах. Каждый параметр процесса должен регистрироваться, снабжаться отметкой времени и быть доступным для проверки в ходе аудита. Включите проверку соответствия в свой контрольный список для приемочных испытаний (FAT), а не в план исправления недостатков после поставки.
Практический перечень вопросов для принятия решения, предназначенный для покупателей оборудования:
- Определите формат клеток и химический состав Оборудование не является универсальным с точки зрения форматов; такое решение ограничивает ваши возможности в выборе оборудования
- Определите масштаб производства и уровень автоматизации Согласовывать капитальные затраты с реалистичными прогнозами объемов
- Соотнести оборудование с каждым этапом процесса Качество в начальной стадии определяет выход продукции в конечной стадии
- Сравните региональных поставщиков по цене, срокам поставки и качеству поддержки Используйте приведенную выше структуру в качестве отправной точки
- Оценка перспективности технологий Готовность к сухой обработке, совместимость со стандартом 4680 и открытость интерфейса данных
- Модельная совокупная стоимость владения в течение пяти–десяти лет Энергоэффективность и производительность важнее, чем цена покупки
Составляя короткий список поставщиков оборудования, помните, что инфраструктура управления потоками жидкостей, обеспечивающая каждый этап процесса — от подачи растворителя до контуров охлаждения, — имеет такое же важное значение, как и ваше основное производственное оборудование. Поставщики компонентов, такие как VINCER, чьи автоматические клапаны подтверждены пятью международно признанными сертификатами, включая ISO 9001, CE и FDA, наглядно демонстрируют основной принцип: если поставщик не может по запросу предоставить документацию о соответствии требованиям, ему не место в регулируемой производственной среде. Тот же подход, который вы применяете при оценке поставщика линии нанесения покрытий, должен распространяться на каждый компонент этой линии.
Ссылки
- ScienceDirect / iScience. “Современное технологическое оборудование для производства литий-ионных аккумуляторов на гигафабриках: прошлое, настоящее и перспективы на будущее”. 2025. https://www.sciencedirect.com/science/article/pii/S2589004225009526
- ScienceDirect / Applied Energy. “Текущие и будущие тенденции в области оборудования для производства электродов литий-ионных аккумуляторов: всесторонний обзор”. 2025. https://www.sciencedirect.com/science/article/pii/S0306261925016988
- Research and Markets. “Глобальный прогноз рынка оборудования для производства аккумуляторов до 2030 года”. 2025. https://www.researchandmarkets.com/reports/5703171/
- TOB New Energy. “Тенденции в производстве литий-ионных аккумуляторов в 2026 году: руководство для покупателей B2B”. 2026. https://www.tobmachine.com/blog/lithium-ion-battery-manufacturing-trends-2026-a-b2b-buyer-s-guide_b156
- SEMCO Infratech. “Линия сборки литиевых аккумуляторов: технологический процесс, оборудование и области применения”.” https://www.semcoinfratech.com/lithium-battery-assembly-line-process-machines-and-applications/
- VINCER Valve. Официальный сайт. https://www.vincervalve.com/
- VINCER Valve. Сертификаты. https://www.vincervalve.com/certification/
- VINCER Valve. О нас. https://www.vincervalve.com/about-us/
- VINCER Valve. Свяжитесь с нами для получения коммерческого предложения. https://www.vincervalve.com/contact-for-a-quote/


