
O processo de fabrico de baterias de lítio: um roteiro para o equipamento
O fabrico de baterias de iões de lítio é uma sinfonia industrial em três fases. Cada fase depende de equipamento especializado que influencia diretamente o desempenho, a segurança e o custo da célula final. Compreender este fluxo de processo é um pré-requisito para tomar decisões informadas sobre o equipamento. Uma máquina adquirida isoladamente raramente tem o desempenho esperado quando tem de passar o trabalho para a estação seguinte a jusante.
Front-End (Fabrico de elétrodos): Os materiais ativos em bruto são misturados numa pasta, aplicados sobre folhas de alumínio ou cobre que funcionam como coletores de corrente, secos, comprimidos sob rolos aquecidos (calandragem) e cortados em tiras de elétrodo com dimensões precisas. Esta fase define as características eletroquímicas fundamentais da célula. A uniformidade da aplicação e a densidade da calandragem determinam, nesta fase, a capacidade e a vida útil da célula.
Gama média (montagem de células): Os elétrodos anódicos e catódicos são combinados com um separador e, ou enrolados (células cilíndricas/prismáticas) ou empilhados (células tipo bolsa), sendo depois soldados, selados e enchidos com eletrólito. Todo este processo decorre numa sala seca, onde o ponto de orvalho é mantido a -40 °C ou abaixo dessa temperatura, para evitar que a humidade degrade o eletrólito.
Back-End (Acabamento de células): As células montadas são submetidas a um ciclo de formação, que consiste na carga e descarga iniciais que criam a camada de interfase do eletrólito sólido (SEI), seguido de envelhecimento e de testes elétricos exaustivos. Esta única fase representa cerca de um terço do custo total de fabrico e demora entre uma a três semanas. Cada fase requer equipamento com características de desempenho distintas. Comecemos pelo início.
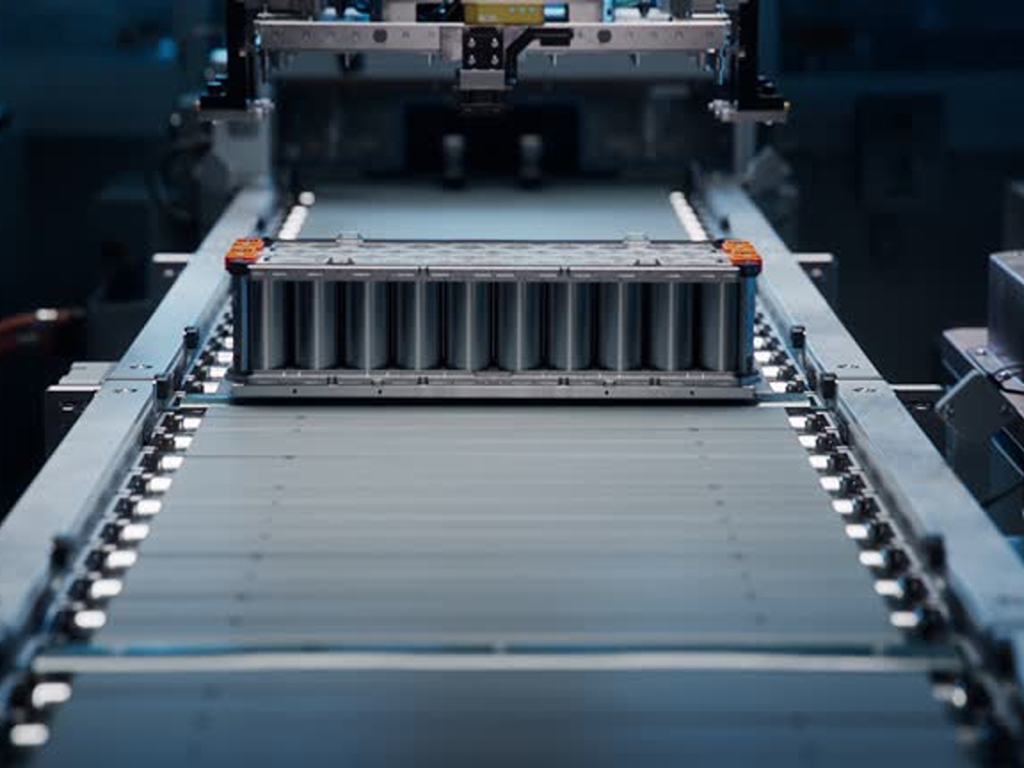
Equipamento de Fabrico de Electrodos de Front-End: A Base da Qualidade
A qualidade dos elétrodos não é determinada por uma única máquina. É o resultado da coerência dos parâmetros de mistura, revestimento e calandragem ao longo de todas as etapas do processo. Um desvio numa etapa é amplificado três a cinco vezes nas etapas seguintes, pelo que a seleção do equipamento inicial é o momento em que a qualidade é assegurada ou perdida para sempre.
Sistemas de mistura e revestimento: onde a consistência começa
A etapa de mistura da pasta dispersa os pós de substâncias ativas, o carbono condutor e os aglutinantes, formando uma suspensão homogénea. Atualmente, os misturadores planetários são responsáveis pela maior parte da produção em lote, enquanto a mistura por extrusão contínua está a emergir como uma alternativa economizadora de energia que reduz o consumo de energia em até 95% para o mesmo volume de pasta.
A partir do misturador, a pasta flui para a estação de revestimento. O revestidor com matriz de fenda tornou-se o padrão industrial: extrude a pasta através de uma fenda de precisão sobre uma folha coletora de corrente em movimento, alcançando uma uniformidade de espessura de revestimento dentro de ±2,5% a velocidades que atingem os 120 metros por minuto. Para linhas de produção que visam um maior rendimento, o revestimento simultâneo em ambos os lados elimina a necessidade de uma passagem completa pela linha. O critério-chave de seleção é simples: solicite aos fornecedores dados que garantam a uniformidade da espessura em toda a largura da banda à velocidade de linha pretendida, e não apenas os melhores resultados de laboratório.
Precisão na secagem e na calandragem sob calor e pressão
A secagem é o maior consumidor de energia no fabrico de elétrodos, sendo responsável por cerca de 45% da fatura energética da fase inicial do processo. Os fornos tradicionais de convecção de ar quente continuam a ser comuns, mas a secagem por infravermelhos e assistida por micro-ondas está a ganhar terreno, reduzindo o tempo de secagem e melhorando a eficiência energética. Para instalações em regiões com regulamentações ambientais rigorosas, os sistemas de recuperação de solventes em circuito fechado, que recapturam mais de 90% do solvente NMP (N-metil-2-pirrolidona) do ar de exaustão, transformam um custo de conformidade num investimento que poupa materiais.
Após a secagem, a folha revestida passa por uma calandra aquecida: uma prensa de rolos de precisão que comprime o revestimento do elétrodo até atingir a porosidade pretendida, normalmente entre 30% e 40%, dependendo da composição química da célula. A temperatura dos rolos varia entre 60 °C e 180 °C, e a uniformidade da pressão ao longo da largura do rolo é o que distingue um desempenho consistente dos elétrodos da variação entre lotes. As máquinas integradas de calandragem e corte, que combinam ambas as etapas numa única passagem, estão a tornar-se a configuração preferida para linhas de produção de grande volume.
Precisão no corte longitudinal e transversal a alta velocidade
A etapa final da linha de produção consiste em cortar rolos largos de elétrodos em tiras estreitas que correspondam às dimensões da célula pretendida. A margem de tolerância é extremamente restrita. Uma rebarba que exceda aproximadamente a largura de três cabelos humanos numa aresta de corte pode penetrar no separador e provocar um curto-circuito interno. O corte mecânico continua a ser o método mais utilizado, mas as máquinas integradas de entalhe e corte a laser são cada vez mais procuradas devido às suas arestas mais limpas e à capacidade de criar micropadrões que melhoram a humedecimento do eletrólito durante a montagem da célula.
Montagem e acabamento de células: dos componentes às células certificadas
Assim que os elétrodos estão preparados, a linha de montagem intermédia reúne-os para formar células funcionais. A escolha entre o enrolamento e o empilhamento é determinada inteiramente pelo formato da célula. Não se trata de uma decisão intercambiável. As células cilíndricas (18650, 21700 e a emergente 4680) utilizam máquinas de enrolamento de alta velocidade, capazes de processar entre 24 e mais de 200 unidades por minuto. As células prismáticas e tipo bolsa utilizam o empilhamento do tipo Z, em que camadas alternadas de cátodo, separador e ânodo são alinhadas com precisão — um método mais lento, mas espacialmente mais eficiente, com máquinas avançadas a atingirem tempos inferiores a 0,4 segundos por unidade.
A soldadura segue-se à montagem: as abas são unidas aos coletores de corrente (por ultrassons ou laser) e as caixas das células são seladas, tudo isto no interior de uma sala seca, onde a humidade é rigorosamente excluída. Em seguida, sistemas de enchimento de eletrólito de precisão dosam o volume exato de eletrólito sob vácuo, com uma precisão de enchimento mantida em aproximadamente ±1%, para garantir uma humedecimento e um desempenho consistentes.
É na fase final do processo que se concentram o tempo e o capital. O ciclo de formação, que representa o maior custo individual de equipamento — cerca de um terço das despesas totais de fabrico —, aplica os primeiros ciclos de carga e descarga da célula ao longo de uma a três semanas, com o objetivo de criar uma camada SEI estável. Em seguida, as câmaras de envelhecimento mantêm as células a temperaturas controladas para a estabilização eletroquímica. Os testes finais medem a capacidade, a resistência interna e a autodescarga. Os sistemas de formação adaptativos emergentes, impulsionados pela IA, que ajustam a corrente de carga célula a célula em tempo real, já estão a reduzir o tempo de formação em mais de 20%, ao mesmo tempo que melhoram a consistência da capacidade.
Nestes ambientes de fabrico de precisão, a infraestrutura de controlo de fluidos que suporta cada etapa do processo — ar comprimido, água de arrefecimento, fluidos de gestão térmica e fornecimento de solventes — exige igual atenção. Cada válvula nessas linhas de abastecimento deve executar a sua função de abertura, fecho ou modulação de forma fiável. Uma única interrupção no fluxo de um fluido pode paralisar toda uma linha de produção. Ao avaliar o equipamento, os engenheiros de produção experientes vão além das máquinas principais para confirmar que os sistemas auxiliares, incluindo os componentes automatizados de controlo de caudal, possuem as mesmas certificações e parâmetros de resposta que o equipamento principal.
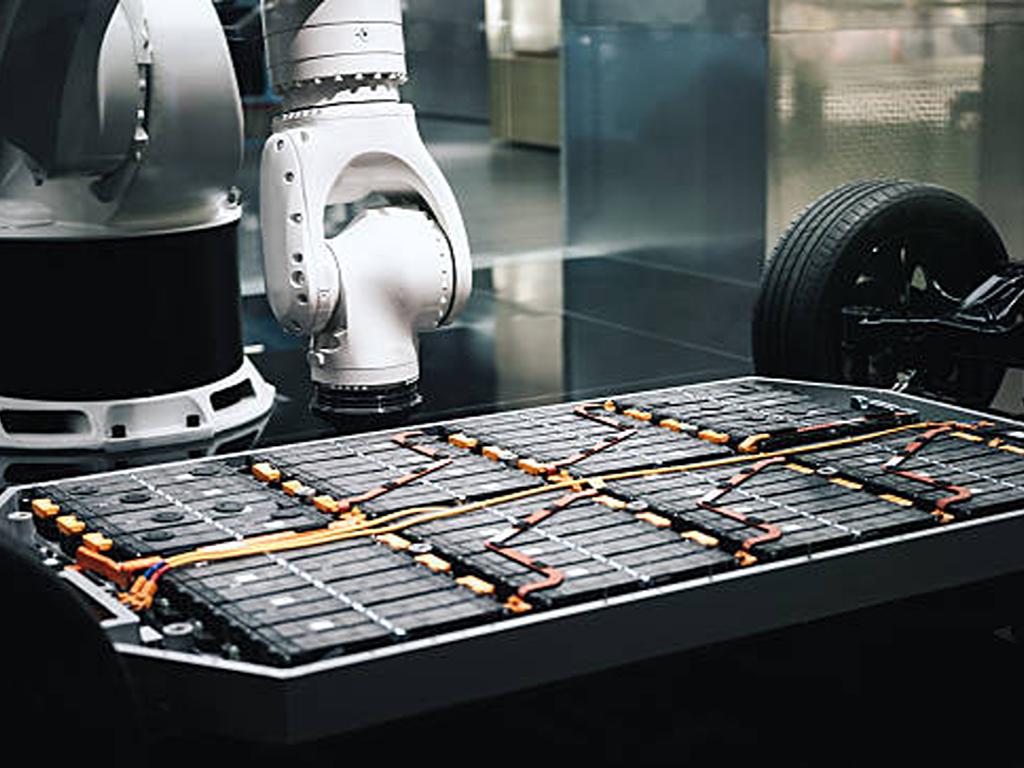
Como Avaliar Fornecedores de Equipamento: Um Quadro de Referência para a Tomada de Decisões
A escolha de um fornecedor de equipamento não se resume a encontrar o preço de compra mais baixo. Trata-se de identificar um parceiro de engenharia capaz de garantir um desempenho sustentável ao longo de um ciclo de vida de produção de cinco a dez anos. A avaliação deve incidir em três aspetos: pontos fortes regionais, indicadores técnicos concretos e capacidade de assistência pós-venda.
Panorama dos fornecedores regionais: comparação entre a China, a Europa, o Japão e a Coreia
O mercado global de equipamentos para baterias de lítio é dominado pela Ásia, com os fabricantes chineses a deterem uma quota estimada de 14% no segmento de equipamentos de revestimento e cerca de 17% na montagem de células. No entanto, a especialização regional revela um panorama mais matizado:
| Dimensão | China (Yinghe, LEAD, KATOP) | Japão/Coreia (Hitachi, PNT, Hirano) | Europa (Manz, Dürr, Schuler) |
|---|---|---|---|
| Nível de preços | O mais competitivo, 30 50% abaixo dos equivalentes europeus | Gama média-alta | Qualidade superior, justificada pela engenharia de precisão e pelo serviço prestado |
| Prazo de entrega habitual | 45 90 dias (padrão) | 60 120 dias | 90 a 180 dias, incluindo a personalização |
| Competência técnica | Integração completa «chave na mão» de toda a linha de produção, fabrico com capacidade comprovada | Precisão do revestimento, velocidade de enrolamento, know-how do processo | Tecnologia de secagem, recuperação de solventes, calandragem de alta precisão |
| Modelo de pós-venda | Suporte remoto com visitas periódicas no local | Estabeleceu redes de serviços locais na Ásia | Apoio de engenharia no local com programas de formação estruturados |
Uma estratégia de fornecimento duplo pode reduzir o risco na cadeia de abastecimento, mas introduz uma complexidade oculta: as diferentes arquiteturas de PLC (Siemens vs. Beckhoff vs. Mitsubishi) significam que a sua equipa de manutenção tem de dominar vários sistemas de controlo. O compromisso prático consiste em padronizar uma única plataforma de controlo em todas as linhas de produção, mesmo quando o equipamento é adquirido junto de vários fornecedores.
Principais indicadores de avaliação técnica que definem a qualidade do equipamento
Quando se senta à mesa com um fornecedor, estes cinco indicadores permitem distinguir as afirmações de marketing da realidade da engenharia:
- Uniformidade do revestimento Solicite dados de densidade superficial (mg/cm²) provenientes de um medidor online de raios beta ou raios X, e não médias de amostragem offline. A tolerância de espessura deve situar-se dentro de ±2,5% em toda a largura da banda, à velocidade pretendida.
- Qualidade da aresta de corte A altura da rebarba não deve exceder 15 micrómetros. Certifique-se de que a inspeção visual por CCD é uma funcionalidade de série na máquina e não um acessório opcional.
- Alinhamento do enrolamento/empilhamento O alinhamento entre o elétrodo e o separador deve manter-se dentro de ±0,1 mm. A curva de resposta do sistema de controlo da tensão é mais importante do que a velocidade máxima nominal.
- Consistência da soldadura A variação da potência do laser ao longo do percurso do feixe deve manter-se abaixo de 1%. A monitorização em tempo real da qualidade da soldadura é imprescindível para os projetos 4680 sem abas, nos quais uma única soldadura de má qualidade que não seja detetada pode levar ao desperdício de milhares de dólares em células.
- Controlo da formação por canal Cada canal de célula deve ser monitorizado e controlado individualmente. O cálculo da média por armário oculta os valores atípicos que se traduzem em falhas no terreno.
Apoio pós-venda e parceria a longo prazo
O verdadeiro custo de uma linha de produção reflete-se no tempo de funcionamento e no rendimento, e não na nota de encomenda. Ao avaliar a qualidade do serviço pós-venda, compare com parâmetros de referência concretos. Os fornecedores de primeira linha respondem a questões técnicas no prazo de duas a três horas. Realizam Testes de Aceitação na Fábrica (FAT) antes do envio, executando ciclos a seco, verificações de segurança e auditorias de defeitos nas suas instalações antes de o equipamento chegar às suas. Mantêm stocks locais de peças sobressalentes, em vez de dependerem exclusivamente do transporte aéreo a partir da sede. A profundidade da formação é igualmente reveladora. Um fornecedor que oferece apenas formação ao nível do operador está a vender-lhe uma máquina; aquele que também forma os seus engenheiros de processo na otimização de parâmetros está a construir uma parceria.
Estas expectativas de serviço vão além das máquinas de produção primária, abrangendo também os componentes de controlo de fluidos integrados em toda a linha. A VINCER, um fabricante de válvulas de automação que abastece fabricantes de equipamento industrial (OEM), ilustra como se traduz um apoio abrangente ao nível dos componentes. A sua equipa de engenharia realiza uma análise de aplicação em oito dimensões, abrangendo o tipo de fluido, temperatura, pressão, normas de ligação, modo de controlo, compatibilidade de materiais e requisitos específicos do setor, antes de apresentar qualquer recomendação. As cotações padrão são enviadas no prazo de 24 horas. Uma equipa de engenharia dedicada, com uma média de mais de dez anos de experiência em projetos, fornece diagnósticos remotos, peças de substituição gratuitas e apoio no local para instalações críticas. Ao avaliar qualquer fornecedor de equipamentos ou componentes, o critério de referência mantém-se o mesmo: a infraestrutura de apoio deste fornecedor acompanha o ritmo da sua produção?
Tendências tecnológicas que estão a redefinir as decisões relativas ao equipamento
Três mudanças tecnológicas estão a alterar significativamente o que significa “preparado para o futuro” no que diz respeito ao investimento em equipamento. Nenhuma delas é especulativa; todas têm já linhas de produção em funcionamento, embora com diferentes níveis de maturidade.
Processamento com elétrodos secos elimina o solvente NMP e o forno de secagem de 60 a 80 metros que, em conjunto, representam a maior parte da pegada energética da produção de elétrodos. A vantagem é substancial: um custo operacional energético cerca de 35% mais baixo e 70% menos espaço ocupados na fábrica. Atualmente, o processamento a seco está pronto para a produção de cátodos LFP; as composições químicas NMC com elevado teor de níquel continuam a enfrentar desafios para alcançar a uniformidade da densidade da película que o processamento a húmido proporciona. Para novas linhas dedicadas ao LFP, a questão já não é se o processamento a seco funciona, mas sim se o seu fornecedor de equipamento já demonstrou uma instalação de referência à escala de produção.
4680 células cilíndricas sem abas alterar completamente a equação de montagem. Em vez de soldar uma única aba ao coletor de corrente, a máquina tem de soldar dezenas de bordas de elétrodo diretamente à caixa. Isto exige um controlo da potência do laser com uma variação de 1% em cada soldadura. As máquinas de bobinagem especificadas para a produção do 4680 necessitam de arquiteturas de tensão e alinhamento fundamentalmente diferentes das das suas antecessoras, as 21700.
Integração da IA com a produção inteligente está a passar de projetos-piloto para as linhas de produção. Os principais fabricantes de baterias já estão a utilizar IA para otimizar as linhas de produção, e os sistemas de formação adaptativos, que monitorizam a assinatura eletroquímica de cada célula em tempo real, estão a reduzir o tempo de formação, ao mesmo tempo que melhoram a consistência da capacidade. As implicações em termos de equipamento são práticas: opte por máquinas com interfaces de dados abertas e compatibilidade com MES/SCADA, pois uma linha de produção que não consiga enviar dados para uma camada de otimização tornar-se-á uma desvantagem competitiva ainda nesta década.
Todas as linhas de produção avançadas, quer utilizem processamento a seco ou controlo baseado em IA, dependem de hardware de automação fiável que execute comandos físicos: abrir uma válvula de abastecimento de solvente, regular o caudal de água de refrigeração, isolar um fluxo de processo durante a manutenção. A eficácia da camada de inteligência depende inteiramente da eficácia dos atuadores que executam as suas instruções.
Custos, conformidade e primeiros passos
As despesas com equipamento representam normalmente cerca de 60% do total das despesas de capital de uma gigafábrica. Prevê-se que o mercado global de equipamentos de fabrico de células, avaliado em mais de $15 mil milhões em 2025, mais do que duplique até 2030, crescendo a uma taxa anual próxima de 19%. Uma única linha de produção automatizada pode variar entre cerca de $2 milhões, no caso de uma instalação-piloto, e mais de $10 milhões, no caso de uma instalação totalmente integrada à escala de gigawatts-hora.
Estes números globais tornam essencial a modelação do Custo Total de Propriedade. O consumo de energia, a frequência de manutenção, a disponibilidade de peças sobressalentes e as diferenças na taxa de rendimento acumulam-se ao longo de um ciclo de vida do equipamento de cinco a dez anos. Uma melhoria de um ponto percentual no rendimento global, à escala de gigawatts-hora, traduz-se em milhões de dólares em receitas recuperadas. Isso excede largamente a diferença de preço de aquisição entre equipamento de gama média e de gama alta.
No que diz respeito à conformidade, qualquer equipamento destinado aos mercados europeu ou norte-americano deve ostentar a marcação CE e o fornecedor deve possuir, no mínimo, a certificação ISO 9001. Se as suas células se destinarem a clientes de veículos elétricos, os requisitos de rastreabilidade da norma IATF 16949 têm um impacto retroativo na sua escolha de equipamentos. Todos os parâmetros do processo devem ser registados, marcados com data e hora e estar disponíveis para auditoria. Inclua a verificação da conformidade na sua lista de verificação do FAT (Teste de Aceitação no Fábrica), e não no seu plano de correção pós-entrega.
Uma lista de verificação prática para quem pretende adquirir equipamento:
- Defina o formato das células e a composição química O equipamento não é independente do formato; esta decisão limita as suas opções de maquinaria
- Defina a escala da sua produção e o nível de automatização Ajustar as despesas de capital às projeções realistas de volume
- Atribuir o equipamento a cada fase do processo A qualidade na fase inicial determina o rendimento na fase final
- Compare fornecedores regionais em termos de preço, prazo de entrega e assistência Utilize o quadro acima como ponto de partida
- Avaliar a preparação da tecnologia para o futuro Preparação para o processamento a seco, compatibilidade com 4680 e abertura da interface de dados
- Custo total de propriedade do modelo ao longo de cinco a dez anos A energia e o rendimento são mais importantes do que o preço de compra
Ao elaborar a sua lista restrita de fornecedores de equipamento, lembre-se de que a infraestrutura de controlo de fluidos que suporta todas as fases do processo, desde o fornecimento de solventes até aos circuitos de arrefecimento, tem a mesma importância que as suas máquinas de produção principais. Fornecedores de componentes como a VINCER, cujas válvulas de automação contam com o apoio de cinco certificações reconhecidas internacionalmente, incluindo a ISO 9001, a CE e a FDA, ilustram o princípio básico: se um fornecedor não conseguir apresentar documentação de conformidade quando solicitado, não tem lugar num ambiente de produção regulamentado. A rigor com que avalia o seu fornecedor de linhas de revestimento deve estender-se a todos os componentes dessa linha.
Referências
- ScienceDirect / iScience. “Equipamento avançado de fabrico de baterias de iões de lítio para gigafábricas: perspetivas do passado, do presente e do futuro.” 2025. https://www.sciencedirect.com/science/article/pii/S2589004225009526
- ScienceDirect / Applied Energy. “Tendências atuais e futuras nas máquinas de produção de elétrodos para baterias de iões de lítio: uma revisão abrangente.” 2025. https://www.sciencedirect.com/science/article/pii/S0306261925016988
- Research and Markets. “Previsão global do mercado de equipamentos de fabrico de baterias até 2030.” 2025. https://www.researchandmarkets.com/reports/5703171/
- TOB New Energy. “Tendências na fabricação de baterias de iões de lítio em 2026: um guia do comprador B2B.” 2026. https://www.tobmachine.com/blog/lithium-ion-battery-manufacturing-trends-2026-a-b2b-buyer-s-guide_b156
- SEMCO Infratech. “Linha de montagem de baterias de lítio: processo, máquinas e aplicações.” https://www.semcoinfratech.com/lithium-battery-assembly-line-process-machines-and-applications/
- VINCER Valve. Site oficial. https://www.vincervalve.com/
- VINCER Valve. Certificações. https://www.vincervalve.com/certification/
- VINCER Valve. Sobre nós. https://www.vincervalve.com/about-us/
- Válvula VINCER. Contacte-nos para obter um orçamento. https://www.vincervalve.com/contact-for-a-quote/


