
Introduction
Dans les industries lourdes telles que la transformation pétrochimique, le transport de GNL et le dessalement en mer, la fiabilité des systèmes d’automatisation des vannes quart de tour est un impératif de sécurité essentiel. Les ingénieurs sont confrontés à des pressions différentielles extrêmes, à des fluides hautement corrosifs et à un frottement statique important. Les actionneurs linéaires standard à entraînement par engrenages tombent souvent en panne dans ces conditions, ce qui rend indispensable l’utilisation d’un système robuste actionneur de type « Scotch Yoke » la solution mécanique ultime et ultra-résistante pour les systèmes industriels de régulation de débit.
Le principal défi lié à l'actionnement des vannes quart de tour
Pour bien saisir la supériorité technique de ce mécanisme à bloc coulissant spécifique, il est essentiel de commencer par analyser les forces physiques et hydrodynamiques invisibles qu'il doit sans cesse surmonter. Lors de l'automatisation d'infrastructures de canalisations à usage intensif — telles que les canalisations construites selon les spécifications API 6D —, les contraintes mécaniques exercées sur le système d'actionnement vont bien au-delà d'un simple mouvement de rotation. Les principaux obstacles en matière de dynamique des fluides et de fonctionnement des vannes sont Adhérence statique (frottement statique), frottement dynamique des roulements, couple hydrodynamique et pression différentielle (ΔP) très élevée, pouvant souvent dépasser 150 bars dans les applications sur les conduites principales.
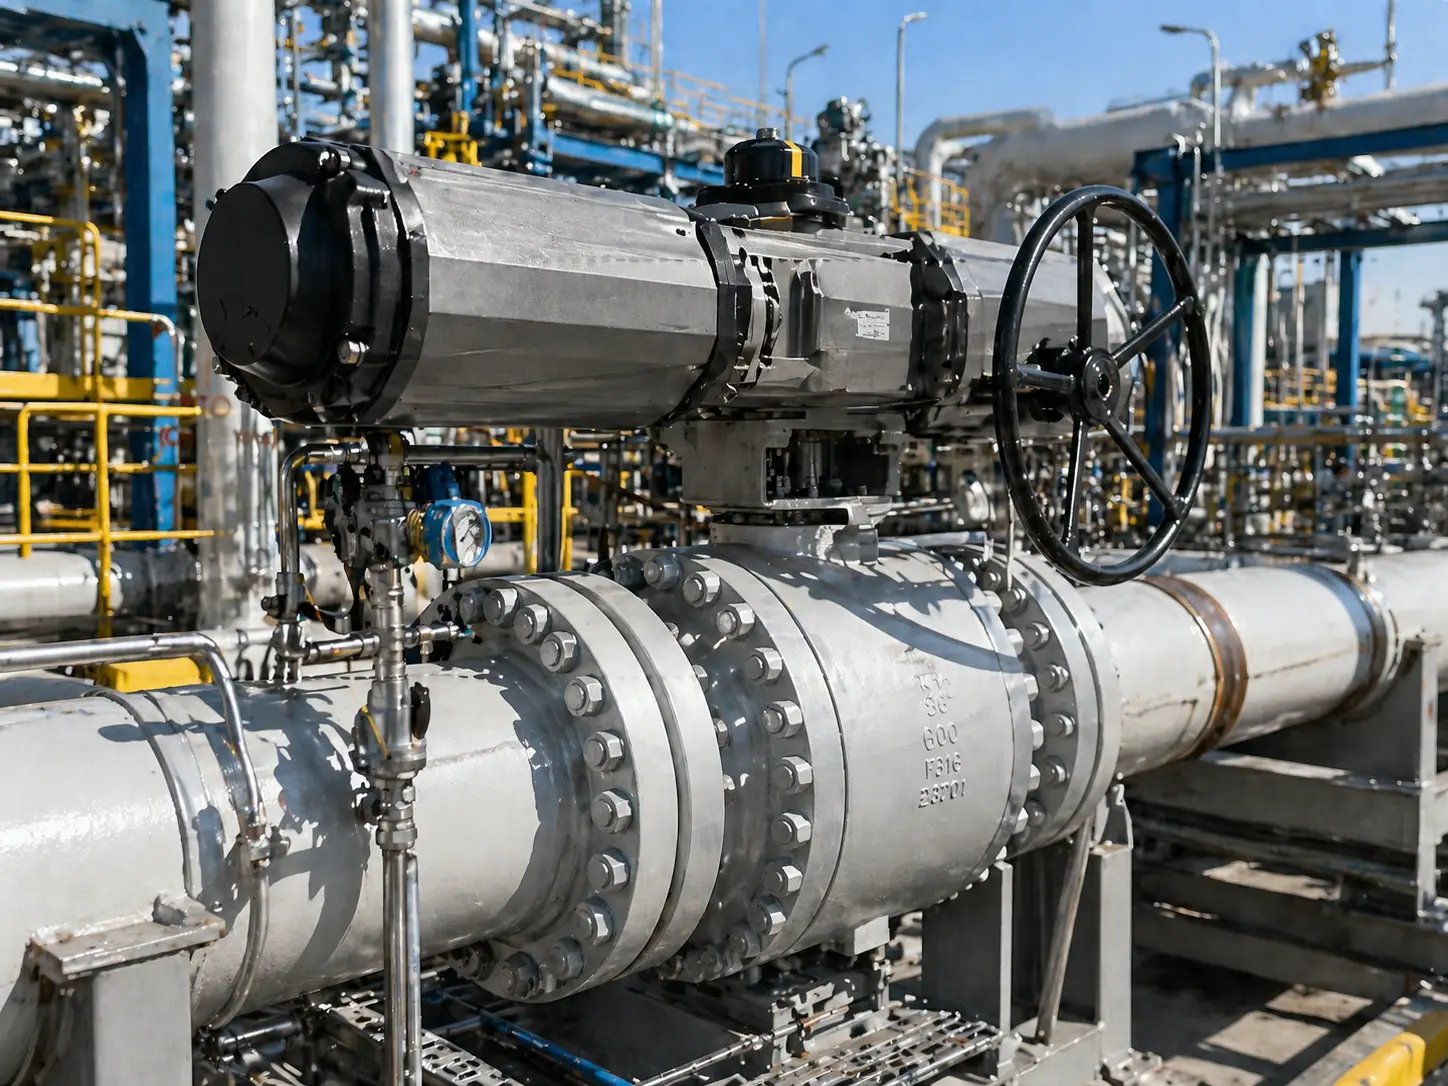
Prenons l’exemple d’une vanne à bille massive de 24 pouces de la classe 600, montée sur tourillon, installée sur un oléoduc principal ou sur une prise d’eau de mer à haute pression destinée au dessalement. Au cours des cycles d’exploitation standard, cette vanne peut rester en position entièrement ouverte ou entièrement fermée pendant plusieurs mois consécutifs, servant uniquement de point d’isolement d’urgence. Au cours de cette longue période d’immobilisation, les matériaux polymères des sièges — tels que le polytétrafluoroéthylène (PTFE) vierge, le polyétheréthercétone (PEEK) ou les composites élastomères renforcés (comme le Devlon) — subissent un phénomène thermodynamique et mécanique appelé “ fluage à froid ” ou fluage élastomère.
Sous l'effet d'une pression continue dans la conduite, ces polymères migrent à l'échelle microscopique et se compressent dans la microstructure poreuse de la surface de la bille métallique. Parallèlement, la pression du fluide en amont exerce une force latérale de plusieurs dizaines de milliers de livres, plaquant violemment la bille contre le mécanisme d'étanchéité en aval. Cela crée un effet d'interverrouillage mécanique massif entre la bille et les sièges. La force de rotation initiale nécessaire pour briser cette adhérence statique, surmonter l’interférence avec le siège et dégager la bille est scientifiquement appelée « couple de rupture à l’ouverture » (Break to Open, BTO). Si un actionneur ne parvient pas à fournir un pic de couple soudain et disproportionné exactement à la position de 0 degré, la vanne restera simplement bloquée, ce qui déclenchera une défaillance en cascade dans l’ensemble du système de contrôle des processus et pourra entraîner une surpression grave en amont.
La métaphore technique du “ camion en panne ”
Imaginez cette soupape fortement grippée comme un énorme camion à pleine charge qui calé sur une pente raide. La poussée mécanique initiale nécessaire pour vaincre l’adhérence statique des pneus sur la route et faire tourner les roues à partir d’un arrêt complet est colossale. Cependant, une fois que le camion commence à rouler, l’élan cinétique prend le relais, et la force continue nécessaire pour le maintenir en mouvement diminue considérablement. C’est ce qu’on appelle le “ couple de roulement ”.”
Dans le domaine de l'automatisation des vannes, cela se traduit directement par une différence considérable entre le couple BTO et le couple de fonctionnement. Le couple de fonctionnement ne représente généralement que 30% à 40% de la valeur initiale requise pour le couple BTO. Le dimensionnement d’un réducteur à couple linéaire standard pour répondre à une exigence de couple de démarrage (BTO) extrême aboutit à un actionneur largement surdimensionné, excessivement coûteux et consommant des quantités d’air comprimé totalement inutiles pendant toute la course de 90 degrés. L’industrie avait besoin d’une tringlerie mécanique qui concentre mathématiquement son avantage mécanique maximal précisément là où la canalisation en avait le plus besoin.
Anatomie et cinématique de l'actionneur de type « Scotch Yoke »
La prouesse mécanique du actionneur pneumatique de type « Scotch Yoke » réside dans sa conversion non linéaire d'une poussée linéaire en couple de rotation. Contrairement aux systèmes à crémaillère et pignon qui reposent sur l'engrènement continu de dents d'engrenage fragiles, cet actionneur utilise une tringlerie mécanique coulissante spécialement conçue pour absorber et transmettre des contraintes extrêmes sans usure prématurée, fatigue du métal ni grippage.
Le cœur mécanique : pistons, culasses et fourches
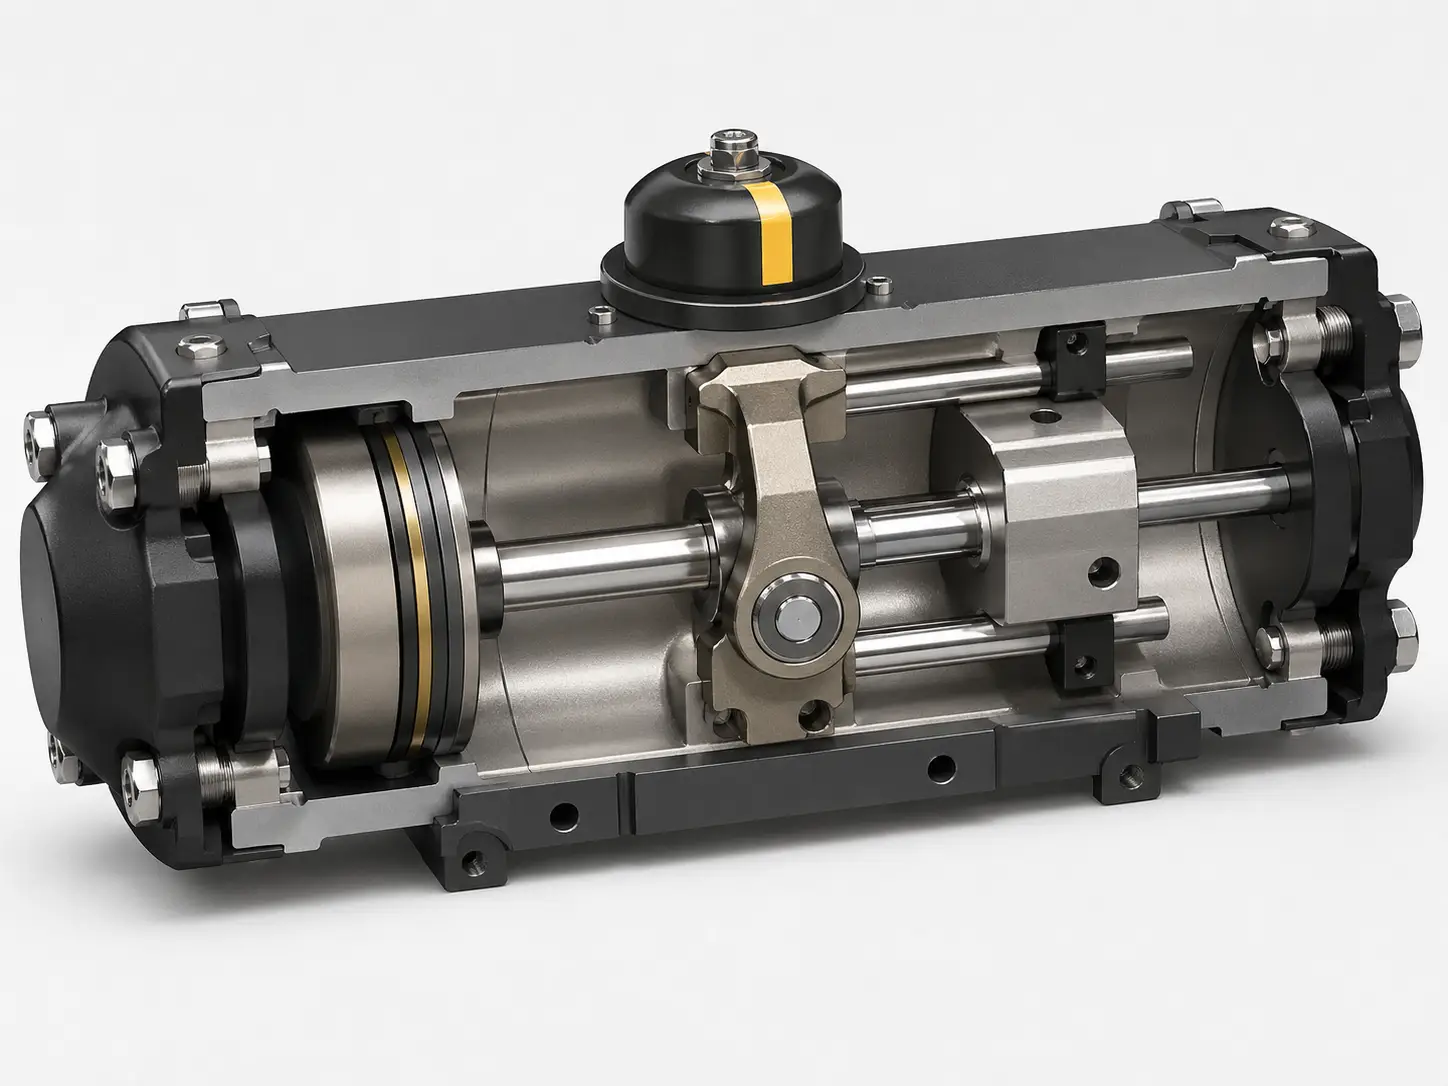
En examinant l'architecture interne d'un équipement à usage intensif, nous pouvons identifier avec précision les composants de haute technologie qui régissent ce transfert d'énergie cinétique. Chaque élément est sélectionné sur le plan métallurgique pour résister à des millions de cycles :
- Le vérin de puissance : Actionné par de l'air comprimé ou du fluide hydraulique, ce cylindre usiné avec précision génère une poussée linéaire pure. Les parois internes sont soumises à un traitement spécifique par nickelage chimique (ENP) d'une épaisseur d'au moins 25 microns, ou à une anodisation dure. Cela permet d'obtenir une finition de surface semblable à du verre, avec une valeur Ra (rugosité moyenne) extrêmement faible, ce qui empêche la corrosion due à l'humidité présente dans l'air d'alimentation et minimise le frottement dynamique des joints, prolongeant ainsi considérablement la durée de vie des joints toriques.
- L'ensemble piston et tige de piston : Le piston est équipé de joints dynamiques spécialisés — généralement en caoutchouc nitrile-butadiène (NBR) pour les applications standard comprises entre -20 °C et +80 °C, ou en composites de fluorocarbone (Viton) et de silicone pour les environnements à températures extrêmement élevées ou basses — afin d’empêcher toute fuite par dérivation pneumatique. La tige de piston en acier au carbone à haute résistance à la traction transfère la poussée linéaire vers l’avant dans le boîtier central sans se déformer sous une pression immense.
- Le bloc coulissant et la barre de guidage : Il s'agit là d'un point de défaillance critique dans les conceptions de mauvaise qualité. Un actionneur haut de gamme utilise une barre de guidage robuste, chromée dure, pour absorber les charges latérales destructrices. Le bloc coulissant (ou roulement à rouleaux), généralement usiné à partir d’alliages de bronze autolubrifiants à haute résistance (tels que le C93200), se déplace de manière linéaire le long de ce guide tout en s’engageant dans la fente de l’étrier central. En absorbant les forces radiales générées lors de la rotation, ce mécanisme empêche les forces transversales d’endommager les joints de la tige de piston, garantissant ainsi l’absence totale de fuite à long terme.
- Le collier d'actionneur : Le moyeu rotatif central est généralement moulé par coulée de précision en fonte ductile (par exemple, ASTM A536) ou forgé en acier au carbone pour les applications nécessitant un couple très élevé. Il se fixe directement sur la tige de la vanne. Lorsque le bloc coulissant appuie contre la fente interne de l'étrier, il provoque un mouvement de rotation fluide de 90 degrés.
Décryptage de la courbe de couple en forme de U
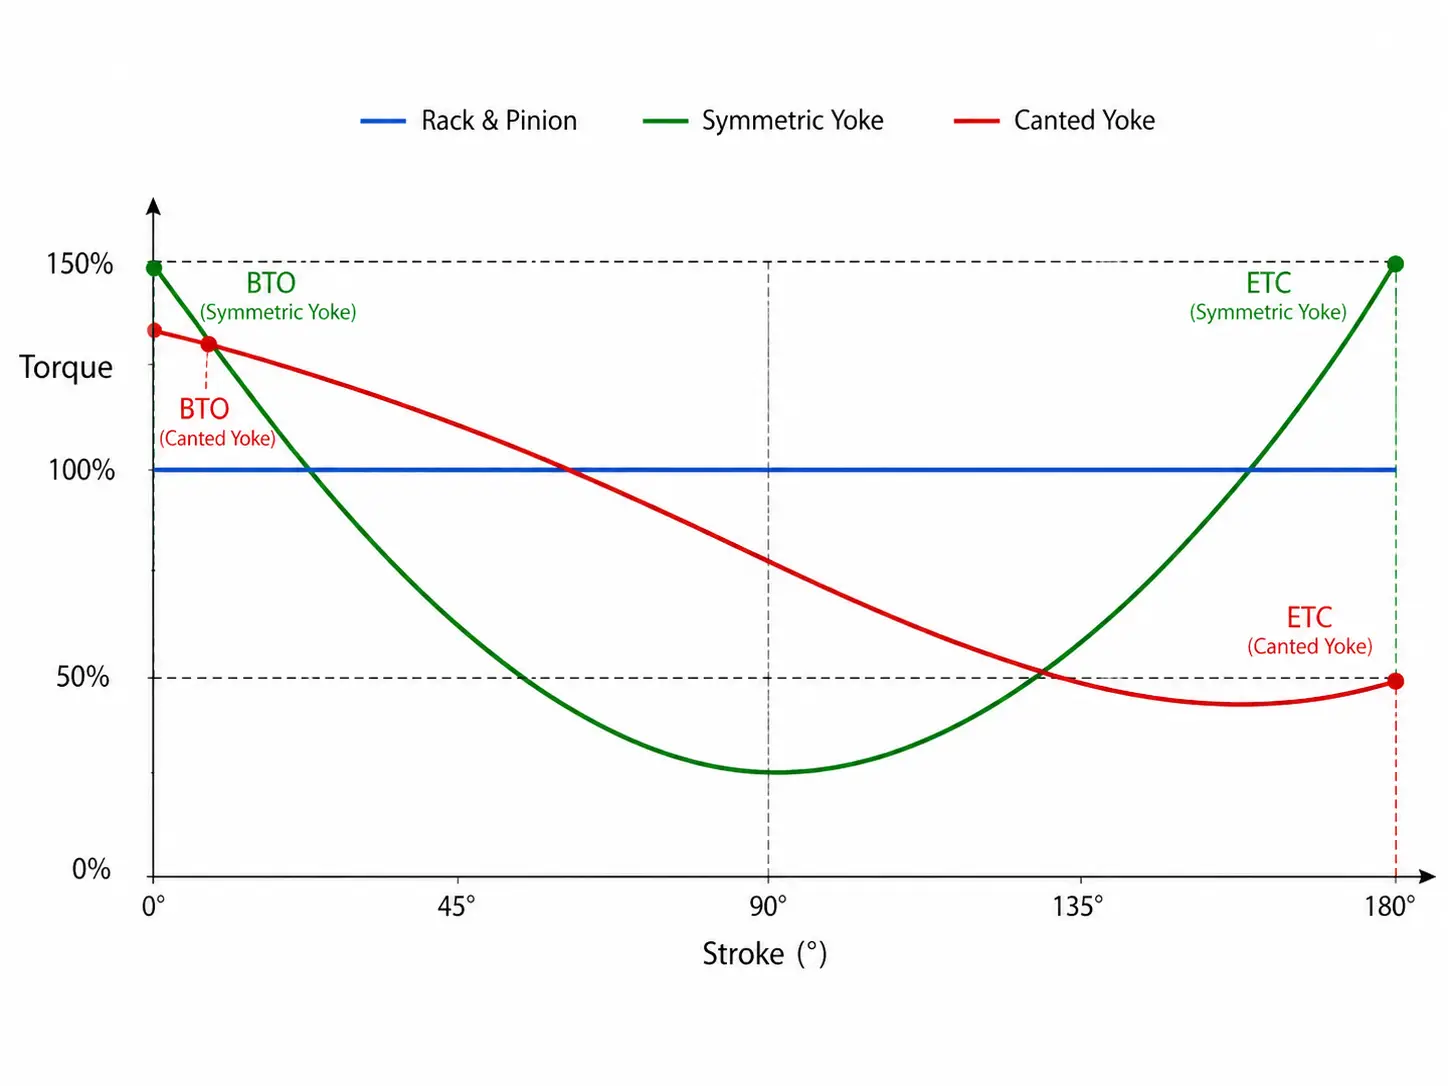
En cinématique mécanique, le couple (τ) est le produit vectoriel de la force (F) et de la distance du bras de levier (r). Dans ce mécanisme spécifique, alors que le vérin pneumatique exerce une force linéaire constante (en supposant une pression d'alimentation en air stable), l'angle entre le bloc coulissant et la rainure de l'étrier varie en continu tout au long de la course de 90 degrés. Par conséquent, la longueur du bras de levier effectif varie de manière dynamique, générant une courbe de couple en forme de U très caractéristique.
Il est absolument indispensable de bien comprendre les trois points critiques de cette courbe mathématique pour dimensionner correctement l'actionneur et éviter le cisaillement de la tige :
- Break to Open (BTO) / 0 degré : La vanne est complètement fermée face à la pression maximale de la conduite, et la force d'adhérence statique atteint son maximum absolu. Dans cette géométrie spécifique, le bras de levier de l'arcade est à sa longueur effective maximale. L'actionneur génère un pic de couple maximal et explosif, qui permet de séparer la bille des sièges en polymère sans nécessiter de vérin pneumatique surdimensionné.
- Couple de fonctionnement / 45 degrés : À mesure que la vanne pivote vers la position médiane, la cavité de la bille s’ouvre et le fluide commence à s’écouler. La résistance physique et la perte de charge diminuent considérablement. Parallèlement, la géométrie de l’étrier coulissant réduit le bras de levier à sa longueur minimale, ce qui ramène le couple de sortie à son niveau le plus bas (la partie inférieure du “ U ”). Cette caractéristique mécanique garantit qu’il n’y a pas de gaspillage d’air comprimé et que la vitesse de course reste très constante.
- De bout en bout (ETC) / 90 degrés : Lorsque la vanne achève sa course d'un quart de tour pour refermer la canalisation, la bille doit se réinsérer dans les sièges en polymère en résistant à la vitesse maximale du fluide en écoulement. Le bras de levier de l'étrier s'allonge à nouveau, générant un pic secondaire de couple de sortie afin de garantir une fermeture hermétique et sans fuite, conforme aux normes rigoureuses de l'API 598 en matière d'essais d'étanchéité.
Géométrie du col : modèles symétriques ou inclinés
S'il est essentiel de bien comprendre la courbe de couple standard en forme de U, l'automatisation avancée des canalisations nécessite un réglage précis de cette courbe afin qu'elle corresponde parfaitement aux caractéristiques de couple propres à chaque type de vanne. Pour y parvenir, les fabricants modifient en profondeur l'usinage géométrique de la glissière de la goupille d'attelage, classant ainsi les mécanismes en deux grandes familles : les mécanismes symétriques et les mécanismes inclinés. Une spécification incorrecte à ce niveau entraînera une défaillance opérationnelle.
Colières symétriques : la norme pour les vannes à bille et les vannes à boisseau
Dans une conception symétrique, la rainure interne de la fourche est usinée de manière parfaitement parallèle à l'axe longitudinal de l'actionneur lorsque le mécanisme se trouve exactement à mi-course (45 degrés). Cette symétrie géométrique implique que le bras de levier à 0 degré est mathématiquement et physiquement identique au bras de levier à 90 degrés. Par conséquent, en supposant une pression d’air constante, le couple « Break to Open » (BTO) est exactement égal au couple « End to Close » (ETC).
Les arceaux symétriques constituent la norme technique absolue pour les vannes à bille à montage sur tourillon et les vannes à obturateur lubrifié. Ces types de vannes spécifiques nécessitent une force considérable pour se dégager au début de la course en raison du frottement statique, mais surtout, elles requièrent également une force tout aussi importante pour repousser la bille contre le siège et établir une étanchéité « Double Block and Bleed » (DBB) fiable face à une pression différentielle élevée à la fin de la course. La courbe en U équilibrée et symétrique répond parfaitement à cette double exigence, offrant une marge de sécurité fiable pour l'isolement à haute pression et garantissant que la vanne ne se bloque pas à 85 degrés.
Croisillons inclinés : optimisation dimensionnelle des vannes papillon
Un étrier incliné (ou asymétrique) bouleverse complètement le paradigme mécanique. En inclinant légèrement la fente de l’étrier — généralement usinée selon un angle compris entre 10 et 15 degrés par rapport à l’axe central de l’actionneur —, les ingénieurs modifient fondamentalement l’emplacement où s’exerce l’avantage mécanique maximal pendant la rotation. Ce changement géométrique sacrifie le couple de fermeture (ETC) pour amplifier considérablement le couple d’ouverture (BTO), de 20% à 30%, sans augmenter la taille du cylindre.
Cette conception est explicitement et exclusivement destinée aux vannes papillon haute performance et à triple déport. Contrairement aux vannes à bille, le disque d'une vanne papillon bascule simplement contre le siège à la fin de sa course. Sa fermeture et son étanchéité ne nécessitent qu'un couple relativement faible. Cependant, pour ouvrir une vanne papillon de grande taille face à une pression différentielle élevée et à des conditions extrêmes interférence au niveau du siège (couple de délogement), les exigences en matière de BTO sont colossales. L’utilisation d’un étrier incliné permet d’augmenter artificiellement la force initiale de dégagement. Les ingénieurs peuvent ainsi choisir un vérin pneumatique physiquement plus petit et plus économique pour obtenir la même capacité d’ouverture, ce qui permet de gagner un espace précieux et de réduire considérablement la consommation d’air de l’installation.
Scotch Yoke ou crémaillère et pignon : une analyse du coût total de possession (TCO)
Un débat technique récurrent parmi les ingénieurs en instrumentation et les prestataires EPC porte sur le choix entre les mécanismes à crémaillère et pignon à engrenages et l'architecture à joug écossais coulissant. Un mauvais choix technique n'affecte pas seulement les dépenses d'investissement initiales (CAPEX) ; il a également un impact considérable sur le coût total de possession (TCO) sur un cycle de vie opérationnel de 10 à 20 ans, en tenant compte de la maintenance, de la consommation d'air et des temps d'arrêt.
Les actionneurs à crémaillère et pignon génèrent une courbe de couple linéaire, constante et régulière. Le bras de levier (le rayon de l’engrenage) ne variant jamais, la puissance de sortie reste identique de 0 à 90 degrés. Ils sont particulièrement adaptés aux vannes de petite taille (généralement < 6 pouces) qui ne souffrent pas d’interférence importante au niveau du siège. Cependant, lorsque les exigences de couple dépassent le seuil de 2 000 à 3 000 Nm, le fait de forcer un actionneur à engrenages à répondre à cette demande de BTO considérable entraîne un surdimensionnement volumétrique important. De plus, le frottement continu des dents d’engrenage sous une pression différentielle élevée conduit rapidement à l’apparition de piqûres, à des contraintes de cisaillement et à une défaillance mécanique prématurée.
Calcul du coût total de possession (TCO) sur 10 ans (scénario concret de pipeline)
Pour aller au-delà de l'abstraction théorique, calculons l'impact financier réel à partir d'un scénario technique concret : l'automatisation d'une vanne à bille de 24 pouces de classe 600 dans l'environnement exigeant d'une raffinerie, sur un cycle de vie de 10 ans.
- Option « crémaillère et pignon » (une fausse économie) : L'unité surdimensionnée requise coûte environ $15,000 en termes de dépenses d'investissement initiales. Sur une période de 10 ans, soumis à des contraintes élevées et à des charges ponctuelles sur les engrenages, il nécessite au moins deux révisions internes majeures. De plus, son cylindre surdimensionné consomme 40% d'air de service en plus, ce qui pèse sur le réseau de compresseurs de l'usine. En tenant compte des pièces, de la main-d'œuvre, des coûts énergétiques supplémentaires et du coût dévastateur des arrêts imprévus des canalisations, les dépenses d'exploitation liées à la maintenance dépassent largement $12,000. Coût total de possession (TCO) sur 10 ans : $27,000+.
- Option « Scotch Yoke » (The Engineered Investment) : Un mécanisme « scotch yoke » de dimensions adaptées entraîne un coût de fabrication initial plus élevé, son prix s'élevant à environ $18,000 (une prime d'investissement de 20%). Cependant, les frottements sont absorbés en toute sécurité par des blocs coulissants résistants et autolubrifiants ainsi que par des barres de guidage chromées. Grâce à son dimensionnement adapté à la courbe en U, il permet d'économiser de l'air comprimé. Sur une période de 10 ans, il ne nécessite que le remplacement des kits de joints souples de base, dont le coût s'élève à environ $1,500. Coût total de possession (TCO) sur 10 ans : $19,500.
Conclusion : En prenant en charge un coût d'investissement initial légèrement plus élevé, l'installation permet d'obtenir une économies financières de plus de 271 TP3T, tout en optimisant la disponibilité des processus, en réduisant la charge des compresseurs et en minimisant les risques liés à la sécurité.
| Critères techniques | Mécanisme à crémaillère et pignon | Mécanisme « Scotch Yoke » |
|---|---|---|
| Profil de transmission du couple | Linéaire (couple de sortie constant sur toute la course de 90°) | En forme de U (couple maximal mathématiquement concentré à 0° et 90°) |
| Spécifications de la vanne idéale | Vannes à bille et vannes papillon de petit diamètre (< 6″) | Vannes papillon à rotule, à obturateur et à haute performance de grand diamètre |
| Caractéristiques d'usure | Pitting et cisaillement des dents d’engrenage sous contrainte élevée et continue | Frottement de glissement (très résistant grâce aux glissières en alliage de bronze) |
| Impact financier sur le coût total de possession (TCO) | Des dépenses d'investissement (CAPEX) réduites, mais des dépenses d'exploitation (OPEX) nettement plus élevées liées au remplacement, à la consommation d'air et aux temps d'arrêt | Des dépenses d'investissement (CAPEX) plus élevées, des dépenses d'exploitation (OPEX) liées à la maintenance exceptionnellement faibles sur 10 ans |
Architectures à sécurité intégrée et conformité aux normes ESD
Dans les industries de transformation à haut risque, telles que le raffinage pétrochimique, les parcs de stockage et le traitement du GNL, un actionneur de vanne n’est pas simplement un outil de régulation du débit. Il constitue la dernière ligne de défense mécanique contre les surpressions catastrophiques, les rejets toxiques et les catastrophes environnementales. Il est absolument essentiel de comprendre comment le mécanisme à étrier s’intègre aux modules d’alimentation à sécurité intégrée pour se conformer aux directives rigoureuses en matière de sécurité des installations et aux protocoles d’arrêt d’urgence (ESD).
Configurations à double effet (DA)
Dans une configuration standard à double effet (DA), l’air comprimé technique est utilisé pour actionner le piston pneumatique dans les deux sens, assurant ainsi à la fois la course d’ouverture et la course de fermeture de la vanne. Par nature, si l’installation subit une perte totale de pression d’air ou une coupure de courant, l’actionneur perd toute sa force motrice. La vanne adoptera alors un comportement de “ Fail-Last ”, restant totalement immobile dans sa position actuelle. Pour les nœuds critiques en matière de sécurité, cette absence d'isolement automatique est fondamentalement inacceptable.
Cependant, les ingénieurs peuvent obtenir des fonctionnalités de sécurité essentielles sans avoir à adopter une conception à ressort, en associant un actionneur DA à un dispositif dédié Accumulateur pneumatique (réservoir de volume). Ce réservoir sous pression certifié stocke un volume prédéfini d'air comprimé. En cas de chute de pression à l'échelle de l'installation, des vannes pilotes et des clapets anti-retour intégrés détectent la défaillance et acheminent instantanément l'air stocké dans l'accumulateur vers le vérin, ce qui amène la vanne dans sa position de sécurité prévue. Bien que très efficaces, ces réservoirs augmentent considérablement l'encombrement, le poids et la complexité de la tuyauterie de l'ensemble.
Modules à ressort de rappel (SR) et exigences SIL
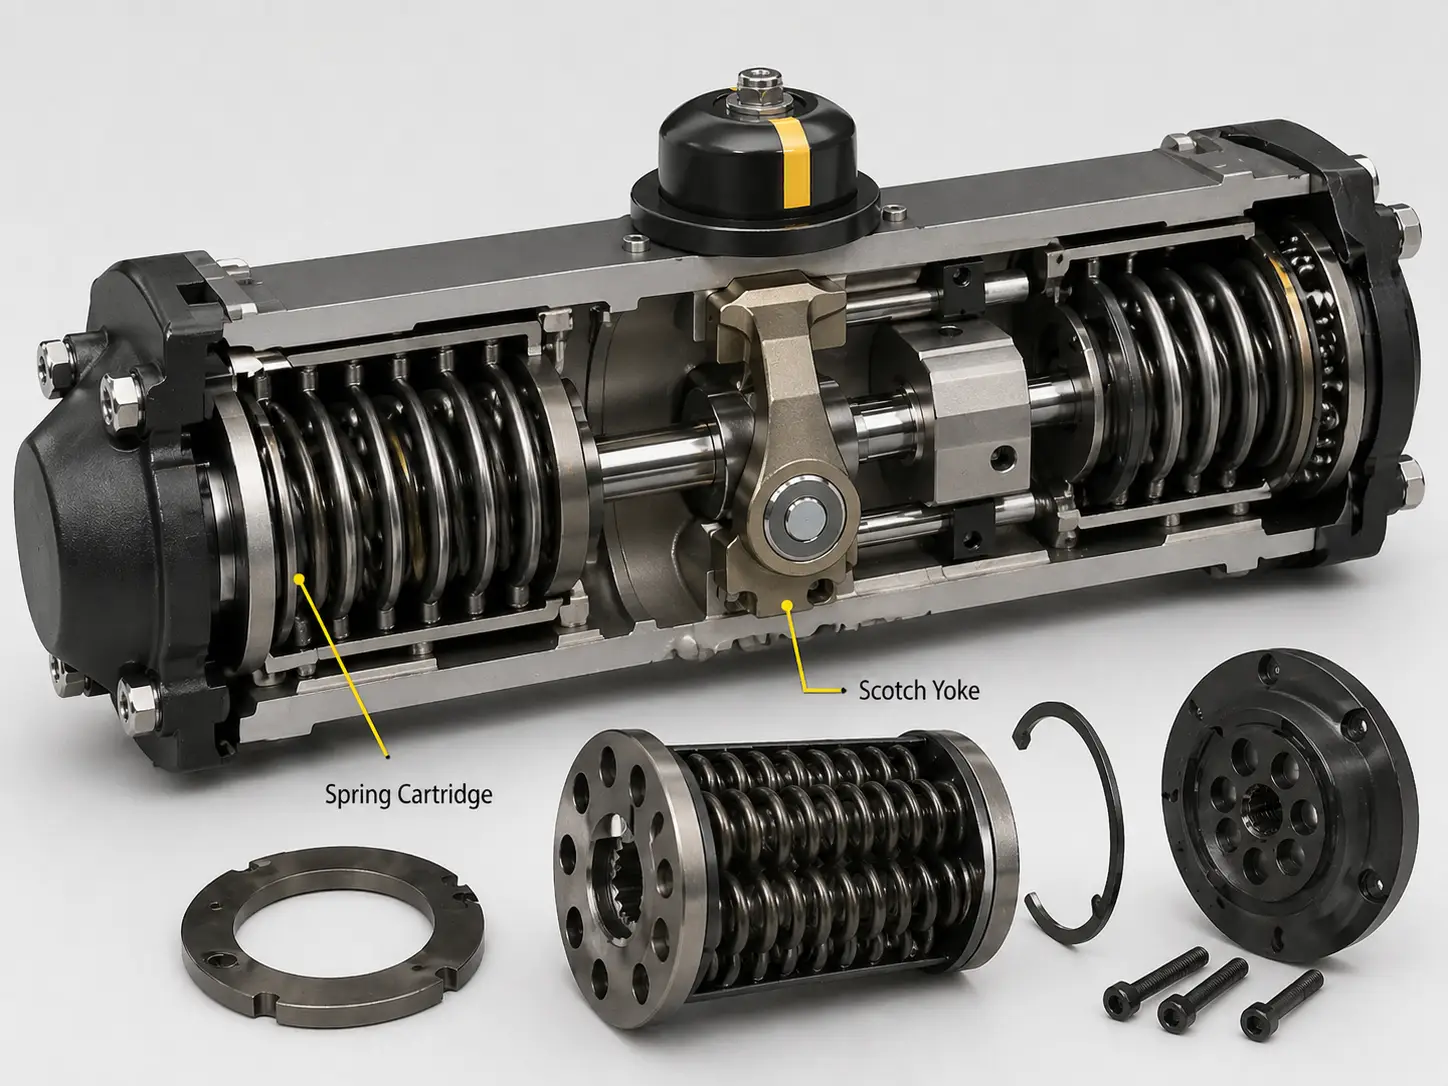
Pour les vannes ESD les plus critiques — qui constituent les derniers maillons d'un système instrumenté de sécurité (SIS) —, les ingénieurs en sécurité imposent une actionneur pneumatique à joug écossais à simple effet, communément appelée configuration « Spring Return » (SR). Dans cette architecture, de l'air sous pression est injecté dans le cylindre pour actionner la vanne tout en comprimant simultanément un ressort mécanique massif et très résistant (ou un ensemble imbriqué de plusieurs ressorts).
Le système maintient activement cet état comprimé pendant le fonctionnement normal de la canalisation. En cas de coupure de courant catastrophique du système de contrôle, de rupture d’une conduite d’air ou de signal de déclenchement d’urgence intentionnel, la pression pneumatique est instantanément évacuée par des soupapes d’échappement rapide. L'immense énergie potentielle stockée dans le ressort mécanique est alors libérée, ce qui repousse le piston vers l'arrière et fait pivoter la vanne vers sa position de sécurité (soit « Fail-Close » pour isoler le débit, soit « Fail-Open » pour évacuer la pression vers un système de torchage), sans nécessiter le moindre joule d'énergie externe.
Ces unités constituant la toute dernière ligne de défense, elles doivent faire l’objet d’audits rigoureux menés par des tiers afin d’obtenir la certification du niveau d’intégrité de sécurité (SIL) conformément à la norme CEI 61508. Les actionneurs déployés dans ces nœuds doivent généralement être compatibles avec les niveaux SIL 2 ou SIL 3, garantissant ainsi des taux de probabilité de défaillance à la demande (PFD) extrêmement faibles.
Sources d'énergie pneumatiques et hydrauliques
Avant de finaliser l'architecture de sécurité, les ingénieurs de l'usine doivent évaluer en profondeur et déterminer le fluide moteur optimal pour actionner le piston. Alors que la cinématique interne et la géométrie de la fourche centrale restent absolument identiques, ce sont les propriétés physiques de la source d'énergie qui déterminent le temps de réponse dynamique de l'actionneur, son encombrement et les protocoles de maintenance.
Systèmes pneumatiques fonctionnent à l'aide d'air comprimé propre provenant de l'usine, généralement régulé entre 5 et 8 bars (70 à 115 psi). Les gaz sont intrinsèquement très compressibles, ce qui confère aux systèmes pneumatiques des temps de course exceptionnellement rapides. Cette action rapide — capable d’actionner des vannes massives en moins de 3 secondes — en fait la référence absolue pour les vannes ESD qui doivent se fermer presque instantanément afin d’isoler les ruptures de canalisations. De plus, les systèmes pneumatiques sont très économiques à installer et ne présentent aucun risque de contamination environnementale ; un joint défectueux ne fait que rejeter de l’air inoffensif dans l’atmosphère.
Systèmes hydrauliques, à l’inverse, utilisent des fluides synthétiques incompressibles fonctionnant à des pressions extrêmes, souvent comprises entre 100 et 300 bars (1 450 à 4 350 psi). Les liquides possédant un module de compressibilité élevé et ne se comprimant pas, les actionneurs hydrauliques offrent un contrôle de positionnement parfaitement rigide et précis, éliminant toute hésitation “ spongieuse ”. Le principal avantage technique réside ici dans la densité de force extrême. Un vérin hydraulique peut générer une poussée linéaire considérable à partir d’un profil étonnamment compact. Lors de l’automatisation de vannes principales gigantesques sur des plateformes offshore où l’espace structurel est très limité, l’hydraulique est largement privilégiée, malgré la nécessité de recourir à des groupes hydrauliques (HPU) complexes et à des protocoles stricts de propreté des fluides.
Surmonter les goulots d'étranglement liés aux délais de livraison et au contrôle qualité dans le domaine de l'automatisation des vannes
La définition d'une courbe de couple mathématiquement correcte, de la géométrie de l'étrier et de l'architecture de sécurité intégrée ne constitue que le fondement théorique de l'automatisation des pipelines. Dans la mise en œuvre concrète d'un projet, il est essentiel, pour garantir la réussite de celui-ci, de veiller au respect des délais de livraison de la chaîne d'approvisionnement et à la conformité métallurgique exacte afin de mener à bien les essais de réception sur site (SAT).
VINCER VALVE est conçue pour éliminer ces goulots d'étranglement de la chaîne d'approvisionnement grâce à un écosystème de fabrication transparent et hautement efficace. Forts d'un site de 7 200 mètres carrés, de quatre lignes de production automatisées dédiées et de plus de 10 ans d'expertise spécialisée dans le contrôle des fluides, nous proposons un parcours mathématiquement sécurisé, du dimensionnement technique à l'installation finale des canalisations.
Optimisez l'automatisation de votre pipeline grâce à un dimensionnement précis
Nous nous appuyons sur des données techniques fiables et des protocoles de contrôle qualité rigoureux pour garantir que chaque ensemble de vannes automatisées fonctionne parfaitement, même en cas de pression différentielle extrême.
- Analyse mathématique par superposition des couples : Afin d’éviter tout cisaillement catastrophique de la tige ou tout grippage de la vanne, nos ingénieurs comparent les exigences hydrodynamiques et d’interférence au niveau du siège propres à votre vanne avec les courbes en U de nos actionneurs, en s’assurant que la puissance de sortie respecte parfaitement vos coefficients de sécurité sans dépasser le couple maximal admissible de la tige (MAST) de la vanne.
- Délais de livraison raccourcis et prévisibles : La planification agile de la production nous permet de livrer des vannes automatisées standard dans un délai de 7 à 10 jours ouvrés, avec des réalisations sur mesure complexes et robustes menées à bien en seulement 15 à 30 jours.
- 100% Vérification visuelle et documentaire : Chaque unité est soumise à un processus d'inspection rigoureux, comprenant notamment des essais hydrostatiques de l'enveloppe et des essais cycliques dynamiques. Avant l'expédition, vous recevez les certificats, des photos haute définition prises lors de l'inspection secondaire et des vidéos des essais fonctionnels. Ce que vous validez correspond exactement à ce qui arrive sur votre site.
Prêt à définir les spécifications de votre prochain ensemble de vannes automatisées ?
Indiquez-nous vos paramètres de fonctionnement précis (fluide, ΔP, plages de température, contraintes d'espace). Notre équipe d'ingénieurs vous proposera, dans un délai de 48 heures, une solution préliminaire d'automatisation multi-produits, accompagnée d'une intégration dimensionnelle CAO en 2D/3D adaptée.


