
Einleitung
In der Schwerindustrie, beispielsweise in der petrochemischen Verarbeitung, beim LNG-Transport und bei der Offshore-Entsalzung, ist eine zuverlässige Automatisierung von Vierteldrehungsventilen ein entscheidender Sicherheitsfaktor. Ingenieure sehen sich mit extremen Differenzdrücken, stark korrosiven Medien und hoher Haftreibung konfrontiert. Herkömmliche zahnradgetriebene Linearantriebe versagen unter diesen Bedingungen häufig, weshalb eine robuste Scotch-Yoke-Stellantrieb Die maßgebliche, hochbelastbare mechanische Lösung für industrielle Durchflussregelsysteme.
Die zentrale Herausforderung bei der Betätigung von Vierteldrehventilen
Um die technische Überlegenheit dieses speziellen Gleitblockmechanismus wirklich zu verstehen, ist es unerlässlich, zunächst die unsichtbaren physikalischen und hydrodynamischen Kräfte zu analysieren, die er kontinuierlich überwinden muss. Bei der Automatisierung von Hochleistungs-Rohrleitungsinfrastrukturen – wie beispielsweise Rohrleitungen, die gemäß den API 6D-Spezifikationen gebaut wurden – gehen die mechanischen Anforderungen an das Antriebssystem weit über einfache Drehbewegungen hinaus. Die größten Herausforderungen in der Strömungsdynamik und beim Ventilbetrieb sind Haftreibung (Haftreibung), dynamische Lagerreibung, hydrodynamisches Drehmoment und ein enormer Differenzdruck (ΔP), der bei Hauptleitungsanwendungen häufig 150 bar übersteigen kann.
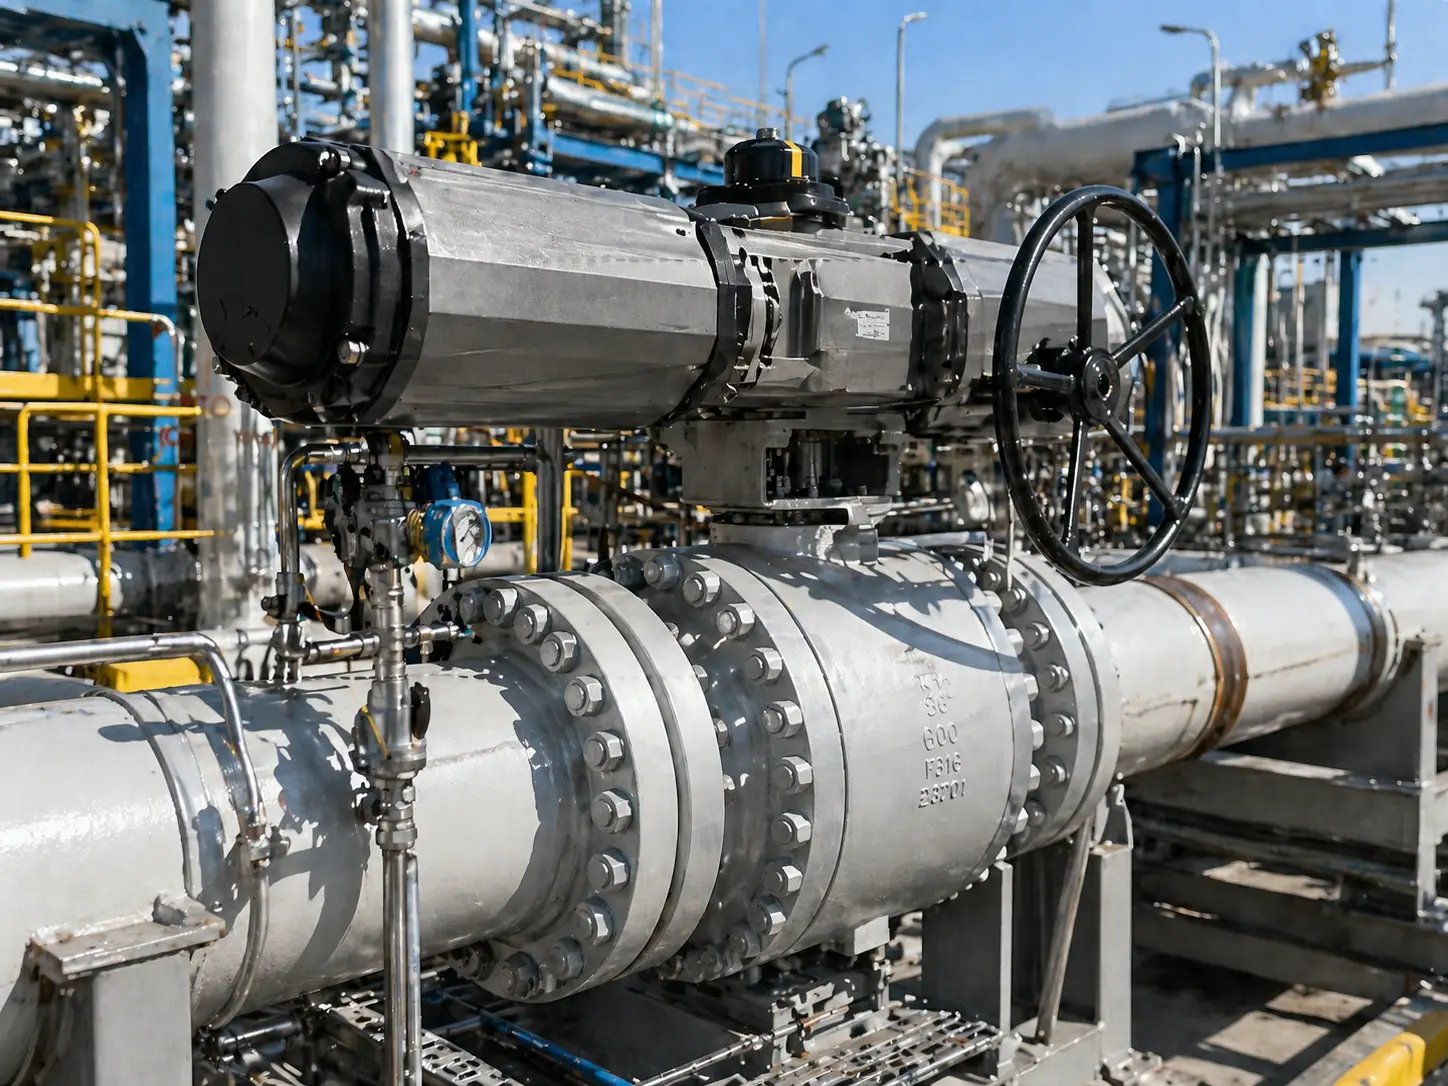
Man stelle sich ein massives, auf einem Drehzapfen montiertes 24-Zoll-Kugelventil der Klasse 600 vor, das in einer Hauptleitung für Rohöl oder in einer Hochdruck-Meerwasserentsalzungsanlage installiert ist. Während normaler Betriebszyklen kann dieses Ventil mehrere Monate in Folge vollständig geöffnet oder vollständig geschlossen bleiben und dient dabei ausschließlich als Notfall-Absperrstelle. Während dieser langen Stillstandszeit unterliegen die polymeren Sitzwerkstoffe – wie beispielsweise reines Polytetrafluorethylen (PTFE), Polyetheretherketon (PEEK) oder verstärkte Elastomer-Verbundwerkstoffe (wie Devlon) – einem thermodynamischen und mechanischen Phänomen, das als “Kaltkriechen” oder Elastomerkriechen bekannt ist.
Unter kontinuierlichem Leitungsdruck wandern diese Polymere auf mikroskopischer Ebene und drängen sich in die poröse Mikrostruktur der Oberfläche der Metallkugel ein. Gleichzeitig übt der stromaufwärts gerichtete Flüssigkeitsdruck eine seitliche Kraft von Zehntausenden Pfund aus, wodurch die Kugel fest gegen den stromabwärts gelegenen Dichtungsmechanismus gedrückt wird. Dadurch entsteht ein massiver mechanischer Verriegelungseffekt zwischen der Kugel und den Sitzen. Die anfängliche Drehkraft, die erforderlich ist, um diesen statischen Griff zu lösen, den Sitzwiderstand zu überwinden und die Kugel aus ihrem Sitz zu heben, wird wissenschaftlich als „Break-to-Open“-Drehmoment (BTO) bezeichnet. Kann ein Stellantrieb nicht genau in der 0-Grad-Position einen plötzlichen, unverhältnismäßig hohen Drehmomentanstieg liefern, bleibt das Ventil einfach blockiert, was eine Kettenreaktion von Ausfällen im gesamten Prozessleitsystem auslöst und möglicherweise zu einem starken Überdruck stromaufwärts führt.
Die technische Metapher vom “festgefahrenen Lkw”
Stellen Sie sich dieses stark festgefressene Ventil wie einen massiven, voll beladenen Lkw vor, der an einer steilen Steigung stehen geblieben ist. Der anfängliche mechanische Schub, der erforderlich ist, um den statischen Haftwiderstand der Reifen auf der Straße zu überwinden und die Räder aus dem Stillstand in Bewegung zu setzen, ist enorm. Sobald der Lkw jedoch ins Rollen kommt, übernimmt die kinetische Bewegungsenergie die Führung, und die Kraft, die erforderlich ist, um ihn in Bewegung zu halten, sinkt erheblich. Dies entspricht dem “Laufdrehmoment”.”
In der Ventilautomatisierung führt dies unmittelbar zu einem enormen Unterschied zwischen dem BTO-Drehmoment und dem Laufdrehmoment. Das Laufdrehmoment beträgt in der Regel nur 30% bis 40% des ursprünglichen BTO-Bedarfs. Die Auslegung eines Standard-Linear-Drehmomentgetriebes für eine extreme BTO-Anforderung führt zu einem Antrieb, der stark überdimensioniert und übermäßig teuer ist und während des gesamten 90-Grad-Hubs völlig unnötige Mengen an Druckluft verbraucht. Die Branche benötigte ein mechanisches Gestänge, das seine maximale mechanische Kraftübertragung mathematisch genau dort konzentrierte, wo die Rohrleitung sie am dringendsten benötigte.
Anatomie und Kinematik des Scotch-Yoke-Aktuators
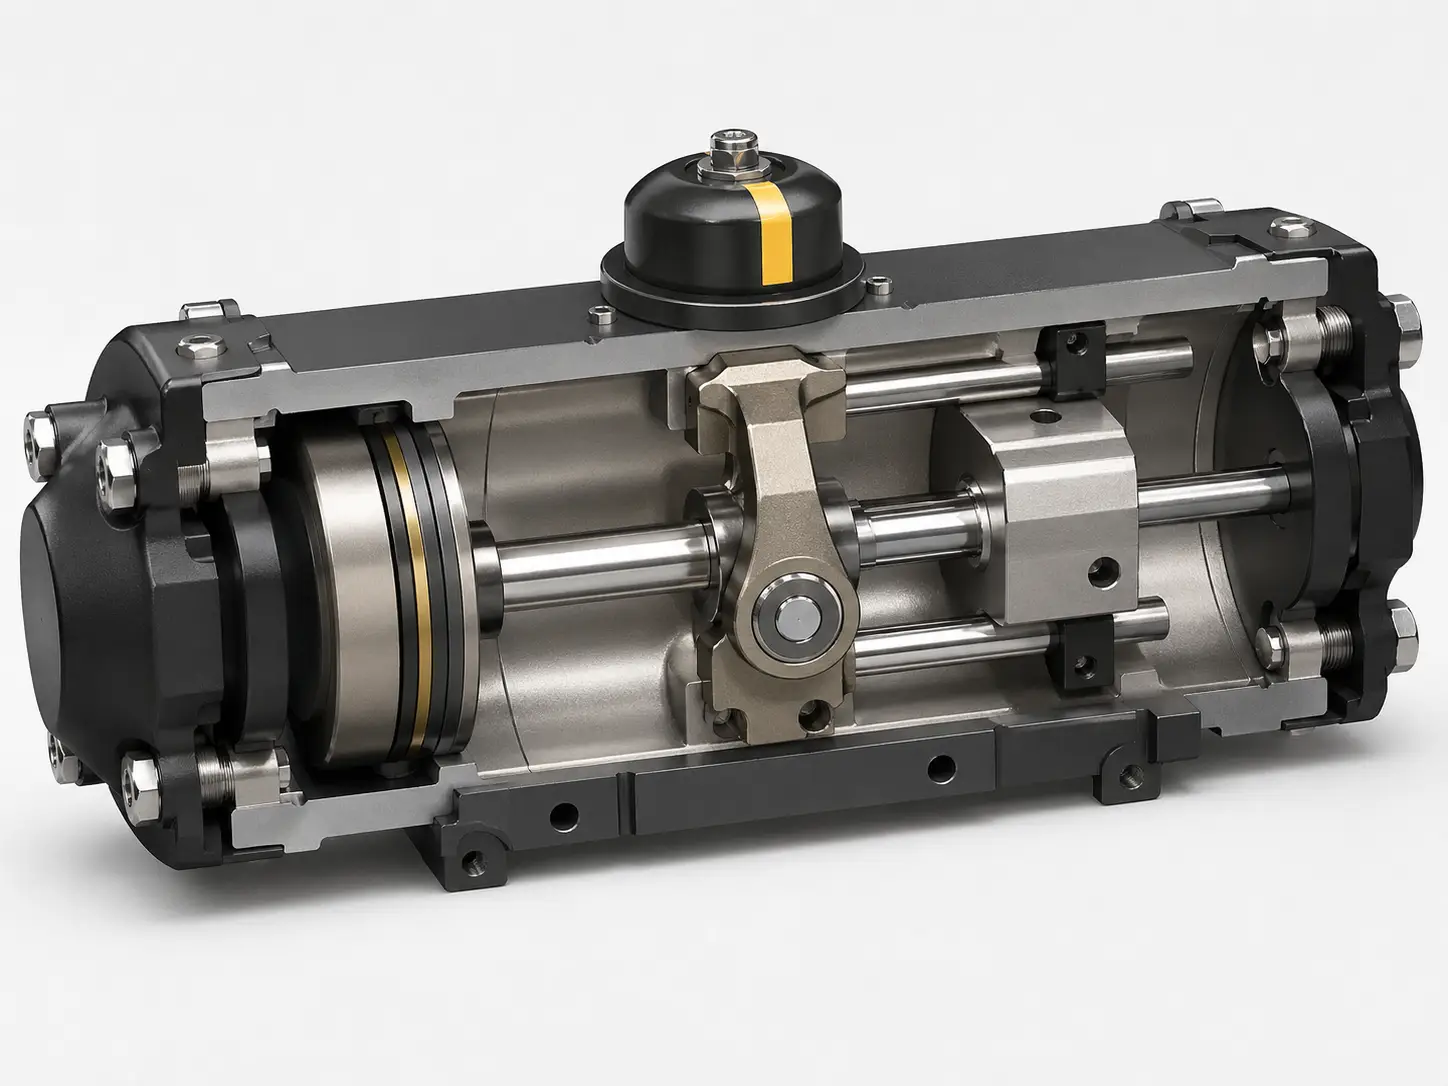
Die mechanische Brillanz des Pneumatischer Antrieb mit Scotch-Yoke-Aufhängung liegt in der nichtlinearen Umwandlung von linearem Schub in Drehmoment. Im Gegensatz zu Zahnstangen- und Ritzelkonstruktionen, die auf dem ständigen Eingriff empfindlicher Zahnflanken beruhen, nutzt dieser Aktuator ein gleitendes mechanisches Gestänge, das speziell dafür ausgelegt ist, extreme Belastungen aufzunehmen und weiterzuleiten, ohne dass es zu vorzeitigem Verschleiß, Metallermüdung oder Festfressen kommt.
Der mechanische Kern: Kolben, Gleitblöcke und Joche
Durch die Untersuchung des inneren Aufbaus einer Hochleistungsbaugruppe lassen sich die hochtechnisierten Komponenten, die diese kinetische Energieübertragung steuern, genau identifizieren. Jedes Element ist metallurgisch so ausgewählt, dass es Millionen von Zyklen standhält:
- Der Kraftzylinder: Dieser präzisionsgeschliffene Zylinder wird durch Druckluft oder Hydraulikflüssigkeit angetrieben und erzeugt einen rein linearen Schub. Die Innenwände sind mit einer mindestens 25 Mikrometer dicken Schicht aus chemischer Vernickelung (ENP) versehen oder hart eloxiert. Dadurch entsteht eine glasartige Oberflächenbeschaffenheit mit einem extrem niedrigen Ra-Wert (mittlerer Rauheitswert), die Korrosion durch Feuchtigkeit in der Luftzufuhr verhindert und die dynamische Reibung an den Dichtungen minimiert, wodurch die Lebensdauer der O-Ringe erheblich verlängert wird.
- Die Kolben- und Pleuelstangenbaugruppe: Der Kolben ist mit speziellen dynamischen Dichtungen ausgestattet – in der Regel aus Nitril-Butadien-Kautschuk (NBR) für Standardanwendungen im Temperaturbereich von -20 °C bis +80 °C oder aus Fluorkohlenstoff (Viton) und Silikonverbundwerkstoffen für Umgebungen mit extrem hohen bzw. niedrigen Temperaturen –, um ein Leckagen durch pneumatischen Bypass zu verhindern. Die Kolbenstange aus hochfestem Kohlenstoffstahl überträgt den linearen Schub nach vorne in das zentrale Gehäuse, ohne unter dem enormen Druck nachzugeben.
- Der Gleitblock und die Führungsschiene: Dies ist eine kritische Schwachstelle bei minderwertigen Konstruktionen. Ein hochwertiger Stellantrieb verfügt über eine hochbelastbare, hartverchromte Führungsschiene, um zerstörerische seitliche Belastungen aufzufangen. Der Gleitblock (oder das Rollenlager), der in der Regel aus hochfesten, selbstschmierenden Bronzelegierungen (wie z. B. C93200) gefertigt ist, bewegt sich linear entlang dieser Führung und greift dabei in den Schlitz des zentralen Jochs ein. Durch die Aufnahme der bei der Drehung entstehenden Radialkräfte verhindert dieser Mechanismus, dass Querkräfte die Kolbenstangendichtungen beschädigen, und gewährleistet so langfristig eine absolute Dichtheit.
- Das Stellglied-Joch: Die zentrale Drehnahtstelle wird in der Regel aus duktilem Gusseisen (z. B. ASTM A536) im Feingussverfahren gefertigt oder für Anwendungen mit extrem hohem Drehmoment aus Kohlenstoffstahl geschmiedet. Sie wird direkt an der Ventilstange befestigt. Wenn der Gleitblock gegen den inneren Schlitz des Jochs drückt, bewirkt er eine gleichmäßige Drehbewegung um 90 Grad.
Die U-förmige Drehmomentkurve entschlüsseln
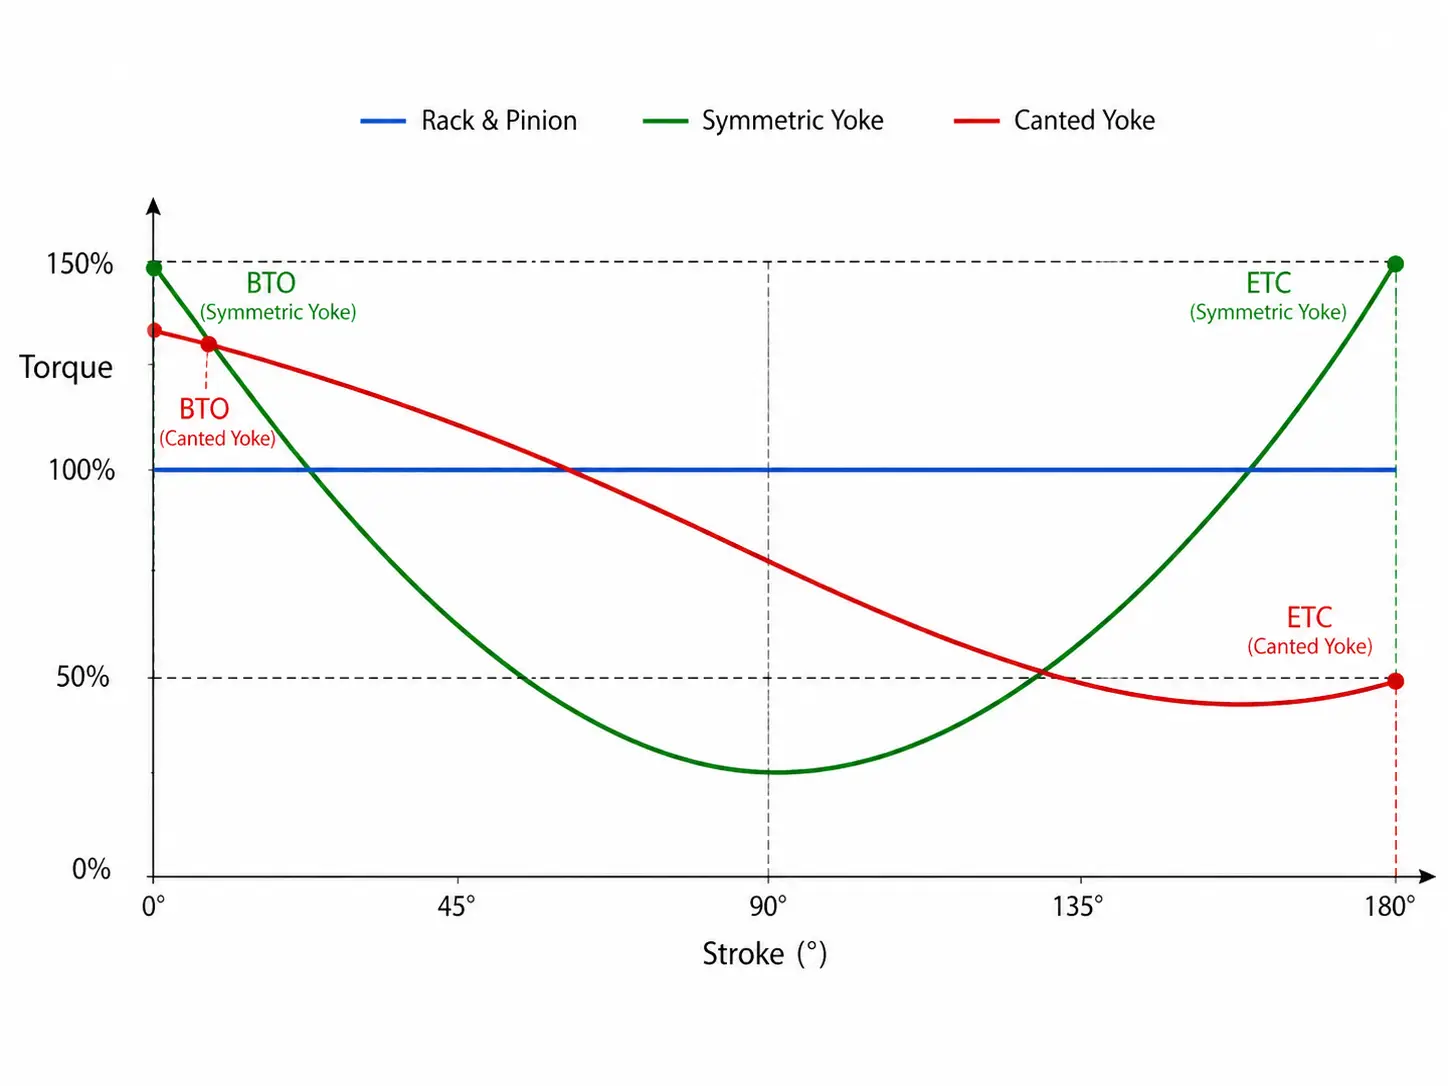
In der kinematischen Mechanik ist das Drehmoment (τ) das Vektorprodukt aus Kraft (F) und Hebelarm (r). Bei diesem speziellen Mechanismus übt der Pneumatikzylinder zwar eine konstante lineare Kraft aus (unter der Annahme eines konstanten Versorgungsdrucks), doch ändert sich der Winkel zwischen dem Gleitblock und dem Schlitz des Jochs während des gesamten 90-Grad-Hubs kontinuierlich. Folglich ändert sich die Länge des wirksamen Hebelarms dynamisch, wodurch eine sehr charakteristische U-förmige Drehmomentkurve entsteht.
Das Verständnis der drei kritischen Punkte auf dieser mathematischen Kurve ist für die korrekte Dimensionierung des Stellantriebs zur Vermeidung einer Spindelabriss unbedingt erforderlich:
- Break to Open (BTO) / 0 Grad: Das Ventil ist bei maximalem Leitungsdruck vollständig geschlossen, und die Haftreibung erreicht ihren absoluten Höchstwert. Bei dieser spezifischen Geometrie hat der Hebelarm des Jochs seine maximale wirksame Länge. Der Antrieb liefert einen explosiven, maximalen Drehmomentspitzenwert und löst die Kugel erfolgreich von den Polymersitzen, ohne dass ein überdimensionierter Pneumatikzylinder erforderlich ist.
- Drehmoment / 45 Grad: Wenn sich das Ventil in Richtung der Mitte dreht, wird der Kugelhohlraum freigelegt, und die Flüssigkeit beginnt zu fließen. Der physikalische Widerstand und der Differenzdruckabfall nehmen drastisch ab. Entsprechend verkürzt die Geometrie des Gleitjochs den Hebelarm auf seine kürzeste Länge, wodurch das ausgegebene Drehmoment auf seinen tiefsten Punkt sinkt (den unteren Teil des “U”). Diese mechanische Eigenschaft stellt sicher, dass keine Druckluft verschwendet wird und die Hubgeschwindigkeit äußerst konstant bleibt.
- End to Close (ETC) / 90 Grad: Wenn das Ventil seinen Vierteldrehungshub zum erneuten Abdichten der Rohrleitung vollendet, muss sich die Kugel gegen die volle Strömungsgeschwindigkeit des durchfließenden Mediums in die Polymersitze zurückdrücken. Der Hebelarm des Jochs verlängert sich erneut und sorgt so für einen zweiten Drehmomentpeak, um eine blasen- und leckagefreie Absperrung zu gewährleisten, die den strengen Leckageprüfungsnormen nach API 598 entspricht.
Geometrie des Jochs: Symmetrische vs. schräge Ausführungen
Zwar ist das Verständnis der standardmäßigen U-förmigen Drehmomentkurve von grundlegender Bedeutung, doch erfordert eine fortschrittliche Rohrleitungsautomatisierung eine Feinabstimmung dieser Leistung, damit sie perfekt auf die spezifischen Drehmomentsignaturen der verschiedenen Ventiltypen abgestimmt ist. Die Hersteller erreichen dies durch eine grundlegende Änderung der geometrischen Bearbeitung der Jochbolzenführung, wobei die Mechanismen in zwei Hauptgruppen unterteilt werden: symmetrische und schräge Ausführungen. Eine falsche Spezifikation in diesem Bereich führt zu Betriebsstörungen.
Symmetrische Joche: Der Standard für Kugel- und Kegelventile
Bei einer symmetrischen Konstruktion wird der innere Jochschlitz exakt parallel zur Längsachse des Stellantriebs gefräst, wenn sich der Mechanismus genau in der Mitte des Hubs (45 Grad) befindet. Diese geometrische Symmetrie bedingt, dass der Hebelarm bei 0 Grad mathematisch und physikalisch identisch mit dem Hebelarm bei 90 Grad ist. Daraus folgt, dass bei konstantem Luftdruck das „Break-to-Open“-Drehmoment (BTO) genau dem „End-to-Close“-Drehmoment (ETC) entspricht.
Symmetrische Joche sind der absolute technische Standard für Kugelhähne mit Drehzapfenbefestigung und geschmierte Kegelventile. Diese speziellen Ventiltypen erfordern aufgrund der Haftreibung zu Beginn des Hubs eine enorme Kraft, um den Sitz zu lösen; entscheidend ist jedoch, dass sie am Ende des Hubs eine ebenso hohe Kraft benötigen, um die Kugel wieder in den Sitz zu drücken und eine sichere „Double Block and Bleed“-Dichtung (DBB) gegen hohe Differenzdrücke herzustellen. Die ausgewogene, symmetrische U-Kurve passt sich dieser Anforderung mit zwei Spitzenwerten nahtlos an, bietet eine zuverlässige Sicherheitsreserve für die Hochdruckabsperrung und stellt sicher, dass das Ventil bei 85 Grad nicht blockiert.
Schräg gestellte Joche: Maßoptimierung für Absperrklappen
Ein schräg gestelltes (oder schräges/asymmetrisches) Joch verändert das mechanische Paradigma grundlegend. Durch eine leichte Neigung des Jochschlitzes – der in der Regel in einem Winkel von 10 bis 15 Grad zur Mittelachse des Stellantriebs gefräst wird – verändern Ingenieure grundlegend, an welcher Stelle während der Drehung die maximale mechanische Hebelwirkung auftritt. Diese geometrische Verschiebung geht zwar zu Lasten des Schließmoments (ETC), verstärkt jedoch das Öffnungsmoment (BTO) massiv um das bis zu 20%- bis 30%-Fache, ohne die Zylindergröße zu vergrößern.
Diese Konstruktion wurde ausdrücklich und ausschließlich für Hochleistungs- und Dreifach-Offset-Absperrklappen entwickelt. Im Gegensatz zu Kugelhähnen schwenkt die Klappenscheibe einer Absperrklappe am Ende ihres Hubs einfach in den Sitz ein. Zum Schließen und Abdichten ist ein relativ geringes Drehmoment erforderlich. Um jedoch eine massive Absperrklappe gegen einen hohen Differenzdruck und extreme Sitzbeeinträchtigung (Ablösemoment), … ist der BTO-Bedarf enorm. Durch den Einsatz eines schräg gestellten Jochs wird die anfängliche Öffnungskraft geometrisch künstlich erhöht. Dadurch können Ingenieure einen physisch kleineren, kostengünstigeren Pneumatikzylinder spezifizieren, um die gleiche Öffnungsleistung zu erzielen, was wertvollen Platz spart und den Druckluftverbrauch der Anlage erheblich senkt.
Scotch-Yoke vs. Zahnstangenlenkung: Eine TCO-Perspektive
Eine immer wiederkehrende technische Debatte unter Mess- und Regeltechnikern sowie EPC-Auftragnehmern dreht sich um die Wahl zwischen zahnradgetriebenen Zahnstangenmechanismen und der Scotch-Yoke-Gleitkonstruktion. Eine falsche Spezifikation wirkt sich nicht nur auf die anfänglichen Investitionskosten (CAPEX) aus, sondern hat auch erhebliche Auswirkungen auf die Gesamtbetriebskosten (TCO) über einen Betriebslebenszyklus von 10 bis 20 Jahren, wobei Wartungskosten, Luftverbrauch und Ausfallzeiten berücksichtigt werden müssen.
Zahnstangenantriebe erzeugen eine flache, konstante, lineare Drehmomentkurve. Da sich der Hebelarm (der Zahnradradius) nie ändert, bleibt die Ausgangsleistung von 0 bis 90 Grad gleich. Sie eignen sich außerordentlich gut für kleinere Ventile (typischerweise < 6 Zoll), bei denen keine starken Sitzbeeinträchtigungen auftreten. Wenn die Drehmomentanforderungen jedoch die Schwelle von 2.000 bis 3.000 Nm überschreiten, führt der Versuch, eine zahnradgetriebene Einheit an die enormen BTO-Anforderungen anzupassen, zu einer erheblichen volumetrischen Überdimensionierung. Darüber hinaus führt das ständige Schleifen der Zahnradzähne unter hohem Differenzdruck rasch zu Lochfraß, Scherbeanspruchung und vorzeitigem mechanischem Versagen.
Berechnung der Gesamtbetriebskosten über 10 Jahre (realistisches Pipeline-Szenario)
Um über theoretische Abstraktionen hinauszugehen, wollen wir die tiefgreifenden finanziellen Auswirkungen anhand eines konkreten technischen Szenarios berechnen: die Automatisierung eines 24-Zoll-Kugelhahns der Klasse 600 in einer rauen Raffinerieumgebung über eine Lebensdauer von 10 Jahren.
- Zahnstangenlenkung als Option (Die falsche Sparsamkeit): Die benötigte überdimensionierte Einheit kostet ungefähr $15,000 bei den anfänglichen Investitionskosten (CAPEX). Über einen Zeitraum von 10 Jahren sind die Getriebe hohen Belastungen und Punktbelastungen ausgesetzt, sodass mindestens zwei umfassende interne Überholungen erforderlich sind. Darüber hinaus verbraucht der überdimensionierte Zylinder 40% mehr Prozessluft, was das Kompressornetzwerk der Anlage belastet. Unter Berücksichtigung von Ersatzteilen, Arbeitskosten, zusätzlichen Energiekosten und den verheerenden Kosten durch ungeplante Ausfallzeiten der Rohrleitungen übersteigen die Wartungskosten (OPEX) leicht $12,000. Gesamtbetriebskosten über 10 Jahre: $27,000+.
- Option „Scotch Yoke“ (Die durchdachte Investition): Ein Scotch-Yoke-Mechanismus in der richtigen Größe ist mit höheren anfänglichen Herstellungskosten verbunden und kostet etwa $18,000 (eine CAPEX-Prämie von 20%). Die Reibung wird jedoch durch langlebige, selbstschmierende Gleitblöcke und verchromte Führungsschienen zuverlässig abgefedert. Da das System genau auf die U-Kurve abgestimmt ist, spart es Druckluft. Über einen Zeitraum von 10 Jahren sind lediglich grundlegende Austauscharbeiten am Weichdichtungssatz erforderlich, deren Kosten sich auf etwa $1,500. Gesamtbetriebskosten über 10 Jahre: $19,500.
Das Fazit: Durch die Übernahme etwas höherer Anfangsinvestitionskosten erzielt die Anlage eine nachgewiesene Einsparungen in Höhe von über 27%, wobei gleichzeitig die Anlagenverfügbarkeit maximiert, die Belastung der Kompressoren verringert und Sicherheitsrisiken minimiert werden.
| Technische Kriterien | Zahnstangen- und Ritzelmechanismus | Scotch-Yoke-Mechanismus |
|---|---|---|
| Drehmomentverlauf | Linear (konstantes Drehmoment über den gesamten 90°-Hub) | U-förmig (das maximale Drehmoment konzentriert sich rechnerisch auf 0° und 90°) |
| Spezifikation des idealen Ventils | Kugel- und Absperrklappen mit kleinem Durchmesser (< 6″) | Kugelhähne mit großem Durchmesser, Kegelhähne, Hochleistungs-Absperrklappen |
| Verschleißmerkmale | Lochfraß und Scherung an Zahnrädern unter dauerhaft hoher Belastung | Gleitreibung (äußerst langlebig dank Führungen aus einer Bronzelegierung) |
| Auswirkungen auf die finanziellen Gesamtbetriebskosten (TCO) | Geringere Investitionskosten (CAPEX), deutlich höhere Betriebskosten (OPEX) für Ersatzteile, Luftverbrauch und Ausfallzeiten | Höhere Investitionsausgaben (CAPEX), außergewöhnlich niedrige Betriebsausgaben (OPEX) für die Instandhaltung über einen Zeitraum von 10 Jahren |
Ausfallsichere Architekturen und ESD-Konformität
In gefährlichen Prozessindustrien wie der petrochemischen Raffinerie, Tanklagern und der LNG-Verarbeitung ist ein Ventilantrieb nicht nur ein Werkzeug zur Durchflussregelung. Er dient als ultimative mechanische Schutzbarriere gegen katastrophalen Überdruck, das Freisetzen giftiger Stoffe und Umweltkatastrophen. Das Verständnis dafür, wie der Jochmechanismus mit ausfallsicheren Leistungsmodulen zusammenwirkt, ist von entscheidender Bedeutung für die Einhaltung strenger Anlagensicherheitsvorschriften und Protokolle zur Notabschaltung (ESD).
Doppeltwirkende (DA) Konfigurationen
In einer standardmäßigen doppeltwirkenden (DA) Konfiguration wird komprimierte Instrumentenluft verwendet, um den pneumatischen Kolben in beide Richtungen anzutreiben – wodurch sowohl der Öffnungs- als auch der Schließhub des Ventils betätigt werden. Wenn in der Anlage ein vollständiger Luftdruckverlust oder ein Stromausfall auftritt, verliert der Antrieb naturgemäß seine gesamte Antriebskraft. Das Ventil verhält sich dann nach dem “Fail-Last”-Prinzip und bleibt vollständig in seiner aktuellen Position stehen. Für kritische Sicherheitsknotenpunkte ist dieses Fehlen einer automatischen Absperrung grundsätzlich inakzeptabel.
Ingenieure können jedoch kritische ausfallsichere Funktionen realisieren, ohne auf eine federbelastete Konstruktion umsteigen zu müssen, indem sie einen DA-Antrieb mit einem speziellen Druckspeicher (Volumenspeicher). Dieser zertifizierte Druckbehälter speichert ein vorgegebenes Volumen an Druckluft. Im Falle eines anlagenweiten Druckabfalls erkennen integrierte Vorsteuerventile und Rückschlagventile die Störung und leiten die gespeicherte Luft sofort aus dem Speicher in den Zylinder, wodurch das Ventil in seine vorgesehene Sicherheitsposition gebracht wird. Volumenbehälter sind zwar äußerst effektiv, erhöhen jedoch den Platzbedarf, das Gewicht und die Komplexität der Verrohrung der Baugruppe erheblich.
Federrückstellmodule (SR) und SIL-Anforderungen
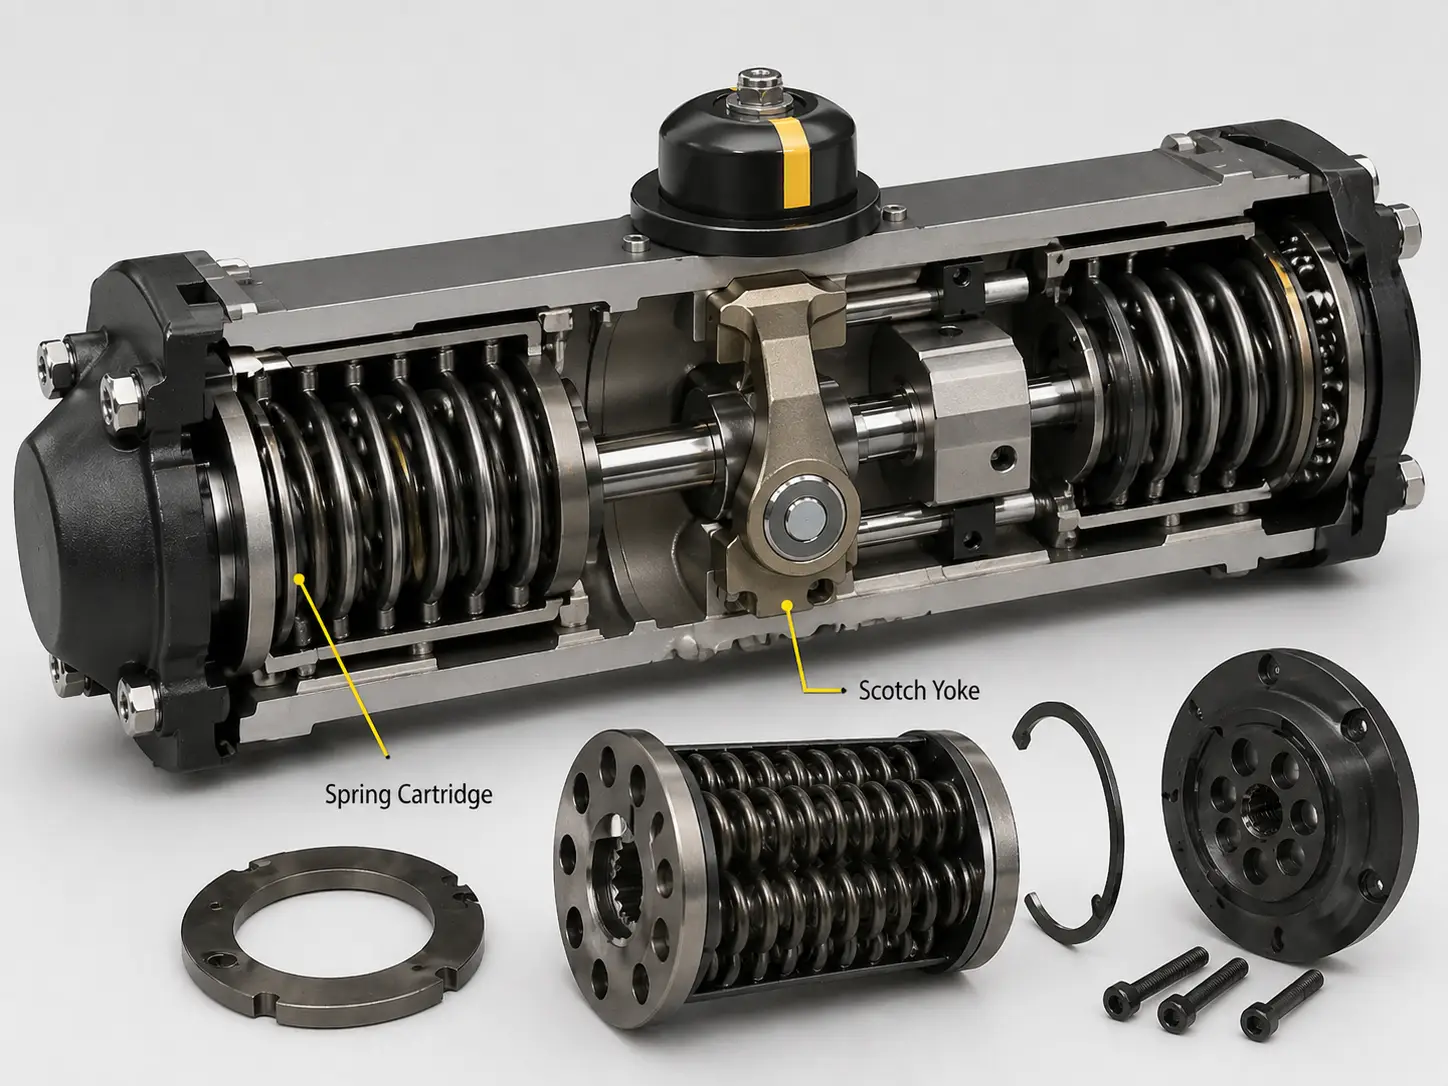
Für die kritischsten ESD-Ventile – die letzten Elemente in einem sicherheitsgerichteten System (SIS) – schreiben Sicherheitsingenieure eine einfachwirkender pneumatischer Antrieb mit Scotch-Yoke-Konstruktion, allgemein bekannt als „Spring Return“ (SR)-Konfiguration. Bei dieser Bauweise wird Luftdruck in den Zylinder geleitet, um das Ventil zu betätigen, während gleichzeitig eine massive, hochbelastbare mechanische Feder (oder eine Anordnung mehrerer ineinander verschachtelter Federn) zusammengedrückt wird.
Das System hält diesen komprimierten Zustand während des normalen Pipelinebetriebs aktiv aufrecht. Bei einem katastrophalen Stromausfall des Steuerungssystems, einer unterbrochenen Luftleitung oder einem absichtlichen Notabschaltsignal wird der pneumatische Druck sofort über Schnellablassventile abgelassen. Die immense potenzielle Energie, die in der mechanischen Feder gespeichert ist, wird freigesetzt, treibt den Kolben nach hinten und dreht das Ventil in seine ausfallsichere Position (entweder „Fail-Close“, um den Durchfluss zu unterbrechen, oder „Fail-Open“, um den Druck in ein Abfackelsystem abzulassen), ohne dass auch nur ein Joule an externer Energie benötigt wird.
Da diese Einheiten die absolut letzte Verteidigungslinie darstellen, müssen sie strengen Prüfungen durch unabhängige Dritte unterzogen werden, um die Zertifizierung nach dem Safety Integrity Level (SIL) gemäß IEC 61508 zu erhalten. Die in diesen Knoten eingesetzten Stellantriebe müssen in der Regel SIL-2- oder SIL-3-fähig sein, um extrem niedrige Ausfallwahrscheinlichkeiten bei Anforderung (PFD) zu gewährleisten.
Pneumatische vs. hydraulische Antriebe
Bevor die ausfallsichere Architektur endgültig festgelegt wird, müssen die Anlageningenieure das optimale Arbeitsmedium für den Antrieb des Kolbens gründlich prüfen und festlegen. Während die interne Kinematik und Geometrie des zentralen Jochs absolut identisch bleiben, bestimmen die physikalischen Eigenschaften der Antriebsquelle die dynamische Ansprechzeit des Stellantriebs, seinen Platzbedarf und die Wartungsvorschriften.
Pneumatiksysteme Sie arbeiten mit sauberer, komprimierter Werksluft, deren Druck in der Regel auf 5 bis 8 bar (70 bis 115 psi) geregelt ist. Gase sind von Natur aus hochkompressibel, was pneumatischen Systemen außergewöhnlich schnelle Hubzeiten verleiht. Diese schnelle Betätigung – mit der sich massive Ventile in weniger als 3 Sekunden betätigen lassen – macht sie zum absoluten Standard für ESD-Ventile, die nahezu augenblicklich schließen müssen, um Rohrbrüche zu isolieren. Darüber hinaus sind pneumatische Systeme äußerst kostengünstig in der Installation und bergen keinerlei Risiko einer Umweltverschmutzung; bei einer defekten Dichtung entweicht lediglich harmlose Luft in die Atmosphäre.
Hydrauliksysteme, nutzen hingegen inkompressible synthetische Flüssigkeiten, die bei extremen Drücken eingesetzt werden, oft im Bereich von 100 bis 300 bar (1.450 bis 4.350 psi). Da Flüssigkeiten einen hohen Volumensprungmodul aufweisen und nicht komprimierbar sind, bieten hydraulische Aktuatoren eine absolut starre und präzise Positionssteuerung, wodurch jegliches “schwammartiges” Zögern vermieden wird. Der wichtigste technische Vorteil hierbei ist die extreme Kraftdichte. Ein Hydraulikzylinder kann aus einem überraschend kompakten Profil einen enormen linearen Schub erzeugen. Bei der Automatisierung riesiger Hauptventile auf Offshore-Plattformen, wo der bauliche Platz stark eingeschränkt ist, wird die Hydraulik stark bevorzugt, obwohl sie komplexe Hydraulikaggregate (HPUs) und strenge Vorschriften zur Flüssigkeitsreinheit erfordert.
Überwindung von Engpässen bei Lieferzeiten und der Qualitätskontrolle in der Ventilautomatisierung
Die Festlegung der mathematisch korrekten Drehmomentkurve, der Jochgeometrie und der Failsafe-Architektur bildet lediglich die theoretische Grundlage der Pipeline-Automatisierung. Bei der praktischen Projektumsetzung sind die Gewährleistung einer pünktlichen Lieferung durch die Lieferkette und die exakte metallurgische Abstimmung für erfolgreiche Standortabnahmetests (SAT) von entscheidender Bedeutung für den Projekterfolg.
VINCER-VENTIL Das Unternehmen ist so konzipiert, dass diese Engpässe in der Lieferkette durch ein transparentes, hocheffizientes Fertigungsökosystem beseitigt werden. Mit einer 7.200 Quadratmeter großen Produktionsstätte, vier speziellen automatisierten Fertigungslinien und über 10 Jahren Erfahrung im Bereich der Fluidtechnik bieten wir einen mathematisch gesicherten Weg von der technischen Dimensionierung bis zur endgültigen Rohrleitungsinstallation.
Optimieren Sie die Automatisierung Ihrer Pipeline mit einer präzisen Dimensionierung
Wir stützen uns auf fundierte technische Daten und strenge Qualitätskontrollverfahren, um sicherzustellen, dass jede automatisierte Ventilbaugruppe auch unter extremen Differenzdrücken einwandfrei funktioniert.
- Mathematische Drehmoment-Overlay-Analyse: Um ein katastrophales Abreißen der Spindel oder ein Festfressen des Ventils zu verhindern, vergleichen unsere Ingenieure die genauen hydrodynamischen Anforderungen und Sitzpassungsanforderungen Ihres spezifischen Ventils mit den U-Kurven unserer Stellantriebe und stellen so sicher, dass die Leistung Ihre Sicherheitsfaktoren vollständig erfüllt, ohne das maximal zulässige Spindeldrehmoment (MAST) des Ventils zu überschreiten.
- Beschleunigte, planbare Lieferzeiten: Dank der agilen Produktionsplanung können wir standardmäßige automatisierte Ventile in 7 bis 10 Werktage, wobei komplexe, hochbelastbare Sonderanfertigungen in nur 15 bis 30 Tagen fertiggestellt werden.
- 100% Visuelle und dokumentarische Überprüfung: Jedes Gerät durchläuft einen strengen Prüfprozess, der unter anderem eine hydrostatische Gehäuseprüfung und dynamische Zyklustests umfasst. Vor dem Versand erhalten Sie die Zertifikate, hochauflösende Fotos der Nachprüfung sowie Videos der Funktionsprüfungen. Was Sie freigeben, ist genau das, was bei Ihnen vor Ort ankommt.
Sind Sie bereit, Ihr nächstes automatisiertes Ventilpaket zu spezifizieren?
Geben Sie Ihre genauen Betriebsparameter an (Medium, ΔP, Temperaturbereiche, Platzbedingungen). Unser Ingenieurteam erstellt Ihnen innerhalb von 48 Stunden einen vorläufigen Vorschlag für eine produktübergreifende Automatisierungslösung, einschließlich der entsprechenden 2D-/3D-CAD-Maßintegration.


