
مقدمة
في الصناعات الثقيلة مثل معالجة البتروكيماويات، ونقل الغاز الطبيعي المسال، وتحلية المياه البحرية، تُعد أتمتة الصمامات ذات ربع الدورة الموثوقة متطلبًا أمنيًا حاسمًا. يواجه المهندسون فروق ضغط شديدة، ووسائط شديدة التآكل، واحتكاكًا ساكنًا شديدًا. وغالبًا ما تتعطل المشغلات الخطية القياسية التي تعمل بالتروس في ظل هذه الظروف، مما يجعل من الضروري استخدام نظام قوي مشغل من نوع «سكوتش يوك» الحل الميكانيكي الأمثل والمصمم للاستخدامات الشاقة لأنظمة التحكم في التدفق الصناعية.
التحدي الأساسي في تشغيل الصمامات ذات الربع دورة
لفهم التفوق الهندسي لهذه الآلية المحددة ذات الكتلة المنزلقة فهماً حقيقياً، من الضروري أولاً تحليل القوى الفيزيائية والهيدروديناميكية غير المرئية التي يجب عليها التغلب عليها باستمرار. عند أتمتة البنية التحتية لأنابيب النقل الثقيلة — مثل الأنابيب المصممة وفقاً لمواصفات API 6D — فإن المتطلبات الميكانيكية المفروضة على نظام التشغيل تتجاوز بكثير مجرد الحركة الدورانية البسيطة. وتتمثل العوائق الرئيسية في ديناميكا الموائع وتشغيل الصمامات في الاحتكاك الساكن (الاحتكاك الساكن)، والاحتكاك الديناميكي للمحامل، وعزم الدوران الهيدروديناميكي، والضغط التفاضلي الهائل (ΔP) الذي غالبًا ما يتجاوز 150 بار في تطبيقات الخطوط الرئيسية.
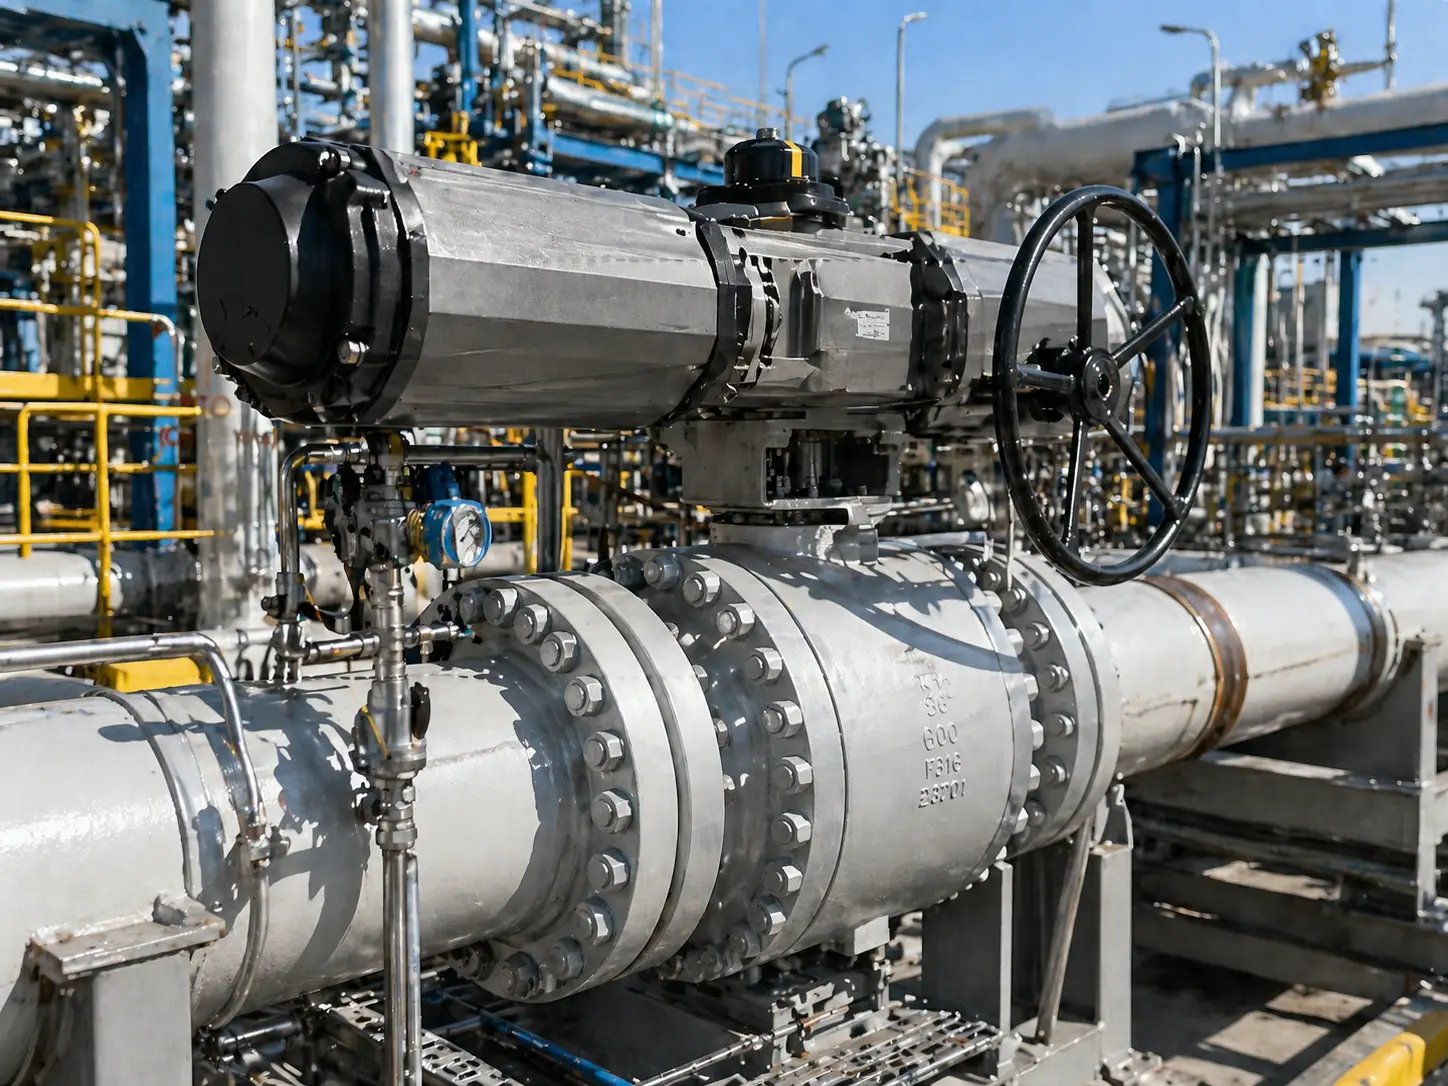
لنتخيل صمامًا كرويًا ضخمًا من الفئة 600 مقاس 24 بوصة ومثبتًا على محور دوار، مُركَّبًا في خط أنابيب رئيسي لنقل النفط الخام أو في مدخل تحلية مياه البحر عالي الضغط. خلال دورات التشغيل القياسية، قد يظل هذا الصمام في حالة فتح تام أو إغلاق تام لعدة أشهر متتالية، حيث يعمل فقط كنقطة عزل في حالات الطوارئ. خلال هذه الفترة الطويلة من السكون، تتعرض مواد المقعد البوليمرية — مثل البولي تترافلوروإيثيلين (PTFE) البكر، أو البولي إيثر إيثر كيتون (PEEK)، أو مركبات الإيلاستومر المقواة (مثل Devlon) — لظاهرة ديناميكية حرارية وميكانيكية تُعرف باسم “التدفق البارد” أو الزحف الإيلاستومري.
تحت ضغط الخط المستمر، تنتقل هذه البوليمرات على المستوى المجهري وتضغط لتتغلغل في البنية المجهرية المسامية لسطح الكرة المعدنية. وفي الوقت نفسه، يمارس ضغط السائل في اتجاه المنبع قوة جانبية تبلغ عشرات الآلاف من الأرطال، مما يثبت الكرة بقوة ضد آلية الإحكام في اتجاه المصب. ويؤدي ذلك إلى إحداث تأثير تشابك ميكانيكي هائل بين الكرة والمقاعد. يُشار علمياً إلى القوة الدورانية الأولية المطلوبة لكسر هذا التثبيت الساكن، والتغلب على تداخل المقعد، وإزاحة الكرة عن المقعد باسم عزم الدوران «Break to Open» (BTO). إذا لم يتمكن المشغل من توفير ارتفاع مفاجئ وغير متناسب في عزم الدوران عند موضع 0 درجة بالضبط، فستظل الصمامات ببساطة متعطلة، مما يؤدي إلى حدوث عطل متسلسل في جميع أنحاء نظام التحكم في العمليات، وقد يتسبب في زيادة شديدة في الضغط في اتجاه التيار.
استعارة “الشاحنة المتوقفة” في مجال الهندسة
تخيل هذا الصمام المتعطل بشدة كشاحنة ضخمة محملة بالكامل متوقفة على منحدر حاد. إن الدفع الميكانيكي الأولي المطلوب لكسر التماسك الساكن للإطارات على الطريق وجعل العجلات تدور من حالة التوقف التام هو قوة هائلة للغاية. ومع ذلك، بمجرد أن تبدأ الشاحنة في التحرك، يتولى الزخم الحركي زمام الأمور، وتنخفض القوة المستمرة المطلوبة لإبقائها متحركة بشكل ملحوظ. وهذا ما يمثل “عزم الدوران أثناء التشغيل”.”
في مجال أتمتة الصمامات، ينعكس هذا بشكل مباشر في الفارق الهائل بين عزم الدوران عند التشغيل (BTO) وعزم الدوران أثناء التشغيل. وعادةً ما يبلغ عزم الدوران أثناء التشغيل ما بين 30% و40% فقط من متطلبات عزم الدوران عند التشغيل (BTO) الأولية. ويؤدي تحديد حجم وحدة تروس عزم الدوران الخطي القياسية لتلبية متطلبات عزم الدوران عند التشغيل (BTO) القصوى إلى الحصول على مشغل كبير الحجم بشكل مفرط، ومكلف للغاية، ويستهلك كميات غير ضرورية تمامًا من الهواء المضغوط خلال الشوط الكامل البالغ 90 درجة. وكانت الصناعة بحاجة إلى وصلة ميكانيكية تركز رياضيًا أقصى ميزة ميكانيكية لها بدقة في المكان الذي تحتاجه خط الأنابيب أكثر من أي مكان آخر.
تشريح وحركة مشغل «سكوتش يوك»
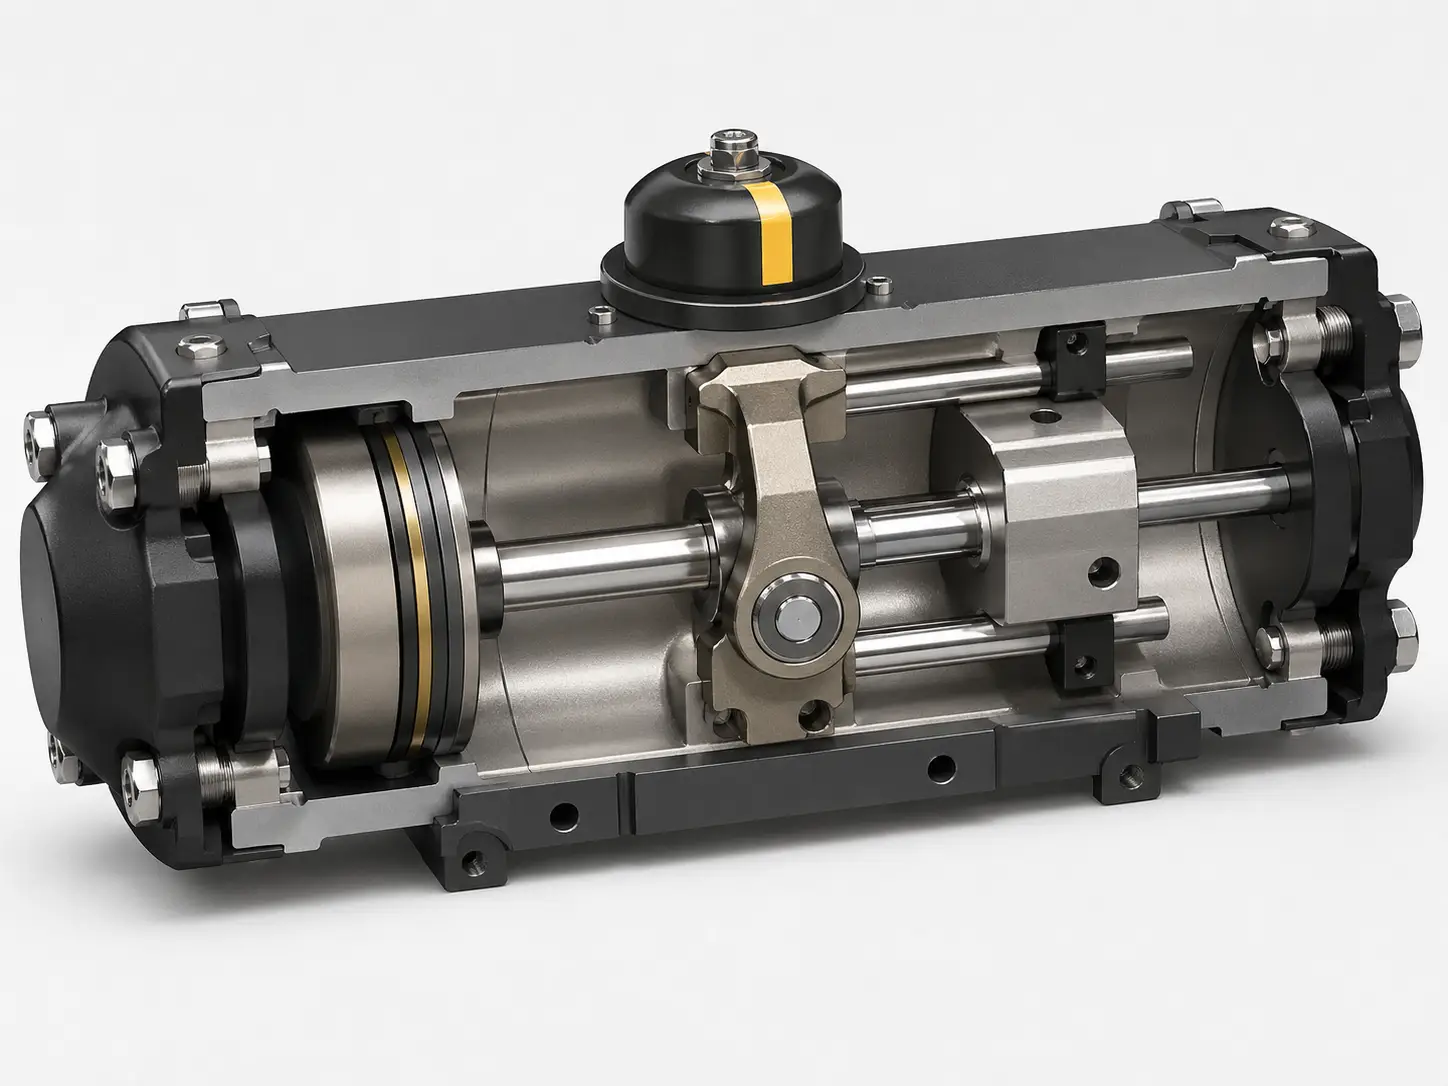
البراعة الميكانيكية لـ مشغل هوائي من نوع «سكوتش يوك» يكمن في تحويله غير الخطي للدفع الخطي إلى عزم دوران. وعلى عكس تصميمات نظام التروس المسننة التي تعتمد على التداخل المستمر بين أسنان التروس الهشة، يستخدم هذا المشغل وصلة ميكانيكية منزلقة مصممة خصيصًا لامتصاص ونقل الضغوط الشديدة دون حدوث تآكل مبكر أو إجهاد معدني أو احتكاك مفرط.
الجزء الميكانيكي الأساسي: المكابس، والكتل المنزلقة، والقوسان
من خلال فحص البنية الداخلية لوحدة مخصصة للأعمال الشاقة، يمكننا تحديد المكونات عالية التقنية التي تتحكم في عملية نقل الطاقة الحركية هذه بدقة. ويتم اختيار كل عنصر من الناحية المعدنية ليصمد أمام ملايين الدورات:
- الأسطوانة الكهربائية: تعمل هذه الأسطوانة المصقولة بدقة، مدفوعةً بهواء مضغوط مخصص للأجهزة أو بسائل هيدروليكي، على توليد قوة دفع خطية خالصة. تخضع الجدران الداخلية لمعالجة دقيقة بطلاء النيكل غير الكهربائي (ENP) بسمك لا يقل عن 25 ميكرون، أو تُعالج بالأنودة الصلبة. ويؤدي ذلك إلى تشكيل سطح نهائي شبيه بالزجاج بقيمة Ra (متوسط الخشونة) منخفضة للغاية، مما يمنع التآكل الناتج عن الرطوبة في إمدادات الهواء ويقلل من احتكاك مانع التسرب الديناميكي إلى أدنى حد، مما يطيل عمر الحلقة الدائرية (O-ring) بشكل كبير.
- مجموعة المكبس والقضيب: يتم تزويد المكبس بموانع تسرب ديناميكية متخصصة — عادةً ما تكون مصنوعة من مطاط النتريل بوتادين (NBR) للتطبيقات القياسية التي تتراوح درجات الحرارة فيها بين -20 درجة مئوية و+80 درجة مئوية، أو من مركبات الفلوروكربون (فيتون) والسيليكون للبيئات ذات درجات الحرارة القصوى العالية أو المنخفضة — لمنع التسرب الهوائي الجانبي. ويقوم قضيب المكبس المصنوع من الفولاذ الكربوني عالي المقاومة للشد بنقل الدفع الخطي إلى الأمام داخل الغلاف المركزي دون أن ينثني تحت الضغط الهائل.
- الكتلة المنزلقة وقضيب التوجيه: هذه نقطة فشل حاسمة في التصاميم منخفضة الجودة. يستخدم المشغل عالي الجودة قضيب توجيه متينًا ومطليًا بالكروم الصلب لامتصاص الأحمال الجانبية المدمرة. وتتحرك الكتلة المنزلقة (أو المحمل الأسطواني)، التي تُصنع عادةً من سبائك برونزية عالية القوة ذاتية التشحيم (مثل C93200)، بشكل خطي على طول هذا القضيب التوجيهي أثناء انزلاقها في فتحة القوس المركزي. ومن خلال امتصاص القوى الشعاعية الناتجة أثناء الدوران، تمنع هذه الآلية القوى المستعرضة من إتلاف موانع التسرب الخاصة بقضيب المكبس، مما يضمن عدم حدوث أي تسرب على المدى الطويل.
- قوس المشغل: عادةً ما يتم تصنيع المحور الدوار المركزي بالصب الدقيق من الحديد المطيل (مثل ASTM A536) أو بالحدادة من الفولاذ الكربوني للاستخدامات التي تتطلب عزم دوران فائق. ويتم تثبيته مباشرةً على ساق الصمام. وعندما يضغط الكتلة المنزلقة على الفتحة الداخلية للرقبة، فإنها تُحدث حركة دورانية سلسة بزاوية 90 درجة.
تحليل منحنى عزم الدوران على شكل حرف U
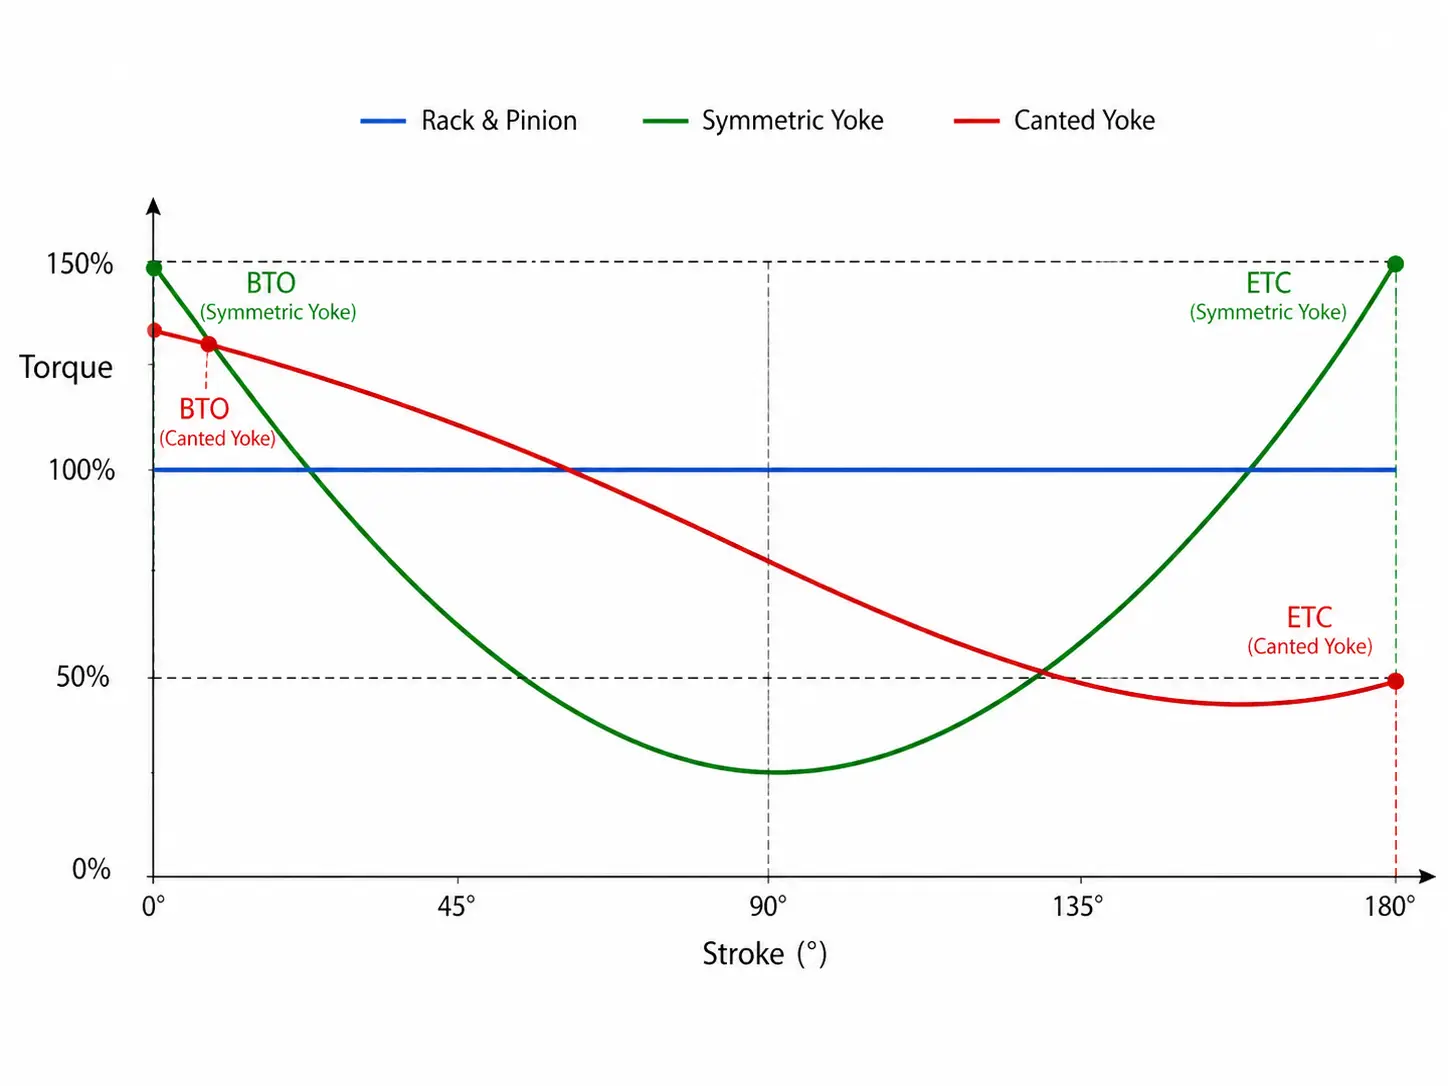
في علم الحركة في الهندسة الميكانيكية، يُعرَّف العزم (τ) بأنه حاصل الضرب المتقاطع بين القوة (F) ومسافة ذراع العزم (r). في هذه الآلية المحددة، وبينما يدفع الأسطوانة الهوائية بقوة خطية ثابتة (بافتراض استقرار ضغط إمداد الهواء)، تتغير الزاوية بين الكتلة المنزلقة وفتحة القوس باستمرار طوال مسافة الشوط البالغة 90 درجة. ونتيجة لذلك، يتغير طول ذراع العزم الفعال ديناميكيًا، مما ينتج عنه منحنى عزم دوران مميز للغاية على شكل حرف U.
يُعد فهم النقاط الثلاث الحاسمة على هذا المنحنى الرياضي أمراً ضرورياً للغاية لتحديد الحجم المناسب للمشغل، وذلك لمنع انكسار ساق المشغل:
- الانطلاق عند الاختراق (BTO) / 0 درجة: يكون الصمام مغلقًا تمامًا في مواجهة أقصى ضغط للخط، ويصل الاحتكاك الساكن إلى ذروته المطلقة. وفي هذا الشكل الهندسي المحدد، يصل ذراع العزم لـ«المقود» إلى أقصى طول فعال له. ويولد المشغل ارتفاعًا مفاجئًا وقويًّا في عزم الدوران، مما يؤدي إلى فصل الكرة بنجاح عن المقاعد البوليمرية دون الحاجة إلى استخدام أسطوانة هوائية كبيرة الحجم.
- عزم الدوران / 45 درجة: مع دوران الصمام نحو نقطة المنتصف، ينكشف تجويف الكرة، ويبدأ السائل في التدفق. وتنخفض المقاومة الفيزيائية وانخفاض الضغط التفاضلي انخفاضًا كبيرًا. وبالمقابل، تعمل هندسة قوس الانزلاق على تقليل ذراع العزم إلى أقصر طول له، مما يؤدي إلى انخفاض عزم الدوران الناتج إلى أدنى مستوى له (قاع حرف “U”). وتضمن هذه الخاصية الميكانيكية عدم إهدار الهواء المضغوط وبقاء سرعة الشوط ثابتة إلى حد كبير.
- من النهاية إلى الإغلاق (ETC) / 90 درجة: عندما يكمل الصمام دورة ربع لفة لإعادة إحكام إغلاق خط الأنابيب، يجب أن تنضغط الكرة مرة أخرى داخل المقاعد البوليمرية في مواجهة السرعة الكاملة للسائل المتدفق. ويتطول ذراع عزم المقود مرة أخرى، مما يوفر ذروة ثانوية في عزم الدوران الناتج لضمان إغلاق محكم ومقاوم للتسرب يتوافق مع معايير اختبار التسرب الصارمة وفقًا لمعيار API 598.
هندسة القوس: التصاميم المتماثلة مقابل التصاميم المائلة
ورغم أن فهم منحنى عزم الدوران القياسي على شكل حرف U يعد أمرًا أساسيًّا، فإن أتمتة خطوط الأنابيب المتقدمة تتطلب ضبطًا دقيقًا لهذا العزم بحيث يتطابق تمامًا مع خصائص عزم الدوران المميزة لأنواع الصمامات المختلفة. ويحقق المصنعون ذلك من خلال إجراء تغييرات جوهرية في التصنيع الهندسي لمسار مسمار القوس، حيث يصنفون الآليات إلى فئتين رئيسيتين: المتماثلة والمائلة. ومن شأن أي مواصفات غير صحيحة في هذا الصدد أن تؤدي إلى فشل التشغيل.
الوصلات المتماثلة: المعيار القياسي للصمامات الكروية والصمامات السدادة
في التصميم المتماثل، يتم تصنيع الفتحة الداخلية لقوس التثبيت بحيث تكون موازية تمامًا للمحور الطولي للمشغل عندما تكون الآلية في موضع منتصف الشوط بالضبط (45 درجة). ويفرض هذا التماثل الهندسي أن يكون ذراع العزم عند 0 درجة متطابقًا رياضيًا وفيزيائيًّا مع ذراع العزم عند 90 درجة. ونتيجةً لذلك، وبافتراض ثبات ضغط الهواء، فإن عزم الدوران «الانفتاح عند الكبح» (BTO) يساوي تمامًا عزم الدوران «الإغلاق عند النهاية» (ETC).
تُعد الأكتاف المتماثلة المعيار الهندسي المطلق للصمامات الكروية المثبتة على محور دوار والصمامات السدادة المُشحمة. تتطلب هذه الأنواع المحددة من الصمامات قوة هائلة لفك المقعد في بداية الشوط بسبب الاحتكاك الساكن، ولكن الأهم من ذلك أنها تتطلب أيضًا قوة عالية مماثلة لإعادة الضغط على الكرة داخل المقعد وتأمين إحكام إغلاق مزدوج مع تفريغ (DBB) في مواجهة الضغط التفاضلي العالي في نهاية الشوط. يتوافق المنحنى على شكل حرف U المتوازن والمتماثل مع هذا الطلب ذي القمتين بشكل مثالي، مما يوفر هامش أمان موثوقًا به لعزل الضغط العالي ويضمن عدم توقف الصمام عند زاوية 85 درجة.
المقابض المائلة: تحسين الأبعاد لصمامات الفراشة
إن استخدام قوس مائل (أو منحرف/غير متماثل) يغير النموذج الميكانيكي تمامًا. من خلال إمالة فتحة المقود قليلاً — والتي تُصنع عادةً بزاوية تتراوح بين 10 و15 درجة بالنسبة للمحور المركزي للمشغل — يغير المهندسون بشكل جذري المكان الذي تحدث فيه الميزة الميكانيكية القصوى أثناء الدوران. ويؤدي هذا التغيير الهندسي إلى التضحية بعزم الإغلاق (ETC) من أجل تضخيم عزم الفتح (BTO) بشكل كبير بما يصل إلى 20% إلى 30%، دون زيادة حجم الأسطوانة.
تم تصميم هذا النموذج بشكل صريح وحصري من أجل الصمامات الفراشية عالية الأداء وذات الإزاحة الثلاثية. وعلى عكس الصمامات الكروية، فإن قرص الصمام الفراشي يتأرجح ببساطة ليستقر في المقعد عند نهاية مساره. ويتطلب عزم دوران منخفض نسبيًّا للإغلاق والإحكام. ومع ذلك، لفتح صمام فراشي ضخم في ظل ضغط تفاضلي مرتفع وظروف قاسية تداخل المقعد (عزم إزاحة المقعد), ، فإن متطلبات BTO هائلة. ومن خلال استخدام قوس مائل، تعمل الهندسة على زيادة قوة الفك الأولية بشكل مصطنع. وهذا يتيح للمهندسين اختيار أسطوانة هوائية أصغر حجمًا وأكثر فعالية من حيث التكلفة لتحقيق نفس قدرة الفتح، مما يوفر مساحة قيّمة ويقلل بشكل كبير من استهلاك الهواء في المنشأة.
نظام «سكوتش يوك» مقابل نظام «الرف والترس المسنن»: من منظور التكلفة الإجمالية للملكية
من بين النقاشات الفنية المتكررة بين مهندسي الأجهزة ومقاولي EPC اختيار ما بين آليات التروس والسنون التي تعمل بواسطة التروس، وبنية «سكوتش يوك» المنزلقة. ولا يؤثر تحديد المواصفات الخاطئة على النفقات الرأسمالية الأولية (CAPEX) فحسب، بل يؤثر بشكل كبير على التكلفة الإجمالية للملكية (TCO) على مدار دورة حياة تشغيلية تمتد من 10 إلى 20 عامًا، مع أخذ عوامل الصيانة واستهلاك الهواء وفترات التعطل في الاعتبار.
تولد مشغلات الترس والمسنن منحنى عزم دوران مسطحًا وثابتًا وخطيًّا. ونظرًا لأن ذراع العزم (نصف قطر الترس) لا يتغير أبدًا، فإن الناتج يظل ثابتًا من 0 إلى 90 درجة. وهي مناسبة بشكل استثنائي للصمامات الأصغر حجمًا (عادةً ما تكون أقل من 6 بوصات) التي لا تعاني من تداخل شديد في المقعد. ومع ذلك، عندما تتجاوز متطلبات عزم الدوران عتبة 2,000 إلى 3,000 نيوتن متر، فإن إجبار الوحدة التي تعمل بالتروس على تلبية الطلب الهائل على عزم الدوران (BTO) يؤدي إلى تضخم حجمي كبير. علاوة على ذلك، يؤدي الاحتكاك المستمر لأسنان التروس تحت ضغط تفاضلي عالٍ إلى حدوث تآكل نقطي، وإجهاد قص، وفشل ميكانيكي مبكر.
حساب التكلفة الإجمالية للملكية على مدى 10 سنوات (سيناريو خط أنابيب واقعي)
وللتجاوز حدود التجريد النظري، دعونا نحسب الأثر المالي العميق باستخدام سيناريو هندسي ملموس: أتمتة صمام كروي من الفئة 600 مقاس 24 بوصة في بيئة قاسية بمصفاة نفط على مدار دورة حياة مدتها 10 سنوات.
- خيار الترس والمسنن (التوفير الزائف): تبلغ تكلفة الوحدة الكبيرة المطلوبة حوالي $15,000 في النفقات الرأسمالية الأولية. وعلى مدى 10 سنوات، وفي ظل التعرض لضغوط شديدة وأحمال موضعية على التروس، يتطلب الجهاز إجراء عمليتي صيانة داخلية كبرى على الأقل. علاوة على ذلك، يستهلك أسطوانته ذات الحجم الزائد كمية أكبر من الهواء الصناعي، مما يشكل عبئًا على شبكة الضاغط في المحطة. وبأخذ تكاليف قطع الغيار، والعمالة، وتكاليف الطاقة الزائدة، والتكلفة الباهظة للتوقف غير المخطط له في خطوط الأنابيب في الاعتبار، فإن النفقات التشغيلية للصيانة تتجاوز بسهولة $12,000. إجمالي التكلفة الإجمالية للملكية على مدى 10 سنوات: $27,000+.
- خيار «سكوتش يوك» (الاستثمار الهندسي): تتطلب آلية «سكوتش يوك» ذات الحجم المناسب تكلفة تصنيع أولية أعلى، حيث يبلغ سعرها حوالي $18,000 (علاوة CAPEX بقيمة 20%). ومع ذلك، يتم امتصاص الاحتكاك بأمان بفضل الكتل المنزلقة المتينة ذاتية التشحيم وقضبان التوجيه المطلية بالكروم. ونظرًا لتناسب أبعادها بشكل مثالي مع المنحنى على شكل حرف U، فإنها توفر الهواء المضغوط. وعلى مدار 10 سنوات، لا تتطلب سوى استبدال مجموعة الأختام اللينة الأساسية التي تكلف تقريبًا $1,500. إجمالي التكلفة الإجمالية للملكية على مدى 10 سنوات: $19,500.
الخلاصة: من خلال تحمل تكلفة رأسمالية أولية أعلى قليلاً، تحقق المنشأة نتائج مُثبتة وفورات مالية تزيد عن 27%, ، مع تحقيق أقصى قدر من وقت تشغيل العملية في الوقت نفسه، وخفض أحمال الضاغط، وتقليل مخاطر السلامة إلى أدنى حد.
| المعايير الهندسية | آلية التروس والمسننات | آلية "سكوتش يوك" |
|---|---|---|
| منحنى توزيع العزم | خطي (عزم دوران ثابت طوال مسافة الشوط البالغة 90 درجة) | على شكل حرف U (يتركز عزم الدوران الأقصى رياضيًّا عند 0° و90°) |
| المواصفات المثالية للصمام | صمامات كروية/فراشية ذات قطر صغير (< 6 بوصات) | صمامات كروية ذات محور دوران كبير القطر، وصمامات سدادة، وصمامات فراشة عالية الأداء |
| خصائص التآكل | تآكل أسنان التروس والانزلاق تحت إجهاد عالٍ مستمر | الاحتكاك الانزلاقي (متانة عالية بفضل الموجهات المصنوعة من سبيكة البرونز) |
| التأثير المالي لتكلفة الملكية الإجمالية | انخفاض النفقات الرأسمالية (CAPEX)، وارتفاع كبير في النفقات التشغيلية (OPEX) المتعلقة بالاستبدال واستهلاك الهواء وفترات التعطل | ارتفاع النفقات الرأسمالية (CAPEX)، وانخفاض استثنائي في النفقات التشغيلية (OPEX) المخصصة للصيانة على مدى 10 سنوات |
البنى الآمنة من الأعطال والامتثال لمعايير الحماية من التفريغ الكهروستاتيكي (ESD)
في الصناعات التي تنطوي على عمليات خطرة، مثل تكرير البتروكيماويات ومجمعات الخزانات ومعالجة الغاز الطبيعي المسال، لا يُعد مشغل الصمام مجرد أداة لتنظيم التدفق فحسب، بل يُعد خط الدفاع الميكانيكي النهائي ضد ارتفاع الضغط الكارثي، وتسرب المواد السامة، والكوارث البيئية. ويُعد فهم كيفية تكامل آلية المقرن مع وحدات الطاقة المأمونة من الأهمية بمكان للامتثال لتوجيهات السلامة الصارمة في المنشآت وبروتوكولات الإغلاق في حالات الطوارئ (ESD).
تكوينات التشغيل المزدوج (DA)
في نظام “العمل المزدوج” (DA) القياسي، يُستخدم هواء الأجهزة المضغوط لدفع المكبس الهوائي في كلا الاتجاهين — مما يزود كل من شوطي فتح وإغلاق الصمام بالطاقة. وبطبيعة الحال، إذا تعرضت المنشأة لفقدان تام لضغط الهواء أو لانقطاع التيار الكهربائي، يفقد المشغل كل قوته الدافعة. وسيُظهر الصمام سلوك «الفشل الأخير» (Fail-Last)، حيث يظل ثابتًا تمامًا في موضعه الحالي. وبالنسبة لنقاط السلامة الحرجة، فإن هذا النقص في العزل التلقائي أمر غير مقبول بشكل أساسي.
ومع ذلك، يمكن للمهندسين تحقيق وظائف أمان حاسمة دون اللجوء إلى تصميم يعتمد على النوابض، وذلك من خلال إقران مشغل DA بجهاز مخصص المخزن الهوائي (خزان الحجم). يخزن هذا الوعاء الضغطي المعتمد حجمًا محددًا مسبقًا من الهواء المضغوط. وفي حالة حدوث انخفاض في الضغط على مستوى المنشأة بأكملها، تقوم الصمامات التوجيهية المدمجة وصمامات عدم الرجوع (الصمامات الفحصية) باكتشاف العطل وتوجيه الهواء المخزن على الفور من المركم إلى الأسطوانة، مما يدفع الصمام إلى وضعه الآمن المحدد. وعلى الرغم من فعاليتها العالية، فإن الخزانات الحجمية تزيد بشكل كبير من المساحة التي تشغلها الوحدة ووزنها وتعقيد شبكة الأنابيب الخاصة بها.
وحدات العودة الزنبركية (SR) ومتطلبات مستوى السلامة (SIL)
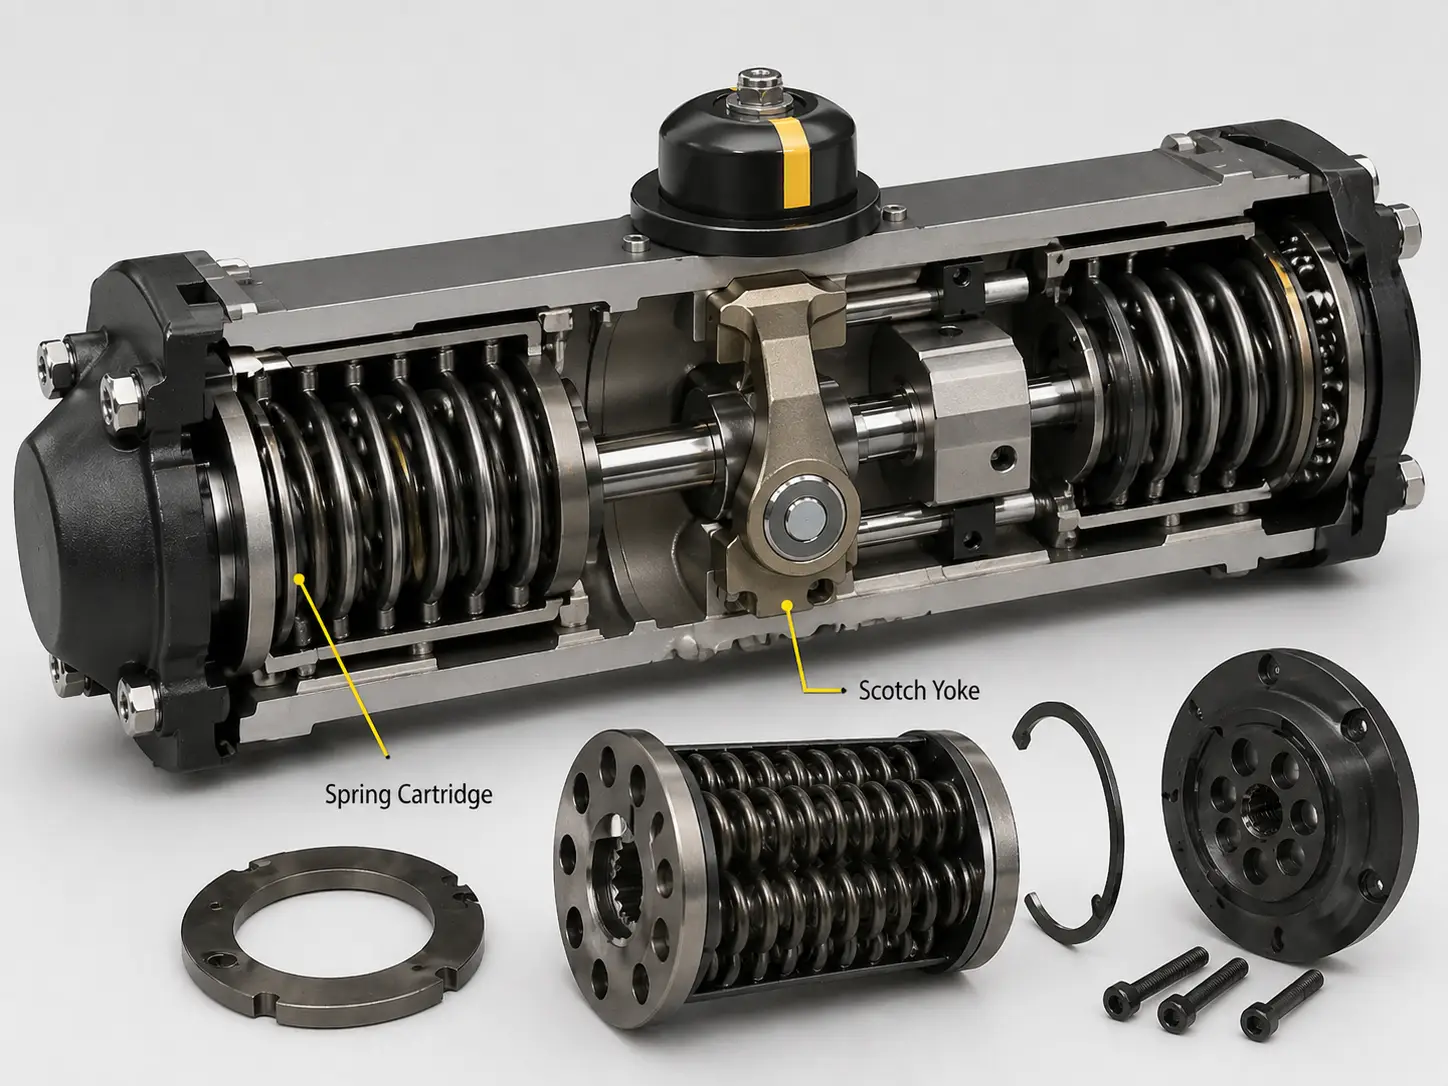
بالنسبة لصمامات ESD الأكثر أهمية — وهي العناصر النهائية في نظام السلامة الآلي (SIS) — يفرض مهندسو السلامة استخدام مشغل هوائي من نوع «سكوتش يوك» أحادي المفعول, ، والمعروفة عالميًا بتسمية «تكوين العودة الزنبركية» (SR). في هذه البنية، يتم ضخ الهواء المضغوط إلى الأسطوانة لتحريك الصمام، مع ضغط زنبرك ميكانيكي ضخم ومصمم للاستخدام الشاق (أو مجموعة متداخلة من الزنبركات المتعددة) في الوقت نفسه.
يحافظ النظام بشكل فعال على هذه الحالة المضغوطة أثناء التشغيل العادي للخط. وفي حال تعرض نظام التحكم لانقطاع كارثي في الطاقة، أو انقطاع خط الهواء، أو إشارة إيقاف طارئة متعمدة، يتم تفريغ الضغط الهوائي على الفور عبر صمامات العادم السريع. يتم إطلاق الطاقة الكامنة الهائلة المخزنة داخل الزنبرك الميكانيكي، مما يدفع المكبس للخلف ويدور الصمام إلى وضع الأمان (إما وضع «الإغلاق التلقائي» لعزل التدفق، أو وضع «الفتح التلقائي» لتخفيف الضغط إلى نظام حرق الغاز) دون الحاجة إلى جول واحد من الطاقة الخارجية.
ونظرًا لأن هذه الوحدات تمثل خط الدفاع الأخير بلا منازع، فإنها يجب أن تخضع لتدقيق صارم من قبل جهة خارجية للحصول على شهادة مستوى سلامة النزاهة (SIL) وفقًا للمعيار IEC 61508. وعادةً ما يُشترط أن تكون المشغلات المستخدمة في هذه العقد متوافقة مع مستوى SIL 2 أو SIL 3، مما يضمن معدلات منخفضة للغاية لاحتمال الفشل عند الطلب (PFD).
مصادر الطاقة الهوائية مقابل الهيدروليكية
قبل وضع اللمسات الأخيرة على بنية نظام الأمان، يتعين على مهندسي المصنع إجراء تقييم متعمق وتحديد السائل الدافع الأمثل لتشغيل المكبس. وفي حين تظل الحركية الداخلية والهندسة الداخلية للمقود المركزي متطابقتين تمامًا، فإن الخصائص الفيزيائية لمصدر الطاقة هي التي تحدد زمن الاستجابة الديناميكية للمشغل، ومساحته الأبعادية، وإجراءات الصيانة.
الأنظمة الهوائية تعمل باستخدام هواء نقي ومضغوط من المصنع، ويتم ضبط ضغطه عادةً بين 5 و8 بار (70 إلى 115 رطل لكل بوصة مربعة). تتميز الغازات بطبيعتها بقدرة عالية على الانضغاط، مما يمنح الأنظمة الهوائية أوقات شوط سريعة بشكل استثنائي. هذا التشغيل السريع — القادر على تحريك الصمامات الضخمة في أقل من 3 ثوانٍ — يجعلها المعيار المطلق لصمامات ESD التي يجب أن تغلق بشكل شبه فوري لعزل تمزقات خطوط الأنابيب. علاوة على ذلك، فإن الأنظمة الهوائية فعالة للغاية من حيث التكلفة في التركيب ولا تشكل أي خطر للتلوث البيئي؛ فالتسرب من السدادة لا يؤدي سوى إلى إطلاق هواء غير ضار في الغلاف الجوي.
الأنظمة الهيدروليكية, ، في المقابل، تستخدم سوائل اصطناعية غير قابلة للانضغاط تعمل تحت ضغوط قصوى، تتراوح غالبًا بين 100 و300 بار (1,450 إلى 4,350 رطل لكل بوصة مربعة). ونظرًا لأن السوائل تتمتع بمعامل حجمي عالٍ ولا تنضغط، فإن المشغلات الهيدروليكية توفر تحكمًا صلبًا تمامًا ودقيقًا في تحديد المواقع، مما يقضي على أي تردد “إسفنجي”. وتكمن الميزة الهندسية الرئيسية هنا في كثافة القوة القصوى. يمكن للأسطوانة الهيدروليكية توليد دفع خطي هائل من هيكل مدمج بشكل مدهش. عند أتمتة الصمامات الضخمة للخطوط الرئيسية على المنصات البحرية حيث المساحة الهيكلية محدودة للغاية، يُفضل استخدام الأنظمة الهيدروليكية بشدة، على الرغم من احتياجها لوحدات طاقة هيدروليكية (HPUs) معقدة وبروتوكولات صارمة لنظافة السوائل.
التغلب على معوقات مدة التنفيذ ومراقبة الجودة في أتمتة الصمامات
إن تحديد منحنى عزم الدوران الصحيح رياضيًا، وهندسة قوس التوصيل، وبنية نظام الأمان التلقائي لا يمثل سوى الأساس النظري لأتمتة خطوط الأنابيب. أما في تنفيذ المشاريع على أرض الواقع، فإن ضمان التسليم في الوقت المحدد عبر سلسلة التوريد، والتوافق المعدني الدقيق من أجل اجتياز اختبارات القبول في الموقع (SAT) بنجاح، هما عاملان بالغا الأهمية لنجاح المشروع.
صمام فينسر is structurally engineered to eliminate these supply chain bottlenecks through a transparent, high-efficiency manufacturing ecosystem. Backed by a 7,200-square-meter facility, four dedicated automated production lines, and over 10 years of specialized fluid control expertise, we provide a mathematically secure pathway from technical sizing to final pipeline installation.
Optimize Your Pipeline Automation with Precision Sizing
We rely on hard engineering data and stringent quality control protocols to ensure every automated valve assembly performs flawlessly under extreme differential pressure.
- Mathematical Torque Overlay Analysis: To prevent catastrophic stem shearing or valve seizure, our engineers plot the exact hydrodynamic and seat interference requirements of your specific valve against our actuator U-curves, verifying that the output perfectly clears your Safety Factors without exceeding the valve’s Maximum Allowable Stem Torque (MAST).
- Accelerated, Predictable Lead Times: Agile production scheduling allows us to deliver standard automated valves in 7 to 10 working days, with complex heavy-duty custom builds completed in just 15 to 30 days.
- 100% Visual and Documentary Verification: Every unit undergoes a rigorous inspection process, including hydrostatic shell testing and dynamic cycle testing. Prior to dispatch, you receive the certificates, high-definition secondary inspection photos and functional test videos. What you approve is exactly what arrives at your site.
Ready to specify your next automated valve package?
Submit your exact operating parameters (Medium, ΔP, Temperature ranges, Space constraints). Our engineering team will provide a preliminary multi-product automation solution within 48 hours, complete with matching 2D/3D CAD dimensional integration.


