
Introducción
En sectores industriales pesados como el procesamiento petroquímico, el transporte de GNL y la desalinización en alta mar, contar con un sistema fiable de automatización de válvulas de cuarto de vuelta es un requisito de seguridad fundamental. Los ingenieros se enfrentan a presiones diferenciales extremas, medios altamente corrosivos y una fricción estática muy intensa. Los actuadores lineales estándar accionados por engranajes suelen fallar en estas condiciones, lo que hace que sea imprescindible contar con un sistema robusto actuador de tipo «scotch yoke» La solución mecánica definitiva y de alta resistencia para los sistemas industriales de control de caudal.
El principal reto del accionamiento de las válvulas de cuarto de vuelta
To truly comprehend the engineering superiority of this specific sliding-block mechanism, it is essential to first dissect the invisible physical and hydrodynamic forces it must continuously overcome. When automating heavy-duty pipeline infrastructure—such as pipelines built to API 6D specifications—the mechanical demands placed on the actuation system extend far beyond simple rotational movement. The primary adversaries in fluid dynamics and valve operation are Adherencia estática (Static Friction), dynamic bearing friction, hydrodynamic torque, and immense Differential Pressure (ΔP) which can often exceed 150 bar in mainline applications.
Consider a massive 24-inch Class 600 trunnion-mounted ball valve installed in a mainline crude oil pipeline or a high-pressure seawater desalination intake. During standard operational cycles, this valve might remain in a fully open or fully closed state for several consecutive months, serving purely as an emergency isolation node. Over this extended stationary period, the polymeric seat materials—such as virgin Polytetrafluoroethylene (PTFE), Polyether ether ketone (PEEK), or reinforced elastomer composites (like Devlon)—undergo a thermodynamic and mechanical phenomenon known as “cold flow” or elastomeric creep.
Bajo una presión de línea continua, estos polímeros migran a nivel microscópico y se comprimen en la microestructura porosa de la superficie de la bola metálica. Al mismo tiempo, la presión del fluido en la entrada ejerce una fuerza lateral de decenas de miles de libras, lo que presiona la bola con fuerza contra el mecanismo de sellado de salida. Esto crea un enorme efecto de enclavamiento mecánico entre la bola y los asientos. La fuerza de rotación inicial necesaria para romper este agarre estático, superar la interferencia del asiento y desatascar la bola se denomina científicamente par de «Break to Open» (BTO). Si un actuador no es capaz de generar un pico de par repentino y desproporcionadamente alto exactamente en la posición de 0 grados, la válvula simplemente permanecerá atascada, lo que provocará un fallo en cadena en todo el sistema de control de procesos y podría causar una sobrepresurización grave aguas arriba.
La metáfora de ingeniería del “camión atascado”
Imagina esta válvula muy atascada como un camión enorme y completamente cargado que se ha quedado atascado en una pendiente pronunciada. El empuje mecánico inicial necesario para romper la adherencia estática de los neumáticos a la carretera y hacer girar las ruedas desde una parada completa es astronómico. Sin embargo, una vez que el camión empieza a rodar, el impulso cinético toma el relevo y la fuerza continua necesaria para mantenerlo en movimiento se reduce significativamente. Esto representa el “par de marcha”.”
En la automatización de válvulas, esto se traduce directamente en la enorme diferencia entre el par BTO y el par de funcionamiento. El par de funcionamiento suele ser, por lo general, de solo 30% a 40% del requisito BTO inicial. Dimensionar un reductor de par lineal estándar para satisfacer un requisito de par de arranque (BTO) extremo da como resultado un actuador excesivamente sobredimensionado, demasiado caro y que consume cantidades totalmente innecesarias de aire comprimido durante toda la carrera de 90 grados. La industria necesitaba un sistema de articulación mecánica que concentrara matemáticamente su máxima ventaja mecánica precisamente donde la tubería más lo necesitaba.
Anatomía y cinemática del actuador de yugo escocés
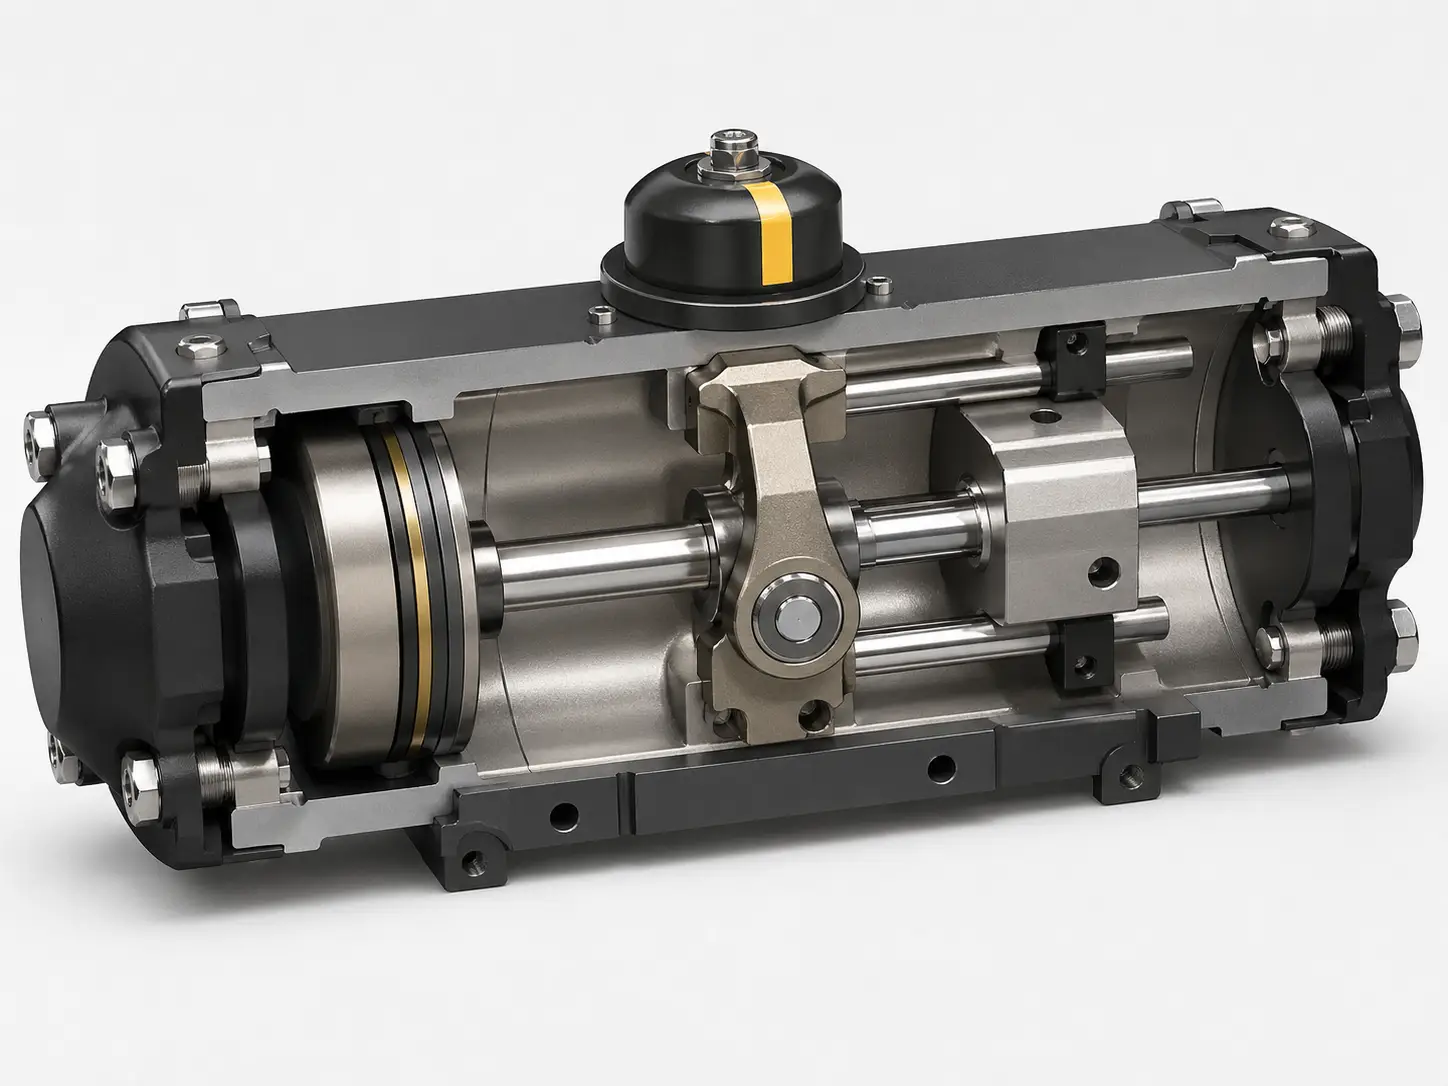
La genialidad mecánica del actuador neumático tipo «scotch yoke» radica en su conversión no lineal del empuje lineal en par de giro. A diferencia de los diseños de cremallera y piñón, que se basan en el acoplamiento continuo de los frágiles dientes de los engranajes, este actuador utiliza un sistema de articulación mecánica deslizante diseñado específicamente para absorber y transmitir tensiones extremas sin que se produzca un desgaste prematuro, fatiga del metal ni agarrotamiento.
El núcleo mecánico: pistones, bloques deslizantes y horquillas
Al examinar la arquitectura interna de una unidad de alta resistencia, podemos identificar con precisión los componentes de alta ingeniería que regulan esta transferencia de energía cinética. Cada elemento se selecciona desde el punto de vista metalúrgico para soportar millones de ciclos:
- El cilindro de potencia: Accionado por aire comprimido para instrumentos o fluido hidráulico, este cilindro rectificado con precisión genera un empuje lineal puro. Las paredes internas están sometidas a un tratamiento específico mediante niquelado químico (ENP) con un espesor mínimo de 25 micras, o bien están anodizadas en duro. Esto crea un acabado superficial similar al del cristal con un valor Ra (rugosidad media) extremadamente bajo, lo que evita la corrosión provocada por la humedad del suministro de aire y minimiza la fricción dinámica de las juntas, lo que prolonga considerablemente la vida útil de las juntas tóricas.
- El conjunto de pistón y biela: The piston is fitted with specialized dynamic seals—typically Nitrile Butadiene Rubber (NBR) for standard -20°C to +80°C applications, or Fluorocarbon (Viton) and Silicone composites for extreme high/low-temperature environments—to prevent pneumatic bypass leakage. The high-tensile carbon steel piston rod transfers the linear thrust forward into the central housing without buckling under immense pressure.
- El bloque deslizante y la barra guía: Este es un punto crítico de fallo en los diseños de baja calidad. Un actuador de alta gama utiliza una barra guía de alta resistencia, con recubrimiento de cromo duro, para absorber las cargas laterales destructivas. El bloque deslizante (o rodamiento de rodillos), normalmente mecanizado a partir de aleaciones de bronce autolubricantes de alta resistencia (como el C93200), se desplaza linealmente a lo largo de esta guía mientras se acopla a la ranura del yugo central. Al absorber las fuerzas radiales generadas durante la rotación, este mecanismo evita que las fuerzas transversales deterioren las juntas del vástago del pistón, lo que garantiza la ausencia total de fugas a lo largo del tiempo.
- El yugo del actuador: El cubo giratorio central suele fabricarse mediante fundición de precisión en hierro dúctil (por ejemplo, ASTM A536) o forjarse en acero al carbono para aplicaciones de par de giro ultraalto. Se acopla directamente al vástago de la válvula. A medida que el bloque deslizante empuja contra la ranura interna del yugo, provoca un movimiento giratorio suave de 90 grados.
Interpretación de la curva de par en forma de U
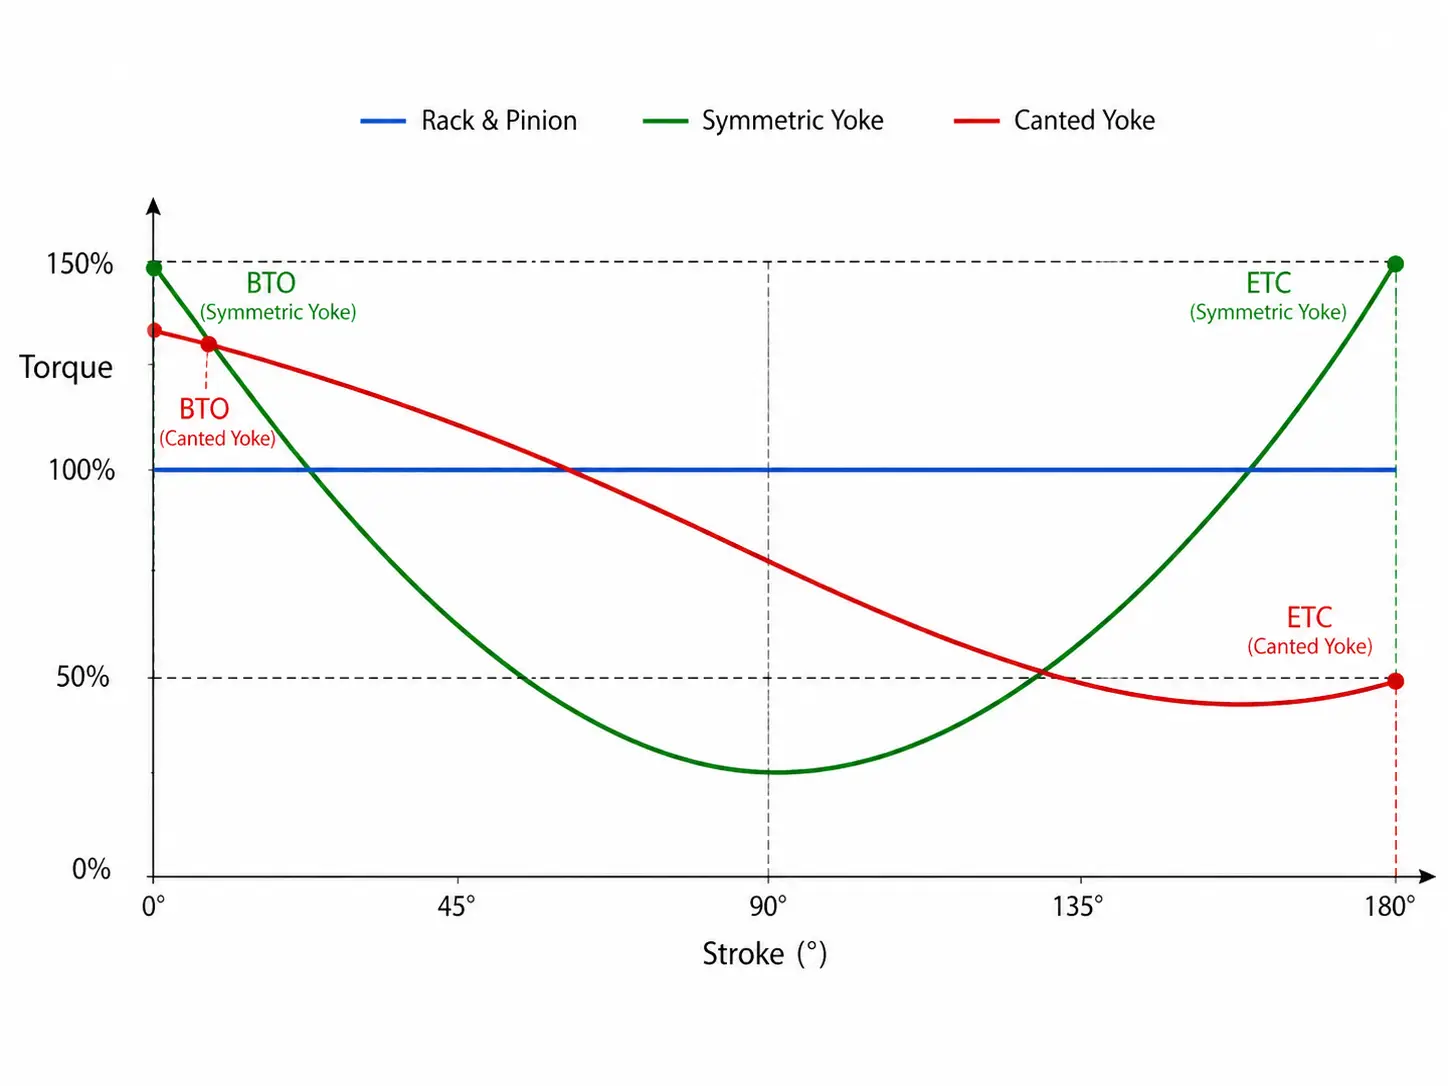
In mechanical engineering kinematics, Torque (τ) is the cross product of Force (F) and the Moment Arm distance (r). In this specific mechanism, while the pneumatic cylinder pushes with a constant linear force (assuming a steady air supply pressure), the angle between the sliding block and the yoke slot changes continuously throughout the 90-degree stroke. Consequently, the length of the effective moment arm changes dynamically, generating a highly distinctive U-shaped torque curve.
Es absolutamente imprescindible comprender los tres puntos críticos de esta curva matemática para dimensionar correctamente el actuador y evitar el cizallamiento del vástago:
- Break to Open (BTO) / 0 grados: La válvula está completamente cerrada frente a la presión máxima de la línea, y la fricción estática alcanza su máximo absoluto. En esta geometría concreta, el brazo de momento del yugo se encuentra en su longitud efectiva máxima. El actuador genera un pico de par máximo y explosivo, lo que permite separar con éxito la bola de los asientos poliméricos sin necesidad de un cilindro neumático de gran tamaño.
- Par de funcionamiento / 45 grados: A medida que la válvula gira hacia el punto medio, queda al descubierto la cavidad de la bola y el fluido comienza a fluir. La resistencia física y la caída de presión diferencial se reducen drásticamente. En consecuencia, la geometría del yugo deslizante reduce el brazo de momento a su longitud mínima, lo que hace que el par de salida descienda hasta su punto más bajo (la parte inferior de la “U”). Esta característica mecánica garantiza que no se desperdicie aire comprimido y que la velocidad de carrera se mantenga muy constante.
- De extremo a extremo (ETC) / 90 grados: A medida que la válvula completa su recorrido de un cuarto de vuelta para volver a sellar la tubería, la bola debe comprimirse de nuevo contra los asientos poliméricos, resistiendo toda la velocidad del fluido que circula. El brazo de momento del yugo se alarga de nuevo, lo que proporciona un pico secundario en el par de salida para garantizar un cierre hermético y a prueba de fugas que cumple con las rigurosas normas de ensayo de fugas de la norma API 598.
Geometría del yugo: diseños simétricos frente a diseños inclinados
Si bien es fundamental comprender la curva de par estándar en forma de U, la automatización avanzada de las tuberías requiere un ajuste preciso de esa salida para que se adapte perfectamente a las características de par específicas de los distintos tipos de válvulas. Los fabricantes lo consiguen modificando de forma sustancial el mecanizado geométrico de la guía del pasador del yugo, lo que permite clasificar los mecanismos en dos familias principales: simétricos e inclinados. Una especificación incorrecta en este aspecto provocará un fallo operativo.
Yugos simétricos: el estándar para válvulas de bola y de tapón
En un diseño simétrico, la ranura interna del yugo se mecaniza de forma que quede perfectamente paralela al eje longitudinal del actuador cuando el mecanismo se encuentra en la posición exacta de mitad de carrera (45 grados). Esta simetría geométrica determina que el brazo de momento a 0 grados sea matemática y físicamente idéntico al brazo de momento a 90 grados. Como resultado, suponiendo una presión de aire constante, el par de «Break to Open» (BTO) es exactamente igual al par de «End to Close» (ETC).
Los yugos simétricos son el estándar de ingeniería por excelencia para las válvulas de bola montadas sobre muñón y las válvulas de obturador lubricadas. Estos tipos específicos de válvulas requieren una fuerza considerable para desatascar la bola al inicio de la carrera debido a la fricción estática, pero, lo que es más importante, también necesitan una fuerza igualmente elevada para volver a presionar la bola contra el asiento y establecer un sellado seguro de doble bloqueo y purga (DBB) frente a una alta presión diferencial al final de la carrera. La curva en U, equilibrada y simétrica, se adapta a la perfección a esta demanda de doble pico, proporcionando un margen de seguridad fiable para el aislamiento a alta presión y garantizando que la válvula no se atasque a los 85 grados.
Yugos inclinados: optimización dimensional para válvulas de mariposa
A canted (or slanted/asymmetric) yoke shifts the mechanical paradigm entirely. By tilting the yoke slot slightly—typically machined at an angle between 10 to 15 degrees relative to the actuator’s central axis—engineers fundamentally alter where the maximum mechanical advantage occurs during rotation. This geometric shift sacrifices closing torque (ETC) to massively amplify the opening torque (BTO) by up to 20% to 30%, without increasing cylinder size.
Este diseño se ha concebido de forma explícita y exclusiva para válvulas de mariposa de alto rendimiento y de triple desplazamiento. A diferencia de las válvulas de bola, el disco de una válvula de mariposa simplemente se desplaza hacia el asiento al final de su recorrido. Requiere un par relativamente bajo para cerrarse y sellarse. Sin embargo, para abrir una válvula de mariposa de gran tamaño frente a una alta presión diferencial y condiciones extremas interferencia en el asiento (par de desmontaje), los requisitos de BTO son impresionantes. Al utilizar un yugo inclinado, la geometría aumenta artificialmente la fuerza inicial de apertura. Esto permite a los ingenieros especificar un cilindro neumático físicamente más pequeño y más económico para conseguir la misma capacidad de apertura, lo que ahorra un espacio valioso y reduce significativamente el consumo de aire comprimido de la planta.
Scotch Yoke frente a piñón y cremallera: una perspectiva del coste total de propiedad (TCO)
Un debate técnico recurrente entre los ingenieros de instrumentación y los contratistas EPC es la elección entre los mecanismos de cremallera y piñón accionados por engranajes y la arquitectura de yugo escocés deslizante. Una especificación incorrecta no solo afecta al gasto de capital inicial (CAPEX), sino que también repercute gravemente en el coste total de propiedad (TCO) a lo largo de un ciclo de vida operativo de entre 10 y 20 años, teniendo en cuenta el mantenimiento, el consumo de aire y el tiempo de inactividad.
Los actuadores de piñón y cremallera generan una curva de par plana, constante y lineal. Dado que el brazo de momento (el radio del engranaje) nunca varía, la salida se mantiene constante entre 0 y 90 grados. Son especialmente adecuados para válvulas más pequeñas (normalmente < 6 pulgadas) que no sufren interferencias graves en el asiento. Sin embargo, cuando los requisitos de par superan el umbral de 2.000 a 3.000 Nm, obligar a una unidad accionada por engranajes a satisfacer la enorme demanda de BTO da lugar a un sobredimensionamiento volumétrico excesivo. Además, el roce continuo de los dientes de los engranajes bajo una alta presión diferencial provoca rápidamente picaduras, tensiones de cizallamiento y fallos mecánicos prematuros.
Cálculo del coste total de propiedad (TCO) a 10 años (escenario real de una línea de transporte)
Para ir más allá de la abstracción teórica, calculemos el impacto financiero real a partir de un caso práctico concreto de ingeniería: la automatización de una válvula de bola de 24 pulgadas de la Clase 600 en el entorno hostil de una refinería, a lo largo de un ciclo de vida de 10 años.
- Opción de piñón y cremallera (la falsa economía): La unidad de gran tamaño que se necesita cuesta aproximadamente $15,000 en la inversión inicial (CAPEX). A lo largo de 10 años, sometido a un elevado esfuerzo y a cargas puntuales en los engranajes, requiere al menos dos revisiones internas importantes. Además, su cilindro sobredimensionado consume 40% más de aire de servicio, lo que supone una carga para la red de compresores de la planta. Si se tienen en cuenta las piezas, la mano de obra, los costes energéticos adicionales y el devastador coste de las paradas no programadas de la tubería, los gastos de mantenimiento (OPEX) superan fácilmente $12,000. Coste total de propiedad (TCO) a 10 años: $27,000+.
- Opción «Scotch Yoke» (La inversión bien planificada): Un mecanismo «scotch yoke» de las dimensiones adecuadas conlleva un mayor coste de fabricación inicial, con un precio aproximado de $18,000 (una prima de CAPEX de 20%). Sin embargo, la fricción se absorbe de forma segura gracias a unos bloques deslizantes duraderos y autolubricantes y a unas barras guía cromadas. Al estar dimensionado adecuadamente para la curva en U, ahorra aire comprimido. A lo largo de 10 años, solo requiere la sustitución de un kit básico de juntas blandas, cuyo coste asciende aproximadamente a $1,500. Coste total de propiedad (TCO) a 10 años: $19,500.
Conclusión: Al asumir un coste de capital inicial ligeramente superior, la instalación logra un ahorro comprobado un ahorro económico de más de 27%, al tiempo que se maximiza el tiempo de funcionamiento del proceso, se reducen las cargas de los compresores y se minimizan los riesgos de seguridad.
| Criterios de ingeniería | Mecanismo de piñón y cremallera | Mecanismo «Scotch Yoke» |
|---|---|---|
| Perfil de entrega de par | Linear (Constant torque output throughout 90° stroke) | U-Shaped (Peak torque mathematically concentrated at 0° and 90°) |
| Especificaciones de la válvula Ideal | Small diameter ball/butterfly valves (< 6″) | Válvulas de mariposa de gran diámetro con bola de muñón, tapón y alto rendimiento |
| Características de desgaste | Pitting y cizallamiento de los dientes de los engranajes bajo una tensión elevada y continua | Fricción de deslizamiento (alta durabilidad gracias a las guías de aleación de bronce) |
| Repercusión financiera del coste total de propiedad (TCO) | Menores gastos de capital (CAPEX) y gastos operativos (OPEX) mucho más elevados en concepto de sustitución, consumo de aire y tiempo de inactividad | Mayor CAPEX, OPEX de mantenimiento a 10 años excepcionalmente bajo |
Arquitecturas a prueba de fallos y cumplimiento de las normas ESD
In hazardous process industries such as petrochemical refining, tank farms, and LNG processing—a valve actuator is not merely a tool for flow regulation. It serves as the ultimate mechanical line of defense against catastrophic overpressurization, toxic release, and environmental disasters. Understanding how the yoke mechanism integrates with failsafe power modules is absolutely critical for complying with rigorous plant safety directives and Emergency Shutdown (ESD) protocols.
Configuraciones de doble efecto (DA)
In a standard Double Acting (DA) setup, compressed instrument air is utilized to drive the pneumatic piston in both directions—powering both the opening and closing strokes of the valve. Inherently, if the plant experiences a total loss of air pressure or an electrical blackout, the actuator loses all motive force. The valve will exhibit a “Fail-Last” behavior, remaining entirely stationary in its current position. For critical safety nodes, this lack of automatic isolation is fundamentally unacceptable.
No obstante, los ingenieros pueden conseguir una funcionalidad de seguridad crítica sin tener que recurrir a un diseño con resorte, combinando un actuador DA con un Acumulador neumático (depósito de volumen). Este recipiente a presión certificado almacena un volumen predeterminado de aire comprimido. En caso de que se produzca una caída de presión en toda la planta, las válvulas piloto y las válvulas antirretorno integradas detectan el fallo y dirigen instantáneamente el aire almacenado en el acumulador hacia el cilindro, lo que lleva a la válvula a su posición de seguridad designada. Aunque son muy eficaces, los depósitos de volumen aumentan considerablemente el espacio ocupado, el peso y la complejidad de las tuberías del conjunto.
Módulos de retorno por resorte (SR) y requisitos SIL
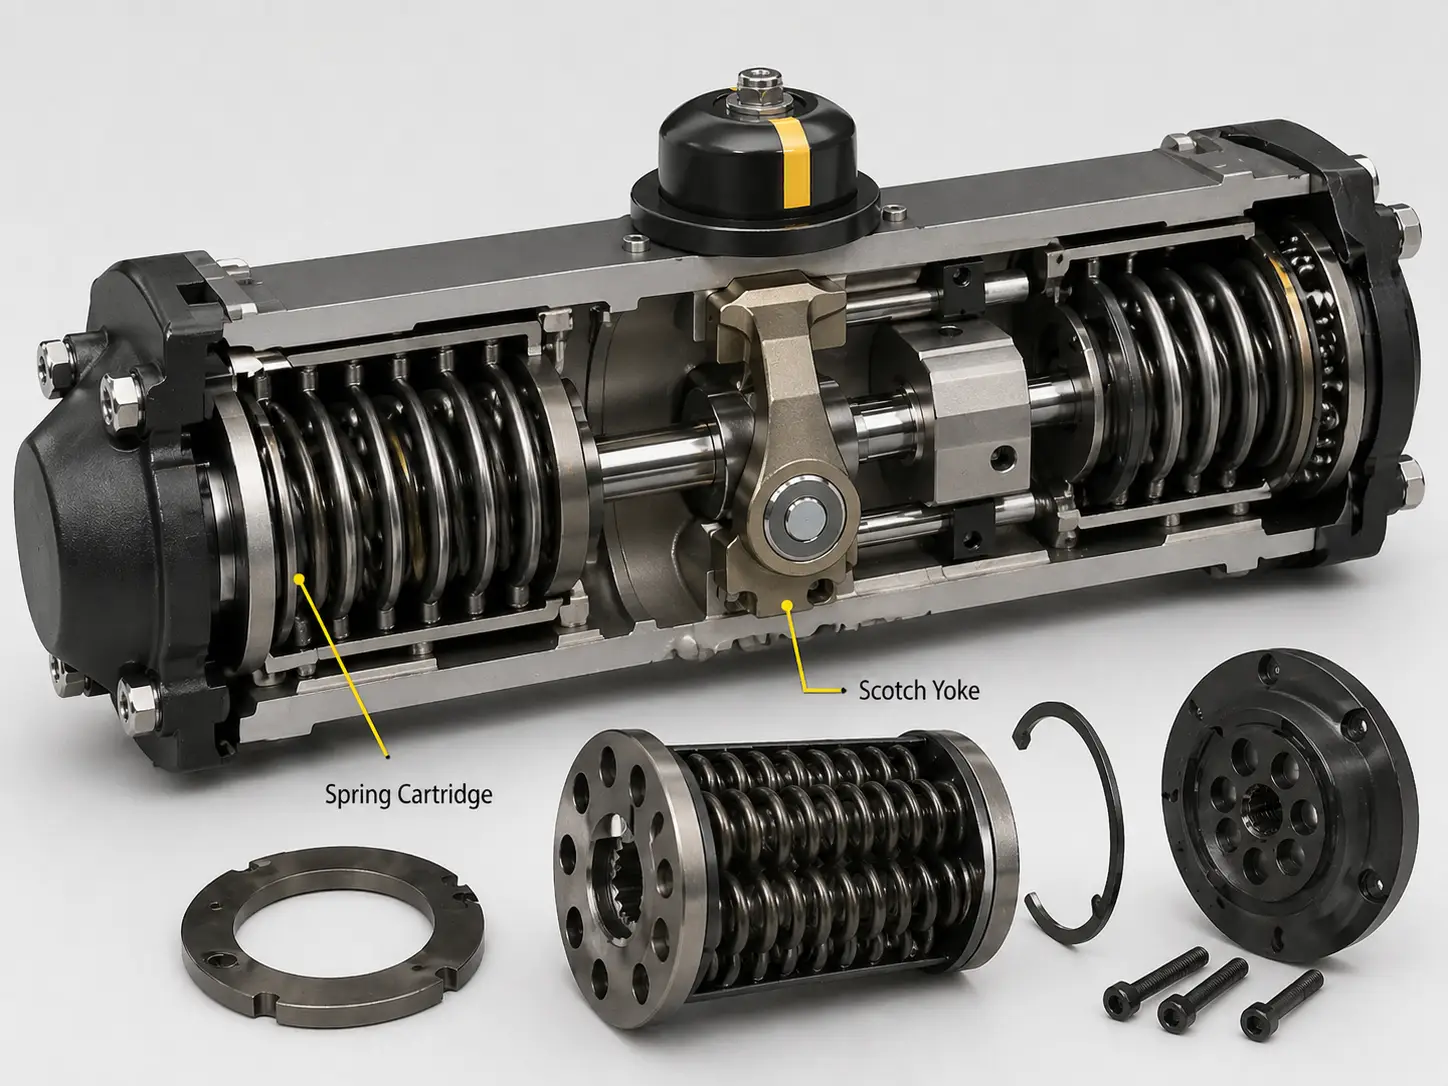
For the most critical ESD valves—the final elements in a Safety Instrumented System (SIS)—safety engineers mandate a actuador neumático de tipo «scotch yoke» de simple efecto, conocida universalmente como configuración de retorno por resorte (SR). En esta arquitectura, se introduce presión de aire en el cilindro para accionar la válvula, al tiempo que se comprime un resorte mecánico macizo y de alta resistencia (o un conjunto anidado de varios resortes).
El sistema mantiene activamente este estado comprimido durante el funcionamiento normal de la tubería. Si el sistema de control sufre una pérdida catastrófica de alimentación eléctrica, una rotura en la línea de aire o una señal de desconexión de emergencia intencionada, la presión neumática se libera instantáneamente a través de válvulas de escape rápido. La inmensa energía potencial almacenada en el resorte mecánico se libera, impulsando el pistón hacia atrás y girando la válvula a su posición de seguridad (ya sea «Fail-Close» para aislar el flujo, o «Fail-Open» para descargar la presión hacia un sistema de quema de gases) sin necesidad de un solo julio de energía externa.
Dado que estas unidades constituyen la última línea de defensa, deben someterse a rigurosas auditorías realizadas por terceros para obtener la certificación del Nivel de Integridad de Seguridad (SIL) según la norma IEC 61508. Por lo general, se exige que los actuadores instalados en estos nodos sean compatibles con SIL 2 o SIL 3, lo que garantiza índices extremadamente bajos de probabilidad de fallo bajo demanda (PFD).
Fuentes de energía neumáticas frente a hidráulicas
Antes de ultimar el diseño de la arquitectura de seguridad, los ingenieros de la planta deben evaluar a fondo y determinar cuál es el fluido motriz óptimo para accionar el pistón. Si bien la cinemática interna y la geometría del yugo central siguen siendo absolutamente idénticas, las propiedades físicas de la fuente de energía determinan el tiempo de respuesta dinámica del actuador, su espacio de instalación y los protocolos de mantenimiento.
Sistemas neumáticos operate utilizing clean, compressed plant air, typically regulated between 5 to 8 bar (70 to 115 psi). Gases are inherently highly compressible, which gives pneumatic systems exceptionally fast stroke times. This rapid actuation—capable of stroking massive valves in under 3 seconds—makes them the absolute standard for ESD valves that must close almost instantaneously to isolate pipeline ruptures. Furthermore, pneumatic systems are highly cost-effective to install and present zero environmental contamination risk; a blown seal merely vents harmless air into the atmosphere.
Sistemas hidráulicos, por el contrario, utilizan fluidos sintéticos incompresibles que funcionan a presiones extremas, que suelen oscilar entre 100 y 300 bar (1.450 a 4.350 psi). Dado que los líquidos poseen un elevado módulo de compresibilidad y no se comprimen, los actuadores hidráulicos ofrecen un control de posicionamiento perfectamente rígido y preciso, lo que elimina cualquier vacilación “esponjosa”. La principal ventaja técnica en este caso es la extrema densidad de fuerza. Un cilindro hidráulico puede generar un empuje lineal enorme a partir de un perfil sorprendentemente compacto. A la hora de automatizar válvulas gigantescas de la línea principal en plataformas marinas, donde el espacio estructural está muy limitado, se da preferencia a la hidráulica, a pesar de que requiere unidades de potencia hidráulica (HPU) complejas y estrictos protocolos de limpieza de los fluidos.
Superar los cuellos de botella en los plazos de entrega y el control de calidad en la automatización de válvulas
Especificar la curva de par matemáticamente correcta, la geometría del yugo y la arquitectura de seguridad ante fallos no es más que la base teórica de la automatización de las tuberías. En la ejecución de proyectos en el mundo real, garantizar la puntualidad en las entregas de la cadena de suministro y la correspondencia metalúrgica exacta para que las pruebas de aceptación in situ (SAT) se desarrollen con éxito son factores fundamentales para el éxito del proyecto.
VÁLVULA VINCER Está diseñada estructuralmente para eliminar estos cuellos de botella en la cadena de suministro mediante un ecosistema de fabricación transparente y de alta eficiencia. Con el respaldo de unas instalaciones de 7.200 metros cuadrados, cuatro líneas de producción automatizadas específicas y más de 10 años de experiencia especializada en control de fluidos, ofrecemos un proceso matemáticamente seguro desde el dimensionamiento técnico hasta la instalación final de las tuberías.
Optimiza la automatización de tu proceso de ventas con el cálculo preciso de las dimensiones
Nos basamos en datos técnicos contrastados y en estrictos protocolos de control de calidad para garantizar que cada conjunto de válvulas automatizadas funcione a la perfección bajo presiones diferenciales extremas.
- Análisis matemático de superposición de pares: Para evitar un corte catastrófico del vástago o el agarrotamiento de la válvula, nuestros ingenieros comparan los requisitos hidrodinámicos y de interferencia del asiento específicos de su válvula con nuestras curvas en U de los actuadores, verificando que la salida cumpla perfectamente con sus factores de seguridad sin superar el par máximo admisible del vástago (MAST) de la válvula.
- Plazos de entrega más rápidos y predecibles: La planificación ágil de la producción nos permite suministrar válvulas automatizadas estándar en De 7 a 10 días laborables, con proyectos personalizados complejos y de alta resistencia que se completan en tan solo 15 a 30 días.
- 100% Verificación visual y documental: Cada unidad se somete a un riguroso proceso de inspección, que incluye ensayos hidrostáticos de la carcasa y ensayos de ciclos dinámicos. Antes del envío, recibirás los certificados, fotografías de alta definición de la inspección secundaria y vídeos de las pruebas de funcionamiento. Lo que apruebes es exactamente lo que llegará a tus instalaciones.
¿Estás listo para especificar tu próximo conjunto de válvulas automatizadas?
Submit your exact operating parameters (Medium, ΔP, Temperature ranges, Space constraints). Our engineering team will provide a preliminary multi-product automation solution within 48 hours, complete with matching 2D/3D CAD dimensional integration.


