
Der Herstellungsprozess von Lithium-Batterien – Ein Leitfaden für die Ausrüstung
Die Herstellung von Lithium-Ionen-Akkus ist eine dreistufige industrielle Symphonie. Jede Stufe ist auf spezielle Anlagen angewiesen, die die Leistung, Sicherheit und Kosten der fertigen Zelle unmittelbar beeinflussen. Das Verständnis dieses Prozessablaufs ist die Voraussetzung für fundierte Entscheidungen bei der Anlagenauswahl. Eine isoliert angeschaffte Maschine erfüllt selten die Erwartungen, wenn sie die Arbeit an die nächste nachgelagerte Station weitergeben muss.
Front-End (Elektrodenfertigung): Die aktiven Rohstoffe werden zu einer Aufschlämmung vermischt, auf Stromkollektorfolien aus Aluminium oder Kupfer aufgetragen, getrocknet, unter beheizten Walzen verdichtet (Kalandrieren) und zu präzisen Elektrodenstreifen geschnitten. In dieser Phase werden die grundlegenden elektrochemischen Eigenschaften der Zelle festgelegt. Die Gleichmäßigkeit des Auftrags und die Verdichtungsdichte beim Kalandrieren bestimmen hier die Kapazität und die Zyklenlebensdauer.
Middle-End (Zellmontage): Anoden- und Kathodenelektroden werden mit einem Separator kombiniert und entweder gewickelt (zylindrische/prismatische Zellen) oder gestapelt (Pouch-Zellen), anschließend verschweißt, gekapselt und mit Elektrolyt befüllt. All dies geschieht in einem Trockenraum, in dem der Taupunkt auf -40 °C oder darunter gehalten wird, um zu verhindern, dass Feuchtigkeit den Elektrolyten zersetzt.
Back-End (Zellveredelung): Die montierten Zellen durchlaufen einen Formierungszyklus, bestehend aus einem anfänglichen Lade- und Entladevorgang, bei dem sich die SEI-Schicht (Solid Electrolyte Interphase) aufbaut, gefolgt von einer Einlaufphase und umfassenden elektrischen Tests. Diese einzelne Phase macht etwa ein Drittel der gesamten Herstellungskosten aus und dauert ein bis drei Wochen. Jede Phase erfordert Anlagen mit spezifischen Leistungsmerkmalen. Fangen wir ganz von vorne an.
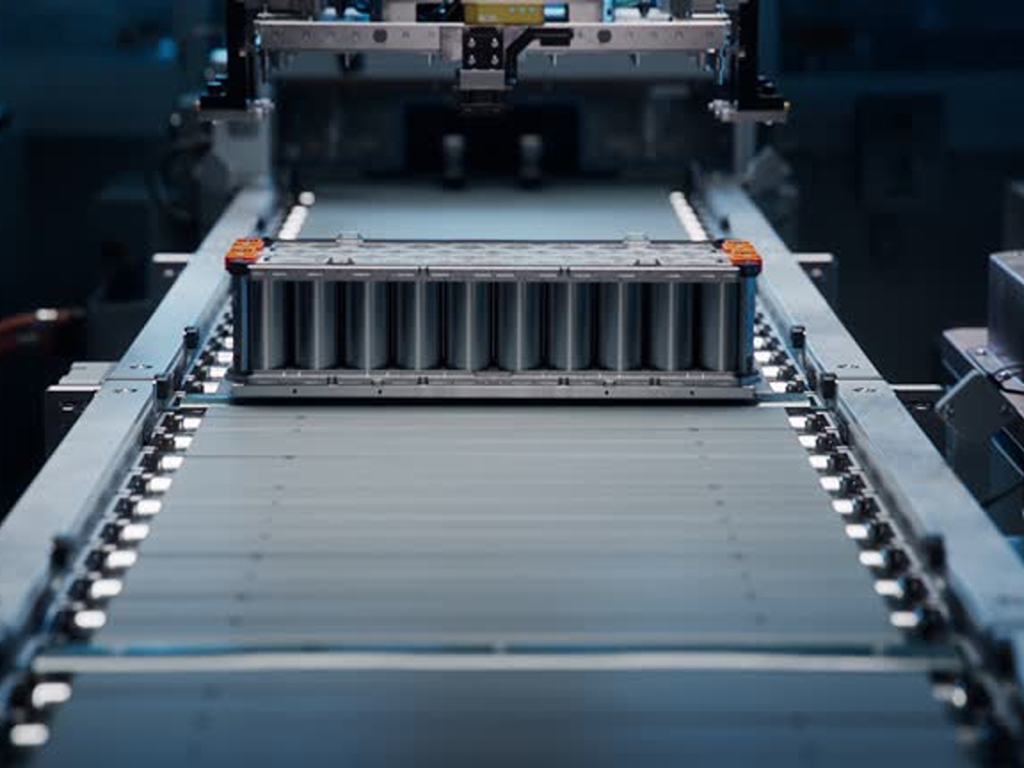
Anlagen zur Herstellung von Front-End-Elektroden – Die Grundlage für Qualität
Die Qualität der Elektroden wird nicht durch eine einzelne Maschine bestimmt. Sie ist das Ergebnis davon, dass die Parameter für das Mischen, Beschichten und Kalandrieren über alle Prozessschritte hinweg konsistent bleiben. Eine Abweichung in einer Phase verstärkt sich in den nachfolgenden Schritten um das Drei- bis Fünffache, sodass die Auswahl der Anlagen im vorderen Teil des Prozesses darüber entscheidet, ob Qualität gewährleistet wird oder dauerhaft verloren geht.
Misch- und Beschichtungssysteme – Hier beginnt die Konsistenz
Im Schritt des Aufschlämmens werden Wirkstoffpulver, leitfähiger Kohlenstoff und Bindemittel zu einer homogenen Suspension dispergiert. Planetenmischer übernehmen heute den Großteil der Chargenproduktion, während sich das kontinuierliche Extrusionsmischen als energiesparende Alternative etabliert, die den Stromverbrauch bei gleichem Aufschlämmvolumen um bis zu 95% senkt.
Vom Mischer fließt die Aufschlämmung zur Beschichtungsstation. Der Schlitzdüsenbeschichter hat sich zum Industriestandard entwickelt: Er extrudiert die Aufschlämmung durch einen Präzisionsschlitz auf eine sich bewegende Stromabnehmerfolie und erreicht dabei eine Gleichmäßigkeit der Beschichtungsdicke von ±2,51 TP3T bei Geschwindigkeiten von bis zu 120 Metern pro Minute. Bei Produktionslinien, die auf einen höheren Durchsatz ausgelegt sind, entfällt durch die beidseitige Simultanbeschichtung ein kompletter Durchlauf durch die Anlage. Das wichtigste Auswahlkriterium ist klar: Fragen Sie die Lieferanten nach garantierten Daten zur Gleichmäßigkeit der Schichtdicke über die gesamte Bahnbreite bei Ihrer angestrebten Liniengeschwindigkeit – und nicht nur nach ihren besten Laborergebnissen.
Präzision beim Trocknen und Kalandrieren unter Einwirkung von Wärme und Druck
Das Trocknen ist der größte Energieverbraucher bei der Elektrodenherstellung und macht etwa 45% der Energiekosten im Front-End-Bereich aus. Herkömmliche Heißluft-Konvektionsöfen sind nach wie vor weit verbreitet, doch Infrarot- und mikrowellenunterstützte Trocknungsverfahren gewinnen zunehmend an Bedeutung, da sie die Trocknungszeit verkürzen und die Energieeffizienz verbessern. Für Anlagen in Regionen mit strengen Umweltauflagen verwandeln geschlossene Lösungsmittelrückgewinnungssysteme, die über 90% des Lösungsmittels NMP (N-Methyl-2-pyrrolidon) aus der Abluft zurückgewinnen, die Kosten für die Einhaltung der Vorschriften in eine materialsparende Investition.
Nach dem Trocknen durchläuft die beschichtete Folie einen beheizten Kalander: eine Präzisionswalzenpresse, die die Elektrodenbeschichtung auf eine Sollporosität komprimiert, die je nach Zellchemie typischerweise zwischen 30% und 40% liegt. Die Walzentemperatur liegt zwischen 60 °C und 180 °C, und die Gleichmäßigkeit des Drucks über die gesamte Walzenbreite ist entscheidend für eine gleichbleibende Elektrodenleistung ohne Schwankungen von Charge zu Charge. Integrierte Kalander-Schneidemaschinen, die beide Schritte in einem einzigen Durchgang vereinen, entwickeln sich zunehmend zur bevorzugten Konfiguration für Produktionslinien mit hohen Stückzahlen.
Präzision beim Längsschneiden und Schneiden bei hoher Geschwindigkeit
Im letzten Schritt der Vorbearbeitung werden breite Elektrodenrollen in schmale Streifen geschnitten, die den Zielabmessungen der Zelle entsprechen. Die Toleranzgrenzen sind äußerst eng. Eine Grate an einer Schnittkante, die etwa die Breite von drei menschlichen Haaren überschreitet, kann den Separator durchdringen und einen internen Kurzschluss verursachen. Das mechanische Schneiden ist nach wie vor das gängigste Verfahren, doch werden zunehmend Maschinen mit integrierter Laserkerbung und -schneidefunktion eingesetzt, da diese sauberere Kanten liefern und Mikromuster erzeugen können, die die Benetzung mit Elektrolyt während der Zellmontage verbessern.
Zellmontage und Endbearbeitung – von den Komponenten bis zu den qualifizierten Zellen
Sobald die Elektroden vorbereitet sind, werden sie im mittleren Bereich zu funktionsfähigen Zellen zusammengesetzt. Die Wahl zwischen Wickeln und Stapeln hängt ausschließlich vom Zellenformat ab. Es handelt sich hierbei nicht um eine beliebig austauschbare Entscheidung. Für zylindrische Zellen (18650, 21700, das aufkommende 4680) kommen Hochgeschwindigkeits-Wickelmaschinen zum Einsatz, die 24 bis über 200 Stück pro Minute verarbeiten können. Prismatische Zellen und Pouch-Zellen werden im Z-Stapelverfahren hergestellt, bei dem abwechselnde Schichten aus Kathode, Separator und Anode präzise ausgerichtet werden – eine langsamere, aber räumlich effizientere Methode, bei der moderne Maschinen weniger als 0,4 Sekunden pro Stück benötigen.
Nach der Montage folgt der Schweißvorgang: Die Laschen werden mit den Stromabnehmern verbunden (mittels Ultraschall oder Laser), und die Zellgehäuse werden versiegelt – alles in einem Trockenraum, in dem Feuchtigkeit streng ferngehalten wird. Präzisions-Elektrolyt-Befüllsysteme dosieren anschließend unter Vakuum genau das erforderliche Elektrolytvolumen, wobei die Füllgenauigkeit auf etwa ±1% gehalten wird, um eine gleichmäßige Benetzung und Leistung zu gewährleisten.
Im Back-End konzentrieren sich Zeit und Kapital. Der Formationszyklus, der mit rund einem Drittel der gesamten Fertigungskosten den größten Einzelposten bei den Anlagenkosten darstellt, führt über einen Zeitraum von ein bis drei Wochen die ersten Lade- und Entladezyklen der Zelle durch, um eine stabile SEI-Schicht aufzubauen. Anschließend werden die Zellen in Alterungskammern unter kontrollierten Temperaturen zur elektrochemischen Stabilisierung gelagert. Bei den abschließenden Tests werden Kapazität, Innenwiderstand und Selbstentladung gemessen. Neue, KI-gesteuerte adaptive Formierungssysteme, die den Ladestrom Zelle für Zelle in Echtzeit anpassen, verkürzen die Formierungszeit bereits um über 20% und verbessern gleichzeitig die Kapazitätskonsistenz.
In diesen Präzisionsfertigungsumgebungen erfordert die Infrastruktur zur Fluidsteuerung, die jeden Prozessschritt unterstützt – Druckluft, Kühlwasser, Flüssigkeiten für das Wärmemanagement und die Zufuhr von Lösungsmitteln –, ebenso große Aufmerksamkeit. Jedes Ventil in diesen Versorgungsleitungen muss seine Öffnungs-, Schließ- oder Regelungsfunktion zuverlässig ausführen. Schon eine einzige Unterbrechung der Fluidzufuhr kann eine gesamte Produktionslinie zum Stillstand bringen. Bei der Bewertung von Anlagen blicken versierte Produktionsingenieure über die Hauptmaschinen hinaus, um sicherzustellen, dass auch die Hilfssysteme – einschließlich automatisierter Durchflussregelungskomponenten – über dieselben Zertifizierungen und Reaktionsstandards verfügen wie die Hauptanlagen.
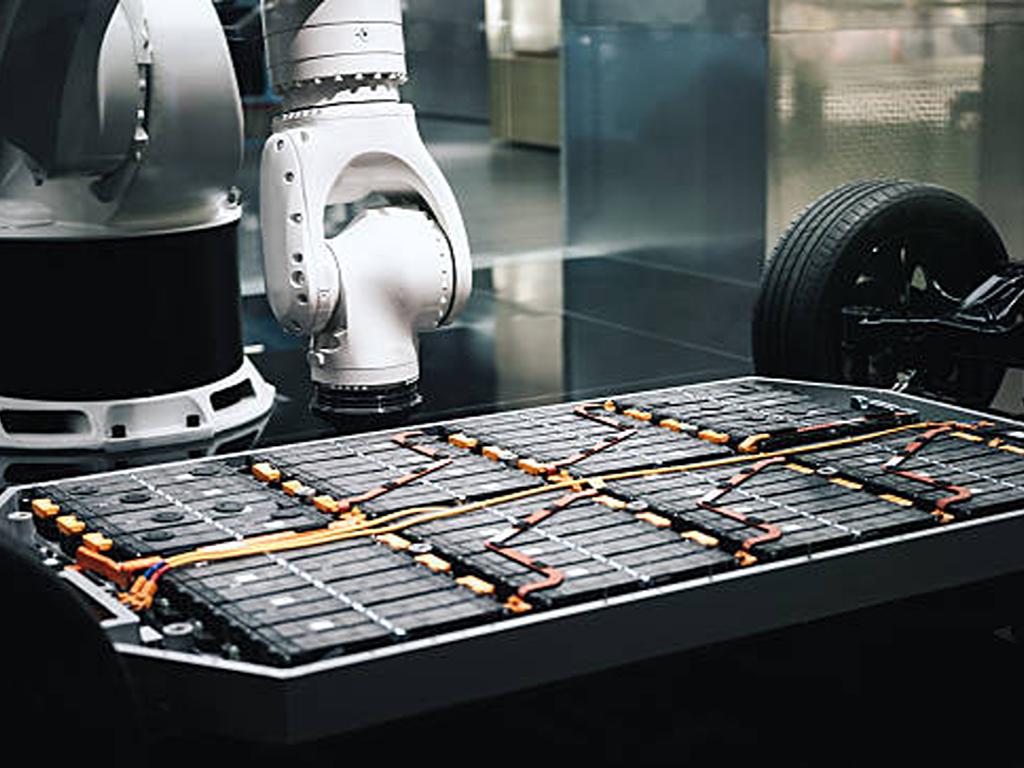
So bewerten Sie Ausrüstungslieferanten: Ein Entscheidungsrahmen
Bei der Auswahl eines Anlagenlieferanten geht es nicht darum, den niedrigsten Kaufpreis zu finden. Vielmehr geht es darum, einen technischen Partner zu finden, der über einen Produktionslebenszyklus von fünf bis zehn Jahren hinweg eine konstante Leistung gewährleisten kann. Die Bewertung sollte sich an drei Aspekten orientieren: regionale Stärken, technische Kennzahlen und Kundendienstkapazitäten.
Regionale Lieferantenlandschaft: Ein Vergleich zwischen China, Europa, Japan und Korea
Der weltweite Markt für Lithium-Batterie-Anlagen wird von Asien dominiert, wobei chinesische Hersteller im Segment der Beschichtungsanlagen einen geschätzten Marktanteil von 14% und im Bereich der Zellenmontage einen Anteil von rund 17% halten. Die regionale Spezialisierung zeichnet jedoch ein differenzierteres Bild:
| Dimension | China (Yinghe, LEAD, KATOP) | Japan/Korea (Hitachi, PNT, Hirano) | Europe (Manz, Dürr, Schuler) |
|---|---|---|---|
| Preisniveau | Äußerst wettbewerbsfähig: 30 50% unter dem Preis der europäischen Pendants | mittleres bis oberes Preissegment | Premium – gerechtfertigt durch Präzisionstechnik und Service |
| Typische Lieferzeit | 45 90 Tage (Standard) | 60 120 Tage | 90 bis 180 Tage einschließlich Anpassung |
| Technische Kompetenz | Schlüsselfertige Integration der gesamten Produktpalette, in großem Maßstab bewährte Fertigung | Beschichtungsgenauigkeit, Wickelgeschwindigkeit, Prozess-Know-how | Trocknungstechnik, Lösungsmittelrückgewinnung, hochpräzises Kalandrieren |
| Kundendienstmodell | Fernunterstützung mit regelmäßigen Besuchen vor Ort | Aufgebaute lokale Servicenetzwerke in Asien | Technische Unterstützung vor Ort mit strukturierten Schulungsprogrammen |
Eine Dual-Sourcing-Strategie kann zwar das Risiko in der Lieferkette verringern, bringt jedoch eine versteckte Komplexität mit sich: Unterschiedliche SPS-Architekturen (Siemens vs. Beckhoff vs. Mitsubishi) bedeuten, dass Ihr Wartungsteam mehrere Steuerungssysteme beherrschen muss. Der praktische Kompromiss besteht darin, alle Produktionslinien auf eine einzige Steuerungsplattform zu standardisieren, selbst wenn die Anlagen von mehreren Lieferanten bezogen werden.
Wichtige Kennzahlen der technischen Bewertung, die die Qualität der Ausrüstung bestimmen
Wenn Sie einem Lieferanten gegenüber am Tisch sitzen, helfen Ihnen diese fünf Kennzahlen dabei, Marketingversprechen von der technischen Realität zu unterscheiden:
- Gleichmäßigkeit der Beschichtung Fordern Sie Daten zur Flächendichte (mg/cm²) von einem Online-Beta- oder Röntgenmessgerät an, keine Durchschnittswerte aus Offline-Probenahmen. Die Dickentoleranz sollte bei Ihrer Zielgeschwindigkeit über die gesamte Bahnbreite innerhalb von ±2,51 TP3T liegen.
- Qualität der Schneidkante Die Grate dürfen eine Höhe von 15 Mikrometern nicht überschreiten. Vergewissern Sie sich, dass die visuelle CCD-Prüfung zur Standardausstattung der Maschine gehört und keine optionale Zusatzausstattung ist.
- Ausrichtung beim Aufwickeln/Stapeln Die Ausrichtung zwischen Elektrode und Separator muss innerhalb von ±0,1 mm liegen. Die Reaktionskurve des Spannungsregelsystems ist wichtiger als die nominelle Höchstgeschwindigkeit.
- Gleichmäßigkeit beim Schweißen Die Schwankungen der Laserleistung entlang des Strahlengangs sollten unter 1% bleiben. Eine Echtzeit-Überwachung der Schweißqualität ist bei tabless 4680-Konstruktionen unverzichtbar, da bereits eine einzige unentdeckte mangelhafte Schweißnaht Zellen im Wert von Tausenden von Dollar unbrauchbar machen kann.
- Steuerung der Formation pro Kanal Jeder Zellkanal sollte einzeln überwacht und gesteuert werden. Durch die Mittelwertbildung pro Schrank werden die Ausreißer verdeckt, die zu Ausfällen im Feld führen.
Kundendienst und langfristige Partnerschaft
Die tatsächlichen Kosten einer Produktionslinie zeigen sich in der Betriebszeit und der Ausbeute, nicht auf dem Bestellformular. Bei der Bewertung der Qualität im Kundendienst sollten Sie konkrete Schwellenwerte als Maßstab heranziehen. Erstklassige Lieferanten beantworten technische Anfragen innerhalb von zwei bis drei Stunden. Sie führen vor dem Versand eine Werksabnahmeprüfung (FAT) durch und führen in ihrem Werk Trockenläufe, Sicherheitsprüfungen und Fehlerkontrollen durch, bevor die Anlage bei Ihnen eintrifft. Sie unterhalten lokale Ersatzteilbestände, anstatt sich ausschließlich auf Luftfrachtlieferungen aus der Zentrale zu verlassen. Auch der Umfang der Schulungen ist aussagekräftig. Ein Lieferant, der nur Schulungen auf Bedienerebene anbietet, verkauft Ihnen lediglich eine Maschine; einer, der auch Ihre Prozessingenieure in der Parameteroptimierung schult, baut eine Partnerschaft auf.
Diese Serviceerwartungen erstrecken sich über die Maschinen der Primärproduktion hinaus bis hin zu den in der gesamten Produktionslinie integrierten Komponenten zur Fluidsteuerung. VINCER, ein Hersteller von Automatisierungsventilen für OEMs von Industrieanlagen, veranschaulicht, wie umfassender Support auf Komponentenebene aussieht. Das Ingenieurteam des Unternehmens führt eine achtdimensionale Anwendungsanalyse durch, die Medienart, Temperatur, Druck, Anschlussnormen, Steuerungsmodus, Materialverträglichkeit und branchenspezifische Anforderungen abdeckt, bevor auch nur eine einzige Empfehlung ausgesprochen wird. Standardangebote liegen innerhalb von 24 Stunden vor. Ein engagiertes Ingenieurteam mit durchschnittlich über zehn Jahren Projekterfahrung bietet Ferndiagnosen, kostenlose Ersatzteile und Vor-Ort-Support für kritische Installationen. Bei der Bewertung eines Lieferanten für Anlagen oder Komponenten gilt stets derselbe Maßstab: Hält dessen Support-Infrastruktur mit dem Tempo Ihrer Produktion Schritt?
Technologietrends, die die Entscheidungen bei der Anschaffung von Ausrüstung neu prägen
Drei technologische Wandelprozesse verändern derzeit maßgeblich, was “zukunftssicher” im Hinblick auf Investitionen in Anlagen bedeutet. Keiner davon ist rein spekulativ – alle sind bereits heute in Produktionslinien im Einsatz, wenn auch in unterschiedlichen Reifestadien.
Trockenelektrodenbearbeitung verzichtet auf das Lösungsmittel NMP und den 60 bis 80 Meter langen Trockenofen, die zusammen den größten Teil des Energieverbrauchs bei der Elektrodenherstellung ausmachen. Der Nutzen ist beträchtlich: um etwa 35% niedrigere Energiebetriebskosten und 70% weniger Produktionsfläche. Heute ist die Trockenverarbeitung für LFP-Kathoden serienreif; bei NMC-Chemien mit hohem Nickelgehalt bestehen jedoch weiterhin Herausforderungen bei der Erzielung der Schichtdichtegleichmäßigkeit, die die Nassverarbeitung bietet. Bei neuen, speziell für LFP konzipierten Produktionslinien stellt sich nicht mehr die Frage, ob die Trockenverarbeitung funktioniert, sondern ob Ihr Anlagenlieferant eine Referenzanlage im Produktionsmaßstab vorweisen kann.
4680 zylindrische Zellen ohne Laschen Die Montagevorgänge müssen komplett umgestellt werden. Anstatt eine einzelne Lasche an den Stromkollektor zu schweißen, muss die Maschine Dutzende von Elektrodenkanten direkt an den Behälter schweißen. Dies erfordert eine Laserleistungsregelung mit einer Abweichung von maximal 1% bei jeder einzelnen Schweißnaht. Wickelmaschinen, die für die 4680-Produktion ausgelegt sind, benötigen grundlegend andere Spannungs- und Ausrichtungsarchitekturen als ihre 21700-Vorgänger.
Integration von KI und intelligenter Fertigung wird von Pilotprojekten in die Serienfertigung übertragen. Große Batteriehersteller setzen bereits KI zur Optimierung ihrer Fertigungslinien ein, und adaptive Formierungssysteme, die die elektrochemische Signatur jeder einzelnen Zelle in Echtzeit überwachen, verkürzen die Formierungszeit und verbessern gleichzeitig die Kapazitätskonsistenz. Die Auswirkungen auf die Ausrüstung sind konkret: Entscheiden Sie sich für Maschinen mit offenen Datenschnittstellen und MES/SCADA-Kompatibilität, denn eine Fertigungslinie, die keine Daten an eine Optimierungsebene weiterleiten kann, wird noch in diesem Jahrzehnt zu einem Wettbewerbsnachteil werden.
Jede moderne Fertigungslinie – ganz gleich, ob sie auf Trockenverfahren oder KI-gesteuerte Regelung setzt – ist auf zuverlässige Automatisierungshardware angewiesen, die physische Befehle ausführt: das Öffnen eines Ventils zur Lösungsmittelzufuhr, die Regulierung des Kühlwasserdurchflusses oder die Absperrung eines Prozessstroms während Wartungsarbeiten. Die Intelligenzebene ist nur so effektiv wie die Aktoren, die ihre Anweisungen ausführen.
Kosten, Einhaltung von Vorschriften und erste Schritte
Die Ausgaben für Ausrüstung machen in der Regel etwa 60% der gesamten Investitionsausgaben einer Gigafactory aus. Der weltweite Markt für Anlagen zur Zellfertigung, dessen Wert im Jahr 2025 bei über $15 Milliarden liegen wird, dürfte sich bis 2030 mehr als verdoppeln und dabei mit einer jährlichen Wachstumsrate von fast 19% wachsen. Die Kosten für eine einzelne automatisierte Produktionslinie können zwischen rund $2 Millionen für eine Pilotanlage und über $10 Millionen für eine voll integrierte Anlage im Gigawattstunden-Maßstab liegen.
Angesichts dieser Kennzahlen ist die Modellierung der Gesamtbetriebskosten unerlässlich. Unterschiede beim Energieverbrauch, bei der Wartungshäufigkeit, der Verfügbarkeit von Ersatzteilen und der Ertragsrate summieren sich über einen Lebenszyklus der Anlagen von fünf bis zehn Jahren. Eine Verbesserung des Gesamtertrags um einen Prozentpunkt im Gigawattstunden-Maßstab bedeutet einen Umsatzgewinn in Millionenhöhe. Das übersteigt bei weitem den Preisunterschied zwischen Anlagen der mittleren und der Premiumklasse.
Was die Einhaltung von Vorschriften angeht, müssen alle Geräte, die für den europäischen oder nordamerikanischen Markt bestimmt sind, die CE-Kennzeichnung tragen, und der Lieferant sollte mindestens nach ISO 9001 zertifiziert sein. Wenn Ihre Zellen für Kunden aus dem Bereich der Elektrofahrzeuge bestimmt sind, wirken sich die Rückverfolgbarkeitsanforderungen der IATF 16949 rückwirkend auf Ihre Geräteauswahl aus. Jeder Prozessparameter muss protokolliert, mit einem Zeitstempel versehen und für Audits abrufbar sein. Integrieren Sie die Überprüfung der Einhaltung von Vorschriften in Ihre FAT-Checkliste und nicht in Ihren Plan für Nachbesserungen nach der Lieferung.
Eine praktische Checkliste für die Kaufentscheidung von Geräten:
- Legen Sie Ihr Zellformat und Ihre Chemie fest Die Ausrüstung ist nicht formatunabhängig; diese Entscheidung schränkt Ihre Auswahl an Maschinen ein.
- Legen Sie Ihren Produktionsumfang und Ihren Automatisierungsgrad fest Die Investitionsausgaben an realistische Mengenprognosen anpassen
- Zuordnung der Ausrüstung zu den einzelnen Prozessschritten Die Qualität im Front-End bestimmt die Ausbeute im Back-End
- Vergleichen Sie regionale Anbieter hinsichtlich Preis, Lieferzeit und Kundensupport Nutzen Sie das oben genannte Rahmenkonzept als Ausgangspunkt
- Bewertung der Zukunftssicherheit von Technologien Eignung für die Trockenverarbeitung, Kompatibilität mit 4680 und Offenheit der Datenschnittstelle
- Modell der Gesamtbetriebskosten über einen Zeitraum von fünf bis zehn Jahren Energie und Ertrag sind wichtiger als der Kaufpreis
Beachten Sie bei der Erstellung Ihrer Auswahlliste für Ausrüstungslieferanten, dass die Infrastruktur zur Flüssigkeitssteuerung, die jede Prozessstufe von der Lösungsmittelzufuhr bis hin zu den Kühlkreisläufen unterstützt, ebenso wichtig ist wie Ihre primären Produktionsmaschinen. Zulieferer wie VINCER, deren Automatisierungsventile durch fünf international anerkannte Zertifizierungen – darunter ISO 9001, CE und FDA – abgesichert sind, verdeutlichen den Grundsatz: Wenn ein Lieferant auf Anfrage keine Konformitätsunterlagen vorlegen kann, hat er in einer regulierten Produktionsumgebung nichts zu suchen. Die Sorgfalt, die Sie bei der Bewertung Ihres Lieferanten für Beschichtungsanlagen walten lassen, sollte sich auf jede einzelne Komponente dieser Anlage erstrecken.
Quellenangaben
- ScienceDirect / iScience. “Moderne Fertigungsanlagen für Lithium-Ionen-Batterien in Gigafabriken: Vergangenheit, Gegenwart und Zukunftsperspektiven.” 2025. https://www.sciencedirect.com/science/article/pii/S2589004225009526
- ScienceDirect / Applied Energy. “Aktuelle und zukünftige Trends bei Maschinen zur Herstellung von Lithium-Ionen-Batterieelektroden: Ein umfassender Überblick.” 2025. https://www.sciencedirect.com/science/article/pii/S0306261925016988
- Research and Markets. “Globaler Marktprognose für Anlagen zur Batterieherstellung bis 2030.” 2025. https://www.researchandmarkets.com/reports/5703171/
- TOB New Energy. “Trends in der Lithium-Ionen-Batterieherstellung 2026: Ein B2B-Einkaufsleitfaden.” 2026. https://www.tobmachine.com/blog/lithium-ion-battery-manufacturing-trends-2026-a-b2b-buyer-s-guide_b156
- SEMCO Infratech. “Montagelinie für Lithium-Batterien: Verfahren, Maschinen und Anwendungen.” https://www.semcoinfratech.com/lithium-battery-assembly-line-process-machines-and-applications/
- VINCER Valve. Offizielle Website. https://www.vincervalve.com/
- VINCER Valve. Zertifizierungen. https://www.vincervalve.com/certification/
- VINCER Valve. Über uns. https://www.vincervalve.com/about-us/
- VINCER-Ventil. Kontaktieren Sie uns für ein Angebot. https://www.vincervalve.com/contact-for-a-quote/


