
Perché la tecnologia del vuoto è fondamentale nella produzione di batterie
Nella produzione di batterie agli ioni di litio, tre nemici invisibili determinano se una cella funzionerà in modo affidabile per un decennio o se si guasterà nel giro di pochi mesi: umidità, ossigeno e bolle di gas, ciascuno dei quali è in grado di compromettere le prestazioni elettrochimiche a livelli dell’ordine di parti per milione. La tecnologia del vuoto non è un’utilità ausiliaria nella produzione di batterie, ma una condizione fondamentale del processo che influenza direttamente la qualità degli elettrodi, la distribuzione dell’elettrolita e l’integrità a lungo termine della cella.
Il vuoto svolge tre funzioni insostituibili lungo tutta la linea di produzione. Innanzitutto, esso esclude le sostanze contaminanti eliminando l'umidità e l'ossigeno dai pori degli elettrodi prima che possano reagire con i sali elettrolitici. In secondo luogo, essa accelera i processi fisici abbassando i punti di ebollizione dei solventi, in modo che l'essiccazione possa avvenire a temperature che preservino la microstruttura degli elettrodi. In terzo luogo, ciò garantisce l'integrità della guarnizione creando il differenziale di pressione necessario per rilevare anche perdite dell’ordine dei micron prima che una cella esca dalla fabbrica. Dalla miscelazione delle sospensioni ai test di fine linea, il vuoto interviene in ben cinque punti critici del processo, ciascuno con requisiti specifici in termini di pressione, purezza e controllo. Comprendere cosa accade in ciascuno di questi punti e quali apparecchiature lo rendono possibile è l’obiettivo principale di questa guida.
Applicazioni del vuoto nel processo di produzione delle batterie
Il vuoto nella produzione delle batterie non è un unico processo, ma ne comprende cinque, ciascuno dei quali risolve un problema fisico diverso. Di seguito vengono illustrati tali processi nell’ordine in cui compaiono in una tipica linea di produzione.
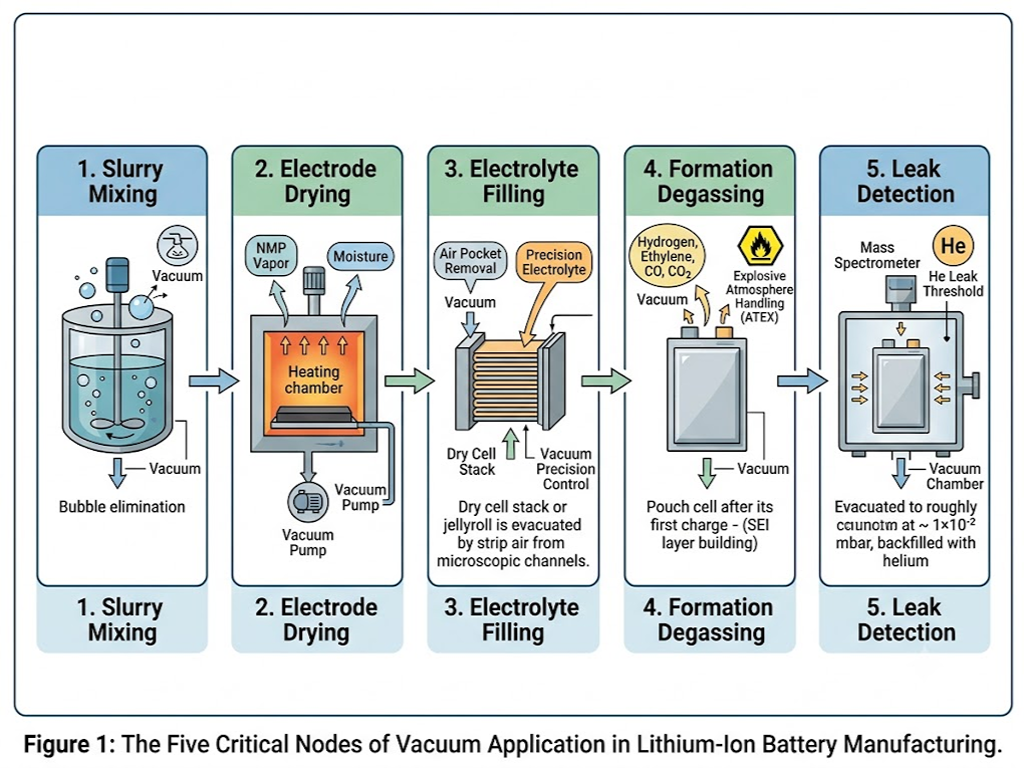
Miscelazione dei liquami Eliminare le bolle prima che diventino difetti
La pasta elettrodica è una sospensione viscosa composta da polvere di materiale attivo, carbonio conduttivo e legante polimerico disciolti in N-metil-2-pirrolidone (NMP). Durante la miscelazione, l’aria viene intrappolata nella pasta e ogni bolla intrappolata costituisce un futuro vuoto nell’elettrodo rivestito, un punto in cui gli ioni di litio non possono intercalarsi e la capacità viene persa in modo permanente.
La miscelazione sotto vuoto applica una pressione negativa compresa approssimativamente tra -0,09 e -0,095 MPa per portare queste bolle in superficie e romperle, il tutto mantenendo le forze di taglio necessarie per una dispersione omogenea delle particelle. Maggiore è la viscosità della sospensione — come nel caso delle formulazioni di catodi ricchi di nichel — maggiore è il tempo di disaerazione richiesto, tipicamente 30-50% più lungo rispetto alle composizioni LFP.
Essiccazione degli elettrodi Rimozione dell'umidità a livello micrometrico
Dopo il rivestimento, il nastro dell’elettrodo presenta residui di NMP e tracce di umidità che devono essere rimossi prima che la cella entri nella fase di riempimento con l’elettrolita, che non tollera la presenza di umidità. L’NMP ha un punto di ebollizione di 202 °C a pressione atmosferica, ma il riscaldamento dell’elettrodo a tale temperatura causerebbe il degrado del legante PVDF e il collasso della struttura porosa accuratamente progettata.
L'essiccazione sotto vuoto risolve questo problema abbassando il punto di ebollizione: a pressioni inferiori a 1 mbar, l’NMP e l’acqua vaporizzano efficacemente a 80-140 °C, ben entro i limiti di tolleranza termica dei materiali degli elettrodi. Le linee di essiccazione continua a più camere trattano le bobine degli elettrodi in una sequenza di zone sotto vuoto, con ciascuna camera che trattiene il nastro per 8-15 minuti. Il livello di umidità residua desiderato dipende dalla composizione chimica: le celle NMC convenzionali puntano a valori inferiori a 300 ppm, mentre i sistemi con anodi ad alto contenuto di nichel e silicio scendono al di sotto dei 100 ppm per impedire la generazione di acido fluoridrico derivante dall’idrolisi del LiPF†.
Riempimento di elettroliti Precisione sotto vuoto
Il riempimento con elettrolita è probabilmente la fase più sensibile al vuoto dell’intera catena di produzione. Uno stack di celle o un jellyroll contiene migliaia di canali microscopici tra gli strati di elettrodi e i pori del separatore. Il semplice versamento dell’elettrolita a pressione ambiente lascia sacche d’aria che bloccano i percorsi di trasporto degli ioni di litio: ogni canale bloccato comporta una perdita permanente di capacità.
La procedura è sequenziale: innanzitutto, la cella a secco viene evacuata fino a circa 0,01 mbar per rimuovere l’aria dalla rete porosa. Viene quindi introdotto l’elettrolita, che l’azione capillare trascina nei canali evacuati. Un mantenimento finale del vuoto rimuove le bolle di gas residue. Il parametro critico in questo caso non è solo il livello assoluto di vuoto, ma la sua stabilità: fluttuazioni superiori a ±1 mbar durante il riempimento possono causare schizzi di elettrolita (se il vuoto raggiunge picchi troppo elevati) o una bagnatura incompleta (se scende troppo in basso). Entrambi i risultati comportano lo scarto della cella durante la classificazione in fase di formatura.
Degassificazione della massa Gestione del primo caricamento
Durante il primo ciclo di carica si forma lo strato di interfase elettrolitica solida (SEI) sull’anodo, una pellicola passivante essenziale per garantire la stabilità dei cicli. Questo processo elettrochimico genera inoltre una miscela di gas: idrogeno, etilene, monossido di carbonio e anidride carbonica. Nelle celle a sacchetto, la fuoriuscita di gas può far gonfiare la cella fino a due o tre volte il suo volume originale.
L'estrazione sotto vuoto rimuove questa sacca di gas prima che la cella venga sigillata definitivamente. Poiché alcuni di questi gas sono infiammabili e l'ambiente contiene solventi elettrolitici volatili, le apparecchiature per il vuoto presenti in questa zona devono soddisfare i requisiti della direttiva ATEX 2014/34/UE relativi alle atmosfere esplosive. Dopo il degassamento, la cella viene sigillata sotto vuoto con una pressione interna residua tipicamente inferiore a 50 mbar.
Rilevamento delle perdite L’ultimo controllo di qualità
Una cella di batteria che supera tutti i test elettrici può comunque guastarsi in condizioni operative se il suo alloggiamento consente l’ingresso di umidità. Il rilevamento delle perdite tramite spettrometro di massa ad elio è il controllo finale standard del settore: la cella viene collocata in una camera a vuoto evacuata a circa 1×10² mbar, riempita con elio e monitorata da uno spettrometro di massa sintonizzato sul rapporto massa-carica caratteristico dell’elio. La soglia di scarto ampiamente adottata è di 1 × 10⁻⁶ mbar·L/s; qualsiasi cella che presenti una perdita superiore a tale valore viene scartata. A questa sensibilità, il test è in grado di rilevare un difetto più piccolo di un singolo batterio, garantendo che la tenuta ermetica della cella rimanga intatta per tutta la durata di vita del veicolo o del dispositivo che alimenta.
Miscelazione
Essiccazione
Ripieno
Degassificazione
Rilevamento
Tecnologie e scelta delle pompe per vuoto nella produzione di batterie
Cinque processi sotto vuoto, cinque diverse serie di requisiti per la pompa. La scelta della tecnologia di pompaggio più adatta per ciascuna stazione di processo rappresenta la decisione più importante in termini di attrezzature nella progettazione di un sistema sotto vuoto.
Pompe a secco vs. pompe a bagno d’olio: il compromesso fondamentale
La distinzione fondamentale nella tecnologia delle pompe per vuoto utilizzate nella produzione di batterie riguarda le pompe rotative a palette con lubrificazione a olio e le alternative a secco (pompe a spirale, a vite e a artigli). Il compromesso è ben noto, ma nel contesto della produzione di batterie l’ago della bilancia pende decisamente a favore della tecnologia a secco nella maggior parte delle fasi del processo.
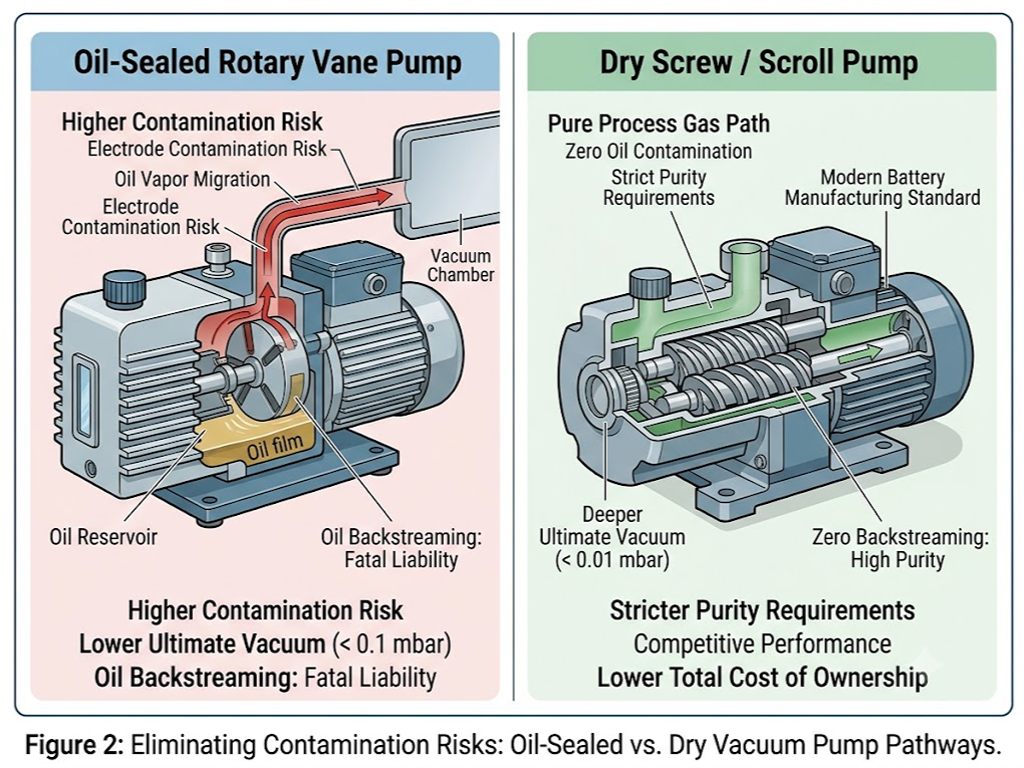
Le pompe rotative a palette con tenuta a olio offrono un vuoto finale più elevato, inferiore a 0,1 mbar, a un prezzo di acquisto iniziale più contenuto. Tuttavia, nella produzione di batterie, presentano un inconveniente fatale: il riflusso dell’olio. Anche tracce minime di vapore d’olio che migrano a monte in una camera di essiccazione o in una stazione di riempimento dell’elettrolita contaminano la superficie degli elettrodi o reagiscono con il sale elettrolitico LiPF†, creando sottoprodotti che compromettono le prestazioni. Anche i vapori dei solventi NMP e dei carbonati si dissolvono nell’olio della pompa, rendendo necessari cambi d’olio mensili e generando rifiuti liquidi pericolosi.
Le pompe a secco — a vite, a spirale e a griffe — eliminano completamente l’olio dalla camera di vuoto. Le moderne pompe a vite a secco raggiungono pressioni finali pari a 0,01 mbar o inferiori, risultando competitive rispetto ai modelli a olio in tutti i processi di produzione delle batterie, ad eccezione delle applicazioni specializzate ad alto vuoto. Il loro impiego nella produzione di batterie è passato da circa 30% di nuove installazioni un decennio fa a oltre 70% oggi, spinto da requisiti di purezza più rigorosi e da un costo totale di proprietà inferiore, se si tiene conto dello smaltimento dell’olio e dei tempi di inattività.
Criteri chiave di selezione per le applicazioni con batterie
La scelta di una pompa per una fase specifica del processo richiede la valutazione di cinque parametri, in ordine di priorità:
Livello di vuoto nominale e velocità di pompaggio. La miscelazione delle sospensioni richiede in genere una portata volumetrica di 100-500 m³/h a 10-100 mbar. L’essiccazione degli elettrodi richiede una portata maggiore — 300-1.000 m³/h — per gestire l’elevato carico di vapore derivante dall’evaporazione dell’NMP. Il riempimento dell’elettrolita avviene a una portata di 50-200 m³/h, ma richiede una stabilità al di sotto di 1 mbar. Le camere di rilevamento delle perdite sono relativamente piccole e necessitano solo di 10-30 m³/h per raggiungere rapidamente l’intervallo di 1×10² mbar.
Compatibilità chimica. I materiali a contatto con il fluido della pompa devono resistere ai vapori del solvente NMP (che aggrediscono gli elastomeri standard), alle tracce di elettrolita a base di carbonati (leggermente corrosivo, igroscopico) e ai sottoprodotti leggermente acidi della decomposizione del LiPF†. Componenti interni in acciaio inossidabile e guarnizioni in FFKM (perfluoroelastomero) costituiscono le specifiche di base per qualsiasi pompa che tratti gas di processo provenienti da stazioni di essiccazione o di riempimento.
Tolleranza alla temperatura. I gas di scarico del processo di essiccazione possono raggiungere temperature comprese tra 80 e 140 °C all'ingresso della pompa. I giochi interni della pompa e i materiali delle guarnizioni devono mantenere la stabilità dimensionale in tutto questo intervallo di temperatura, senza inceppamenti né perdite.
Conformità alle norme ATEX. Qualsiasi pompa collegata alla stazione di degassificazione della formazione, in cui sono presenti miscele di gas infiammabili, deve essere in possesso della certificazione ATEX per il funzionamento in Zona 1 o Zona 2, come definito dalla Direttiva 2014/34/UE.
Costo totale di proprietà. Il consumo energetico incide in modo determinante sui costi del ciclo di vita dei sistemi di vuoto, rappresentando oltre il 70% del TCO. Le pompe con azionamento a velocità variabile (VSD), che modulano il numero di giri al minuto (RPM) del motore per adattarsi alla domanda di processo, possono ridurre il consumo energetico del 30-50% rispetto alle alternative a velocità fissa, consentendo in genere di ammortizzare l'investimento entro 18-24 mesi in condizioni di produzione continua.
Sistemi di aspirazione centralizzati vs. distribuiti
Per quanto riguarda l'architettura a livello di impianto, la scelta tra un sistema distribuito con una pompa per ogni macchina e reti di vuoto centralizzate dipende dalla scala di produzione. I sistemi distribuiti, in cui ogni stazione di processo dispone di un proprio gruppo di pompe dedicato, offrono flessibilità e isolamento dei guasti: il malfunzionamento di una singola pompa non blocca la linea. Rappresentano la scelta più pragmatica per le linee pilota e gli stabilimenti con una capacità annua inferiore a circa 2 GWh.
I sistemi centralizzati, con un impianto a vuoto che alimenta più stazioni di processo attraverso una rete di tubazioni, raggiungono un’efficienza energetica superiore del 30-50% grazie all’aggregazione delle pompe e al livellamento del carico. Su scala da gigafactory, con una produzione superiore a 5 GWh all’anno, il solo risparmio energetico giustifica i maggiori costi iniziali di progettazione. I progetti centralizzati richiedono una ridondanza delle pompe N+1, in modo che la manutenzione su un’unità non interrompa mai la produzione, e la rete di tubazioni deve essere progettata per mantenere una pressione costante anche nella stazione più lontana.
Valvole per il vuoto Il livello di controllo di precisione
Se le pompe per vuoto sono il cuore di un sistema di vuoto per la produzione di batterie, le valvole ne costituiscono il sistema nervoso. Una tipica linea di produzione contiene centinaia di valvole per vuoto e il guasto di una singola valvola non correttamente specificata può causare l’arresto di un’intera stazione di processo. Tuttavia, nella maggior parte della letteratura sulla produzione di batterie è evidente l’assenza di linee guida per la scelta delle valvole: una lacuna che questa sezione affronta direttamente.
Tipi di valvole a vuoto nella produzione di batterie
Quattro tipi di valvole gestiscono la maggior parte delle operazioni di controllo del vuoto nella produzione di batterie, ciascuna ottimizzata per una funzione specifica:
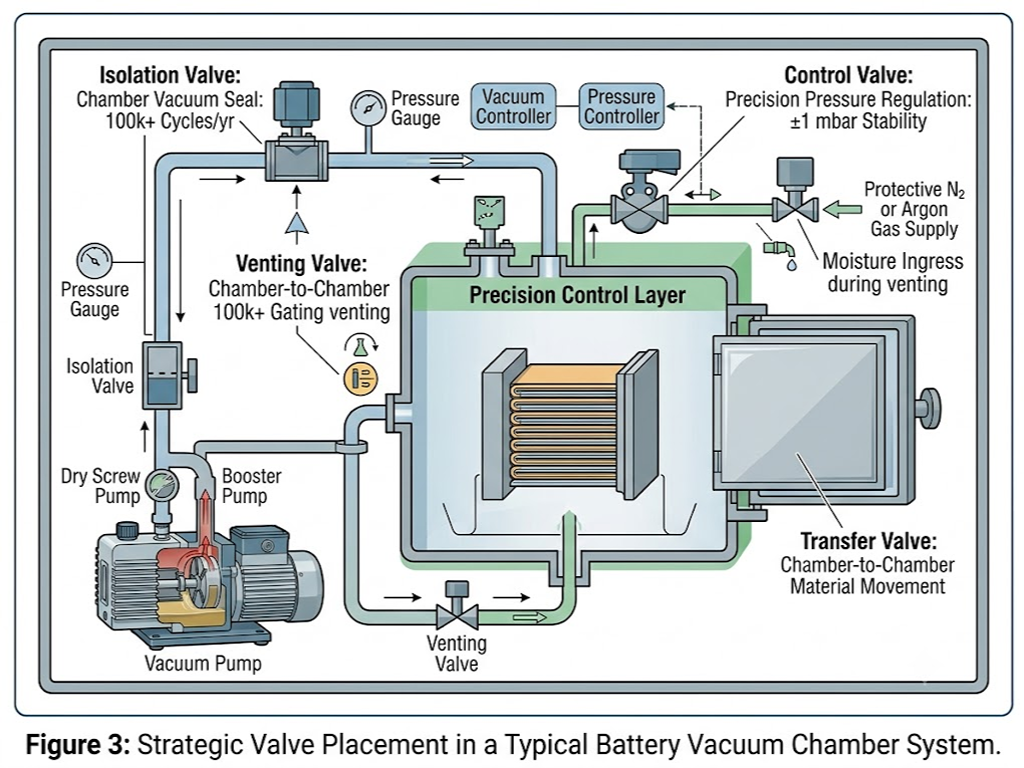
Valvole di isolamento (configurazioni a saracinesca e ad angolo) isolano le camere a vuoto dalle relative linee di pompaggio durante le fasi di processo. Nelle linee di essiccazione a più camere, si aprono e si chiudono ad ogni trasferimento di lotto, accumulando oltre 100.000 cicli all’anno. Il meccanismo di tenuta deve garantire una chiusura a tenuta di elio con una perdita inferiore a 1 × 10⁻⁹ mbar·L/s anche dopo cicli prolungati.
Valvole di regolazione I modelli prevalentemente a farfalla e proporzionali regolano il livello di vuoto all'interno di una camera di processo. Si tratta del componente fondamentale per le stazioni di riempimento di elettroliti. La valvola deve mantenere stabile il setpoint di pressione con una tolleranza di ±1 mbar, nonostante le variazioni del carico di gas dovute al bagnamento della pila di elettrodi da parte dell’elettrolita. Le valvole proporzionali offrono una modulazione continua tramite controllo elettronico, ma presentano un noto problema di affidabilità: lunghi periodi di inattività possono causare il grippaggio del cursore o della piastra di strozzamento. Questa modalità di guasto, documentata nei brevetti relativi alle apparecchiature per la formazione delle batterie, può essere mitigata mediante cicli di azionamento periodici durante i tempi di inattività della produzione.
Valvole di sfiato ripristinare la pressione atmosferica al termine di un processo sotto vuoto. Nella produzione di batterie, lo sfiato viene quasi sempre effettuato in atmosfera protettiva di azoto o argon per impedire che l’elettrodo appena essiccato o la cella riempita di elettrolita riassorbano umidità. La valvola deve sopportare il differenziale di pressione senza generare contaminazione da particelle dovuta all’abrasione della sede.
Valvole di trasferimento spostare bobine di elettrodi o stack di celle tra le camere a vuoto nelle linee di lavorazione in continuo. Si tratta di modelli con ampia apertura, spesso valvole a saracinesca di forma rettangolare, progettati per le dimensioni specifiche delle attrezzature di produzione. Le serie 06.6 e 07.7 del Gruppo VAT, progettate per le porte di carico delle camere a vuoto, rappresentano un esempio di questa categoria con pressioni nominali che vanno da 1 × 10⁻⁷ mbar a oltre 1 bar assoluto.
Scelta dei materiali per ambienti corrosivi in cui sono presenti batterie
La produzione di batterie presenta un ambiente chimico particolarmente aggressivo per i componenti interni delle valvole per vuoto. Le scelte dei materiali che si rivelano efficaci nel settore del vuoto per semiconduttori — da cui proviene gran parte dell’esperienza ingegneristica relativa alle valvole — non sono sempre applicabili in questo contesto.
Materiali del corpo della valvola. L'acciaio inossidabile SS316L è la scelta standard, in quanto offre un'adeguata resistenza alla corrosione per l'impiego generale in condizioni di vuoto; il suo contenuto di molibdeno 2-3% garantisce protezione contro la corrosione puntiforme da cloruri. Per le stazioni direttamente esposte al vapore di elettrolita contenente LiPF† — che si decompone a contatto con l'umidità producendo tracce di acido fluoridrico — i corpi rivestiti in PTFE o PFA eliminano completamente il contatto metallico con il gas di processo.
Materiali per guarnizioni. Gli elastomeri FKM (Viton) standard sono adatti per impieghi generici in condizioni di vuoto fino a circa 200 °C, ma non sono compatibili con l’NMP, che provoca un rigonfiamento volumetrico superiore al 30% negli elastomeri standard a base di nitrile e fluorocarburi. Il materiale di livello superiore è l’FFKM (perfluoroelastomero, commercializzato con nomi commerciali quali Kalrez e Chemraz), che combina una resistenza chimica quasi universale con un intervallo di temperatura di esercizio continuo compreso tra -15 °C e oltre 300 °C. Per le applicazioni di essiccazione alle temperature più elevate, superiori a 250 °C, i diaframmi in poliimmide abbinati a O-ring in FFKM rappresentano l’unica soluzione di tenuta affidabile.
Materiali da evitare. Un rischio di contaminazione meno noto nella produzione di batterie è la lisciviazione di ioni metallici dai componenti interni delle valvole. Rame, zinco e nichel — comunemente presenti nei cursori delle valvole pneumatiche e nei componenti dei solenoidi — possono dissolversi in tracce nell’elettrolita o nell’NMP e depositarsi sugli elettrodi durante le fasi successive del processo, accelerando l’autoscarica. La serie P4 di valvole a vuoto specifiche per batterie della CKD Corporation esclude espressamente questi materiali dalle superfici a contatto con i fluidi, una scelta progettuale che gli ingegneri di processo dovrebbero verificare al momento della qualificazione di qualsiasi valvola destinata all’uso nelle batterie.
Affidabilità e manutenzione delle valvole negli ambienti di produzione
La manutenzione preventiva delle valvole a vuoto nei centri di produzione di batterie si concentra su due attività: la sostituzione programmata delle guarnizioni e la verifica periodica del tasso di perdita. Per le guarnizioni in elastomero, l'intervallo di sostituzione raccomandato è di 6-12 mesi in condizioni di produzione continua; per le valvole con guarnizioni metalliche, tale intervallo si estende a 2-5 anni, a seconda del numero di cicli e del grado di pulizia del processo.
Ai fini della diagnostica, le modalità di guasto più comuni seguono uno schema riconoscibile. Una valvola che non riesce a mantenere il vuoto è in genere affetta da contaminazione da particolato sulla superficie di tenuta o da corrosione puntiforme dovuta ad attacco chimico; la prova di tenuta all’elio della valvola isolata permette di identificare la causa. Una valvola che risponde in modo lento o non si aziona indica solitamente una pressione di alimentazione pneumatica inadeguata, un solenoide pilota difettoso o un inceppamento meccanico nell’attuatore; tutti questi problemi sono diagnosticabili in pochi minuti con un manometro e un multimetro. Nelle linee di produzione in cui il guasto di una singola valvola può bloccare una produzione del valore di migliaia di dollari all’ora, tenere a magazzino gruppi valvola di ricambio critici, anziché singoli kit di guarnizioni, è una pratica standard tra i team di manutenzione esperti.
Problemi comuni relativi al vuoto e come risolverli
I sistemi a vuoto utilizzati nella produzione di batterie presentano guasti prevedibili. L’abilità non sta nel ripararli, ma nel diagnosticarli seguendo la giusta sequenza, senza sprecare turni di lavoro a causa di ipotesi errate.
Tempo di svuotamento prolungato la camera impiega più tempo rispetto al valore di riferimento per raggiungere il vuoto desiderato. La causa più comune è una guarnizione della porta o del passante deteriorata. La ricerca delle perdite con elio, partendo dalle guarnizioni più grandi e procedendo verso l’interno, individua la perdita più rapidamente rispetto alla sostituzione delle guarnizioni per tentativi. Se non viene rilevata alcuna perdita esterna, la contaminazione dell’olio della pompa (nei sistemi a tenuta d’olio) o l’usura interna (nelle pompe a secco) sono i successivi sospetti; un test di pompaggio su un volume di riferimento notoriamente pulito isola le prestazioni della pompa stessa dal resto del sistema.
Il livello di vuoto non raggiunge il valore di riferimento. Innanzitutto, verificare la calibrazione del vacuometro: una deriva del vacuometro 10 20% nell’arco di sei mesi è un fenomeno comune e spesso viene scambiata per un guasto dell’impianto. Se il vacuometro è preciso, isolare le sezioni del collettore di vuoto utilizzando le valvole di isolamento disponibili e misurare separatamente il tasso di perdita di vuoto di ciascun segmento. Un degrado graduale in tutti i segmenti indica un problema alla pompa; un brusco scatto in un segmento identifica una perdita localizzata.
Fluttuazioni del vuoto durante la lavorazione. Nel riempimento con elettrolita, un segnale di pressione che oscilla di oltre ±10 mbar rispetto al valore di setpoint è solitamente causato, a livello della valvola di regolazione, da un attuatore bloccato o da un orifizio pilota ostruito nel posizionatore elettropneumatico. Anche il solvente condensato nella linea di vuoto tra la camera e la pompa può causare picchi di pressione, poiché le bolle di liquido bloccano e poi liberano periodicamente il percorso di flusso.
Un quadro diagnostico pratico utilizza il tasso di perdita come parametro primario di triage: una perdita inferiore a 0,5 mbar·L/s rientra nei limiti di tolleranza normali e richiede solo il monitoraggio dell’andamento. Tra 0,5 e 2,0 mbar·L/s, programmare la manutenzione in occasione del prossimo fermo previsto. Tra 2,0 e 5,0 mbar·L/s, la perdita sta compromettendo attivamente la qualità del prodotto e richiede un intervento entro il turno in corso. Al di sopra di 5,0 mbar·L/s, interrompere la produzione fino a quando la perdita non sarà individuata e riparata: il costo delle celle scartate supererà il costo del fermo macchina nel giro di poche ore.
Il futuro della tecnologia del vuoto nella produzione di batterie
Tre sviluppi stanno ridefinendo i requisiti relativi al vuoto per la prossima generazione di impianti di produzione di batterie.
Batterie allo stato solido sostituire l'elettrolita liquido con un conduttore ionico ceramico o polimerico, una classe di materiali che è di ordini di grandezza più sensibile all'umidità e all'ossigeno rispetto agli elettroliti liquidi convenzionali. Gli ambienti di produzione delle celle allo stato solido richiederanno camere asciutte con punti di rugiada inferiori a -60 °C (rispetto ai -40 °C delle batterie agli ioni di litio convenzionali) e camere a vuoto in grado di raggiungere una pressione di base di 10{v mbar, un intero ordine di grandezza inferiore rispetto alle attuali stazioni di riempimento degli elettroliti.
Lavorazione con elettrodi a secco elimina completamente il solvente NMP dalla sospensione — una tecnologia sviluppata per la prima volta da Maxwell Technologies (acquisita da Tesla) — e, di conseguenza, elimina il carico termico maggiore sul sistema di vuoto. Tuttavia, il processo richiede ancora il vuoto per il controllo delle polveri durante la miscelazione della polvere secca e per prevenire l’ossidazione durante la calandratura. La richiesta di vuoto si sposta dalla gestione di grandi volumi di vapore al controllo ambientale ad alta purezza.
Sistemi di aspirazione intelligenti L’integrazione di sensori IoT e gemelli digitali rappresenta la frontiera dell’efficienza nel breve termine. I dati in tempo reale relativi a pressione, vibrazioni e assorbimento di potenza provenienti da ogni pompa e valvola vengono inseriti in un modello predittivo che pianifica la manutenzione prima che si verifichino guasti e regola dinamicamente la velocità delle pompe per adattarla al ritmo di produzione. I primi utilizzatori segnalano una riduzione energetica aggiuntiva del 20-30% rispetto a quella ottenibile con la sola adozione dei variatori di velocità (VSD).
Man mano che la tecnologia del vuoto nella produzione di batterie si evolve da semplice strumento a fattore chiave per i processi di precisione, la catena di fornitura delle attrezzature deve stare al passo. I produttori che sviluppano linee di produzione per celle di nuova generazione ricercano sempre più spesso fornitori di valvole dotati di una profonda competenza ingegneristica specifica per le applicazioni, piuttosto che componenti standard disponibili a catalogo. Per i team che valutano opzioni di valvole per vuoto con requisiti funzionali e di materiali su misura, l’approccio di VINCER alla personalizzazione delle valvole in base alle specifiche applicazioni è documentato online.
Riferimenti
- GRST International Limited. “Metodo di essiccazione di gruppi di elettrodi”. Brevetto statunitense n. 10199635. 2019. patents.justia.com
- Agilent Technologies. “Rilevamento delle perdite mediante spettrometro di massa ad elio nella produzione di batterie agli ioni di litio: panoramica tecnica”. 2024. agilent.com.cn
- China SAE / AI Automotive Manufacturing. “Applicazione della tecnologia di rilevamento dell’elio nella produzione di batterie per veicoli elettrici”. 2024. caev.org.cn
- Leybold GmbH. “Sistemi a vuoto per la produzione di celle per batterie”. eMobility Engineering. 2023. emobility-engineering.com
- Equilibar. “La produzione di batterie agli ioni di litio richiede un controllo preciso del vuoto”. 2025. equilibar.com
- VAT Group. “Soluzioni per valvole a vuoto industriali nella produzione di batterie”. 2025. vatgroup.com
- Pfeiffer Vacuum. “Soluzioni per il vuoto nella produzione e nel riciclaggio delle batterie agli ioni di litio”. 2025. pfeiffer-vacuum.com
- Edwards Vacuum. “Perché le pompe a secco sono più adatte al degassamento dell’elettrolita delle batterie agli ioni di litio”. 2025. edwardsvacuum.com
- VINCER Valve. Pagina iniziale. vincervalve.com


