
Почему вакуумные технологии играют ключевую роль в производстве аккумуляторов
В производстве литий-ионных аккумуляторов три «невидимых врага» определяют, будет ли элемент надежно работать в течение десятилетия или выйдет из строя в течение нескольких месяцев: влага, кислород и газовые пузырьки, каждый из которых способен ухудшить электрохимические характеристики на уровне частей на миллион. Вакуумная технология — это не вспомогательное средство в производстве аккумуляторов, а ключевое условие технологического процесса, которое напрямую определяет качество электродов, распределение электролита и долгосрочную целостность элемента.
Вакуум выполняет три незаменимые функции на производственной линии. Во-первых, он исключает примеси удаляя влагу и кислород из пор электродов до того, как они успеют вступить в реакцию с солями электролита. Во-вторых, это ускоряет физические процессы снижение температуры кипения растворителей, что позволяет проводить сушку при температурах, сохраняющих микроструктуру электродов. В-третьих, это обеспечивает герметичность уплотнения создание перепада давления, необходимого для обнаружения утечек даже микрономного размера до того, как ячейка покинет завод. От смешивания суспензии до итоговых испытаний вакуум используется как минимум на пяти критически важных этапах технологического процесса, каждый из которых предъявляет свои особые требования к давлению, чистоте и контролю. Понимание того, что происходит на каждом из этих этапов и какое оборудование это обеспечивает, составляет основную тему данного руководства.
Применение вакуумных технологий на всех этапах процесса производства аккумуляторов
Использование вакуума в производстве аккумуляторов — это не один процесс, а целых пять, каждый из которых решает свою физическую задачу. Ниже приводится их описание в том порядке, в котором они встречаются на типичной производственной линии.
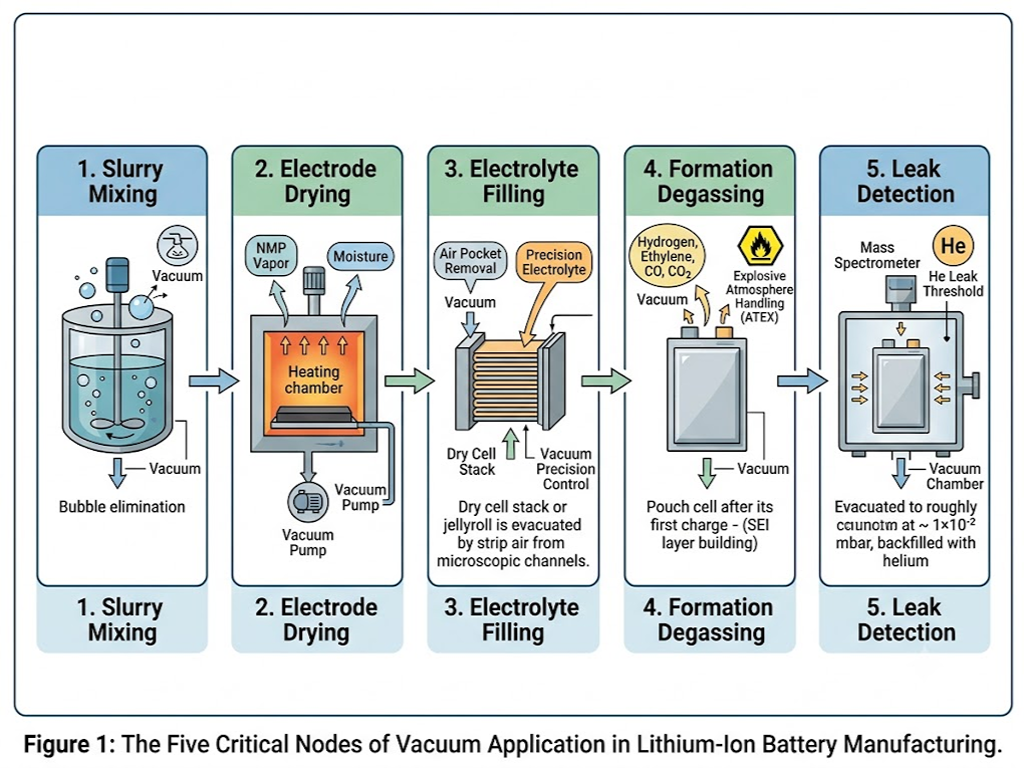
Перемешивание суспензий: устранение пузырьков до того, как они станут дефектами
Электродная паста представляет собой вязкую суспензию порошка активного материала, проводящего углерода и полимерного связующего, растворенных в N-метил-2-пирролидоне (NMP). В процессе перемешивания в пасту попадает воздух, и каждый захваченный пузырь становится будущим пустотой в покрытом электроде — участком, где ионы лития не могут интеркалироваться, что приводит к необратимой потере ёмкости.
При вакуумном перемешивании создается отрицательное давление в диапазоне от примерно -0,09 до -0,095 МПа, что позволяет вытянуть эти пузырьки на поверхность и разорвать их, при этом сохраняя сдвиговые силы, необходимые для однородного распределения частиц. Чем выше вязкость суспензии — как, например, в случае составов катодов с высоким содержанием никеля — тем дольше требуется время деаэрации, которое, как правило, на 30–50% превышает время, необходимое для составов на основе LFP.
Сушка электродов Удаление влаги на микрономном уровне
После нанесения покрытия на электродовой полоске остаются остатки NMP и следы влаги, которые необходимо удалить до того, как элемент перейдет на этап заполнения электролитом, не допускающий присутствия влаги. Температура кипения NMP при атмосферном давлении составляет 202 °C, однако нагрев электрода до этой температуры приведет к разрушению PVDF-связующего вещества и разрушению тщательно спроектированной пористой структуры.
Вакуумная сушка решает эту проблему за счет понижения температуры кипения: при давлении ниже 1 мбар NMP и вода эффективно испаряются при 80–140 °C, что вполне укладывается в пределы термической стойкости материалов электродов. Многокамерные линии непрерывной сушки обрабатывают рулоны электродов в последовательности вакуумных зон, причем в каждой камере полотно удерживается в течение 8–15 минут. Целевой уровень остаточной влажности зависит от химического состава: для традиционных элементов на основе NMC он составляет менее 300 ppm, тогда как в системах с анодами с высоким содержанием никеля и кремния он снижается до уровня ниже 100 ppm, чтобы предотвратить образование фтористоводородной кислоты в результате гидролиза LiPF†.
Заполнение электролитом с высокой точностью в вакууме
Заливка электролита, пожалуй, является самым чувствительным к вакууму этапом во всей производственной цепочке. В блоке элементов или «джеллиролле» содержатся тысячи микроскопических каналов между слоями электродов и порами сепаратора. Простая заливка электролита при атмосферном давлении приводит к образованию воздушных пузырьков, которые блокируют пути транспорта ионов лития — каждый заблокированный канал означает необратимую потерю ёмкости.
Процедура выполняется последовательно: сначала из сухой ячейки создается вакуум примерно до 0,01 мбар для удаления воздуха из поровой сети. Затем вводится электролит, который под действием капиллярных сил проникает в вакуумированные каналы. Заключительная фаза удержания вакуума удаляет остаточные пузырьки газа. Ключевым параметром здесь является не только абсолютное значение вакуума, но и его стабильность: колебания, превышающие ±1 мбар во время заполнения, могут привести к разбрызгиванию электролита (если вакуум поднимается слишком высоко) или к неполному смачиванию (если он опускается слишком низко). Оба этих исхода приводят к отбраковке ячейки во время сортировки по качеству формирования.
Дегазация в процессе формовки Контроль первой загрузки
В ходе первого цикла заряда-разряда на аноде образуется слой межфазной пленки твёрдого электролита (SEI) — пассивирующая пленка, необходимая для стабильной циклической работы. В ходе этого электрохимического процесса также образуется смесь газов: водород, этилен, окись углерода и диоксид углерода. В элементах типа «пауч» выделение газа может привести к увеличению объёма элемента в два–три раза по сравнению с исходным.
С помощью вакуумной экстракции этот газовый карман удаляется до окончательной герметизации элемента. Поскольку некоторые из этих газов являются горючими, а в окружающей среде присутствуют летучие растворители электролита, вакуумное оборудование в этой зоне должно соответствовать требованиям директивы ATEX 2014/34/EU, касающихся взрывоопасных сред. После дегазации элемент герметизируется в вакууме с остаточным внутренним давлением, как правило, ниже 50 мбар.
Обнаружение утечек Заключительный этап контроля качества
Элемент аккумулятора, прошедший все электрические испытания, всё равно может выйти из строя в условиях эксплуатации, если его корпус пропускает влагу. Определение утечек с помощью гелиевого масс-спектрометра является стандартной в отрасли заключительной проверкой: элемент помещают в вакуумную камеру, в которой создаётся вакуум примерно до 1×10² мбар, затем камеру заполняют гелием, а показатели контролируются с помощью масс-спектрометра, настроенного на характерное для гелия отношение массы к заряду. Широко принятый порог отбраковки составляет 1 × 10⁻⁶ мбар·л/с — любой элемент, утечка которого превышает этот показатель, бракуется. При такой чувствительности испытание позволяет обнаружить дефект размером меньше одной бактерии, что дает уверенность в том, что герметичность элемента сохранится на протяжении всего срока службы транспортного средства или устройства, которое он питает.
Смешивание
Сушка
Начинка
Дегазация
Обнаружение
Технологии и выбор вакуумных насосов для производства аккумуляторов
Пять вакуумных процессов — пять различных наборов требований к насосу. Выбор подходящей технологии насоса для каждой технологической станции является самым важным решением при проектировании вакуумной системы.
Насосы с сухим ходом и насосы с масляным уплотнением Основной компромисс
Основное различие в технологиях вакуумных насосов для производства аккумуляторов заключается в выборе между роторно-лопастными насосами с масляным уплотнением и альтернативными вариантами сухого типа (спиральными, винтовыми и клещевыми насосами). Компромисс между этими вариантами хорошо известен, однако в контексте производства аккумуляторов на большинстве этапов технологического процесса преимущество однозначно отдается технологиям сухого типа.
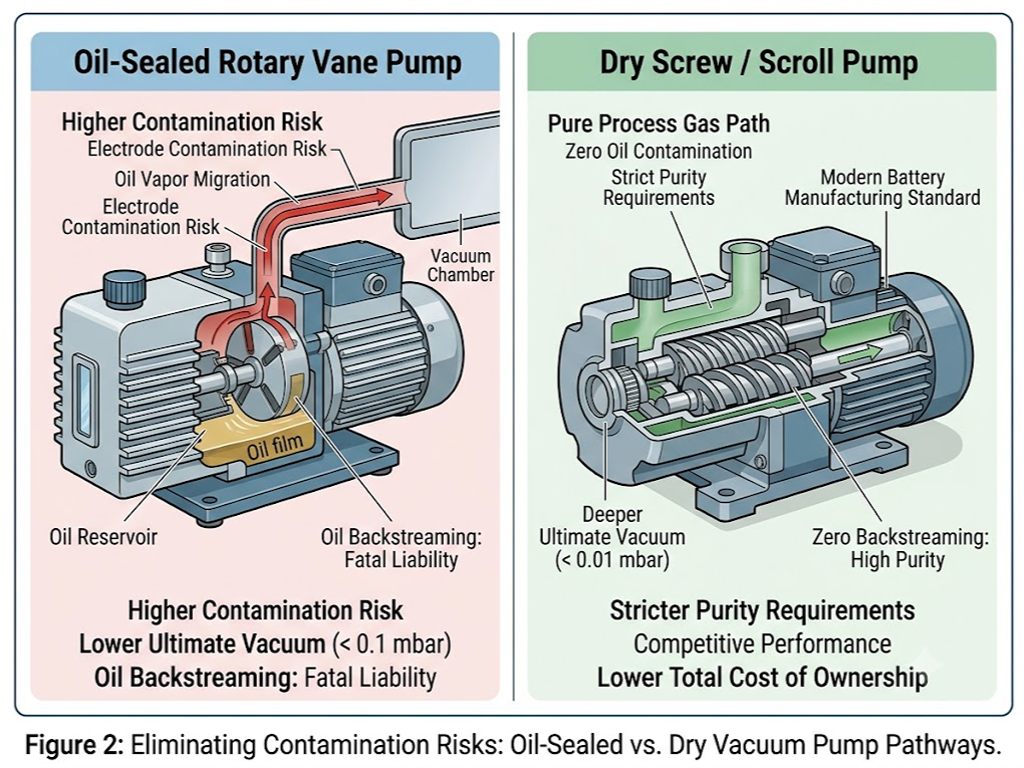
Роторно-лопастные насосы с масляным уплотнением обеспечивают более высокий предельный вакуум — ниже 0,1 мбар — при более низкой первоначальной стоимости. Однако при производстве аккумуляторов у них есть один фатальный недостаток: обратный поток масла. Даже следы масляных паров, попадающие вверх по потоку в сушильную камеру или на станцию заполнения электролитом, загрязняют поверхность электродов или вступают в реакцию с электролитной солью LiPF†, образуя побочные продукты, ухудшающие рабочие характеристики. Пары NMP и карбонатных растворителей также растворяются в масле насоса, что требует ежемесячной замены масла и приводит к образованию опасных жидких отходов.
Сухие насосы — винтовые, спиральные и клещевые — полностью исключают использование масла в вакуумной камере. Современные сухие винтовые насосы достигают конечного давления 0,01 мбар или лучше, что позволяет им конкурировать с масляными конструкциями во всех технологических процессах производства аккумуляторов, за исключением специализированных применений, требующих высокого вакуума. Их использование в производстве аккумуляторов выросло с примерно 30% новых установок десять лет назад до более чем 70% сегодня, что обусловлено более строгими требованиями к чистоте и более низкой совокупной стоимостью владения с учётом затрат на утилизацию масла и простоев.
Основные критерии выбора для применения аккумуляторов
Выбор насоса для конкретной технологической операции требует оценки пяти параметров в порядке приоритетности:
Целевой уровень вакуума и скорость откачки. Для перемешивания суспензии обычно требуется производительность 100–500 м³/ч при давлении 10–100 мбар. Сушка электродов требует более высокой производительности — 300–1 000 м³/ч — для удаления большой паровой нагрузки, образующейся при испарении NMP. Заливка электролита осуществляется со скоростью 50–200 м³/ч, но требует стабильности давления на уровне ниже 1 мбар. Камеры для обнаружения утечек имеют сравнительно небольшие размеры, и для быстрого достижения диапазона 1×10² мбар требуется всего 10–30 м³/ч.
Химическая совместимость. Материалы насоса, контактирующие с рабочей средой, должны выдерживать воздействие паров растворителя NMP (который разрушает стандартные эластомеры), следов электролита на основе карбонатов (слабокоррозионного и гигроскопичного) и слабокислых побочных продуктов разложения LiPF†. Внутренние детали из нержавеющей стали и уплотнения из FFKM (перфторэластомера) являются базовыми техническими требованиями для любого насоса, перекачивающего технологический газ со станций осушения или наполнения.
Термостойкость. Температура отработанных газов в процессе сушки на входе в насос может достигать 80–140 °C. Внутренние зазоры насоса и материалы уплотнений должны сохранять стабильность размеров в этом диапазоне без заклинивания или утечек.
Соответствие требованиям ATEX. Любой насос, подключенный к станции дегазации пласта, где присутствуют горючие газовые смеси, должен иметь сертификат ATEX для эксплуатации в зоне 1 или зоне 2 в соответствии с Директивой 2014/34/ЕС.
Общая стоимость владения. На энергопотребление приходится основная доля затрат на жизненный цикл вакуумной системы — более 70% от общей стоимости владения (TCO). Насосы с приводом переменной скорости (VSD), регулирующие частоту вращения двигателя в соответствии с технологическими потребностями, позволяют сократить энергопотребление на 30–50% по сравнению с аналогами с фиксированной скоростью, при этом окупаемость инвестиций в условиях непрерывного производства обычно достигается за 18–24 месяца.
Централизованные и распределенные вакуумные системы
Что касается архитектуры на уровне предприятия, выбор между распределенной схемой «насос на каждый станок» и централизованными вакуумными сетями зависит от масштабов производства. Распределенные системы, в которых каждая технологическая станция имеет собственный выделенный набор насосов, обеспечивают гибкость и локализацию неисправностей: отказ одного насоса не приводит к остановке линии. Они являются практичным выбором для пилотных линий и заводов с годовой мощностью менее примерно 2 ГВт·ч.
Централизованные системы, в которых вакуумная установка питает несколько технологических станций через трубопроводную сеть, обеспечивают на 30–50% более высокую энергоэффективность за счет объединения насосов и выравнивания нагрузки. На гигафабриках мощностью более 5 ГВт·ч в год одна только экономия энергии оправдывает более высокие первоначальные затраты на проектирование. Централизованные схемы требуют резервирования насосов по схеме N+1, чтобы техническое обслуживание одного агрегата никогда не приводило к остановке производства, а трубопроводная сеть должна быть спроектирована таким образом, чтобы поддерживать постоянное давление на самой удаленной станции.
Вакуумные клапаны Уровень точного регулирования
Если вакуумные насосы являются «сердцем» вакуумной системы на производстве аккумуляторов, то клапаны — это её «нервная система». Типичная производственная линия содержит сотни вакуумных клапанов, и выход из строя даже одного неправильно подобранного клапана может привести к остановке всей технологической станции. Однако в большинстве публикаций по производству аккумуляторов явно отсутствуют рекомендации по выбору клапанов — именно этот пробел и устраняет данный раздел.
Типы вакуумных клапанов в производстве аккумуляторов
Большинство задач по регулированию вакуума при производстве аккумуляторов выполняют четыре типа клапанов, каждый из которых оптимизирован для выполнения конкретной функции:
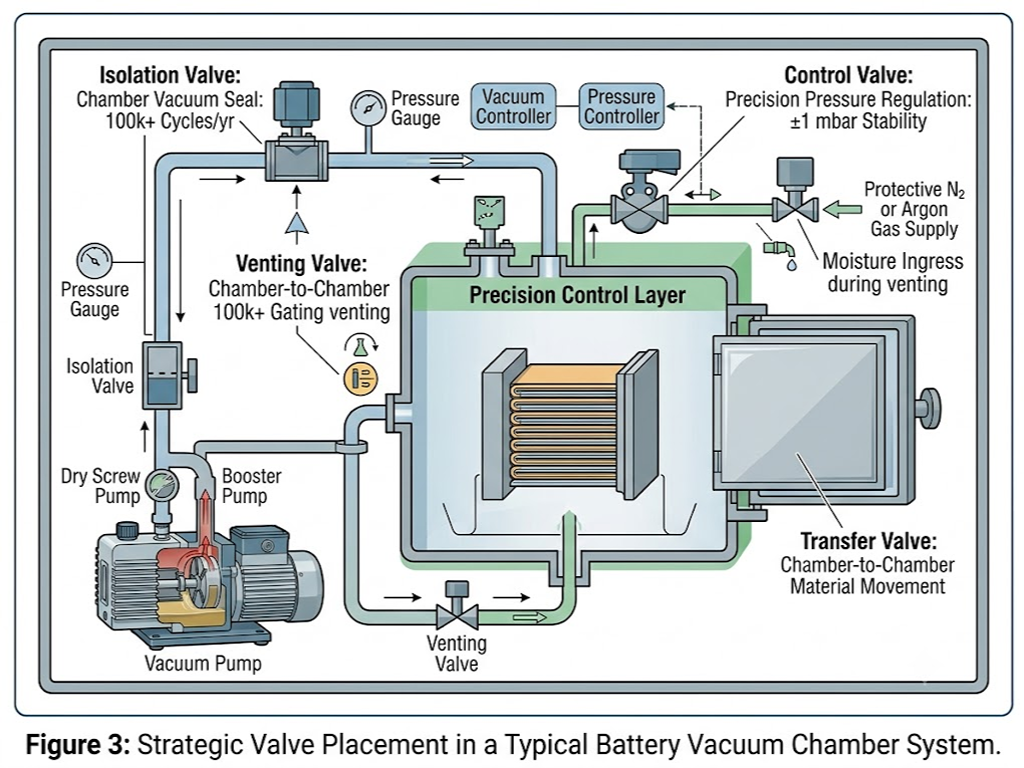
Отсекающие клапаны (заслоночные и угловые конфигурации) герметично изолируют вакуумные камеры от насосных линий на отдельных этапах технологического процесса. В многокамерных сушильных линиях они открываются и закрываются при каждой передаче партии, набирая более 100 000 циклов в год. Герметизирующий механизм должен обеспечивать гелиевую герметичность с уровнем утечки не более 1 × 10⁻⁹ мбар·л/с даже после длительной эксплуатации.
Регулирующие клапаны Уровень вакуума в технологической камере регулируется преимущественно клапанами «бабочкового» и пропорционального типов. Это критически важный компонент для станций наполнения электролитом. Клапан должен поддерживать заданное значение давления с погрешностью не более ±1 мбар при изменении газовой нагрузки по мере смачивания электролитной батареи электролитом. Пропорциональные клапаны обеспечивают бесступенчатую модуляцию за счет электронного управления, но имеют известный недостаток, связанный с надежностью: длительные периоды простоя могут привести к заклиниванию золотника или дроссельной заслонки. Этот вид отказа, описанный в патентах на оборудование для формования аккумуляторов, можно предотвратить с помощью периодических циклов прокачки во время простоев в производстве.
Спускные клапаны восстановление атмосферного давления после завершения вакуумного процесса. При производстве аккумуляторов вентиляция почти всегда осуществляется в защитной атмосфере азота или аргона, чтобы предотвратить повторное поглощение влаги только что высушенным электродом или элементом, заполненным электролитом. Клапан должен выдерживать перепад давления, не допуская загрязнения частицами в результате истирания седла.
Переключающие клапаны перемещение катушек электродов или блоков ячеек между вакуумными камерами на линиях непрерывного производства. Речь идет о конструкциях с большим проходом — зачастую прямоугольных задвижках, разработанных с учетом конкретных размеров производственного оборудования. Серии 06.6 и 07.7 компании VAT Group, предназначенные для загрузочных дверей вакуумных камер, являются типичными представителями этой категории с диапазоном номинального давления от 1 × 10⁻⁷ мбар до более 1 бара абсолютного давления.
Выбор материалов для агрессивных сред в аккумуляторных установках
Производство аккумуляторов создает необычайно агрессивную химическую среду для внутренних деталей вакуумных клапанов. Материалы, подходящие для вакуумных систем в полупроводниковой промышленности — откуда и берет начало большая часть опыта в области проектирования клапанов — не всегда подходят для данного случая.
Материалы корпуса клапана. Нержавеющая сталь SS316L является стандартным выбором, обеспечивая достаточную коррозионную стойкость для общего применения в вакуумных системах, а содержание молибдена в составе 2-3% обеспечивает защиту от точечной коррозии, вызванной хлоридами. Для станций, непосредственно подвергающихся воздействию паров электролита, содержащего LiPF†, который при контакте с влагой разлагается с образованием следов фтористоводородной кислоты, корпуса с покрытием из PTFE или PFA полностью исключают контакт металла с технологическим газом.
Материалы уплотнений. Стандартные эластомеры FKM (Viton) подходят для общего применения в вакуумных системах при температурах до примерно 200 °C, но несовместимы с NMP, который вызывает объемное набухание более 30% в стандартных нитриловых и фторуглеродных эластомерах. Материалом более высокого уровня является FFKM (перфторэластомер, продающийся под торговыми названиями, включая Kalrez и Chemraz), который сочетает в себе практически универсальную химическую стойкость с диапазоном температур непрерывной эксплуатации от -15 °C до более 300 °C. Для применений, связанных с сушкой при самых высоких температурах — выше 250 °C — полиимидные диафрагмы в сочетании с уплотнительными кольцами из FFKM представляют собой единственное надежное решение для герметизации.
Материалы, которых следует избегать. Менее известным риском загрязнения при производстве аккумуляторов является вымывание ионов металлов из внутренних компонентов клапанов. Медь, цинк и никель, часто встречающиеся в золотниках пневматических клапанов и деталях соленоидов, могут в следовых количествах растворяться в электролите или NMP и осаждаться на электродах на последующих этапах технологического процесса, ускоряя саморазряд. Серия вакуумных переключателей P4 компании CKD Corporation, специально разработанная для аккумуляторов, строго ограничивает наличие этих материалов на поверхностях, контактирующих с жидкостью — этот конструктивный выбор инженеры-технологи должны проверять при аттестации любого клапана для использования в аккумуляторных системах.
Надежность и техническое обслуживание клапанов в производственных условиях
Профилактическое обслуживание вакуумных клапанов на предприятиях по производству аккумуляторов сводится к двум задачам: плановой замене уплотнений и периодической проверке интенсивности утечки. Рекомендуемый интервал замены эластомерных уплотнений при непрерывном производственном режиме составляет 6–12 месяцев; у клапанов с металлическими уплотнениями этот срок увеличивается до 2–5 лет в зависимости от количества циклов и чистоты технологического процесса.
При диагностике наиболее распространенные виды отказов подчиняются узнаваемой схеме. Клапан, не удерживающий вакуум, как правило, имеет загрязнение уплотнительной поверхности твердыми частицами или точечную коррозию, вызванную химическим воздействием; проверка на гелиевую утечку изолированного клапана позволяет определить, что именно является причиной. Клапан, который реагирует вяло или не срабатывает, обычно указывает на недостаточное давление в пневматической линии, неисправность соленоидного пилота или механическое заклинивание в приводе; все это можно диагностировать за считанные минуты с помощью манометра и мультиметра. На производственных линиях, где отказ даже одного клапана может привести к остановке производства, стоимость которого составляет тысячи долларов в час, хранение в запасе критически важных сборок клапанов, а не отдельных комплектов уплотнений, является стандартной практикой среди опытных бригад технического обслуживания.
Распространенные проблемы с вакуумными системами и способы их устранения
Вакуумные системы на производстве аккумуляторов выходят из строя по предсказуемым причинам. Все дело не в том, чтобы их починить, а в том, чтобы правильно определить порядок диагностики, не тратя рабочие смены на проверку неверных гипотез.
Увеличенное время откачки камера достигает заданного вакуума дольше, чем при базовых условиях. Наиболее распространенной причиной является изношенное уплотнение дверцы или проходного уплотнения. Дефектоскопия гелием, начинающаяся с самых крупных уплотнений и продвигающаяся внутрь, позволяет локализовать утечку быстрее, чем замена уплотнений методом проб и ошибок. Если внешняя утечка не обнаружена, следующим подозреваемым является загрязнение масла насоса (в системах с масляным уплотнением) или внутренний износ (в сухих насосах); испытание на откачку в эталонном объеме, чистота которого подтверждена, позволяет отделить рабочие характеристики самого насоса от характеристик системы.
Уровень вакуума не достигает заданного значения. Сначала проверьте калибровку вакуумметра: дрейф показаний вакуумметра модели 10 20% в течение шести месяцев является обычным явлением и часто ошибочно принимается за неисправность системы. Если вакуумметр исправен, изолируйте отдельные участки вакуумного коллектора с помощью имеющихся запорных клапанов и измерьте скорость утечки в каждом сегменте по отдельности. Постепенное ухудшение показателей по всем сегментам указывает на неисправность насоса; резкий скачок в одном сегменте свидетельствует о локальной утечке.
Колебания вакуума в процессе обработки. При заполнении электролитом сигнал давления, колебания которого превышают ±10 мбар относительно заданного значения, обычно возникает в регулирующем клапане — либо из-за заклинивания привода, либо из-за засорения пилотного отверстия в электропневматическом позиционере. Конденсат растворителя в вакуумной линии между камерой и насосом также может вызывать скачки давления, поскольку жидкие пробки периодически блокируют и освобождают проходной канал.
В рамках практической диагностической схемы в качестве основного показателя для сортировки используется скорость утечки: утечка ниже 0,5 мбар·л/с находится в пределах допустимого диапазона и требует лишь мониторинга динамики. При значениях от 0,5 до 2,0 мбар·л/с необходимо запланировать техническое обслуживание на следующий плановый простой. При значениях от 2,0 до 5,0 мбар·л/с утечка активно ухудшает качество продукции и требует принятия мер в течение текущей смены. При значениях выше 5,0 мбар·л/с необходимо остановить производство до тех пор, пока утечка не будет обнаружена и устранена — стоимость бракованных элементов превысит затраты на простой уже в течение нескольких часов.
Будущее вакуумных технологий в производстве аккумуляторов
Три тенденции меняют требования к вакууму в производстве аккумуляторов следующего поколения.
Твердотельные аккумуляторы заменить жидкий электролит керамическим или полимерным ионным проводником — классом материалов, который на несколько порядков более чувствителен к влаге и кислороду, чем традиционные жидкие электролиты. Производственные помещения для твердотельных элементов потребуют сухих комнат с точкой росы ниже -60 °C (по сравнению с -40 °C для традиционных литий-ионных элементов) и вакуумных камер, способных обеспечить базовое давление 10{v мбар — на целый порядок ниже, чем в современных станциях заправки электролитом.
Обработка сухими электродами полностью исключает использование растворителя NMP в суспензии — технология, впервые внедренная компанией Maxwell Technologies (приобретенной Tesla), — и тем самым снимает наибольшую тепловую нагрузку с вакуумной системы. Однако в процессе по-прежнему требуется вакуум для устранения пыли во время смешивания сухого порошка и для предотвращения окисления в процессе каландрирования. Потребность в вакууме смещается с обработки больших объемов паров на поддержание высокой чистоты рабочей среды.
Интеллектуальные вакуумные системы Внедрение датчиков Интернета вещей (IoT) и цифровых двойников представляет собой новую границу повышения эффективности в ближайшей перспективе. Данные о давлении, вибрации и потребляемой мощности в режиме реального времени, поступающие с каждого насоса и клапана, обрабатываются в рамках прогнозной модели, которая планирует техническое обслуживание до возникновения неисправностей и динамически регулирует скорость работы насосов в соответствии с темпами производства. Компании, первыми внедрившие эту технологию, отмечают дополнительное снижение энергопотребления на 20–301 TP3T по сравнению с результатами, достигаемыми исключительно за счет использования частотно-регулируемых приводов (VSD).
По мере того как вакуумные технологии в производстве аккумуляторов эволюционируют от вспомогательных средств к инструментам, обеспечивающим точность процессов, цепочка поставок оборудования должна идти в ногу с этими изменениями. Производители, разрабатывающие производственные линии для аккумуляторных элементов нового поколения, всё чаще обращаются к поставщикам клапанов, обладающим глубокими инженерными знаниями в конкретных областях применения, а не к готовым каталожным деталям. Для специалистов, оценивающих варианты вакуумных клапанов с индивидуальными требованиями к материалам и функциональности, подход компании VINCER к адаптации клапанов под конкретные задачи подробно описан на сайте.
Ссылки
- GRST International Limited. “Способ сушки электродных узлов”. Патент США № 10199635. 2019 г. patents.justia.com
- Agilent Technologies. “Обзор технологии обнаружения утечек с помощью гелиевого масс-спектрометра при производстве литий-ионных аккумуляторов”. 2024 г. agilent.com.cn
- China SAE / AI Automotive Manufacturing. “Применение технологии гелиевого детектора в производстве аккумуляторных батарей для электромобилей”. 2024 г. caev.org.cn
- Leybold GmbH. “Вакуумные системы для производства аккумуляторных элементов”. eMobility Engineering. 2023. emobility-engineering.com
- Equilibar. “Производство литий-ионных аккумуляторов требует точного регулирования вакуума”. 2025 г. equilibar.com
- Группа VAT. “Производство аккумуляторов: решения в области промышленных вакуумных клапанов”. 2025 г. vatgroup.com
- Pfeiffer Vacuum. “Вакуумные решения для производства и переработки литий-ионных аккумуляторов”. 2025. pfeiffer-vacuum.com
- Edwards Vacuum. “Почему сухие насосы лучше подходят для дегазации электролита литий-ионных аккумуляторов”. 2025. edwardsvacuum.com
- VINCER Valve. Главная страница. vincervalve.com


