
Waarom vacuümtechnologie van cruciaal belang is bij de productie van batterijen
Bij de productie van lithium-ionbatterijen bepalen drie onzichtbare vijanden of een cel tien jaar lang betrouwbaar presteert of al binnen enkele maanden defect raakt: vocht, zuurstof en gasbellen, die elk de elektrochemische prestaties op het niveau van delen per miljoen kunnen aantasten. Vacuümtechnologie is geen ondersteunend hulpmiddel bij de batterijproductie; het is een essentiële procesvoorwaarde die rechtstreeks bepalend is voor de kwaliteit van de elektroden, de verdeling van de elektrolyt en de integriteit van de cel op de lange termijn.
Vacuüm vervult drie onmisbare functies in de productielijn. Ten eerste, het sluit verontreinigingen uit door vocht en zuurstof uit de poriën van de elektroden te verwijderen voordat deze kunnen reageren met de elektrolytische zouten. Ten tweede, het versnelt fysische processen het verlagen van de kookpunten van oplosmiddelen, zodat het drogen kan plaatsvinden bij temperaturen waarbij de microstructuur van de elektrode behouden blijft. Ten derde, het waarborgt de integriteit van de afdichting waardoor het drukverschil wordt gecreëerd dat nodig is om zelfs lekken van micronformaat op te sporen voordat een cel de fabriek verlaat. Van het mengen van slurry tot de eindcontrole: vacuüm speelt een rol in maar liefst vijf cruciale procesfasen, die elk hun eigen eisen stellen op het gebied van druk, zuiverheid en regeling. In deze gids staat centraal wat er in elk van die fasen gebeurt en welke apparatuur dit mogelijk maakt.
Vacuümtoepassingen in het hele productieproces van batterijen
Vacuüm in de batterijproductie bestaat niet uit één proces, maar uit vijf processen, die elk een ander fysisch probleem oplossen. Hieronder worden deze processen besproken in de volgorde waarin ze in een typische productielijn voorkomen.
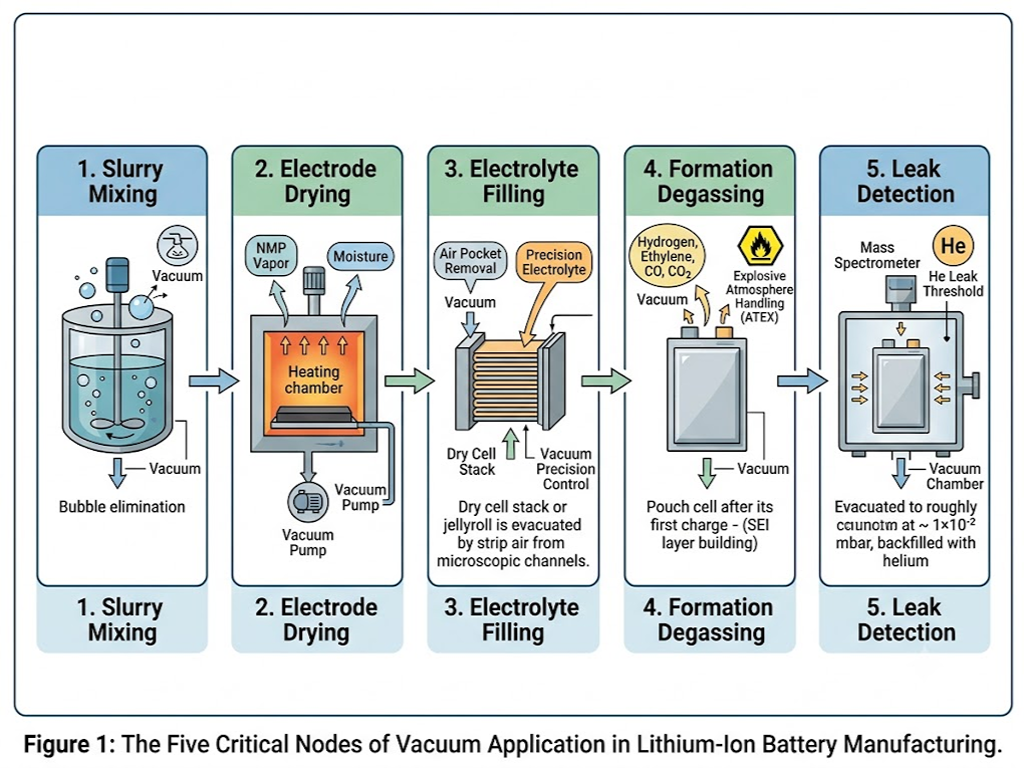
Het mengen van slurry Luchtbellen verwijderen voordat ze tot gebreken leiden
Elektrodenslurry is een viskeuze suspensie van poeder van actief materiaal, geleidende koolstof en een polymeerbindmiddel, opgelost in N-methyl-2-pyrrolidon (NMP). Tijdens het mengen raakt er lucht in de pasta ingesloten, en elke ingesloten luchtbel vormt een toekomstige holte in de gecoate elektrode: een plek waar lithiumionen niet kunnen intercaleren en waar de capaciteit definitief verloren gaat.
Bij vacuümmenging wordt een onderdruk van ongeveer -0,09 tot -0,095 MPa uitgeoefend om deze luchtbellen naar het oppervlak te trekken en ze te laten barsten, terwijl tegelijkertijd de schuifkrachten worden gehandhaafd die nodig zijn voor een homogene deeltjesverspreiding. Hoe hoger de viscositeit van de slurry – zoals bij nikkelrijke kathodesamenstellingen – hoe langer de benodigde ontluchtingstijd is, doorgaans 30-50% langer dan bij LFP-chemieën.
Het drogen van elektroden Het verwijderen van vocht op micronniveau
Na het coaten bevat de elektrodebaan nog resten NMP en sporen van vocht, die moeten worden verwijderd voordat de cel de fase bereikt waarin de elektrolyt wordt ingevuld – een fase waarin geen vocht mag voorkomen. NMP heeft bij atmosferische druk een kookpunt van 202 °C, maar het verwarmen van de elektrode tot die temperatuur zou het PVDF-bindmiddel aantasten en de zorgvuldig ontworpen poriënstructuur doen instorten.
Vacuümdrogen lost dit op door het kookpunt te verlagen: bij drukken onder 1 mbar verdampen NMP en water effectief bij 80-140 °C, ruim binnen de thermische tolerantie van elektrodematerialen. Continu werkende drooglijnen met meerdere kamers verwerken elektrodespiralen in een reeks vacuümzones, waarbij de baan in elke kamer 8-15 minuten wordt vastgehouden. Het beoogde restvochtgehalte hangt af van de chemische samenstelling: bij conventionele NMC-cellen wordt gestreefd naar minder dan 300 ppm, terwijl bij systemen met een anode met een hoog nikkel- en siliciumgehalte wordt gestreefd naar minder dan 100 ppm om de vorming van fluorwaterstofzuur door hydrolyse van LiPF† te voorkomen.
Vullen met elektrolyt Precisie onder vacuüm
Het vullen met elektrolyt is waarschijnlijk de stap in de gehele productieketen die het meest gevoelig is voor vacuüm. Een celstapel of jellyroll bevat duizenden microscopisch kleine kanaaltjes tussen de elektrodelagen en de poriën van de separator. Als de elektrolyt simpelweg bij omgevingsdruk wordt ingegoten, blijven er luchtbellen achter die de transportroutes voor lithium-ionen blokkeren; elk geblokkeerd kanaaltje betekent een permanent verlies aan capaciteit.
De procedure verloopt stapsgewijs: eerst wordt de droge cel tot ongeveer 0,01 mbar vacuüm getrokken om lucht uit het poriënnetwerk te verwijderen. Vervolgens wordt elektrolyt toegevoegd, dat door capillaire werking in de leeggezogen kanalen wordt getrokken. Een laatste vacuümfase verwijdert resterende gasbellen. De cruciale parameter is hier niet alleen het absolute vacuümniveau, maar ook de stabiliteit ervan: schommelingen van meer dan ±1 mbar tijdens het vullen kunnen leiden tot het spatten van elektrolyt (als het vacuüm te hoog oploopt) of onvolledige bevochtiging (als het te laag daalt). Beide uitkomsten zorgen ervoor dat de cel tijdens de kwaliteitscontrole bij de vorming in de afkeurbak belandt.
Ontgassing tijdens de vorming Beheer van de eerste lading
Tijdens de eerste laadcyclus vormt zich de SEI-laag (Solid-Electrolyte Interphase) op de anode, een passiverende film die essentieel is voor stabiele cyclusprestaties. Dit elektrochemische proces leidt ook tot de vorming van een mengsel van gassen: waterstof, ethyleen, koolmonoxide en kooldioxide. Bij pouch-cellen kan de gasontwikkeling ervoor zorgen dat de cel tot twee à drie keer haar oorspronkelijke volume opzwelt.
Door middel van vacuümextractie wordt deze gasbel verwijderd voordat de cel definitief wordt afgedicht. Aangezien sommige van deze gassen brandbaar zijn en de omgeving vluchtige elektrolytoplosmiddelen bevat, moet de vacuümapparatuur in deze zone voldoen aan de eisen van de ATEX-richtlijn 2014/34/EU voor explosieve atmosferen. Na het ontgassen wordt de cel onder vacuüm afgedicht met een resterende inwendige druk die doorgaans lager is dan 50 mbar.
Lekdetectie De laatste kwaliteitscontrole
Een batterijcel die alle elektrische tests doorstaat, kan in de praktijk toch defect raken als er vocht in de behuizing kan binnendringen. Lekdetectie met een helium-massaspectrometer is de in de branche gangbare eindcontrole: de cel wordt in een vacuümkamer geplaatst die tot ongeveer 1×10² mbar wordt leeggepompt, vervolgens met helium gevuld en gecontroleerd door een massaspectrometer die is afgestemd op de karakteristieke massa-ladingsverhouding van helium. De algemeen aanvaarde afkeuringsdrempel is 1 × 10⁻⁶ mbar·L/s; elke cel die meer lekt dan deze waarde wordt afgedankt. Met deze gevoeligheid kan de test een defect detecteren dat kleiner is dan een enkele bacterie, waardoor de zekerheid wordt geboden dat de hermetische afdichting van de cel standhoudt gedurende de gehele levensduur van het voertuig of apparaat dat erdoor wordt aangedreven.
Mengen
Drogen
Vulling
Ontgassing
Detectie
Vacuümpomptechnologieën en -selectie voor de productie van accu’s
Vijf vacuümprocessen, vijf verschillende eisen aan de pomp. Het kiezen van de juiste pomptechnologie voor elk processtation is de belangrijkste beslissing met betrekking tot de apparatuur bij het ontwerp van een vacuümsysteem.
Droge pompen versus oliegesmeerde pompen De belangrijkste afweging
Het belangrijkste onderscheid in de vacuümpomptechnologie voor de batterijproductie ligt tussen oliegesmeerde draaischuifpompen en drooglopende alternatieven (scroll-, schroef- en klauwpompen). De afweging is welbekend, maar in de context van batterijproductie slaat de balans in de meeste processtappen duidelijk door naar droge technologie.
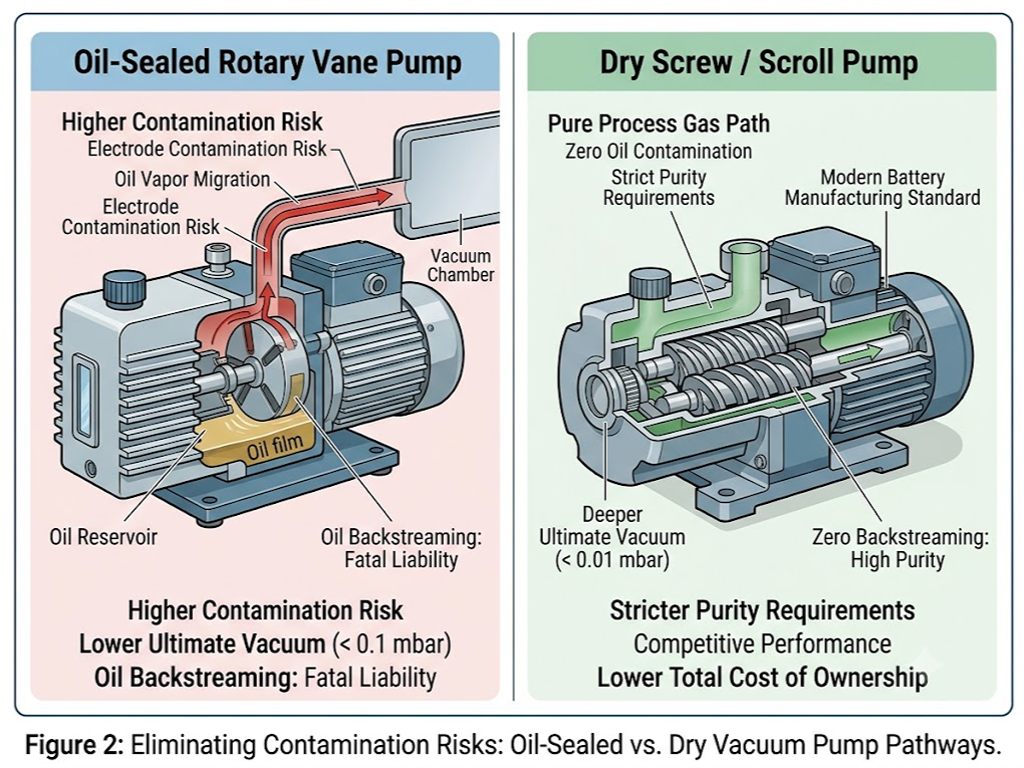
Oliegekoelde draaischuifpompen bieden een hoger eindvacuüm van minder dan 0,1 mbar tegen een lagere aanschafprijs. Maar bij de productie van batterijen hebben ze een fatale nadelen: terugstroming van olie. Zelfs sporen van oliedamp die stroomopwaarts in een droogkamer of een elektrolytvulstation terechtkomen, verontreinigen het elektrodeoppervlak of reageren met het LiPF†-elektrolytzout, waardoor bijproducten ontstaan die de prestaties verminderen. Dampen van NMP en carbonaatoplosmiddelen lossen ook op in de pompolie, waardoor de olie maandelijks moet worden ververst en er gevaarlijk vloeibaar afval ontstaat.
Droge pompen – van het schroef-, spiraal- en klauwtype – zorgen ervoor dat er helemaal geen olie meer in de vacuümkamer aanwezig is. Moderne droge schroefpompen bereiken einddrukken van 0,01 mbar of beter en kunnen zich meten met oliegesmeerde ontwerpen voor alle batterijprocessen, met uitzondering van gespecialiseerde hoogvacuümtoepassingen. Het gebruik ervan in de batterijproductie is gestegen van ongeveer 30% nieuwe installaties tien jaar geleden tot meer dan 70% vandaag, gedreven door strengere zuiverheidseisen en lagere totale eigendomskosten wanneer rekening wordt gehouden met de verwijdering van olie en stilstandtijd.
Belangrijkste selectiecriteria voor batterijtoepassingen
Bij het kiezen van een pomp voor een specifieke processtap moeten vijf parameters worden beoordeeld, in volgorde van prioriteit:
Beoogd vacuümniveau en pompsnelheid. Het mengen van slurry vereist doorgaans een verplaatsingsvolume van 100-500 m³/h bij 10-100 mbar. Het drogen van elektroden vraagt om een hogere doorvoercapaciteit 300-1.000 m³/h om de grote dampbelasting door de verdamping van NMP aan te kunnen. Het vullen van elektrolyten verloopt met 50-200 m³/h, maar vereist stabiliteit onder 1 mbar. Lekdetectiekamers zijn relatief klein en hebben slechts 10-30 m³/h nodig om snel het bereik van 1×10² mbar te bereiken.
Chemische compatibiliteit. De materialen van de pomp die in contact komen met het medium moeten bestand zijn tegen NMP-oplosmiddeldamp (die standaardelastomeren aantast), sporen van op carbonaat gebaseerde elektrolyten (licht corrosief, hygroscopisch) en de licht zure bijproducten van de afbraak van LiPF†. Roestvrijstalen onderdelen en FFKM-afdichtingen (perfluoroelastomeer) vormen de basisvereisten voor elke pomp die procesgas uit droog- of vulstations verwerkt.
Temperatuurtolerantie. De afvoerlucht van het droogproces kan bij de pompinlaat een temperatuur van 80-140 °C bereiken. De interne speling en de afdichtingsmaterialen van de pomp moeten binnen dit bereik hun maatvastheid behouden, zonder vast te lopen of te lekken.
ATEX-conformiteit. Elke pomp die is aangesloten op het ontgassingsstation van de formatie waar brandbare gasmengsels aanwezig zijn moet beschikken over een ATEX-certificering voor gebruik in zone 1 of zone 2, zoals gedefinieerd in Richtlijn 2014/34/EU.
Totale eigendomskosten. Het energieverbruik is de grootste kostenpost in de levenscycluskosten van vacuümsystemen en maakt meer dan 70% van de TCO uit. Pompen met een frequentieregelaar (VSD) die het toerental van de motor aanpassen aan de procesbehoefte, kunnen het energieverbruik met 30-50% verminderen in vergelijking met alternatieven met een vast toerental. Bij continue productie is de investering doorgaans binnen 18-24 maanden terugverdiend.
Gecentraliseerde versus gedistribueerde vacuümsystemen
Wat de architectuur op fabrieksniveau betreft, hangt de keuze tussen gedistribueerde pompen per bewerkingsstation en gecentraliseerde vacuümnetwerken af van de productieschaal. Gedistribueerde systemen, waarbij elk processtation over een eigen pompset beschikt, bieden flexibiliteit en foutisolatie: het uitvallen van één pomp leidt niet tot stilstand van de productielijn. Ze vormen de pragmatische keuze voor proeflijnen en fabrieken met een jaarlijkse capaciteit van minder dan ongeveer 2 GWh.
Gecentraliseerde systemen, waarbij een vacuüminstallatie via een leidingnetwerk meerdere processtations van vacuüm voorziet, realiseren een 30-50% hogere energie-efficiëntie door het samenvoegen van pompen en het egaliseren van de belasting. Op gigafabrieksschaal – boven de 5 GWh per jaar – rechtvaardigen de energiebesparingen op zich al de hogere initiële engineeringkosten. Gecentraliseerde ontwerpen vereisen N+1-pompredundantie, zodat onderhoud aan één eenheid de productie nooit stillegt, en het leidingnetwerk moet zo worden ontworpen dat een constante druk op het verste station wordt gehandhaafd.
Vacuümkleppen De precisiebesturingslaag
Als vacuümpompen het hart vormen van een vacuümsysteem voor de batterijproductie, dan zijn kleppen het zenuwstelsel ervan. Een typische productielijn bevat honderden vacuümkleppen, en het uitvallen van één enkele verkeerd gespecificeerde klep kan een heel processtation stilleggen. Toch ontbreekt er opvallend genoeg in de meeste literatuur over batterijproductie enige richtlijn voor de keuze van kleppen – een leemte die in dit hoofdstuk rechtstreeks wordt aangepakt.
Soorten vacuümkleppen bij de productie van accu’s
Vier soorten kleppen verzorgen het grootste deel van de vacuümregeling bij de productie van accu’s, waarbij elke soort is geoptimaliseerd voor een specifieke functie:
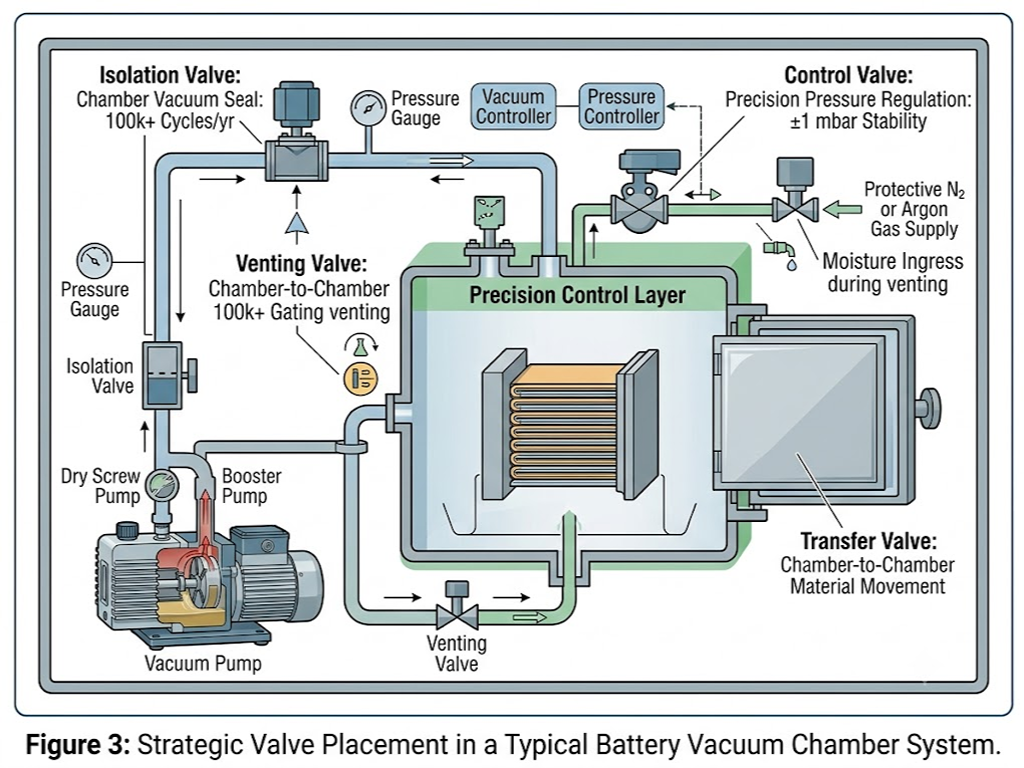
Afsluitkleppen (afsluit- en hoekconfiguraties) sluiten de vacuümkamers af van hun pompleidingen tijdens de verschillende processtappen. In drooglijnen met meerdere kamers worden ze bij elke batchoverdracht geopend en gesloten, wat neerkomt op meer dan 100.000 cycli per jaar. Het afdichtingsmechanisme moet zelfs na langdurig cyclisch gebruik een heliumdichte afsluiting garanderen met een lekkage van minder dan 1 × 10⁻⁹ mbar·L/s.
Regelkleppen Voornamelijk vlinder- en proportionele kleppen regelen het vacuümniveau in een proceskamer. Dit is het cruciale onderdeel voor elektrolytvulstations. De klep moet een drukinstelpunt stabiel houden binnen ±1 mbar, terwijl de gasbelasting varieert naarmate de elektrolyt de elektrodestapel bevochtigt. Proportionele kleppen bieden traploze modulatie via elektronische regeling, maar brengen een bekend betrouwbaarheidsprobleem met zich mee: langdurige stilstand kan ervoor zorgen dat de klepspoel of smoorklep vastloopt. Deze storingsmodus, die is gedocumenteerd in octrooien voor batterijformatieapparatuur, kan worden beperkt door periodieke bewegingscycli tijdens productiestilstanden.
Ontluchtingskleppen de atmosferische druk herstellen nadat een vacuümproces is voltooid. Bij de productie van batterijen vindt het ontluchten vrijwel altijd plaats onder een beschermende stikstof- of argonatmosfeer om te voorkomen dat de pas gedroogde elektrode of de met elektrolyt gevulde cel opnieuw vocht opneemt. Het ventiel moet het drukverschil aankunnen zonder dat er deeltjesverontreiniging ontstaat door slijtage van de zitting.
Omschakelkleppen elektrodespiralen of celstapels verplaatsen tussen vacuümkamers in doorlopende productielijnen. Het gaat hierbij om ontwerpen met een grote doorlaat – vaak rechthoekige schuifafsluiters – die zijn afgestemd op de specifieke afmetingen van de productiemachines. De series 06.6 en 07.7 van de VAT Group, ontworpen voor laaddeuren van vacuümkamers, zijn typische voorbeelden van deze categorie, met drukwaarden variërend van 1 × 10⁻⁷ mbar tot meer dan 1 bar absoluut.
Materiaalkeuze voor corrosieve batterijomgevingen
De productie van batterijen vormt een buitengewoon agressieve chemische omgeving voor de interne onderdelen van vacuümkleppen. De materiaalkeuzes die geschikt zijn voor vacuümsystemen in de halfgeleiderindustrie – waar de meeste ervaring op het gebied van kleptechniek vandaan komt – zijn niet altijd toepasbaar.
Materialen van het klephuis. SS316L-roestvrij staal is de standaardkeuze en biedt voldoende corrosiebestendigheid voor algemene vacuümtoepassingen; het molybdeengehalte van 2-3% biedt bescherming tegen chlorideputcorrosie. Voor stations die rechtstreeks worden blootgesteld aan LiPF†-houdende elektrolytdamp – die bij contact met vocht ontleedt en sporen van fluorwaterstofzuur vormt – zorgen met PTFE of PFA beklede behuizingen ervoor dat er geen enkel metaal in contact komt met het procesgas.
Afdichtingsmaterialen. Standaard FKM (Viton) elastomeren zijn geschikt voor algemene vacuümtoepassingen tot ongeveer 200 °C, maar zijn niet compatibel met NMP, dat bij standaard nitril- en fluorkoolstofelastomeren een volumezetting van meer dan 30% veroorzaakt. Het superieure materiaal is FFKM (perfluorelastomeer, op de markt gebracht onder merknamen zoals Kalrez en Chemraz), dat een vrijwel universele chemische bestendigheid combineert met een continu bedrijfstemperatuurbereik van -15 °C tot meer dan 300 °C. Voor droogtoepassingen bij de hoogste temperaturen boven 250 °C bieden polyimide-membranen in combinatie met FFKM-O-ringen de enige betrouwbare afdichtingsoplossing.
Te vermijden materialen. Een minder bekend risico op verontreiniging bij de productie van batterijen is het uitlogen van metaalionen uit interne onderdelen van kleppen. Koper, zink en nikkel – die veel voorkomen in de spolen van pneumatische kleppen en in onderdelen van solenoïden – kunnen in sporenhoeveelheden oplossen in elektrolyt of NMP en zich tijdens volgende processtappen op de elektroden afzetten, waardoor de zelfontlading wordt versneld. De batterijspecifieke P4-serie vacuümschakelkleppen van CKD Corporation sluit deze materialen expliciet uit van oppervlakken die in contact komen met vloeistoffen; een ontwerpkeuze die procesingenieurs moeten controleren bij het kwalificeren van een klep voor gebruik in batterijen.
Betrouwbaarheid en onderhoud van kleppen in productieomgevingen
Preventief onderhoud aan vacuümkleppen in batterijproductiefaciliteiten richt zich op twee taken: het volgens schema vervangen van afdichtingen en het periodiek controleren van de lekratio. Voor elastomeerafdichtingen geldt bij continu gebruik een aanbevolen vervangingsinterval van 6 tot 12 maanden; bij kleppen met metalen afdichtingen is dit 2 tot 5 jaar, afhankelijk van het aantal cycli en de reinheid van het proces.
Bij de diagnose volgen de meest voorkomende storingsvormen een herkenbaar patroon. Een klep die het vacuüm niet kan vasthouden, heeft doorgaans last van vervuiling door deeltjes op het afdichtingsvlak of putcorrosie als gevolg van chemische aantasting; een heliumlektest van de geïsoleerde klep brengt aan het licht wat de oorzaak is. Een klep die traag reageert of niet in werking treedt, duidt meestal op onvoldoende pneumatische toevoerdruk, een defecte solenoïde-piloot of mechanische vastloper in de aandrijving; dit alles is binnen enkele minuten te diagnosticeren met een manometer en een multimeter. Voor productielijnen waar het uitvallen van één enkele klep de productie ter waarde van duizenden dollars per uur kan stilleggen, is het bij ervaren onderhoudsteams gebruikelijk om kritieke reserve-klepeenheden op voorraad te houden in plaats van afzonderlijke afdichtingssets.
Veelvoorkomende problemen met stofzuigers en hoe je deze kunt oplossen
Vacuümsystemen in de batterijproductie vertonen voorspelbare storingen. De kunst zit hem niet in het repareren ervan, maar in het stellen van de juiste diagnose in de juiste volgorde, zonder werkdagen te verspillen aan verkeerde hypothesen.
Langere afpompduur de kamer heeft meer tijd nodig dan normaal om het streefvacuüm te bereiken. De meest voorkomende oorzaak is een versleten afdichting van de deur of de doorvoer. Heliumlekdetectie, waarbij men bij de grootste afdichtingen begint en naar binnen werkt, lokaliseert het lek sneller dan het vervangen van afdichtingen op basis van trial-and-error. Als er geen extern lek wordt gevonden, is verontreiniging van de pompolie (in oliegesloten systemen) of interne slijtage (in droge pompen) de volgende verdachte; een afpomp-test op een referentievolume waarvan bekend is dat het schoon is, scheidt de prestaties van de pomp zelf van die van het systeem.
Het vacuümniveau bereikt het instelpunt niet. Controleer allereerst de kalibratie van de vacuümmeter. Een afwijking van de vacuümmeter 10 20% over een periode van zes maanden komt vaak voor en wordt vaak aangezien voor een systeemstoring. Als de vacuümmeter nauwkeurig is, sluit dan delen van het vacuümverdeelstuk af met de beschikbare afsluitkleppen en meet de lekhoeveelheid van elk segment afzonderlijk. Een geleidelijke verslechtering over alle segmenten wijst op de pomp; een scherpe sprong bij één segment duidt op een plaatselijk lek.
Vacuümschommelingen tijdens de verwerking. Bij het vullen met elektrolyt is een druksignaal dat meer dan ±10 mbar rond het instelpunt schommelt meestal te wijten aan de regelklep, en wel aan een vastgelopen aandrijving of een verstopte stuuropening in de elektropneumatische positioneerder. Gecondenseerd oplosmiddel in de vacuümleiding tussen de kamer en de pomp kan ook schommelingen veroorzaken, doordat vloeistofslokken de doorstroomweg periodiek blokkeren en weer vrijmaken.
Een praktisch diagnostisch kader hanteert de lekhoeveelheid als belangrijkste triage-indicator: een lek van minder dan 0,5 mbar·L/s valt binnen de normale tolerantie en vereist alleen trendmonitoring. Bij een lek tussen 0,5 en 2,0 mbar·L/s moet onderhoud worden ingepland tijdens de volgende geplande stilstand. Bij een lek tussen 2,0 en 5,0 mbar·L/s tast het lek de productkwaliteit actief aan en is ingrijpen tijdens de huidige dienst vereist. Boven 5,0 mbar·L/s moet de productie worden stilgelegd totdat het lek is gelokaliseerd en gerepareerd; de kosten van afgedankte cellen zullen binnen enkele uren hoger zijn dan de kosten van de stilstand.
De toekomst van vacuümtechnologie in de batterijproductie
Drie ontwikkelingen zorgen voor een verschuiving in de vereisten op het gebied van vacuüm voor de volgende generatie batterijproductie.
Halfgeleiderbatterijen vervang de vloeibare elektrolyt door een keramische of polymere ionengeleider – een materiaalklasse die ordes van grootte gevoeliger is voor vocht en zuurstof dan conventionele vloeibare elektrolyten. Productieomgevingen voor solid-state-cellen vereisen droge ruimtes met dauwpunten onder -60 °C (tegenover -40 °C voor conventionele lithium-ionbatterijen) en vacuümkamers met een basisdruk van 10{v mbar, een volle orde van grootte lager dan bij de huidige elektrolytvulstations.
Verwerking met droge elektroden verwijdert het NMP-oplosmiddel volledig uit de slurry – een technologie die voor het eerst werd toegepast door Maxwell Technologies (overgenomen door Tesla) – en neemt daarmee de grootste thermische belasting op het vacuümsysteem weg. Het proces vereist echter nog steeds vacuüm voor stofbeheersing tijdens het mengen van droog poeder en voor het voorkomen van oxidatie tijdens het kalanderen. De vacuümbehoefte verschuift van het verwerken van grote hoeveelheden damp naar het regelen van een zeer zuivere omgeving.
Intelligente vacuümsystemen De integratie van IoT-sensoren en digitale tweelingen vormt op korte termijn de grens van wat er op het gebied van efficiëntie mogelijk is. Real-time gegevens over druk, trillingen en stroomverbruik van elke pomp en elk ventiel worden ingevoerd in een voorspellend model dat onderhoud inplant voordat er storingen optreden en dat het toerental van de pomp dynamisch aanpast aan het productietempo. Pioniers melden een extra energiebesparing van 20-30% bovenop wat met de inzet van een VSD alleen al wordt bereikt.
Naarmate vacuümtechnologie in de batterijproductie zich ontwikkelt van een hulpmiddel tot een essentieel onderdeel voor precisieprocessen, moet de toeleveringsketen van apparatuur deze ontwikkeling bijhouden. Fabrikanten die productielijnen voor de volgende generatie cellen ontwikkelen, zijn steeds vaker op zoek naar leveranciers van kleppen met diepgaande toepassingsspecifieke technische expertise, in plaats van kant-en-klare catalogusonderdelen. Voor teams die vacuümklepopties evalueren met op maat gemaakte materiaal- en functionele eisen, is de aanpak van VINCER voor het op maat maken van kleppen voor specifieke toepassingen online gedocumenteerd.
Bronvermeldingen
- GRST International Limited. “Werkwijze voor het drogen van elektrodeconstructies.” Amerikaans octrooi 10199635. 2019. patents.justia.com
- Agilent Technologies. “Lekdetectie met een helium-massaspectrometer bij de productie van lithium-ionbatterijen: technisch overzicht.” 2024. agilent.com.cn
- China SAE / AI Automotive Manufacturing. “Toepassing van heliumdetectietechnologie bij de productie van accu’s voor elektrische voertuigen.” 2024. caev.org.cn
- Leybold GmbH. “Vacuümsystemen voor de productie van batterijcellen.” eMobility Engineering. 2023. emobility-engineering.com
- Equilibar. “De productie van lithium-ionbatterijen vereist een nauwkeurige vacuümregeling.” 2025. equilibar.com
- VAT Group. “Oplossingen voor industriële vacuümkleppen in de batterijproductie.” 2025. vatgroup.com
- Pfeiffer Vacuum. “Vacuümoplossingen voor de productie en recycling van lithium-ionbatterijen.” 2025. pfeiffer-vacuum.com
- Edwards Vacuum. “Waarom droge pompen beter zijn voor het ontgassen van elektrolyt in lithium-ionbatterijen.” 2025. edwardsvacuum.com
- VINCER Valve. Startpagina. vincervalve.com


