
为什么真空技术在电池制造中至关重要
在锂离子电池生产中,有三个“隐形敌人”决定了电池是能可靠运行十年,还是在数月内就失效:水分、氧气和气泡,它们各自都可能以百万分之一的量级导致电化学性能下降。真空技术在电池制造中并非辅助手段,而是直接决定电极质量、电解液分布以及电池长期完整性的核心工艺条件。.
在整条生产线上,真空发挥着三项不可替代的作用。首先,它 不含污染物 在电极孔隙中的水分和氧气与电解质盐发生反应之前将其去除。其次,它 加速物理过程 降低溶剂的沸点,以便在能够保持电极微结构的温度下进行干燥。第三,它 确保密封完整性 在电池出厂前,通过产生必要的压差,甚至能检测到微米级别的泄漏。从浆料混合到生产线末端测试,真空技术至少出现在五个关键工艺节点中,每个节点对压力、纯度和控制都有不同的要求。了解这些节点中分别发生了什么,以及哪些设备使这一切成为可能,正是本指南的重点。.
电池生产全流程中的真空应用
在电池生产中,真空工艺并非单一工序,而是由五个工序组成,每个工序都解决不同的物理问题。下文将按照它们在典型生产线上出现的顺序逐一介绍。.
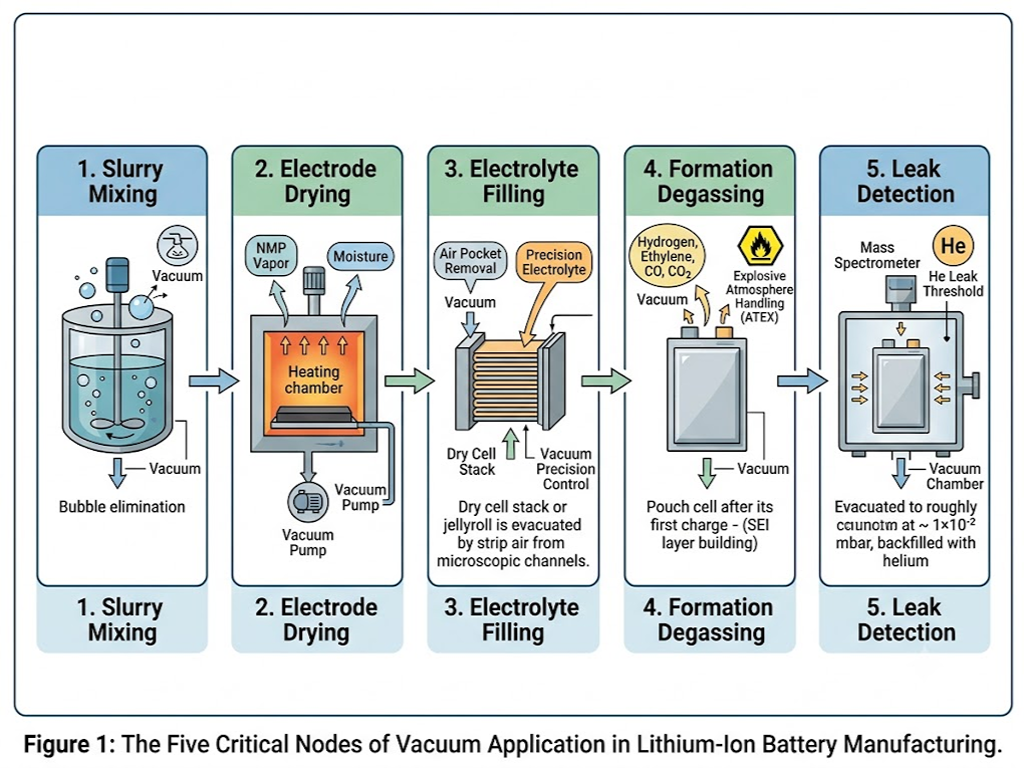
浆料混合 在气泡演变成缺陷之前将其消除
电极浆料是由活性物质粉末、导电碳和聚合物粘合剂溶解于N-甲基-2-吡咯烷酮(NMP)中形成的粘稠悬浮液。在混合过程中,空气会被卷入浆料中,而每个被困的气泡都会成为涂覆电极中的空隙,这些空隙会阻碍锂离子的插层,导致容量永久性损失。.
真空混合通过施加约-0.09至-0.095 MPa的负压,将这些气泡引至表面并使其破裂,同时保持实现颗粒均匀分散所需的剪切力。浆料粘度越高——例如富镍正极配方——所需的脱气时间就越长,通常比LFP体系长30-50%。.
电极干燥 微米级除湿
涂布后,电极带上残留有NMP和微量水分,在电池进入对水分极为敏感的电解液灌注阶段之前,必须将这些物质清除干净。NMP在大气压下的沸点为202 °C,但若将电极加热至该温度,会导致PVDF粘合剂降解,并破坏精心设计的孔隙结构。.
真空干燥通过降低沸点解决了这一问题:在低于 1 mbar 的压力下,NMP 和水在 80-140 °C 时即可有效汽化,这完全在电极材料的热耐受范围内。多腔室连续干燥生产线通过一系列真空区对电极卷材进行处理,每个腔室将电极卷材保留8-15分钟。目标残余水分含量取决于化学成分:传统NMC电池的目标值低于300 ppm,而高镍和硅负极系统则将目标值降至100 ppm以下,以防止LiPF†水解产生氢氟酸。.
电解液灌注 真空下的精密操作
电解液灌注可以说是整个生产链中对真空敏感度最高的工序。一个电池堆或卷状电池中,电极层与隔膜孔隙之间存在数千条微小的通道。如果仅在常压下直接灌注电解液,就会留下气泡,阻塞锂离子的传输路径——每一条被阻塞的通道都会导致容量永久性损失。.
该过程是顺序进行的:首先,将干电池抽真空至约0.01毫巴,以清除孔隙网络中的空气。随后注入电解液,毛细作用将其吸入已抽空的通道中。最后进行真空保持以去除残留的气泡。此处的关键参数不仅是绝对真空度,还包括其稳定性——填充过程中真空度波动若超过±1 mbar,可能会导致电解液飞溅(若真空度骤升过高)或润湿不完全(若真空度骤降过低)。这两种情况都会导致电池在形成分级过程中被归入废品箱。.
活化脱气 首次充电管理
首次充放电循环中的形成阶段会在阳极上形成固体电解质界面(SEI)层,这层钝化膜对稳定的循环至关重要。这一电化学过程还会产生多种气体:氢气、乙烯、一氧化碳和二氧化碳。在软包电池中,气体的产生可能导致电池膨胀至原体积的两到三倍。.
真空抽气会在电池最终密封前去除这些气泡。由于其中部分气体具有可燃性,且环境中含有易挥发的电解液溶剂,因此该区域的真空设备必须符合ATEX指令2014/34/EU对爆炸性环境的要求。脱气完成后,电池将在真空条件下进行密封,其内部残余压力通常低于50毫巴。.
泄漏检测 最终质量关
即使通过了所有电气测试的电池单元,如果其外壳允许湿气渗入,在实际使用中仍可能发生故障。氦质谱仪泄漏检测是业界标准的最终检查:将电池单元置于抽至约 1×10² mbar 的真空腔中,注入氦气,并由调谐至氦气特征质量电荷比的质谱仪进行监测。广泛采用的报废阈值为 1 × 10⁻⁶ mbar·L/s,任何泄漏速率超过此值的电池均会被报废。凭借这一灵敏度,该测试可检测出比单个细菌还小的缺陷,从而确保电池的密封性能在其所供电的车辆或设备整个使用寿命期间都能保持完好。.
混音
干燥
馅料
脱气
检测
电池制造中的真空泵技术与选型
五种真空工艺,对泵提出了五套不同的要求。为每个工艺工位选择合适的泵技术,是真空系统设计中最为关键的设备决策。.
干式泵与油封式泵 核心权衡
在电池制造领域的真空泵技术中,油封式旋转叶片泵与干式泵(涡卷泵、螺杆泵和爪式泵)之间存在根本性的差异。虽然人们对两者的权衡取舍已有充分了解,但在电池制造的背景下,大多数工艺步骤中,天平都明显倾向于干式技术。.
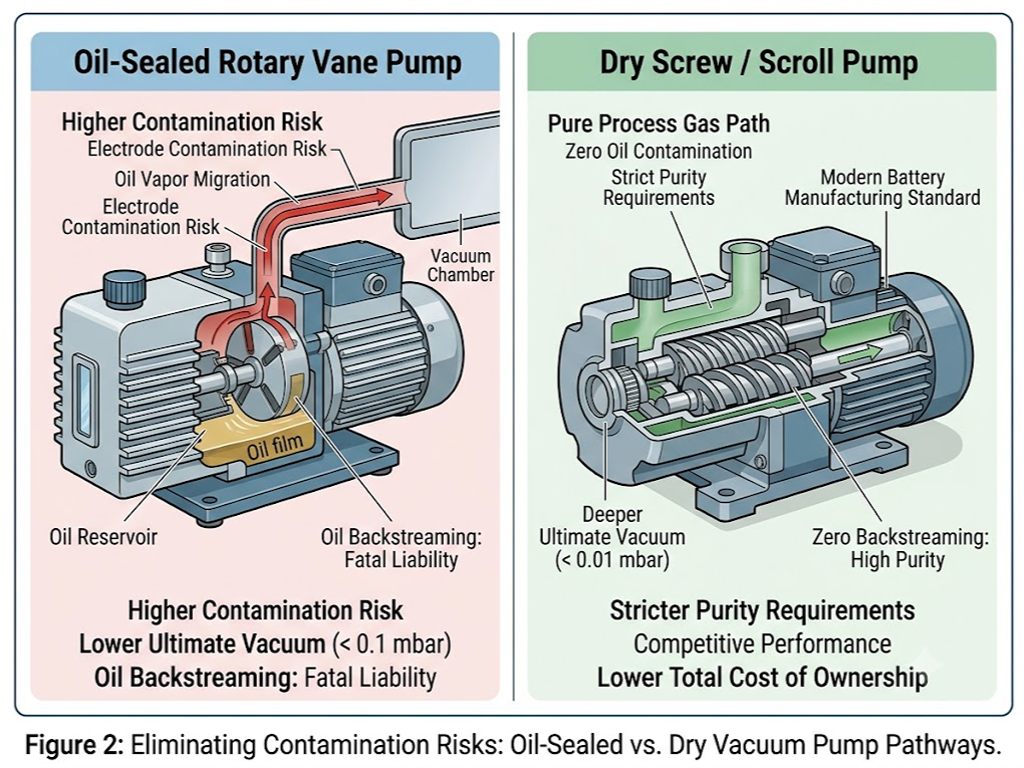
油封式旋转叶片泵以较低的初始购置价格,可提供低于 0.1 mbar 的更高极限真空度。但在电池制造过程中,这类泵存在一个致命缺陷:油回流。即使微量的油蒸气逆流进入干燥室或电解液灌注站,也会污染电极表面,或与LiPF†电解液盐发生反应,从而产生导致性能下降的副产物。NMP和碳酸盐溶剂的蒸气也会溶解在泵油中,不仅需要每月更换一次泵油,还会产生危险液体废物。.
干式泵(包括螺杆式、旋片式和爪式)可彻底消除真空腔内的油。现代干式螺杆泵的极限压力可达0.01毫巴或更低,除特殊的高真空应用外,在所有电池制造工艺中均能与油封式设计相媲美。随着纯度要求的日益严格,以及在考虑废油处理和停机时间后总拥有成本的降低,该技术在电池制造中的应用已从十年前的新装机量约30%增长至如今的70%以上。.
电池应用的关键选型标准
为特定工艺步骤选择泵时,需要按优先级顺序评估以下五个参数:
目标真空度和抽气速率。. 浆料混合通常需要在 10-100 mbar 压力下达到 100-500 m³/h 的排量。电极干燥则需要更高的处理量(300-1,000 m³/h),以应对 NMP 蒸发产生的大量蒸汽负荷。电解液灌注的运行流量为 50-200 m³/h,但要求压力稳定性在亚毫巴(sub-mbar)范围内。泄漏检测室体积相对较小,仅需10-30 m³/h的排气量即可快速达到1×10² mbar的压力范围。.
化学相容性。. 泵的湿件材料必须能够耐受NMP溶剂蒸气(会侵蚀标准弹性体)、碳酸盐基电解液的微量残留(具有轻微腐蚀性且易吸湿)以及LiPF†分解产生的弱酸性副产物。对于任何处理来自干燥站或充装站工艺气体的泵而言,不锈钢内部部件和FFKM(全氟弹性体)密封件是基本规格要求。.
耐温性。. 干燥工艺产生的废气在泵入口处的温度可达80-140 °C。泵的内部间隙和密封材料必须在此温度范围内保持尺寸稳定性,且不得发生卡滞或泄漏。.
符合ATEX标准。. 任何连接至存在易燃气体混合物的地层脱气站的泵,都必须具备符合《2014/34/EU指令》定义的1区或2区运行条件的ATEX认证。.
总拥有成本。. 能耗是真空系统生命周期成本的主要组成部分,占总拥有成本(TCO)的70%以上。与定速泵相比,通过调节电机转速以适应工艺需求的变频驱动(VSD)泵可将能耗降低30-50%,在连续生产条件下,通常可在18-24个月内收回投资。.
集中式与分布式真空系统
对于工厂级架构,是选择“每台设备配备独立泵”的分布式方案,还是采用集中式真空网络,取决于生产规模。在分布式系统中,每个工艺工位都配备专用的泵组,这种方案既具备灵活性,又能实现故障隔离:单台泵发生故障不会导致生产线停产。对于中试生产线以及年产能约2 GWh以下的工厂而言,这是最务实的选择。.
集中式系统通过管道网络,由真空装置为多个工艺站供气,借助泵的集群化和负载均衡,可实现30-50%的更高能效。在年产能超过5 GWh的超级工厂规模下,仅节能效益就足以抵消较高的前期工程成本。集中式设计要求采用N+1泵冗余配置,以确保单台设备维护时不会中断生产;同时,管道网络的设计必须能够确保最远端的工作站保持稳定的压力。.
真空阀 精密控制层
如果说真空泵是电池生产真空系统的“心脏”,那么阀门就是其“神经系统”。一条典型的生产线包含数百个真空阀门,而单个规格不合适的阀门发生故障,就可能导致整个工艺工位停机。然而,在大多数电池制造文献中,关于阀门选型的指导却明显缺失——本节将直接填补这一空白。.
电池生产中真空阀的类型
在电池制造过程中,四种阀门类型承担了大部分真空控制任务,每种阀门都针对特定功能进行了优化:
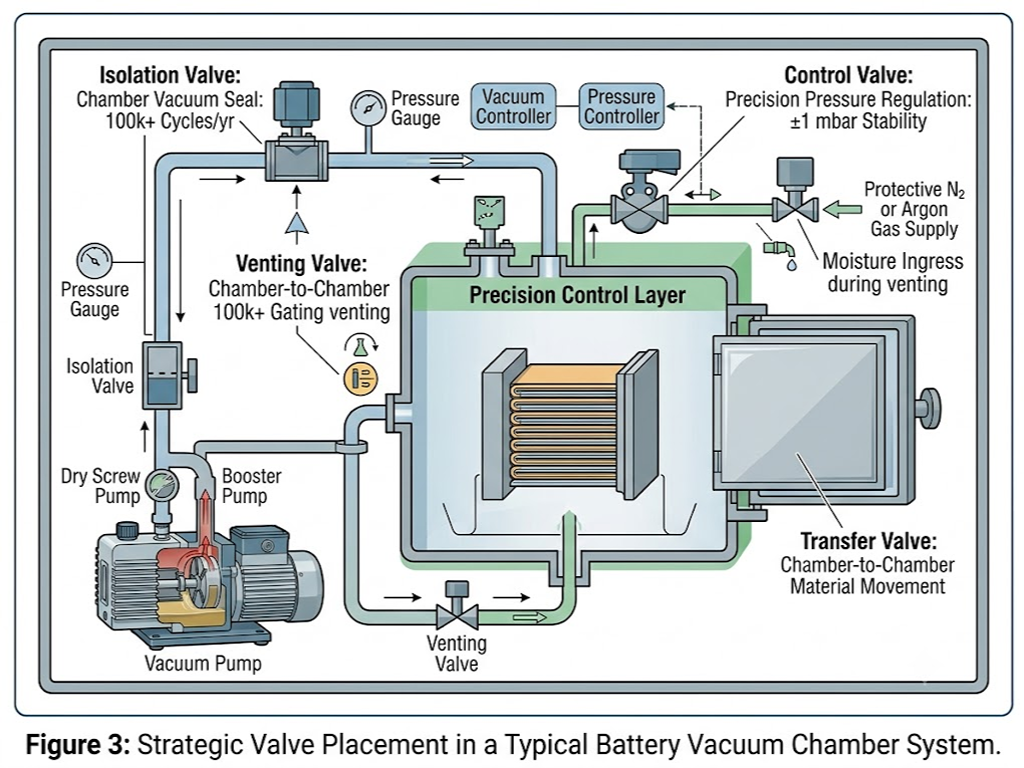
隔离阀 (闸阀和角阀结构)在工艺步骤中将真空室与抽气管路隔离。在多腔干燥线上,它们在每次批次转移时都会进行开闭循环,每年累计循环次数超过100,000次。密封机构必须确保即使经过长时间的循环,仍能保持氦气密封性能,泄漏率低于1 × 10⁻⁹ mbar·L/s。.
控制阀 主要是蝶阀和比例阀,用于调节工艺腔内的真空度。这是电解液填充站的关键组件。当电解液润湿电极叠时,气体负荷会发生变化,此时阀门必须将压力设定值稳定在±1毫巴的范围内。比例阀可通过电子控制实现无级调节,但存在已知的可靠性问题:长时间闲置可能导致阀芯或节流板卡死。这种故障模式已在电池活化设备专利中有所记载,可通过在生产停机期间进行定期运行循环来缓解。.
排气阀 在真空工艺完成后恢复大气压力。在电池制造过程中,排气几乎总是在保护性氮气或氩气氛围下进行,以防止刚干燥的电极或已注入电解液的电池重新吸收水分。阀门必须能够承受该压差,同时避免因阀座磨损而产生颗粒污染。.
转换阀 在连续生产线上,将电极线圈或电池堆在真空腔室之间转移。这些通常采用大口径设计(多为矩形闸阀),是根据生产工装的具体尺寸量身定制的。VAT集团专为真空腔室装载门设计的06.6和07.7系列便是此类产品的典范,其压力额定值范围从1 × 10⁻⁷毫巴到超过1巴(绝对压力)。.
腐蚀性电池环境中的材料选择
电池制造过程为真空阀内部部件创造了一个异常苛刻的化学环境。在半导体真空领域(大多数阀门工程经验均源于此),行之有效的材料选择并不一定能直接应用到电池制造中。.
阀体材料。. SS316L 不锈钢是首选材料,其 2-3% 的钼含量可提供足够的耐腐蚀性,适用于一般真空工况,并能有效防止氯化物点蚀。对于直接接触含 LiPF† 电解质蒸气的工况(该电解质与水分接触后会分解产生微量氢氟酸),采用 PTFE 或 PFA 衬里的阀体可完全避免金属与工艺气体发生接触。.
密封材料。. 标准 FKM(Viton)弹性体适用于最高约 200 °C 的一般真空工况,但与 NMP 不相容,而 NMP 会导致标准丁腈橡胶和氟碳弹性体发生超过 30% 的体积膨胀。更高级的材料是FFKM(全氟弹性体,商品名包括Kalrez和Chemraz等),它兼具近乎全面的耐化学性,且连续工作温度范围从-15 °C到300 °C以上。对于250 °C以上的最高温度干燥应用,聚酰亚胺隔膜与FFKM O型圈的组合是唯一可靠的密封解决方案。.
应避免使用的材料。. 在电池制造过程中,一个鲜为人知的污染风险是金属离子从阀门内部组件中析出。气动阀芯和电磁阀组件中常见的铜、锌和镍,可能会以微量形式溶解到电解液或NMP中,并在后续工艺步骤中沉积在电极上,从而加速自放电。CKD公司的电池专用P4真空开关系列明确规定,这些材料不得出现在与流体接触的表面上,工艺工程师在对任何阀门进行电池应用资格认证时,应核实这一设计要求。.
生产环境中的阀门可靠性与维护
电池生产中真空阀的预防性维护主要围绕两项任务:按计划更换密封件和定期验证泄漏率。在连续生产工况下,弹性体密封件的建议更换周期为6至12个月;而金属密封阀的更换周期则可延长至2至5年,具体取决于循环次数和工艺洁净度。.
在故障诊断方面,最常见的故障模式都遵循可识别的规律。无法保持真空的阀门通常是由于密封面受到颗粒污染,或是受到化学腐蚀导致的点蚀——对已隔离的阀门进行氦气泄漏测试即可确定具体原因。响应迟缓或无法动作的阀门通常表明气动供气压力不足、电磁先导阀故障,或是执行器发生机械卡滞——这些故障均可通过压力表和万用表在几分钟内诊断出来。对于那些单个阀门故障就可能导致每小时数千美元产出停滞的生产线,经验丰富的维护团队通常会储备关键的备用阀组件——而非单独的密封件套件——这已成为标准做法。.
真空系统常见的挑战及故障排除方法
电池生产中的真空系统会出现可预见的故障。关键不在于修复故障,而在于按正确顺序进行故障诊断,避免因错误假设而白白浪费一个班次的时间。.
延长抽空时间 该腔室达到目标真空所需的时间比基准时间更长。最常见的原因是门体或贯穿件密封件性能下降。进行氦气泄漏检测时,应从最大的密封件开始,逐步向内检查,这样比通过试错法更换密封件更能快速定位泄漏点。如果未发现外部泄漏,则应怀疑是泵油污染(在油封系统中)或内部磨损(在干式泵中);对已知清洁的参考容积进行抽真空测试,可将泵本身的性能与系统性能区分开来。.
真空度未达到设定值。. 首先,验证真空表的校准情况。10 20%型真空表在六个月内出现漂移是常见现象,常被误认为是系统故障。如果真空表准确无误,请利用现有的隔离阀将真空歧管分段隔离,并分别测量各段的泄漏率。若所有段的泄漏率均呈渐进式恶化,则表明问题出在泵上;若某一段出现突变,则表明存在局部泄漏。.
加工过程中的真空波动。. 在电解液灌注过程中,若压力信号在设定点周围的波动幅度超过±10毫巴,通常是由于控制阀的问题所致——可能是执行器卡滞,也可能是电-气式定位器中的先导孔堵塞。此外,腔室与泵之间的真空管路中冷凝的溶剂也会导致压力波动,因为液柱会周期性地阻塞并疏通流道。.
一种实用的诊断框架将泄漏率作为主要分级指标:泄漏率低于 0.5 mbar·L/s 属于正常公差范围,只需进行趋势监测;在 0.5 至 2.0 mbar·L/s 之间,应在下次计划停机期间安排维护;在 2.0 至 5.0 mbar·L/s 之间,泄漏正在积极地降低产品质量,需在当前班次内采取干预措施。若泄漏率超过5.0 mbar·L/s,应立即停产直至查明并修复泄漏点——因为在数小时内,报废电池的成本将超过停机造成的损失。.
电池制造中真空技术的未来
有三项发展正在重塑下一代电池制造对真空技术的要求。.
固态电池 用陶瓷或聚合物离子导体取代液体电解质——这一类材料对湿气和氧气的敏感度比传统液体电解质高出好几个数量级。固态电池的生产环境将需要露点低于-60 °C的干燥室(而传统锂离子电池为-40 °C),以及基础压力为10{v mbar的真空室,这比当今的电解液灌装站低整整一个数量级。.
干法电极加工 该技术彻底消除了浆料中的NMP溶剂——这项技术由麦克斯韦科技公司(已被特斯拉收购)率先开发——从而消除了真空系统所承受的最大热负荷。但该工艺在干粉混合过程中仍需真空以控制粉尘,在压延过程中也需真空以防止氧化。真空需求由此从大体积蒸汽处理转向了高纯度环境控制。.
智能真空系统 嵌入物联网传感器和数字孪生是短期内提升效率的关键所在。每台泵和阀门实时采集的压力、振动及功耗数据被输入到预测模型中,该模型可在故障发生前安排维护,并动态调整泵速以适应生产节奏。早期采用者报告称,与仅采用变频驱动器相比,该方案可额外实现20-30%的能耗降低。.
随着电池制造中的真空技术从一种实用技术演变为精密工艺的推动力,设备供应链必须与时俱进。开发新一代电池生产线的制造商越来越倾向于寻找具备深厚应用特定工程能力的阀门供应商,而非现成的目录零件。对于需要评估具有定制化材料和功能要求的真空阀门方案的团队,VINCER 针对应用特定阀门定制化的方法已在网上公布。.
参考文献
- GRST International Limited. “电极组件的干燥方法。”美国专利 10199635。2019年。. patents.justia.com
- 安捷伦科技公司。《锂离子电池制造中氦气质谱仪泄漏检测技术概述》。2024年。. agilent.com.cn
- 中国SAE/AI汽车制造协会。《氦气检测技术在电动汽车动力电池制造中的应用》。2024年。. caev.org.cn
- Leybold GmbH. 《用于电池电芯生产的真空系统》。eMobility Engineering. 2023. emobility-engineering.com
- Equilibar. “锂离子电池制造需要精确的真空控制。” 2025年。. equilibar.com
- VAT集团。“电池生产用工业真空阀解决方案。”2025年。. vatgroup.com
- Pfeiffer Vacuum. “锂离子电池制造与回收真空解决方案。” 2025年。. pfeiffer-vacuum.com
- 爱德华兹真空公司。《为什么干式泵更适合锂离子电池电解液脱气》。2025年。. edwardsvacuum.com
- VINCER Valve。主页。. vincervalve.com


