لماذا تُعد تقنية التفريغ أمرًا بالغ الأهمية في صناعة البطاريات
في إنتاج بطاريات الليثيوم-أيون، هناك ثلاثة أعداء خفيين يحددون ما إذا كانت الخلية ستعمل بشكل موثوق لمدة عقد من الزمن أم ستتعطل في غضون أشهر: الرطوبة، والأكسجين، وفقاعات الغاز، وكل منها قادر على إضعاف الأداء الكهروكيميائي بمعدل أجزاء في المليون. ولا تُعد تقنية التفريغ مجرد أداة مساندة في تصنيع البطاريات؛ بل هي شرط أساسي في العملية يؤثر بشكل مباشر على جودة الأقطاب الكهربائية، وتوزيع الإلكتروليت، وسلامة الخلية على المدى الطويل.
يؤدي الفراغ ثلاث وظائف لا غنى عنها على طول خط الإنتاج. أولاً، إنه يستبعد الملوثات إزالة الرطوبة والأكسجين من مسام القطب الكهربائي قبل أن يتفاعلوا مع أملاح الإلكتروليت. ثانياً، إنه يسرع العمليات الفيزيائية خفض درجات غليان المذيبات بحيث يمكن أن تتم عملية التجفيف عند درجات حرارة تحافظ على البنية المجهرية للقطب الكهربائي. ثالثًا، فإنه يضمن سلامة الختم توليد فرق الضغط اللازم للكشف حتى عن التسربات التي يبلغ حجمها ميكرون واحد قبل خروج الخلية من المصنع. بدءًا من خلط الملاط وصولاً إلى الاختبار في نهاية خط الإنتاج، يظهر الفراغ في ما لا يقل عن خمس نقاط عملية حاسمة، لكل منها متطلبات متميزة فيما يتعلق بالضغط والنقاء والتحكم. ويركز هذا الدليل على فهم ما يحدث في كل نقطة من تلك النقاط، والمعدات التي تجعل ذلك ممكنًا.
تطبيقات التفريغ في مختلف مراحل عملية إنتاج البطاريات
لا يُعد استخدام الفراغ في إنتاج البطاريات عملية واحدة، بل خمس عمليات، كل منها تعالج مشكلة فيزيائية مختلفة. وفيما يلي شرح لهذه العمليات بالترتيب الذي تظهر به على خط إنتاج نموذجي.
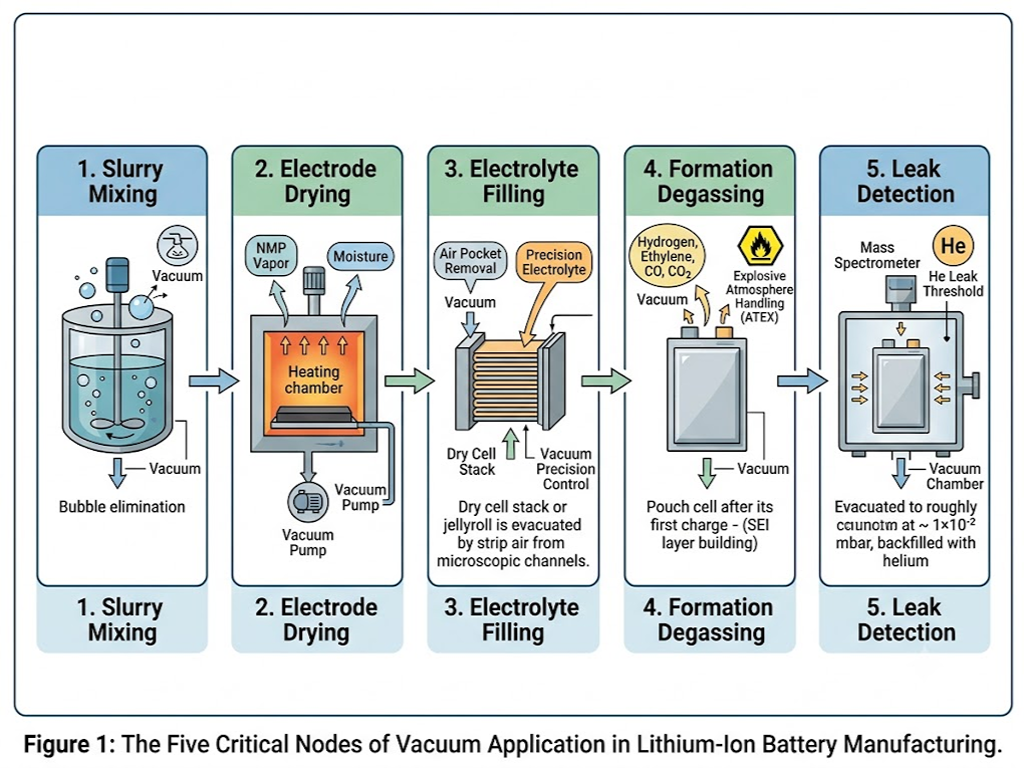
خلط الملاط التخلص من الفقاعات قبل أن تتحول إلى عيوب
ملاط القطب الكهربائي هو معلق لزج يتكون من مسحوق المادة الفعالة، والكربون الموصّل، ومواد ربط بوليمرية مذابة في N-ميثيل-2-بيروليدون (NMP). وأثناء عملية الخلط، يتخلل الهواء العجينة، وتُشكل كل فقاعة محبوسة فراغًا مستقبليًّا في القطب المطلي، وهو موقع لا يمكن لأيونات الليثيوم أن تتخلل فيه، مما يؤدي إلى فقدان السعة بشكل دائم.
يُطبق الخلط بالفراغ ضغطًا سالبًا يتراوح تقريبًا بين -0.09 و-0.095 ميجا باسكال لسحب هذه الفقاعات إلى السطح وتمزيقها، مع الحفاظ في الوقت نفسه على قوى القص اللازمة لتشتت الجسيمات بشكل متجانس. وكلما زادت لزوجة الملاط — كما هو الحال مع تركيبات الكاثود الغنية بالنيكل — زادت المدة المطلوبة لعملية إزالة الهواء، والتي عادةً ما تكون أطول بمقدار 30-50% مقارنةً بتركيبات LFP.
تجفيف الأقطاب الكهربائية إزالة الرطوبة على مستوى الميكرون
بعد عملية الطلاء، تحتوي شبكة الأقطاب الكهربائية على بقايا من مادة NMP وآثار من الرطوبة، والتي يجب إزالتها قبل أن تدخل الخلية مرحلة تعبئة الإلكتروليت التي لا تتحمل الرطوبة. تبلغ درجة غليان مادة NMP 202 درجة مئوية عند الضغط الجوي، لكن تسخين القطب الكهربائي إلى تلك الدرجة من شأنه أن يؤدي إلى تدهور مادة الربط PVDF وانهيار بنية المسام التي تم تصميمها بعناية.
يحل التجفيف بالفراغ هذه المشكلة عن طريق خفض درجة الغليان: عند ضغوط تقل عن 1 مليبار، يتبخر كل من NMP والماء بشكل فعال عند درجات حرارة تتراوح بين 80 و140 درجة مئوية، وهو ما يقع ضمن نطاق التحمل الحراري لمواد الأقطاب الكهربائية. تقوم خطوط التجفيف المستمر متعددة الغرف بمعالجة لفائف الأقطاب الكهربائية في سلسلة من مناطق التفريغ، حيث تحتفظ كل غرفة بالشريط لمدة تتراوح بين 8 و15 دقيقة. تعتمد الرطوبة المتبقية المستهدفة على التركيب الكيميائي: تهدف خلايا NMC التقليدية إلى الوصول إلى أقل من 300 جزء في المليون، بينما تسعى أنظمة الأنودات عالية النيكل والسيليكون إلى الوصول إلى أقل من 100 جزء في المليون لمنع توليد حمض الهيدروفلوريك الناتج عن التحلل المائي لـ LiPF†.
تعبئة الإلكتروليت بدقة في بيئة تفريغ هوائي
يمكن القول إن عملية تعبئة الإلكتروليت هي الخطوة الأكثر حساسية للفراغ في سلسلة الإنتاج بأكملها. فمجموعة الخلايا أو «الجيلي رول» تحتوي على آلاف القنوات المجهرية بين طبقات الأقطاب الكهربائية ومسام الفاصل. إن مجرد صب الإلكتروليت تحت الضغط الجوي يؤدي إلى ترك جيوب هوائية تعيق مسارات نقل أيونات الليثيوم، وكل قناة مسدودة تمثل فقدانًا دائمًا للسعة.
تتم العملية على مراحل متتالية: أولاً، يتم تفريغ الخلية الجافة إلى مستوى يبلغ حوالي 0.01 ميلبار لإزالة الهواء من شبكة المسام. ثم يتم إدخال المحلول الكهربائي، حيث تعمل القوة الشعرية على سحبه إلى القنوات التي تم تفريغها. ويؤدي الحفاظ على مستوى تفريغ نهائي إلى إزالة فقاعات الغاز المتبقية. والمعلمة الحاسمة هنا ليست مجرد مستوى التفريغ المطلق فحسب، بل استقراره أيضًا؛ حيث يمكن أن تتسبب التقلبات التي تتجاوز ±1 ميلبار أثناء التعبئة في تناثر المحلول الكهربائي (إذا ارتفعت مستويات التفريغ بشكل مفرط) أو عدم اكتمال الترطيب (إذا انخفضت مستويات التفريغ بشكل مفرط). وكلا النتيجتين تؤديان إلى إرسال الخلية إلى صندوق المرفوضات أثناء عملية تصنيف الخلايا.
إزالة الغازات من العجينة إدارة عملية الشحن الأولي
تؤدي عملية تكوين دورة الشحن الأولى إلى تكوين طبقة الطور البيني للإلكتروليت الصلب (SEI) على القطب السالب، وهي طبقة تخميل ضرورية لضمان استقرار الدورات. كما تنتج هذه العملية الكهروكيميائية مزيجًا من الغازات: الهيدروجين، والإيثيلين، وأول أكسيد الكربون، وثاني أكسيد الكربون. وفي الخلايا الكيسية، يمكن أن يؤدي انبعاث الغازات إلى تضخم الخلية إلى ضعفين أو ثلاثة أضعاف حجمها الأصلي.
تعمل عملية الشفط على إزالة جيب الغاز هذا قبل إغلاق الخلية نهائيًّا. ونظرًا لأن بعض هذه الغازات قابلة للاشتعال ولأن البيئة تحتوي على مذيبات إلكتروليتية متطايرة، يجب أن تستوفي معدات الشفط في هذه المنطقة متطلبات توجيه ATEX رقم 2014/34/EU الخاصة بالأجواء القابلة للانفجار. وبعد إزالة الغازات، تُغلق الخلية تحت فراغ بضغط داخلي متبقي يقل عادةً عن 50 مليبار.
كشف التسربات مرحلة التحقق النهائية من الجودة
قد تفشل خلية البطارية التي تجتاز جميع الاختبارات الكهربائية في الاستخدام الفعلي إذا كان غلافها يسمح بتسرب الرطوبة. ويُعد الكشف عن التسرب باستخدام مطياف الكتلة بالهيليوم الفحص النهائي المعياري في الصناعة: حيث تُوضع الخلية في غرفة تفريغ يتم تفريغها إلى ضغط يبلغ حوالي 1×10² مليبار، ثم تُملأ بالهيليوم، وتُراقب بواسطة مطياف كتلة مُضبَّط على نسبة الكتلة إلى الشحنة المميزة للهيليوم. ويبلغ عتبة الرفض المعتمدة على نطاق واسع 1 × 10⁻⁶ مليبار·لتر/ثانية، حيث يتم التخلص من أي خلية يتجاوز معدل تسربها هذه القيمة. وبهذه الحساسية، يمكن للاختبار الكشف عن عيب أصغر من بكتيريا واحدة، مما يوفر ضمانًا بأن الختم المحكم للخلية سيصمد طوال عمر المركبة أو الجهاز الذي تعمل على تزويده بالطاقة.
الخلط
التجفيف
الحشو
إزالة الغازات
الكشف
تقنيات مضخات التفريغ واختيارها في صناعة البطاريات
خمس عمليات تفريغ، وخمس مجموعات مختلفة من المتطلبات المفروضة على المضخة. ويُعد اختيار تقنية المضخة المناسبة لكل محطة عملية أهم قرار يتعلق بالمعدات في تصميم نظام التفريغ.
المضخات الجافة مقابل المضخات المُحكمة بالزيت المفاضلة الأساسية
يكمن الاختلاف الجوهري في تكنولوجيا مضخات التفريغ المستخدمة في تصنيع البطاريات بين المضخات الدوارة ذات الريش المُحكمة بالإزيت والبدائل التي تعمل بدون زيت (مثل المضخات اللولبية والمضخات اللولبية الملتفة والمضخات ذات المخالب). ورغم أن المقايضة بينهما مفهومة جيدًا، إلا أن سياق صناعة البطاريات يرجح كفة الميزان بشكل حاسم لصالح التكنولوجيا التي تعمل بدون زيت في معظم خطوات العملية.
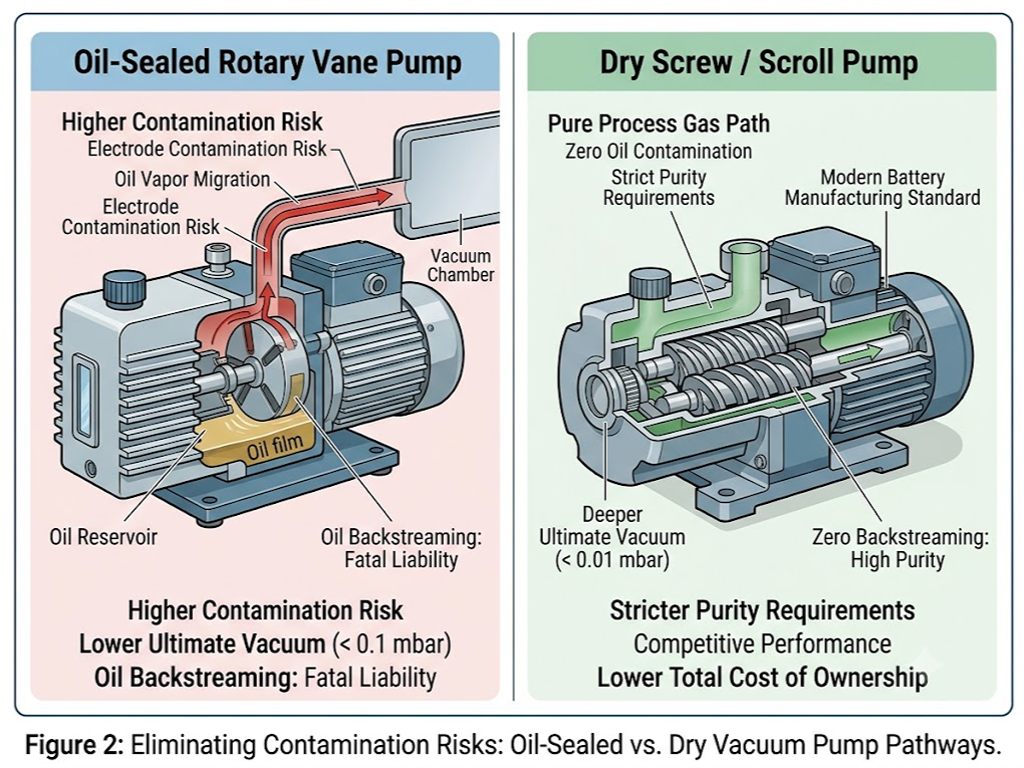
توفر المضخات الدوارة ذات الريشات المُحكمة بالإغلاق الزيتي فراغًا نهائيًا أعمق يقل عن 0.1 مليبار، وذلك بسعر شراء أولي أقل. ولكن في صناعة البطاريات، تنطوي هذه المضخات على عيب قاتل: ارتجاع الزيت. فحتى أضئض الزيت الضئيلة التي تنتقل عكسيًا إلى غرفة التجفيف أو محطة تعبئة الإلكتروليت تلوث سطح القطب الكهربائي أو تتفاعل مع ملح الإلكتروليت LiPF†، مما ينتج عنه نواتج ثانوية تؤدي إلى تدهور الأداء. كما أن أبخرة مذيبات NMP والكربونات تذوب أيضًا في زيت المضخة، مما يتطلب تغيير الزيت شهريًا ويؤدي إلى توليد نفايات سائلة خطرة.
المضخات الجافة — من الأنواع اللولبية واللولبية الحلزونية والمخلبية — تزيل الزيت من غرفة التفريغ تمامًا. تصل الضغوط القصوى للمضخات اللولبية الجافة الحديثة إلى 0.01 مليبار أو أقل، مما يجعلها قادرة على منافسة التصميمات المختومة بالزيت في جميع عمليات تصنيع البطاريات باستثناء التطبيقات المتخصصة التي تتطلب فراغًا عاليًا. وقد ارتفع استخدامها في تصنيع البطاريات من حوالي 30% من التركيبات الجديدة قبل عقد من الزمن إلى أكثر من 70% اليوم، مدفوعًا بمتطلبات نقاء أكثر صرامة وتكلفة إجمالية أقل للملكية عند أخذ التخلص من الزيت وفترات التعطل في الحسبان.
المعايير الرئيسية لاختيار البطاريات
يتطلب اختيار مضخة لخطوة معينة في العملية تقييم خمسة معايير مرتبة حسب الأولوية:
مستوى التفريغ المستهدف وسرعة الضخ. عادةً ما يتطلب خلط الملاط إزاحة تتراوح بين 100 و500 م³/ساعة عند ضغط يتراوح بين 10 و100 مليبار. أما تجفيف الأقطاب الكهربائية فيتطلب معدل إنتاجية أعلى — يتراوح بين 300 و1,000 م³/ساعة — للتعامل مع الحمل البخاري الكبير الناتج عن تبخر مادة NMP. وتعمل عمليات تعبئة الإلكتروليت بمعدل يتراوح بين 50 و200 م³/ساعة، لكنها تتطلب استقرارًا في الضغط أقل من مليبار. أما غرف الكشف عن التسرب فهي صغيرة نسبيًا، ولا تحتاج سوى إلى 10-30 متر مكعب في الساعة للوصول بسرعة إلى نطاق 1×10² مليبار.
التوافق الكيميائي. يجب أن تتحمل المواد الملامسة للسائل في المضخة بخار المذيب NMP (الذي يتسبب في تلف المطاط الصناعي القياسي)، وآثار الإلكتروليت القائم على الكربونات (مسبب للتآكل بدرجة خفيفة، ماص للرطوبة)، والمنتجات الثانوية الحمضية بدرجة خفيفة الناتجة عن تحلل LiPF†. وتُعد الأجزاء الداخلية المصنوعة من الفولاذ المقاوم للصدأ وموانع التسرب المصنوعة من مادة FFKM (المرن البيرفلوروي) المواصفات الأساسية لأي مضخة تتعامل مع غازات العمليات الصادرة عن محطات التجفيف أو التعبئة.
تحمل درجات الحرارة. يمكن أن تصل درجة حرارة غازات العادم الناتجة عن عملية التجفيف إلى 80-140 درجة مئوية عند مدخل المضخة. ويجب أن تحافظ الفراغات الداخلية للمضخة ومواد مانعات التسرب على ثبات أبعادها عبر هذا النطاق دون حدوث انحشار أو تسرب.
الامتثال لمعايير ATEX. يجب أن تحمل أي مضخة متصلة بمحطة إزالة الغازات من الطبقة الصخرية — حيث توجد خلائط غازية قابلة للاشتعال — شهادة ATEX للتشغيل في المنطقة 1 أو المنطقة 2، وفقًا للتعريف الوارد في التوجيه 2014/34/EU.
التكلفة الإجمالية للملكية. يُشكل استهلاك الطاقة الجزء الأكبر من تكاليف دورة حياة أنظمة التفريغ، حيث يمثل أكثر من 70% من إجمالي تكلفة الملكية (TCO). ويمكن للمضخات المزودة بمحركات ذات سرعة متغيرة (VSD)، التي تقوم بتعديل عدد دورات المحرك في الدقيقة (RPM) لتتناسب مع متطلبات العملية، أن تقلل استهلاك الطاقة بنسبة تتراوح بين 30 و50% مقارنةً بالبدائل ذات السرعة الثابتة، وتحقق عادةً استرداد التكلفة في غضون 18 إلى 24 شهرًا في ظل الإنتاج المستمر.
أنظمة التفريغ المركزية مقابل أنظمة التفريغ الموزعة
بالنسبة للتصميم الهندسي على مستوى المصنع، يعتمد الاختيار بين شبكات الضخ الموزعة (مضخة لكل أداة) وشبكات التفريغ المركزية على حجم الإنتاج. وتوفر الأنظمة الموزعة — حيث تمتلك كل محطة معالجة مجموعة مضخات مخصصة لها — المرونة وعزل الأعطال: فعطل مضخة واحدة لا يؤدي إلى توقف خط الإنتاج. وتُعد هذه الأنظمة الخيار العملي لخطوط الإنتاج التجريبية والمصانع التي تقل طاقتها الإنتاجية السنوية عن 2 جيجاواط ساعة تقريبًا.
تحقق الأنظمة المركزية، التي تتضمن محطة تفريغ تغذي عدة محطات معالجة عبر شبكة أنابيب، كفاءة طاقة أعلى بنسبة 30-50% من خلال تجميع المضخات وتسوية الأحمال. وعلى نطاق «جيجاباكتوري» الذي يتجاوز 5 جيجاوات ساعة سنويًا، فإن وفورات الطاقة وحدها تبرر ارتفاع التكلفة الهندسية الأولية. وتتطلب التصاميم المركزية وجود تكرار للمضخات بنظام N+1 بحيث لا تؤدي صيانة إحدى الوحدات إلى توقف الإنتاج أبدًا، كما يجب تصميم شبكة الأنابيب بحيث تحافظ على ضغط ثابت في أبعد محطة.
صمامات التفريغ طبقة التحكم الدقيق
إذا كانت مضخات التفريغ تمثل قلب نظام التفريغ المستخدم في إنتاج البطاريات، فإن الصمامات تمثل جهازها العصبي. يحتوي خط الإنتاج النموذجي على مئات من صمامات التفريغ، ويمكن أن يؤدي عطل صمام واحد لم يتم تحديده بشكل صحيح إلى توقف محطة عملية بأكملها. ومع ذلك، فإن إرشادات اختيار الصمامات غائبة بشكل لافت للنظر عن معظم المراجع المتعلقة بتصنيع البطاريات — وهي فجوة يتناولها هذا القسم بشكل مباشر.
أنواع صمامات التفريغ المستخدمة في إنتاج البطاريات
تتولى أربعة أنواع من الصمامات معظم مهام التحكم في الفراغ في صناعة البطاريات، وقد تم تحسين كل منها لأداء وظيفة محددة:
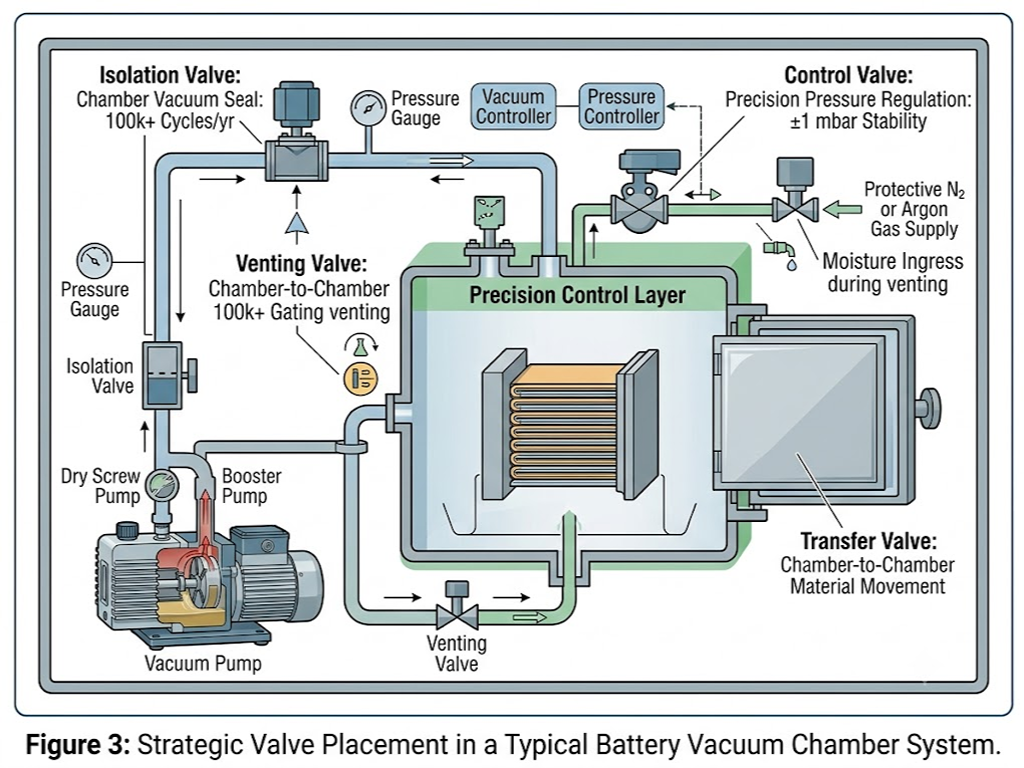
صمامات العزل (تكوينات الصمامات والزوايا) تعمل على عزل غرف التفريغ عن خطوط الضخ الخاصة بها خلال مراحل العملية. وفي خطوط التجفيف متعددة الغرف، تتكرر عمليات فتحها وإغلاقها مع كل عملية نقل للدفعة، مما يصل بمجموع الدورات إلى أكثر من 100,000 دورة في السنة. ويجب أن تحافظ آلية الإغلاق على إحكام مانع لتسرب الهيليوم بمعدل تسرب أقل من 1 × 10⁻⁹ ميلبار·لتر/ثانية، حتى بعد تكرار الدورات لفترات طويلة.
صمامات التحكم تقوم الصمامات من النوع الفراشي والنسبي في الغالب بتنظيم مستوى الفراغ داخل غرفة المعالجة. ويُعد هذا المكون عنصراً حاسماً في محطات تعبئة الإلكتروليت. يجب أن يحافظ الصمام على نقطة ضبط الضغط ثابتة في نطاق ±1 مليبار بينما يتغير حمل الغاز مع تبلل مكدس الأقطاب الكهربائية بالإلكتروليت. توفر الصمامات النسبية تعديلًا متدرجًا عبر التحكم الإلكتروني، لكنها تنطوي على مشكلة موثوقية معروفة: فقد تؤدي فترات الخمول الطويلة إلى التصاق بكرة الصمام أو صمام الخانق. يمكن التخفيف من هذا النوع من الأعطال، الموثق في براءات اختراع معدات تشكيل البطاريات، من خلال إجراء دورات تشغيل دورية خلال فترات توقف الإنتاج.
صمامات التنفيس استعادة الضغط الجوي بعد انتهاء عملية التفريغ. في صناعة البطاريات، تتم عملية التهوية دائمًا تقريبًا تحت غلاف واقٍ من النيتروجين أو الأرجون لمنع امتصاص الرطوبة مرة أخرى من قِبل القطب الذي تم تجفيفه للتو أو الخلية المملوءة بالكهربوليت. ويجب أن يتحمل الصمام فرق الضغط دون التسبب في تلوث جسيمي ناتج عن تآكل المقعد.
صمامات النقل نقل ملفات الأقطاب الكهربائية أو مجموعات الخلايا بين غرف التفريغ في خطوط المعالجة المستمرة. وهي عبارة عن تصميمات ذات فتحات واسعة — غالبًا صمامات بوابة مستطيلة الشكل — مصممة خصيصًا لتتناسب مع الأبعاد المحددة لمعدات الإنتاج. وتُعد سلسلتي 06.6 و07.7 من مجموعة VAT Group، المصممتان لأبواب تحميل غرف التفريغ، مثالاً على هذه الفئة، حيث تتراوح قيم الضغط المقننة من 1 × 10⁻⁷ ميلبار إلى ما يزيد عن 1 بار مطلق.
اختيار المواد المناسبة للبيئات التي تتعرض للتآكل الناتج عن البطاريات
يشكل تصنيع البطاريات بيئة كيميائية شديدة القسوة بشكل غير معتاد بالنسبة للأجزاء الداخلية لصمامات التفريغ. ولا تنطبق دائمًا خيارات المواد التي تثبت فعاليتها في مجال التفريغ الخاص بأشباه الموصلات — حيث تنشأ معظم الخبرات الهندسية المتعلقة بالصمامات — على هذا المجال.
مواد تصنيع جسم الصمام. يُعد الفولاذ المقاوم للصدأ SS316L الخيار الافتراضي، حيث يوفر مقاومة كافية للتآكل في التطبيقات العامة المتعلقة بالفراغ، بفضل محتواه من الموليبدينوم 2-3% الذي يوفر الحماية ضد التآكل النقطي الناتج عن الكلوريد. أما بالنسبة للمحطات المعرضة مباشرةً لبخار الإلكتروليت المحتوي على LiPF† — الذي يتحلل عند ملامسته للرطوبة لينتج آثارًا من حمض الهيدروفلوريك — فإن الأجسام المبطنة بـ PTFE أو PFA تقضي تمامًا على أي تلامس معدني مع غاز العملية.
مواد الختم. تُعدّ المطاطات القياسية من نوع FKM (فيتون) مناسبة للاستخدامات العامة في بيئات التفريغ حتى درجة حرارة تبلغ حوالي 200 درجة مئوية، لكنها غير متوافقة مع مادة NMP، التي تتسبب في انتفاخ حجمي يزيد عن 30% في المطاطات القياسية المصنوعة من النتريل والفلورو كربون. أما المادة الأفضل فهي FFKM (المرنة البيرفلورية، التي تُسوَّق تحت أسماء تجارية منها Kalrez وChemraz)، والتي تجمع بين مقاومة كيميائية شبه شاملة ونطاق درجة حرارة تشغيل مستمر يتراوح من -15 درجة مئوية إلى ما يزيد عن 300 درجة مئوية. وبالنسبة لتطبيقات التجفيف ذات درجات الحرارة العالية التي تتجاوز 250 درجة مئوية، تُعد الأغشية المصنوعة من البوليميد المقترنة بحلقات O-ring من مادة FFKM الحل الوحيد الموثوق به لإحكام الإغلاق.
المواد التي يجب تجنبها. يُعد تسرب أيونات المعادن من المكونات الداخلية للصمامات أحد مخاطر التلوث الأقل شهرة في صناعة البطاريات. فالنحاس والزنك والنيكل — وهي معادن شائعة في بكرات الصمامات الهوائية ومكونات الملفات اللولبية — يمكن أن تذوب بكميات ضئيلة في الإلكتروليت أو مادة NMP، ثم تترسب على الأقطاب الكهربائية خلال خطوات العملية اللاحقة، مما يؤدي إلى تسريع عملية التفريغ الذاتي. تقوم سلسلة P4 للتبديل الفراغي المخصصة للبطاريات من شركة CKD Corporation بتقييد وجود هذه المواد بشكل صريح على الأسطح الملامسة للسوائل، وهو خيار تصميمي يجب على مهندسي العمليات التحقق منه عند تأهيل أي صمام للاستخدام في البطاريات.
موثوقية الصمامات وصيانتها في بيئات الإنتاج
تتركز الصيانة الوقائية لصمامات التفريغ في مراكز إنتاج البطاريات على مهمتين: الاستبدال المجدول للأختام والتحقق الدوري من معدل التسرب. تبلغ المدة الموصى بها لاستبدال الأختام المطاطية 6-12 شهرًا في ظل ظروف التشغيل المستمر؛ أما الصمامات ذات الأختام المعدنية فتصل هذه المدة فيها إلى 2-5 سنوات، اعتمادًا على عدد الدورات ونظافة العملية.
فيما يتعلق بالتشخيص، تتبع أنماط الأعطال الأكثر شيوعًا نمطًا يمكن التعرف عليه. فالصمام الذي يفشل في الحفاظ على الفراغ يعاني عادةً من تلوث جسيمي على سطح الإحكام أو تآكل نقري ناتج عن التعرض للمواد الكيميائية؛ ويحدد اختبار تسرب الهيليوم للصمام المعزول سبب المشكلة. أما الصمام الذي يستجيب ببطء أو يفشل في التشغيل، فيشير عادةً إلى ضغط إمداد هوائي غير كافٍ، أو خلل في الملف اللولبي التوجيهي، أو انحشار ميكانيكي في المشغل؛ ويمكن تشخيص كل هذه الأعطال في غضون دقائق باستخدام مقياس الضغط والمقياس المتعدد. بالنسبة لخطوط الإنتاج التي يمكن أن يؤدي عطل صمام واحد فيها إلى توقف الإنتاج بقيمة آلاف الدولارات في الساعة، فإن تخزين مجموعات الصمامات الاحتياطية الحيوية بدلاً من مجموعات السدادات الفردية يُعد ممارسة معتادة بين فرق الصيانة ذات الخبرة.
التحديات الشائعة المتعلقة بالفراغ وكيفية حلها
تتعطل أنظمة التفريغ المستخدمة في إنتاج البطاريات بطرق يمكن التنبؤ بها. ولا تكمن المهارة في إصلاحها، بل في تشخيص أعطالها بالترتيب الصحيح، دون إضاعة وقت نوبات العمل في متابعة فرضيات خاطئة.
زيادة مدة التفريغ تستغرق الغرفة وقتًا أطول من المدة القياسية للوصول إلى مستوى التفريغ المستهدف. والسبب الأكثر شيوعًا هو تدهور حالة الباب أو مانع التسرب. يتيح الكشف عن التسرب باستخدام الهيليوم، بدءًا من أكبر الموانع وصولاً إلى الداخل، تحديد موقع التسرب بشكل أسرع مقارنة باستبدال الموانع بطريقة التجربة والخطأ. إذا لم يتم العثور على أي تسرب خارجي، فإن التلوث بزيت المضخة (في الأنظمة المختومة بالزيت) أو التآكل الداخلي (في المضخات الجافة) يكونان المشتبه بهما التاليين؛ ويؤدي إجراء اختبار التفريغ على حجم مرجعي معروف بنظافته إلى عزل أداء المضخة نفسها عن أداء النظام.
لم يصل مستوى التفريغ إلى القيمة المحددة. أولاً، تحقق من معايرة مقياس الفراغ؛ فالتغير في قراءة مقياس الفراغ 10 20% على مدار ستة أشهر أمر شائع، وغالبًا ما يُخطئ في اعتباره عطلًا في النظام. إذا كان المقياس دقيقًا، فافصل أجزاء من مشعب الفراغ باستخدام الصمامات العازلة المتاحة، وقم بقياس معدل التسرب لكل جزء على حدة. يشير التدهور التدريجي عبر جميع الأجزاء إلى وجود مشكلة في المضخة؛ أما حدوث انخفاض حاد في قراءة أحد الأجزاء، فيشير إلى وجود تسرب موضعي.
تقلبات الفراغ أثناء المعالجة. في عملية تعبئة الإلكتروليت، عادةً ما تنشأ إشارة الضغط التي تتذبذب بأكثر من ±10 مليبار حول نقطة الضبط من صمام التحكم، إما بسبب انحشار المشغل أو انسداد فتحة التوجيه في جهاز تحديد الموضع الكهروهوائي. كما يمكن أن يتسبب المذيب المتكثف في خط التفريغ بين الحجرة والمضخة في حدوث تقلبات في الضغط، حيث تقوم كتل سائلة بشكل دوري بسد مسار التدفق ثم فتحه.
يستخدم إطار عمل تشخيصي عملي معدل التسرب كمقياس أساسي للتصنيف: فالتسرب الذي يقل عن 0.5 ميلبار·لتر/ثانية يقع ضمن حدود التفاوت المسموح بها ولا يتطلب سوى مراقبة الاتجاه. أما إذا تراوح المعدل بين 0.5 و2.0 ميلبار·لتر/ثانية، فيجب جدولة الصيانة خلال فترة التوقف المخطط لها التالية. أما إذا تراوح المعدل بين 2.0 و5.0 ميلبار·لتر/ثانية، فإن التسرب يؤثر سلبًا بشكل فعلي على جودة المنتج ويتطلب التدخل خلال الوردية الحالية. أما إذا تجاوز معدل التسرب 5,0 ميلبار·لتر/ثانية، فيجب إيقاف الإنتاج حتى يتم تحديد مكان التسرب وإصلاحه، حيث ستتجاوز تكلفة الخلايا المُهدرة تكلفة التوقف عن العمل في غضون ساعات.
مستقبل تكنولوجيا التفريغ في صناعة البطاريات
هناك ثلاثة تطورات تعمل على إعادة تشكيل متطلبات التفريغ للجيل القادم من صناعة البطاريات.
بطاريات الحالة الصلبة استبدال الإلكتروليت السائل بموصل أيوني من السيراميك أو البوليمر — وهي فئة من المواد التي تتسم بحساسية أعلى بعدة مرات تجاه الرطوبة والأكسجين مقارنةً بالإلكتروليتات السائلة التقليدية. وستتطلب بيئات إنتاج الخلايا الصلبة غرفًا جافة ذات نقاط ندى أقل من -60 درجة مئوية (مقارنة بـ -40 درجة مئوية في بطاريات الليثيوم أيون التقليدية) وغرف تفريغ قادرة على توفير ضغط أساسي يبلغ 10{v ميللي بار، وهو أقل بعقد كامل من محطات تعبئة الإلكتروليت الحالية.
معالجة الأقطاب الجافة تُزيل هذه التقنية مذيب NMP من الملاط تمامًا — وهي تقنية ابتكرتها شركة ماكسويل تكنولوجيز (التي استحوذت عليها شركة تسلا) — وبذلك تزيل أكبر حمل حراري على نظام التفريغ. لكن العملية لا تزال تتطلب التفريغ للتحكم في الغبار أثناء خلط المسحوق الجاف ولمنع الأكسدة أثناء عملية الكلندرة. ويتحول الطلب على التفريغ من معالجة البخار بكميات كبيرة إلى التحكم في البيئة بدرجة نقاء عالية.
أنظمة التفريغ الذكية يمثل دمج مستشعرات إنترنت الأشياء (IoT) والتوائم الرقمية أحدث ما توصلت إليه الكفاءة في المدى القريب. حيث تُغذي بيانات الضغط والاهتزاز واستهلاك الطاقة في الوقت الفعلي، المستمدة من كل مضخة وصمام، نموذجًا تنبؤيًا يقوم بجدولة أعمال الصيانة قبل ظهور الأعطال، كما يقوم بتعديل سرعة المضخة ديناميكيًا لتتناسب مع وتيرة الإنتاج. ويشير أولئك الذين تبنوا هذه التقنية مبكرًا إلى تحقيق خفض إضافي في استهلاك الطاقة يتراوح بين 20 و30%، علاوةً على ما يحققه استخدام محركات السرعة المتغيرة (VSD) وحدها.
مع تطور تكنولوجيا التفريغ في صناعة البطاريات من مجرد أداة مساعدة إلى عامل تمكين للعمليات الدقيقة، يتعين على سلسلة توريد المعدات أن تواكب هذا التطور. فالمصنعون الذين يعملون على تطوير خطوط إنتاج لخلايا الجيل التالي يبحثون بشكل متزايد عن موردي صمامات يتمتعون بقدرات هندسية عميقة مخصصة للتطبيقات المحددة، بدلاً من قطع الغيار الجاهزة المتوفرة في الكتالوجات. وبالنسبة للفرق التي تعمل على تقييم خيارات صمامات التفريغ ذات المتطلبات المادية والوظيفية المخصصة، فإن نهج شركة VINCER في تخصيص الصمامات وفقًا للتطبيقات المحددة موثق على الإنترنت.
المراجع
- شركة GRST International Limited. “طريقة تجفيف مجموعات الأقطاب الكهربائية”. براءة الاختراع الأمريكية رقم 10,199,635. 2019. patents.justia.com
- شركة Agilent Technologies. “الكشف عن التسربات باستخدام مطياف الكتلة بالهيليوم في تصنيع بطاريات الليثيوم أيون”. 2024. agilent.com.cn
- شركة China SAE and AI Automotive Manufacturing. “تطبيق تقنية الكشف بالهيليوم في تصنيع بطاريات الطاقة للسيارات الكهربائية”. 2024. caev.org.cn
- شركة E-Mobility Engineering. “لماذا يعتبر الفراغ أمرًا حيويًا في إنتاج خلايا البطاريات”. 2023. emobility-engineering.com
- شركة Edwards Vacuum. “لماذا تعتبر المضخات الجافة أفضل لإزالة الغازات من إلكتروليت بطاريات الليثيوم أيون؟”. 2025. edwardsvacuum.com