
Introduzione
Nei settori industriali pesanti come la lavorazione petrolchimica, il trasporto di GNL e la desalinizzazione offshore, l’automazione affidabile delle valvole a un quarto di giro è un requisito fondamentale per la sicurezza. Gli ingegneri devono affrontare pressioni differenziali estreme, fluidi altamente corrosivi e un attrito statico molto elevato. Gli attuatori lineari standard a ingranaggi spesso si guastano in queste condizioni, rendendo indispensabile un sistema robusto attuatore a giogo scozzese la soluzione meccanica definitiva e resistente per i sistemi industriali di controllo della portata.
La sfida principale nell'azionamento delle valvole a quarto di giro
Per comprendere appieno la superiorità ingegneristica di questo specifico meccanismo a blocco scorrevole, è essenziale innanzitutto analizzare le forze fisiche e idrodinamiche invisibili che esso deve continuamente superare. Quando si automatizzano infrastrutture di condotte per impieghi gravosi — come le condotte costruite secondo le specifiche API 6D — le sollecitazioni meccaniche a cui è sottoposto il sistema di azionamento vanno ben oltre il semplice movimento rotatorio. I principali ostacoli nella fluidodinamica e nel funzionamento delle valvole sono Attrito statico (attrito statico), attrito dinamico dei cuscinetti, coppia idrodinamica e un’enorme pressione differenziale (ΔP) che spesso può superare i 150 bar nelle applicazioni su linea principale.
Si consideri una massiccia valvola a sfera da 24 pollici della Classe 600, montata su perno, installata in un oleodotto principale per il trasporto di petrolio greggio o in una presa di aspirazione ad alta pressione per la desalinizzazione dell’acqua di mare. Durante i cicli operativi standard, questa valvola potrebbe rimanere in posizione completamente aperta o completamente chiusa per diversi mesi consecutivi, fungendo esclusivamente da nodo di isolamento di emergenza. Durante questo prolungato periodo di inattività, i materiali polimerici della sede — quali il politetrafluoroetilene (PTFE) vergine, il polietere etere chetone (PEEK) o i compositi elastomerici rinforzati (come il Devlon) — subiscono un fenomeno termodinamico e meccanico noto come “scorrimento a freddo” o scorrimento elastomerico.
Sotto la pressione continua della linea, questi polimeri migrano a livello microscopico e si comprimono nella microstruttura porosa della superficie della sfera metallica. Contemporaneamente, la pressione del fluido a monte esercita una forza laterale di decine di migliaia di libbre, premendo con forza la sfera contro il meccanismo di tenuta a valle. Ciò crea un potente effetto di interblocco meccanico tra la sfera e le sedi. La forza rotazionale iniziale necessaria per rompere questa presa statica, superare l’interferenza con la sede e sbloccare la sfera è scientificamente definita come coppia di rottura per l’apertura (Break to Open, BTO). Se un attuatore non è in grado di fornire un picco di coppia improvviso e sproporzionatamente elevato esattamente nella posizione di 0 gradi, la valvola rimarrà semplicemente bloccata, innescando un guasto a cascata in tutto il sistema di controllo di processo e causando potenzialmente una grave sovrapressurizzazione a monte.
La metafora ingegneristica del “camion in panne”
Immaginate questa valvola fortemente grippata come un enorme camion a pieno carico bloccato su una ripida salita. La spinta meccanica iniziale necessaria per superare l’attrito statico degli pneumatici sulla strada e far girare le ruote da fermo è enorme. Tuttavia, una volta che il camion inizia a muoversi, la quantità di moto prende il sopravvento e la forza continua necessaria per mantenerlo in movimento diminuisce significativamente. Questo fenomeno rappresenta la “coppia di marcia”.”
Nell’automazione delle valvole, ciò si traduce direttamente nell’enorme differenza tra la coppia BTO e la coppia di funzionamento. La coppia di funzionamento è in genere pari solo al 30%-40% del requisito BTO iniziale. Il dimensionamento di un riduttore standard a coppia lineare per soddisfare un requisito BTO estremo porta a un attuatore decisamente sovradimensionato, eccessivamente costoso e che consuma quantità del tutto superflue di aria compressa durante l’intera corsa di 90 gradi. Il settore richiedeva un collegamento meccanico che concentrasse matematicamente il proprio massimo vantaggio meccanico proprio dove la conduttura ne aveva maggiormente bisogno.
Anatomia e cinematica dell'attuatore Scotch Yoke
La maestria meccanica del attuatore pneumatico Scotch Yoke risiede nella sua conversione non lineare della spinta lineare in coppia rotazionale. A differenza dei sistemi a pignone e cremagliera, che si basano sull’ingranamento continuo di denti fragili, questo attuatore utilizza un sistema di leveraggi meccanici scorrevoli appositamente progettato per assorbire e trasmettere sollecitazioni estreme senza usura prematura, fatica del metallo o grippaggio.
Il nucleo meccanico: pistoni, blocchi scorrevoli e forcelle
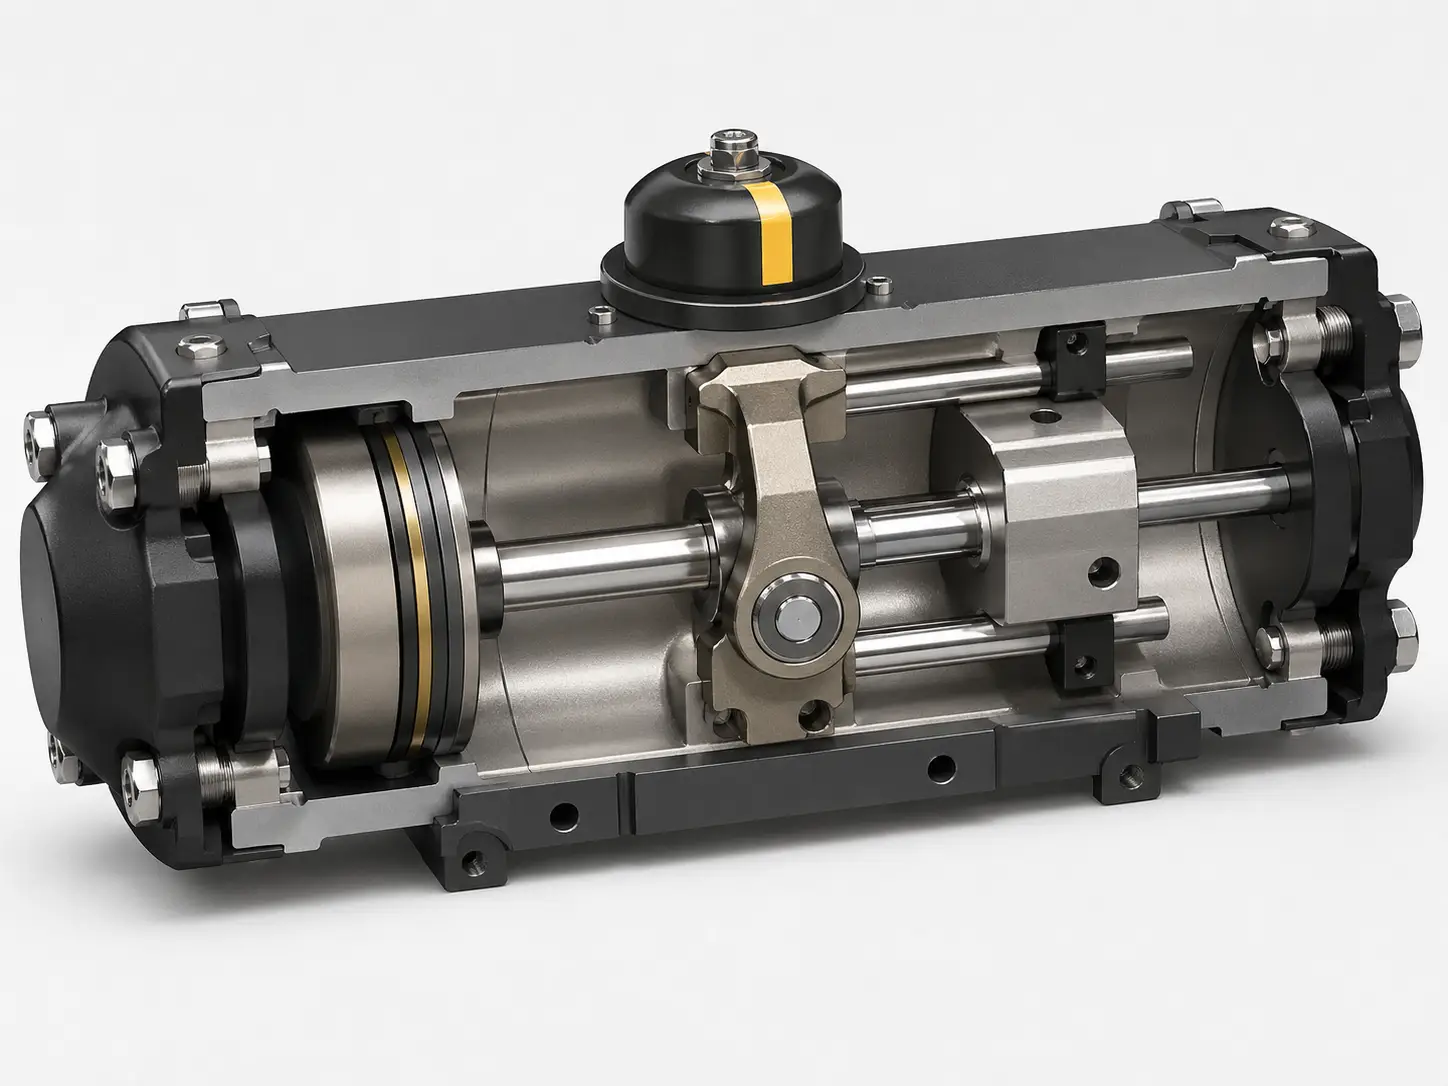
Esaminando l'architettura interna di un'unità per impieghi gravosi, è possibile identificare con precisione i componenti altamente ingegnerizzati che regolano questo trasferimento di energia cinetica. Ogni elemento è selezionato dal punto di vista metallurgico per resistere a milioni di cicli:
- Il cilindro di potenza: Azionato da aria compressa per strumenti o da fluido idraulico, questo cilindro rifinito con precisione genera una spinta lineare pura. Le pareti interne sono sottoposte a un trattamento specifico con nichelatura chimica (ENP) con uno spessore di almeno 25 micron, oppure sono anodizzate a duro. Ciò crea una finitura superficiale simile al vetro con un valore Ra (rugosità media) estremamente basso, che impedisce la corrosione causata dall’umidità presente nell’aria di alimentazione e riduce al minimo l’attrito dinamico delle guarnizioni, prolungando notevolmente la durata degli O-ring.
- Il gruppo pistone e biella: Il pistone è dotato di guarnizioni dinamiche specializzate — in genere in gomma nitrilica butadienica (NBR) per applicazioni standard con temperature comprese tra -20 °C e +80 °C, oppure in fluorocarburo (Viton) e compositi di silicone per ambienti con temperature estremamente elevate o basse — per impedire perdite dal bypass pneumatico. L’asta del pistone in acciaio al carbonio ad alta resistenza trasferisce la spinta lineare in avanti nell’alloggiamento centrale senza deformarsi sotto l’enorme pressione.
- Il blocco scorrevole e la barra di guida: Questo rappresenta un punto critico di guasto nei progetti di bassa qualità. Un attuatore di alta qualità utilizza una barra di guida per impieghi gravosi, cromata a spessore, in grado di assorbire i carichi laterali distruttivi. Il blocco scorrevole (o cuscinetto a rulli), solitamente ricavato da leghe di bronzo autolubrificanti ad alta resistenza (come il C93200), si sposta linearmente lungo questa guida mentre si innesta nella scanalatura del giogo centrale. Assorbendo le forze radiali generate durante la rotazione, questo meccanismo impedisce che le forze trasversali danneggino le guarnizioni dello stelo del pistone, garantendo l’assenza totale di perdite nel tempo.
- Il giogo dell'attuatore: Il mozzo rotante centrale è solitamente realizzato mediante fusione a cera persa in ghisa sferoidale (ad es. ASTM A536) oppure forgiato in acciaio al carbonio per applicazioni che richiedono coppie estremamente elevate. Si fissa direttamente allo stelo della valvola. Quando il blocco scorrevole spinge contro la scanalatura interna del giogo, determina un movimento rotatorio fluido di 90 gradi.
Analisi della curva di coppia a forma di U
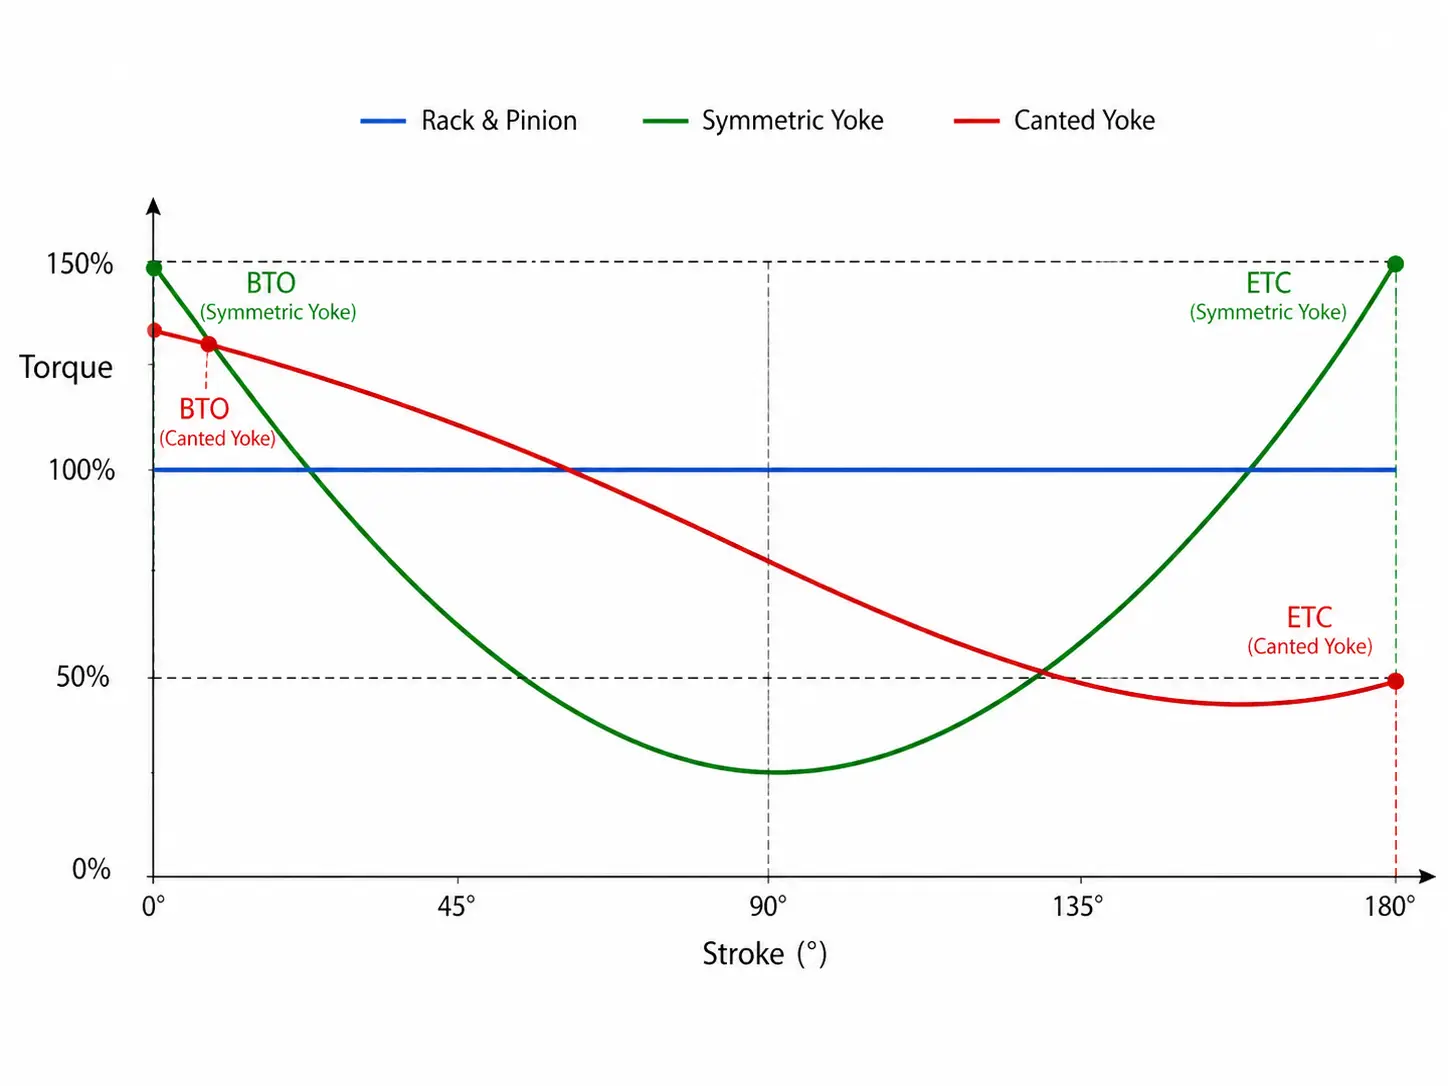
Nella cinematica dell'ingegneria meccanica, la coppia (τ) è il prodotto vettoriale della forza (F) e della distanza del braccio di leva (r). In questo specifico meccanismo, mentre il cilindro pneumatico esercita una forza lineare costante (ipotizzando una pressione di alimentazione dell’aria costante), l’angolo tra il blocco scorrevole e la scanalatura del giogo varia continuamente lungo l’intera corsa di 90 gradi. Di conseguenza, la lunghezza del braccio di leva effettivo varia dinamicamente, generando una curva di coppia a forma di U molto caratteristica.
Comprendere i tre punti critici di questa curva matematica è assolutamente indispensabile per un corretto dimensionamento dell'attuatore, al fine di evitare il taglio dello stelo:
- Break to Open (BTO) / 0 gradi: La valvola è completamente chiusa contro la pressione massima della linea e l’attrito statico raggiunge il suo picco assoluto. In questa specifica geometria, il braccio di leva del giogo raggiunge la sua lunghezza effettiva massima. L’attuatore eroga un picco di coppia massimo ed esplosivo, riuscendo a staccare la sfera dalle sedi polimeriche senza richiedere un cilindro pneumatico sovradimensionato.
- Coppia di funzionamento / 45 gradi: Man mano che la valvola ruota verso il punto intermedio, la cavità della sfera viene esposta e il fluido inizia a scorrere. La resistenza fisica e la caduta di pressione differenziale diminuiscono drasticamente. Di conseguenza, la geometria del giogo scorrevole riduce il braccio di leva alla sua lunghezza minima, facendo scendere la coppia in uscita al suo valore più basso (la parte inferiore della “U”). Questa caratteristica meccanica garantisce che l’aria compressa non venga sprecata e che la velocità di corsa rimanga altamente costante.
- Da inizio a fine (ETC) / 90 gradi: Man mano che la valvola completa la sua corsa di un quarto di giro per sigillare nuovamente la conduttura, la sfera deve riadattarsi alle sedi polimeriche contro la piena velocità del fluido in transito. Il braccio di leva del giogo si allunga nuovamente, generando un secondo picco di coppia in uscita per garantire una chiusura a tenuta stagna e priva di perdite, conforme ai rigorosi standard di prova delle perdite API 598.
Geometria del giogo: modelli simmetrici e modelli inclinati
Sebbene la comprensione della curva di coppia standard a forma di U sia fondamentale, l’automazione avanzata delle condutture richiede una regolazione precisa di tale output affinché corrisponda perfettamente alle caratteristiche di coppia specifiche dei diversi tipi di valvole. I produttori ottengono questo risultato modificando in modo sostanziale la lavorazione geometrica della sede del perno del giogo, classificando i meccanismi in due famiglie principali: simmetrici e inclinati. Una specifica errata in questo ambito comporterà un malfunzionamento operativo.
Yoke simmetrici: lo standard per le valvole a sfera e a maschio
In un progetto simmetrico, la scanalatura interna della forcella viene lavorata in modo da risultare perfettamente parallela all’asse longitudinale dell’attuatore quando il meccanismo si trova esattamente nella posizione di metà corsa (45 gradi). Questa simmetria geometrica determina che il braccio di leva a 0 gradi sia matematicamente e fisicamente identico al braccio di leva a 90 gradi. Di conseguenza, ipotizzando una pressione dell’aria costante, la coppia di apertura (BTO) è esattamente uguale alla coppia di chiusura (ETC).
I giunti simmetrici rappresentano lo standard ingegneristico assoluto per le valvole a sfera con supporto a perno e le valvole a otturatore lubrificate. Questi specifici tipi di valvole richiedono una forza notevole per sbloccare la sfera all’inizio della corsa a causa dell’attrito statico, ma, cosa fondamentale, richiedono una forza altrettanto elevata per spingere la sfera nuovamente nella sede e garantire una tenuta sicura di tipo “Double Block and Bleed” (DBB) contro elevate pressioni differenziali alla fine della corsa. La curva a U bilanciata e simmetrica soddisfa perfettamente questa duplice esigenza, fornendo un margine di sicurezza affidabile per l’isolamento ad alta pressione e garantendo che la valvola non si blocchi a 85 gradi.
Crociere inclinate: ottimizzazione dimensionale per valvole a farfalla
Un giogo inclinato (o obliquo/asimmetrico) stravolge completamente il paradigma meccanico. Inclinando leggermente la fessura del giogo — solitamente lavorata con un angolo compreso tra 10 e 15 gradi rispetto all’asse centrale dell’attuatore — gli ingegneri modificano radicalmente il punto in cui si verifica il massimo vantaggio meccanico durante la rotazione. Questo cambiamento geometrico sacrifica la coppia di chiusura (ETC) per amplificare notevolmente la coppia di apertura (BTO) fino a 20%-30%, senza aumentare le dimensioni del cilindro.
Questo modello è stato progettato espressamente ed esclusivamente per valvole a farfalla ad alte prestazioni e a triplo offset. A differenza delle valvole a sfera, il disco di una valvola a farfalla si limita a ruotare contro la sede al termine della sua corsa. Richiede una coppia relativamente bassa per chiudersi e garantire la tenuta. Tuttavia, per aprire una valvola a farfalla di grandi dimensioni in presenza di un’elevata pressione differenziale e di condizioni estreme interferenza del sedile (coppia di sbloccaggio), il requisito BTO è davvero impressionante. Grazie all'utilizzo di un giogo inclinato, la geometria aumenta artificialmente la forza iniziale di sblocco. Ciò consente agli ingegneri di scegliere un cilindro pneumatico fisicamente più piccolo e più economico per ottenere la stessa capacità di apertura, risparmiando spazio prezioso e riducendo in modo significativo il consumo d'aria dell'impianto.
Scotch Yoke contro pignone e cremagliera: una prospettiva in termini di TCO
Un dibattito tecnico ricorrente tra gli ingegneri della strumentazione e gli appaltatori EPC riguarda la scelta tra i meccanismi a pignone e cremagliera con trasmissione a ingranaggi e l’architettura a yoke scozzese scorrevole. Una scelta errata non incide solo sulla spesa iniziale in conto capitale (CAPEX), ma ha anche un impatto significativo sul costo totale di proprietà (TCO) nell’arco di un ciclo di vita operativo compreso tra i 10 e i 20 anni, tenendo conto della manutenzione, del consumo d’aria e dei tempi di fermo.
Gli attuatori a pignone e cremagliera generano una curva di coppia lineare, costante e uniforme. Poiché il braccio di leva (il raggio dell’ingranaggio) non varia mai, la coppia in uscita rimane costante da 0 a 90 gradi. Sono particolarmente adatti per valvole di piccole dimensioni (in genere < 6 pollici) che non presentano gravi interferenze con la sede. Tuttavia, quando i requisiti di coppia superano la soglia compresa tra 2.000 e 3.000 Nm, costringere un'unità a ingranaggi a soddisfare l'enorme richiesta di BTO comporta un eccessivo sovradimensionamento volumetrico. Inoltre, lo sfregamento continuo dei denti degli ingranaggi in presenza di un'elevata pressione differenziale porta rapidamente alla formazione di cavità, a sollecitazioni di taglio e a guasti meccanici prematuri.
Calcolo del TCO su 10 anni (scenario reale di una pipeline)
Per andare oltre l’astrazione teorica, calcoliamo l’impatto finanziario reale utilizzando uno scenario ingegneristico concreto: l’automazione di una valvola a sfera da 24 pollici della Classe 600 in un ambiente difficile come quello di una raffineria, nell’arco di un ciclo di vita di 10 anni.
- Opzione pignone e cremagliera (la falsa economia): L'unità sovradimensionata richiesta costa circa $15,000 in termini di CAPEX iniziale. Nel corso di 10 anni, a causa delle elevate sollecitazioni e dei carichi puntuali a cui sono sottoposti gli ingranaggi, richiede almeno due revisioni interne approfondite. Inoltre, il suo cilindro sovradimensionato consuma 40% di aria strumentale in più, gravando sulla rete di compressori dell’impianto. Tenendo conto dei costi relativi a ricambi, manodopera, consumo energetico in eccesso e dei costi devastanti causati dai fermi macchina non programmati delle condotte, i costi di manutenzione (OPEX) superano facilmente $12,000. Costo totale di proprietà (TCO) su 10 anni: $27,000+.
- Opzione Scotch Yoke (L'investimento mirato): Un meccanismo a giogo scozzese delle giuste dimensioni comporta un costo di produzione iniziale più elevato, con un prezzo di circa $18,000 (un sovrapprezzo CAPEX di 20%). Tuttavia, l’attrito viene assorbito in modo sicuro grazie a blocchi di scorrimento resistenti e autolubrificanti e a barre di guida cromate. Essendo dimensionato correttamente per la curva a U, consente di risparmiare aria compressa. Nell’arco di 10 anni, richiede solo la sostituzione di un kit di guarnizioni morbide di base, il cui costo è di circa $1,500. Costo totale di proprietà (TCO) su 10 anni: $19,500.
Conclusione: Sostenendo un costo iniziale di capitale leggermente superiore, l’impianto ottiene un risparmio comprovato risparmi finanziari pari a oltre 27%, massimizzando al contempo il tempo di funzionamento dei processi, riducendo i carichi dei compressori e minimizzando i rischi per la sicurezza.
| Criteri ingegneristici | Meccanismo a pignone e cremagliera | Meccanismo Scotch Yoke |
|---|---|---|
| Profilo di erogazione della coppia | Lineare (coppia costante per tutta la corsa di 90°) | A forma di U (coppia massima matematicamente concentrata a 0° e 90°) |
| Specifiche della valvola ideale | Valvole a sfera/a farfalla di piccolo diametro (< 6″) | Valvole a sfera con perno di grande diametro, valvole a maschio e valvole a farfalla ad alte prestazioni |
| Caratteristiche di usura | Formazione di cavità e strappi sui denti degli ingranaggi in condizioni di sollecitazione elevata e continua | Attrito di scorrimento (elevata durata grazie alle guide in lega di bronzo) |
| Impatto finanziario sul TCO | CAPEX inferiore, OPEX notevolmente superiore per sostituzione, consumo d’aria e tempi di inattività | CAPEX più elevato, OPEX di manutenzione su 10 anni eccezionalmente basso |
Architetture a prova di guasto e conformità alle norme ESD
Nei settori industriali in cui si svolgono processi pericolosi, quali la raffinazione petrolchimica, i parchi serbatoi e la lavorazione del GNL, un attuatore per valvole non è semplicemente uno strumento per la regolazione del flusso. Esso costituisce infatti l’ultima linea di difesa meccanica contro sovrapressurizzazioni catastrofiche, rilasci di sostanze tossiche e disastri ambientali. Comprendere come il meccanismo a giogo si integri con i moduli di alimentazione a prova di guasto è assolutamente fondamentale per garantire la conformità alle rigorose direttive di sicurezza degli impianti e ai protocolli di arresto di emergenza (ESD).
Configurazioni a doppio effetto (DA)
In una configurazione standard a doppio effetto (DA), l’aria compressa per strumenti viene utilizzata per azionare il pistone pneumatico in entrambe le direzioni, alimentando sia la corsa di apertura che quella di chiusura della valvola. Di per sé, se l’impianto subisce una perdita totale di pressione dell’aria o un’interruzione di corrente, l’attuatore perde tutta la forza motrice. La valvola mostrerà un comportamento “Fail-Last”, rimanendo completamente ferma nella sua posizione attuale. Per i nodi critici dal punto di vista della sicurezza, questa mancanza di isolamento automatico è fondamentalmente inaccettabile.
Tuttavia, gli ingegneri possono ottenere funzionalità di sicurezza fondamentali senza ricorrere a un design a molla, abbinando un attuatore DA a un Accumulatore pneumatico (serbatoio di volume). Questo serbatoio a pressione certificato immagazzina un volume prestabilito di aria compressa. In caso di calo di pressione a livello dell’intero impianto, le valvole pilota e le valvole di non ritorno integrate rilevano il guasto e convogliano istantaneamente l’aria immagazzinata dall’accumulatore nel cilindro, portando la valvola nella posizione di sicurezza prevista. Pur essendo estremamente efficaci, i serbatoi volumetrici aumentano in modo significativo l’ingombro, il peso e la complessità delle tubazioni dell’intero sistema.
Moduli a molla di ritorno (SR) e requisiti SIL
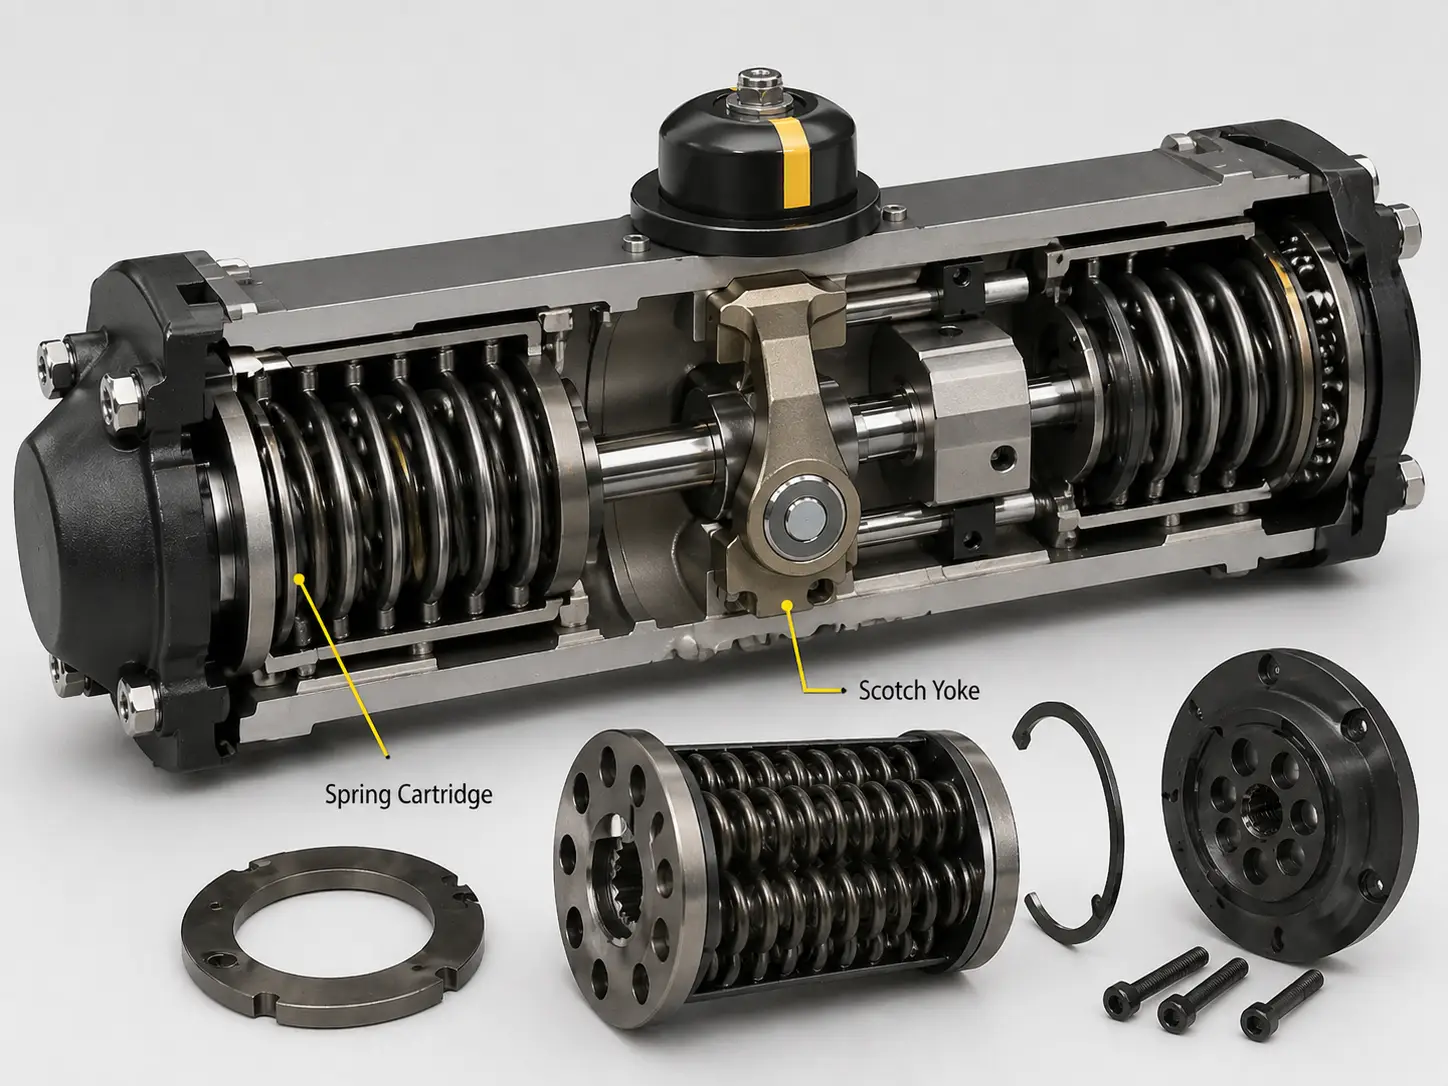
Per le valvole ESD più critiche — gli elementi finali di un sistema strumentato di sicurezza (SIS) — gli ingegneri della sicurezza prescrivono un attuatore pneumatico a leva scozzese a semplice effetto, comunemente nota come configurazione “Spring Return” (SR). In questa architettura, la pressione dell’aria viene immessa nel cilindro per azionare la valvola, comprimendo contemporaneamente una molla meccanica massiccia e resistente (o una serie annidata di molle multiple).
Il sistema mantiene attivamente questo stato compresso durante il normale funzionamento della conduttura. Se il sistema di controllo subisce un’interruzione catastrofica dell’alimentazione, una rottura della linea dell’aria o riceve un segnale di intervento di emergenza intenzionale, la pressione pneumatica viene immediatamente scaricata attraverso valvole di scarico rapido. L’enorme energia potenziale immagazzinata nella molla meccanica viene liberata, spingendo il pistone all’indietro e ruotando la valvola nella sua posizione di sicurezza (Fail-Close per isolare il flusso, oppure Fail-Open per scaricare la pressione verso un sistema di combustione in fiamma) senza richiedere un solo joule di energia esterna.
Poiché queste unità rappresentano l'ultima linea di difesa in assoluto, devono essere sottoposte a rigorosi controlli da parte di enti indipendenti per ottenere la certificazione del Livello di integrità di sicurezza (SIL) secondo la norma IEC 61508. Gli attuatori impiegati in questi nodi devono in genere essere conformi ai livelli SIL 2 o SIL 3, garantendo tassi di Probabilità di guasto su richiesta (PFD) estremamente bassi.
Sistemi di alimentazione pneumatici e idraulici
Prima di definire definitivamente l’architettura di sicurezza, i tecnici dell’impianto devono valutare attentamente e individuare il fluido motrice ottimale per azionare il pistone. Sebbene la cinematica interna e la geometria del giogo centrale rimangano assolutamente identiche, sono le proprietà fisiche della fonte di energia a determinare il tempo di risposta dinamica dell’attuatore, l’ingombro dimensionale e i protocolli di manutenzione.
Sistemi pneumatici funzionano utilizzando aria compressa pulita proveniente dall'impianto, solitamente regolata tra 5 e 8 bar (da 70 a 115 psi). I gas sono intrinsecamente altamente comprimibili, il che conferisce ai sistemi pneumatici tempi di corsa eccezionalmente rapidi. Questo azionamento rapido — in grado di azionare valvole di grandi dimensioni in meno di 3 secondi — li rende lo standard assoluto per le valvole ESD che devono chiudersi quasi istantaneamente per isolare le rotture delle condutture. Inoltre, i sistemi pneumatici sono altamente convenienti da installare e non presentano alcun rischio di contaminazione ambientale; una guarnizione danneggiata si limita a rilasciare aria innocua nell’atmosfera.
Sistemi idraulici, al contrario, utilizzano fluidi sintetici incomprimibili che operano a pressioni estreme, spesso comprese tra 100 e 300 bar (da 1.450 a 4.350 psi). Poiché i liquidi possiedono un elevato modulo di compressibilità e non si comprimono, gli attuatori idraulici offrono un controllo di posizionamento perfettamente rigido e preciso, eliminando qualsiasi esitazione “spugnosa”. Il principale vantaggio ingegneristico in questo caso è l’estrema densità di forza. Un cilindro idraulico è in grado di generare un'enorme spinta lineare nonostante un profilo sorprendentemente compatto. Quando si automatizzano valvole di linea principali di grandi dimensioni su piattaforme offshore, dove lo spazio strutturale è fortemente limitato, l’idraulica è la soluzione preferita, nonostante richieda complesse unità di alimentazione idraulica (HPU) e rigorosi protocolli di pulizia dei fluidi.
Superare i colli di bottiglia relativi ai tempi di consegna e al controllo qualità nell'automazione delle valvole
La definizione della curva di coppia matematicamente corretta, della geometria del giogo e dell’architettura di sicurezza è solo il fondamento teorico dell’automazione delle condotte. Nell’esecuzione concreta dei progetti, garantire la puntualità delle consegne lungo la catena di approvvigionamento e l’esatta corrispondenza metallurgica per il superamento dei test di accettazione in loco (SAT) è fondamentale per il successo del progetto.
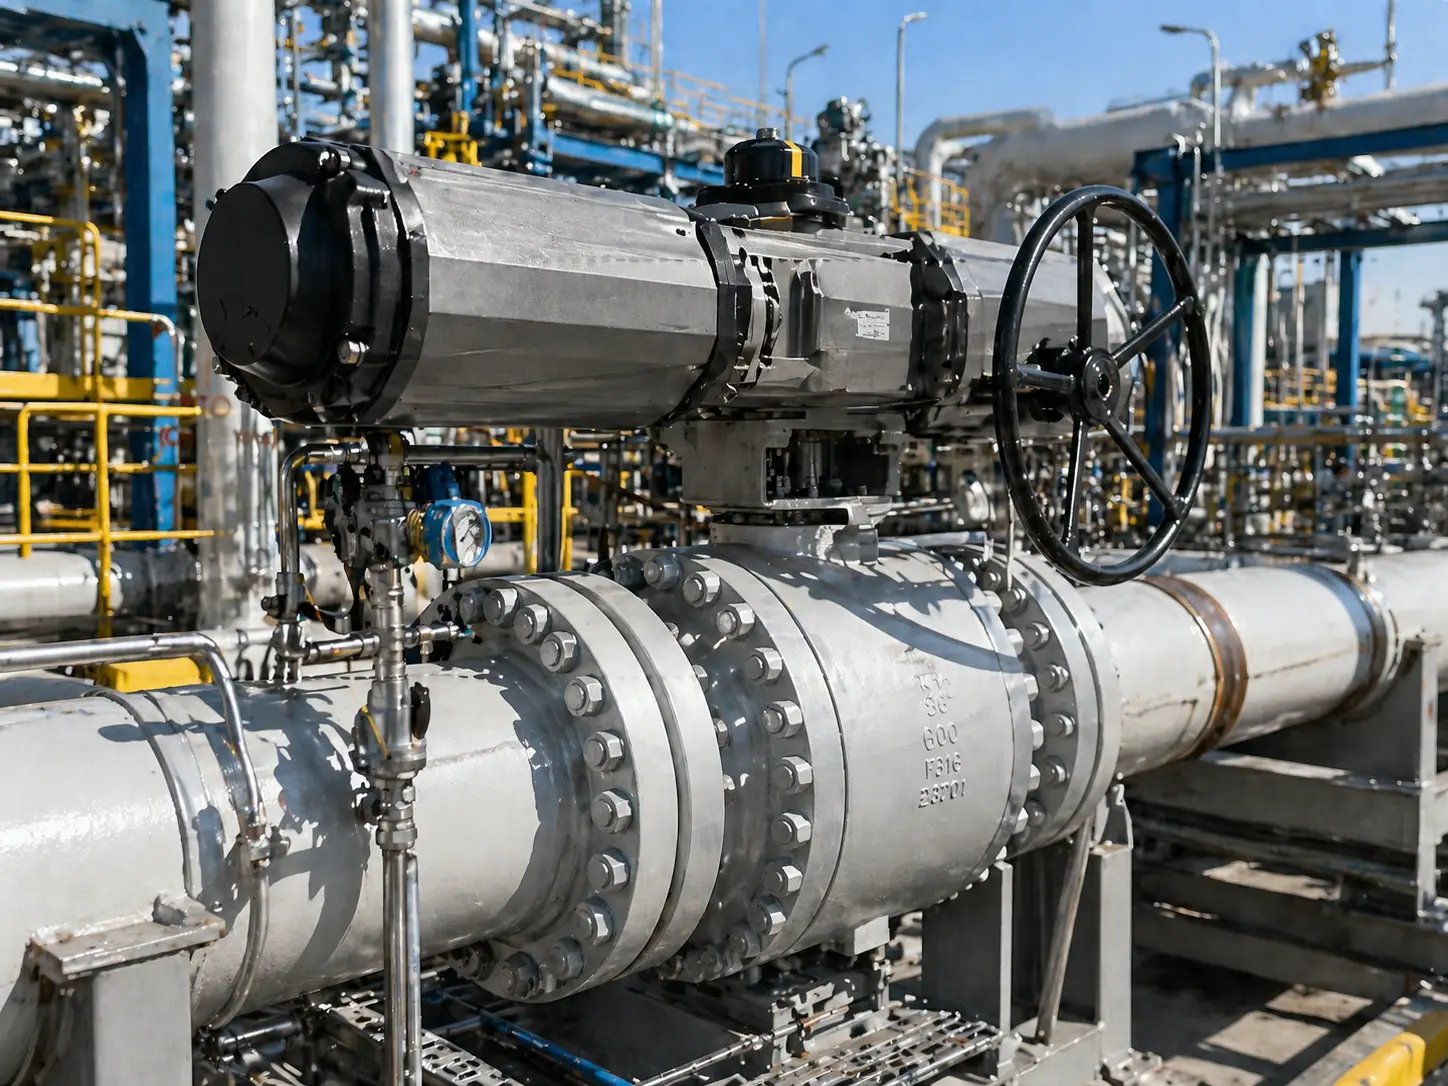
VINCER VALVE È progettato strutturalmente per eliminare queste strozzature nella catena di approvvigionamento attraverso un ecosistema produttivo trasparente e altamente efficiente. Grazie a uno stabilimento di 7.200 metri quadrati, quattro linee di produzione automatizzate dedicate e oltre 10 anni di esperienza specializzata nel controllo dei fluidi, forniamo un percorso matematicamente sicuro dal dimensionamento tecnico all’installazione finale delle tubazioni.
Ottimizza l’automazione della tua pipeline con il dimensionamento di precisione
Ci affidiamo a dati tecnici precisi e a rigorosi protocolli di controllo qualità per garantire che ogni gruppo valvola automatizzato funzioni in modo impeccabile in condizioni di pressione differenziale estrema.
- Analisi matematica della sovrapposizione delle coppie: Per evitare un cedimento catastrofico dello stelo o il grippaggio della valvola, i nostri ingegneri mettono a confronto i requisiti idrodinamici e di interferenza della sede della vostra valvola specifica con le curve a U dei nostri attuatori, verificando che la potenza erogata rispetti perfettamente i vostri fattori di sicurezza senza superare la coppia massima ammissibile dello stelo (MAST) della valvola.
- Tempi di consegna rapidi e prevedibili: La pianificazione agile della produzione ci consente di fornire valvole automatizzate standard in Da 7 a 10 giorni lavorativi, con realizzazioni personalizzate complesse e per impieghi gravosi completate in soli 15-30 giorni.
- 100% Verifica visiva e documentale: Ogni unità viene sottoposta a un rigoroso processo di ispezione, che comprende prove idrostatiche del corpo e prove dinamiche a cicli. Prima della spedizione, riceverete i certificati, le foto ad alta definizione dell’ispezione secondaria e i video delle prove funzionali. Ciò che approvate è esattamente ciò che arriverà presso la vostra sede.
Sei pronto a definire la configurazione del tuo prossimo pacchetto di valvole automatizzate?
Inviateci i vostri parametri operativi esatti (fluido, ΔP, intervalli di temperatura, vincoli di spazio). Il nostro team di ingegneri vi fornirà entro 48 ore una soluzione preliminare di automazione multiprodotto, completa di integrazione dimensionale CAD 2D/3D.


