
Aperçu de la fabrication des cellules de batterie
La fabrication de cellules de batterie transforme des matières premières — composés de lithium, graphite, feuilles métalliques, solvants et électrolyte — en unités de stockage d’énergie électrochimique qui alimentent tout, des smartphones aux véhicules électriques en passant par les systèmes de stockage à l’échelle du réseau. Il s’agit essentiellement d’un défi d’ingénierie chimique de précision mené à une échelle vertigineuse : une seule « gigafactory » moderne produit plus de 30 gigawattheures de capacité par an, ce qui signifie que des millions de cellules individuelles sortent de la chaîne de production chaque jour.
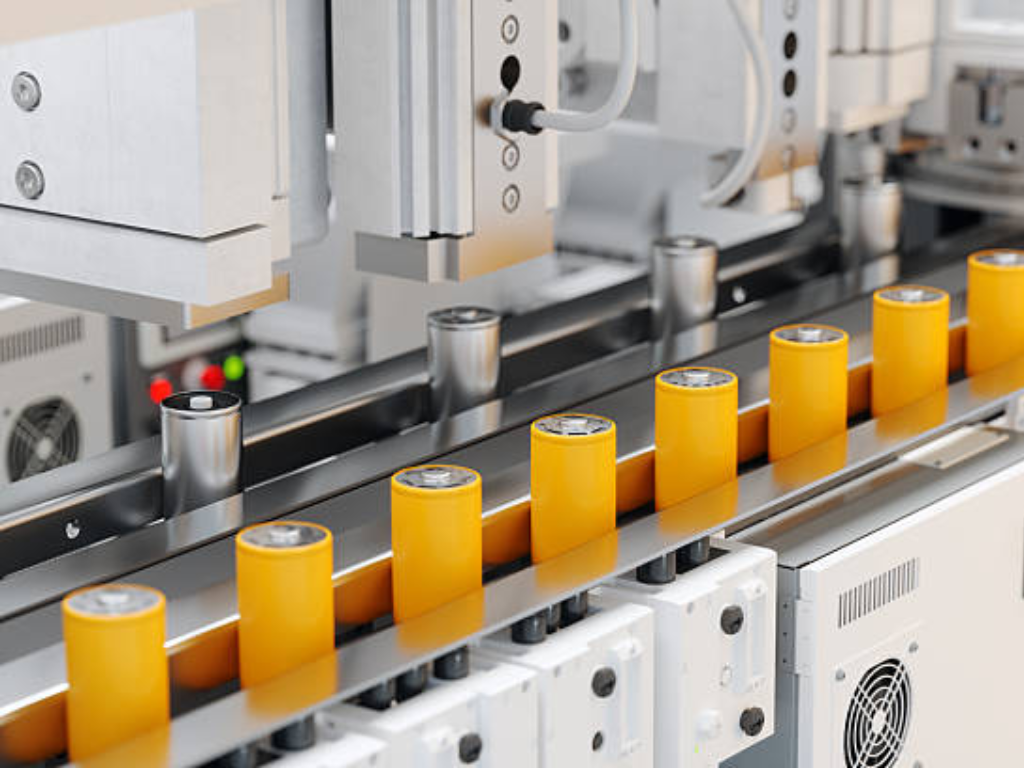
Le processus de fabrication comporte trois étapes principales. Fabrication d'électrodes transforme les poudres de matière active en feuilles métalliques revêtues avec précision : les feuilles d’anode et de cathode qui stockent et libèrent les ions lithium. Assemblage cellulaire dispose ces électrodes par couches, en les séparant les unes des autres, à l'intérieur de salles blanches ultra-sèches, puis injecte l'électrolyte qui permet le transport des ions. Finition des cellules Cette étape, la plus longue et la plus coûteuse, soumet chaque cellule à ses premiers cycles de charge-décharge, ce qui entraîne la formation de la couche critique d'interphase électrolyte-solide (SEI) qui détermine la durée de vie utile de la cellule.
Le produit final se présente sous l'une des trois formes suivantes. Cellules cylindriques Les formats courants 18650, 21700 et 4680 utilisent une structure enroulée de type “ jelly-roll ” à l'intérieur d'un boîtier métallique rigide. Ils sont appréciés pour leur robustesse mécanique et leur facilité de fabrication à grande vitesse. Cellules prismatiques ranger les ensembles d'électrodes, qu'ils soient enroulés ou empilés, dans un boîtier rigide rectangulaire, afin d'optimiser l'efficacité de l'emballage dans les batteries de véhicules. Cellules en poche Utilisez des films souples en aluminium laminé. Ceux-ci offrent la densité énergétique gravimétrique la plus élevée, mais nécessitent une manipulation des plus minutieuses lors de l'assemblage.
Ce qui rend tout cela particulièrement difficile, c’est la précision requise. Les revêtements des électrodes doivent respecter une tolérance de ±2 microns par rapport à l’épaisseur cible sur des rouleaux de feuille de métal de plusieurs kilomètres de long défilant à une vitesse de 80 mètres par minute. Les couches d’électrodes doivent s’aligner avec une précision de 200 microns lors de l’empilement, soit environ deux fois la largeur d’un cheveu humain. L’environnement d’assemblage exige des points de rosée compris entre -40 °C et -60 °C, un climat plus sec que n’importe quel désert naturel sur Terre. Et chaque cellule doit passer avec succès des tests électriques en fin de ligne. Une seule cellule défectueuse peut mettre hors service tout un bloc-batterie.
À la base de chacune de ces étapes se trouve une infrastructure complète de gestion des fluides — pompes, tuyauteries et vannes — qui assure le transport, le dosage et l’isolation des boues, des solvants, des électrolytes et des fluides thermiques dans l’ensemble de l’usine. Comprendre où et pourquoi les vannes jouent un rôle crucial dans la production de batteries n’est pas un détail mineur. C’est un élément essentiel à la conception et à l’exploitation d’une ligne de production fiable.
Fabrication d'électrodes La clé de la performance des cellules
C'est lors de la fabrication des électrodes que se joue la performance d'une batterie. Les quatre étapes successives — mélange, enduction et séchage, calandrage et découpe — comportent chacune un critère de qualité incontournable. Un défaut survenant à l'une de ces étapes ne peut être corrigé en aval. Si l'électrode est bien réalisée, vous disposez d'une base solide. En cas d'erreur, même un assemblage et une mise en forme irréprochables ne pourront pas sauver la cellule.
Mélange : transformation des poudres en une suspension homogène
La batterie dans son ensemble se présente initialement sous la forme d’un mélange de poudres : matière active (oxyde de lithium métallique pour la cathode, graphite pour l’anode), additifs de carbone conducteurs et liants polymères, en suspension dans un solvant, le plus souvent de la N-méthyl-2-pyrrolidone (NMP) pour le traitement de la cathode. La qualité de cette suspension détermine directement l’uniformité de toutes les étapes de fabrication suivantes.
Il existe deux méthodes de mélange. Mélange par lots utilise des mélangeurs planétaires, de grandes cuves équipées de pales en orbite qui cisaillent et dispersent les composants pendant 2 à 8 heures par lot. Ce procédé est bien maîtrisé, flexible et reste prédominant dans les lignes pilotes et la production à petite échelle. Mélange en continu Les extrudeuses à double vis alimentées en matières premières à une extrémité et produisant une suspension finale à l'autre permettent d'obtenir une meilleure homogénéité en quelques minutes plutôt qu'en plusieurs heures. En contrepartie, elles impliquent un coût d'investissement initial plus élevé et offrent moins de flexibilité en cas de changements fréquents de composition chimique.
Le principal paramètre de contrôle qualité est la viscosité, généralement maintenue entre 3 000 et 10 000 centipoises (cP). Si elle est trop faible, la suspension se dépose et se stratifie dans la trémie de revêtement, provoquant des gradients de densité à travers l’électrode. Si elle est trop élevée, la tête de revêtement ne peut pas déposer un film uniforme. La distribution granulométrique est tout aussi importante : les particules de matière active comprises entre 10 et 20 microns doivent être dispersées de manière homogène, sans agglomérats suffisamment gros pour déchirer la couche de revêtement ou créer des zones localisées de haute résistance.
Du point de vue de la gestion des fluides, la station de mélange nécessite des vannes capables d’assurer un dosage précis des ingrédients. Les vannes à bille à passage intégral et à cavité remplie empêchent l'accumulation de boue dans les zones mortes, où le produit pourrait sécher et contaminer le lot suivant. Les vannes papillon, conçues pour minimiser les zones mortes, gèrent les débits abrasifs et chargés de particules du côté refoulement. Et comme le NMP est à la fois un composé organique volatil et un solvant inflammable, toute vanne ou tout actionneur situé dans la zone de mélange doit être certifié ATEX pour garantir un fonctionnement antidéflagrant.
Revêtement et séchage Dépôt de précision à grande vitesse
Le revêtement correspond à l'endroit où la pâte entre en contact avec la feuille métallique. Une fine couche de pâte d’électrode est déposée sur une feuille métallique collectrice de courant : du cuivre (généralement d’une épaisseur de 8 à 12 μm) pour l’anode, de l’aluminium (12 à 20 μm) pour la cathode. La norme industrielle est le revêtement par filière à fente, qui force la pâte à passer à travers un interstice usiné avec précision sur la bande de feuille en mouvement, permettant d’obtenir une uniformité d’épaisseur du film humide comprise entre ±1,5 et 2,0 % sur toute la largeur.
La feuille enduite pénètre ensuite dans un four de séchage à zones multiples. Ces fours peuvent atteindre jusqu’à 80 mètres de long, avec des vitesses de convoyage allant jusqu’à 80 mètres par minute et des températures variant de 80 °C à l’entrée — afin d’éviter la formation d’une pellicule sur la surface humide — à 160 °C dans les zones suivantes, où s’effectue l’essentiel de l’élimination du solvant. Le NMP est éliminé par convection et chauffage infrarouge. L’air d’échappement chargé de solvant passe par un système de récupération — généralement une unité de condensation ou d’adsorption — qui capture plus de 90% du solvant en vue de sa réutilisation. Cette démarche répond à la fois à des exigences environnementales et à des considérations de coûts d’exploitation : à elle seule, la récupération du solvant peut représenter environ 15% de la consommation énergétique totale liée à la fabrication des électrodes.
Les exigences en matière de contrôle des fluides à ce stade sont considérables. La pompe d’alimentation de la tête d’enduction doit fournir un débit sans pulsations. La moindre fluctuation de pression se traduit directement par une variation de l’épaisseur du revêtement. Le traitement de l’air dans la zone de séchage nécessite des batteries de clapets de régulation modulants afin de maintenir des profils de température précis sur chaque mètre de longueur du four. Dans la boucle de récupération des solvants, les vannes en contact avec la vapeur chaude de NMP doivent résister à la fois aux attaques chimiques et aux cycles thermiques. L’acier inoxydable 316L constitue la norme minimale. Des composants revêtus de PTFE sont utilisés là où le NMP liquide condensé stagne dans les corps de vannes entre deux cycles de production.
Calandrage Compression pour améliorer la densité et l'adhérence
Une fois sec, le revêtement de l'électrode forme une couche poreuse et peu adhérente, comportant environ 40 à 60 % d'espaces vides. Le calandrage consiste à faire passer cette feuille enduite entre deux rouleaux en acier chauffés sous haute pression, ce qui permet de comprimer le revêtement jusqu'à obtenir la porosité souhaitée (généralement de 20 à 40 %) et de le fixer solidement au collecteur de courant.
Les paramètres de calandrage dépendent de la composition chimique. Une cathode NMC à haute énergie peut être calandrée jusqu’à une densité de 3,4 à 3,7 g/cm³. Une cathode LFP, dont la densité intrinsèque est plus faible, vise une densité de 2,2 à 2,5 g/cm³. Les températures des rouleaux varient entre 80 °C et 150 °C. Les forces de compression linéaires typiques sont comprises entre 10 et 20 kilonewtons par centimètre de largeur de rouleau. L’écartement entre les rouleaux est contrôlé au micron près. S’il est trop important, une porosité excessive limite la densité énergétique. S’il est trop faible, les pores s’affaissent tellement que l’électrolyte ne peut pas imprégner l’électrode lors du remplissage, ce qui compromet gravement la capacité de décharge et la durée de vie cyclique. Le rebond d’épaisseur après le calandrage, un effet de relaxation viscoélastique, doit rester inférieur à 5 %. Sinon, l’électrode ne s’adaptera pas correctement dans le boîtier de la cellule.
Les systèmes hydrauliques ou électromécaniques qui positionnent les cylindres de la calandre exigent un contrôle de pression stable et réactif. Les régulateurs proportionnels pneumatiques du système d'actionnement de l'écartement des cylindres doivent maintenir la valeur de consigne à quelques fractions de millimètre près, même sous une charge continue. Une vanne de régulation de pression qui se bloque ou dérive n'arrête pas la ligne, mais elle produit plusieurs centaines de mètres d'électrode non conforme avant que quiconque ne s'en aperçoive.
Découpage et séchage sous vide Préparation finale des électrodes
Les deux dernières étapes permettent de préparer l'électrode en vue de l'assemblage de la cellule. Découpage découpe la large “ bobine mère ” en “ bobines filles ” plus étroites, correspondant aux dimensions finales des électrodes. Le refendage mécanique traditionnel utilise des couteaux rotatifs : rapide et éprouvé, mais l'usure des lames augmente progressivement la hauteur des bavures. Le découpage au laser élimine totalement l’usure des outils et produit des bords plus nets avec des bavures inférieures à 10 microns, mais nécessite une gestion minutieuse de la zone affectée par la chaleur afin d’éviter de dégrader le matériau actif près du bord de coupe. Le contrôle des bavures n’est pas une simple question d’esthétique : une bavure métallique suffisamment haute pour percer le séparateur provoque un court-circuit interne. Dans un pack contenant des milliers de cellules, ce seul défaut peut déclencher un emballement thermique.
Séchage sous vide C'est la garantie. Les électrodes revêtues absorbent les traces d'humidité présentes dans l'air ambiant. Même quelques centaines de parties par million d'eau résiduelle à l'intérieur d'une cellule finie réagiront avec le sel électrolytique d'hexafluorophosphate de lithium (LiPF₆) pour générer de l'acide fluorhydrique (HF), qui corrode la cathode, consomme le lithium actif et génère du gaz. Les électrodes sont cuites sous vide à une température comprise entre 80 et 120 °C pendant 6 à 24 heures, ce qui permet de ramener l'humidité résiduelle en dessous de 500 ppm, voire en dessous de 200 ppm pour les compositions chimiques sensibles à l'humidité telles que le NMC811. Les vannes d'isolement de la chambre à vide doivent assurer une étanchéité fiable pendant des milliers de cycles. Une seule fuite au cours du cycle de cuisson de 18 heures réintroduit de l'humidité et rend tout un lot inutilisable.
Assemblage de cellules Quand précision rime avec propreté
Une fois les électrodes prêtes, l’environnement de fabrication se transforme. L’assemblage des cellules s’effectue dans des salles blanches où le point de rosée est maintenu entre -40 °C et -60 °C, ce qui équivaut à environ 0,08 % d’humidité relative à température ambiante. Les opérateurs portent des combinaisons de protection intégrales, non pas pour se protéger du produit, mais pour protéger le produit d’eux-mêmes. Une seule empreinte digitale contient suffisamment d’humidité et de sels pour contaminer une cellule. L’air est filtré selon les normes de propreté ISO de classe 7 ou 8. Des lignes de production distinctes pour les anodes et les cathodes empêchent toute contamination croisée entre les deux compositions chimiques des électrodes.
Entaillage et séparation Découpe des électrodes à la forme souhaitée
Avant l'empilage ou l'enroulement, les rouleaux d'électrodes refendues doivent être découpés en feuilles individuelles aux dimensions précises. La partie non enduite de la feuille, le long d'un bord, sert de languette collectrice de courant. Poinçonnage mécanique est rapide et a fait ses preuves, mais souffre d'une usure progressive de l'outil : la hauteur des bavures augmente tous les mille coups, ce qui nécessite des intervalles d'entretien réguliers. Entaillage au laser utilise un faisceau pulsé pour vaporiser la trajectoire de découpe, ce qui garantit une qualité de bordure constante quel que soit le nombre de cycles et permet de modifier rapidement les formes via un logiciel plutôt que par des changements d’outils. Le compromis porte principalement sur le coût d’investissement et le rendement : une ligne de découpe mécanique fonctionne plus rapidement et à un coût d’équipement moindre, mais un système laser élimine les coûts cachés liés aux défauts causés par les bavures en aval.
Empilement ou enroulement Le choix du système d'assemblage du noyau
C'est à ce croisement que le format des cellules est déterminé. Enroulement consiste à prendre des bandes continues d’anode, de séparateur, de cathode et d’une deuxième couche de séparateur, puis à les enrouler autour d’un mandrin pour former un “ rouleau ” cylindrique ou aplati. Il s’agit du procédé dominant pour les cellules cylindriques, permettant d’atteindre jusqu’à 30 cellules par minute à partir d’un seul poste d’enroulement. La variable critique du procédé est la tension d’enroulement. Une tension trop faible crée des espaces qui augmentent la résistance interne. Une tension trop forte comprime le séparateur et réduit sa porosité. Une tension inégale sur la largeur de la bande provoque des défauts de télescopage, les couches se décalant alors dans le sens axial. Les cellules enroulées comportent naturellement moins de languettes de collecte de courant — généralement une ou deux —, ce qui limite la puissance de crête mais simplifie la fabrication.
Empilement On superpose alternativement des feuilles individuelles d'anode, de séparateur et de cathode, comme on construit un jeu de cartes une par une. La méthode de pliage en Z utilise une seule bande continue de séparateur pliée en zigzag, ce qui permet d'atteindre une précision de placement de l'ordre de 200 microns. L'empilement de feuilles individuelles fait appel à des préhenseurs robotisés à vide pour saisir et positionner chaque feuille d'électrode à une cadence avoisinant les 0,15 seconde par pièce, sur des équipements avancés à stations multiples. Les électrodes empilées permettent d’obtenir des cellules présentant une résistance interne plus faible et une meilleure capacité de décharge, car chaque couche est directement reliée à une languette collectrice de courant. Le compromis : l’équipement est plus complexe et son coût initial est plus élevé.
| Dimension | Enroulement (Jelly-Roll) | Empilage (pliage en Z ou feuille unique) |
|---|---|---|
| Format de cellule type | Cylindriques, certains prismatiques | Pochette prismatique |
| Débit | Élevé (jusqu'à 30 ppm) | Modéré (0,15 s/pièce par station) |
| Précision d'alignement | ±300 500 μm | ±200 μm |
| Résistance interne | Plus élevé (moins d'onglets, chemin de courant plus long) | En bas (chaque couche dispose d'un onglet) |
| Complexité des équipements | Inférieur | Plus élevé |
| Coût d'investissement | Inférieur | Plus élevé |
| Idéal pour | Cellules cylindriques à grand volume | Cellules à haute puissance et à longue durée de vie |
Remplissage d'électrolyte Le défi du dosage de précision
Le remplissage en électrolyte dépend davantage d’un contrôle précis des fluides que n’importe quelle autre étape d’assemblage. Une cellule en pochette type de 5 Ah reçoit entre 4 et 5 grammes d’électrolyte, un sel de lithium LiPF₆ dissous dans un mélange de solvants carbonates organiques contenant des additifs exclusifs. Le remplissage doit s’effectuer sous vide afin de faire pénétrer l’électrolyte dans chaque pore de la pile d’électrodes. Le poids de remplissage doit être précis à ±1 à 2 % près. Un sous-remplissage, même de seulement un demi-gramme, prive une partie de l’électrode de conductivité ionique, créant ainsi des zones mortes qui réduisent définitivement la capacité. Un surremplissage entraîne un gaspillage d’électrolyte coûteux et présente un risque de gonflement pendant la formation.
La vanne chargée de délivrer cette dose fonctionne dans des conditions particulièrement difficiles. Le LiPF₆ s’hydrolyse au contact de l’humidité pour former de l’acide fluorhydrique (HF). Toutes les surfaces en contact avec le produit doivent être chimiquement inertes : les composants en acier inoxydable doivent être revêtus de PTFE ou de PFA, et les joints en polymère doivent résister à la fois aux solvants organiques et aux traces d’acide. La vanne de distribution doit s’ouvrir et se fermer avec une répétabilité inférieure à la milliseconde afin de contrôler le volume de chaque injection. Elle doit assurer une étanchéité parfaite entre les cycles. Même une seule gouttelette d’électrolyte sur la surface d’étanchéité de la cellule empêche une fermeture hermétique.
Deux technologies de vannes s'imposent dans ce domaine. Vannes à membrane Utilisez une membrane souple en PTFE ou en EPDM pour isoler l’actionneur du circuit de fluide, ce qui élimine les fuites au niveau des joints dynamiques. Leurs surfaces en contact avec le fluide — l’intérieur du corps de vanne et la face de la membrane — peuvent être facilement revêtues de PTFE ou de PFA pour une compatibilité chimique totale. Le compromis concerne la vitesse de cycle : les vannes à membrane fonctionnent plus lentement que les vannes à clapet ou à jet, ce qui limite le débit sur les lignes à grande vitesse. Vannes à jet à commande piézoélectrique Ils atteignent les vitesses de distribution les plus élevées, pouvant aller jusqu'à 1 000 Hz sur les systèmes avancés, grâce à l'utilisation d'un empilement piézoélectrique qui déforme rapidement un diaphragme, projetant ainsi des microgouttelettes d'un volume aussi petit que 0,5 nanolitre. Ils dominent le marché des stations à haut débit, mais nécessitent un entretien méticuleux. La contamination par des particules obstrue le micro-orifice. Les performances piézoélectriques se dégradent au-delà du point de Curie.
Pour ces deux technologies, fermeture anti-goutte est un critère non négociable. Une gouttelette d’électrolyte restée sur la buse de remplissage se dépose sur la zone de soudure à chaud de la cellule, empêchant ainsi une étanchéité hermétique. La défaillance latente qui en résulte peut ne se manifester qu’après plusieurs mois d’utilisation sur le terrain. La géométrie interne de la vanne doit permettre de rétracter légèrement la colonne de fluide à la fin de chaque cycle de distribution, une caractéristique obtenue grâce à un équilibrage minutieux de la pression d’alimentation, du diamètre de l’orifice et de la course de la membrane.
Finition cellulaire Formation, vieillissement et contrôle qualité
La finition des cellules est l'étape au cours de laquelle celles-ci deviennent « vivantes » sur le plan électrochimique et où se concentrent le temps et les coûts de fabrication. La formation et le vieillissement représentent ensemble une durée de processus comprise entre une et trois semaines et représentent environ un tiers du coût total de fabrication des cellules. La raison en est simple : les investissements considérables immobilisés dans les équipements de cycles de formation, auxquels s'ajoute la surface d'usine nécessaire pour stocker les cellules pendant le vieillissement.
| Scène | Objectif | Paramètres clés | Durée habituelle | Défauts courants détectés |
|---|---|---|---|---|
| Formation | Réaliser la couche de passivation SEI sur l'anode | Taux de charge de 0,1 C à 0,5 C ; tension maximale de 3,0 V (LFP) ou 4,2 V (NMC) | 12 heures sur 24 | SEI irrégulier, dépôt de lithium, formation de gaz |
| Le vieillissement | Stabilisation des propriétés électrochimiques ; détection des micro-courts-circuits internes | 30 Stockage à température élevée (50 °C) | De quelques jours à 3 semaines | Chute de tension > 0,05 V/jour (autodécharge) |
| Contrôles de fin de ligne | Vérifier la capacité, la résistance interne, les fuites et l'aspect | Tests du 100% : mesure de la capacité à 1C, analyse EIS à 1 kHz, test d'étanchéité | Minutes par cellule | Faible capacité, IR élevé, défaillance du joint |
Formation Il s’agit de la première charge contrôlée de la cellule. À faible intensité — généralement comprise entre 0,1 C et 0,5 C —, les ions lithium s’intercalent dans le graphite de l’anode et réagissent simultanément avec les molécules de solvant de l’électrolyte à la surface de l’électrode. Cela forme l’interphase électrolyte-solide, un film de passivation à l’échelle nanométrique. La couche SEI est électriquement isolante, ce qui empêche toute décomposition supplémentaire de l’électrolyte, mais elle est ioniquement conductrice, ce qui permet aux ions lithium de la traverser. Sa qualité détermine la durée de vie calendaire, la durée de vie en cycles et la marge de sécurité de la cellule. La formation consomme 5 à 10 % du stock de lithium actif de la cellule, le lithium étant lié de manière permanente dans la couche SEI et ne pouvant donc plus participer aux futurs cycles de charge-décharge.
Au cours de la formation, des gaz — principalement du CO₂ et de l'éthylène — se dégagent de la décomposition de l'électrolyte et doivent être éliminés. Pour les cellules à poche, cela implique de percer la poche de gaz dans une chambre à vide, puis de refermer hermétiquement le bord final. Pour les cellules cylindriques et prismatiques, la formation a généralement lieu avant le scellage final, le dégazage étant intégré au flux de processus.
Le vieillissement suit la formation. Son rôle consiste à effectuer un contrôle qualité. Les cellules sont maintenues à des températures élevées (30 à 50 °C) pendant plusieurs jours, voire plusieurs semaines, tandis que leur tension en circuit ouvert est surveillée. Une cellule présentant un micro-court-circuit interne, causé par une particule métallique contaminante ou un trou dans le séparateur, affiche une tension en baisse constante à mesure que le court-circuit la décharge lentement. Le seuil de sélection est fixé à une chute de tension supérieure à 0,05 volt par jour. Les cellules qui passent avec succès l’étape de vieillissement sont soumises à des tests de fin de ligne. Celles qui échouent sont mises au rebut ou, s’il s’agit de cellules grand format de grande valeur, envoyées pour une analyse des défaillances.
La gestion thermique de l'ensemble de cette étape repose sur un contrôle fiable des fluides. Les armoires de cyclage de formation génèrent une chaleur importante. Des circuits d’eau réfrigérée, alimentés à 7 °C et renvoyés à 12 °C, doivent évacuer cette chaleur. Les chambres de vieillissement exigent une uniformité précise de la température sur toutes les étagères afin que chaque cellule vieillisse dans des conditions identiques. Ces deux systèmes reposent sur des vannes de régulation modulantes qui maintiennent la température de consigne à ±1 °C près. Une vanne de refroidissement bloquée en position ouverte peut faire chuter la température de la chambre de 5 °C en une heure, invalidant ainsi les données de vieillissement de milliers de cellules.
La colonne vertébrale cachée : l'infrastructure de contrôle des fluides dans la production de batteries
Si les électrodes sont les muscles et l’électrolyte le sang d’une usine de batteries, le réseau de vannes en est le système circulatoire : les artères et les capillaires qui acheminent, dosent et isolent chaque fluide de process dans toutes les zones de production. Un mauvais choix de vanne – matériau inadapté, géométrie créant des zones mortes ou étanchéité insuffisante – arrête rarement une ligne de production net. Au contraire, il érode le rendement lentement et silencieusement. Les conséquences apparaissent des mois plus tard sous la forme d’un taux de retours sous garantie plus élevé, dont la cause première est pratiquement impossible à attribuer à un composant $200 installé deux ans auparavant. Cette section présente les quatre domaines critiques du contrôle des fluides dans la fabrication des cellules de batterie, ainsi que les technologies de vannes qui y sont associées.
Manipulation des boues et des solvants En première ligne face aux substances abrasives et corrosives
Les zones de mélange et d'enduction sont celles où circulent les fluides les plus agressifs, tant sur le plan mécanique que chimique, de toute l'usine. La boue d'électrode est une suspension dense et abrasive composée de particules d'oxyde métallique proches de la céramique, en suspension dans un solvant, qui raye les sièges de soupapes en acier inoxydable standard en l'espace de quelques mois. Le NMP, principal solvant utilisé pour les cathodes, provoque un gonflement important des joints en élastomère courants. Un joint torique en Buna-N peut se dégrader au point de présenter des fuites en l'espace de quelques semaines d'exposition continue.
Le choix des vannes dans cette zone obéit à trois règles. Premièrement, vannes à bille à passage intégral Les vannes à siège à cavité intégrée constituent la norme pour les conduites de boues. La bille sphérique n'entrave pas le débit lorsqu'elle est ouverte. Cela permet d'éliminer les zones mortes où les boues stagnent, sèchent et forment des dépôts durs qui se détachent et contaminent les lots en aval. Deuxièmement, vannes papillon avec sièges en PTFE ou en EPDM renforcé offrent une solution plus légère et plus économique pour les conduites de grand diamètre, les sorties des réservoirs de stockage de solvants et les conduits de ventilation, là où une faible perte de charge prime sur l’absence totale de volume mort. Troisièmement, chaque actionneur motorisé de vanne dans le bâtiment dédié au mélange et à l’enduction doit être équipé de Certification ATEX Zone 1 ou Zone 2. Les mélanges vapeur-air de NMP sont inflammables dans certaines plages de concentration.
La compatibilité des matériaux s’étend au corps de vanne. L’acier inoxydable 316L est la nuance minimale acceptable pour les composants en contact avec le NMP. La nuance 304, bien que moins coûteuse, ne contient pas la quantité de molybdène nécessaire pour résister aux traces de chlorure et aux sous-produits acides qui s’accumulent dans les boucles de récupération des solvants. Pour les applications les plus exigeantes — notamment les vannes de purge des condensats de NMP concentré sur le système de récupération —, les corps de vanne revêtus de PTFE ou de PFA offrent une résistance chimique quasi universelle. Le coût plus élevé des composants est amorti par l’allongement des intervalles d’entretien.
Distribution d'électrolytes Contrôle de précision des fluides à l'échelle du microlitre
Les vannes de remplissage d’électrolyte fonctionnent à la limite extrême entre précision, vitesse et agressivité chimique. Le LiPF₆ présent dans l’électrolyte réagit avec l’eau — même l’humidité atmosphérique à des concentrations de l’ordre du ppm — pour produire du HF, l’un des acides les plus corrosifs de la chimie industrielle. Une seule goutte d’humidité condensée à l’intérieur du corps d’une vanne peut générer suffisamment de HF pour piquer un siège en acier inoxydable, créant ainsi une fuite qui s’aggrave à chaque cycle.
Deux technologies de soupapes se situent à des points différents sur la courbe « précision contre vitesse ». Vannes à membrane Utilisez une membrane souple en PTFE ou en EPDM pour isoler l'actionneur du circuit de fluide. Cela élimine les fuites dynamiques au niveau des joints comme cause de défaillance. Les surfaces en contact avec le fluide se limitent à l'intérieur du corps de vanne et à la face de la membrane, toutes deux pouvant être facilement revêtues de PTFE ou de PFA pour une compatibilité chimique totale. Le compromis : les vannes à membrane fonctionnent à des fréquences plus basses que les vannes à clapet ou à jet, ce qui limite le débit sur les lignes à grande vitesse.
Vannes à jet à commande piézoélectrique atteindre les vitesses de distribution les plus élevées, pouvant aller jusqu’à 1 000 Hz sur les systèmes de pointe. Un empilement piézoélectrique déforme rapidement un diaphragme, éjectant ainsi des microgouttelettes d’un volume aussi petit que 0,5 nanolitre. Cette technologie domine le marché des stations de remplissage d’électrolyte à haut débit, mais nécessite un entretien méticuleux. La contamination par des particules présentes dans l’électrolyte obstrue le micro-orifice. Les performances de l’actionneur piézoélectrique se dégradent s’il est exposé à des températures supérieures à son point de Curie.
Pour ces deux technologies, l'indicateur incontournable est fermeture anti-goutte. Une gouttelette d’électrolyte qui reste sur la buse de remplissage après chaque cycle vient se déposer sur la zone de thermoscellage de la cellule. Le scellage ne tient pas. Ce défaut latent peut ne se manifester qu’après plusieurs mois d’utilisation sur le terrain. La géométrie interne de la vanne doit permettre de rétracter légèrement la colonne de fluide à la fin de chaque cycle de distribution, grâce à un équilibre entre la pression d’alimentation, le diamètre de l’orifice et la course de la membrane.
Équipements de refroidissement et de CVC La gestion thermique méconnue
Lorsque l'on pénètre dans n'importe quelle gigafactory de batteries, les équipements les plus visibles sont la ligne de revêtement des électrodes et les robots d'assemblage des cellules. Mais le plus gros consommateur d'énergie en continu et le système dont la défaillance entraîne l'arrêt le plus rapide de la production est souvent l'infrastructure de chauffage, de ventilation et de climatisation (CVC) ainsi que le circuit d'eau de refroidissement, qui fonctionnent silencieusement au-dessus du plafond de la salle blanche.
Le point de rosée de la salle sèche, compris entre -40 °C et -60 °C, est obtenu grâce à une cascade de centrales de traitement d’air. Chacune d’entre elles contient des serpentins de refroidissement alimentés en eau glacée à une température de 7 °C, suivis de déshumidificateurs à rotor déshydratant qui éliminent l’humidité résiduelle du flux d’air. Les vannes de régulation modulantes des serpentins à eau glacée doivent réagir en quelques secondes aux signaux du capteur de point de rosée. Si l’humidité commence à augmenter au cours d’une équipe de production, chaque cellule assemblée à partir de ce moment-là présente un risque accru de dégradation due à l’humidité. Ces dommages peuvent ne se manifester qu’au moment des tests de fin de ligne, et d’ici là, des milliers de cellules pourraient déjà être affectées.
La zone de formation pose un défi thermique différent. Les armoires de formation contiennent des racks de cellules subissant leurs premiers cycles de charge-décharge. Chaque cellule dégage de la chaleur qui doit être évacuée pour maintenir la température cible, généralement comprise entre 25 °C et 45 °C selon la composition chimique et le protocole de formation. Les vannes de régulation de l'eau de refroidissement situées sur chaque armoire doivent maintenir la température à ±1 °C près. La température de formation influe directement sur la cinétique de croissance de la couche SEI. Un écart de 5 °C au cours du premier cycle de charge entraîne une couche SEI sensiblement différente : plus épaisse, plus résistive et moins stable sur toute sa durée de vie. Sur un cycle de production d’un million de cellules, cette variance induite par la température se traduit par une distribution de capacité plus large, un nombre accru de cellules ne respectant pas les critères de classement et des taux de rebut plus élevés.
Automatisation et actionneurs L'évolution vers un contrôle intelligent des fluides
La transition de l'industrie des batteries, qui passe de lignes pilotes semi-automatisées à des gigafactories entièrement automatisées, impose une évolution parallèle dans la manière dont les vannes sont actionnées et surveillées. Les vannes manuelles — telles que les vannes papillon à brides et les vannes papillon de type « wafer » — sont encore courantes dans les anciennes usines et les installations pilotes ; elles nécessitent que des opérateurs parcourent physiquement la ligne pour ouvrir, fermer ou réguler le débit à chaque ajustement du processus. Ce modèle ne peut pas répondre aux exigences de vitesse et de répétabilité de la fabrication de cellules à grand volume.
Actionneurs pneumatiques dominent la production de batteries pour deux raisons. Elles sont intrinsèquement sans étincelles, ce qui les rend sûres dans les zones classées ATEX sans nécessiter de circuits de protection supplémentaires. De plus, elles représentent le coût le plus bas par point d’actionnement. Les lignes de production s'appuient largement sur une grande variété de ces unités automatisées, notamment des vannes papillon pneumatiques à disque et à bride pour la manipulation de solvants à grande échelle, ainsi que des vannes à bille pneumatiques en acier inoxydable en trois pièces, des vannes à bille pneumatiques à raccord Tri-Clamp et des vannes à bille pneumatiques sanitaires pour l’isolation précise des boues et des électrolytes. Un rack d’électrovannes pneumatiques ou un terminal de vannes peut commander des dizaines de vannes de process à partir d’un seul nœud de bus de terrain, avec des temps de réponse inférieurs à 100 millisecondes. L’inconvénient : les actionneurs pneumatiques consomment de l’air comprimé en continu. Une fuite au niveau d’un raccord, où qu’elle se trouve dans le réseau de distribution d’air, représente un coût d’exploitation caché qui s’accumule 24 heures sur 24.
Actionneurs électriques gagnent du terrain dans les domaines non classifiés, notamment sur les vannes de grande taille (DN100 et plus) où les couples requis dépassent ce qu’un actionneur pneumatique compact est capable de fournir. Les actionneurs électriques fournissent un retour d’information continu sur la position, généralement de ±0,5 % de la plage de réglage, ce qui permet un contrôle du débit en boucle fermée que les vannes pneumatiques tout ou rien ne peuvent pas assurer. Cela revêt une importance capitale pour des applications telles que le débit d’eau de refroidissement vers les armoires de formation, où un contrôle précis et modulé du débit a un impact direct sur l’uniformité de la température et la constance de la qualité des cellules.
La prochaine étape, déjà mise en œuvre dans les gigafactories les plus avancées, consiste à intégrer le diagnostic des vannes au système SCADA de l'usine via Protocoles IO-Link ou de bus de terrain. Un terminal de vannes intelligent surveille désormais en temps réel le nombre de cycles, la durée de course et la détection de la position finale de chaque vanne connectée. Il signale toute vanne dont la durée de course a augmenté de 20 %, ce qui indique une usure des joints ou une augmentation du frottement, avant même que la vanne ne tombe en panne. Cela permet de passer d’une maintenance réactive (réparer quand ça casse) à une maintenance prédictive (remplacer lors du prochain arrêt programmé). Résultat : une efficacité globale des équipements accrue dans un secteur où chaque point de pourcentage d’amélioration du rendement se traduit par des millions de dollars d’économies annuelles.
Pour les ingénieurs chargés de définir l'infrastructure de contrôle des fluides d'une nouvelle ligne de production de batteries, le message est clair : il faut évaluer la chaîne d'approvisionnement en vannes et actionneurs avec autant de rigueur que celle des équipements de revêtement et d'empilage. Un fabricant disposant de vastes capacités internes couvrant les vannes manuelles, les vannes à actionnement électrique, les vannes à actionnement pneumatique et les vannes de régulation à siège droit — et capable de fournir des certifications de matériaux, la documentation ATEX et des configurations d’actionnement sur mesure à partir d’une source unique — réduit à la fois la charge de travail liée à l’approvisionnement et le risque d’intégration lié à la gestion simultanée de plusieurs fournisseurs de composants aux protocoles de communication et délais de livraison incompatibles.
- Sans étincelles pour les zones classées ATEX
- Coût le plus bas par point d'actionnement
- Temps de réponse inférieurs à 100 ms
- Retour d'information continu sur la position ±0,51 TP3T
- Capacité de couple DN100+
- Régulation de débit en boucle fermée
La qualité à grande échelle Pourquoi chaque composant compte
La qualité de fabrication des batteries obéit à la règle du 1:10:100, bien connue de tous les ingénieurs de production. Si un défaut est détecté lors du contrôle à la réception : $1 pour le corriger. Si le même défaut est détecté lors des tests de fin de ligne : $10. S’il parvient jusqu’au client : $100, voire bien plus, s’il entraîne un rappel sur le terrain impliquant des milliers de blocs-batteries.
Le dispositif de contrôle qualité repose sur trois piliers. Contrôle qualité à la réception (IQC) vérifie l'épaisseur et l'état de surface des feuilles métalliques, la pureté et la teneur en eau de l'électrolyte, ainsi que la porosité et la résistance à la traction des séparateurs, avant leur entrée en production. Contrôle qualité en cours de fabrication (IPQC) surveille les paramètres critiques à chaque poste : viscosité de la pâte avant enduction, épaisseur du revêtement après séchage, alignement des électrodes lors de l'empilage, poids de remplissage lors du dosage de l'électrolyte. Contrôle qualité en sortie (OQC) soumet chaque cellule finie à des tests de capacité, de résistance interne et de fuite.
Mais un quatrième pilier, tout aussi important, fait l'objet de bien moins d'attention : la fiabilité des systèmes de soutien qui rendent la production possible. Une vanne à membrane sur la station de remplissage d’électrolyte qui fuit, même de manière intermittente, produit des cellules dont le niveau d’électrolyte est insuffisant. Ces cellules forment une couche SEI incomplète. Six mois après la mise en service sur le terrain, la perte de capacité s’accélère. La chaîne de défaillances est longue. La cause première est obscure. Les conséquences commerciales sont les mêmes à chaque fois : coûts liés à la garantie, insatisfaction des clients, atteinte à la réputation.
À l’échelle du gigawattheure, l’écart entre un rendement de première passe de 95 % et de 98 % ne se résume pas à trois points de pourcentage. Il représente des dizaines de milliers de cellules conformes supplémentaires par jour, soit des millions de dollars de chiffre d’affaires annuel sans aucun investissement supplémentaire en capital. Combler cet écart implique de considérer chaque composant de la chaîne de production comme un facteur contribuant à la qualité. Cela inclut les vannes, les actionneurs, les capteurs et les contrôleurs, trop souvent relégués au rang de simples éléments de base sans grande importance. Les usines qui intègrent ce principe seront celles qui remporteront la course mondiale à la fabrication de meilleures batteries, avec un rendement plus élevé et à moindre coût.
Références
- PEM RWTH Aachen / VDMA. “ Guide de fabrication des cellules de batterie ” (5e édition). Disponible à l'adresse suivante : https://www.pem.rwth-aachen.de/
- Attia, P.M. et al. “ Défis et opportunités liés à la production à grande échelle de batteries de haute qualité. ” Nature Communications, 2025. Disponible à l'adresse : https://www.nature.com/articles/s41467-025-55861-7
- Kampker, A., Heimes, H. et al. “ Approche d'optimisation fondée sur les données pour la finition des cellules dans la production de batteries ”. Conférence CPSL, 2023. Disponible à l'adresse : https://www.repo.uni-hannover.de/handle/123456789/13600
- BatteryDesign.net. “ Formation et vieillissement ”. Disponible à l'adresse : https://www.batterydesign.net/manufacture/cell-manufacturing/battery-cell-manufacturing-process/formation-aging/
- Festo AG. “ Automatisation pour la fabrication de batteries ”. Disponible à l'adresse : https://www.festo.com/cn/en/e/solutions/industry-segments/electronics-industry/battery-manufacturing-id_6949/
- Emerson Electric. “ Solutions pour la fabrication de batteries lithium-ion ”. Disponible à l'adresse : https://www.emerson.com/en/corporate/industries/chemical/specialty-chemical/lithium-ion-battery-manufacturing
- Groupe GEMÜ. “ Solutions de vannes pour le mélange des suspensions d'électrodes dans la fabrication de cellules lithium-ion ”.” ValveUser, 2022. Disponible à l'adresse : https://www.valveuser.com/show-article.asp?id=3773
- Meech International. “ Un spécialiste du secteur met en garde contre le risque courant de contamination dans la production de batteries pour véhicules électriques. ” Renewable Energy Magazine, 2025. Disponible à l'adresse : https://www.renewableenergymagazine.com/storage/industry-specialist-meech-warns-of-the-common-20250411
- Groupe Coesia. “ Solutions intégrées pour les lignes de fabrication de cellules de batterie ”. 2026. Disponible à l’adresse : https://www.coesia.com/en/news/integrated-solutions-for-battery-cell-manufacturing-lines
- E-Mobility Engineering. “ Fabrication de cellules de batterie : des piles boutons à la production à grande échelle ”. Disponible à l’adresse : https://www.emobility-engineering.com/battery-cell-manufacturing/
- VINCER Valve. Vannes à commande électrique. Disponible à l’adresse : https://www.vincervalve.com/electric-actuated-valve/
- VINCER Valve. Vannes de régulation Globe. Disponible à l’adresse : https://www.vincervalve.com/vincer-globe-control-valves/
- VINCER Valve. Page d’accueil. Disponible à l’adresse : https://www.vincervalve.com/


