
De productie van batterijcellen in een notendop
Bij de productie van batterijcellen worden grondstoffen – lithiumverbindingen, grafiet, metaalfolies, oplosmiddelen en elektrolyt – omgezet in elektrochemische energieopslagunits die alles van smartphones tot elektrische voertuigen en opslagsystemen op netniveau van stroom voorzien. In wezen gaat het om een uitdagende precisieopgave op het gebied van chemische technologie die op een duizelingwekkende schaal wordt uitgevoerd: één enkele moderne gigafabriek produceert jaarlijks meer dan 30 gigawattuur aan capaciteit, wat betekent dat er elke dag miljoenen afzonderlijke cellen van de band rollen.
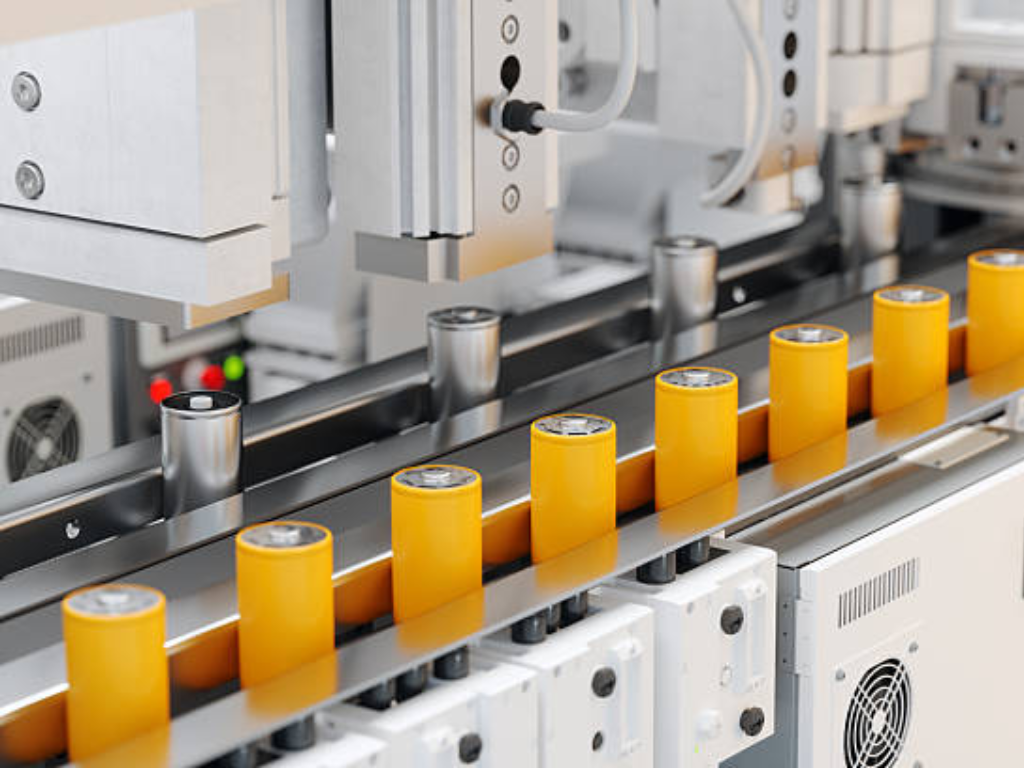
Het productieproces bestaat uit drie belangrijke fasen. Productie van elektroden zet poeders van actief materiaal om in nauwkeurig gecoate metaalfolies: de anode- en kathodeplaten die lithiumionen opslaan en afgeven. Celassemblage plaatst deze elektroden met scheidingsvellen in ultradroge cleanrooms en injecteert de elektrolyt die het ionentransport mogelijk maakt. Celafwerking De langste en duurste fase onderwerpt elke cel aan haar eerste laad- en ontlaadcycli, waarbij de cruciale SEI-laag (Solid-Electrolyte Interphase) wordt gevormd, die bepalend is voor de levensduur van de cel.
Het eindproduct is er in drie verschillende vormen. Cilindrische cellen De bekende formaten 18650, 21700 en 4680 maken gebruik van een gewikkelde “jelly-roll”-structuur in een stevige metalen behuizing. Ze zijn populair vanwege hun mechanische robuustheid en de mogelijkheid om ze op grote schaal te produceren. Prismatische cellen de elektrode-assemblages in een rechthoekige harde koffer, hetzij opgerold, hetzij gestapeld, waardoor de inpakrendement in accupakketten voor voertuigen wordt gemaximaliseerd. Pouch-cellen Gebruik flexibele aluminiumlaminaatfolie. Deze biedt de hoogste gravimetrische energiedichtheid, maar vereist de grootste zorgvuldigheid bij de montage.
Wat dit alles buitengewoon moeilijk maakt, is de vereiste precisie. De dikte van de elektrodecoatings moet binnen ±2 micron van de beoogde dikte blijven, en dat over folierollen van kilometers lang die met een snelheid van 80 meter per minuut doorlopen. Elektrodelagen moeten tijdens het stapelen binnen 200 micron op elkaar worden uitgelijnd – ongeveer twee keer de breedte van een menselijke haar. De assemblageomgeving vereist dauwpunten van -40 °C tot -60 °C, droger dan welke natuurlijke woestijn op aarde dan ook. En elke afzonderlijke cel moet aan het einde van de productielijn een elektrische test doorstaan. Eén defecte cel kan een heel batterijpakket onbruikbaar maken.
Aan al deze stappen ligt een uitgebreide infrastructuur voor vloeistofbeheer ten grondslag: pompen, leidingen en afsluiters die slurries, oplosmiddelen, elektrolyten en thermische vloeistoffen door de hele fabriek verplaatsen, doseren en afsluiten. Inzicht in waar en waarom afsluiters van belang zijn bij de productie van batterijen is geen bijzaak. Het is essentieel voor het ontwerpen en exploiteren van een betrouwbare productielijn.
De productie van elektroden De basis voor de prestaties van de cel
De productie van elektroden is bepalend voor de prestaties van een batterij. De vier opeenvolgende stappen – mengen, coaten en drogen, kalanderen en snijden – hebben elk één kwaliteitscriterium waaraan absoluut moet worden voldaan. Een defect in een van deze stappen kan in de verdere productie niet meer worden gecorrigeerd. Als de elektrode goed is, heb je een solide basis. Als er iets misgaat, kan zelfs een vlekkeloze assemblage en formatie de cel niet meer redden.
Mengen: poeders omzetten in een homogene slurry
De gehele batterij begint als een mengsel van poeders: actief materiaal (lithiummetaaloxide voor de kathode, grafiet voor de anode), geleidende koolstofadditieven en polymeerbindmiddelen, gesuspendeerd in een oplosmiddel – meestal N-methyl-2-pyrrolidon (NMP) voor de verwerking van de kathode. De kwaliteit van de slurry is rechtstreeks bepalend voor de uniformiteit van elke daaropvolgende productiestap.
Er zijn twee manieren om te mengen. Batchmengen maakt gebruik van planetaire mengers: grote vaten met ronddraaiende bladen die de componenten gedurende 2 tot 8 uur per batch afschuiven en dispergeren. Deze methode is goed begrepen, flexibel en speelt nog steeds een dominante rol in proeflijnen en kleinschalige productie. Continu mengen Via dubbelschroefsextruders worden grondstoffen aan het ene uiteinde toegevoerd en komt aan het andere uiteinde de afgewerkte slurry uit, waardoor binnen enkele minuten in plaats van uren een betere homogeniteit wordt bereikt. Het nadeel is dat de initiële kapitaalkosten hoger zijn en dat er minder flexibiliteit is bij frequente wijzigingen in de chemische samenstelling.
De belangrijkste parameter voor kwaliteitscontrole is de viscositeit, die doorgaans tussen 3.000 en 10.000 centipoise (cP) wordt gehouden. Is deze te laag, dan zakt de slurry naar de bodem en ontstaat er een gelaagdheid in de coatingtrechter, wat dichtheidsgradiënten over de elektrode veroorzaakt. Is deze te hoog, dan kan de coatingkop geen gelijkmatige film aanbrengen. De deeltjesgrootteverdeling is eveneens van belang: deeltjes van het actieve materiaal in het bereik van 10 tot 20 micron moeten gelijkmatig zijn verspreid, zonder agglomeraten die groot genoeg zijn om de coatingopening te scheuren of plaatselijke plekken met hoge weerstand te veroorzaken.
Vanuit het oogpunt van vloeistofbehandeling vereist het mengstation afsluiters die in staat zijn tot nauwkeurige dosering van ingrediënten. Kogelkranen met een ontwerp met volledige doorlaat en opgevulde holtes voorkomen dat er slurry ophoopt in dode zones, waar het materiaal kan opdrogen en de volgende batch kan verontreinigen. Vlinderkleppen met een constructie die dode zones tot een minimum beperkt, verwerken de schurende, met deeltjes beladen stromen aan de afvoerzijde. En omdat NMP zowel een vluchtige organische verbinding als een brandbaar oplosmiddel is, moet elke klep of aandrijving in de mengruimte voorzien zijn van een ATEX-certificering voor explosieveilige werking.
Coating & drogen Nauwkeurige afzetting op hoge snelheid
Bij het coaten komt de slurry in contact met de folie. Er wordt een dunne laag elektrodenslurry aangebracht op een metalen stroomafnemerfolie: koper (meestal 8–12 μm dik) voor de anode, aluminium (12–20 μm) voor de kathode. De industriestandaard is coating met een sleufmatrijs, waarbij de slurry door een nauwkeurig bewerkte opening op de bewegende folieband wordt geperst, waardoor een uniformiteit van de natte-filmdikte binnen ±1,5 tot 2,0 procent over de volledige breedte wordt bereikt.
De gecoate folie gaat vervolgens een droogoven met meerdere zones binnen. Deze ovens kunnen tot 80 meter lang zijn, met transportsnelheden tot 80 meter per minuut en zonetemperaturen variërend van 80 °C bij de ingang om vorming van een korstlaag op het natte oppervlak te voorkomen tot 160 °C in latere zones, waar het grootste deel van de oplosmiddelverwijdering plaatsvindt. Convectie en infraroodverwarming zorgen ervoor dat het NMP verdampt. De met oplosmiddel beladen afvoerlucht stroomt door een terugwinningssysteem – doorgaans een condensatie- of adsorptie-eenheid – dat meer dan 90% van het oplosmiddel opvangt voor hergebruik. Dit draagt zowel bij aan de naleving van milieunormen als aan de bedrijfskosten: de terugwinning van oplosmiddelen alleen al kan goed zijn voor ongeveer 15% van het totale energieverbruik bij de productie van elektroden.
De eisen aan de vloeistofregeling zijn in deze fase aanzienlijk. De toevoerpomp van de coatingkop moet een pulsvrije stroom leveren. Elke drukschommeling vertaalt zich direct in variaties in de laagdikte. Voor de luchtbehandeling in de droogzone zijn reeksen modulerende regelkleppen nodig om over elke meter van de ovenlengte nauwkeurige temperatuurprofielen te handhaven. In de oplosmiddelterugwinningslus moeten kleppen die in contact komen met hete NMP-damp zowel bestand zijn tegen chemische aantasting als tegen thermische cycli. Roestvrij staal 316L is de minimale norm. Met PTFE beklede componenten worden gebruikt op plaatsen waar gecondenseerde vloeibare NMP tussen productieruns in de klephuizen achterblijft.
Kalanderen Samenpersen voor dichtheid en hechting
Na het drogen bestaat de elektrodecoating uit een poreuze, losjes hechtende laag met een holle ruimte van ongeveer 40 tot 60 procent. Bij het kalanderen wordt deze gecoate folie onder hoge druk tussen twee verwarmde stalen walsen doorgevoerd, waardoor de coating tot de beoogde porositeit (doorgaans 20 tot 40 procent) wordt samengeperst en stevig aan de stroomafnemer wordt gehecht.
De kalanderparameters zijn specifiek voor elke chemische samenstelling. Een NMC-kathode met hoge energie kan worden gekalanderd tot een dichtheid van 3,4–3,7 g/cm³. Voor een LFP-kathode, met haar inherent lagere materiaaldichtheid, wordt een dichtheid van 2,2–2,5 g/cm³ nagestreefd. De walsentemperaturen variëren van 80 °C tot 150 °C. Lineaire perskrachten van 10 tot 20 kilonewton per centimeter rolbreedte zijn gebruikelijk. De rolspleet wordt tot op de micron nauwkeurig geregeld. Is deze te ruim, dan beperkt overmatige porositeit de energiedichtheid. Is deze te krap, dan storten de poriën zo volledig in dat de elektrolyt de elektrode tijdens het vullen niet kan bevochtigen, wat de laad- en ontlaadcapaciteit en de levensduur ernstig beperkt. De dikte-terugvering na het kalanderen, een visco-elastisch relaxatie-effect, moet onder de 5 procent blijven. Anders past de elektrode niet goed in de celbehuizing.
De hydraulische of elektromechanische systemen die de kalanderwalsen positioneren, vereisen een stabiele en responsieve drukregeling. Pneumatische proportionele regelaars in het aandrijfsysteem voor de walsopening moeten de instelwaarde onder continue belasting tot op fracties van een millimeter nauwkeurig handhaven. Een drukregelklep die vastloopt of afwijkt, legt de productielijn weliswaar niet stil, maar zorgt ervoor dat er enkele honderden meters elektrode buiten de specificaties wordt geproduceerd voordat iemand het opmerkt.
Snijden en vacuümdrogen Laatste voorbereiding van de elektroden
De laatste twee stappen dienen om de elektrode klaar te maken voor de montage van de cel. Snijden snijdt de brede “moederrol” in smallere “dochterrollen” die overeenkomen met de uiteindelijke afmetingen van de elektroden. Bij traditioneel mechanisch snijden worden roterende messen gebruikt – een snelle en beproefde methode, maar door slijtage van de messen neemt de braamhoogte geleidelijk toe. Lasersnijden elimineert gereedschapsslijtage volledig en levert zuiverdere randen op met bramen van minder dan 10 micron, maar vereist een zorgvuldig beheer van de door warmte beïnvloede zone om aantasting van het actieve materiaal nabij de snijrand te voorkomen. Bramenbeheersing is geen cosmetische kwestie: een metalen braam die hoog genoeg is om de separator te doorboren, veroorzaakt een interne kortsluiting. In een pakket met duizenden cellen kan dat ene defect een thermische runaway veroorzaken.
Vacuümdrogen is de veiligheidsmaatregel. Gecoate elektroden nemen sporen van vocht uit de omgevingslucht op. Zelfs een paar honderd delen per miljoen restvocht in een voltooide cel zal reageren met het lithiumhexafluorofosfaat (LiPF₆) als elektrolytzout, waardoor fluorwaterstofzuur (HF) ontstaat, dat de kathode aantast, actief lithium verbruikt en gas vormt. Elektroden worden gedurende 6 tot 24 uur onder vacuüm gebakken bij 80 tot 120 °C, waardoor het restvochtgehalte onder de 500 ppm of, bij vochtgevoelige chemische samenstellingen zoals NMC811, onder de 200 ppm komt. De afsluitkleppen van de vacuümkamer moeten gedurende duizenden cycli betrouwbaar afsluiten. Eén enkel lek tijdens de 18 uur durende bakcyclus zorgt ervoor dat er opnieuw vocht binnendringt en een hele batch verloren gaat.
Celassemblage Waar precisie en hygiëne samenkomen
Zodra de elektroden gereed zijn, verandert de productieomgeving. De assemblage van de cellen vindt plaats in droogkamers waar het dauwpunt tussen -40 °C en -60 °C wordt gehouden, wat overeenkomt met een relatieve vochtigheid van ongeveer 0,08 procent bij kamertemperatuur. Werknemers dragen volledige beschermende pakken, niet om zichzelf tegen het product te beschermen, maar om het product tegen zichzelf te beschermen. Een enkele vingerafdruk bevat al genoeg vocht en zouten om een cel te verontreinigen. De lucht wordt gefilterd tot een zuiverheidsgraad van ISO-klasse 7 of 8. Afzonderlijke productielijnen voor anodes en kathodes voorkomen kruisbesmetting tussen de twee soorten elektroden.
Uitsnijden en scheiden Elektroden op maat snijden
Voordat de rollen met gespleten elektroden worden gestapeld of opgerold, moeten ze in afzonderlijke vellen met nauwkeurige afmetingen worden gesneden. Het onbeklede deel van de folie langs één rand vormt het stroomaansluitlipje. Mechanisch ponsen is snel en beproefd, maar heeft te kampen met toenemende slijtage van het gereedschap; de braamhoogte neemt bij elke duizend slagen toe, waardoor regelmatige onderhoudsbeurten nodig zijn. Laseruitsnijden maakt gebruik van een gepulseerde straal om het snijpad te verdampen, waardoor een constante randkwaliteit wordt verkregen, ongeacht het aantal cycli, en snelle vormwijzigingen mogelijk worden via software in plaats van het verwisselen van gereedschap. De afweging draait om de investeringskosten en de doorvoercapaciteit: een mechanische stanslijn werkt sneller tegen lagere apparatuurkosten, maar een lasersysteem elimineert de verborgen kosten van defecten als gevolg van bramen in de verdere bewerkingsstappen.
Stapelen versus opwinden De keuze voor de kernassemblage
Dit is het punt waarop wordt bepaald welke celopmaak wordt gebruikt. Wikkeling bij dit proces worden doorlopende stroken van anode, scheidingslaag, kathode en een tweede scheidingslaag rond een doorn gewikkeld tot een cilindrische of afgeplatte “jelly-roll”. Het is het meest gebruikte proces voor cilindrische cellen, waarbij vanuit één wikkelstation tot wel 30 cellen per minuut worden geproduceerd. De cruciale procesvariabele is de wikkelingsspanning. Als deze te los is, ontstaan er openingen die de interne weerstand verhogen. Als deze te strak is, wordt de scheidingslaag samengedrukt, waardoor de porositeit afneemt. Een ongelijkmatige spanning over de breedte van de baan veroorzaakt telescopische defecten waarbij lagen in de lengterichting verschuiven. Gewikkelde cellen hebben van nature minder stroomafnemers – doorgaans één of twee – wat het piekvermogen beperkt, maar de productie vereenvoudigt.
Stapelen Afwisselend worden afzonderlijke vellen anode, separator en kathode op elkaar gelegd, alsof je een stapeltje kaarten stuk voor stuk opbouwt. Bij de Z-vouwmethode wordt gebruikgemaakt van één doorlopende separatorstrip die in een zigzagpatroon wordt gevouwen, waardoor een plaatsingsnauwkeurigheid van binnen 200 micron wordt bereikt. Bij het stapelen van afzonderlijke vellen worden robotvacuümgrijpers gebruikt om afzonderlijke elektrodevellen op te pakken en te plaatsen met snelheden die oplopen tot bijna 0,15 seconde per stuk op geavanceerde apparatuur met meerdere stations. Gestapelde elektroden leveren cellen op met een lagere interne weerstand en een beter stroomvermogen, omdat elke laag rechtstreeks is verbonden met een stroomafnemerlipje. Het nadeel: de apparatuur is complexer en de aanschafkosten zijn hoger.
| Dimensie | Opwinden (Jelly-Roll) | Stapelen (Z-vouw of losse vellen) |
|---|---|---|
| Standaard celopmaak | Cilindrisch, sommige prismatisch | Zakje, prismatisch |
| Doorvoer | Hoog (tot 30 ppm) | Matig (0,15 s/stuk per station) |
| Uitlijningsnauwkeurigheid | ±300–500 μm | ±200 μm |
| Interne weerstand | Hoger (minder tabbladen, langer stroomtraject) | Onder (elke laag heeft een tabblad) |
| Complexiteit van de apparatuur | Lager | Hoger |
| Kapitaalkosten | Lager | Hoger |
| Het meest geschikt voor | Cilindrische cellen met een groot volume | Cellen met een hoog vermogen en een lange levensduur |
Het vullen met elektrolyten De uitdaging van nauwkeurig doseren
Het vullen met elektrolyt is meer dan welke andere assemblagestap ook afhankelijk van een nauwkeurige vloeistofregeling. Een typische 5 Ah-zakcel wordt gevuld met 4 tot 5 gram elektrolyt – LiPF₆-lithiumzout opgelost in een mengsel van organische carbonaatoplosmiddelen met gepatenteerde additievenpakketten. Het vullen moet onder vacuüm plaatsvinden om de elektrolyt in elke porie van de elektrodestapel te trekken. Het vulgewicht moet nauwkeurig zijn tot op ±1 tot 2 procent. Als er zelfs maar een halve gram te weinig wordt gevuld, ontbreekt het een deel van de elektrode aan ionische geleidbaarheid, waardoor dode zones ontstaan die de capaciteit permanent verminderen. Te veel vullen verspilt dure elektrolyt en brengt het risico van zwelling tijdens de formatie met zich mee.
De klep die deze dosis afgeeft, werkt onder bijzonder veeleisende omstandigheden. LiPF₆ hydrolyseert bij contact met vocht, waardoor HF-zuur ontstaat. Elk oppervlak dat in contact komt met de vloeistof moet chemisch inert zijn: roestvrijstalen onderdelen moeten worden voorzien van een PTFE- of PFA-bekleding, en polymeerafdichtingen moeten bestand zijn tegen zowel de organische oplosmiddelen als de sporen van zuur. De doseerklep moet met een herhaalbaarheid van minder dan een milliseconde openen en sluiten om de dosering te regelen. Tussen de cycli door moet de klep druppeldicht afsluiten. Zelfs één enkele druppel elektrolyt op het afdichtingsoppervlak van de cel verhindert een hermetische afsluiting.
Twee kleptechnologieën spelen een dominante rol in deze toepassing. Membraanafsluiters Gebruik een flexibel PTFE- of EPDM-membraan om de aandrijving af te schermen van het vloeistofpad, waardoor lekkage door dynamische afdichtingen wordt voorkomen. De vloeistofcontactoppervlakken – de binnenkant van het klephuis en het membraanoppervlak – kunnen eenvoudig worden bekleed met PTFE of PFA voor volledige chemische compatibiliteit. Het nadeel is de schakelsnelheid: membraankleppen werken langzamer dan klep- of straalkleppen, waardoor de doorvoercapaciteit op hogesnelheidslijnen wordt beperkt. Piëzo-aangedreven spuitkleppen bereiken de hoogste doseersnelheden – tot wel 1.000 Hz bij geavanceerde systemen – door middel van een piëzo-elektrische stapel die een membraan snel vervormt, waardoor microdruppeltjes van slechts 0,5 nanoliter worden uitgestoten. Ze zijn niet weg te denken uit stations met een hoge doorvoercapaciteit, maar vereisen wel nauwgezet onderhoud. Verontreiniging door deeltjes verstopt de microopening. De prestaties van de piëzo nemen af boven het Curie-punt.
Voor beide technologieën, druppelvrije afsluiting is absoluut noodzakelijk. Een druppeltje elektrolyt dat op de vulmondstuk achterblijft, komt terecht op het warmlasgebied van de cel, waardoor een hermetische afdichting wordt verhinderd. De hieruit voortvloeiende latente storing komt mogelijk pas aan het licht nadat de cel al maanden in gebruik is. De interne geometrie van de klep moet de vloeistofkolom aan het einde van elke doseercyclus enigszins terugtrekken – een eigenschap die wordt bereikt door een zorgvuldige afstemming van de toevoerdruk, de diameter van de opening en de slag van het membraan.
Celafwerking Vorming, rijping en kwaliteitscontrole
Bij de afwerking van de cel komt de cel in elektrochemisch opzicht tot leven en hier concentreren zich de productietijd en -kosten. De vormings- en rijpingsfase nemen samen één tot drie weken van de procestijd in beslag en vertegenwoordigen ongeveer een derde van de totale productiekosten van de cel. De reden hiervoor is eenvoudig: er is enorm veel kapitaal vastgelegd in apparatuur voor de vormingscycli, plus de fabrieksruimte die nodig is om de cellen tijdens de rijping op te slaan.
| Podium | Doel | Belangrijkste parameters | Gemiddelde duur | Veelvoorkomende geconstateerde gebreken |
|---|---|---|---|---|
| Opleiding | Breng de SEI-passiveringslaag aan op de anode | Laadsnelheid 0,1C – 0,5C; maximale spanning 3,0 V (LFP) of 4,2 V (NMC) | 12 × 24 uur | Ongelijkmatige SEI, lithiumafzetting, gasvorming |
| Veroudering | De elektrochemie stabiliseren; controleren op interne microkortsluitingen | 30 50 °C opslag bij verhoogde temperatuur | Dagen tot 3 weken | Spanningsdaling > 0,05 V/dag (zelfontlading) |
| Eindcontrole | Controleer de capaciteit, de interne weerstand, de lekstroom en het uiterlijk | 100%-tests: capaciteit bij 1C, EIS bij 1 kHz, lektest | Minuten per cel | Lage capaciteit, hoge IR-waarde, defect aan de afdichting |
Opleiding is de eerste gecontroleerde lading van de cel. Bij een lage stroomsterkte – doorgaans 0,1C tot 0,5C – worden lithiumionen in het grafiet van de anode ingebed en reageren ze tegelijkertijd met moleculen van het elektrolytoplosmiddel aan het elektrodeoppervlak. Hierdoor ontstaat de vaste-elektrolyt-interfase, een passiveringslaag op nanoschaal. De SEI-laag is elektrisch isolerend, wat verdere ontleding van de elektrolyt voorkomt, maar ionisch geleidend, waardoor lithiumionen erdoorheen kunnen. De kwaliteit ervan bepaalt de kalenderlevensduur, de cycluslevensduur en de veiligheidsmarge van de cel. De formatie kost 5 tot 10 procent van de actieve lithiumvoorraad van de cel – lithium dat permanent in de SEI is gebonden en niet kan deelnemen aan toekomstige laad-ontlaadcycli.
Tijdens de formatie komen er gassen – voornamelijk CO₂ en ethyleen – vrij door de ontleding van de elektrolyt, en deze moeten worden afgevoerd. Bij pouch-cellen houdt dit in dat de gaszak in een vacuümkamer wordt doorgeprikt en de laatste rand opnieuw wordt afgedicht. Bij cilindrische en prismatische cellen vindt de formatie doorgaans plaats vóór de definitieve afdichting, waarbij het ontgassen in de processtroom is geïntegreerd.
Veroudering volgt op de vorming. De taak ervan is kwaliteitscontrole. De cellen worden dagen tot weken bij verhoogde temperaturen (30–50 °C) bewaard, terwijl hun open-circuitspanning wordt gemeten. Een cel met een interne microkortsluiting, veroorzaakt door een metaaldeeltje of een gaatje in de separator, vertoont een gestaag dalende spanning naarmate de kortsluiting de cel langzaam ontlaadt. De selectiedrempel: een spanningsdaling van meer dan 0,05 volt per dag. Cellen die de verouderingstest doorstaan, gaan door naar de eindcontrole. Cellen die niet voldoen, worden afgedankt of, in het geval van hoogwaardige cellen met een groot formaat, doorgestuurd voor een foutanalyse.
Het warmtebeheer achter dit hele proces is afhankelijk van een betrouwbare vloeistofregeling. Kasten voor formatiecycli genereren aanzienlijke hoeveelheden warmte. Koudwatercircuits die worden aangevoerd bij 7 °C en terugkeren bij 12 °C moeten deze warmte afvoeren. Verouderingskamers vereisen een nauwkeurige temperatuuruniformiteit over elke plank, zodat elke cel onder identieke omstandigheden veroudert. Beide systemen zijn afhankelijk van modulerende regelkleppen die een temperatuurinstelpunt binnen ±1 °C handhaven. Een vastzittende, openstaande koelklep kan de kamertemperatuur binnen een uur met 5 °C doen dalen, waardoor de verouderingsgegevens voor duizenden cellen ongeldig worden.
De verborgen ruggengraat: de infrastructuur voor vloeistofregeling in de batterijproductie
Als de elektroden de spieren zijn en de elektrolyt het bloed van een batterijfabriek, dan is het kleppennetwerk de bloedsomloop: de slagaders en capillairen die elke procesvloeistof door alle productiezones vervoeren, doseren en afsluiten. Een verkeerde klepkeuze – verkeerd materiaal, een dode-takgeometrie of onvoldoende afdichting – legt een productielijn zelden volledig stil. In plaats daarvan tast het de opbrengst langzaam en onopgemerkt aan. De schade komt maanden later aan het licht in de vorm van een hoger percentage retourzendingen onder garantie, waarbij de oorzaak vrijwel onmogelijk te herleiden is tot een $200-onderdeel dat twee jaar eerder is geïnstalleerd. In dit hoofdstuk worden de vier cruciale vloeistofregelingsdomeinen bij de productie van batterijcellen in kaart gebracht, evenals de kleppentechnologieën die voor elk daarvan worden ingezet.
Verwerking van slurry en oplosmiddelen De frontlinie van schurende en corrosieve stoffen
In de meng- en coatingruimtes worden de mechanisch en chemisch meest agressieve vloeistoffen van de hele fabriek verwerkt. Elektrodenslurry is een dikke, schurende suspensie van metaaloxide-deeltjes die qua eigenschappen dicht bij keramiek liggen, in een oplosmiddel, die standaard roestvrijstalen klepzittingen binnen enkele maanden beschadigt. NMP, het belangrijkste kathodeoplosmiddel, zorgt ervoor dat gangbare elastomeerafdichtingen sterk opzwellen. Een Buna-N-O-ring kan binnen enkele weken na voortdurende blootstelling zodanig verslechteren dat er lekkage ontstaat.
Bij de keuze van de kleppen in deze zone gelden drie regels. Ten eerste, kogelkranen met volledige doorlaat Zittingen met holtes zijn de standaarduitvoering voor slurryleidingen. De bolvormige kogel vormt in geopende toestand geen belemmering voor de doorstroming. Hierdoor worden dode zones voorkomen waar slurry stagneert, opdroogt en harde afzettingen vormt die losraken en de volgende batches verontreinigen. Ten tweede, vlinderkleppen met PTFE- of versterkte EPDM-zittingen bieden een lichtere, zuinigere optie voor leidingen met een grotere diameter, uitlaten van opslagtanks voor oplosmiddelen en ventilatiekanalen, waarbij een lage drukval belangrijker is dan een nul-doodvolume. Ten derde moet elke aangedreven klepaandrijving in het meng- en coatinggebouw voorzien zijn van ATEX-certificering voor zone 1 of zone 2. NMP-damp-luchtmengsels zijn binnen bepaalde concentratiebereiken ontvlambaar.
De materiaalcompatibiliteit geldt ook voor het klephuis. Roestvrij staal 316L is de minimaal aanvaardbare kwaliteit voor onderdelen die in contact komen met NMP. Kwaliteit 304 is weliswaar goedkoper, maar mist het molybdeen dat nodig is om bestand te zijn tegen sporen van chloride en zure bijproducten die zich ophopen in de terugwinningscircuits voor oplosmiddelen. Voor de meest veeleisende toepassingen – met name NMP-condensaataftapkleppen in het terugwinningssysteem – bieden met PTFE of PFA beklede klephuizen een vrijwel universele chemische bestendigheid. De hogere kosten van de componenten betalen zichzelf terug door langere onderhoudsintervallen.
Toediening van elektrolyten Nauwkeurige vloeistofregeling op microliterniveau
Vulkleppen voor elektrolyt werken op het uiterste snijvlak van precisie, snelheid en chemische agressiviteit. LiPF₆ in elektrolyt reageert met water – zelfs met vocht uit de lucht op ppm-niveau – en vormt daarbij HF, een van de meest corrosieve zuren in de industriële chemie. Een enkele druppel gecondenseerd vocht in het klephuis kan al genoeg HF genereren om putjes te veroorzaken in een roestvrijstalen zitting, waardoor een lek ontstaat dat bij elke cyclus erger wordt.
Twee kleptechnologieën nemen verschillende posities in op de precisie-versus-snelheidscurve. Membraanafsluiters Gebruik een flexibel PTFE- of EPDM-membraan om de aandrijving af te schermen van het vloeistofcircuit. Hierdoor wordt lekkage door dynamische afdichtingen als storingsoorzaak uitgesloten. De oppervlakken die in contact komen met de vloeistof beperken zich tot de binnenkant van het klephuis en het membraanoppervlak, die beide eenvoudig kunnen worden bekleed met PTFE of PFA voor volledige chemische compatibiliteit. Het nadeel: membraankleppen werken op lagere frequenties dan klep- of straalkleppen, waardoor de doorvoercapaciteit op hogesnelheidsleidingen wordt beperkt.
Piëzo-aangedreven spuitkleppen bereiken de hoogste doseersnelheden tot wel 1.000 Hz op geavanceerde systemen. Een piëzo-elektrische stack vervormt snel een membraan, waardoor microdruppeltjes van slechts 0,5 nanoliter worden uitgestoten. Deze technologie domineert elektrolytvulstations met hoge doorvoercapaciteit, maar vereist nauwgezet onderhoud. Deeltjesverontreiniging in de elektrolyt verstopt de microopening. De prestaties van de piëzo-actuator gaan achteruit bij blootstelling aan temperaturen boven het Curiepunt.
Voor beide technologieën is de maatstaf waarover niet onderhandeld kan worden druppelvrije afsluiting. Een druppeltje elektrolyt dat na elke cyclus op de vulmondstuk achterblijft, komt terecht op het warmlasgebied van de cel. De laslaag begeeft het. Het verborgen defect komt mogelijk pas na maandenlang gebruik in de praktijk aan het licht. De interne geometrie van de klep moet de vloeistofkolom aan het einde van elke afgiftecyclus enigszins terugtrekken, waarbij een evenwicht moet worden gevonden tussen de toevoerdruk, de diameter van de opening en de slag van het membraan.
Koeling en HVAC-voorzieningen Het onopgemerkte thermisch beheer
Als je een willekeurige batterij-gigafabriek binnenloopt, vallen vooral de coatinglijn voor elektroden en de robots voor de assemblage van cellen op. Maar de grootste continue energieverbruiker en het systeem waarvan een storing de productie het snelst tot stilstand brengt is vaak de HVAC- en koelwaterinfrastructuur die geruisloos boven het plafond van de cleanroom draait.
Het dauwpunt van -40 °C tot -60 °C in de droogkamer wordt bereikt door een reeks luchtbehandelingsunits. Elk daarvan bevat koelspiralen die worden gevoed met gekoeld water met een toevoertemperatuur van 7 °C, gevolgd door ontvochtigers met een adsorptierotor die het resterende vocht uit de luchtstroom verwijderen. De modulerende regelkleppen op de koelspiralen voor het gekoelde water moeten binnen enkele seconden reageren op de feedback van de dauwpuntsensor. Als de luchtvochtigheid tijdens een productieshift begint te stijgen, loopt elke cel die vanaf dat moment wordt geassembleerd een verhoogd risico op vochtgerelateerde aantasting. Die schade komt mogelijk pas aan het licht bij de eindcontrole, en tegen die tijd kunnen er al duizenden cellen zijn aangetast.
De formatiezone vormt een andere thermische uitdaging. In de formatiekasten staan rekken met cellen die hun eerste laad-ontlaadcycli doorlopen. Elke cel geeft warmte af die moet worden afgevoerd om de streeftemperatuur te handhaven – doorgaans 25 °C tot 45 °C, afhankelijk van de chemische samenstelling en het formatieprotocol. Regelkleppen voor koelwater op elke kast moeten de temperatuur binnen ±1 °C houden. De formatietemperatuur heeft een directe invloed op de groeikinetiek van de SEI. Een temperatuurafwijking van 5 °C tijdens de eerste laadcyclus leidt tot een meetbaar andere SEI: dikker, meer weerstand biedend en minder stabiel gedurende de levensduur. Bij een productierun van een miljoen cellen uit zich die door temperatuur veroorzaakte variatie in een bredere capaciteitsverdeling, meer cellen die onder de classificatiedrempel vallen en hogere afkeuringspercentages.
Automatisering en aandrijving De overgang naar slimme vloeistofregeling
De overgang in de batterij-industrie van semi-geautomatiseerde proeflijnen naar volledig geautomatiseerde gigafabrieken dwingt tot een parallelle ontwikkeling in de manier waarop kleppen worden bediend en bewaakt. Handbediende kleppen — zoals vlinderkleppen met flens en wafer-vlinderkleppen — komen nog steeds veel voor in oudere fabrieken en proeffaciliteiten en vereisen dat operators fysiek langs de productielijn lopen om bij elke procesaanpassing de kleppen te openen, te sluiten of de doorstroming te regelen. Dit model kan de eisen op het gebied van snelheid en herhaalbaarheid van de massaproductie van batterijcellen niet bijhouden.
Pneumatische aandrijvingen domineren de batterijproductie om twee redenen. Ze zijn van nature vonkvrij en daardoor veilig voor ATEX-geclassificeerde zones zonder extra beveiligingscircuits. Bovendien zijn ze per bedieningspunt het goedkoopst. Proceslijnen zijn in hoge mate afhankelijk van een breed scala aan deze geautomatiseerde eenheden, waaronder pneumatische wafer- en flensvlinderkleppen voor grootschalige oplosmiddelverwerking, evenals pneumatische driedelige roestvrijstalen kogelkranen, pneumatische tri-clamp-kogelkranen en pneumatische sanitaire kogelkranen voor nauwkeurige isolatie van slurry en elektrolyten. Een reeks pneumatische magneetventielen of een ventielterminal kan tientallen proceskleppen aansturen vanaf één veldbusknooppunt, met responstijden van minder dan 100 milliseconden. Het nadeel: pneumatische aandrijvingen verbruiken continu perslucht. Een lekkende koppeling ergens in het luchtdistributienetwerk vormt een verborgen bedrijfskostenpost die zich 24 uur per dag opstapelt.
Elektrische aandrijvingen winnen terrein in niet-geclassificeerde toepassingen, met name bij grotere afsluiters (DN100 en groter) waar de vereiste koppelwaarden hoger liggen dan wat een compacte pneumatische aandrijving kan leveren. Elektrische aandrijvingen bieden continue positieterugkoppeling, doorgaans ±0,5 procent van het bereik, waardoor een gesloten-lus-debietregeling mogelijk is die pneumatische aan-uit-kleppen niet kunnen realiseren. Dit is vooral van belang bij toepassingen zoals de koelwaterstroom naar formatiekasten, waar een nauwkeurige, gemoduleerde debietregeling rechtstreeks van invloed is op de temperatuurgelijkmatigheid en de consistentie van de celkwaliteit.
De volgende stap, die al in de meest geavanceerde gigafabrieken wordt toegepast, houdt in dat de klepdiagnostiek via het SCADA-systeem van de fabriek wordt geïntegreerd via IO-Link- of veldbusprotocollen. Een intelligente klepterminal houdt nu in realtime het aantal cycli, de slagtijd en de eindpositiedetectie van elke aangesloten klep bij. De terminal signaleert een klep waarvan de slagtijd met 20 procent is toegenomen – een teken van slijtage aan de afdichting of toenemende wrijving – nog voordat de klep tijdens het gebruik defect raakt. Hierdoor verschuift het onderhoud van reactief (repareren als het kapot gaat) naar voorspellend (vervangen tijdens de volgende geplande stilstand). Het resultaat: een hogere algehele apparatuureffectiviteit in een sector waar elk procentpunt verbetering in de opbrengst miljoenen dollars aan jaarlijkse besparingen oplevert.
Voor ingenieurs die de infrastructuur voor vloeistofregeling van een nieuwe batterijproductielijn specificeren, is de conclusie duidelijk: beoordeel de toeleveringsketen voor kleppen en aandrijvingen net zo grondig als die voor de coating- en stapelapparatuur. Een fabrikant met uitgebreide eigen capaciteiten op het gebied van handbediende kleppen, elektrisch aangedreven kleppen, pneumatisch aangedreven kleppen en globe-regelkleppen – een fabrikant die materiaalcertificaten, ATEX-documentatie en op maat gemaakte aandrijfconfiguraties uit één hand levert – vermindert zowel de werkdruk bij de inkoop als het integratierisico dat ontstaat door het jongleren met meerdere leveranciers van componenten met incompatibele communicatieprotocollen en levertijden.
- Vonkvrij voor ATEX-geclassificeerde zones
- Laagste kosten per bedieningspunt
- Responstijden van minder dan 100 ms
- Continue positieterugkoppeling ±0,51 TP3T
- Koppelcapaciteit DN100+
- Doorstroombegeling met gesloten regelkring
Kwaliteit op grote schaal Waarom elk onderdeel telt
De kwaliteit van de batterijproductie volgt de 1:10:100-regel, die elke productie-ingenieur wel kent. Wordt een defect ontdekt bij de inkomende keuring: $1 om het te verhelpen. Wordt hetzelfde defect ontdekt bij de eindcontrole: $10. Komt het bij de klant terecht: $100 of zelfs nog veel meer, als dit leidt tot een terugroepactie waarbij duizenden batterijpakketten betrokken zijn.
Het kader voor kwaliteitscontrole rust op drie pijlers. Kwaliteitscontrole bij ontvangst (IQC) controleert de dikte en de oppervlakteafwerking van de metaalfolie, de zuiverheid en het watergehalte van de elektrolyt, en de porositeit en treksterkte van de separator, voordat deze in productie worden genomen. Kwaliteitscontrole tijdens het productieproces (IPQC) controleert op elk station de kritieke parameters: de viscositeit van de slurry vóór het aanbrengen van de coating, de laagdikte na het drogen, de uitlijning van de elektroden tijdens het stapelen en het vulgewicht tijdens het doseren van de elektrolyt. Uitgaande kwaliteitscontrole (OQC) onderwerpt elke voltooide cel aan een capaciteits-, interne weerstands- en lektest.
Maar een vierde pijler is net zo belangrijk en krijgt veel minder aandacht: de betrouwbaarheid van de ondersteunende systemen die de productie mogelijk maken. Een membraanafsluiter op het elektrolytvulstation die zelfs met tussenpozen lekt, zorgt ervoor dat cellen met onvoldoende elektrolyt worden geproduceerd. Die cellen vormen een onvolledige SEI-laag. Na zes maanden in het veld versnelt de capaciteitsafname. De reeks van storingen is lang. De hoofdoorzaak is onduidelijk. De commerciële gevolgen zijn elke keer weer hetzelfde: garantiekosten, ontevredenheid bij klanten, reputatieschade.
Op gigawattuur-schaal bedraagt het verschil tussen een first-pass-opbrengst van 95 en 98 procent niet drie procentpunten. Het gaat om tienduizenden extra goede cellen per dag – miljoenen dollars aan jaarlijkse omzet zonder extra kapitaalinvesteringen. Om dat verschil te overbruggen, moet elk onderdeel in de productielijn worden beschouwd als een factor die bijdraagt aan de kwaliteit. Dat geldt ook voor de kleppen, actuatoren, sensoren en regelaars die maar al te vaak worden afgedaan als onbelangrijke standaardonderdelen. De fabrieken die dit principe ter harte nemen, zullen de wereldwijde race winnen om betere batterijen te produceren, met een hoger rendement en tegen lagere kosten.
Bronvermeldingen
- PEM RWTH Aachen / VDMA. “Handleiding voor de productie van batterijcellen” (5e druk). Beschikbaar op: https://www.pem.rwth-aachen.de/
- Attia, P.M. e.a. “Uitdagingen en kansen voor de grootschalige productie van hoogwaardige batterijen.” Nature Communications, 2025. Beschikbaar op: https://www.nature.com/articles/s41467-025-55861-7
- Kampker, A., Heimes, H. e.a. “Aanpak voor datagestuurde optimalisatie bij de afwerking van cellen in de batterijproductie.” CPSL-conferentie, 2023. Beschikbaar op: https://www.repo.uni-hannover.de/handle/123456789/13600
- BatteryDesign.net. “Formatie en veroudering.” Beschikbaar op: https://www.batterydesign.net/manufacture/cell-manufacturing/battery-cell-manufacturing-process/formation-aging/
- Festo AG. “Automatisering voor de productie van accu’s.” Beschikbaar op: https://www.festo.com/cn/en/e/solutions/industry-segments/electronics-industry/battery-manufacturing-id_6949/
- Emerson Electric. “Oplossingen voor de productie van lithium-ionbatterijen.” Beschikbaar op: https://www.emerson.com/en/corporate/industries/chemical/specialty-chemical/lithium-ion-battery-manufacturing
- GEMÜ Group. “Klepoplossingen voor het mengen van elektrodepasta’s bij de productie van Li-ion-cellen.” ValveUser, 2022. Beschikbaar op: https://www.valveuser.com/show-article.asp?id=3773
- Meech International. “Industriespecialist waarschuwt voor het veelvoorkomende risico op verontreiniging bij de productie van EV-batterijen.” Renewable Energy Magazine, 2025. Beschikbaar op: https://www.renewableenergymagazine.com/storage/industry-specialist-meech-warns-of-the-common-20250411
- Coesia Group. “Geïntegreerde oplossingen voor productielijnen van batterijcellen.” 2026. Beschikbaar op: https://www.coesia.com/en/news/integrated-solutions-for-battery-cell-manufacturing-lines
- E-Mobility Engineering. “Productie van batterijcellen: van knoopcellen tot grootschalige productie.” Beschikbaar op: https://www.emobility-engineering.com/battery-cell-manufacturing/
- VINCER Valve. Elektrisch aangedreven kleppen. Beschikbaar op: https://www.vincervalve.com/electric-actuated-valve/
- VINCER Valve. Globe-regelkleppen. Beschikbaar op: https://www.vincervalve.com/vincer-globe-control-valves/
- VINCER Valve. Startpagina. Beschikbaar op: https://www.vincervalve.com/


