
Akun kennojen valmistus lyhyesti
Akkukennojen valmistuksessa raaka-aineet – litiumyhdisteet, grafiitti, metallifoliot, liuottimet ja elektrolyytti – muunnetaan sähkökemiallisiksi energianvarastointiyksiköiksi, jotka toimivat voimanlähteenä kaikessa älypuhelimista sähköajoneuvoihin ja sähköverkon mittakaavan varastointijärjestelmiin. Perimmältään kyseessä on tarkkuutta vaativa kemian tekniikan haaste, jota toteutetaan huikeassa mittakaavassa: yksi nykyaikainen gigatehdas tuottaa vuosittain yli 30 gigawattituntia kapasiteettia, mikä tarkoittaa, että tuotantolinjalta poistuu päivittäin miljoonia yksittäisiä kennoja.
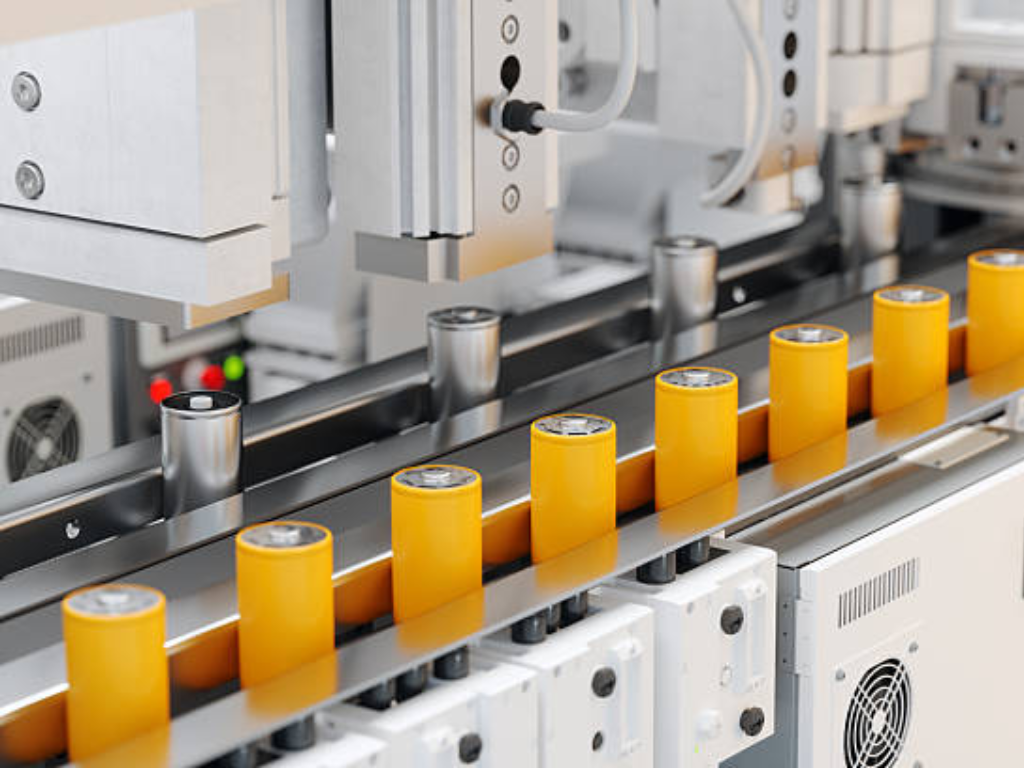
Valmistusprosessissa on kolme päävaihetta. Elektrodien valmistus muuntaa aktiivisen materiaalin jauheet tarkasti pinnoitetuiksi metallikalvoiksi – anodi- ja katodilevyiksi, jotka varastoivat ja vapauttavat litiumioneja. Solujen kokoaminen asentaa nämä elektrodit erottimien väliin erittäin kuivissa puhdastiloissa ja ruiskuttaa niihin elektrolyytin, joka mahdollistaa ionien kulun. Solujen viimeistely Pisin ja kallein vaihe altistaa jokaisen kennon ensimmäisille lataus- ja purkausjaksoille, jolloin muodostuu kriittinen kiinteän elektrolyytin rajakerros (SEI), joka määrää kennon käyttöiän.
Lopputuote on saatavana kolmessa eri muodossa. Sylinterimäiset solut Tuttuja 18650-, 21700- ja 4680-malleja valmistetaan kierteisellä “jelly-roll”-rakenteella, joka on sijoitettu jäykkään metallikoteloon. Niitä suositaan niiden mekaanisen kestävyyden ja nopean valmistettavuuden vuoksi. Prismamaiset solut laatikkoon, jossa elektrodikokoonpanot on joko kierretty tai pinottu suorakulmaiseen kovakoteloon, mikä maksimoi pakkaustilan hyödyntämisen ajoneuvojen akkupaketeissa. Pouch-solut Käytä joustavaa alumiinilaminaattikalvoa. Niiden gravimetrinen energiatiheys on suurin, mutta ne vaativat erityisen huolellista käsittelyä kokoonpanon aikana.
Kaiken tämän tekee poikkeuksellisen vaikeaksi vaadittu tarkkuus. Elektrodipinnoitteiden on pysyttävä ±2 mikronin tarkkuudella tavoitellusta paksuudesta kilometrin pituisilla foliorullilla, jotka liikkuvat 80 metriä minuutissa. Elektrodikerrosten on oltava 200 mikronin tarkkuudella linjassa pinnoituksen aikana – tämä on noin kaksi kertaa ihmisen hiuksen paksuutta. Kokoonpanoympäristö vaatii -40 °C:n ja -60 °C:n välisiä kastepisteitä, mikä on kuivempaa kuin missään luonnollisessa aavikossa maapallolla. Jokaisen yksittäisen kennon on läpäistävä tuotantolinjan lopussa suoritettava sähkötestaus. Yksi viallinen kenno voi aiheuttaa koko akkupaketin vian.
Jokaisen näistä vaiheista taustalla on laaja nesteenhallintajärjestelmä – pumput, putkistot ja venttiilit, jotka siirtävät, mittaavat ja eristävät lietteitä, liuottimia, elektrolyyttejä ja lämmönsiirtonesteitä koko tehtaassa. Ymmärtäminen, missä ja miksi venttiilit ovat tärkeitä akkutuotannossa, ei ole mikään sivuseikka. Se on olennaisen tärkeää luotettavan tuotantolinjan suunnittelussa ja käytössä.
Elektrodien valmistus Kennon suorituskyvyn perusta
Elektrodien valmistus on se vaihe, jossa akun suorituskyky ratkaistaan. Neljässä peräkkäisessä vaiheessa – sekoittaminen, päällystäminen ja kuivaus, kalandrointi sekä leikkaaminen – jokaisella on yksi ehdottomasti noudatettava laatuvaatimus. Missään näistä vaiheista ilmennyttä virhettä ei voida korjata myöhemmissä vaiheissa. Kun elektrodit valmistetaan oikein, pohja on vankka. Jos ne valmistetaan väärin, edes virheetön kokoonpano ja muodostus eivät voi pelastaa kennoa.
Sekoittaminen: jauheiden muuttaminen tasalaatuiseksi lietteeksi
Koko akku syntyy aluksi jauheiden seoksena: aktiivimateriaali (litiummetallioksidi katodille, grafiitti anodille), johtavat hiililisäaineet ja polymeerisideaineet, jotka on suspendoitu liuottimeen – katodin valmistuksessa yleisimmin N-metyyli-2-pyrrolidoniin (NMP). Lieteen laatu määrää suoraan jokaisen seuraavan valmistusvaiheen tasaisuuden.
On olemassa kaksi sekoitusmenetelmää. Eräsekoitus Menetelmässä käytetään planeettasekoittimia – suuria astioita, joissa kiertävät siivet leikkaavat ja dispergoivat aineosat 2–8 tunnin ajan erää kohden. Menetelmä on hyvin tunnettu, joustava ja edelleen hallitseva pilottilinjoilla sekä pienimuotoisessa tuotannossa. Jatkuva sekoitus Kaksiruuviekstruuderin kautta raaka-aineet syötetään toiseen päähän ja valmis liete tulee ulos toisesta päästä, jolloin saavutetaan parempi homogeenisuus minuuteissa eikä tunneissa. Tästä seuraa korkeammat alkuinvestointikustannukset ja vähemmän joustavuutta usein tapahtuvien koostumuksen muutosten suhteen.
Tärkein laadunvalvontaparametri on viskositeetti, joka pidetään tyypillisesti välillä 3 000–10 000 senttipoisea (cP). Jos viskositeetti on liian alhainen, liete laskeutuu ja kerrostuu pinnoitussuppiloon, mikä aiheuttaa tiheysgradientteja elektrodin poikki. Jos viskositeetti on liian korkea, pinnoituspää ei pysty levittämään tasalaatuista kalvoa. Hiukkaskokojakauma on yhtä tärkeä: 10–20 mikronin kokoluokkaan kuuluvien aktiivisen aineen hiukkasten on oltava tasaisesti dispergoituneita, eikä niissä saa olla riittävän suuria agglomeraatteja, jotka voisivat repiä pinnoitusraon tai aiheuttaa paikallisia korkean vastuksen kohtia.
Nesteenkäsittelyn näkökulmasta sekoitusasema vaatii venttiilejä, jotka pystyvät annostelemaan ainesosia tarkasti. Täysläpimittaiset, ontelotäytteiset palloventtiilit estävät lietteen kertymisen kuolleisiin alueisiin, joissa aine voi kuivua ja saastuttaa seuraavan erän. Minimaalisen kuolleen tilan rakenteella varustetut läppäventtiilit käsittelevät kuluttavaa, hiukkasrikasta virtausta poistopuolella. Ja koska NMP on sekä haihtuva orgaaninen yhdiste että syttyvä liuotin, kaikkien sekoitusalueella olevien venttiilien ja toimilaitteiden on oltava ATEX-sertifioituja räjähdyssuojattua käyttöä varten.
Pinnoitus ja kuivaus Tarkka pinnoitus suurella nopeudella
Pinnoitus tapahtuu siinä kohdassa, jossa suspensio kohtaa folion. Ohut kerros elektrodisuspensiota levitetään metalliselle virrankerääjäfoliolle: kuparille (tyypillisesti 8–12 μm paksu) anodiksi ja alumiinille (12–20 μm) katodiksi. Alan standardina on rako-suulakepinnoitus, jossa suspensio puristetaan tarkasti koneistetun raon läpi liikkuvalle foliorullalle, jolloin märkäkalvon paksuuden tasaisuus on ±1,5–2,0 prosenttia koko leveydellä.
Päällystetty folio siirtyy tämän jälkeen monivyöhykkeiseen kuivausuuniin. Nämä uunit voivat olla jopa 80 metriä pitkiä, ja kuljetinliikkeen nopeus voi olla jopa 80 metriä minuutissa. Vyöhykkeiden lämpötilat vaihtelevat 80 °C:sta uunin alkupäässä – jotta märän pinnan pinnalle ei muodostu kuoretta – 160 °C:seen myöhemmissä vyöhykkeissä, joissa suurin osa liuottimesta poistuu. NMP haihtuu konvektio- ja infrapunalämmön vaikutuksesta. Liuotinta sisältävä poistoilma kulkee talteenottojärjestelmän läpi – tyypillisesti kondensaatio- tai adsorptioyksikön – joka talteenottaa yli 90% liuotinta uudelleenkäyttöä varten. Tämä edistää sekä ympäristömääräysten noudattamista että alentaa käyttökustannuksia: pelkästään liuottimen talteenotto voi kattaa noin 15% elektrodien valmistuksen kokonaisenergiankulutuksesta.
Tässä vaiheessa nesteen hallintaan kohdistuvat vaatimukset ovat huomattavat. Pinnoituspään syöttöpumpun on tuotettava pulssitonta virtausta. Paineen vaihtelut vaikuttavat suoraan pinnoitteen paksuuden vaihteluun. Kuivausalueen ilmankäsittelyssä tarvitaan säätöluukkujen ryhmiä, jotta tarkat lämpötilaprofiilit voidaan ylläpitää uunin koko pituudella. Liuottimen talteenottokierrossa kuuman NMP-höyryn kanssa kosketuksissa olevien venttiilien on kestettävä sekä kemiallisia vaikutuksia että lämpösyklejä. Ruostumaton teräs 316L on vähimmäisvaatimus. PTFE-vuoratut komponentit asennetaan niihin kohtiin, joissa tiivistynyt nestemäinen NMP jää venttiilirunkoihin tuotantojaksojen välillä.
Kalenterointi Tiivistys tiheyden ja tarttuvuuden parantamiseksi
Kuivumisen jälkeen elektrodipinnoite on huokoinen, löyhästi kiinnittynyt kerros, jonka huokoisuus on noin 40–60 prosenttia. Kalandroinnissa tämä pinnoitettu folio kulkee kahden lämmitetyn teräsrullan välissä korkeassa paineessa, jolloin pinnoite tiivistyy tavoiteltuun huokoisuuteen (tyypillisesti 20–40 prosenttia) ja kiinnittyy lujasti virrankerääjään.
Kalandrointiparametrit riippuvat käytetystä kemiallisesta koostumuksesta. Korkean energian NMC-katodi voidaan kalandroida tiheyteen 3,4–3,7 g/cm³. LFP-katodille, jonka materiaalin tiheys on luonnostaan alhaisempi, tavoitellaan tiheyttä 2,2–2,5 g/cm³. Telojen lämpötila vaihtelee välillä 80 °C – 150 °C. Tyypillisiä lineaarisia puristusvoimia on 10–20 kilonewtonia rullan leveyden senttimetriä kohti. Rullaväliä säädetään mikronin tarkkuudella. Jos väli on liian suuri, liiallinen huokoisuus rajoittaa energiatiheyttä. Jos väli on liian pieni, huokoset romahtavat niin täydellisesti, ettei elektrolyytti pysty kostuttamaan elektrodia täytön aikana, mikä heikentää merkittävästi latausnopeutta ja syklikestävyyttä. Paksuuden palautuminen kalenteroinnin jälkeen, viskoelastinen relaksaatioilmiö, on pidettävä alle 5 prosentissa. Muuten elektrodi ei mahdu kunnolla kennon koteloon.
Kalenterirullien asentoa säätelevät hydrauliset tai sähkömekaaniset järjestelmät vaativat vakaata ja herkkää paineensäätöä. Rullavälin ohjausjärjestelmän pneumaattisten suhteellisten säätimien on pidettävä asetusarvo millimetrin murto-osien tarkkuudella jatkuvan kuormituksen alaisena. Paineensäätöventtiili, joka juuttuu tai ajautuu pois asetuksesta, ei pysäytä tuotantolinjaa, mutta se tuottaa useita satoja metrejä vaatimusten vastaisia elektrodeja ennen kuin kukaan huomaa asiaa.
Leikkaaminen ja tyhjiökuivaus Elektrodien lopullinen valmistelu
Kahdessa viimeisessä vaiheessa elektrodi valmistellaan kennon kokoonpanoa varten. Leikkaaminen leikkaa leveän “emorullan” kapeammiksi “tytärrulliksi”, jotka vastaavat elektrodin lopullisia mittoja. Perinteisessä mekaanisessa leikkauksessa käytetään pyöriviä teriä – menetelmä on nopea ja luotettava, mutta terien kuluminen lisää vähitellen purseiden korkeutta. Laserleikkaus eliminoi työkalujen kulumisen kokonaan ja tuottaa puhtaampia reunoja, joiden purseet ovat alle 10 mikronia, mutta se vaatii lämpövaikutusalueen huolellista hallintaa, jotta leikkausreunan lähellä oleva aktiivimateriaali ei vahingoitu. Purseiden hallinta ei ole pelkkää ulkonäköä koskeva asia: metallipurse, joka on riittävän korkea läpäisemään erottimen, aiheuttaa sisäisen oikosulun. Tuhansia kennoja sisältävässä akkupakissa tuo yksi ainoa vika voi laukaista lämpökarkaisun.
Tyhjiökuivaus on vakuutus. Pinnoitetut elektrodit imevät ilmakehän kosteutta. Jo muutama sata miljoonasosaa (ppm) jäännösvettä valmiissa kennossa reagoi litiumheksafluorifosfaatti (LiPF₆) -elektrolyyttisuolan kanssa muodostaen fluorivetyhappoa (HF), joka syövyttää katodia, kuluttaa aktiivista litiumia ja tuottaa kaasua. Elektrodit kuumennetaan tyhjiössä 80–120 °C:ssa 6–24 tuntia, jolloin jäännös kosteus laskee alle 500 ppm:n tai alle 200 ppm:n kosteusherkkien kemiallisten yhdisteiden, kuten NMC811:n, tapauksessa. Tyhjiökammion eristysventtiilien on tiivistettävä luotettavasti tuhansien syklien ajan. Yksikin vuoto 18 tunnin kuumennussyklin aikana tuo kosteutta takaisin ja tuhoaa koko erän.
Solujen kokoonpano – tarkkuuden ja puhtauden yhdistelmä
Kun elektrodit ovat valmiita, tuotantoympäristö muuttuu. Kennojen kokoonpano tapahtuu kuivahuoneissa, joissa kastepiste pidetään välillä -40 °C – -60 °C, mikä vastaa noin 0,08 prosentin suhteellista kosteutta huoneenlämmössä. Työntekijät käyttävät täyssuojapukuja, ei suojautuakseen tuotteelta, vaan suojatakseen tuotetta heiltä itseltään. Yksi ainoa sormenjälki sisältää tarpeeksi kosteutta ja suoloja solun saastuttamiseksi. Ilma suodatetaan ISO-luokan 7 tai 8 puhtausvaatimusten mukaiseksi. Anodien ja katodien erilliset tuotantolinjat estävät näiden kahden elektrodikemian välisen ristikontaminaation.
Lohkaisu ja irrottaminen Elektrodien muotoon leikkaaminen
Ennen pinoamista tai kelaamista raotetut elektrodirullat on leikattava tarkkojen mittojen mukaisiksi yksittäisiksi levyiksi. Yhden reunan varrella oleva päällystämätön kalvoalue toimii virrankerääjänä. Mekaaninen lävistys on nopea ja vakiintunut menetelmä, mutta siinä esiintyy työkalujen asteittaista kulumista: purseiden korkeus kasvaa joka tuhatta iskua kohti, mikä edellyttää säännöllisiä huoltovälejä. Laserleikkaus käyttää pulssisädettä leikkausuran höyrystämiseen, mikä takaa tasaisen reunalaadun syklimäärästä riippumatta ja mahdollistaa nopeat muodonmuutokset ohjelmistolla työkalujen vaihtamisen sijaan. Valinnan ytimessä ovat investointikustannukset ja tuotantokapasiteetti: mekaaninen stanssauslinja toimii nopeammin ja laitteistokustannukset ovat alhaisemmat, mutta laserjärjestelmä eliminoi jälkikäsittelyvaiheessa syntyvät piilokustannukset, jotka johtuvat leikkausjätteistä.
Pinoaminen vs. kelaaminen Ytimen kokoonpanon valinta
Tässä on se tienhaara, jossa solun muoto määritetään. Kääre menetelmässä käytetään jatkuvia anodi-, erotin-, katodi- ja toisen erottimen kerroksia, jotka kääritään tuurnan ympärille sylinterimäiseksi tai litteäksi “jelly-rolliksi”. Se on yleisin menetelmä sylinterimäisten kennojen valmistuksessa, ja yhdellä käämityspisteellä voidaan tuottaa jopa 30 kennoa minuutissa. Menetelmän kriittinen muuttuja on käämityskireys. Liian löysä kireys aiheuttaa aukkoja, jotka lisäävät sisäistä vastusta. Liian tiukka kireys puristaa erottimen kasaan ja vähentää sen huokoisuutta. Epätasainen jännitys nauhan leveydellä aiheuttaa teleskooppivikoja, joissa kerrokset siirtyvät aksiaalisesti. Käärittyjen kennojen virrankerääjälappuja on luonnollisesti vähemmän – tyypillisesti yksi tai kaksi –, mikä rajoittaa huipputehoa mutta yksinkertaistaa valmistusta.
Pinoaminen kerrotaan vuorotellen yksittäisiä anodi-, erotin- ja katodilevyjä, aivan kuin korttipakkaa rakennettaisiin yksi kerrallaan. Z-taitomenetelmässä käytetään yhtä yhtenäistä erotinnauhaa, joka taitetaan siksak-kuvioon, jolloin sijoitustarkkuus on 200 mikronin sisällä. Yksittäisten levyjen pinoamisessa käytetään robottipyyhkäisytarttujia yksittäisten elektrodilevyjen poimimiseen ja sijoittamiseen nopeudella, joka lähestyy 0,15 sekuntia kappaletta kohti edistyneillä moniasemaisilla laitteilla. Pinotut elektrodit tuottavat kennoja, joilla on pienempi sisäinen vastus ja parempi virrankesto, koska jokainen kerros on kytketty suoraan virrankerääjälappuun. Kompromissi: laitteisto on monimutkaisempi ja sen hankintakustannukset ovat korkeammat.
| Ulottuvuus | Kierräys (Jelly-Roll) | Pinoaminen (Z-taitto tai yksittäinen arkki) |
|---|---|---|
| Tyypillinen solumuoto | Sylinterimäisiä, osa prismamaisia | Pussi, prismamainen |
| Käsittelykapasiteetti | Korkea (enintään 30 ppm) | Kohtalainen (0,15 s/kpl asemaa kohti) |
| Suuntaustarkkuus | ±300–500 μm | ±200 μm |
| Sisäinen vastus | Suurempi (vähemmän välilehtiä, pidempi virran kulkureitti) | Alempana (jokaisella tasolla on oma välilehtensä) |
| Laitteiden monimutkaisuus | Alempi | Korkeampi |
| Pääomakustannukset | Alempi | Korkeampi |
| Paras valinta | Suurikapasiteettiset sylinterimäiset kennot | Suuritehoiset, pitkäikäiset kennot |
Elektrolyyttien täyttö Tarkkuusannostelun haaste
Elektrolyytin täyttö riippuu nesteen tarkasta annostelusta enemmän kuin mikään muu kokoonpanovaihe. Tyypilliseen 5 Ah:n pussikennokseen täytetään 4–5 grammaa elektrolyyttiä – LiPF₆-litiumsuolaa, joka on liuotettu orgaanisten karbonaattiliuottimien seokseen, johon on lisätty patentoituja lisäainepaketteja. Täyttö on suoritettava tyhjiössä, jotta elektrolyytti imeytyy elektrodipinon jokaiseen huokoseen. Täyttöpainon on oltava tarkkuudella ±1–2 prosenttia. Jo puolen gramman alitäyttö heikentää osan elektrodin ionijohtavuutta, mikä luo kuolleita alueita, jotka vähentävät kapasiteettia pysyvästi. Ylitäyttö tuhlaa kallista elektrolyyttiä ja aiheuttaa turpoamisriskin muodostusvaiheen aikana.
Tämän annoksen annosteleva venttiili toimii poikkeuksellisen haastavissa olosuhteissa. LiPF₆ hydrolysoituu joutuessaan kosketuksiin kosteuden kanssa ja muodostaa HF-happoa. Kaikkien kosteuden kanssa kosketuksiin joutuvien pintojen on oltava kemiallisesti inerttejä: ruostumattomasta teräksestä valmistetut komponentit tarvitsevat PTFE- tai PFA-vuorauksen, ja polymeeritiivisteiden on kestettävä sekä orgaanisia liuottimia että happea. Annosteluventtiilin on avauduttava ja sulkeuduttava alle millisekunnin toistotarkkuudella annoskoon säätämiseksi. Sen on oltava tippumaton syklien välillä. Jo yksi ainoa elektrolyyttipisara kennon tiivistyspinnalla estää hermeettisen sulkeutumisen.
Tässä sovelluksessa on kaksi hallitsevaa venttiilitekniikkaa. Kalvoventtiilit Käytä joustavaa PTFE- tai EPDM-kalvoa toimilaitteen eristämiseksi nestevirtausreitistä, jolloin dynaamiset tiivistevuodot eliminoituvat. Niiden nesteen kanssa kosketuksissa olevat pinnat – venttiilin rungon sisäpuoli ja kalvon pinta – voidaan helposti päällystää PTFE:llä tai PFA:lla täydellisen kemiallisen yhteensopivuuden varmistamiseksi. Tästä aiheutuu kuitenkin kompromissi toimintanopeudessa: kalvoventtiilit toimivat hitaammin kuin istukka- tai suihkuventtiilit, mikä rajoittaa läpimenokapasiteettia suurinopeuksisilla linjoilla. Piezo-ohjatut suihkuventtiilit Näissä järjestelmissä saavutetaan suurimmat annostelunopeudet – jopa 1 000 Hz edistyneissä järjestelmissä – käyttämällä pietsosähköistä pinokokonaisuutta, joka muuttaa kalvon muotoa nopeasti ja ruiskuttaa jopa 0,5 nanolitran kokoisia mikropisaroita. Ne ovat vallitsevia suurikapasiteettisissa asemissa, mutta vaativat huolellista huoltoa. Hiukkaskontaminaatio tukkii mikroaukon. Pietsosähköinen suorituskyky heikkenee Curie-pisteen yläpuolella.
Molempien tekniikoiden osalta, tippumaton sulkuventtiili tämä on ehdoton vaatimus. Täyttösuuttimeen jäänyt elektrolyyttipisara päätyy kennon kuumasaumausalueelle, mikä estää ilmatiiviin sauman muodostumisen. Tästä johtuva piilevä vika saattaa tulla esiin vasta, kun kenno on ollut käytössä jo kuukausia. Venttiilin sisäisen rakenteen on vedettävä nestepylvästä hieman sisään jokaisen annostelusyklin lopussa – tämä saavutetaan tasapainottamalla huolellisesti syöttöpaine, aukon halkaisija ja kalvon isku.
Solujen viimeistely Solujen muodostuminen, kypsyminen ja laadunvarmistus
Kennojen viimeistelyvaiheessa kenno aktivoituu sähkökemiallisesti, ja juuri tähän vaiheeseen valmistusaika ja -kustannukset keskittyvät. Kennojen aktivointi ja kypsytys vievät yhteensä yhdestä kolmeen viikkoa prosessiaikaa ja muodostavat noin kolmanneksen kennojen kokonaisvalmistuskustannuksista. Syy on yksinkertainen: aktivointisyklien laitteistoon sitoutuu valtava määrä pääomaa, ja lisäksi kennojen kypsyttämiseen tarvitaan tehtaassa tilaa.
| Vaihe | Tarkoitus | Keskeiset parametrit | Tyypillinen kesto | Havaittuja yleisiä vikoja |
|---|---|---|---|---|
| Koulutus | Muodosta SEI-passivointikerros anodiin | 0,1C–0,5C latausnopeus; jännitteen yläraja 3,0 V (LFP) tai 4,2 V (NMC) | 12 24 tuntia | Epätasainen SEI, litiumin kerrostuminen, kaasun muodostuminen |
| Ikääntyminen | Sähkökemian vakauttaminen; sisäisten mikrooikosulkujen seulonta | 30 50 °C:n korkealämpötilainen varastointi | Päiviä – 3 viikkoa | Jännitteen lasku >0,05 V/päivä (itsestään purkautuminen) |
| Lopputestaus | Tarkista kapasiteetti, sisäinen vastus, vuotovirta ja ulkonäkö | 100%-testaus: kapasiteetti 1C:llä, EIS 1 kHz:llä, vuototesti | Minuutteja solua kohti | Pieni kapasiteetti, korkea infrapunasäteily, tiivisteen vika |
Koulutus on kennon ensimmäinen ohjattu lataus. Pienellä virralla – tyypillisesti 0,1C–0,5C – litiumionit interkaloituvat anodin grafiittiin ja reagoivat samanaikaisesti elektrolyytin liuotinmolekyylien kanssa elektrodin pinnalla. Näin muodostuu kiinteän elektrolyytin rajapinta, nanomittakaavan passivointikalvo. SEI-kerros on sähköisesti eristävä, mikä estää elektrolyytin hajoamisen jatkumisen, mutta ionisesti johtava, mikä päästää litiumionit läpi. Sen laatu määrää kennon kalenterikäyttöiän, lataus- ja purkausjaksojen määrän sekä turvamarginaalin. Muodostumisvaihe kuluttaa 5–10 prosenttia kennon aktiivisesta litiumvarastosta – litiumia, joka sitoutuu pysyvästi SEI-kerrokseen eikä voi osallistua tuleviin lataus- ja purkausjaksoihin.
Muodostusvaiheen aikana elektrolyytin hajoamisesta vapautuu kaasuja – pääasiassa hiilidioksidia (CO₂) ja etyleeniä – jotka on poistettava. Pussikennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokennokenn.
Ikääntyminen seuraa muodostumista. Sen tehtävänä on laadunvalvonta. Kennot pidetään korkeissa lämpötiloissa (30–50 °C) päivistä viikkoihin, samalla kun niiden avoimen piirin jännitettä seurataan. Kenno, jossa on metallihiukkasen aiheuttama sisäinen mikrooikosulku tai erottimen reikä, osoittaa jännitteen laskevan tasaisesti, kun oikosulku purkaa sen hitaasti. Seulontakynnys: jännitteen lasku, joka ylittää 0,05 volttia päivässä. Ikääntymistestistä läpäisseet kennot siirretään tuotantolinjan lopputestaukseen. Hylätyt kennot romutetaan tai, kun kyseessä ovat arvokkaat suurikokoiset kennot, lähetetään vianmääritykseen.
Koko tämän vaiheen lämmönhallinta riippuu luotettavasta nesteen säätelystä. Muodostumien syklauskaapit tuottavat huomattavasti lämpöä. Lämpötilaa 7 °C:ssa syötettävien ja 12 °C:ssa palaavien jäähdytysvesikierrosten on poistettava tämä lämpö. Ikääntymiskammioissa lämpötilan on oltava tarkasti tasainen jokaisella hyllyllä, jotta jokainen solu ikääntyy identtisissä olosuhteissa. Molemmat järjestelmät riippuvat säätöventtiileistä, jotka pitävät lämpötilan asetusarvon ±1 °C:n tarkkuudella. Auki juuttunut jäähdytysventtiili voi laskea kammion lämpötilaa 5 °C tunnissa, mikä mitätöi tuhansien solujen ikääntymistiedot.
Akunvalmistuksen piilotettu selkäranka: nesteenhallinnan infrastruktuuri
Jos elektrodit ovat akkutehtaan lihaksia ja elektrolyytti sen verta, venttiiliverkosto on verenkiertojärjestelmä – valtimot ja kapillaarit, jotka siirtävät, mittaavat ja eristävät jokaisen prosessinesteen kaikilla tuotantoalueilla. Väärä venttiilivalinta – väärä materiaali, kuollut haara tai puutteellinen tiivistys – pysäyttää tuotantolinjan harvoin kokonaan. Sen sijaan se heikentää tuotantoa hitaasti ja huomaamattomasti. Vahinko ilmenee kuukausia myöhemmin korkeampana takuupalautusasteena, ja sen perimmäistä syytä on lähes mahdotonta jäljittää kaksi vuotta aiemmin asennettuun $200-komponenttiin. Tässä osiossa kartoitetaan neljä kriittistä nesteenhallinnan aluetta akkukennojen valmistuksessa sekä kuhunkin niistä soveltuvat venttiiliteknologiat.
Lietteen ja liuottimien käsittely Hankaavien ja syövyttävien aineiden eturintama
Sekoitus- ja pinnoitusalueilla käsitellään koko tehtaan mekaanisesti ja kemiallisesti aggressiivisimpia nesteitä. Elektrodisuspensio on tiheä, hankaava suspensio, jossa keraamisten materiaalien kaltaisia metallioksidihiukkasia on liuotinpohjassa ja joka naarmuttaa tavallisia ruostumattomasta teräksestä valmistettuja venttiilipesämiä muutamassa kuukaudessa. NMP, joka on yleisimmin käytetty katodiliuotin, aiheuttaa tavallisten elastomeeritiivisteiden voimakasta turpoamista. Buna-N-O-rengas voi hajota niin pahasti, että siitä alkaa vuotaa, jo muutaman viikon jatkuvan altistumisen jälkeen.
Tämän vyöhykkeen venttiilien valinnassa noudatetaan kolmea sääntöä. Ensinnäkin, täysläpimittaiset palloventtiilit onteloilla varustetut istukat ovat vakiovarusteena lietelinjissa. Pallomainen istukka ei estä virtausta, kun se on auki. Tämä poistaa kuolleet alueet, joissa liete pysähtyy, kuivuu ja muodostaa kovia kerrostumia, jotka irtoavat ja saastuttavat myöhemmät erät. Toiseksi, läppäventtiilit, joissa on PTFE- tai vahvistetut EPDM-istukat tarjoavat kevyemmän ja taloudellisemman vaihtoehdon halkaisijaltaan suuremmille putkille, liuottimien varastosäiliöiden ulostuloille ja ilmanvaihtokanaville, joissa pieni painehäviö on tärkeämpää kuin nollan kuollut tilavuus. Kolmanneksi jokaisessa sekoitus- ja pinnoitusrakennuksen moottoroidussa venttiilin toimilaitteessa on oltava ATEX-vyöhyke 1 tai vyöhyke 2 -sertifiointi. NMP:n höyry-ilma-seokset ovat syttyviä tietyillä pitoisuusalueilla.
Materiaalien yhteensopivuus ulottuu myös venttiilin runkoon. Ruostumaton teräs 316L on vähimmäisvaatimus NMP-käytössä nesteen kanssa kosketuksissa oleville osille. Laatu 304 on kyllä halvempi, mutta siitä puuttuu molybdeeni, jota tarvitaan vastustamaan kloridijäämiä ja happamia sivutuotteita, jotka kertyvät liuottimen talteenottokiertoihin. Vaativimpiin kohteisiin – kuten talteenottojärjestelmän tiivistetyille NMP-kondensaatin tyhjennysventtiileille – PTFE- tai PFA-vuoratut venttiilirungot tarjoavat lähes universaalin kemiallisen kestävyyden. Komponenttien korkeammat kustannukset maksavat itsensä takaisin pidemmillä huoltoväleillä.
Elektrolyyttien annostelu Tarkka nesteen annostelu mikrolitratasolla
Elektrolyyttitäyttöventtiilit toimivat tarkkuuden, nopeuden ja kemiallisen aggressiivisuuden äärimmäisessä risteyskohdassa. Elektrolyytissä oleva LiPF₆ reagoi veden kanssa – jopa ilmakehän kosteuden kanssa ppm-tasoilla – muodostaen HF:ää, joka on yksi teollisuuskemian syövyttävimmistä hapoista. Yksittäinen tiivistyneen kosteuden tippa venttiilin rungon sisällä voi tuottaa tarpeeksi HF:ää ruostumattomasta teräksestä valmistetun istukan syövyttämiseen, mikä luo vuotoreitin, joka pahenee jokaisen käyttöjakson myötä.
Kaksi venttiiliteknologiaa sijoittuvat eri kohtiin tarkkuuden ja nopeuden välisellä käyrällä. Kalvoventtiilit Käytä joustavaa PTFE- tai EPDM-kalvoa toimilaitteen eristämiseksi nestevirrasta. Tämä eliminoi dynaamisen tiivistevuodon vikatyyppinä. Nesteen kanssa kosketuksissa olevat pinnat rajoittuvat venttiilin rungon sisäosaan ja kalvon pintaan, jotka molemmat voidaan helposti vuorata PTFE:llä tai PFA:lla täydellisen kemiallisen yhteensopivuuden varmistamiseksi. Kompromissi: kalvoventtiilit toimivat matalammilla taajuuksilla kuin istukka- tai suihkuventtiilit, mikä rajoittaa läpimenoa nopeilla linjoilla.
Piezo-ohjatut suihkuventtiilit saavuttaa suurimmat annostelunopeudet – jopa 1 000 Hz edistyneissä järjestelmissä. Pietsosähköinen rakenne muuttaa kalvon muotoa nopeasti, jolloin se ruiskuttaa jopa 0,5 nanolitran kokoisia mikrotippoja. Tämä tekniikka on vallitsevana suurikapasiteettisissa elektrolyyttitäyttöasemissa, mutta se vaatii huolellista huoltoa. Elektrolyytissä olevat hiukkaset tukkivat mikroaukon. Pietsosähköisen toimilaitteen suorituskyky heikkenee, jos se altistuu Curie-pisteensä ylittäville lämpötiloille.
Molemmissa tekniikoissa ehdottomasti otettava huomioon oleva mittari on tippumaton sulkuventtiili. Jokaisen jakson jälkeen täyttösuuttimeen jäänyt elektrolyyttipisara osuu kennon kuumasaumausalueelle. Sauma pettää. Piilevä vika saattaa tulla esiin vasta kuukausien käytön jälkeen. Venttiilin sisäisen rakenteen on vedettävä nestepylvästä hieman taaksepäin jokaisen annostelujakson lopussa, jolloin syöttöpaineen, aukon halkaisijan ja kalvon iskun pituuden välillä saavutetaan tasapaino.
Jäähdytys- ja LVI-järjestelmät Huomiotta jäänyt lämmönhallinta
Kun astuu mihin tahansa akkujen gigatehtaaseen, silmiinpistävimmät laitteet ovat elektrodien pinnoituslinja ja kennojen kokoonpanorobotit. Suurin jatkuva energiankuluttaja ja järjestelmä, jonka vika pysäyttää tuotannon nopeimmin, on kuitenkin usein ilmastointi- ja jäähdytysvesijärjestelmä, joka toimii hiljaisesti puhdastilan katon yläpuolella.
Kuivahuoneen -40 °C – -60 °C:n kastepiste saavutetaan ilmankäsittelyyksiköiden ketjulla. Jokaisessa yksikössä on jäähdytyskierukat, joihin syötetään 7 °C:n lämpötilaista jäähdytettyä vettä, minkä jälkeen kuivausroottorilla varustetut ilmankuivaimet poistavat jäännös kosteuden ilmavirrasta. Jäähdytysvesikierukoiden säätöventtiilien on reagoitava kastepisteanturin antamaan palautteeseen muutamassa sekunnissa. Jos kosteus alkaa nousta tuotantovuoron aikana, jokaisella siitä hetkestä lähtien kootulla kennolla on kohonnut riski kosteuden aiheuttamasta pilaantumisesta. Vaurio saattaa tulla esiin vasta tuotantolinjan lopputestauksessa, ja siihen mennessä tuhansia kennoja on jo saattanut vaurioitua.
Muodostusalue asettaa erilaisen lämpöteknisen haasteen. Muodostuskaapeissa on kennojen telineitä, joissa suoritetaan ensimmäisiä lataus- ja purkausjaksoja. Kukin kenno tuottaa lämpöä, joka on poistettava, jotta tavoitelämpötila – tyypillisesti 25 °C – 45 °C kemian ja muodostusprotokollan mukaan – voidaan ylläpitää. Jokaisessa kaapissa olevien jäähdytysveden säätöventtiilien on pidettävä lämpötila ±1 °C:n tarkkuudella. Muodostuslämpötila vaikuttaa suoraan SEI-kerroksen kasvukineetiikkaan. 5 °C:n lämpötilan vaihtelu ensimmäisen latausjakson aikana tuottaa mitattavasti erilaisen SEI-kerroksen: paksumman, vastuksellisemman ja kalenterielinkaaren aikana epävakaamman. Miljoonan kennon tuotantoerän aikana tämä lämpötilasta johtuva vaihtelu näkyy kapasiteetin laajempana jakaumana, useampien kennon jäämisenä luokittelurajan alle sekä korkeampina hylkäysasteina.
Automaatio ja toimilaitteet Siirtyminen älykkääseen nesteenohjaukseen
Akuteollisuuden siirtyminen puoliautomaattisista pilottilinjoista täysin automatisoituihin gigatehtaisiin pakottaa vastaavan kehityksen venttiilien käyttö- ja valvontatavoissa. Manuaaliset venttiilit – kuten laippaiset ja levymalliset läppäventtiilit – ovat edelleen yleisiä vanhemmissa tehtaissa ja koelaitoksissa, ja ne vaativat operaattoreita kävelemään fyysisesti linjaa pitkin avaamaan, sulkemaan tai säätämään virtausta jokaisen prosessimuutoksen yhteydessä. Tämä malli ei pysty vastaamaan suurivolyymisen kennojen valmistuksen nopeus- ja toistettavuusvaatimuksiin.
Pneumaattiset toimilaitteet hallitsevat akkutuotantoa kahdesta syystä. Ne ovat luonteeltaan kipinättömiä, joten ne ovat turvallisia ATEX-luokitelluissa tiloissa ilman ylimääräisiä suojapiirejä. Lisäksi ne ovat edullisimpia käyttöpistekohtaisesti. Prosessilinjat nojaavat vahvasti monenlaisiin näihin automatisoituihin laitteisiin, mukaan lukien pneumaattiset kiekko- ja laippaliitosiset läppäventtiilit laajamittaiseen liuottimien käsittelyyn sekä pneumaattiset kolmiosaiset ruostumattomasta teräksestä valmistetut palloventtiilit, pneumaattiset tri-clamp-palloventtiilit ja pneumaattiset saniteettipalloventtiilit tarkkaan lietteen ja elektrolyytin eristämiseen. Pneumaattisten magneettiventtiilien teline – venttiiliterminaali – voi ohjata kymmeniä prosessiventtiilejä yhdestä kenttäväyläsolmusta käsin, ja vasteaika on alle 100 millisekuntia. Haittapuolena on, että pneumaattiset toimilaitteet kuluttavat paineilmaa jatkuvasti. Yksikin vuotava liitoskohta ilmanjakeluverkostossa aiheuttaa piileviä käyttökustannuksia, jotka kertyvät 24 tuntia vuorokaudessa.
Sähkötoimiset toimilaitteet ovat yleistymässä ei-luokitelluilla alueilla, erityisesti suuremmissa venttiileissä (DN100 ja suuremmat), joissa vääntömomenttivaatimukset ylittävät sen, mitä kompakti pneumaattinen toimilaite pystyy tuottamaan. Sähkötoimilaitteet tarjoavat jatkuvan asennon takaisinkytkennän, tyypillisesti ±0,5 prosenttia mitta-alueesta, mikä mahdollistaa suljetun piirin virtauksen säädön, jota pneumaattisilla avaus-sulkuventtiileillä ei voida saavuttaa. Tämä on erityisen tärkeää esimerkiksi muodostuskaappien jäähdytysveden virtauksen kaltaisissa sovelluksissa, joissa tarkka, moduloitu virtauksen säätö vaikuttaa suoraan lämpötilan tasaisuuteen ja solujen laadun yhdenmukaisuuteen.
Seuraava vaihe, jota jo toteutetaan edistyneimmissä gigatehtaissa, integroi venttiilien vianmäärityksen tehtaan SCADA-järjestelmään seuraavan kautta: IO-Link- tai kenttäväyläprotokollat. Älykäs venttiiliterminaali valvoo nyt reaaliaikaisesti jokaisen kytketyn venttiilin käyttökertojen määrää, iskun kestoa ja pääteasennon tunnistusta. Se ilmoittaa venttiilistä, jonka iskun kesto on pidentynyt 20 prosenttia – mikä on merkki tiivisteen kulumisesta tai kitkan lisääntymisestä – ennen kuin venttiili menee rikki käytössä. Tämä siirtää kunnossapidon reaktiivisesta (korjataan, kun se menee rikki) ennakoivaan (vaihdetaan seuraavan suunnitellun seisokin aikana). Tuloksena on laitteiston kokonaistehokkuuden parantuminen alalla, jossa jokainen tuotannon parantumista kuvaava prosenttiyksikkö tarkoittaa miljoonien dollareiden vuotuisia säästöjä.
Uuden akkutuotantolinjan nesteohjausinfrastruktuuria suunnitteleville insinööreille johtopäätös on selkeä: venttiilien ja toimilaitteiden toimitusketjua on arvioitava yhtä tarkasti kuin pinnoitus- ja pinoamislaitteita. Valmistaja, jolla on laaja oma osaaminen manuaalisten venttiilien, sähkökäyttöisten venttiilien, pneumaattisten venttiilien ja palloventtiilien alalla – ja joka toimittaa materiaalitodistukset, ATEX-dokumentaation ja räätälöidyt toimilaitekokoonpanot yhdestä lähteestä – vähentää sekä hankintatyön kuormitusta että integrointiriskiä, joka syntyy, kun joudutaan sovittamaan yhteen useita komponenttitoimittajia, joiden viestintäprotokollat ja toimitusajat eivät ole yhteensopivia.
- Kipinätön ATEX-luokitelluille alueille
- Alin kustannus aktivointipistettä kohti
- Vasteajat alle 100 ms
- Jatkuva sijaintipalaute ±0,51 TP3T
- DN100+ vääntömomenttikapasiteetti
- Suljetun piirin virtauksen säätö
Laatu laajassa mittakaavassa Miksi jokainen komponentti on tärkeä
Akkujen valmistuksen laatu noudattaa 1:10:100-sääntöä, joka on tuttu jokaiselle tuotantoinsinöörille. Jos vika havaitaan saapuvatavaran tarkastuksessa, sen korjaaminen maksaa $1. Jos sama vika havaitaan tuotantolinjan lopputarkastuksessa, korjauskustannukset ovat $10. Jos vika pääsee asiakkaalle asti, kustannukset ovat $100 – tai jopa huomattavasti enemmän, jos se johtaa tuhansia akkupaketteja koskevaan takaisinvetoon.
Laadunvalvonnan kehys perustuu kolmeen pilariin. Saapuvan tavaran laadunvalvonta (IQC) tarkastaa raaka-aineiden metallifolion paksuuden ja pinnan laadun, elektrolyytin puhtauden ja vesipitoisuuden sekä erottimen huokoisuuden ja vetolujuuden ennen kuin ne siirtyvät tuotantoon. Valmistuksen aikainen laadunvalvonta (IPQC) valvoo kriittisiä parametreja jokaisella asemalla: lietteen viskositeettia ennen pinnoitusta, pinnoitteen paksuutta kuivumisen jälkeen, elektrodien kohdistusta pinoamisen aikana sekä täyttöpainoa elektrolyytin annostelun aikana. Lähetysvaiheen laadunvalvonta (OQC) tarkastaa jokaisen valmiin kennon kapasiteetin, sisäisen vastuksen ja vuototestauksen.
Mutta neljäs pilari on yhtä tärkeä, vaikka se saa huomattavasti vähemmän huomiota: tuotannon mahdollistavien tukijärjestelmien luotettavuus. Elektrolyyttitäyttöaseman kalvoventtiili, josta tippuu edes ajoittain , tuottaa kennoja, joissa on liian vähän elektrolyyttiä. Näissä kennoissa muodostuu epätäydellinen SEI-kerros. Kuuden kuukauden kenttäkäytön jälkeen kapasiteetin heikkeneminen kiihtyy. Vikaketju on pitkä. Perussyy on epäselvä. Kaupalliset seuraukset ovat joka kerta samat: takuukustannukset, asiakastyytyväisyyden heikkeneminen ja maineen vahingoittuminen.
Gigawattituntitasolla ero 95 ja 98 prosentin ensimmäisen kierroksen saannon välillä ei ole kolme prosenttiyksikköä. Se tarkoittaa kymmeniä tuhansia ylimääräisiä hyviä kennoja päivässä – miljoonia dollareita vuosittaisina tuloina ilman ylimääräisiä pääomasijoituksia. Tämän eron kaventaminen edellyttää, että jokaista tuotantolinjan komponenttia pidetään laadun edistäjänä. Tähän kuuluvat myös venttiilit, toimilaitteet, anturit ja ohjaimet, joita liian usein sivuutetaan tavallisina lisävarusteina. Tehtaat, jotka omaksuvat tämän periaatteen, voittavat maailmanlaajuisen kilpailun parempien akkujen valmistuksesta, korkeammalla tuotoksella ja alhaisemmilla kustannuksilla.
Lähteet
- PEM RWTH Aachen / VDMA. “Battery Cell Production Guide” (5. painos). Saatavilla osoitteessa: https://www.pem.rwth-aachen.de/
- Attia, P.M. ym. “Laadukkaan akkutuotannon haasteet ja mahdollisuudet suuressa mittakaavassa.” Nature Communications, 2025. Saatavilla osoitteessa: https://www.nature.com/articles/s41467-025-55861-7
- Kampker, A., Heimes, H. ym. “Lähestymistapa datapohjaiseen optimointiin akkutuotannon kennojen viimeistelyssä.” CPSL-konferenssi, 2023. Saatavilla osoitteessa: https://www.repo.uni-hannover.de/handle/123456789/13600
- BatteryDesign.net. “Muodostuminen ja vanheneminen.” Saatavilla osoitteessa: https://www.batterydesign.net/manufacture/cell-manufacturing/battery-cell-manufacturing-process/formation-aging/
- Festo AG. “Automaatio akkujen valmistuksessa.” Saatavilla osoitteessa: https://www.festo.com/cn/en/e/solutions/industry-segments/electronics-industry/battery-manufacturing-id_6949/
- Emerson Electric. “Litiumioniakkujen valmistusratkaisut.” Saatavilla osoitteessa: https://www.emerson.com/en/corporate/industries/chemical/specialty-chemical/lithium-ion-battery-manufacturing
- GEMÜ Group. “Venttiiliratkaisut elektrodisuspensioiden sekoittamiseen litiumioniakkujen valmistuksessa.” ValveUser, 2022. Saatavilla osoitteessa: https://www.valveuser.com/show-article.asp?id=3773
- Meech International. “ Alan asiantuntija varoittaa sähköautojen akkutuotannon yleisestä kontaminaatiouhasta.” Renewable Energy Magazine, 2025. Saatavilla osoitteessa: https://www.renewableenergymagazine.com/storage/industry-specialist-meech-warns-of-the-common-20250411
- Coesia Group. “Integroituja ratkaisuja akkukennojen tuotantolinjoille.” 2026. Saatavilla osoitteessa: https://www.coesia.com/en/news/integrated-solutions-for-battery-cell-manufacturing-lines
- E-Mobility Engineering. “Akkukennojen valmistus: kolikkokennosta suurimittaiseen tuotantoon.” Saatavilla osoitteessa: https://www.emobility-engineering.com/battery-cell-manufacturing/
- VINCER Valve. Sähkötoimiset venttiilit. Saatavilla osoitteessa: https://www.vincervalve.com/electric-actuated-valve/
- VINCER Valve. Palloventtiilit. Saatavilla osoitteessa: https://www.vincervalve.com/vincer-globe-control-valves/
- VINCER Valve. Etusivu. Saatavilla osoitteessa: https://www.vincervalve.com/


