
Transformer des poudres brutes en l'élément le plus coûteux d'un véhicule électrique relève d'une ingénierie de précision que peu de personnes en dehors du secteur comprennent pleinement. Une cellule de batterie lithium-ion moderne passe par plus de 50 étapes distinctes avant d'être prête à être installée dans un véhicule, et chacune d'entre elles constitue un point de défaillance potentiel susceptible de compromettre la sécurité, les performances ou le rendement. Voici comment cela fonctionne, étape par étape.
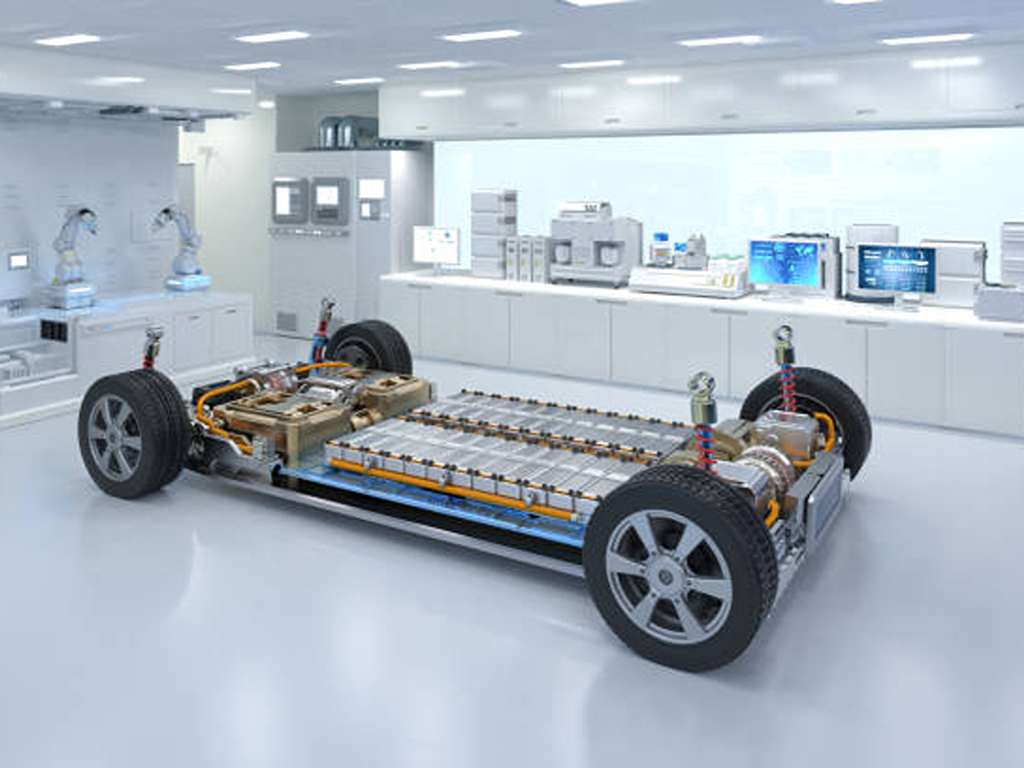
Matières premières entrant dans la composition d'une batterie de véhicule électrique
Avant qu'une machine ne se mette en marche, la formule doit être correcte. Une cellule de batterie pour véhicule électrique est composée de quatre catégories principales de matériaux, chacune jouant un rôle électrochimique bien précis.
Le cathode L'électrode positive est l'endroit où les ions lithium se logent lors de la décharge. Deux composés chimiques dominent : le NMC (LiNixMnyCozO2), très apprécié pour sa densité énergétique, et le LFP (LiFePO4), apprécié pour son rapport qualité-prix et sa stabilité thermique. Le anode L'électrode négative est presque toujours en graphite : le graphite naturel est moins coûteux, tandis que le graphite synthétique offre un rendement coulombique plus élevé lors du premier cycle (~95% contre ~90%).
Entre les deux se trouve le séparateur, une membrane microporeuse en polypropylène ou en polyéthylène d’une épaisseur de seulement 10 à 25 microns. Sa porosité, comprise entre 40 et 50%, permet aux ions lithium de circuler librement tout en maintenant l’isolation électrique des électrodes, et sa température de coupure thermique (~130 °C) fait office de fusible de sécurité intégré. Le quatrième composant, le électrolyte, est une solution à 1 M d'hexafluorophosphate de lithium (LiPF6) dissous dans un mélange de carbonates organiques (EC/DMC/EMC), qui sert de voie de circulation aux ions circulant entre la cathode et l'anode.
Imaginez que c'est comme une recette de gâteau : la cathode = la farine (la base), l'anode = le sucre (l'ingrédient complémentaire), l'électrolyte = l'eau (le milieu) et le séparateur = le papier sulfurisé (la barrière). La recette dicte chacune des étapes suivantes.
Fabrication d'électrodes : de la poudre à la feuille de précision
La fabrication des électrodes représente environ 40% du coût d’investissement d’une chaîne de production, et ce à juste titre. C’est à ce stade que des poudres à l’échelle du micron sont transformées en films de précision dont l’uniformité détermine l’ensemble du processus en aval. Le principe de la fabrication des électrodes est d’une simplicité trompeuse : il s’agit de l’étape de la production de batteries qui s’apparente le plus à l“” impression », et du premier obstacle majeur au rendement.
Le mélange de la boue : la clé de la qualité des électrodes
C'est lors du mélange que se joue la qualité de la batterie. Les poudres de matière active, les additifs de carbone conducteur et les liants polymères sont mélangés à un solvant dans des proportions précises afin de former une suspension homogène. La viscosité cible se situe généralement entre 2 000 et 10 000 centipoises pour les formulations cathodiques, avec une teneur en solides comprise entre 60 et 75%.
Il ne s’agit pas simplement d’un simple brassage. Pour les cathodes à forte teneur en nickel (Ni ≥ 0,8), la sensibilité à l’humidité exige des salles de mélange dont le point de rosée est égal ou inférieur à -40 °C : une seule gouttelette d’humidité ambiante peut corroder le collecteur de courant en aluminium avant même que le revêtement ne commence. Les mélangeurs planétaires traditionnels traitent les lots en 2 à 6 heures, tandis que les systèmes d’extrusion en continu à double vis réduisent le temps de séjour à 30-120 secondes, avec une meilleure reproductibilité et moins de temps d’arrêt (Fondation Volta, 2024).
L'ampleur des opérations de traitement des fluides est stupéfiante : une seule « gigafactory » utilise plus de 5 000 vannes de régulation automatisées dans son infrastructure de production de boues, chacune étant chargée de doser avec précision les ingrédients dans les cuves de mélange (Technicien en ingénierie de la mobilité, 2024).
Enduction et calandrage : obtenir une uniformité à l'échelle du micron
Une fois mélangée, la pâte est appliquée sur des collecteurs de courant en feuille métallique (en aluminium pour la cathode et en cuivre pour l'anode) à l'aide d'un procédé d'enduction par filière à fente. Il s'agit de l'étape la plus gourmande en énergie de la fabrication des batteries, puisqu'elle consomme environ 48% de l'énergie totale nécessaire à la production.
Sur une ligne à grande vitesse type, une feuille de cuivre de seulement 6 microns d’épaisseur et de 4 000 mètres de long traverse l’enrobeuse à une vitesse de 80 mètres par minute. La feuille fraîchement enduite passe ensuite dans un séchoir à flottation pouvant atteindre 70 mètres de long, où la température augmente progressivement de la température ambiante à 150 °C, ce qui provoque l'évaporation du solvant. Mais cette vitesse a un inconvénient : les revêtements séchés à 150 °C présentent des concentrations en liant trois fois plus élevées dans la couche superficielle qu'au niveau du substrat — un effet de migration susceptible de nuire à l'adhérence et aux performances électrochimiques (Fondation Volta, 2024).
Après séchage, la feuille enduite passe dans une presse de calandrage, constituée essentiellement d’une paire de rouleaux chauffés qui compriment l’électrode jusqu’à atteindre la densité et la porosité cibles (généralement de 25 à 35% pour les cathodes, et de 30 à 40% pour les anodes). Une pression plus élevée augmente la densité énergétique volumétrique, mais accroît simultanément la tortuosité, ce qui entrave le transport des ions lithium. Tout écart d’épaisseur de revêtement supérieur à ±2% entraîne généralement le rejet du produit, une tolérance plus stricte que celle de la plupart des opérations d’usinage de précision.
| Paramètres | Cathode | Anode |
|---|---|---|
| Matériau de la feuille | Aluminium (10-20 μm) | Cuivre (6-10 μm) |
| Porosité cible | 25-35% | 30-40% |
| Viscosité de mélange | 2 000 – 10 000 cP | 1 000 – 5 000 cP |
| Température de séchage | RT – 150 °C | RT – 150 °C |
Découpe et fabrication d'électrodes : découpe au format prêt pour les cellules
Les rouleaux géants doivent désormais être découpés aux dimensions des cellules. Les machines à refendre découpent les larges feuilles enduites en bandes étroites, et toute bavure ou déformation apparue à ce stade crée une voie propice aux courts-circuits internes, l’une des principales causes de l’emballement thermique dans les cellules finies. La norme industrielle exige que la hauteur des bavures soit inférieure à 50% de l’épaisseur du revêtement.
Après le refendage, les machines de fabrication d'électrodes intègrent les opérations de découpe des languettes, de soudage des languettes (par ultrasons pour les connexions entre les languettes en cuivre et en aluminium et le collecteur, et par laser pour le scellage du capuchon supérieur) et la pose de ruban de protection. Des systèmes d'inspection optique analysent chaque bord des électrodes avec une résolution de l'ordre du micron avant que les feuilles ne soient acheminées vers l'assemblage.
Assemblage des cellules : fabrication du cœur de la batterie
Une fois les électrodes prêtes, le processus de fabrication entre dans sa phase cruciale : l’assemblage de la pile anode-séparateur-cathode pour former une cellule fonctionnelle. C’est également à ce stade que se présente un choix structurel déterminant, celui de la forme finale de la cellule (cylindrique, prismatique ou en forme de pochette).
Le choix entre l'empilage et l'enroulement constitue la première décision de conception. Les cellules cylindriques recourent presque exclusivement à l'enroulement (rapide et économique), les cellules en poche privilégient l'empilage en Z (précision accrue, moins de vides internes, meilleure densité énergétique), tandis que les cellules prismatiques peuvent utiliser l'une ou l'autre méthode. Les machines d’empilage modernes à grande vitesse atteignent des temps de cycle inférieurs à 0,1 seconde par pièce avec des rendements supérieurs à 99,51 TP3T, un niveau de débit qui a rendu l’empilage commercialement viable, même à l’échelle d’une gigafactory.
Tout ce processus se déroule dans des salles sèches où le point de rosée est maintenu à -55 °C et où l'humidité relative oscille autour de 0,081 TP3T, dans des conditions de salle blanche de classe ISO 7. À ce stade, toute trace d'humidité réagirait avec les précurseurs d'électrolyte, formant de l'acide fluorhydrique qui corroderait les électrodes de l'intérieur vers l'extérieur.
Remplissage et scellage des électrolytes : l’étape « Precision Wet Step »
Si la fabrication des électrodes s'apparente à l'impression, le remplissage en électrolyte relève quant à lui de la chirurgie. La cellule assemblée mais encore sèche est placée sous vide (pression absolue inférieure à 10 millibars), puis une dose d'électrolyte dosée avec précision y est injectée. Le volume de remplissage doit être précis à ±1% près : s'il est insuffisant, des zones sèches apparaissent, créant une résistance localisée et un dépôt de lithium ; s'il est excessif, la cellule gonfle ou fuit.
L'électrolyte lui-même doit être d'une pureté extrême : LiPF6 concentration de 1 M, teneur en eau inférieure à 10 parties par million. Des vannes à siège angulaire à cycle rapide, conçues pour des millions de cycles, contrôlent les impulsions de remplissage et de vide, tandis que tous les composants en contact avec le fluide doivent être en PVDF ou en PTFE afin d'empêcher la lixiviation d'ions métalliques dans l'électrolyte (Technicien en ingénierie de la mobilité, 2024). Une fois remplie, la cellule est scellée sous vide, ce qui marque la fin de l'étape d'assemblage.
Formation, vieillissement et finition : donner vie à la cellule
Une cellule qui vient d'être assemblée est chimiquement inerte : elle n'a jamais été chargée. Formation C'est son premier « souffle » électrochimique. Au cours du premier cycle de charge, une partie du solvant de l'électrolyte (généralement du carbonate d'éthylène) se décompose par réduction à la surface de l'anode, formant une couche d'interphase électrolytique solide (SEI) d'une épaisseur de seulement 5 à 20 nanomètres. Cette couche, conductrice des ions lithium mais isolante sur le plan électronique, passive l'anode, empêchant ainsi toute nouvelle décomposition de l'électrolyte lors des cycles suivants.
Le prix à payer pour cette couche protectrice est une perte irréversible de capacité. Les anodes en graphite perdent généralement entre 5 et 10 % de leur capacité initiale en raison de la formation de la couche SEI, ce qui se traduit par un rendement coulombique de 90 à 95 % lors du premier cycle. Toute l'énergie que la cellule pourra jamais fournir part de cette base de référence réduite.
Une fois formées, les cellules entrent dans vieillissement une période d'attente d'une à trois semaines à des températures contrôlées (25-45 °C) qui permet à l'électrolyte de pénétrer complètement dans les pores de l'électrode et à la tension de la cellule de se stabiliser. Pendant ce temps, des gaz de formation (principalement de l'éthylène, de l'hydrogène et du CO2) sont évacués par un dégazage étape, à l'issue de laquelle la cellule est définitivement scellée. Les racks de formation et les stations de dégazage fonctionnent sous un contrôle thermique précis (±1 °C), car la qualité de la couche SEI, et donc la durée de vie de la batterie, dépendent de la température au degré près.
Le contrôle précis des fluides : la colonne vertébrale cachée de la production de batteries
Il suffit de parcourir n'importe quelle « gigafactory » pour remarquer que des milliers de tuyaux, de vannes et d'actionneurs sillonnent chaque étape de production. Une seule ligne de production de boue utilise à elle seule plus de 5 000 vannes de régulation, ce qui fait des composants de régulation des fluides les dispositifs de précision les plus nombreux de l'usine, mais aussi les moins évoqués dans la littérature spécialisée sur la fabrication (Technicien en ingénierie de la mobilité, 2024).
Les vannes dans le mélange des boues et le traitement des électrodes
C'est au niveau de la station de mélange des boues que la densité des vannes atteint son maximum. Chaque poudre, chaque solvant, chaque additif pénètre dans la cuve de mélange par un circuit dédié, contrôlé par des vannes automatisées. Les vannes à bille à orifice en V assurent un dosage précis ; leur profil d'écoulement caractéristique (FL ≥ 0,9) offre une précision comparable à celle des vannes à soupape, le tout dans un format compact. Les vannes papillon gèrent le transfert de liquides en vrac et de boues dans des conduites de 2 pouces et plus, où leur rapport coût-efficacité à grande échelle en fait le choix par défaut.
Mais le matériau des vannes est tout aussi crucial que leur type, en particulier dans la production de précurseurs de cathodes. Le procédé humide utilisé pour les matériaux de cathodes implique des fluides hautement corrosifs : acide sulfurique, soude caustique, ammoniac et sulfates de nickel, de cobalt et de manganèse. Tout oxyde de fer, zinc, amiante ou PVC libéré par les matériaux des vannes ou des canalisations contaminera de manière irréversible le mélange de précurseurs de cathodes. C’est pourquoi les vannes en thermoplastique sont devenues la norme : le PPGF (polypropylène renforcé de fibres de verre) offre une résistance à l’abrasion 30 fois supérieure à celle du métal revêtu de PTFE, tandis que le PVDF (polyfluorure de vinylidène) offre une résistance à l’abrasion 100 fois supérieure à celle du PTFE, ainsi qu’une inertie chimique supérieure (SAFI / ValveUser, 2024).
Les vannes dans la gestion des électrolytes et la gestion thermique
En aval, le remplissage d'électrolyte nécessite un profil de vanne totalement différent. Les vannes à siège angulaire s'imposent ici : leur réponse rapide à l'ouverture et à la fermeture, ainsi que leur système d'actionnement intégré et compact, les rendent idéales pour les cycles rapides d'aspiration et de remplissage des stations de remplissage, et leur durée de vie nominale (des millions de cycles) est à la hauteur du rythme effréné d'une ligne de production à haut débit.
La phase de formation et de vieillissement pose un autre défi en matière de contrôle des fluides : la régulation thermique. Pour maintenir une stabilité de ±1 °C sur des centaines de canaux de formation, il est nécessaire de moduler les vannes de régulation des circuits de refroidissement à double enveloppe ; les vannes de régulation à siège plein, associées à un positionneur, permettent ainsi le réglage précis du débit dont dépend la qualité de la formation SEI.
Le choix de la vanne à chaque étape n'est pas anodin. Le tableau ci-dessous résume la correspondance type :
| Étape de fabrication | Fluide / Milieu | Type de vanne recommandé | Exigence clé |
|---|---|---|---|
| Mélange de boues (dosage poudre/liquide) | Substances actives + solvants | Robinet à boisseau sphérique à passage en V | Dosage de précision (FL ≥ 0,9) |
| Mélange de boues (transfert en vrac ≥ 2″) | Suspensions + liquides de traitement | Vanne papillon | Rentable à grande échelle |
| Remplissage d'électrolyte | LiPF6 électrolyte | Vanne à siège angulaire | Longue durée de vie + inertie chimique |
| Procédé humide de cathodisation | H2ALORS4 / hydroxyde de sodium / ammoniac3 / sulfates métalliques | Vanne à bille/à pincement thermoplastique (PPGF/PVDF) | Aucune contamination par des métaux |
| Gestion thermique (formation/vieillissement) | Eau de refroidissement/glycol | Vanne de régulation à boisseau sphérique | régulation à ±1 °C |
Des contrôles d'assurance qualité à chaque étape
Dans la fabrication des batteries, la qualité n’est pas une étape de contrôle finale : elle est intégrée à chaque étape du processus, car les défauts s’accumulent en aval. Un défaut de revêtement d’électrode non détecté lors du découpage devient un risque de court-circuit dans la cellule assemblée. Une soudure de languette défaillante devient un point chaud sous charge. Une couche SEI mal formée entraîne une perte de capacité précoce.
Les systèmes d'inspection optique analysent les bords des électrodes avec une résolution de l'ordre du micron. Les essais de résistance au décollement des soudures par ultrasons permettent de vérifier l'intégrité de la liaison entre la languette et le collecteur. La détection de fuites à l'hélium est sensible jusqu'à 10-5 La mesure en mbar·L/s permet de vérifier l'étanchéité hermétique après le remplissage en électrolyte. La spectroscopie d'impédance électrochimique (EIS) détecte les défauts internes que l'inspection visuelle ne permet pas de repérer. Avant d'arriver aux tests de fin de ligne, une cellule a déjà passé avec succès plus de 30 contrôles de paramètres individuels : capacité, tension, résistance interne, taux d'autodécharge, résistance d'isolement, épaisseur et poids, entre autres.
La traçabilité totale permet de relier tous ces éléments entre eux. Chaque cellule est dotée d’une puce RFID ou d’un code-barres qui la relie au lot de pâte spécifique, à la ligne d’enduction, à la station d’enroulement, à la buse de remplissage et au rack de formation qui l’ont produite : un fil conducteur numérique qui permet d’analyser les causes profondes en cas de problème, et qui constitue une exigence incontournable pour toute gigafactory moderne.
Pour les fabricants de batteries qui choisissent des composants de régulation des fluides pour leurs chaînes de production, le fait de travailler avec un fournisseur disposant en interne de services de R&D, de conception, d’essais et d’assemblage sous un même toit peut simplifier le processus de sélection des vannes. VINCER propose des vannes à bille pour un dosage précis, des vannes de régulation à passage droit pour la régulation de la température, ainsi que des options multimatières, notamment des configurations en acier inoxydable, en acier duplex et à siège en PTFE/PVDF, accompagnées d’un accompagnement sur mesure pour répondre aux exigences chimiques et de précision de chaque étape de fabrication. Découvrez la gamme de vannes à bille VINCER ou discuter de vos besoins spécifiques.
Références
- Fondation Volta. “ Les bases de la fabrication des batteries : la chaîne de production de cellules de CATL (1re partie) ”. 2024. volta.foundation
- Mobility Engineering Tech. “ Les vannes de régulation : des composants essentiels pour la fabrication et le recyclage des batteries de véhicules électriques ”. 2024. mobilityengineeringtech.com
- SAFI / ValveUser. “ Le bon choix de vannes dans la section humide de la production de batteries pour véhicules électriques ”. 2024. valveuser.com
- VINCER Valve. Série de robinets à bille. vincervalve.com
- Vanne VINCER. Vannes de régulation à siège droit. vincervalve.com
- VINCER Valve. Contactez-nous pour obtenir un devis. vincervalve.com
- VINCER Valve. Page d'accueil. vincervalve.com


