
Convertir los polvos en bruto en el componente más caro de un vehículo eléctrico es una proeza de ingeniería de precisión que pocos fuera del sector comprenden del todo. Una célula moderna de batería de iones de litio pasa por más de 50 procesos distintos antes de estar lista para su incorporación a un vehículo, y cada uno de ellos supone un posible punto de fallo que puede comprometer la seguridad, el rendimiento o el rendimiento de la producción. A continuación explicamos cómo funciona, paso a paso.
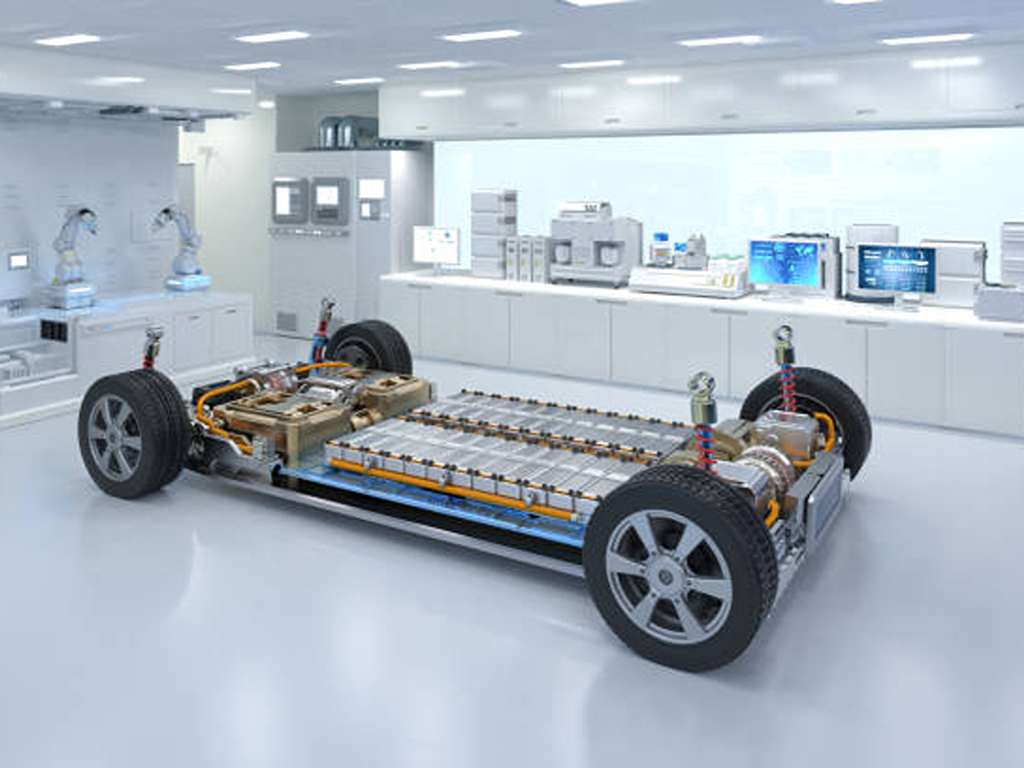
Materias primas que se utilizan en una batería de vehículo eléctrico
Antes de que cualquier máquina empiece a funcionar, la fórmula debe ser la correcta. Una célula de batería para vehículos eléctricos se fabrica a partir de cuatro categorías principales de materiales, cada una de las cuales desempeña una función electroquímica distinta.
El cátodo El electrodo positivo es donde se acumulan los iones de litio durante la descarga. Hay dos tipos de compuestos químicos que predominan: el NMC (LiNixMnyCozO2), muy apreciado por su densidad energética, y el LFP (LiFePO4), apreciado por su coste y su estabilidad térmica. El ánodo El electrodo negativo es, casi sin excepción, de grafito; el grafito natural resulta más económico, mientras que el grafito sintético ofrece una mayor eficiencia coulómbica en el primer ciclo (~95% frente a ~90%).
Entre ambos se encuentra el separador, una membrana microporosa de polipropileno o polietileno con un grosor de tan solo 10-25 micras. Su porosidad de 40-50% permite que los iones de litio pasen libremente, al tiempo que mantiene los electrodos aislados eléctricamente, y su temperatura de desconexión térmica (~130 °C) actúa como un fusible de seguridad integrado. El cuarto componente, el electrolito, es una solución de 1 M de hexafluorofosfato de litio (LiPF6) disuelto en una mezcla de carbonatos orgánicos (EC/DMC/EMC), que actúa como vía de paso para los iones que se desplazan entre el cátodo y el ánodo.
Piensa en ello como si fuera una receta de tarta: el cátodo = la harina (la parte principal), el ánodo = el azúcar (el complemento), el electrolito = el agua (el medio) y el separador = el papel de horno (la barrera). La receta marca cada uno de los pasos siguientes.
Fabricación de electrodos: del polvo a la lámina de precisión
La fabricación de electrodos representa aproximadamente el 40% del coste de capital de una línea de producción, y con razón. Es aquí donde los polvos a escala micrométrica se transforman en películas de precisión cuya uniformidad determina todo lo que viene a continuación. La esencia de la fabricación de electrodos es aparentemente sencilla: es la etapa de la producción de baterías que más se asemeja a la “impresión” y el primer gran obstáculo para el rendimiento.
La mezcla de la pasta: la base de la calidad de los electrodos
La mezcla es el proceso en el que se determina la calidad de la batería. Los polvos de material activo, los aditivos de carbono conductor y los aglutinantes poliméricos se combinan con disolvente en proporciones precisas para formar una suspensión homogénea. La viscosidad objetivo suele situarse entre 2.000 y 10.000 centipoises para las formulaciones catódicas, con un contenido de sólidos de entre el 60 y el 75%.
No se trata simplemente de agitar. En el caso de los cátodos con alto contenido en níquel (Ni ≥ 0,8), la sensibilidad a la humedad exige salas de mezcla con puntos de rocío iguales o inferiores a -40 °C; una sola gota de humedad ambiental puede corroer el colector de corriente de aluminio antes incluso de que comience el recubrimiento. Las mezcladoras planetarias tradicionales procesan los lotes en un tiempo de entre 2 y 6 horas, mientras que los sistemas de extrusión continua de doble husillo reducen el tiempo de residencia a entre 30 y 120 segundos, con una mayor reproducibilidad y menos tiempo de inactividad (Fundación Volta, 2024).
La magnitud de la gestión de fluidos es asombrosa: una sola gigafábrica cuenta con más de 5.000 válvulas de control automatizadas repartidas por toda su infraestructura de producción de lechada, cada una de las cuales se encarga de dosificar con precisión los ingredientes en los recipientes de mezcla (Técnico en Ingeniería de la Movilidad, 2024).
Recubrimiento y calandrado: cómo conseguir una uniformidad a nivel de micras
Una vez mezclada, la pasta se aplica a las láminas metálicas colectoras de corriente —de aluminio para el cátodo y de cobre para el ánodo— mediante un proceso de recubrimiento con boquilla de ranura. Este es el paso que más energía consume en la fabricación de baterías, ya que representa aproximadamente el 48% de la energía total de producción.
En una línea representativa de alta velocidad, una lámina de cobre de tan solo 6 micras de grosor y 4.000 metros de longitud recorre la máquina de recubrimiento a una velocidad de 80 metros por minuto. A continuación, la lámina recién recubierta pasa por un secador de flotación de hasta 70 metros de longitud, donde la temperatura aumenta gradualmente desde la temperatura ambiente hasta los 150 °C, lo que provoca la evaporación del disolvente. Pero la velocidad tiene su contrapartida: los recubrimientos secados a 150 °C presentan concentraciones de aglutinante en la capa superficial tres veces superiores a las del sustrato, un efecto de migración que puede degradar la adhesión y el rendimiento electroquímico (Fundación Volta, 2024).
Tras el secado, la lámina recubierta pasa a una prensa de calandrado —básicamente, un par de rodillos calentados— que comprime el electrodo hasta alcanzar la densidad y la porosidad deseadas (normalmente entre 25 y 35% para los cátodos, y entre 30 y 40% para los ánodos). Una mayor presión aumenta la densidad energética volumétrica, pero al mismo tiempo incrementa la tortuosidad, lo que dificulta el transporte de iones de litio. Las desviaciones en el espesor del recubrimiento superiores a ±2% suelen ser rechazadas, una tolerancia más estricta que la de la mayoría de las operaciones de mecanizado de precisión.
| Parámetros | Cátodo | Ánodo |
|---|---|---|
| Material laminado | Aluminio (10-20 μm) | Cobre (6-10 μm) |
| Porosidad objetivo | 25-35% | 30-40% |
| Viscosidad de mezcla | 2.000 – 10.000 cP | 1.000 – 5.000 cP |
| Temperatura de secado | RT – 150 °C | RT – 150 °C |
Corte longitudinal y fabricación de electrodos: corte al tamaño adecuado para las celdas
Ahora hay que cortar los rollos gigantes al tamaño de las celdas. Las máquinas de corte longitudinal cortan las anchas láminas recubiertas en tiras estrechas, y cualquier rebaba o ondulación que se produzca en este proceso crea una vía para que se produzcan cortocircuitos internos, una de las principales causas de la fuga térmica en las celdas acabadas. La norma del sector exige que la altura de la rebaba sea inferior a 50% del espesor del recubrimiento.
Tras el corte longitudinal, las máquinas de fabricación de electrodos integran el corte de lengüetas, la soldadura de lengüetas (por ultrasonidos para las conexiones entre las lengüetas de cobre y aluminio y el colector, y por láser para el sellado de la tapa superior) y la aplicación de cinta protectora. Los sistemas de inspección óptica escanean cada borde de los electrodos con una resolución de micras antes de que las láminas pasen a la fase de montaje.
Montaje de celdas: construcción del núcleo de la batería
Una vez preparados los electrodos, el proceso de fabricación llega a su núcleo físico: el ensamblaje de la pila de ánodo, separador y cátodo para formar una célula funcional. Este es también el punto de inflexión estructural, en el que se decide la forma final de la célula (cilíndrica, prismática o tipo bolsa).
La elección entre el apilamiento y el bobinado es la primera decisión de diseño. Las celdas cilíndricas utilizan casi exclusivamente el bobinado (rápido y económico), las celdas tipo «pouch» prefieren el apilamiento en Z (mayor precisión, menos huecos internos y mejor densidad energética), y las celdas prismáticas pueden utilizar cualquiera de los dos métodos. Las modernas máquinas de apilado de alta velocidad alcanzan tiempos de ciclo inferiores a 0,1 segundos por pieza, con rendimientos superiores al 99,51 TP3T, un nivel de producción que ha hecho que el apilado sea comercialmente viable incluso a escala de gigafábrica.
Todo esto tiene lugar en salas secas en las que el punto de rocío se mantiene a -55 °C y la humedad relativa ronda el 0,081 TP3T, en condiciones propias de una sala limpia de clase 7 según la norma ISO. La humedad en esta fase reaccionaría con los materiales precursores del electrolito, formando ácido fluorhídrico que corroe los electrodos desde dentro hacia fuera.
Llenado y sellado de electrolitos: la etapa húmeda de precisión
Si la fabricación de electrodos es como imprimir, el llenado de electrolito es como una intervención quirúrgica. La célula montada, pero seca, se coloca al vacío (presión absoluta inferior a 10 milibares) y se inyecta una dosis de electrolito dosificada con precisión. El volumen de llenado debe tener una precisión de ±1%: si es demasiado escaso, se crean puntos secos que provocan resistencia localizada y deposición de litio; si es excesivo, la célula se hincha o presenta fugas.
El propio electrolito requiere una pureza extrema: LiPF6 concentración de 1 M, contenido de agua inferior a 10 partes por millón. Las válvulas de asiento angular de ciclo rápido, diseñadas para millones de ciclos, controlan los pulsos de llenado y de vacío, mientras que todos los componentes en contacto con el líquido deben ser de PVDF o PTFE para evitar la lixiviación de iones metálicos en el electrolito (Técnico en Ingeniería de la Movilidad, 2024). Tras el llenado, la célula se sella al vacío, con lo que se completa la fase de montaje.
Formación, maduración y acabado: dar vida a la célula
Una pila recién montada es químicamente inerte, ya que nunca ha almacenado carga. Formación es su primer «aliento» electroquímico. Durante el ciclo de carga inicial, una parte del disolvente del electrolito (normalmente carbonato de etileno) se descompone por reducción en la superficie del ánodo, formando una capa de interfase electrolítica sólida (SEI) de tan solo 5-20 nanómetros de espesor. Esta capa es conductora de iones de litio, pero, al ser aislante desde el punto de vista electrónico, pasiva el ánodo, lo que impide una mayor descomposición del electrolito en cada ciclo posterior.
El precio de esta capa protectora es una pérdida irreversible de capacidad. Los ánodos de grafito suelen perder entre el 5 y el 10% de su capacidad inicial debido a la formación de SEI, lo que se refleja en una eficiencia coulómbica en el primer ciclo de entre el 90 y el 95%. Toda la energía que la célula pueda suministrar en el futuro parte de esta base reducida.
Tras su formación, las células entran en envejecimiento un periodo de espera de entre una y tres semanas a temperaturas controladas (25-45 °C) que permite que el electrolito penetre por completo en los poros del electrodo y que la tensión de la pila se estabilice. Durante este tiempo, se generan gases de formación (principalmente etileno, hidrógeno y CO2) se ventilan a través de un desgasificación paso, tras el cual la célula se vuelve a sellar de forma permanente. Las plataformas de formación y las estaciones de desgasificación funcionan bajo un control térmico preciso (±1 °C), ya que la calidad de la capa SEI y, por lo tanto, la vida útil de la batería dependen de la temperatura, incluso en un solo grado.
Control preciso de fluidos: la columna vertebral oculta de la producción de baterías
Si recorres cualquier gigafábrica, te darás cuenta de que hay miles de tuberías, válvulas y actuadores entrelazados en todas las fases de producción. Solo una línea de producción de pasta utiliza más de 5.000 válvulas de control, lo que convierte a los componentes de control de fluidos en los dispositivos de precisión más abundantes de la planta, aunque sean los menos mencionados en la literatura sobre fabricación (Técnico en Ingeniería de la Movilidad, 2024).
Válvulas en la mezcla de lodos y el procesamiento de electrodos
La estación de mezcla de lechada es donde se alcanza la máxima densidad de válvulas. Cada polvo, cada disolvente y cada aditivo entra en el recipiente de mezcla a través de una vía de flujo específica controlada por válvulas automatizadas. Las válvulas de bola con puerto en V se encargan de la medición y dosificación precisas; su perfil de flujo característico (FL ≥ 0,9) proporciona una precisión similar a la de las válvulas de globo en un diseño compacto. Las válvulas de mariposa gestionan el trasvase de líquidos a granel y suspensiones en tuberías de 2 pulgadas y más, donde su rentabilidad a gran escala las convierte en la opción predeterminada.
Sin embargo, el material de las válvulas es tan importante como su tipo, especialmente en la producción de precursores de cátodos. El proceso húmedo para la fabricación de materiales de cátodos implica el uso de fluidos altamente corrosivos: ácido sulfúrico, sosa cáustica, amoníaco y sulfatos de níquel, cobalto y manganeso. Cualquier óxido de hierro, zinc, amianto o PVC que se filtre de los materiales de las válvulas o las tuberías contaminará de forma irreversible la mezcla del precursor de cátodo. Por eso las válvulas termoplásticas se han convertido en el estándar: el PPGF (polipropileno con fibra de vidrio) ofrece una resistencia a la abrasión 30 veces superior a la del metal revestido de PTFE, mientras que el PVDF (fluoruro de polivinilideno) proporciona una resistencia a la abrasión 100 veces superior a la del PTFE, además de una inercia química superior (SAFI / ValveUser, 2024).
Válvulas para la gestión de electrolitos y la gestión térmica
En la fase posterior del proceso, el llenado de electrolitos exige un perfil de válvula totalmente diferente. Las válvulas de asiento angular son las más utilizadas en este ámbito: su rápida respuesta de apertura y cierre, junto con su accionamiento integrado y compacto, las hacen ideales para los rápidos ciclos de pulsos de vacío y llenado de las estaciones de llenado, y su vida útil nominal (millones de ciclos) se adapta al ritmo incesante de una línea de producción de alto rendimiento.
La etapa de formación y envejecimiento plantea otro reto más en materia de control de fluidos: la regulación térmica. Para mantener una estabilidad de ±1 °C en cientos de canales de formación, es necesario modular las válvulas de control de los circuitos de refrigeración con camisa, así como las válvulas de control de tipo globo con retroalimentación del posicionador, lo que proporciona el ajuste preciso del caudal del que depende la calidad de la formación SEI.
La elección de la válvula en cada etapa no es una decisión trivial. La tabla siguiente resume la correspondencia habitual:
| Fase de fabricación | Fluido / Medio | Tipo de válvula recomendado | Requisito clave |
|---|---|---|---|
| Mezcla de suspensiones (dosificación de polvo y líquido) | Materiales activos + disolventes | Válvula de bola con paso en V | Dosificación de precisión (FL ≥ 0,9) |
| Mezcla de lodos (transferencia a granel ≥ 2″) | Suspensiones + líquidos de proceso | Válvula de mariposa | Rentable a gran escala |
| Llenado de electrolitos | LiPF6 electrolito | Válvula de asiento angular | Alta vida útil + inercia química |
| Proceso húmedo del cátodo | H2ENTONCES4 / hidróxido de sodio / amoníaco3 / sulfatos metálicos | Válvula de bola/de pinza termoplástica (PPGF/PVDF) | Sin contaminación por metales |
| Gestión térmica (formación/envejecimiento) | Agua de refrigeración/glicol | Válvula de control de tipo bola | Regulación de ±1 °C |
Pruebas de control de calidad en cada fase
La calidad en la fabricación de baterías no es un control final, sino que está integrada en cada fase del proceso, ya que los defectos se acumulan en las fases posteriores. Un defecto en el recubrimiento de un electrodo que pase desapercibido en la fase de corte se convierte en un riesgo de cortocircuito en la célula montada. Una soldadura débil en la lengüeta se convierte en un punto caliente bajo carga. Una capa SEI mal formada provoca una pérdida de capacidad prematura.
Los sistemas de inspección óptica escanean los bordes de los electrodos con una resolución de micras. Los ensayos ultrasónicos de resistencia al desprendimiento de la soldadura verifican la integridad de la unión entre la lengüeta y el colector. Detección de fugas de helio con una sensibilidad de 10-5 El mbar·L/s confirma el sellado hermético tras el llenado de electrolito. La espectroscopia de impedancia electroquímica (EIS) detecta defectos internos que la inspección visual no puede detectar. Cuando una célula llega a las pruebas finales de línea, ya ha superado más de 30 comprobaciones de parámetros individuales: capacidad, tensión, resistencia interna, tasa de autodescarga, resistencia de aislamiento, espesor y peso, entre otros.
La trazabilidad total es el hilo conductor de todo el proceso. Cada célula lleva datos de RFID o de código de barras que la vinculan al lote específico de pasta líquida, la línea de recubrimiento, la estación de bobinado, la boquilla de llenado y la plataforma de formación en la que se fabricó: un hilo digital que permite analizar la causa raíz cuando surge algún problema y que constituye un requisito ineludible para cualquier gigafábrica moderna.
Para los fabricantes de baterías que especifican componentes de control de fluidos en sus líneas de producción, trabajar con un proveedor que ofrezca I+D, diseño, ensayos y montaje propios bajo un mismo techo puede simplificar el proceso de selección de válvulas. VINCER ofrece válvulas de bola para una dosificación precisa, válvulas de control de tipo globo para la regulación de la temperatura y opciones multimaterial, incluidas configuraciones con asientos de acero inoxidable, dúplex y PTFE/PVDF, con un servicio de asesoramiento personalizado para satisfacer las exigencias químicas y de precisión de cada fase de fabricación. Descubre la gama de válvulas de bola de VINCER o comentar sus necesidades concretas.
Referencias
- Fundación Volta. “Conceptos básicos sobre la fabricación de baterías a partir de la línea de producción de celdas de CATL (Parte 1)”. 2024. volta.foundation
- Mobility Engineering Tech. “Válvulas de control: componentes esenciales para la fabricación y el reciclaje de baterías de vehículos eléctricos”. 2024. mobilityengineeringtech.com
- SAFI / ValveUser. “La elección adecuada de válvulas en la sección húmeda de la producción de baterías para vehículos eléctricos”. 2024. valveuser.com
- Válvula VINCER. Serie de válvulas de bola. vincervalve.com
- Válvula VINCER. Válvulas de control de tipo globo. vincervalve.com
- VINCER Valve. Contacta para solicitar un presupuesto. vincervalve.com
- VINCER Valve. Página de inicio. vincervalve.com


