
Die Umwandlung von Rohpulvern in den teuersten Bestandteil eines Elektrofahrzeugs ist eine Meisterleistung der Feinmechanik, die nur wenige außerhalb der Branche wirklich nachvollziehen können. Eine moderne Lithium-Ionen-Batteriezelle durchläuft über 50 einzelne Fertigungsschritte, bevor sie für den Einbau in ein Fahrzeug bereit ist, und jeder einzelne dieser Schritte stellt eine potenzielle Fehlerquelle dar, die die Sicherheit, die Leistung oder die Ausbeute beeinträchtigen kann. Hier erfahren Sie Schritt für Schritt, wie das Ganze funktioniert.
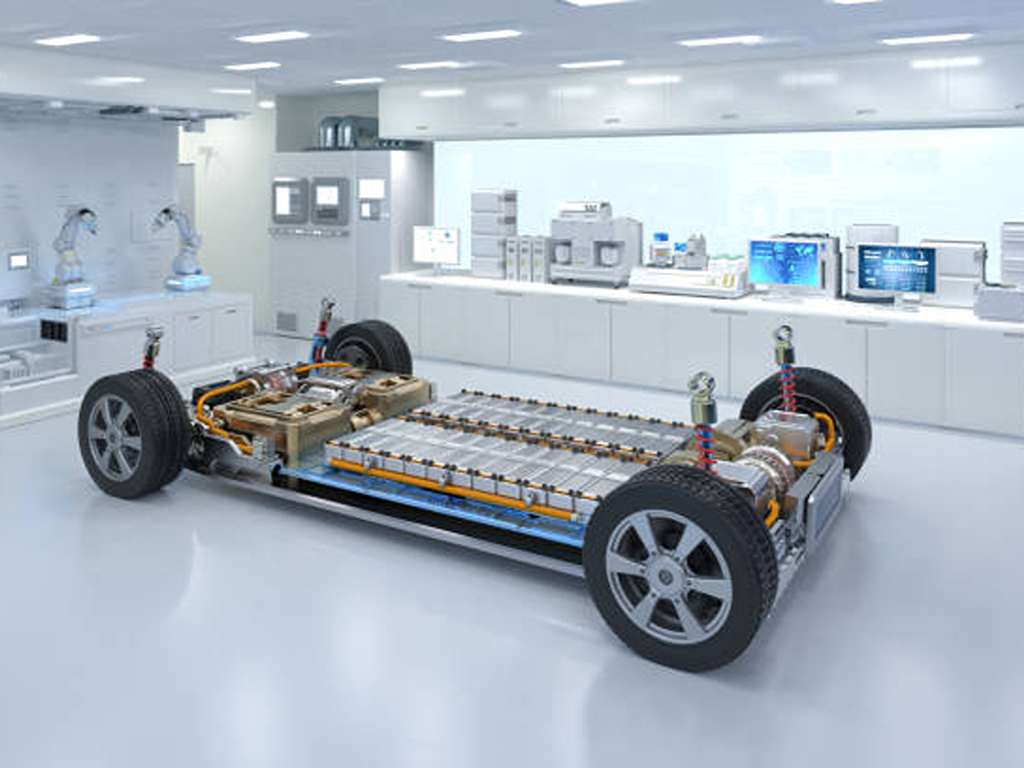
Rohstoffe, die in einer Elektroauto-Batterie verwendet werden
Bevor eine Maschine in Betrieb genommen wird, muss das Rezept stimmen. Eine EV-Batteriezelle besteht aus vier Materialgruppen, von denen jede eine bestimmte elektrochemische Funktion erfüllt.
Das Kathode An der positiven Elektrode lagern sich Lithium-Ionen während der Entladung an. Dabei dominieren zwei chemische Zusammensetzungen: NMC (LiNixMnyCozO2), das wegen seiner Energiedichte geschätzt wird, und LFP (LiFePO4), das sich durch seine Kosten und thermische Stabilität auszeichnet. Das Anode Als negative Elektrode wird fast ausnahmslos Graphit verwendet, wobei Naturgraphit kostengünstiger ist und synthetischer Graphit eine höhere coulombische Effizienz im ersten Zyklus aufweist (~95% gegenüber ~90%).
Dazwischen liegt das Trennzeichen, eine mikroporöse Polypropylen- oder Polyethylenmembran mit einer Dicke von nur 10–25 Mikrometern. Ihre Porosität von 40–50% lässt Lithium-Ionen ungehindert passieren, hält die Elektroden jedoch elektrisch voneinander isoliert, und ihre thermische Abschalttemperatur (~130 °C) fungiert als integrierte Sicherheitssicherung. Die vierte Komponente, die Elektrolyt, ist eine 1-M-Lösung von Lithiumhexafluorophosphat (LiPF6) gelöst in einer Mischung aus organischen Karbonaten (EC/DMC/EMC), die als Transportweg für die zwischen Kathode und Anode hin- und herbewegenden Ionen dient.
Stellen Sie sich das wie ein Kuchenrezept vor: Kathode = Mehl (der Hauptbestandteil), Anode = Zucker (die Ergänzung), Elektrolyt = Wasser (das Medium) und Separator = Backpapier (die Barriere). Das Rezept gibt jeden weiteren Schritt vor.
Elektrodenherstellung – vom Pulver zur Präzisionsfolie
Die Elektrodenherstellung macht etwa 40% der Investitionskosten einer Produktionslinie aus – und das aus gutem Grund. Hier werden Pulver im Mikrometerbereich zu Präzisionsfolien verarbeitet, deren Gleichmäßigkeit für alle nachfolgenden Schritte entscheidend ist. Das Wesentliche der Elektrodenherstellung ist trügerisch einfach: Es ist der Schritt in der Batterieproduktion, der dem “Drucken” am ähnlichsten ist, und gleichzeitig die erste wichtige Hürde für die Ausbeute.
Das Mischen der Aufschlämmung – die Grundlage für die Qualität der Elektroden
Die Qualität einer Batterie steht und fällt mit dem Mischvorgang. Pulver aus aktivem Material, leitfähige Kohlenstoffzusätze und Polymerbindemittel werden in präzisen Verhältnissen mit einem Lösungsmittel vermischt, um eine homogene Aufschlämmung zu bilden. Die Zielviskosität liegt bei Kathodenformulierungen typischerweise zwischen 2.000 und 10.000 Centipoise, bei einem Feststoffgehalt von 60–75%.
Hier geht es nicht um einfaches Rühren. Bei Kathoden mit hohem Nickelgehalt (Ni ≥ 0,8) erfordern die Feuchtigkeitsanforderungen Mischräume mit Taupunkten von -40 °C oder darunter – schon ein einziger Tropfen Luftfeuchtigkeit kann den Aluminium-Stromkollektor korrodieren, noch bevor die Beschichtung überhaupt beginnt. Herkömmliche Planetenmischer verarbeiten Chargen über einen Zeitraum von 2 bis 6 Stunden, während Doppelschnecken-Kontinuierlextrusionsanlagen die Verweilzeit auf 30 bis 120 Sekunden reduzieren – bei besserer Reproduzierbarkeit und geringeren Ausfallzeiten (Volta-Stiftung, 2024).
Das Ausmaß des Flüssigkeitsmanagements ist atemberaubend: In einer einzigen Gigafactory kommen in der gesamten Infrastruktur zur Schlammherstellung mehr als 5.000 automatisierte Regelventile zum Einsatz, von denen jedes für die präzise Dosierung von Zutaten in Mischbehälter zuständig ist (Techniker für Mobilitätstechnik, 2024).
Beschichtung und Kalandrierung – Gleichmäßigkeit im Mikrometerbereich
Nach dem Mischen wird die Aufschlämmung mittels Schlitzdüsenbeschichtung auf Metallfolien-Stromkollektoren aufgetragen – Aluminium für die Kathode, Kupfer für die Anode. Dies ist der energieintensivste Schritt bei der Batterieherstellung und macht etwa 48% der gesamten Produktionsenergie aus.
In einer typischen Hochgeschwindigkeitsanlage durchläuft eine nur 6 Mikrometer dicke und 4.000 Meter lange Kupferfolie die Beschichtungsanlage mit einer Geschwindigkeit von 80 Metern pro Minute. Die frisch beschichtete Folie durchläuft anschließend einen bis zu 70 Meter langen Flotationstrockner, in dem die Temperatur von Raumtemperatur auf 150 °C ansteigt, wodurch das Lösungsmittel verdampft. Doch diese Geschwindigkeit hat ihren Preis: Bei Beschichtungen, die bei 150 °C getrocknet werden, sind die Bindemittelkonzentrationen in der Oberflächenschicht dreimal höher als am Substrat – ein Migrationseffekt, der die Haftung und die elektrochemische Leistung beeinträchtigen kann (Volta-Stiftung, 2024).
Nach dem Trocknen durchläuft die beschichtete Folie eine Kalanderpresse – im Wesentlichen ein Paar beheizter Walzen –, die die Elektrode auf ihre Soll-Dichte und -Porosität verdichtet (typischerweise 25–35% für Kathoden, 30–40% für Anoden). Ein höherer Druck erhöht zwar die volumetrische Energiedichte, führt jedoch gleichzeitig zu einer höheren Tortuosität, was den Lithium-Ionen-Transport behindert. Abweichungen der Beschichtungsdicke von mehr als ±2% werden in der Regel aussortiert – eine Toleranz, die enger ist als bei den meisten Präzisionsbearbeitungsverfahren.
| Parameter | Kathode | Anode |
|---|---|---|
| Folienmaterial | Aluminium (10–20 μm) | Kupfer (6–10 μm) |
| Zielporosität | 25-35% | 30-40% |
| Mischviskosität | 2.000 – 10.000 cP | 1.000 – 5.000 cP |
| Trocknungstemperatur | RT – 150 °C | RT – 150 °C |
Schneiden und Elektrodenherstellung – Zuschneiden auf zellfertige Größe
Die Jumbo-Rollen müssen nun auf die Zellenabmessungen zugeschnitten werden. Schneidemaschinen zerschneiden die breiten beschichteten Folien in schmale Streifen, und jede hier entstehende Grate oder Welle bildet einen Weg für interne Kurzschlüsse – eine der Hauptursachen für thermisches Durchgehen in fertigen Zellen. Der Industriestandard schreibt vor, dass die Gratehöhe unter 50% der Beschichtungsdicke liegen muss.
Im Anschluss an den Längsschnitt übernehmen Maschinen zur Elektrodenherstellung das Schneiden der Anschlüsse, das Schweißen der Anschlüsse (Ultraschallschweißen für die Verbindungen zwischen Kupfer- und Aluminiumanschlüssen und Kollektor, Laserschweißen für die Versiegelung der oberen Kappe) sowie das Anbringen von Schutzband. Optische Prüfsysteme scannen jede Elektrodenkante mit einer Auflösung im Mikrometerbereich, bevor die Bleche zur Montage weitergeleitet werden.
Zellenmontage – Aufbau des Batteriekerns
Sind die Elektroden fertiggestellt, erreicht der Herstellungsprozess seinen physikalischen Kern: den Zusammenbau des Anoden-Separator-Kathoden-Stapels zu einer funktionsfähigen Zelle. Dies ist zugleich die strukturelle Weggabelung – der Punkt, an dem die endgültige Form der Zelle (zylindrisch, prismatisch oder Beutelform) festgelegt wird.
Die Wahl zwischen Stapeln und Wickeln ist die erste Konstruktionsentscheidung. Bei zylindrischen Zellen kommt fast ausschließlich das Wickeln zum Einsatz (schnell, wirtschaftlich), bei Pouch-Zellen wird das Z-Stapeln bevorzugt (höhere Präzision, weniger Hohlräume im Inneren, bessere Energiedichte), und bei prismatischen Zellen sind beide Verfahren möglich. Moderne Hochgeschwindigkeits-Stapelmaschinen erreichen Zykluszeiten von unter 0,1 Sekunden pro Stück bei Ausbeuten von über 99,51 TP3T – ein Durchsatzniveau, das das Stapeln selbst im Gigafactory-Maßstab wirtschaftlich rentabel gemacht hat.
All dies findet in Trockenräumen statt, in denen der Taupunkt bei -55 °C gehalten wird und die relative Luftfeuchtigkeit bei etwa 0,081 TP3T unter Reinraumbedingungen der ISO-Klasse 7 liegt. Feuchtigkeit würde in dieser Phase mit den Vorläufermaterialien des Elektrolyten reagieren und Fluorwasserstoffsäure bilden, die die Elektroden von innen heraus ätzt.
Befüllung und Versiegelung mit Elektrolyt – der Präzisions-Nassschritt
Wenn die Elektrodenherstellung dem Drucken gleicht, ist das Befüllen mit Elektrolyt wie eine Operation. Die zusammengebaute, aber noch trockene Zelle wird unter Vakuum (Absolutdruck unter 10 Millibar) gesetzt, und eine präzise dosierte Menge Elektrolyt wird eingespritzt. Das Füllvolumen muss auf ±1% genau sein: Ist es zu wenig, entstehen trockene Stellen, die zu lokalem Widerstand und Lithiumablagerungen führen; ist es zu viel, quillt die Zelle auf oder undicht.
Der Elektrolyt selbst erfordert höchste Reinheit: LiPF6 Konzentration von 1 M, Wassergehalt unter 10 ppm. Schnellschaltende Winkelventile, die für Millionen von Schaltzyklen ausgelegt sind, steuern die Füll- und Vakuumimpulse, während alle medienberührten Bauteile aus PVDF oder PTFE bestehen müssen, um das Auslaugen von Metallionen in den Elektrolyten zu verhindern (Techniker für Mobilitätstechnik, 2024). Nach dem Befüllen wird die Zelle vakuumversiegelt, womit die Montagephase abgeschlossen ist.
Entstehung, Reifung und Veredelung – Die Zelle zum Leben erwecken
Eine frisch zusammengebaute Zelle ist chemisch inert, da sie noch nie eine Ladung gespeichert hat. Ausbildung ist ihr erster elektrochemischer Atemzug. Während des ersten Ladezyklus zersetzt sich ein Teil des Elektrolytlösungsmittels (in der Regel Ethylencarbonat) an der Anodenoberfläche reduktiv und bildet dabei eine nur 5 bis 20 Nanometer dicke SEI-Schicht (Solid Electrolyte Interphase). Diese Schicht ist lithiumionenleitend, aber elektrisch isolierend; sie passiviert die Anode und verhindert so bei jedem nachfolgenden Zyklus eine weitere Zersetzung des Elektrolyten.
Der Preis für diese Schutzschicht ist ein irreversibler Kapazitätsverlust. Graphitanoden verlieren in der Regel 5–10% ihrer ursprünglichen Kapazität durch die Bildung der SEI-Schicht, was sich in einem coulombischen Wirkungsgrad von 90–95% im ersten Zyklus widerspiegelt. Die gesamte Leistung, die die Zelle jemals liefern wird, geht von dieser reduzierten Ausgangsbasis aus.
Nach ihrer Entstehung treten die Zellen in Altern eine Wartezeit von einer bis drei Wochen bei kontrollierten Temperaturen (25–45 °C), in der der Elektrolyt vollständig in die Poren der Elektrode eindringen und sich die Zellspannung stabilisieren kann. Während dieser Zeit entstehen Bildungsgase (vor allem Ethylen, Wasserstoff und CO2) werden über einen Entgasung Schritt, nach dem die Zelle dauerhaft wieder versiegelt wird. Die Formierungsregale und Entgasungsstationen arbeiten unter präziser Temperaturregelung (±1 °C), da die SEI-Qualität und damit die Lebensdauer der Batterie bereits ab einem Grad temperaturabhängig ist.
Präzise Flüssigkeitssteuerung – das unsichtbare Rückgrat der Batterieproduktion
Wenn man durch eine beliebige Gigafactory geht, fallen einem Tausende von Rohren, Ventilen und Stellantrieben auf, die sich durch alle Produktionsstufen ziehen. Allein eine einzige Produktionslinie für Slurry verwendet mehr als 5.000 Regelventile, wodurch Komponenten zur Flüssigkeitssteuerung zu den zahlenmäßig am häufigsten vorkommenden Präzisionsgeräten im Werk gehören, in der Fachliteratur zur Fertigung jedoch am wenigsten Beachtung finden (Techniker für Mobilitätstechnik, 2024).
Ventile beim Mischen von Schlamm und bei der Elektrodenaufbereitung
An der Schlammmischstation ist die Ventildichte am höchsten. Jedes Pulver, jedes Lösungsmittel und jeder Zusatzstoff gelangt über einen eigenen, durch automatisierte Ventile gesteuerten Strömungsweg in den Mischbehälter. V-Port-Kugelhähne sorgen für eine präzise Dosierung; ihr charakteristisches Strömungsprofil (FL ≥ 0,9) bietet die Präzision eines Absperrventils in kompakter Bauweise. Absperrklappen regeln den Durchfluss von Flüssigkeiten und Schlämmen in Rohrleitungen mit einem Durchmesser von 2 Zoll und mehr, wo sie aufgrund ihrer Wirtschaftlichkeit im großen Maßstab die erste Wahl sind.
Doch das Ventilmaterial ist ebenso entscheidend wie der Ventiltyp, insbesondere bei der Herstellung von Kathodenvorläufern. Beim Nassverfahren für Kathodenmaterialien kommen stark korrosive Flüssigkeiten zum Einsatz: Schwefelsäure, Natronlauge, Ammoniak sowie Sulfate von Nickel, Kobalt und Mangan. Jegliches Eisenoxid, Zink, Asbest oder PVC, das aus Ventil- oder Rohrleitungsmaterialien auslaugt, verunreinigt die Kathodenvorläufermischung irreversibel. Aus diesem Grund haben sich Ventile aus Thermoplasten als Standard durchgesetzt: PPGF (Polypropylen-Glasfaser) bietet die 30-fache Abriebfestigkeit von mit PTFE ausgekleidetem Metall, während PVDF (Polyvinylidenfluorid) die 100-fache Abriebfestigkeit von PTFE sowie eine überlegene chemische Inertheit aufweist (SAFI / ValveUser, 2024).
Ventile in der Elektrolythandhabung und im Wärmemanagement
Im nachgelagerten Bereich erfordert die Elektrolytbefüllung ein völlig anderes Ventilprofil. Hier dominieren Winkelsitzventile: Dank ihrer schnellen Öffnungs- und Schließreaktion sowie ihrer kompakten, integrierten Betätigung eignen sie sich ideal für die raschen Vakuum- und Füllimpulszyklen an Befüllstationen, und ihre Nennlebensdauer (Millionen von Zyklen) entspricht dem unerbittlichen Tempo einer Produktionslinie mit hohem Durchsatz.
Die Formations- und Reifungsphase bringt eine weitere Herausforderung im Bereich der Flüssigkeitssteuerung mit sich: die Temperaturregelung. Um über Hunderte von Formationskanälen hinweg eine Stabilität von ±1 °C aufrechtzuerhalten, sind modulierende Regelventile in den gekapselten Kühlkreisläufen sowie Kugelhähne mit Stellungsregler-Rückmeldung erforderlich, die die fein abgestimmte Durchflussregelung ermöglichen, von der die SEI-Formationsqualität abhängt.
Die Entscheidung zur Ventilauswahl in jeder Stufe ist nicht trivial. Die folgende Tabelle fasst die typische Zuordnung zusammen:
| Fertigungsphase | Flüssigkeit / Medium | Empfohlener Ventiltyp | Wesentliche Anforderung |
|---|---|---|---|
| Schlammmischen (Dosierung von Pulver und Flüssigkeit) | Wirkstoffe + Lösungsmittel | V-Port-Kugelhahn | Präzisionsdosierung (FL ≥ 0,9) |
| Mischen von Schlamm (Förderung von Schüttgut ≥ 2″) | Schlämme + Prozessflüssigkeiten | Absperrklappe | Kosteneffizient bei großem Umfang |
| Befüllung mit Elektrolyt | LiPF6 Elektrolyt | Eckventil | Hohe Lebensdauer + chemische Inertheit |
| Nassverfahren für Kathoden | H2SO4 / Natriumhydroxid / Ammoniak3 / Metallsulfate | Thermoplastisches Kugel-/Quetschventil (PPGF/PVDF) | Keine Metallverunreinigungen |
| Wärmemanagement (Entstehung/Alterung) | Kühlwasser/Glykol | Kugelregelventil | Regelung auf ±1 °C |
Qualitätssicherungstests in jeder Phase
Qualität in der Batteriefertigung ist kein abschließender Kontrollpunkt, sondern in jeder Phase fest verankert, da sich Fehler in den nachfolgenden Prozessschritten summieren. Ein beim Schneiden übersehener Fehler in der Elektrodenbeschichtung führt in der montierten Zelle zu einem Kurzschlussrisiko. Eine schwache Anlötung der Anschlüsse wird unter Belastung zu einem Hotspot. Eine schlecht ausgebildete SEI-Schicht führt zu einem Kapazitätsverlust bereits in der Anfangsphase.
Optische Prüfsysteme scannen die Elektrodenkanten mit einer Auflösung im Mikrometerbereich. Mit Ultraschallprüfungen der Schweißnaht-Abziehfestigkeit wird die Integrität der Verbindung zwischen Anschlusslasche und Kollektor überprüft. Helium-Lecksuche mit einer Empfindlichkeit von 10-5 mbar·L/s bestätigt die hermetische Abdichtung nach dem Befüllen mit Elektrolyt. Die elektrochemische Impedanzspektroskopie (EIS) dient der Erkennung innerer Defekte, die bei einer Sichtprüfung nicht festgestellt werden können. Bis eine Zelle die Endkontrolle erreicht, hat sie bereits über 30 einzelne Parameterprüfungen bestanden: unter anderem Kapazität, Spannung, Innenwiderstand, Selbstentladungsrate, Isolationswiderstand, Dicke und Gewicht.
Die lückenlose Rückverfolgbarkeit verbindet alles miteinander. Jede Zelle ist mit RFID- oder Barcode-Daten versehen, die sie mit der jeweiligen Slurry-Charge, der Beschichtungsbahn, der Wickelstation, der Fülldüse und dem Formationsgestell verknüpfen, auf denen sie hergestellt wurde – ein digitaler Faden, der bei Störungen eine Ursachenanalyse ermöglicht und eine unverzichtbare Voraussetzung für jede moderne Gigafactory darstellt.
Für Batteriehersteller, die Komponenten zur Flüssigkeitssteuerung für ihre Produktionslinien auswählen, kann die Zusammenarbeit mit einem Lieferanten, der Forschung und Entwicklung, Konstruktion, Prüfung und Montage unter einem Dach vereint, den Auswahlprozess für Ventile vereinfachen. VINCER bietet Kugelhähne für die präzise Dosierung, Absperrventile zur Temperaturregelung sowie Optionen aus verschiedenen Werkstoffen, darunter Edelstahl, Duplex und Konfigurationen mit PTFE/PVDF-Sitzen, zusammen mit maßgeschneiderter Unterstützung bei der Auswahl, um den chemischen und präzisionstechnischen Anforderungen jeder Fertigungsstufe gerecht zu werden. Entdecken Sie die Kugelhahn-Serie von VINCER oder Besprechen Sie Ihre konkreten Anforderungen.
Quellenangaben
- Volta Foundation. “Grundlagen der Batterieherstellung anhand der Zellproduktionslinie von CATL (Teil 1).” 2024. volta.foundation
- Mobility Engineering Tech. “Regelventile: Unverzichtbare Komponenten für die Herstellung und das Recycling von Elektrofahrzeugbatterien.” 2024. mobilityengineeringtech.com
- SAFI / ValveUser. “Die richtige Wahl der Ventile im Nassbereich der Batterieproduktion für Elektrofahrzeuge.” 2024. valveuser.com
- VINCER-Ventil. Kugelhahn-Serie. vincervalve.com
- VINCER-Ventil. Absperrventile. vincervalve.com
- VINCER-Ventil. Kontaktieren Sie uns für ein Angebot. vincervalve.com
- VINCER Valve. Startseite. vincervalve.com


