
يُعد تحويل المساحيق الخام إلى أغلى مكون في السيارة الكهربائية إنجازًا هندسيًّا دقيقًا لا يدركه تمامًا سوى قلة من خارج هذا القطاع. تمر خلية بطارية الليثيوم أيون الحديثة بأكثر من 50 عملية فردية قبل أن تصبح جاهزة للتركيب في السيارة، وتشكل كل عملية منها نقطة فشل محتملة قد تؤثر سلبًا على السلامة أو الأداء أو العائد. وإليكم كيفية عملها، مرحلةً تلو الأخرى.
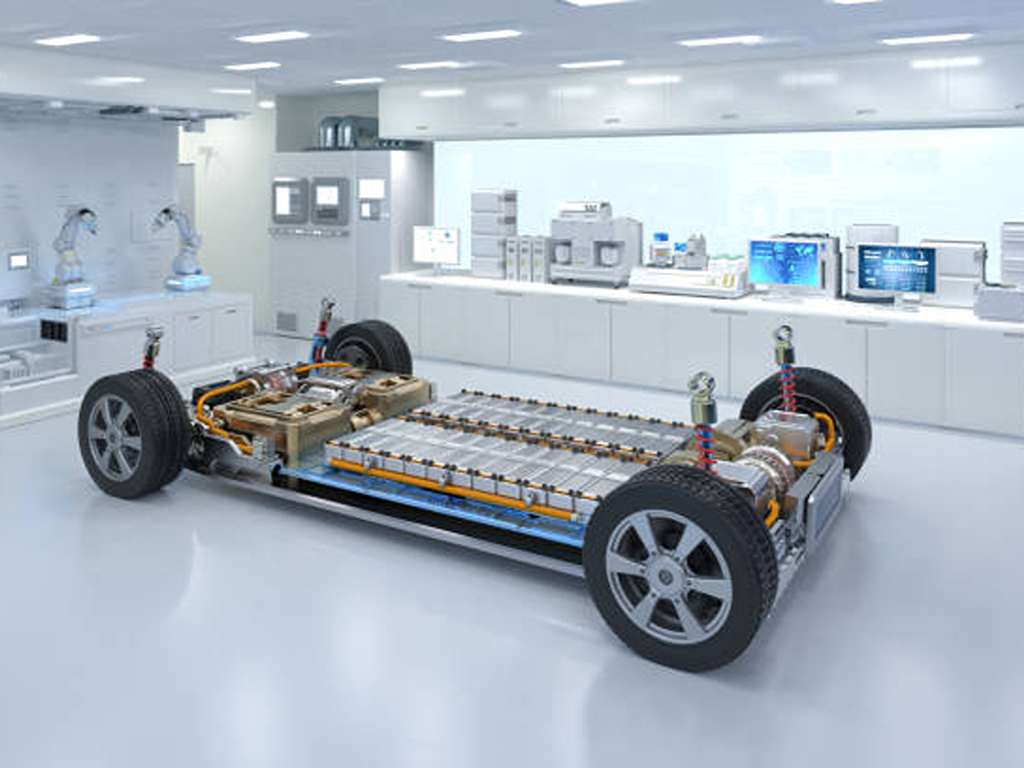
المواد الخام التي تدخل في صناعة بطارية السيارة الكهربائية
قبل أن تبدأ أي آلة في العمل، يجب أن تكون الوصفة صحيحة. تتكون خلية بطارية السيارة الكهربائية من أربع فئات أساسية من المواد، لكل منها دور كهروكيميائي محدد.
الـ الكاثود القطب الموجب هو المكان الذي تتجمع فيه أيونات الليثيوم أثناء التفريغ. وهناك نوعان من التركيبات الكيميائية السائدة: NMC (LiNixMnyCozO2)، الذي يُقدَّر لكثافة طاقته، و LFP (LiFePO4)، التي تُقدَّر لقيمتها من حيث التكلفة والاستقرار الحراري. إن الأنود يُستخدم الجرافيت بشكل شبه عام كقطب سالب، حيث يتميز الجرافيت الطبيعي بتكلفة أقل، بينما يوفر الجرافيت الصناعي كفاءة كولومبية أعلى في الدورة الأولى (حوالي 95% مقابل حوالي 90%).
ويقع بينهما فاصل, ، وهو غشاء من البولي بروبيلين أو البولي إيثيلين ذو مسام دقيقة يبلغ سمكه 10-25 ميكرون فقط. وتسمح مساميته التي تتراوح بين 40 و50% لأيونات الليثيوم بالمرور بحرية مع الحفاظ على العزل الكهربائي بين الأقطاب، كما تعمل درجة حرارة الإغلاق الحراري (~130 درجة مئوية) بمثابة صمام أمان مدمج. أما المكون الرابع، فهو الشحنة الكهربائية, ، هو محلول بتركيز 1 م من هيكسافلورو فوسفات الليثيوم (LiPF6) المذابة في مزيج من الكربونات العضوية (EC/DMC/EMC)، والتي تعمل كطريق سريع للأيونات التي تتنقل بين الكاثود والأنود.
تخيل الأمر وكأنه وصفة كعكة: الكاثود = الدقيق (الجزء الأكبر)، والأنود = السكر (المكون المقترن)، والإلكتروليت = الماء (الوسيط)، والفاصل = ورق الخبز (الحاجز). وتحدد الوصفة كل خطوة لاحقة.
تصنيع الأقطاب الكهربائية: من المسحوق إلى الرقائق الدقيقة
يمثل تصنيع الأقطاب الكهربائية ما يقارب 40% من التكلفة الرأسمالية لخط الإنتاج، وهناك سبب وجيه لذلك. فهذه هي المرحلة التي تتحول فيها المساحيق ذات الحجم الميكروني إلى أغشية دقيقة، حيث يحدد تجانسها كل ما يليها في عملية الإنتاج. وجوهر تصنيع الأقطاب الكهربائية بسيط بشكل خادع: فهي المرحلة الأكثر شبهاً بـ“الطباعة” في إنتاج البطاريات، كما أنها أول عائق رئيسي أمام العائد.
خلط الملاط: أساس جودة الأقطاب الكهربائية
تعد عملية الخلط هي النقطة التي تبدأ أو تنتهي عندها جودة البطارية. حيث يتم خلط مساحيق المواد الفعالة، ومضافات الكربون الموصلة، والمواد الرابطة البوليمرية مع المذيب بنسب دقيقة لتشكيل معجون متجانس. وعادةً ما تتراوح اللزوجة المستهدفة بين 2,000 و10,000 سنتيبواز لتركيبات الكاثود، مع محتوى صلب يتراوح بين 60 و75%.
هذا ليس مجرد عملية تقليب بسيطة. بالنسبة للكاثودات عالية المحتوى من النيكل (Ni ≥ 0.8)، تتطلب الحساسية للرطوبة غرف خلط تبلغ درجة الندى فيها -40 درجة مئوية أو أقل؛ حيث يمكن لقطرة واحدة من الرطوبة المحيطة أن تتسبب في تآكل مجمع التيار المصنوع من الألومنيوم قبل أن يبدأ الطلاء حتى. تستغرق الخلاطات الكوكبية التقليدية معالجة الدفعات ما بين 2 إلى 6 ساعات، في حين تقلل أنظمة البثق المستمر ثنائية اللولب من زمن البقاء إلى 30-120 ثانية مع قابلية تكرار أفضل ووقت تعطل أقل (مؤسسة فولتا, 2024).
إن حجم عمليات معالجة السوائل مذهل: فمصنع «جيغافاكتوري» واحد يستخدم ما يزيد عن 5,000 صمام تحكم آلي في البنية التحتية لإنتاج الملاط، ويقوم كل صمام منها بضبط الجرعات بدقة للمكونات داخل أوعية الخلط (فني هندسة النقل, 2024).
الطلاء والكالندرة: تحقيق التوحيد على مستوى الميكرون
وبمجرد خلط المزيج، يتم تطبيق الملاط على جامعات التيار المصنوعة من رقائق معدنية — الألومنيوم للكاثود، والنحاس للأنود — باستخدام طريقة الطلاء بقالب الشق. وتُعد هذه الخطوة الأكثر استهلاكًا للطاقة على الإطلاق في عملية تصنيع البطاريات، حيث تستهلك ما يقارب 48% من إجمالي طاقة الإنتاج.
في خط إنتاج نموذجي عالي السرعة، تمر رقائق النحاس التي يبلغ سمكها 6 ميكرون فقط وطولها 4,000 متر عبر آلة الطلاء بسرعة 80 مترًا في الدقيقة. ثم تمر الرقاقة المطلية حديثًا عبر مجفف تعويم يصل طوله إلى 70 مترًا، حيث ترتفع درجات الحرارة من درجة حرارة الغرفة إلى 150 درجة مئوية، مما يؤدي إلى تبخر المذيب. لكن السرعة تأتي مع ثمن: فالطلاءات التي تجف عند 150 درجة مئوية تُظهر تركيزات مادة رابطة في الطبقة السطحية أعلى بثلاث مرات من تلك الموجودة في الركيزة — وهو تأثير انتقالي يمكن أن يؤدي إلى تدهور الالتصاق والأداء الكهروكيميائي (مؤسسة فولتا, 2024).
بعد التجفيف، تدخل الرقاقة المطلية إلى مكبس التلبيس، وهو في الأساس زوج من الأسطوانات المسخنة التي تضغط على القطب الكهربائي حتى يصل إلى الكثافة والمسامية المستهدفتين (عادةً ما تتراوح بين 25 و35% للكاثودات، و30 و40% للأنودات). يؤدي الضغط الأعلى إلى زيادة كثافة الطاقة الحجمية، ولكنه يرفع في الوقت نفسه درجة التعرج، مما يعيق انتقال أيونات الليثيوم. وعادةً ما يتم رفض أي انحراف في سماكة الطلاء يتجاوز ±2%، وهو تفاوت أضيق من معظم عمليات التصنيع الدقيقة.
| المعلمات | الكاثود | الأنود |
|---|---|---|
| مادة الرقائق المعدنية | الألومنيوم (10-20 ميكرومتر) | النحاس (6-10 ميكرومتر) |
| المسامية المستهدفة | 25-35% | 30-40% |
| لزوجة الخلط | 2,000 – 10,000 سي بي | 1,000 – 5,000 سي بي |
| درجة حرارة التجفيف | RT – 150 درجة مئوية | RT – 150 درجة مئوية |
التقطيع وصناعة الأقطاب الكهربائية — التقطيع إلى أحجام مناسبة للخلايا
يجب الآن قص اللفائف الضخمة لتتناسب مع أبعاد الخلايا. تعمل آلات التقطيع على تقطيع الرقائق المطلية العريضة إلى شرائح ضيقة، وأي نتوءات أو انحناءات تحدث في هذه المرحلة تشكل مسارًا لحدوث دوائر قصيرة داخلية، وهو أحد الأسباب الجذرية الرئيسية للانفلات الحراري في الخلايا النهائية. ويتطلب المعيار الصناعي أن يكون ارتفاع النتوءات أقل من 50% من سماكة الطلاء.
بعد عملية التقطيع، تقوم آلات تصنيع الأقطاب الكهربائية بدمج عمليات قص الألسنة، ولحام الألسنة (بالموجات فوق الصوتية لربط الألسنة النحاسية والألومنيومية بالمجمع، وبالليزر لإحكام إغلاق الغطاء العلوي)، ووضع الشريط الواقي. وتقوم أنظمة الفحص البصري بمسح كل حافة من حواف الأقطاب بدقة تصل إلى الميكرون قبل أن تنتقل الألواح إلى مرحلة التجميع.
تجميع الخلايا: بناء قلب البطارية
بعد تجهيز الأقطاب الكهربائية، تصل عملية التصنيع إلى جوهرها المادي: تجميع حزمة الأنود-الفاصل-الكاثود لتشكيل خلية وظيفية. ويُعد هذا أيضًا مفترق الطرق الهيكلي، حيث يتم تحديد الشكل النهائي للخلية (أسطواني، أو منشوري، أو على شكل كيس).
يُعد الاختيار بين التكديس واللف أول قرار تصميمي. فالخلايا الأسطوانية تستخدم تقنية اللف بشكل حصري تقريبًا (لأنها سريعة واقتصادية)، بينما تفضل الخلايا الكيسية التكديس على شكل حرف Z (لأنه يوفر دقة أعلى، وفراغات داخلية أقل، وكثافة طاقة أفضل)، أما الخلايا المنشورية فيمكنها استخدام أي من الطريقتين. تحقق آلات التكديس الحديثة عالية السرعة أوقات دورات تقل عن 0.1 ثانية لكل قطعة مع عائدات تتجاوز 99.5%، وهو مستوى إنتاجية جعل التكديس قابلاً للتطبيق تجاريًا حتى على نطاق مصانع «جيجا».
يحدث كل هذا في غرف جافة تُحافظ فيها درجة الندى عند -55 درجة مئوية، وتبلغ الرطوبة النسبية حوالي 0.08%، في ظروف غرفة نظيفة من الفئة 7 وفقًا لمعايير ISO. ففي هذه المرحلة، تتفاعل الرطوبة مع المواد الأولية للكهربوليت، مكونةً حمض الهيدروفلوريك الذي يؤدي إلى تآكل الأقطاب الكهربائية من الداخل إلى الخارج.
تعبئة وإغلاق المحاليل الإلكتروليتية: الخطوة الرطبة الدقيقة
إذا كان تصنيع الأقطاب الكهربائية بمثابة عملية طباعة، فإن تعبئة الإلكتروليت هي بمثابة عملية جراحية. تُوضع الخلية المُجمَّعة والجافة في بيئة فراغية (ضغط مطلق أقل من 10 مليبار)، ثم تُحقن بجرعة محددة بدقة من الإلكتروليت. يجب أن يكون حجم التعبئة دقيقًا في حدود ±1%؛ فإذا كان أقل من اللازم، تتشكل بقع جافة تسبب مقاومة موضعية وترسب الليثيوم؛ أما إذا كان أكثر من اللازم، فإن الخلية تنتفخ أو تتسرب.
يتطلب الإلكتروليت نفسه درجة عالية جدًا من النقاء: LiPF6 تركيز يبلغ 1 مولار، ومحتوى مائي أقل من 10 أجزاء في المليون. وتقوم صمامات ذات مقاعد زاوية سريعة الدوران، مصممة لتحمل ملايين الدورات، بالتحكم في نبضات التعبئة والتفريغ، في حين يجب أن تكون جميع المكونات الملامسة للسائل مصنوعة من مادة PVDF أو PTFE لمنع تسرب أيونات المعادن إلى الإلكتروليت (فني هندسة النقل, ، 2024). بعد التعبئة، تُغلق الخلية بإحكام بالفراغ، وبذلك تكتمل مرحلة التجميع.
التكوين، والشيخوخة، والتشطيب: إحياء الخلية
الخلية التي تم تجميعها للتو خاملة كيميائيًا، فهي لم تحمل شحنة كهربائية قط. التدريب وهو أول «نفس» كهروكيميائي لها. خلال دورة الشحن الأولى، يتحلل جزء من مذيب الإلكتروليت (عادةً كربونات الإيثيلين) تحللاً اختزاليًّا على سطح الأنود، مكونًا طبقة «المرحلة البينية للإلكتروليت الصلب» (SEI) التي لا يتجاوز سمكها 5 إلى 20 نانومترًا. هذه الطبقة موصلة لأيونات الليثيوم ولكنها عازلة كهربائيًّا، وهي تعمل على تخميل الأنود، مما يمنع حدوث مزيد من تحلل الإلكتروليت في كل دورة لاحقة.
ثمن هذه الطبقة الواقية هو فقدان السعة بشكل لا رجعة فيه. عادةً ما تفقد أنودات الجرافيت ما بين 5 و10% من سعتها الأولية بسبب تكوّن طبقة SEI، وهو ما ينعكس في كفاءة كولومبية للدورة الأولى تتراوح بين 90 و95%. وكل ما ستقدمه الخلية على الإطلاق يبدأ من هذا المستوى الأساسي المنخفض.
بعد تكوّنها، تدخل الخلايا الشيخوخة فترة انتظار تتراوح من أسبوع إلى ثلاثة أسابيع في درجات حرارة محكومة (25-45 درجة مئوية)، تتيح للإلكتروليت أن يتغلغل تمامًا في مسام القطب الكهربائي وأن يستقر جهد الخلية. وخلال هذه الفترة، تنبعث غازات التكوين (بشكل أساسي الإيثيلين والهيدروجين وثاني أكسيد الكربون)2) يتم تهويتها عبر إزالة الغازات هذه الخطوة، التي تُغلق بعدها الخلية بشكل نهائي. تعمل منصات التشكيل ومحطات إزالة الغازات في ظل تحكم حراري دقيق (±1 درجة مئوية)، لأن جودة طبقة SEI، وبالتالي عمر البطارية، تتأثران بدرجة الحرارة حتى عند درجة واحدة.
التحكم الدقيق في السوائل: العمود الفقري الخفي لإنتاج البطاريات
تجول في أي مصنع «جيغافاكتوري» وستلاحظ آلاف الأنابيب والصمامات والمشغلات المتشابكة في كل مرحلة من مراحل الإنتاج. فخط إنتاج الملاط الواحد وحده يستخدم ما يزيد عن 5,000 صمام تحكم، مما يجعل مكونات التحكم في السوائل أكثر الأجهزة الدقيقة انتشارًا من حيث العدد في المصنع، ومع ذلك فهي الأقل ذكرًا في الأدبيات المتعلقة بالتصنيع (فني هندسة النقل, 2024).
الصمامات المستخدمة في خلط الملاط ومعالجة الأقطاب الكهربائية
تُعد محطة خلط الملاط المكان الذي تصل فيه كثافة الصمامات إلى ذروتها. يدخل كل مسحوق وكل مذيب وكل مادة مضافة إلى وعاء الخلط عبر مسار تدفق مخصص يتم التحكم فيه بواسطة صمامات آلية. تتولى الصمامات الكروية ذات الفتحة على شكل حرف V عملية القياس والجرعات بدقة، حيث يوفر ملف التدفق المميز لها (FL ≥ 0.9) دقة تشبه دقة الصمامات الكروية في هيكل مدمج. أما الصمامات الفراشية فتتولى نقل السوائل السائبة والملاط في الأنابيب التي يبلغ قطرها 2 بوصة أو أكثر، حيث تجعلها فعاليتها من حيث التكلفة على نطاق واسع الخيار الافتراضي.
لكن مادة الصمام لا تقل أهمية عن نوعه، خاصة في إنتاج سلائف الكاثود. تتضمن العملية الرطبة لمواد الكاثود سوائل شديدة التآكل: حمض الكبريتيك، والصودا الكاوية، والأمونيا، وكبريتات النيكل والكوبالت والمنغنيز. وأي أكسيد حديدي أو زنك أو أسبستوس أو PVC يتسرب من مواد الصمامات أو الأنابيب سيؤدي إلى تلوث مزيج سلائف الكاثود بشكل لا رجعة فيه. ولهذا السبب أصبحت الصمامات المصنوعة من اللدائن الحرارية هي المعيار السائد: حيث يوفر مادة PPGF (ألياف زجاجية من البولي بروبيلين) مقاومة للتآكل تبلغ 30 ضعف مقاومة المعدن المبطّن بـ PTFE، بينما يوفر مادة PVDF (فلوريد البولي فينيلدين) مقاومة للتآكل تبلغ 100 ضعف مقاومة مادة PTFE إلى جانب خمول كيميائي فائق (SAFI / ValveUser, 2024).
الصمامات في معالجة الإلكتروليت وإدارة الحرارة
أما في مرحلة ما بعد الإنتاج، فإن عملية تعبئة الإلكتروليت تتطلب نوعًا مختلفًا تمامًا من الصمامات. وتهيمن هنا الصمامات ذات المقعد الزاوي؛ حيث إن استجابتها السريعة للفتح والإغلاق ونظام التشغيل المدمج المدمج يجعلها مثالية لدورات النبض السريعة للتفريغ والتعبئة في محطات التعبئة، كما أن عمرها التشغيلي المقدر (بملايين الدورات) يتناسب مع الوتيرة المستمرة لخط إنتاج عالي الإنتاجية.
تطرح مرحلة تشكيل التكوين والشيخوخة تحديًا آخر في مجال التحكم في السوائل، ألا وهو التنظيم الحراري. فالحفاظ على استقرار درجة الحرارة بمقدار ±1 درجة مئوية عبر مئات قنوات التكوين يتطلب تعديل صمامات التحكم في دوائر التبريد المُغلفة، وصمامات التحكم الكروية المزودة بتغذية راجعة من جهاز تحديد الموضع، مما يوفر التعديل الدقيق للتدفق الذي تعتمد عليه جودة التكوين وفقًا لمعيار SEI.
إن قرار اختيار الصمام في كل مرحلة ليس بالأمر الهين. ويلخص الجدول أدناه التوزيع النموذجي:
| مرحلة التصنيع | السوائل / الوسائط | نوع الصمام الموصى به | المتطلبات الأساسية |
|---|---|---|---|
| خلط الملاط (تحديد جرعات المسحوق/السائل) | Active materials + solvents | V-port ball valve | Precision metering (FL ≥ 0.9) |
| Slurry mixing (bulk transfer ≥ 2″) | Slurries + process liquids | Butterfly valve | Cost-effective at scale |
| Electrolyte filling | LiPF6 الشحنة الكهربائية | Angle seat valve | High cycle life + chemical inertness |
| Cathode wet process | H2SO4 / NaOH / NH3 / metal sulfates | Thermoplastic ball/pinch valve (PPGF/PVDF) | Zero metal contamination |
| Thermal management (formation/aging) | Cooling water/glycol | Globe control valve | ±1°C regulation |
Quality Assurance Testing at Every Stage
Quality in battery manufacturing is not a final checkpoint it’s embedded at every stage because defects compound downstream. An electrode coating defect missed at slitting becomes a short-circuit risk in the assembled cell. A weak tab weld becomes a hot spot under load. A poorly formed SEI becomes an early-life capacity fade.
Optical inspection systems scan electrode edges at micron resolution. Ultrasonic weld peel-strength tests verify tab-to-collector bond integrity. Helium leak detection sensitive to 10-5 mbar·L/s confirms hermetic sealing after electrolyte filling. Electrochemical impedance spectroscopy (EIS) probes for internal defects that visual inspection cannot catch. By the time a cell reaches end-of-line testing, it has cleared over 30 individual parameter checks: capacity, voltage, internal resistance, self-discharge rate, insulation resistance, thickness, and weight, among others.
Full traceability ties it all together. Every cell carries RFID or barcode data linking it to the specific slurry batch, coater lane, winding station, filling nozzle, and formation rack that produced it a digital thread that makes root-cause analysis possible when something goes wrong, and a non-negotiable requirement for any modern gigafactory.
For battery manufacturers specifying fluid control components across their production lines, working with a supplier that offers in-house R&D, design, testing, and assembly under one roof can simplify the valve selection process. VINCER provides ball valves for precise metering, globe control valves for temperature regulation, and multi-material options including stainless steel, duplex, and PTFE/PVDF-seated configurations with tailored selection support to match the chemical and precision demands of each manufacturing stage. Explore VINCER’s ball valve series أو discuss your specific requirements.
المراجع
- Volta Foundation. “Battery Manufacturing Basics from CATL’s Cell Production Line (Part 1).” 2024. volta.foundation
- Mobility Engineering Tech. “Control Valves: Essential Components for EV Battery Manufacturing and Recycling.” 2024. mobilityengineeringtech.com
- SAFI / ValveUser. “The Right Choice of Valves in the Wet Section of Battery Production for Electric Vehicles.” 2024. valveuser.com
- VINCER Valve. Ball Valve Series. vincervalve.com
- VINCER Valve. Globe Control Valves. vincervalve.com
- VINCER Valve. Contact for a Quote. vincervalve.com
- VINCER Valve. الصفحة الرئيسية. vincervalve.com


