
Entrez dans n'importe quelle usine moderne de fabrication de batteries, et la première chose que vous remarquez, ce ne sont pas les robots. C'est le rythme effréné. Une cellule lithium-ion passe de la matière première au produit fini en franchissant quatre étapes étroitement liées, chacune nécessitant un type d'automatisation différent.
Le voyage commence par fabrication d'électrodes, où les poudres de matière active sont mélangées pour former une pâte, appliquées sur une feuille métallique à une vitesse de 30 à 80 mètres par minute, séchées, calandrées, puis découpées à la largeur souhaitée. Le défi en matière d’automatisation est ici d’une simplicité trompeuse : maintenir une viscosité constante de la pâte. Un écart de viscosité de 3% entraîne un revêtement irrégulier, et ce type de défaut ne peut être corrigé par aucun robot en aval.
Vient ensuite assemblage de cellules enrouler ou empiler les électrodes, les insérer dans les boîtiers, souder les bornes et remplir d’électrolyte. C’est là que la rapidité et la précision se rencontrent. Une machine à enrouler les cellules prismatiques fonctionne à un rythme de 1,5 à 2,5 secondes par unité. Les lignes de production de cellules cylindriques, comme celles de l’usine phare d’EVE Energy, produisent 300 cellules par minute (EVE Energy, 2026). À ces vitesses, une erreur de position d'un demi-millimètre peut facilement entraîner un rappel.
La troisième étape formation et vieillissement constitue le goulot d'étranglement silencieux du secteur. Les cellules subissent leur premier cycle de charge-décharge, puis restent au repos pendant 24 à 72 heures afin que leurs propriétés électrochimiques se stabilisent. Cette seule étape représente plus de 40% du temps total de la chaîne de production. Dans ce cas précis, l’automatisation vise moins la vitesse que la précision : contrôle de la température à ±0,5 °C près, surveillance de la tension avec une résolution de l’ordre du millivolt et enregistrement des données qui constituent le « certificat de naissance » définitif de chaque cellule.
Enfin, assemblage de modules et de packs Elle consiste à assembler les cellules, à empiler et à souder les barres omnibus, à intégrer la gestion thermique et à les relier au système de gestion de la batterie. La coordination entre plusieurs postes devient alors le principal enjeu en matière d'automatisation. Une ligne d'assemblage de packs peut compter jusqu'à 15 robots travaillant simultanément ; si l'un d'entre eux se désynchronise, c'est tout le poste qui est affecté.
Entre ces quatre étapes coule un fleuve dont on parle moins : la manutention des matériaux, les transferts de données et les systèmes fluides qui alimentent chaque processus. Nous y reviendrons plus en détail dans un instant.
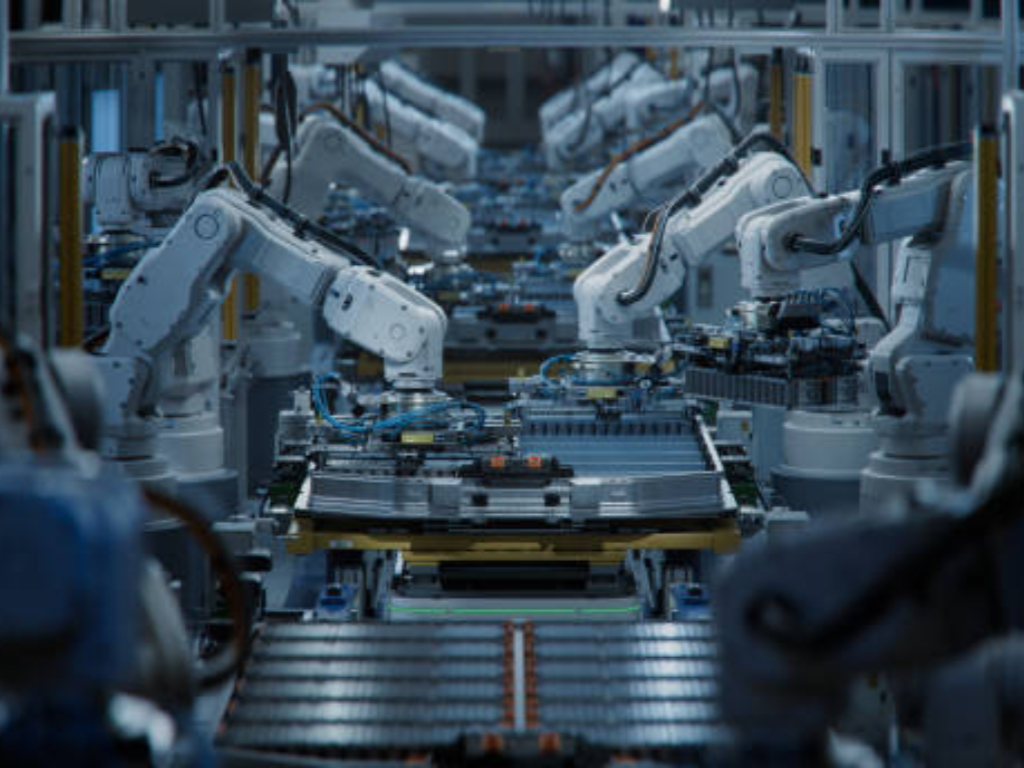
Les technologies d'automatisation essentielles au bon fonctionnement des usines de batteries modernes
Si l'on réduit une gigafactory de batteries à sa seule architecture de contrôle, on distingue trois niveaux. Le niveau décisionnel repose sur l'IA. Le niveau d'exécution relève de la robotique. Le niveau de validation repose sur les jumeaux numériques. Chacun de ces niveaux a son importance, mais c'est en les confondant que les stratégies d'automatisation échouent.
IA et apprentissage automatique : la couche décisionnelle
L'intelligence artificielle appliquée à la fabrication de batteries a dépassé le stade des projets pilotes. Des chaînes de production réelles recourent désormais à l'optimisation par intelligence artificielle en boucle fermée pour des processus dans lesquels les opérateurs humains ne peuvent tout simplement pas réagir assez vite.
L'exemple le plus parlant concerne le remplissage d'électrolyte. La plateforme LEADACE de LEAD Intelligent, déployée chez un fabricant de batteries de premier plan, utilise les données des capteurs en temps réel pour ajuster en continu les paramètres de remplissage. Résultat : 47 cellules non conformes en moins par machine et par jour, avec des gains de rendement allant de 0,11 TP3T à 2,51 TP3T selon que l'équipement est neuf ou ancien (LEAD Intelligent, 2025). Sur les anciennes lignes de production, ce gain de 2,51 TP3T se traduit par des millions de cellules de bonne qualité supplémentaires par an.
L'inspection visuelle basée sur l'IA est tout aussi révolutionnaire. L'usine phare d'EVE Energy utilise le système d'inspection par vision artificielle 100%, qui effectue une inspection en 0,3 seconde par cellule, sans aucune erreur de jugement et avec une amélioration de 70% de la régularité de la tension par rapport aux références d'avant l'IA (EVE Energy, 2026). Si l'on compare cela à la norme du secteur, qui repose sur des contrôles manuels par échantillonnage, l'écart est difficile à ignorer.
Dans une gigafactory de 40 GWh, une amélioration du rendement de 1% peut représenter plusieurs millions de dollars par an. À elle seule, la maintenance prédictive basée sur l’IA permet d’atteindre un temps de disponibilité des équipements de 7% et une réduction des rebuts de 10%, ce qui représente au total environ $30 millions par an à cette échelle.
Siemens, Étude comparative sur la fabrication intelligente de batteries, 2025
Robotique et manutention automatisée : la couche d'exécution
Les robots utilisés dans la fabrication de batteries font preuve d’une précision qui redéfinit la notion d“” acceptable » sur une chaîne de production. Les robots industriels IRB 4600 d’ABB, largement utilisés pour la manutention des cellules et l’assemblage des modules, affichent des temps de cycle environ 25% plus rapides que la référence du secteur pour des charges utiles comparables.
Mais ce qui caractérise véritablement l’automatisation dans les usines de batteries, ce ne sont pas les spécifications individuelles des robots. C’est la coordination. Un seul poste d’assemblage de cellules peut intégrer des robots industriels à six axes pour le soudage au laser avec une précision de positionnement inférieure à ±0,3 mm, des robots collaboratifs pour l’insertion de connecteurs avec des temps de cycle de 12 secondes et un retour de force contrôlé, des robots mobiles autonomes pour la livraison de matériaux, ainsi que des systèmes de mouvement linéaire à grande vitesse atteignant 5 mètres par seconde pour le tri des cellules.
Lorsque tous ces éléments fonctionnent sur des contrôleurs indépendants, sans planificateur centralisé, il en résulte du bruit, et non une symphonie. La couche MES qui orchestre cet ensemble fait souvent la différence entre une ligne fonctionnant à un OEE de 95% et une autre qui peine à atteindre 75%.
Jumelages numériques et mise en service virtuelle : la couche de validation
S'il y a bien une technologie qui, au cours des deux dernières années, est passée du statut de “ concept intéressant ” à celui de “ nécessité concurrentielle ” dans le secteur de la fabrication de batteries, c'est bien le jumeau numérique.
Un jumeau numérique est une réplique virtuelle en direct d'une chaîne de production physique, alimentée par des données de capteurs en temps réel. Son premier avantage réside dans la mise en service virtuelle, qui permet de simuler la conception de l'ensemble de la chaîne avant même qu'un seul équipement ne soit fixé au sol. Siemens indique qu'un fabricant taïwanais de batteries LFP, grâce à la simulation de son usine, a réduit le temps d'inactivité des équipements de 15% et la consommation d'énergie de 5% avant même que la montée en puissance physique ne commence (Siemens, 2025).
Le deuxième avantage concerne les opérations courantes. Un jumeau numérique fonctionnant en parallèle de la ligne physique permet de détecter les anomalies avant qu’elles ne se transforment en défauts, en prédisant la tendance à la dégradation d’une électrode de soudage et en la signalant au service de maintenance, plutôt que de la découvrir à la suite d’un lot de cellules rejetées. Le retour sur investissement typique d’un jumeau numérique se situe entre 12 et 24 mois, en fonction de la complexité de la ligne.
Le pilier invisible : l'infrastructure de contrôle des fluides dans les usines de batteries
Si les robots de votre ligne de production de batteries ont une précision de positionnement de 0,1 mm, mais que l’ouverture de votre vanne de coulis varie de 5%, c’est la valeur de 5% qui détermine votre rendement maximal, et non celle de 0,1 mm. Ce déséquilibre constitue le principal angle mort de la plupart des stratégies d’automatisation.
Dans le secteur, le débat sur l’automatisation est dominé par les robots, l’intelligence artificielle et les jumeaux numériques, car ces technologies sont visibles, faciles à commercialiser et source de satisfaction intellectuelle. Pourtant, chaque processus de fabrication de batteries repose sur des systèmes de fluides contrôlés avec précision. La boue s’écoule. L’électrolyte est dosé. Le liquide de refroidissement circule. L’air comprimé actionne les mécanismes. L’azote purge les circuits. Et au cœur de chacun de ces flux se trouve une vanne.
Contrôle de la pâte d'électrode : là où commence la qualité de la batterie
La suspension d’électrode est un fluide non newtonien dont la viscosité varie entre 2 000 et 10 000 mPa·s, transportant des particules solides de matière active et d’additif conducteur dont la taille D50 est comprise entre 5 et 10 micromètres. Elle est abrasive. Elle subit une sédimentation. Elle doit parvenir à la tête d’enduction à un débit suffisamment stable pour maintenir la régularité du poids d’enduction dans une fourchette de ±1,51 TP3T — la limite de conformité/non-conformité du secteur —, les lignes de production de pointe visant quant à elles une tolérance de ±1,01 TP3T.
Les vannes contrôlant ce débit doivent répondre à trois exigences : des composants internes résistants à la corrosion, en acier inoxydable duplex ou revêtus de PTFE ; une fermeture étanche conforme à la norme ANSI Classe VI (zéro fuite) ; et un fonctionnement qui ne libère pas de particules métalliques dans la boue. Une seule vanne qui fuit sur la conduite d’alimentation ne se contente pas de gaspiller du matériau. Elle introduit des pulsations de débit qui se traduisent directement par des variations d’épaisseur de revêtement, et de là, par des irrégularités de capacité d’une cellule à l’autre que la phase de formation ne peut corriger.
L'intégration de l'automatisation est en principe simple : un actionneur électrique sur la vanne de régulation, un débitmètre magnétique assurant la rétroaction, et une boucle PID ajustant la position de la vanne pour maintenir le débit cible. La difficulté réside dans le choix des composants appropriés, en particulier la bande morte et le temps de réponse de la vanne, qui déterminent si la boucle de régulation est capable de suivre la consigne à des vitesses d'enduction comprises entre 30 et 80 mètres par minute.
Précision du remplissage en électrolyte : une étape cruciale contrôlée au millilitre près
Si le contrôle de la suspension détermine la qualité des électrodes, le remplissage en électrolyte détermine quant à lui la sécurité et la durée de vie de la cellule. L’électrolyte à base d’hexafluorophosphate de lithium est extrêmement sensible à l’humidité : une exposition à l’air ambiant présentant une teneur en eau supérieure à 10 parties par million entraîne une dégradation irréversible. L’environnement de remplissage doit présenter un point de rosée inférieur à -40 °C, et chaque vanne du circuit de fluide doit résister à la corrosion par le LiPF₆ tout en garantissant une précision de remplissage de ±1,01 TP3T en volume.
Le processus de remplissage se déroule en plusieurs étapes : mise sous vide pour évacuer l’air des pores de l’électrode, injection lente pour permettre le mouillage par capillarité, maintien sous pression pour faire pénétrer l’électrolyte jusqu’aux couches les plus profondes, et un contrôle final du niveau. Chaque étape possède son propre profil d’ouverture de vanne, et c’est lors de la transition entre les étapes — qui ne dure souvent que quelques millisecondes — que se joue la précision. Les vannes de dosage micrométriques, dont les pièces en contact avec le fluide sont en PTFE ou en Hastelloy, actionnées par des actionneurs électriques offrant une résolution de positionnement inférieure au degré, constituent la norme pour les lignes haut de gamme visant une précision de remplissage de ±0,51 TP3T.
Systèmes de refroidissement, de gaz et de services généraux : les piliers méconnus de l'automatisation
Les systèmes de services généraux d’une usine de batteries constituent ses systèmes circulatoire et respiratoire. Le département de formation génère une chaleur considérable — chaque cellule en cours de charge est en effet un petit radiateur — et l’eau de refroidissement doit atteindre une précision de ±0,5 °C simultanément dans des centaines de canaux. Chaque canal est contrôlé par une vanne électrique modulante réagissant à une boucle de régulation à partir d’un capteur de température. Une seule vanne bloquée en position ouverte inonde une armoire de formation d’eau surfroidie, et soudain, tout un lot présente un écart de capacité qui n’apparaîtra que plusieurs semaines plus tard lors du test de fin de ligne.
Les systèmes d’air comprimé, généralement conformes à la norme ISO 8573-1 Classe 1 en matière de teneur en particules et en humidité, alimentent les actionneurs pneumatiques dans l’ensemble de l’usine. Une fluctuation de pression de ±0,1 bar à la sortie du compresseur, facilement provoquée par un régulateur de pression défaillant, se répercute sur tous les dispositifs pneumatiques en aval. Et dans les postes de soudage, l’azote d’atmosphère protectrice, d’une pureté de 99,999%, circule à travers des vannes à haute étanchéité où toute fuite compromet l’intégrité de la soudure, et ne se contente pas de gaspiller du gaz.
Ces systèmes sont rarement mentionnés dans les documents stratégiques relatifs à l'automatisation. Pourtant, la défaillance d'une seule vanne de service peut mettre une chaîne de production à l'arrêt aussi efficacement qu'une collision impliquant un bras robotisé. La différence : tout le monde surveille les robots. Presque personne ne contrôle les vannes. Du moins, pas avant qu'une défaillance ne survienne.
Vérification du circuit hydraulique avant le vol
Transport de boues Votre vanne ne provoque-t-elle pas de perte de particules ?
Vérifiez que toutes les vannes des conduites de boue sont équipées de pièces internes revêtues de PTFE ou en acier inoxydable duplex, conformes à la norme ANSI Classe VI. La contamination par des particules métalliques due à l'usure des vannes constitue la source de défaut la plus sous-estimée.
Dosage des électrolytes Précision de remplissage de ±1,01 TP3T ou supérieure ?
Vérifier que les vannes de dosage de précision offrent une précision volumétrique de ±1,01 TP3T sur tous les canaux. La résistance à la corrosion par le LiPF₆ (pièces en contact avec le produit en PTFE/Hastelloy) est une exigence incontournable dans l'environnement de remplissage.
Systèmes de refroidissement et de gaz Commande automatisée avec boucles de rétroaction ?
La température de l'eau de refroidissement doit être maintenue à ±0,5 °C par canal à l'aide de vannes électriques modulantes. L'air comprimé conforme à la norme ISO 8573-1, classe 1, N, d'une pureté de 99,999%, ainsi que l'eau de refroidissement, nécessitent tous deux des vannes automatisées à haute étanchéité équipées d'un système de surveillance de la pression.
Du laboratoire à la Gigafactory : relever les défis les plus complexes de l’automatisation
Comprendre la technologie est une chose. La déployer à grande échelle en est une autre. Trois défis étroitement liés expliquent l'écart entre ce qui fonctionne sur une ligne pilote et ce qui s'impose dans une gigafactory.
La chute brutale des rendements. Un procédé de fabrication de batteries qui permet d’obtenir un rendement de 95% en laboratoire donne systématiquement un rendement de 40% lors de la phase initiale de montée en puissance de la production (Siemens, 2025). Le coupable n’est pas un processus en particulier. Il s’agit de l’effet cumulatif de petites variations lorsque la vitesse de production est multipliée par 10 à 100. Les ingénieurs de Grob-Werke ont fait le calcul : si votre ligne de production d’électrodes produit une feuille défectueuse sur 10 000, que chaque cellule utilise 100 feuilles et que chaque pack utilise 30 cellules, ce seul défaut entraîne un taux de rebut de 251 TP3T par pack (Ingénierie de la mobilité électrique, 2026). Les secteurs apparentés à celui des semi-conducteurs affichent un rendement compris entre 96 et 98%. La fabrication de batteries, même chez les acteurs bien établis, se situe plutôt autour de 90% en régime permanent.
Contamination en seize points. Les experts du secteur chez Meech International ont identifié 16 points de contamination distincts sur une chaîne de production de batteries type. Les particules métalliques provenant de l’usure des surfaces des équipements constituent la menace la plus sous-estimée. Dans une salle blanche où le point de rosée est de -40 °C, les équipements d’automatisation eux-mêmes ne doivent pas devenir une source de contamination. Cette contrainte influe directement sur le choix des composants : les roulements, les joints d’étanchéité et les pièces internes des vannes doivent tous être fabriqués dans des matériaux qui ne génèrent pas de particules lors de cycles répétés.
Des données qui ne peuvent pas circuler. Parcourez la plupart des usines de fabrication de batteries et vous découvrirez une véritable « Tour de Babel » numérique. Les bobineuses japonaises, les lignes de revêtement allemandes et les armoires de formation chinoises utilisent chacune leur propre protocole. Les données existent – des gigaoctets entiers, générés toutes les heures – mais elles ne peuvent pas circuler au-delà des frontières des processus pour permettre l’analyse des causes profondes qui permettrait réellement d’améliorer le rendement. Rockwell Automation et Siemens ont tous deux identifié ce problème comme le principal obstacle à l’optimisation en boucle fermée dans la fabrication de batteries. Il s’agit au moins autant d’un problème organisationnel que technique.
Ces trois défis sont liés par un dénominateur commun : ils renvoient tous à la qualité des infrastructures. L’écart de rendement se réduit lorsque les processus en amont, en particulier la préparation des suspensions et le remplissage d’électrolyte, fonctionnent avec une plus grande régularité. La contamination est avant tout un problème lié au choix des matériaux et des composants. Quant à l’intégration des données, bien qu’il s’agisse en partie d’un défi logiciel, elle commence par la mise en place d’instruments et d’actionneurs générant des données propres et structurées, notamment des vannes et actionneurs intelligents dotés de fonctions de diagnostic intégrées.
La « falaise des rendements »
Le Lab 95% passe à 40% lors de la montée en puissance. Un défaut d'électrode pour 10 000 feuilles entraîne le rejet de l'ensemble du lot 25%. La seule véritable solution réside dans la régularité des processus en amont.
Contamination
16 points de contamination répertoriés tout au long de la ligne. Les particules métalliques provenant de l'usure des surfaces des équipements constituent la menace cachée #1. Le choix des matériaux est la clé du contrôle de la contamination.
Silos de données
Chaque équipement utilise son propre protocole. Des gigaoctets de données de qualité restent bloqués aux interfaces entre les processus. L'analyse des causes profondes commence par un seul pont, et non par une plateforme complète.
Une feuille de route pratique : évaluer le niveau de préparation de votre usine de batteries en matière d'automatisation
Les sections précédentes ont présenté à quoi ressemblera l'automatisation de la fabrication des batteries en 2026. Voici comment l'appliquer à votre propre activité, que vous dirigiez une gigafactory de 40 GWh ou une ligne de production spécialisée de 2 GWh.
Étape 1 : Commencez par dresser un état des lieux de votre infrastructure de fluides. Avant d’investir dans un nouveau projet pilote d’IA, faites le point et répondez à trois questions. Vos vannes de distribution de boue sont-elles résistantes à la corrosion et ne libèrent-elles pas de particules ? Votre système de remplissage d’électrolyte garantit-il une précision volumétrique de ±1% sur tous les canaux ? Vos circuits d’eau de refroidissement disposent-ils d’un contrôle automatisé de la température avec des boucles de rétroaction fonctionnelles ? Si vous avez répondu “ Je ne sais pas ” à l’une de ces questions, vous venez de trouver le projet d’automatisation offrant le meilleur retour sur investissement. Et ce n’est pas un robot.
Étape 2 : Réalisez un audit de votre architecture de données. Comptez le nombre de protocoles de communication différents présents sur votre ligne. S'il y en a plus de trois, cela signifie que votre problème d'intégration des données est bien réel. Identifiez les données de qualité les plus critiques qui s'arrêtent actuellement à la limite d'un processus — généralement des données de formation qui ne parviennent jamais à l'équipe chargée des électrodes — et créez un pont avant d'essayer de tout connecter.
Étape 3 : Identifiez votre véritable goulot d'étranglement. Ne vous précipitez pas sur la station de traitement la plus récente et la plus complexe. Dans la plupart des usines de fabrication de batteries, le goulot d’étranglement n’est ni la soudeuse laser ni l’empileuse. Il s’agit plutôt d’une ligne de revêtement vieillissante, d’une station de remplissage irrégulière ou d’une armoire de formation présentant une dérive de température. Identifiez la station présentant l’écart de Cpk le plus important, et non celle dont la fiche technique est la plus impressionnante.
Étape 4 : Élaborer un plan d'automatisation par étapes. La première phase, qui s’étend des mois 0 à 6, vise l’automatisation critique au niveau des postes de travail et la collecte de données de base, faisant passer le rendement de 40% à 70%. La deuxième phase, des mois 6 à 12, ajoute un système MES au niveau des lignes de production et une inspection en ligne, faisant passer le rendement de 70% à 85%. La troisième phase, du 12e au 24e mois, introduit une optimisation en boucle fermée pilotée par l’IA et une traçabilité sur l’ensemble du cycle de vie, avec pour objectif d’atteindre 95% et plus. Ces objectifs s’appuient sur les références de Siemens en matière de fabrication de batteries et sont réalisables grâce à une exécution rigoureuse.
Vérifiez les vannes à boue, le dosage de l'électrolyte et les commandes de refroidissement. Identifiez le projet offrant le meilleur retour sur investissement : ce n'est généralement pas un robot.
Vous avez plus de 3 protocoles sur votre ligne ? Créez un pont inter-domaines en commençant par les données de formation transmises à l'équipe chargée des électrodes.
Pas la soudeuse laser. Identifiez l’enducteur vieillissant, la machine de remplissage irrégulière ou l’armoire de formation présentant une dérive et dont l’écart Cpk est le plus important.
0 à 6 mois : rendement de 40% à 70%. 6 à 12 mois : MES + inspection jusqu’à 85%. 12 à 24 mois : IA en boucle fermée jusqu’à 95%+.
Lors de l’évaluation d’une infrastructure d’automatisation destinée à la production de batteries, il convient d’accorder une attention particulière aux composants de contrôle des fluides qui sont à la base de chaque étape du processus. La différence entre une chaîne de production qui atteint systématiquement ses objectifs de rendement et une autre qui n’y parvient pas tient souvent à la qualité des vannes et des actionneurs qui gèrent les débits de boue, d’électrolyte, de liquide de refroidissement et de gaz. Des fabricants tels que VINCER, dont vannes à commande électrique et vannes de régulation à sphère sont conçues pour répondre aux exigences de précision des systèmes industriels automatisés de gestion des fluides et constituent un point de référence utile pour comprendre à quoi ressemble, dans la pratique, un matériel de contrôle des processus correctement spécifié. Le choix judicieux des vannes ne fera pas la une des journaux comme c'est le cas pour l'IA. Mais il permettra à votre chaîne de production de continuer à fonctionner pendant que vos concurrents seront encore en train de lutter contre les problèmes de rendement.
Discutez de votre gamme de batteries avec un ingénieur de Valve
Bénéficiez d'une consultation technique sur les spécifications relatives au contrôle des fluides pour la fabrication de batteries avec une réponse sous 12 heures.
Demander une consultationRéférences
- EVE Energy. “ La première usine phare au monde dédiée aux batteries cylindriques. ” 2026. evebattery.com
- LEAD Intelligent. “ La plateforme intelligente LEADACE améliore la qualité et l’efficacité du remplissage d’électrolyte. ” 2025. leadintelligent.com
- Siemens. “ Fabrication intelligente de batteries : transformer les données en décisions à chaque étape de la production. ” 2025. blog.siemens.com
- eMobility Engineering. “ Augmentation de la production de batteries : qualité, rendement et efficacité. ” 2026. emobility-engineering.com
- VINCER Valve. “ Vannes à commande électrique. ” vincervalve.com
- VINCER Valve. “ Vannes de régulation à soupape sphérique. ” vincervalve.com
- VINCER Valve. Page d'accueil. vincervalve.com


