
إذا دخلت أي مصنع حديث للبطاريات، فإن أول ما ستلاحظه ليس الروبوتات، بل الوتيرة المتسارعة التي لا تهدأ. فخلية الليثيوم أيون تنتقل من مرحلة المواد الخام إلى المنتج النهائي عبر أربع مراحل مترابطة بشكل وثيق، تتطلب كل منها نوعًا مختلفًا من الأتمتة.
تبدأ الرحلة بـ تصنيع الأقطاب الكهربائية, ، حيث تُخلط مساحيق المواد الفعالة لتشكيل معجون سائل، ثم تُطلى على رقائق معدنية بسرعة تتراوح بين 30 و80 مترًا في الدقيقة، ثم تُجفف، وتُكوى، وتُقطع إلى العرض المطلوب. ويبدو التحدي الذي يواجه الأتمتة هنا بسيطًا للوهلة الأولى: الحفاظ على ثبات لزوجة المعجون السائل. فأي انحراف في اللزوجة بمقدار 3% يؤدي إلى طلاء غير متساوٍ، والطلاء غير المتساوي هو نوع من العيوب التي لا يمكن لأي روبوت في المراحل اللاحقة إصلاحها.
ثم يأتي تجميع الخلايا لف الأقطاب الكهربائية أو تكديسها، وإدخالها في الأغلفة، ولحام الأطراف، وملء المحلول الكهربائي. وهنا تتلاقى السرعة والدقة. تعمل آلة لف الخلايا المنشورية بمعدل يتراوح بين 1.5 و2.5 ثانية لكل وحدة. أما خطوط الإنتاج الأسطوانية، مثل تلك الموجودة في مصنع «لايت هاوس» التابع لشركة EVE Energy، فتنتج 300 خلية في الدقيقة (إيف إنيرجي, ، 2026). عند هذه السرعات، يصبح أي خطأ في تحديد الموقع بمقدار نصف مليمتر سببًا محتملاً لإعادة الاستدعاء.
المرحلة الثالثة التكوين والشيخوخة وهذا يمثل عنق الزجاجة الخفي في هذه الصناعة. تخضع الخلايا لدورة الشحن والتفريغ الأولى، ثم تُترك لمدة تتراوح بين 24 و72 ساعة حتى تستقر خصائصها الكهروكيميائية. وتستهلك هذه المرحلة الواحدة ما يزيد عن 40% من إجمالي وقت خط الإنتاج. لا تتركز الأتمتة هنا على السرعة بقدر ما تتركز على الدقة: التحكم في درجة الحرارة بدقة ±0.5 درجة مئوية، ومراقبة الجهد بدقة تصل إلى الميليفولت، وتسجيل البيانات الذي يُشكل «شهادة الميلاد» الدائمة لكل خلية.
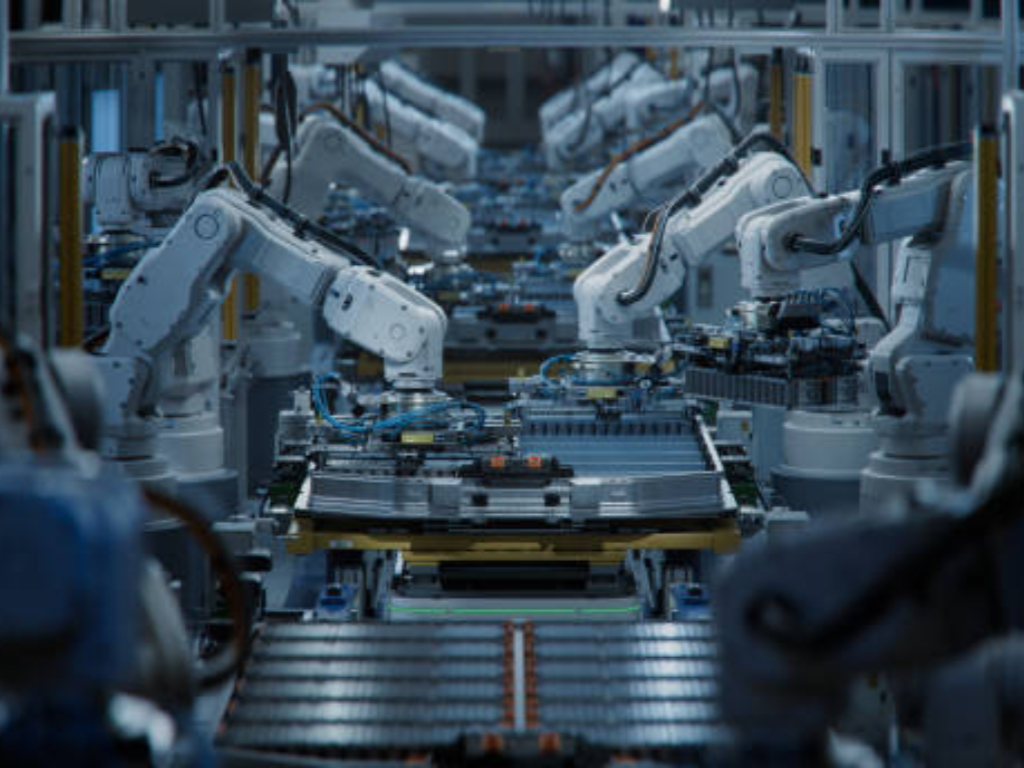
وأخيرًا،, تجميع الوحدات والحزم يجمع الخلايا معًا من خلال تكديسها ولحام قضبان التوصيل، ودمج إدارة الحرارة، وربطها بنظام إدارة البطارية. ويصبح التنسيق بين المحطات المتعددة المشكلة الرئيسية في مجال الأتمتة. فقد يضم خط إنتاج حزم البطاريات 15 روبوتًا تعمل في وقت واحد؛ فإذا خرج أحدها عن التزامن، فإن المحطة بأكملها تتعطل بشكل متسلسل.
بين هذه المراحل الأربع يجري نهر لا يُتحدث عنه كثيرًا: مناولة المواد، وعمليات نقل البيانات، والأنظمة المرنة التي تغذي كل عملية. سنعود إلى هذا الموضوع بعد قليل.
تقنيات الأتمتة الأساسية التي تدعم مصانع البطاريات الحديثة
إذا ما قمنا بتحليل مصنع ضخم لإنتاج البطاريات وصولاً إلى بنية التحكم الخاصة به، تظهر ثلاث طبقات. تعمل طبقة اتخاذ القرار بالاعتماد على الذكاء الاصطناعي. أما طبقة التنفيذ فتعتمد على الروبوتات. وطبقة التحقق تعتمد على «التوائم الرقمية». كل طبقة منها مهمة، لكن الخلط بينها هو ما يؤدي إلى فشل استراتيجيات الأتمتة.
الذكاء الاصطناعي والتعلم الآلي: طبقة اتخاذ القرار
لقد تجاوز استخدام الذكاء الاصطناعي في صناعة البطاريات مرحلة المشاريع التجريبية. وتقوم خطوط الإنتاج الفعلية الآن بتطبيق عملية تحسين قائمة على الذكاء الاصطناعي في حلقة مغلقة على العمليات التي لا يستطيع المشغلون البشريون الاستجابة فيها بالسرعة الكافية.
وأبرز مثال على ذلك هو عملية تعبئة الإلكتروليت. فمنصة LEADACE التابعة لشركة LEAD Intelligent، والمُطبَّقة لدى إحدى الشركات الرائدة في تصنيع البطاريات، تستخدم بيانات المستشعرات في الوقت الفعلي لتعديل معلمات التعبئة بشكل مستمر. والنتيجة: انخفاض عدد الخلايا غير المطابقة للمواصفات بمقدار 47 خلية لكل آلة يوميًا، مع تحسن في معدل الإنتاجية يتراوح بين 0.1% و2.5%، اعتمادًا على ما إذا كانت المعدات جديدة أم قديمة (LEAD الذكية, ، 2025). وفي الخطوط الأقدم، يُترجم هذا المكسب البالغ 2.5% إلى ملايين الخلايا الجيدة الإضافية سنويًّا.
كما أن الفحص البصري المدعوم بالذكاء الاصطناعي يُحدث تغييرًا جذريًّا بنفس القدر. حيث يُشغّل مصنع «إيف إنيرجي» الرائد نظام الفحص البصري بالذكاء الاصطناعي 100% بمعدل 0.3 ثانية لكل خلية، دون أي أخطاء في التقييم، مع تحسن بمقدار 70% في ثبات الجهد مقارنةً بمعايير الأداء قبل استخدام الذكاء الاصطناعي (إيف إنيرجي, ، 2026). إذا قارنا ذلك بالمعيار السائد في القطاع المتمثل في الفحص اليدوي القائم على أخذ العينات، فسيكون من الصعب تجاهل الفجوة بينهما.
في مصنع عملاق تبلغ طاقته الإنتاجية 40 جيجاواط/ساعة، يمكن أن يبلغ قيمة تحسين العائد بمقدار 1% عدة ملايين من الدولارات سنويًا. وتؤدي الصيانة التنبؤية المدعومة بالذكاء الاصطناعي وحدها إلى تحقيق وقت تشغيل للمعدات يبلغ 7% وتقليل النفايات بمقدار 10%، وهو ما يبلغ قيمته الإجمالية حوالي $30 مليون سنويًا على هذا النطاق.
سيمنز، معيار التصنيع الذكي للبطاريات، 2025
الروبوتات ومناولة المواد الآلية: طبقة التنفيذ
تتميز روبوتات تصنيع البطاريات بدقة تعيد تعريف معنى مصطلح “مقبول” في خط الإنتاج. وتحقق الروبوتات الصناعية IRB 4600 من شركة ABB، التي تُستخدم على نطاق واسع في مناولة الخلايا وتجميع الوحدات، أوقات دورات أسرع بنحو 25% مقارنة بالمعيار القياسي في الصناعة بالنسبة للحمولات المماثلة.
لكن القصة الحقيقية للأتمتة في مصانع البطاريات لا تتعلق بمواصفات الروبوتات الفردية. بل تتعلق بالتنسيق. فقد تضم محطة تجميع خلية واحدة روبوتات صناعية سداسية المحاور لللحام بالليزر بدقة تحديد موضع تصل إلى ±0.3 ملم، وروبوتات تعاونية لإدخال الموصلات بدورات مدتها 12 ثانية وتغذية مرتدة يتم التحكم فيها بالقوة، وروبوتات متحركة مستقلة لتوصيل المواد، وأنظمة حركة خطية عالية السرعة تصل سرعتها إلى 5 أمتار في الثانية لفرز الخلايا.
وعندما تعمل جميع هذه العناصر عبر وحدات تحكم مستقلة دون وجود برنامج جدولة موحد، فإن النتيجة تكون ضوضاءً، وليست سيمفونية. وغالبًا ما تكون طبقة نظام إدارة التصنيع (MES)، التي تنسق عمل هذا الأسطول من المعدات، هي العامل الفارق بين خط إنتاج يعمل بمعدل كفاءة التشغيل الإجمالية (OEE) يبلغ 95% وخط إنتاج آخر يتعثر عند 75%.
التوائم الرقمية والتشغيل الافتراضي: طبقة التحقق من الصحة
وإذا كانت هناك تقنية واحدة قد انتقلت من كونها “مفهومًا مثيرًا للاهتمام” إلى “ضرورة تنافسية” في مجال تصنيع البطاريات خلال العامين الماضيين، فهي بالتأكيد «التوأم الرقمي».
التوأم الرقمي هو نسخة افتراضية حية لخط إنتاج مادي، تُغذى ببيانات مستشعرات في الوقت الفعلي. وتكمن فائدته الأولى في عملية التشغيل التجريبي الافتراضي، التي تحاكي تصميم الخط بأكمله قبل تثبيت أي جهاز على الأرض. وتشير شركة «سيمنز» إلى أن إحدى الشركات التايوانية المصنعة لبطاريات LFP، التي استخدمت محاكاة المصنع، خفضت وقت تعطل المعدات بنسبة 15% واستهلاك الطاقة بنسبة 5% قبل أن يبدأ حتى التوسع الفعلي في الإنتاج (سيمنز, 2025).
أما الفائدة الثانية فتكمن في العمليات الجارية. فالنسخة الرقمية المزدوجة التي تعمل بالتوازي مع الخط الفعلي قادرة على اكتشاف الحالات الشاذة قبل أن تتحول إلى عيوب، حيث تتنبأ باتجاه تدهور قطب اللحام وتُشير إلى الحاجة إلى الصيانة بدلاً من اكتشاف المشكلة بعد فشل دفعة كاملة من الخلايا. ويتراوح العائد النموذجي على الاستثمار في النسخة الرقمية المزدوجة بين 12 و24 شهراً، ويتغير هذا المدى حسب درجة تعقيد الخط.
الأساس الخفي: البنية التحتية للتحكم في السوائل في مصانع البطاريات
إذا كانت الروبوتات في خط إنتاج البطاريات تتحكم في الدقة حتى 0.1 ملم، لكن فتحة صمام الملاط تتقلب بمقدار 5%، فإن الحد الأقصى للإنتاجية يتحدد بقيمة 5%، وليس بـ 0.1 ملم. ويُعد هذا الاختلال النقطة العمياء الأساسية في معظم استراتيجيات الأتمتة.
تسيطر الروبوتات والذكاء الاصطناعي والتوائم الرقمية على النقاش الدائر حول الأتمتة في هذا القطاع، لأن هذه التقنيات مرئية وقابلة للتسويق وتوفر إرضاءً فكريًّا. لكن كل عملية لتصنيع البطاريات تعتمد على أنظمة سوائل يتم التحكم فيها بدقة. تدفق الملاط. توزيع الإلكتروليت. دوران سائل التبريد. تشغيل الهواء المضغوط. تطهير النيتروجين. وفي قلب كل واحد من هذه التدفقات يوجد صمام.
التحكم في ملاط الأقطاب الكهربائية: نقطة انطلاق جودة البطارية
يُعد ملاط القطب الكهربائي سائلًا غير نيوتوني تتراوح لزوجته بين 2,000 و10,000 ميللي باسكال·ثانية، ويحمل جزيئات صلبة من المادة الفعالة والمواد المضافة الموصلة، حيث يتراوح حجم الجزيئات D50 بين 5 و10 ميكرومتر. وهو مادة كاشطة. وهي تميل إلى الترسب. ويجب أن تصل إلى رأس الطلاء بمعدل تدفق مستقر بما يكفي للحفاظ على اتساق وزن الطلاء ضمن ±1.5% — وهو خط النجاح/الفشل المعمول به في الصناعة، مع استهداف الخطوط المتطورة لـ ±1.0%.
تحتاج الصمامات التي تتحكم في هذا التدفق إلى ثلاثة أمور: أجزاء داخلية مقاومة للتآكل مصنوعة من الفولاذ المقاوم للصدأ المبطّن بـ PTFE أو الفولاذ المقاوم للصدأ المزدوج، وإغلاق محكم وفقًا لمعيار ANSI من الفئة السادسة (بدون تسرب)، وتشغيل لا يؤدي إلى تساقط جزيئات معدنية في الملاط. فوجود صمام واحد متسرب في خط الإمداد لا يؤدي فقط إلى إهدار المواد، بل يتسبب أيضًا في حدوث نبضات في التدفق تنتقل مباشرةً إلى تباين في سماكة الطلاء، ومن ثم إلى تباين في السعة بين الخلايا، وهو ما لا يمكن تصحيحه في مرحلة التشكيل.
يُعد دمج الأتمتة أمرًا بسيطًا من حيث المبدأ: مشغل كهربائي على صمام التحكم، ومقياس تدفق مغناطيسي يوفر معلومات التغذية الراجعة، وحلقة PID تعمل على ضبط موضع الصمام للحفاظ على التدفق المستهدف. ويكمن الصعوبة في اختيار المكونات المناسبة، لا سيما النطاق الميت للصمام ووقت الاستجابة، اللذين يحددان ما إذا كانت حلقة التحكم قادرة على تتبع نقطة الضبط عند سرعات طلاء تتراوح بين 30 و80 مترًا في الدقيقة.
دقة تعبئة الإلكتروليت: الخطوة الحاسمة التي يتم التحكم فيها بالميليليلتر
وإذا كان التحكم في الملاط يحدد جودة الأقطاب الكهربائية، فإن تعبئة الإلكتروليت تحدد سلامة الخلية وعمرها الافتراضي. يُعد إلكتروليت سداسي فلورو فوسفات الليثيوم حساسًا للرطوبة إلى درجة قصوى؛ حيث يؤدي التعرض للهواء المحيط عند مستويات تزيد عن 10 أجزاء في المليون من محتوى الماء إلى تدهور لا رجعة فيه. تتطلب بيئة التعبئة نقطة ندى أقل من -40 درجة مئوية، ويجب أن يقاوم كل صمام في مسار السائل تآكل LiPF6 مع ضمان دقة تعبئة تبلغ ±1.0% من حيث الحجم.
تتكون عملية التعبئة من عدة مراحل: سحب الفراغ لإخراج الهواء من مسام القطب الكهربائي، والحقن البطيء للسماح بالترطيب الشعري، والحبس تحت الضغط لدفع الإلكتروليت إلى الطبقات الأعمق، وفحص نهائي للمستوى. لكل مرحلة نمط فتح صمام خاص بها، والانتقال بين المراحل — الذي غالبًا ما يستغرق أجزاء من الألف من الثانية فقط — هو ما يحدد نجاح الدقة أو فشلها. وتُعد الصمامات ذات القياس الدقيق، المزودة بأجزاء ملامسة للسائل مصنوعة من مادة PTFE أو هاستيلوي، والتي يتم تشغيلها بواسطة مشغلات كهربائية ذات دقة تحديد موضع أقل من الدرجة، هي المعيار القياسي لخطوط الإنتاج المتطورة التي تسعى إلى تحقيق دقة تعبئة تبلغ ±0.5%.
أنظمة التبريد والغاز والمرافق: العناصر الداعمة للأتمتة التي لا تحظى بالتقدير الكافي
تُعد أنظمة المرافق في مصنع البطاريات بمثابة الجهاز الدوري والجهاز التنفسي للمصنع. يولد قسم تشكيل البطاريات حرارة هائلة — فكل خلية يتم شحنها تُعد في الواقع سخانًا صغيرًا — ويجب أن تصل مياه التبريد إلى دقة تبلغ ±0.5 درجة مئوية عبر مئات القنوات في آن واحد. يتم التحكم في كل قناة بواسطة صمام كهربائي معدل يستجيب لحلقة تغذية مرتدة من مستشعر درجة الحرارة. ويؤدي صمام واحد عالق في وضع الفتح إلى إغراق خزانة التشكيل بمياه مبردة بشكل مفرط، وفجأة تظهر تباينات في السعة في الدفعة بأكملها، والتي لا تظهر إلا بعد أسابيع عند جهاز الاختبار في نهاية خط الإنتاج.
تعمل أنظمة الهواء المضغوط، التي تُحدد عادةً وفقًا لمعيار ISO 8573-1 الفئة 1 فيما يتعلق بمحتوى الجسيمات والرطوبة، على تشغيل المشغلات الهوائية في جميع أنحاء المصنع. إن تقلب الضغط بمقدار ±0.1 بار عند مخرج الضاغط، والذي ينتج بسهولة عن عطل في منظم الضغط، ينتشر عبر كل جهاز هوائي في المراحل اللاحقة. وفي محطات اللحام، يتدفق غاز النيتروجين الواقي بنقاوة تبلغ 99.999% عبر صمامات عالية الإحكام، حيث يؤدي أي تسرب إلى الإضرار بسلامة اللحام، وليس مجرد إهدار الغاز.
نادرًا ما تظهر هذه الأنظمة في وثائق استراتيجيات الأتمتة. ومع ذلك، فإن تعطل صمام واحد من صمامات الخدمات يمكن أن يؤدي إلى توقف خط الإنتاج تمامًا، تمامًا كما يحدث عند اصطدام ذراع الروبوت. الفرق هو أن الجميع يراقبون الروبوتات، بينما لا يقوم أحد تقريبًا بفحص الصمامات، إلا بعد حدوث عطل ما.
فحص نظام السوائل قبل الإقلاع
نقل الملاط هل الصمام الخاص بك خالٍ من تساقط الجسيمات؟
تأكد من أن جميع صمامات خطوط الملاط تستخدم أجزاء داخلية مبطنة بـ PTFE أو مصنوعة من الفولاذ المقاوم للصدأ المزدوج (دوبلكس) ومطابقة لمعيار ANSI الفئة السادسة. ويُعد تلوث الجسيمات المعدنية الناتج عن تآكل الصمامات مصدر عيب يتم التقليل من شأنه.
قياس الشوارد دقة التعبئة ±1.0% أو أفضل؟
تأكد من أن صمامات القياس الدقيقة توفر دقة حجمية تبلغ ±1.0% في جميع القنوات. وتعد مقاومة تآكل LiPF6 (الأجزاء الملامسة للسائل من مادة PTFE/هاستيلوي) شرطًا لا غنى عنه في بيئة التعبئة.
أنظمة التبريد والغاز التحكم الآلي باستخدام حلقات التغذية الراجعة؟
يجب أن يتم الحفاظ على درجة حرارة مياه التبريد عند ±0.5 درجة مئوية لكل قناة باستخدام صمامات كهربائية قابلة للتعديل. ويحتاج كل من الهواء المضغوط المطابق لمعيار ISO 8573-1 الفئة 1، N، بنقاوة 99.999%، إلى صمامات آلية عالية الإحكام مزودة بنظام مراقبة الضغط.
من المختبر إلى «جيجافاكتوري»: التغلب على أصعب تحديات الأتمتة
فهم التكنولوجيا أمر، ونشرها على نطاق واسع أمر آخر. وهناك ثلاثة تحديات مترابطة تحدد الفجوة بين ما ينجح في خط الإنتاج التجريبي وما يستمر في مصنع ضخم.
منحدر العائد. إن عملية تصنيع البطاريات التي تحقق عائدًا يبلغ 95% في المختبر، تنتج عادةً عائدًا يبلغ 40% خلال مرحلة التوسع الأولي في الإنتاج (سيمنز, ، 2025). ليس السبب عملية واحدة بعينها. بل هو التأثير التراكمي للتباينات الصغيرة عندما تزيد سرعة الإنتاج بمقدار 10 إلى 100 ضعف. وقد أجرى مهندسو شركة Grob-Werke الحسابات التالية: إذا كان خط إنتاج الأقطاب الكهربائية الخاص بك ينتج لوحًا واحدًا معيبًا لكل 10,000 لوح، وكانت كل خلية تستخدم 100 لوح، وكانت كل حزمة تستخدم 30 خلية، فإن هذا العيب الوحيد يؤدي إلى معدل نفايات للحزمة 25% يبلغ (هندسة التنقل الكهربائي, ، 2026). أما شركات صناعة أشباه الموصلات، التي تعتبر شبيهة بهذه الصناعة، فتعمل بمعدل إنتاجية يتراوح بين 96 و98%. أما تصنيع البطاريات، حتى بين الشركات الراسخة في هذا المجال، فيقترب معدله من 90% في حالة الاستقرار.
تلوث في ستة عشر موقعًا. قام خبراء الصناعة في شركة «ميتش إنترناشونال» بتحديد 16 نقطة تلوث منفصلة عبر خط إنتاج البطاريات النموذجي. وتُعتبر الجسيمات المعدنية المتساقطة من أسطح المعدات المتآكلة التهديد الأكثر استخفافًا به. ففي غرفة جافة تبلغ درجة نقطة الندى فيها -40 درجة مئوية، يجب ألا تصبح معدات الأتمتة نفسها مصدرًا للتلوث. ويؤثر هذا القيد بشكل مباشر على اختيار المكونات: فالمحامل، وموانع التسرب، والأجزاء الداخلية للصمامات، كلها تحتاج إلى مواد لا تولد جسيمات أثناء الدورات المتكررة.
البيانات التي لا يمكن نقلها. تجول في معظم مصانع البطاريات وستجد «برج بابل» رقميًّا. فآلات اللف اليابانية، وخطوط الطلاء الألمانية، وخزانات التشكيل الصينية، كل منها تعمل وفق بروتوكولها الخاص. تتوافر البيانات بكميات تقدر بـ«غيغابايت»، يتم توليدها كل ساعة، لكنها لا تستطيع الانتقال عبر حدود العمليات لتمكين تحليل الأسباب الجذرية الذي من شأنه تحسين العائد فعليًا. وقد حددت كل من «روكويل أوتوميشن» و«سيمنز» هذه المشكلة باعتبارها أكبر عائق منفرد أمام التحسين في حلقة مغلقة في صناعة البطاريات. وهي مشكلة تنظيمية بقدر ما هي مشكلة تقنية على الأقل.
ما يربط بين هذه التحديات الثلاثة هو خيط مشترك: فجميعها تعود في النهاية إلى جودة البنية التحتية. يتقلص «منحدر العائد» عندما تعمل العمليات الأولية، ولا سيما تحضير الملاط وتعبئة الإلكتروليت، بمستوى أعلى من الاتساق. أما التلوث فهو في الأساس مشكلة تتعلق باختيار المواد والمكونات. وبالنسبة لتكامل البيانات، فعلى الرغم من أنه يمثل تحديًا برمجيًا جزئيًا، إلا أنه يبدأ بوجود أجهزة ومشغلات تولد بيانات نظيفة ومنظمة، بما في ذلك الصمامات الذكية والمشغلات المزودة بوسائل تشخيص مدمجة.
منحدر العائد
ينخفض معدل عيوب Lab 95% إلى 40% أثناء مرحلة زيادة الإنتاج. ويؤدي عيب واحد في القطب الكهربائي لكل 10,000 ورقة إلى إتلاف حزمة 25%. ويُعد اتساق العمليات في المراحل السابقة هو الحل الفعلي الوحيد.
التلوث
تم تحديد 16 نقطة تلوث على طول الخط. وتُعد الجسيمات المعدنية الناتجة عن تآكل أسطح المعدات هي التهديد الخفي #1. واختيار المواد هو أساس التحكم في التلوث.
صوامع البيانات
تستخدم المعدات المختلفة بروتوكولات مختلفة. وتظل غيغابايتات من البيانات عالية الجودة محصورة عند حدود العمليات. ويبدأ تحليل الأسباب الجذرية بجسر واحد، وليس بمنصة كاملة.
خريطة طريق عملية: تقييم مدى جاهزية مصنع البطاريات الخاص بك للأتمتة
أوضحت الأقسام السابقة الشكل الذي ستتخذه أتمتة تصنيع البطاريات في عام 2026. وفيما يلي كيفية تطبيق ذلك على عملياتك الخاصة، سواء كنت تدير مصنعًا عملاقًا بطاقة إنتاجية تبلغ 40 جيجاواط/ساعة أو خط إنتاج متخصص بطاقة إنتاجية تبلغ 2 جيجاواط/ساعة.
الخطوة 1: قم أولاً برسم خريطة للبنية التحتية لنظام السوائل لديك. قبل أن تستثمر في مشروع تجريبي آخر يعتمد على الذكاء الاصطناعي، عليك أن تقيّم وضعك الحالي وتجيب على ثلاثة أسئلة. هل صمامات توزيع الملاط لديك مقاومة للتآكل وخالية من تساقط الجسيمات؟ هل يحافظ نظام تعبئة الإلكتروليت لديك على دقة حجمية تبلغ ±1% عبر جميع القنوات؟ هل تتمتع دوائر مياه التبريد لديك بنظام تحكم آلي في درجة الحرارة مزود بدوائر تغذية مرتدة فعالة؟ إذا كانت إجابتك “لست متأكدًا” على أي من هذه الأسئلة، فقد عثرت على مشروع الأتمتة الذي يحقق أعلى عائد على الاستثمار. وهو ليس روبوتًا.
الخطوة 2: إجراء تدقيق في بنية البيانات الخاصة بك. احسب عدد بروتوكولات الاتصال المختلفة الموجودة على خطك. إذا كان العدد أكثر من ثلاثة، فهذا يعني أن مشكلة تكامل البيانات التي تواجهها حقيقية. حدد البيانات الأكثر أهمية من حيث الجودة والتي تتوقف حاليًا عند حدود إحدى العمليات — وعادةً ما تكون بيانات التكوين التي لا تصل أبدًا إلى فريق القطب الكهربائي — وقم ببناء جسر واحد قبل محاولة ربط كل شيء.
الخطوة 3: تحديد العقبة الفعلية التي تواجهك. لا تختار تلقائيًّا أحدث محطة معالجة وأكثرها تعقيدًا. فالمشكلة الرئيسية في معظم مصانع البطاريات لا تكمن في آلة اللحام بالليزر أو آلة التكديس، بل في خط الطلاء المتقادم، أو محطة التعبئة غير المتسقة، أو خزانة التشكيل التي تعاني من تباين في درجة الحرارة. ابحث عن المحطة التي تتميز بأوسع نطاق لـ Cpk، وليس تلك التي تتمتع بمواصفات تقنية أكثر إثارة للإعجاب.
الخطوة 4: وضع خطة أتمتة على مراحل. تستهدف المرحلة الأولى، من الشهر 0 إلى الشهر 6، تحقيق الأتمتة الحيوية على مستوى المحطات وجمع البيانات الأساسية، مما يرفع العائد من 40% إلى 70%. أما المرحلة الثانية، من الشهر 6 إلى الشهر 12، فتضيف نظام إدارة التصنيع (MES) على مستوى خط الإنتاج والفحص عبر الإنترنت، مما يرفع العائد من 70% إلى 85%. أما المرحلة الثالثة، التي تمتد من الشهر الثاني عشر إلى الشهر الرابع والعشرين، فتقدم تحسينًا ذي حلقة مغلقة مدعومًا بالذكاء الاصطناعي وإمكانية تتبع كاملة على مدار دورة الحياة، وتستهدف الوصول إلى 95% وما فوق. وتستند هذه الأهداف إلى معايير سيمنز المرجعية لتصنيع البطاريات، ويمكن تحقيقها من خلال التنفيذ المنضبط.
افحص صمامات الملاط، ونظام قياس الإلكتروليت، وأجهزة التحكم في التبريد. اكتشف المشروع الذي يحقق أعلى عائد على الاستثمار — فنادرًا ما يكون ذلك مشروعًا يتعلق بالروبوتات.
هل يوجد أكثر من 3 بروتوكولات على خطك؟ قم ببناء جسر واحد عابر للحدود، وابدأ ببيانات التشكيل التي تصل إلى فريق الأقطاب الكهربائية.
ليس جهاز اللحام بالليزر. ابحث عن آلة الطلاء القديمة، أو آلة التعبئة غير المتسقة، أو خزانة التشكيل غير المستقرة التي تسجل أكبر تباين في مؤشر Cpk.
0 6 أشهر: من 40% إلى 70% من حيث المحصول. 6 12 شهرًا: نظام MES + الفحص إلى 85%. 12 24 شهرًا: نظام التلقيح الاصطناعي ذو الحلقة المغلقة إلى 95%+.
عند تقييم البنية التحتية للأتمتة في مجال إنتاج البطاريات، يجب إيلاء اهتمام خاص لمكونات التحكم في السوائل التي تشكل أساس كل مرحلة من مراحل العملية. غالبًا ما يعود الفرق بين خط الإنتاج الذي يحقق أهدافه الإنتاجية باستمرار وخط الإنتاج الذي لا يحققها إلى جودة الصمامات والمشغلات التي تتحكم في تدفقات الملاط، والإلكتروليت، وسائل التبريد، والغاز. الشركات المصنعة مثل VINCER التي الصمامات التي تعمل بالكهرباء و صمامات التحكم في الكرة الأرضية صُممت لتلبية متطلبات الدقة في أنظمة السوائل الصناعية المؤتمتة، وتُعد مرجعًا مفيدًا لتوضيح الشكل العملي لأجهزة التحكم في العمليات التي تم تحديد مواصفاتها بشكل صحيح. قد لا يحظى اختيار الصمامات المناسبة بنفس القدر من الاهتمام الإعلامي الذي تحظى به الذكاء الاصطناعي، لكنه سيضمن استمرار تشغيل خط الإنتاج الخاص بك بينما لا يزال منافسوك يحاولون التغلب على مشاكل انخفاض العائد.
تحدث إلى أحد مهندسي شركة Valve بشأن خط إنتاج البطاريات الخاص بك
احصل على استشارة فنية بشأن مواصفات التحكم في السوائل لتصنيع البطاريات، مع الرد في غضون 12 ساعة.
طلب استشارةالمراجع
- شركة EVE Energy. “أول مصنع في العالم لإنتاج البطاريات الأسطوانية”. 2026. evebattery.com
- LEAD Intelligent. “LEADACE Intelligent Platform Boosts Quality and Efficiency for Electrolyte Filling.” 2025. leadintelligent.com
- Siemens. “Battery Smart Manufacturing: Turning Data Into Decisions at Every Stage of Production.” 2025. blog.siemens.com
- eMobility Engineering. “Battery Manufacturing Scale-Up: Quality, Yield and Efficiency.” 2026. emobility-engineering.com
- VINCER Valve. “Electric Actuated Valves.” vincervalve.com
- VINCER Valve. “Globe Control Valves.” vincervalve.com
- VINCER Valve. الصفحة الرئيسية. vincervalve.com


