
Kun astuu mihin tahansa nykyaikaiseen akkutehtaaseen, ensimmäisenä ei huomaa robotteja. Ensimmäisenä huomaa väsymättömän työtahdin. Litiumioniakku etenee raaka-aineesta valmiiksi tuotteeksi neljän tiiviisti toisiinsa liittyvän vaiheen kautta, joista jokainen vaatii erityyppistä automaatiota.
Matka alkaa elektrodien valmistus, jossa aktiivisen materiaalin jauheet sekoitetaan lietteeksi, levitetään metallifoliolle nopeudella 30–80 metriä minuutissa, kuivataan, kalandroidaan ja leikataan haluttuun leveyteen. Automaation haaste tässä vaiheessa on harhaanjohtavan yksinkertainen: lietteen viskositeetin on pysyttävä tasaisena. Viskositeetin 3%:n suuruinen vaihtelu aiheuttaa epätasaisen pinnoituksen, ja epätasainen pinnoitus on sellainen virhe, jota mikään myöhemmässä vaiheessa käytettävä robotti ei voi korjata.
Seuraavaksi on solukokoonpano elektrodien kelaaminen tai pinoaminen, niiden asettaminen koteloihin, liittimien hitsaaminen ja elektrolyytin täyttäminen. Tässä vaiheessa nopeus ja tarkkuus kohtaavat. Prismaattisten kennojen kelauskoneen tuotantonopeus on 1,5–2,5 sekuntia kappaletta kohti. Sylinterimäisten kennojen tuotantolinjat, kuten EVE Energyn edelläkävijätehtaalla, tuottavat 300 kennoa minuutissa (EVE Energy, 2026). Näillä nopeuksilla puolen millimetrin paikannusvirhe johtaa väistämättä tuotteen takaisinvetoon.
Kolmas vaihe muodostuminen ja vanheneminen on alan huomaamaton pullonkaula. Akut käyvät läpi ensimmäisen lataus- ja purkausjakson, minkä jälkeen ne jäävät seisomaan 24–72 tunniksi, kunnes niiden sähkökemialliset ominaisuudet vakiintuvat. Tämä yksittäinen vaihe vie yli 40% tuotantolinjan kokonaisajasta. Automaatiossa ei tässä vaiheessa ole kyse niinkään nopeudesta kuin tarkkuudesta: lämpötilan säätö ±0,5 °C:n tarkkuudella, jännitteen valvonta millivoltin tarkkuudella sekä tietojen tallennus, joka luo jokaiselle kennolle pysyvän syntymätodistuksen.
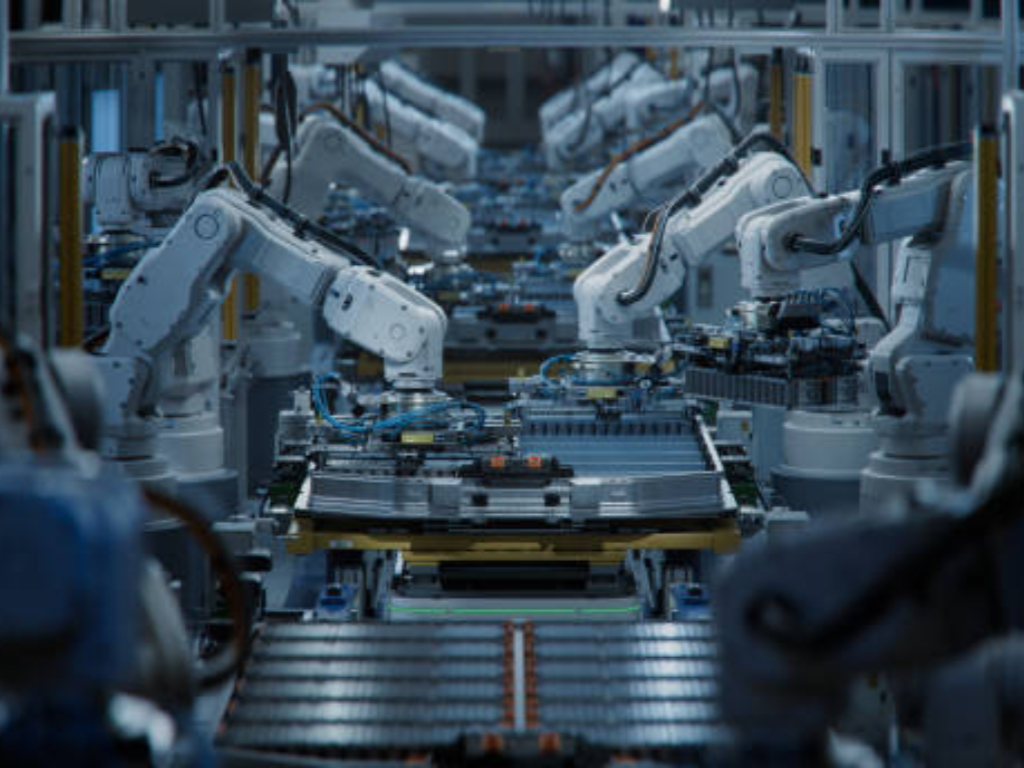
Lopuksi, moduulin ja pakkauksen kokoonpano yhdistää solut toisiinsa pinoamalla ja hitsaamalla virtakiskoja, integroimalla lämmönhallinnan ja yhdistämällä ne akunhallintajärjestelmään. Usean työpisteen välinen koordinointi nousee keskeiseksi automaatio-ongelmaksi. Akkupakettilinjalla voi olla 15 samanaikaisesti toimivaa robottia; jos yksi niistä menettää synkronoinnin, koko työpisteen toiminta häiriintyy ketjureaktiona.
Näiden neljän vaiheen välissä virtaa vähemmän esillä oleva virta: materiaalinkäsittely, tietojen siirrot ja kunkin prosessin toimintaa ylläpitävät järjestelmät. Tästä lisää hetken kuluttua.
Nykyaikaisia akkutehtaita tukevat keskeiset automaatioteknologiat
Kun tarkastellaan akkujen gigatehdasta pelkästään sen ohjausarkkitehtuurin näkökulmasta, esiin nousee kolme tasoa. Päätöksentekotaso perustuu tekoälyyn. Toteutustaso perustuu robotiikkaan. Validointitaso perustuu digitaalisiin kaksosiin. Jokainen niistä on tärkeä, mutta niiden sekoittaminen toisiinsa johtaa automaatiostrategioiden epäonnistumiseen.
Tekoäly ja koneoppiminen: Päätöksentekotaso
Tekoälyn käyttö akkujen valmistuksessa on edennyt pilottihankkeiden vaiheen ohi. Todellisilla tuotantolinjoilla hyödynnetään nyt suljetun silmukan tekoälyoptimointia prosesseissa, joissa ihmisoperaattorit eivät yksinkertaisesti pysty reagoimaan tarpeeksi nopeasti.
Selkein esimerkki liittyy elektrolyytin täyttöön. LEAD Intelligentin LEADACE-alusta, jota käytetään eräässä johtavassa akkuvalmistajassa, hyödyntää reaaliaikaista anturidataa täyttöparametrien jatkuvaan säätämiseen. Tuloksena on 47 virheellistä kennoa vähemmän konetta kohden päivässä, ja tuotantotehokkuus paranee 0,11 TP3T:stä 2,51 TP3T:hen riippuen siitä, onko laitteisto uutta vai vanhaa (LEAD Intelligent, 2025). Vanhemmissa tuotantolinjoissa tämä 2,5%:n tuotto tarkoittaa miljoonia ylimääräisiä kelvollisia soluja vuodessa.
Tekoälypohjainen silmämääräinen tarkastus on yhtä mullistava. EVE Energyn edelläkävijätehtaalla käytetään 100%-tekoälypohjaista kuvantarkastusta, joka kestää 0,3 sekuntia kennoa kohti ilman yhtään virheellistä arviointia ja joka parantaa jännitteen tasaisuutta 70% verrattuna tekoälyä edeltäviin vertailuarvoihin (EVE Energy, 2026). Verrattuna alalla yleiseen käytäntöön, eli otantapohjaiseen manuaaliseen tarkastukseen, ero on vaikea sivuuttaa.
40 GWh:n gigatehtaassa 1%:n tuotantotehokkuuden parannus voi tuoda vuosittain useiden miljoonien dollarien säästöt. Pelkästään tekoälypohjainen ennakoiva kunnossapito parantaa laitteiden käytettävyyttä 7%:lla ja vähentää hävikkiä 10%:lla, mikä tuottaa kyseisessä mittakaavassa yhteensä noin $30 miljoonan arvosta säästöjä vuodessa.
Siemens, akkujen älykkään valmistuksen vertailuanalyysi, 2025
Robotiikka ja automatisoitu materiaalinkäsittely: Toteutuskerros
Akunvalmistusrobotit ovat niin tarkkoja, että ne määrittelevät uudelleen, mitä “hyväksyttävä” tarkoittaa tuotantolinjalla. ABB:n IRB 4600 -teollisuusrobotit, joita käytetään laajalti akkukennojen käsittelyssä ja moduulien kokoonpanossa, saavuttavat noin 25% nopeammat sykliajat kuin alan vertailuarvo vastaaville hyötykuormille.
Mutta akkutehtaiden todellinen automaatiotarina ei koske yksittäisten robottien teknisiä ominaisuuksia. Kyse on koordinaatiosta. Yksittäisessä kennojen kokoonpanopisteessä saatetaan yhdistää kuusiakselisia teollisuusrobotteja laserhitsaukseen, joiden sijoitustarkkuus on ±0,3 mm, yhteistyörobotteja liittimien asennukseen 12 sekunnin sykliajoilla ja voimaohjauksella, itsenäisiä liikkuvia robotteja materiaalin kuljetukseen sekä lineaarisia suurinopeuksisia liikejärjestelmiä, joiden nopeus on 5 metriä sekunnissa kennojen lajittelua varten.
Kun kaikki nämä toimivat erillisillä ohjaimilla ilman yhtenäistä aikatauluttajaa, tuloksena on melua, ei sinfoniaa. MES-kerros, joka koordinoi tätä laitteistokokonaisuutta, ratkaisee usein sen, onko tuotantolinjan OEE-arvo 95% vai onko se vaivalloisesti 75%.
Digitaaliset kaksoset ja virtuaalinen käyttöönotto: validointitaso
Jos jokin tekniikka on akkujen valmistuksessa viimeisten kahden vuoden aikana kehittynyt “mielenkiintoisesta konseptista” “kilpailukyvyn kannalta välttämättömäksi”, se on digitaalinen kaksoiskappale.
Digitaalinen kaksoiskappale on fyysisen tuotantolinjan reaaliaikainen virtuaalinen jäljennös, jota syötetään reaaliaikaisilla anturitiedoilla. Sen ensimmäinen hyöty näkyy virtuaalisessa käyttöönotossa, jossa simuloidaan koko linjan suunnittelua jo ennen kuin yhtään laitetta on kiinnitetty lattiaan. Siemens kertoo, että eräs taiwanilainen LFP-valmistaja, joka hyödynsi laitossimulaatiota, onnistui vähentämään laitteiden seisokkiaikaa 15% ja energiankulutusta 5% jo ennen kuin fyysinen tuotannon käynnistäminen oli edes alkanut (Siemens, 2025).
Toinen hyöty liittyy juoksevaan tuotantoon. Fyysisen tuotantolinjan rinnalla toimiva digitaalinen kaksoiskappale pystyy havaitsemaan poikkeamat ennen kuin niistä tulee virheitä – se ennustaa hitsauselektrodin kulumiskehityksen ja ilmoittaa siitä huoltoa varten sen sijaan, että vika havaitaan vasta hylättyjen kennojen erän yhteydessä. Digitaaliseen kaksoiskappaleeseen tehdyn investoinnin tyypillinen sijoitetun pääoman tuotto (ROI) saavutetaan 12–24 kuukauden kuluessa, ja se riippuu tuotantolinjan monimutkaisuudesta.
Piilotettu perusta: nesteiden hallintainfrastruktuuri akkutehtaissa
Jos akkulinjan robotit asettavat kohdistuksen 0,1 mm:n tarkkuudella, mutta lieteventtiilin aukon koko vaihtelee 5%:n verran, tuotannon yläraja määräytyy 5%:n mukaan, ei 0,1 mm:n. Tämä epätasapaino on useimpien automaatiostrategioiden keskeisin sokea piste.
Alan automaatiokeskustelua hallitsevat robotit, tekoäly ja digitaaliset kaksoset, koska nämä teknologiat ovat näkyviä, markkinoitavia ja älyllisesti kiinnostavia. Jokainen akkujen valmistusprosessi riippuu kuitenkin tarkasti ohjatuista nestejärjestelmistä. Liete virtaa. Elektrolyytti annostellaan. Jäähdytysneste kiertää. Paineilma ohjaa toimintoja. Typpi puhdistaa järjestelmän. Ja jokaisen näiden virtausten ytimessä on venttiili.
Elektrodisuspension hallinta: akkujen laadun lähtökohta
Elektrodisuspensio on ei-newtonilainen neste, jonka viskositeetti vaihtelee välillä 2 000–10 000 mPa·s ja joka sisältää aktiivisen materiaalin ja johtavan lisäaineen kiinteitä hiukkasia, joiden D50-hiukkaskoko on 5–10 mikrometriä. Se on hankaavaa. Se laskeutuu. Sen on saavuttava päällystyspäähän riittävän vakaalla virtausnopeudella, jotta päällystyspainon tasaisuus pysyy ±1,51 TP3T:n rajoissa – mikä on alan hyväksyntäraja, ja edistyneillä tuotantolinjoilla tavoitellaan ±1,01 TP3T:n tarkkuutta.
Tätä virtausta sääteleviltä venttiileiltä vaaditaan kolme asiaa: korroosionkestävät sisäosat, jotka on valmistettu PTFE-vuoratusta tai duplex-ruostumattomasta teräksestä, tiivis sulkeminen ANSI-luokan VI vuotamattomuusvaatimusten mukaisesti sekä toiminta, joka ei aiheuta metallihiukkasten irtoamista lietteeseen. Yksikin vuotava venttiili syöttöjohdossa ei aiheuta pelkästään materiaalihukkaa. Se aiheuttaa virtauksen pulsaatiota, joka heijastuu suoraan pinnoitteen paksuuden vaihteluina ja siitä edelleen solujen välisiin kapasiteettieroihin, joita muodostusvaiheessa ei voida korjata.
Automaation integrointi on periaatteessa yksinkertaista: säätöventtiilissä on sähköinen toimilaite, magneettinen virtausmittari antaa takaisinkytkennän ja PID-säätösilmukka säätää venttiilin asentoa tavoitevirtauksen ylläpitämiseksi. Haasteena on komponenttien oikea valinta, erityisesti venttiilin kuollut alue ja vasteaika, jotka ratkaisevat, pystyykö säätösilmukka seuraamaan asetusarvoa pinnoitusnopeuksilla 30–80 metriä minuutissa.
Elektrolyyttien täyttötarkkuus: millilitroilla säädelty kriittinen vaihe
Jos lietteen hallinta määrää elektrodin laadun, elektrolyytin täyttö puolestaan määrää kennon turvallisuuden ja käyttöiän. Litiumheksafluorifosfaattielektrolyytti on äärimmäisen herkkä kosteudelle: altistuminen ilmakehän kosteudelle, jonka vesipitoisuus ylittää 10 miljoonasosaa, aiheuttaa peruuttamatonta hajoamista. Täyttöympäristön kastepisteen on oltava alle -40 °C, ja jokaisen nestevirtauksen varrella olevan venttiilin on kestettävä LiPF6:n aiheuttamaa korroosiota ja samalla varmistettava täyttötarkkuus ±1,01 TP3T tilavuusprosentteina.
Täyttöprosessi on monivaiheinen: alipaineistus elektrodin huokosista ilman poistamiseksi, hidas ruiskutus kapillaarisen kostumisen mahdollistamiseksi, paineistettu pito elektrolyytin työntämiseksi syvimpiin kerroksiin sekä lopullinen täyttötason tarkistus. Jokaisella vaiheella on oma venttiilin avautumisprofiilinsa, ja vaiheiden välinen siirtyminen – usein vain millisekuntien kuluessa – on se hetki, jossa tarkkuus ratkaistaan. Mikromittausventtiilit, joiden kosketusosat ovat PTFE:tä tai Hastelloyta ja joita ohjaavat sähkötoimiset toimilaitteet, joiden asemointitarkkuus on alle asteen, ovat standardi huippuluokan tuotantolinjoilla, joissa pyritään ±0,51 TP3T:n täyttötarkkuuteen.
Jäähdytys-, kaasu- ja apujärjestelmät: automaation huomaamattomat mahdollistajat
Akutehtaan apujärjestelmät ovat sen verenkierto- ja hengityselimistö. Muodostusosasto tuottaa valtavasti lämpöä – jokainen ladattava kenno on käytännössä pieni lämmitin – ja jäähdytysveden lämpötilan on oltava ±0,5 °C:n tarkkuudella sadoissa kanavissa samanaikaisesti. Jokaista kanavaa ohjaa sähköinen säätöventtiili, joka reagoi lämpötila-anturin takaisinkytkentäsilmukkaan. Yksi auki juuttunut venttiili täyttää muodostuskaapin ylijäähdytetyllä vedellä, ja yhtäkkiä koko erässä ilmenee kapasiteetin vaihtelua, joka havaitaan vasta viikkoja myöhemmin tuotantolinjan lopun testauslaitteessa.
Paineilmajärjestelmät, joiden hiukkaspitoisuus ja kosteuspitoisuus on yleensä määritelty standardin ISO 8573-1 luokan 1 mukaisesti, käyttävät pneumaattisia toimilaitteita koko laitoksessa. Kompressorin ulostulossa esiintyvä ±0,1 barin painevaihtelu, joka johtuu helposti viallisesta paineensäätimestä, heijastuu kaikkiin sen alapuolella oleviin pneumaattisiin laitteisiin. Hitsausasemilla 99,999%:n puhtauden omaava typpisuojakaasu virtaa tiiviiden venttiilien läpi, joissa mikä tahansa vuoto vaarantaa hitsin kestävyyden eikä vain tuhlaa kaasua.
Nämä järjestelmät mainitaan harvoin automaatiostrategia-asiakirjoissa. Yhdenkin apuventtiilin vika voi kuitenkin pysäyttää tuotantolinjan yhtä tehokkaasti kuin robottikäden törmäys. Ero on siinä, että kaikki seuraavat robotteja. Venttiilejä ei tarkasta lähes kukaan – ennen kuin jokin menee vikaan.
Lennon ennen suoritettava nestejärjestelmän tarkastus
Lietteen syöttö Onko venttiilissänne hiukkasten irtoamista?
Varmista, että kaikissa lieteputkiston venttiileissä käytetään PTFE-vuorattuja tai duplex-ruostumattomasta teräksestä valmistettuja sisäosia, jotka täyttävät ANSI-luokan VI vaatimukset. Venttiilien kulumisesta johtuva metallihiukkasten aiheuttama saastuminen on #1:n aliarvioitu vikojen lähde.
Elektrolyyttien annostelu ±1,01 TP3T:n täyttötarkkuus tai parempi?
Varmista, että mikromittausventtiilit takaavat ±1,0%:n tilavuustarkkuuden kaikilla kanavilla. LiPF6:n korroosionkestävyys (PTFE/Hastelloy-osat, jotka joutuvat kosketuksiin nesteen kanssa) on ehdottomasti välttämätöntä täyttöympäristössä.
Jäähdytys- ja kaasujärjestelmät Automaattinen ohjaus takaisinkytkentäsilmukoilla?
Jäähdytysveden lämpötila on pidettävä ±0,5 °C:n tarkkuudella kanavaa kohti sähköisten säätöventtiilien avulla. Paineilma, jonka puhtausluokka on ISO 8573-1, luokka 1, N, ja puhtausaste 99,999%, sekä molemmat vaativat tiiviitä automaattiventtiilejä, joissa on paineenvalvonta.
Laboratoriosta Gigafactoryyn: automaation vaikeimpien haasteiden ratkaiseminen
Teknologian ymmärtäminen on yksi asia. Sen laajamittainen käyttöönotto on toinen. Kolme toisiinsa liittyvää haastetta määrittävät sen kuilun, joka erottaa sen, mikä toimii pilottituotantolinjalla, ja sen, mikä selviää gigatehtaassa.
Tuoton jyrkkä lasku. Akkujen valmistusprosessi, jolla saavutetaan laboratoriossa 95%:n saanto, tuottaa rutiininomaisesti 40%:n saannon tuotannon alkuvaiheen käynnistysvaiheessa (Siemens, 2025). Vika ei johdu mistään yksittäisestä prosessista. Se on pienten vaihteluiden kumulatiivinen vaikutus, kun tuotantonopeus kasvaa 10–100-kertaiseksi. Grob-Werken insinöörit ovat laskeneet: jos elektrodilinja tuottaa yhden viallisen levyn 10 000:sta, jokainen kenno käyttää 100 levyä ja jokainen akkupaketti 30 kennoa, tuo yksi vika aiheuttaa 25%-akkupaketin hylkäysasteen (eMobility-tekniikka, 2026). Alan puolijohdeteollisuuden tuotantotehokkuus on 96–98%. Akkujen valmistuksessa tuotantotehokkuus on vakiotilassa jopa vakiintuneiden toimijoiden keskuudessa lähempänä 90%:tä.
Saastumista kuudessatoista kohdassa. Meech Internationalin alan asiantuntijat ovat kartoittaneet 16 erillistä kontaminaatiokohtaa tyypillisellä akkutuotantolinjalla. Laitteiden kulutuspinnoista irtoavat metallihiukkaset ovat suurin aliarvioitu uhka. Kuivahuoneessa, jossa kastepiste on -40 °C, automaatiolaitteiden itsensä ei saa tulla kontaminaation lähteeksi. Tämä rajoite vaikuttaa suoraan komponenttien valintaan: laakerit, tiivisteet ja venttiilien sisäosat vaativat materiaaleja, joista ei irtoa hiukkasia toistuvassa käytössä.
Tiedot, joita ei voi siirtää. Kävele läpi useimmat akkutehtaat, niin löydät digitaalisen Baabelin tornin. Japanilaiset käämityskoneet, saksalaiset pinnoituslinjat ja kiinalaiset muodostuskaapit käyttävät kukin omaa protokollaansa. Tietoja on gigatavuittain, ja niitä syntyy joka tunti, mutta ne eivät voi liikkua prosessirajojen yli, mikä estäisi juurisyyn analysoinnin, joka todella parantaisi tuotantoa. Rockwell Automation ja Siemens ovat molemmat tunnistaneet tämän suurimmaksi esteeksi suljetun kierron optimoinnille akkujen valmistuksessa. Kyseessä on vähintään yhtä paljon organisatorinen ongelma kuin tekninen.
Näitä kolmea haastetta yhdistää yhteinen tekijä: ne kaikki liittyvät infrastruktuurin laatuun. Tuotantokato pienenee, kun alkupään prosessit, erityisesti lietteen valmistus ja elektrolyytin täyttö, toimivat entistä tasaisemmin. Saastuminen on pohjimmiltaan materiaalien ja komponenttien valintaan liittyvä ongelma. Ja vaikka tietojen integrointi on osittain ohjelmistohaaste, se alkaa siitä, että käytössä on laitteita ja toimilaitteita, jotka tuottavat puhdasta, jäsenneltyä dataa – kuten älyventtiilejä ja toimilaitteita, joissa on sisäänrakennettu vianmääritys.
Tuottokliinikki
Lab 95% laskee arvoon 40% tuotannon käynnistyessä. Yksi elektrodivika 10 000 arkkia kohti aiheuttaa ketjureaktion, jonka seurauksena 25%-pakkaus joutuu romuksi. Ainoa todellinen ratkaisu on varmistaa prosessin tasalaatuisuus alkupäässä.
Saastuminen
Reitin varrella on kartoitettu 16 saastumiskohtaa. Laitteiden kulutuspinnoista peräisin olevat metallihiukkaset ovat #1:n piilevä uhka. Materiaalivalinta ON saastumisen hallintaa.
Tietosilot
Eri laitteet käyttävät eri protokollia. Gigatavuittain laadukasta dataa jää loukkuun prosessien rajapintoihin. Perussyyanalyysi alkaa yhdestä yhdyskäytävästä, ei koko alustasta.
Käytännönläheinen etenemissuunnitelma: akkutehtaan automaatiovalmiuden arviointi
Edellisissä osioissa on kuvattu, miltä akkutuotannon automaatio näyttää vuonna 2026. Tässä kerrotaan, miten voit soveltaa sitä omaan toimintaasi riippumatta siitä, johdatko 40 GWh:n gigatehdasta vai 2 GWh:n erikoislinjaa.
Vaihe 1: Kartoita ensin nesteinfrastruktuurisi. Ennen kuin investoit uuteen tekoälypohjaiseen pilottiprojektiin, mieti asiaa huolellisesti ja vastaa kolmeen kysymykseen. Ovatko lietteen syöttöventtiilisi korroosionkestäviä ja eivätkö ne irrota hiukkasia? Pysyykö elektrolyyttien täyttöjärjestelmäsi tilavuustarkkuudessa ±1% kaikissa kanavissa? Onko jäähdytysvesikierroksissasi automaattinen lämpötilansäätö, jossa on toimivat takaisinkytkentäsilmukat? Jos vastasit mihinkään näistä kysymyksistä “En ole varma”, olet löytänyt automaatioprojektin, joka tarjoaa parhaan sijoitetun pääoman tuoton. Eikä se ole robotti.
Vaihe 2: Tarkista tietorakenteesi. Laske, kuinka monta erilaista viestintäprotokollaa linjallasi on. Jos niitä on yli kolme, tietojen integrointiongelmasi on todellinen. Selvitä, mitkä ovat tärkeimmät laatutiedot, jotka tällä hetkellä jäävät prosessirajalle – tyypillisesti muodostumistiedot, jotka eivät koskaan päädy elektroditiimille – ja rakenna yksi silta ennen kuin yrität yhdistää kaikkea.
Vaihe 3: Selvitä todellinen pullonkaulasi. Älä valitse oletuksena uusinta ja monimutkaisinta prosessivaihetta. Useimpien akkutehtaiden pullonkaula ei ole laserhitsauskone tai pinoaja. Se on vanhentunut pinnoituslinja, epätasaisesti toimiva täyttöasema tai lämpötilan vaihteluista kärsivä muodostuskaappi. Etsi se vaihe, jonka Cpk-arvojen vaihteluväli on suurin, älä sitä, jonka tekniset tiedot vaikuttavat parhaimmilta.
Vaihe 4: Laadi vaiheittainen automaatiosuunnitelma. Ensimmäisessä vaiheessa, kuukausina 0–6, keskitytään kriittiseen asematasoiseen automaatioon ja perustietojen keräämiseen, jolloin tuotanto nousee tasolta 40% tasolle 70%. Toisessa vaiheessa, kuukausina 6–12, otetaan käyttöön linjatasoinen MES-järjestelmä ja reaaliaikainen tarkastus, jolloin tuotanto nousee tasolta 70% tasolle 85%. Kolmannessa vaiheessa (kuukaudet 12–24) otetaan käyttöön tekoälypohjainen suljetun silmukan optimointi ja tuotteen koko elinkaaren kattava jäljitettävyys, ja tavoitteeksi asetetaan 95% tai enemmän. Nämä tavoitteet perustuvat Siemensin akkutuotannon vertailuarvoihin, ja ne ovat saavutettavissa kurinalaisella toteutuksella.
Tarkista lieteventtiilit, elektrolyytin annostelu ja jäähdytysjärjestelmän säätimet. Etsi projekti, joka tuottaa parhaan sijoitetun pääoman tuoton (ROI) – se on harvoin robotti.
Onko linjallasi yli kolme protokollaa? Rakenna yksi rajat ylittävä silta – aloita muodostumistiedoista, jotka saapuvat elektroditiimille.
Ei laserhitsauslaitetta. Etsi vanhentunut pinnoituslaite, epätasaisesti toimiva täyttölaite tai epätarkka muodostuskaappi, jolla on suurin Cpk-vaihteluväli.
0–6 kk: tuotto 40% – 70%. 6–12 kk: MES + tarkastus, tuotto 85%. 12–24 kk: AI-suljettu kierros, tuotto 95%+.
Kun arvioidaan akkutuotannon automaatioinfrastruktuuria, on kiinnitettävä erityistä huomiota nesteenohjauskomponentteihin, jotka muodostavat perustan jokaiselle prosessivaiheelle. Ero tuotantolinjan, joka saavuttaa tuotantotavoitteensa johdonmukaisesti, ja sellaisen välillä, joka ei niitä saavuta, johtuu usein juuri niiden venttiilien ja toimilaitteiden laadusta, jotka ohjaavat lietteen, elektrolyytin, jäähdytysnesteen ja kaasun virtauksia. Valmistajat, kuten VINCER, joiden sähkötoimiset venttiilit ja maailmanlaajuiset säätöventtiilit on suunniteltu vastaamaan automatisoitujen teollisten nestejärjestelmien tarkkuusvaatimuksiin ja tarjoavat hyödyllisen vertailukohdan sille, miltä oikein määritelty prosessinohjauslaitteisto näyttää käytännössä. Venttiilien oikea valinta ei pääse otsikoihin samalla tavalla kuin tekoäly. Se kuitenkin pitää tuotantolinjan käynnissä, kun kilpailijat vielä kamppailevat tuotantotehokkuuden ongelmien kanssa.
Keskustele akkutuotevalikoimastasi Valven insinöörin kanssa
Pyydä teknistä neuvontaa akkujen valmistuksen nestesäätövaatimuksista – vastaus 12 tunnin kuluessa.
Pyydä konsultaatiotaLähteet
- EVE Energy. “Maailman ensimmäinen sylinterimäisten akkujen edelläkävijätehdas.” 2026. evebattery.com
- LEAD Intelligent. “LEADACE-älyalusta parantaa elektrolyyttitäytön laatua ja tehokkuutta.” 2025. leadintelligent.com
- Siemens. “Akkujen älykäs valmistus: tietojen muuntaminen päätöksiksi tuotannon jokaisessa vaiheessa.” 2025. blog.siemens.com
- eMobility Engineering. “Akkujen valmistuksen laajentaminen: laatu, saanto ja tehokkuus.” 2026. emobility-engineering.com
- VINCER-venttiili. “Sähkötoimiset venttiilit.” vincervalve.com
- VINCER Valve. “Globe-säätöventtiilit.” vincervalve.com
- VINCER Valve. Etusivu. vincervalve.com


