
Зайдите на любой современный завод по производству аккумуляторов, и первое, что вы заметите, — это не роботы. Это неумолимый темп работы. Литий-ионный элемент проходит путь от сырья до готового продукта через четыре тесно взаимосвязанных этапа, каждый из которых требует своего вида автоматизации.
Путешествие начинается с производство электродов, где порошки активного материала смешиваются в суспензию, наносятся на металлическую фольгу со скоростью от 30 до 80 метров в минуту, сушатся, прокатываются на каландре и разрезаются по ширине. Задача автоматизации в данном случае обманчиво проста: поддерживать постоянную вязкость суспензии. Отклонение вязкости на 3% приводит к неравномерному нанесению покрытия, а неравномерное нанесение — это тот дефект, который не может исправить ни один робот на последующих этапах производства.
Далее следует сборка ячейки намотка или укладка электродов, их установка в корпуса, приваривание клемм и заливка электролита. Именно здесь скорость и точность идут рука об руку. Машина для намотки призматических элементов работает со скоростью от 1,5 до 2,5 секунд на единицу. Линии по производству цилиндрических элементов, подобные тем, что установлены на флагманском заводе EVE Energy, обрабатывают 300 элементов в минуту (EVE Energy, 2026). При таких скоростях погрешность в определении положения в полмиллиметра может привести к отзыву продукции.
Третий этап формирование и старение является «тихим узким местом» отрасли. Элементы проходят первый цикл заряда-разряда, а затем находятся в состоянии покоя от 24 до 72 часов, пока их электрохимические свойства не стабилизируются. На этот единственный этап уходит более 40% от общего времени работы производственной линии. В данном случае автоматизация направлена не столько на скорость, сколько на точность: контроль температуры с погрешностью ±0,5 °C, мониторинг напряжения с разрешением в милливольтах и регистрация данных, которая формирует постоянное «свидетельство о рождении» каждого элемента.
И, наконец, сборка модулей и блоков объединяет элементы аккумулятора: укладывает их в стопки, сваривает шины, интегрирует систему терморегулирования и синхронизирует их с системой управления аккумуляторной батареей. Координация работы нескольких станций становится основной задачей автоматизации. На линии сборки аккумуляторных батарей может одновременно работать до 15 роботов; если один из них выходит из синхронизации, это приводит к цепной реакции на всей станции.
Между этими четырьмя этапами протекает река, о которой говорят гораздо реже: обработка материалов, передача данных и динамичные системы, обеспечивающие работу каждого из процессов. Об этом подробнее — чуть позже.
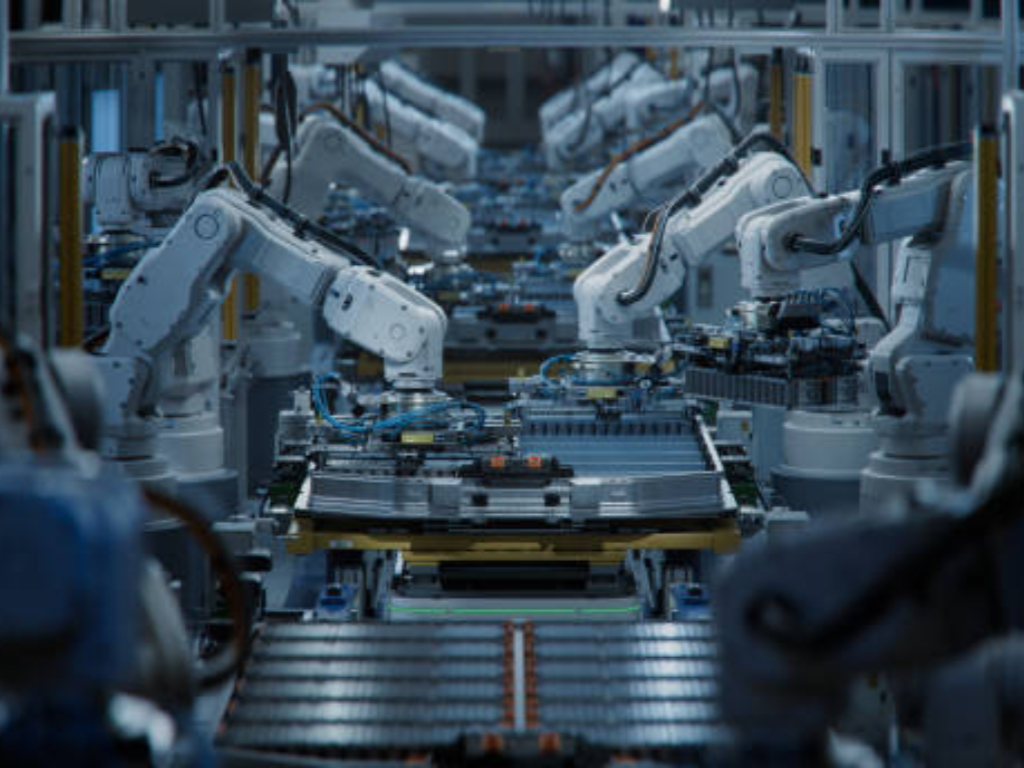
Основные технологии автоматизации, лежащие в основе современных заводов по производству аккумуляторов
Если разобрать гигафабрику по производству аккумуляторов до уровня архитектуры управления, можно выделить три уровня. Уровень принятия решений основан на искусственном интеллекте. Уровень выполнения — это робототехника. Уровень проверки — это цифровые двойники. Каждый из них важен, но именно их смешение приводит к провалу стратегий автоматизации.
ИИ и машинное обучение: уровень принятия решений
Применение искусственного интеллекта в производстве аккумуляторов уже вышло за рамки этапа пилотных проектов. На реальных производственных линиях в настоящее время реализуется оптимизация с помощью искусственного интеллекта в режиме замкнутого цикла для тех процессов, в которых операторы-люди просто не способны реагировать достаточно быстро.
Наиболее наглядный пример связан с процессом заливки электролита. Платформа LEADACE компании LEAD Intelligent, внедренная на одном из ведущих предприятий по производству аккумуляторов, использует данные датчиков в режиме реального времени для непрерывной корректировки параметров заливки. Результат: сокращение количества бракованных элементов на 47 штук в день на одну линию, а также повышение выхода готовой продукции на 0,11 TP3T–2,51 TP3T в зависимости от того, является ли оборудование новым или устаревшим (LEAD Intelligent, 2025). На старых линиях этот прирост по технологии 2.5% означает миллионы дополнительных качественных ячеек в год.
Визуальный контроль на базе искусственного интеллекта также вносит революционные изменения. На пилотном заводе компании EVE Energy система искусственного интеллекта 100% для визуального контроля работает со скоростью 0,3 секунды на одну ячейку, обеспечивая нулевой уровень пропущенных ошибок и повышение стабильности напряжения на 70% по сравнению с показателями до внедрения ИИ (EVE Energy, 2026). Если сравнить это с принятой в отрасли практикой ручной проверки на основе выборочного контроля, разницу трудно не заметить.
На гигафабрике мощностью 40 ГВт·ч повышение выхода продукции на 11 TP3T может приносить несколько миллионов долларов в год. Одно только прогнозное техническое обслуживание на основе искусственного интеллекта обеспечивает коэффициент готовности оборудования на уровне 71 TP3T и сокращение брака на 101 TP3T, что в совокупности при таких масштабах приносит около 1 TP4T30 миллионов в год.
Siemens, «Эталон интеллектуального производства аккумуляторов», 2025 год
Робототехника и автоматизированная система транспортировки материалов: уровень выполнения
Роботы для производства аккумуляторов отличаются такой точностью, что переопределяют понятие “приемлемого” качества на производственной линии. Промышленные роботы ABB серии IRB 4600, широко используемые для обработки элементов и сборки модулей, обеспечивают время цикла примерно на 25% быстрее, чем установленный в отрасли эталон для сопоставимых грузоподъемностей.
Однако суть автоматизации на заводах по производству аккумуляторов заключается не в технических характеристиках отдельных роботов, а в их координации. На одной станции сборки элементов могут быть интегрированы шестиосевые промышленные роботы для лазерной сварки с точностью позиционирования в пределах ±0,3 мм, коллаборативные роботы для установки разъемов с продолжительностью цикла 12 секунд и обратной связью по усилию, автономные мобильные роботы для доставки материалов, а также линейные высокоскоростные системы перемещения со скоростью до 5 метров в секунду для сортировки элементов.
Когда все эти элементы работают под управлением независимых контроллеров без единого планировщика, в результате получается не симфония, а шум. Уровень MES, который координирует работу всего этого парка оборудования, зачастую определяет разницу между линией, работающей с показателем OEE 95%, и линией, которая едва функционирует с показателем 75%.
Цифровые двойники и виртуальный ввод в эксплуатацию: уровень валидации
Если за последние два года какая-то технология в сфере производства аккумуляторов превратилась из “интересной концепции” в “конкурентную необходимость”, то это, безусловно, «цифровой двойник».
Цифровой двойник — это виртуальная копия физической производственной линии, обновляемая в режиме реального времени на основе данных с датчиков. Первая выгода от его использования проявляется на этапе виртуального ввода в эксплуатацию, когда происходит моделирование всей конструкции линии ещё до того, как хоть одно устройство будет закреплено на полу. Компания Siemens сообщает, что тайваньский производитель LFP, применивший моделирование завода, сократил время простоя оборудования на 15% и энергопотребление на 5% ещё до начала физического запуска производства (Siemens, 2025).
Второй эффект проявляется в ходе текущей эксплуатации. Цифровой двойник, работающий параллельно с физической линией, способен выявлять аномалии до того, как они приведут к дефектам, — например, прогнозировать тенденцию износа сварочного электрода и сигнализировать о необходимости технического обслуживания, а не обнаруживать проблему только после того, как целая партия ячеек будет признана бракованной. Типичный срок окупаемости инвестиций в цифровой двойник составляет от 12 до 24 месяцев и зависит от сложности линии.
«Скрытая основа»: инфраструктура управления жидкостями на заводах по производству аккумуляторов
Если роботы на вашей линии по производству аккумуляторов обеспечивают точность позиционирования в 0,1 мм, но размер отверстия клапана для подачи суспензии колеблется в пределах 5%, то максимальный уровень выхода определяется именно значением 5%, а не 0,1 мм. Этот дисбаланс является основным «слепым пятном» в большинстве стратегий автоматизации.
В отраслевых дискуссиях об автоматизации преобладают темы роботов, искусственного интеллекта и цифровых двойников, поскольку эти технологии заметны, привлекательны с точки зрения маркетинга и дают интеллектуальное удовлетворение. Однако любой процесс производства аккумуляторов зависит от систем подачи жидкостей с точным регулированием. Поток суспензии. Дозирование электролита. Циркуляция охлаждающей жидкости. Привод сжатого воздуха. Продувка азотом. И в основе каждого из этих процессов лежит клапан.
Контроль электродовой суспензии: отсюда начинается качество аккумулятора
Электродная суспензия представляет собой неньютоновскую жидкость с вязкостью от 2 000 до 10 000 мПа·с, содержащую твердые частицы активного материала и проводящей добавки с размером частиц D50 от 5 до 10 микрометров. Она обладает абразивными свойствами. Она подвержена осаждению. При этом она должна поступать к наносительной головке с достаточно стабильным расходом, чтобы поддерживать стабильность веса покрытия в пределах ±1,5% — границы, определяющей соответствие или несоответствие отраслевым стандартам, причем на современных линиях ставится цель ±1,0%.
Клапаны, регулирующие этот поток, должны обладать тремя свойствами: коррозионно-стойкими внутренними элементами с PTFE-покрытием или из дуплексной нержавеющей стали, герметичным перекрытием в соответствии со стандартом ANSI класса VI (нулевая утечка) и работой, при которой в суспензию не попадают металлические частицы. Даже один протекающий клапан в подающей линии не просто приводит к потере материала. Он вызывает пульсации потока, которые напрямую приводят к колебаниям толщины покрытия, а оттуда — к неравномерности производительности отдельных ячеек, которую на этапе формирования устранить невозможно.
В принципе, интеграция системы автоматизации не представляет сложности: электрический привод на регулирующем клапане, магнитный расходомер, обеспечивающий обратную связь, и ПИД-контур, регулирующий положение клапана для поддержания заданного расхода. Сложность заключается в правильном подборе компонентов, в частности зоны нечувствительности клапана и времени отклика, которые определяют, сможет ли контур регулирования отслеживать заданное значение при скорости нанесения покрытия от 30 до 80 метров в минуту.
Точность наполнения электролитом: критический этап с контролем по миллилитрам
Если контроль консистенции суспензии определяет качество электродов, то заправка электролитом определяет безопасность и срок службы элемента. Электролит на основе гексафторфосфата лития чрезвычайно чувствителен к влаге: контакт с атмосферным воздухом при содержании воды выше 10 частей на миллион вызывает необратимое ухудшение свойств. Условия заправки требуют точки росы ниже -40 °C, а каждый клапан в контуре подачи жидкости должен быть устойчив к коррозии под действием LiPF₆ и обеспечивать точность заправки ±1,01 TP3T по объему.
Процесс заполнения состоит из нескольких этапов: создание вакуума для удаления воздуха из пор электродов, медленное впрыскивание для обеспечения капиллярного смачивания, удержание под давлением для проникновения электролита в самые глубокие слои и заключительная проверка уровня. Каждый этап имеет свой собственный профиль открытия клапана, и именно при переходе между этапами — который часто занимает всего миллисекунды — решается вопрос о точности. Микрометрические дозирующие клапаны с рабочими частями из ПТФЭ или хастеллоя, приводимые в действие электрическими приводами с разрешением позиционирования менее одного градуса, являются стандартом для высокотехнологичных линий, стремящихся к точности наполнения ±0,51 TP3T.
Системы охлаждения, газоснабжения и инженерные сети: незаметные «двигатели» автоматизации
Системы инженерного обеспечения аккумуляторного завода — это его кровеносная и дыхательная системы. Отдел формирования аккумуляторов генерирует огромное количество тепла — каждая заряжающаяся ячейка фактически представляет собой небольшой нагреватель — и охлаждающая вода должна одновременно достигать заданной температуры с точностью ±0,5 °C по сотням каналов. Каждый канал управляется электрическим модулирующим клапаном, реагирующим на сигнал обратной связи от датчика температуры. Один застрявший в открытом положении клапан наполняет шкаф формования переохлаждённой водой, и внезапно во всей партии возникает разброс ёмкости, который проявляется лишь через несколько недель на конечном испытательном стенде.
Системы сжатого воздуха, требования к содержанию частиц и влаги в которых, как правило, соответствуют классу 1 стандарта ISO 8573-1, обеспечивают работу пневматических приводов на всем предприятии. Колебания давления в пределах ±0,1 бар на выходе компрессора, которые легко возникают из-за неисправного регулятора давления, передаются по всей цепочке пневматических устройств, расположенных ниже по потоку. А на сварочных станциях азот, используемый в качестве защитного газа с чистотой 99,9991 TP3T, проходит через клапаны с высоким уровнем герметичности, где любая утечка не только приводит к потере газа, но и ставит под угрозу целостность сварного шва.
Эти системы редко упоминаются в документах, посвящённых стратегии автоматизации. Между тем отказ даже одного вспомогательного клапана может привести к остановке производственной линии не менее эффективно, чем столкновение манипулятора робота. Разница заключается в том, что за роботами следят все, а клапаны практически никто не проверяет — пока что-то не выйдет из строя.
Предполётная проверка гидравлической системы
Подача суспензии Не происходит ли в вашем клапане выпадение частиц?
Убедитесь, что во всех клапанах шламопровода используются внутренние детали с PTFE-покрытием или из дуплексной нержавеющей стали, соответствующие требованиям ANSI класса VI. Загрязнение металлическими частицами в результате износа клапанов является одним из наиболее недооцененных источников дефектов.
Дозирование электролита: точность наполнения ±1,0% или выше?
Убедитесь, что микродозирующие клапаны обеспечивают точность дозирования ±1,0% по всем каналам. Коррозионная стойкость к LiPF₆ (смачиваемые детали из PTFE/Hastelloy) является обязательным требованием в условиях розлива.
Системы охлаждения и газоснабжения Автоматическое управление с контурами обратной связи?
Температура охлаждающей воды должна поддерживаться в пределах ±0,5 °C на каждый канал с помощью электрических регулирующих клапанов. Сжатый воздух, соответствующий стандарту ISO 8573-1, класс 1, категория N, с чистотой 99,9991 TP3T, — для обоих случаев требуются автоматические клапаны с высоким уровнем герметичности и системой контроля давления.
От лаборатории до «Гигафабрики»: решение сложнейших задач в области автоматизации
Понимать технологию — это одно. Внедрять её в широких масштабах — совсем другое. Три взаимосвязанные проблемы определяют разрыв между тем, что работает на пилотной линии, и тем, что выдерживает испытание на гигафабрике.
«Обрыв доходности». Технологический процесс производства аккумуляторов, обеспечивающий выход 95% в лабораторных условиях, на этапе начального наращивания объемов производства обычно дает выход 40% (Siemens, 2025). Виновником является не какой-то отдельный процесс. Это совокупный эффект небольших отклонений при увеличении скорости производства в 10–100 раз. Инженеры Grob-Werke провели расчеты: если ваша линия по производству электродов выпускает один бракованный лист на 10 000, а в каждой ячейке используется 100 листов, а в каждом блоке — 30 ячеек, то этот единственный дефект приводит к браку блока 25% (eMobility Engineering, 2026). В соседней отрасли — производстве полупроводников — показатель выхода составляет 96–98%. В стабильном режиме выпуск аккумуляторов, даже у крупных игроков рынка, ближе к 90%.
Загрязнение в шестнадцати точках. Эксперты компании Meech International выявили 16 отдельных точек загрязнения на типичной линии по производству аккумуляторов. Металлические частицы, отрывающиеся от изнашиваемых поверхностей оборудования, считаются наиболее недооцененной угрозой. В сухом помещении с точкой росы -40 °C само автоматическое оборудование не должно становиться источником загрязнения. Это ограничение напрямую определяет выбор компонентов: подшипники, уплотнения и внутренние детали клапанов должны изготавливаться из материалов, которые не образуют частиц при многократных циклах работы.
Данные, которые нельзя передать. Пройдитесь по большинству заводов по производству аккумуляторов — и вы увидите настоящую цифровую «Вавилонскую башню». Японские намоточные станки, немецкие линии нанесения покрытий и китайские шкафы для формирования элементов — все они «говорят» на своих собственных протоколах. Данных — гигабайты, генерируемые каждый час, — но они не могут передаваться между технологическими процессами, что не позволяет проводить анализ первопричин, который действительно улучшил бы выход готовой продукции. Компании Rockwell Automation и Siemens определили это как самое большое препятствие на пути к оптимизации с замкнутым циклом в производстве аккумуляторов. Это в равной степени и организационная, и техническая проблема.
Эти три проблемы объединяет одна общая черта: все они сводятся к качеству инфраструктуры. «Пропасть урожайности» сужается, когда процессы на начальных этапах производства, в частности подготовка суспензии и заполнение электролитом, протекают с более высокой стабильностью. Загрязнение — это, по сути, проблема выбора материалов и компонентов. А интеграция данных, хотя и является отчасти задачей программного обеспечения, начинается с наличия приборов и исполнительных механизмов, генерирующих чистые структурированные данные, в том числе «умных» клапанов и исполнительных механизмов со встроенной диагностикой.
«Обрыв доходности»
При наращивании производства показатель Lab 95% снижается до 40%. Один дефект электрода на 10 000 листов приводит к браку партии 25%. Единственным реальным решением является обеспечение стабильности процессов на предшествующих этапах производства.
Загрязнение
На линии выявлено 16 точек загрязнения. Скрытой угрозой #1 являются металлические частицы, образующиеся в результате износа поверхностей оборудования. Выбор материалов — это и есть контроль загрязнения.
Изолированные хранилища данных
Различное оборудование использует разные протоколы. Гигабайты ценных данных остаются заблокированными на границах технологических процессов. Анализ первопричин начинается с одного моста, а не с целой платформы.
Практическое руководство: оценка готовности вашего завода по производству аккумуляторов к автоматизации
В предыдущих разделах было описано, как будет выглядеть автоматизация производства аккумуляторов в 2026 году. Ниже рассказывается, как применить эти знания на вашем предприятии, независимо от того, управляете ли вы гигафабрикой мощностью 40 ГВт·ч или специализированной линией мощностью 2 ГВт·ч.
Шаг 1: Сначала составьте схему вашей инфраструктуры систем подачи жидкостей. Прежде чем вкладывать средства в очередной пилотный проект по внедрению ИИ, проанализируйте свою ситуацию и ответьте на три вопроса. Являются ли ваши клапаны подачи шлама коррозионно-стойкими и не допускают ли они отслоения частиц? Обеспечивает ли ваша система заправки электролитом точность объёма ±1% по всем каналам? Имеют ли ваши контуры охлаждающей воды автоматическое регулирование температуры с работоспособными контурами обратной связи? Если вы ответили “Не уверен” на любой из этих вопросов, то вы нашли свой проект по автоматизации с наивысшей рентабельностью инвестиций. И это не робот.
Шаг 2: Проведите аудит архитектуры данных. Подсчитайте, сколько различных протоколов связи используется на вашей линии. Если их больше трёх, значит, у вас действительно существует проблема интеграции данных. Определите наиболее важные данные о качестве, которые в настоящее время не проходят границу технологического процесса — как правило, это данные о пласте, которые никогда не доходят до группы, работающей с электродами, — и создайте один мост, прежде чем пытаться соединить всё.
Шаг 3: Определите фактическое место затора. Не стоит автоматически выбирать самую новую и сложную технологическую станцию. Узким местом на большинстве заводов по производству аккумуляторов является не лазерный сварочный аппарат и не укладчик. Им может быть устаревшая линия нанесения покрытия, нестабильно работающая станция наполнения или шкаф формования с температурным дрейфом. Найдите станцию с наибольшим разбросом показателя Cpk, а не ту, у которой самые впечатляющие технические характеристики.
Шаг 4: Разработайте поэтапный план автоматизации. Первый этап (месяцы с 0 по 6) направлен на внедрение критически важной автоматизации на уровне станций и базового сбора данных, что позволит повысить производительность с 40% до 70%. Второй этап (месяцы с 6 по 12) предусматривает внедрение системы MES на уровне линии и онлайн-контроля, что позволит повысить производительность с 70% до 85%. На третьем этапе (с 12-го по 24-й месяц) внедряется оптимизация с замкнутым циклом на основе искусственного интеллекта и полная прослеживаемость жизненного цикла, что позволит достичь показателя 95% и выше. Эти целевые показатели основаны на эталонных значениях Siemens в области производства аккумуляторов и достижимы при дисциплинированном выполнении работ.
Проведите проверку клапанов для подачи суспензии, систем дозирования электролита и систем управления охлаждением. Определите, какой проект принесет наибольшую рентабельность инвестиций — редко когда это робот.
На вашей линии используется более 3 протоколов? Создайте один межграничный мост, начиная с передачи данных о формировании группе, работающей с электродами.
Не лазерный сварочный аппарат. Найдите устаревшее устройство нанесения покрытия, нестабильный устройство заполнения или шкаф формирования с отклонениями, у которого самый широкий диапазон Cpk.
0–6 мес: урожайность от 40% до 70%. 6–12 мес: MES + контроль — до 85%. 12–24 мес: искусственное оплодотворение в режиме замкнутого цикла — до 95%+.
При оценке инфраструктуры автоматизации для производства аккумуляторов следует уделить особое внимание компонентам системы управления потоками жидкостей, которые лежат в основе каждого этапа технологического процесса. Разница между производственной линией, которая стабильно достигает заданных показателей выхода готовой продукции, и той, которая этого не делает, зачастую обусловлена качеством клапанов и приводов, регулирующих потоки суспензии, электролита, охлаждающей жидкости и газа. Такие производители, как VINCER, чьи клапаны с электрическим приводом и регулирующие клапаны Globe созданы с учётом требований к точности, предъявляемых к автоматизированным промышленным системам подачи жидкостей, и служат полезным ориентиром, позволяющим понять, как на практике выглядит правильно подобранное оборудование для управления технологическими процессами. Правильный выбор клапанов, конечно, не станет сенсацией, как, например, искусственный интеллект. Но именно это обеспечит бесперебойную работу вашей линии, пока ваши конкуренты всё ещё будут бороться с проблемами, снижающими производительность.
Поговорите с инженером компании Valve о вашей линейке аккумуляторов
Получите техническую консультацию по техническим требованиям к системам регулирования потоков жидкостей при производстве аккумуляторов — ответ в течение 12 часов.
Запросить консультациюСсылки
- EVE Energy. “Первый в мире пилотный завод по производству цилиндрических аккумуляторов”. 2026. evebattery.com
- LEAD Intelligent. “Интеллектуальная платформа LEADACE повышает качество и эффективность заполнения электролитом”. 2025. leadintelligent.com
- Siemens. “Интеллектуальное производство аккумуляторов: преобразование данных в решения на каждом этапе производства”. 2025 г. blog.siemens.com
- eMobility Engineering. “Расширение масштабов производства аккумуляторов: качество, выход и эффективность”. 2026 г. emobility-engineering.com
- VINCER Valve. “Клапаны с электроприводом”.” vincervalve.com
- VINCER Valve. “Глобусные регулирующие клапаны”.” vincervalve.com
- VINCER Valve. Главная страница. vincervalve.com


