
Wenn man eine moderne Batteriefabrik betritt, fallen einem nicht als Erstes die Roboter auf. Es ist vielmehr das unerbittliche Tempo. Eine Lithium-Ionen-Zelle durchläuft vier eng miteinander verzahnte Produktionsstufen vom Rohmaterial bis zum fertigen Produkt, wobei jede Stufe eine andere Art der Automatisierung erfordert.
Die Reise beginnt mit Elektrodenherstellung, wo Pulver aus aktivem Material zu einer Aufschlämmung vermischt, bei einer Geschwindigkeit von 30 bis 80 Metern pro Minute auf Metallfolie aufgetragen, getrocknet, kalandriert und auf Breite geschnitten werden. Die Herausforderung bei der Automatisierung ist hier trügerisch einfach: Die Viskosität der Aufschlämmung muss konstant gehalten werden. Eine Viskositätsabweichung von 3% führt zu einer ungleichmäßigen Beschichtung, und eine ungleichmäßige Beschichtung ist ein Fehler, den kein nachgeschalteter Roboter beheben kann.
Als Nächstes kommt Zellbaugruppe Das Wickeln oder Stapeln von Elektroden, das Einlegen in Gehäuse, das Verschweißen der Anschlüsse und das Einfüllen des Elektrolyts. Hier treffen Geschwindigkeit und Präzision aufeinander. Eine Wickelmaschine für prismatische Zellen arbeitet mit einer Geschwindigkeit von 1,5 bis 2,5 Sekunden pro Einheit. Zylindrische Fertigungslinien, wie sie im Vorzeigewerk von EVE Energy zum Einsatz kommen, produzieren 300 Zellen pro Minute (EVE Energy, 2026). Bei diesen Geschwindigkeiten führt bereits ein Positionsfehler von einem halben Millimeter unweigerlich zu einem Rückruf.
Die dritte Phase Entstehung und Alterung ist der stille Engpass der Branche. Die Zellen durchlaufen ihren ersten Lade-Entlade-Zyklus und ruhen anschließend 24 bis 72 Stunden, während sich ihre elektrochemischen Eigenschaften stabilisieren. Allein dieser Schritt beansprucht über 40% der gesamten Produktionszeit. Bei der Automatisierung geht es hier weniger um Geschwindigkeit als vielmehr um Präzision: Temperaturregelung mit einer Genauigkeit von ±0,5 °C, Spannungsüberwachung mit einer Auflösung im Millivolt-Bereich und eine Datenerfassung, die für jede Zelle eine dauerhafte „Geburtsurkunde“ erstellt.
Abschließend, Modul- und Gehäusemontage Zellen werden zusammengefügt, Sammelschienen gestapelt und verschweißt, das Wärmemanagement integriert und mit dem Batteriemanagementsystem verknüpft. Die Koordination mehrerer Stationen wird dabei zur größten Herausforderung bei der Automatisierung. An einer Batteriepack-Fertigungslinie können bis zu 15 Roboter gleichzeitig arbeiten; gerät einer aus dem Takt, kommt es zu einer Kettenreaktion, die die gesamte Station lahmlegt.
Zwischen diesen vier Phasen fließt ein Fluss, über den weniger gesprochen wird: Materialfluss, Datenübergaben und die fließenden Systeme, die jeden einzelnen Prozess versorgen. Dazu gleich mehr.
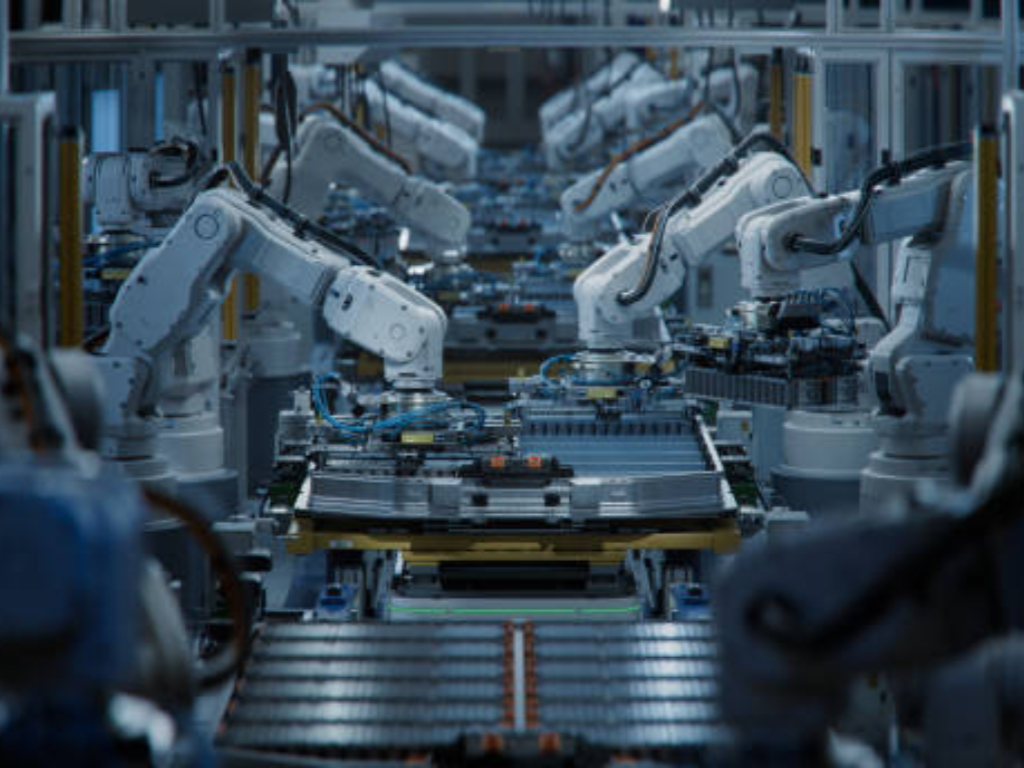
Kerntechnologien der Automatisierung als treibende Kraft hinter modernen Batteriefabriken
Reduziert man eine Batterie-Gigafabrik auf ihre Steuerungsarchitektur, lassen sich drei Ebenen erkennen. Die Entscheidungsebene basiert auf KI. Die Ausführungsebene besteht aus Robotik. Die Validierungsebene basiert auf digitalen Zwillingen. Jede dieser Ebenen ist wichtig, doch wenn man sie miteinander verwechselt, gehen Automatisierungsstrategien schief.
KI und maschinelles Lernen: Die Entscheidungsebene
Der Einsatz von KI in der Batterieherstellung hat die Pilotprojektphase hinter sich gelassen. In realen Produktionslinien wird mittlerweile eine KI-Optimierung im geschlossenen Regelkreis für Prozesse eingesetzt, bei denen menschliche Bediener einfach nicht schnell genug reagieren können.
Das deutlichste Beispiel stammt aus dem Bereich der Elektrolytbefüllung. Die LEADACE-Plattform von LEAD Intelligent, die bei einem führenden Batteriehersteller zum Einsatz kommt, nutzt Echtzeit-Sensordaten, um die Befüllungsparameter kontinuierlich anzupassen. Das Ergebnis: 47 weniger fehlerhafte Zellen pro Maschine und Tag sowie Ertragssteigerungen von 0,11 TP3T bis 2,51 TP3T, je nachdem, ob es sich um neue oder ältere Anlagen handelt (LEAD Intelligent, 2025). Bei älteren Produktionslinien bedeutet diese Steigerung von 2,51 TP3T Millionen zusätzlicher einwandfreier Zellen pro Jahr.
Die KI-gestützte visuelle Inspektion ist ebenso bahnbrechend. In der Vorzeigefabrik von EVE Energy wird die KI-Bildverarbeitungsinspektion 100% mit einer Dauer von 0,3 Sekunden pro Zelle durchgeführt – ohne Fehldiagnosen und mit einer Verbesserung der Spannungskonstanz um 70% im Vergleich zu den Benchmarks aus der Zeit vor der KI-Einführung (EVE Energy, 2026). Vergleicht man dies mit der branchenüblichen Praxis der stichprobenbasierten manuellen Prüfung, ist der Unterschied kaum zu übersehen.
In einer Gigafactory mit einer Kapazität von 40 GWh kann eine Steigerung der Ausbeute um 1% jährlich mehrere Millionen Dollar einbringen. Allein die KI-gestützte vorausschauende Instandhaltung sorgt für eine Anlagenverfügbarkeit von 7% und eine Reduzierung des Ausschusses um 10% – zusammen entspricht dies bei dieser Größenordnung einem Wert von etwa $30 Millionen pro Jahr.
Siemens, Benchmark für intelligente Fertigung im Batteriebereich, 2025
Robotik und automatisierte Materialhandhabung: Die Ausführungsebene
Roboter für die Batterieherstellung arbeiten so präzise, dass sie die Definition dessen, was an einer Fertigungslinie als “akzeptabel” gilt, neu definieren. Die Industrieroboter IRB 4600 von ABB, die in großem Umfang bei der Zellenhandhabung und der Modulmontage eingesetzt werden, erzielen Zykluszeiten, die etwa 25% schneller sind als der Branchen-Benchmark für vergleichbare Nutzlasten.
Doch bei der Automatisierung in Batteriewerken geht es nicht um die technischen Daten einzelner Roboter. Es geht um Koordination. Eine einzelne Zellmontagestation kann beispielsweise sechsachsige Industrieroboter für das Laserschweißen mit einer Positioniergenauigkeit von ±0,3 mm, kollaborative Roboter für das Einstecken von Steckverbindern mit Zykluszeiten von 12 Sekunden und kraftgesteuerter Rückkopplung, autonome mobile Roboter für die Materialzuführung sowie lineare Hochgeschwindigkeits-Bewegungssysteme mit einer Geschwindigkeit von 5 Metern pro Sekunde für die Zellsortierung integrieren.
Wenn all diese Komponenten über unabhängige Steuerungen ohne einheitlichen Scheduler betrieben werden, entsteht eher Lärm als eine Symphonie. Die MES-Ebene, die diese Anlage koordiniert, entscheidet oft darüber, ob eine Produktionslinie eine OEE von 95% erreicht oder nur mühsam bei 75% dahinkommt.
Digitale Zwillinge und virtuelles Inbetriebnehmen: Die Validierungsebene
Wenn es eine Technologie gibt, die sich in den letzten zwei Jahren in der Batterieherstellung vom “interessanten Konzept” zur “wettbewerbsrelevanten Notwendigkeit” entwickelt hat, dann ist es der digitale Zwilling.
Ein digitaler Zwilling ist eine in Echtzeit aktualisierte virtuelle Nachbildung einer physischen Produktionslinie, die mit Sensordaten in Echtzeit gespeist wird. Der erste Vorteil zeigt sich bei der virtuellen Inbetriebnahme, bei der die gesamte Anlagenkonfiguration simuliert wird, noch bevor auch nur eine einzige Maschine am Boden befestigt wurde. Siemens berichtet, dass ein taiwanesischer LFP-Hersteller durch den Einsatz von Anlagensimulationen die Stillstandzeiten der Anlagen um 15% und den Energieverbrauch um 5% senken konnte, noch bevor der physische Hochlauf überhaupt begonnen hatte (Siemens, 2025).
Der zweite Vorteil zeigt sich im laufenden Betrieb. Ein digitaler Zwilling, der parallel zur physischen Produktionslinie läuft, kann Anomalien erkennen, bevor sie zu Fehlern führen – beispielsweise indem er den Verschleißverlauf einer Schweißelektrode vorhersagt und einen Wartungsbedarf signalisiert, anstatt diesen erst anhand einer Charge ausgemusterter Zellen festzustellen. Der typische Return on Investment (ROI) für Investitionen in digitale Zwillinge liegt zwischen 12 und 24 Monaten und hängt von der Komplexität der Produktionslinie ab.
Die verborgene Grundlage: Infrastruktur zur Flüssigkeitssteuerung in Batteriewerken
Wenn die Roboter Ihrer Batterielinie auf 0,1 mm positioniert sind, die Öffnung Ihres Schlammventils jedoch um 5% schwankt, wird Ihre maximale Ausbeute durch die 5% bestimmt und nicht durch die 0,1 mm. Dieses Ungleichgewicht ist der zentrale blinde Fleck in den meisten Automatisierungsstrategien.
Die Diskussion über Automatisierung in der Branche wird von Robotern, KI und digitalen Zwillingen dominiert, da diese Technologien sichtbar, vermarktbar und intellektuell ansprechend sind. Doch jeder Prozess in der Batterieherstellung hängt von präzise gesteuerten Fluidsystemen ab. Schlamm fließt. Elektrolyt wird dosiert. Kühlmittel zirkuliert. Druckluft betätigt. Stickstoff spült. Und im Zentrum jedes einzelnen dieser Strömungsprozesse steht ein Ventil.
Kontrolle der Elektrodenpaste: Hier beginnt die Batteriequalität
Elektrodenslurry ist eine nicht-newtonsche Flüssigkeit mit einer Viskosität zwischen 2.000 und 10.000 mPa·s, die Feststoffpartikel aus aktivem Material und leitfähigen Additiven mit einer D50-Partikelgröße von 5 bis 10 Mikrometern enthält. Sie wirkt abrasiv. Sie setzt sich ab. Und sie muss den Beschichtungskopf mit einer Durchflussrate erreichen, die stabil genug ist, um die Konsistenz des Beschichtungsgewichts innerhalb von ±1,5% – der branchenüblichen Gut/Schlecht-Grenze – aufrechtzuerhalten, wobei fortschrittliche Anlagen einen Wert von ±1,0% anstreben.
Die Ventile, die diesen Durchfluss regeln, müssen drei Anforderungen erfüllen: korrosionsbeständige Innenteile aus PTFE-ausgekleidetem oder Duplex-Edelstahl, ein dichtes Absperrverhalten gemäß ANSI Klasse VI (leckagefrei) sowie einen Betrieb, bei dem keine Metallpartikel in die Aufschlämmung gelangen. Ein einziges undichtes Ventil in der Zuleitung verschwendet nicht nur Material. Es verursacht Durchflusspulsationen, die sich direkt in Schwankungen der Beschichtungsdicke und von dort aus in Kapazitätsschwankungen zwischen den Zellen niederschlagen, die in der Formierungsphase nicht mehr korrigiert werden können.
Die Integration der Automatisierung ist im Prinzip unkompliziert: ein elektrischer Stellantrieb am Regelventil, ein magnetischer Durchflussmesser zur Rückmeldung und ein PID-Regelkreis, der die Ventilstellung so anpasst, dass der Soll-Durchfluss aufrechterhalten wird. Die Schwierigkeit besteht darin, die Komponenten richtig auszuwählen, insbesondere die Totzone und die Ansprechzeit des Ventils, die darüber entscheiden, ob der Regelkreis den Sollwert bei Beschichtungsgeschwindigkeiten von 30 bis 80 Metern pro Minute nachverfolgen kann.
Präzision bei der Elektrolytbefüllung: Der entscheidende Schritt mit Milliliter-Genauigkeit
So wie die Slurry-Kontrolle die Elektrodenqualität bestimmt, so entscheidet die Elektrolytbefüllung über die Sicherheit und Lebensdauer der Zelle. Lithiumhexafluorophosphat-Elektrolyt ist extrem feuchtigkeitsempfindlich – bereits bei einem Wassergehalt von mehr als 10 ppm in der Umgebungsluft kommt es zu einer irreversiblen Zersetzung. Die Befüllungsumgebung erfordert einen Taupunkt unter -40 °C, und jedes Ventil im Flüssigkeitskreislauf muss gegen LiPF6-Korrosion beständig sein und gleichzeitig eine Befüllgenauigkeit von ±1,01 TP3T (Volumen) gewährleisten.
Der Füllvorgang erfolgt in mehreren Stufen: Vakuumabsaugung zur Entfernung der Luft aus den Elektrodenporen, langsame Einspritzung zur Kapillarbenetzung, Druckhaltung, um den Elektrolyten in die tiefsten Schichten zu drängen, sowie eine abschließende Füllstandskontrolle. Jede Stufe hat ihr eigenes Ventilöffnungsprofil, und der Übergang zwischen den Stufen – oft nur Millisekunden lang – entscheidet über Präzision oder Fehler. Mikrodosierventile mit medienberührten Teilen aus PTFE oder Hastelloy, die von elektrischen Stellantrieben mit einer Positionierauflösung im Subgradbereich angetrieben werden, sind der Standard für High-End-Anlagen, die eine Abfüllgenauigkeit von ±0,51 TP3T anstreben.
Kühl-, Gas- und Versorgungssysteme: Die stillen Helden der Automatisierung
Die Versorgungssysteme einer Batteriefabrik sind sozusagen ihr Kreislauf- und Atmungssystem. In der Formierungsabteilung entsteht enorme Wärme – jede Zelle, die geladen wird, ist praktisch ein kleiner Heizkörper –, und das Kühlwasser muss über Hunderte von Kanälen hinweg gleichzeitig eine Genauigkeit von ±0,5 °C erreichen. Jeder Kanal wird von einem elektrischen Stellventil geregelt, das auf einen Regelkreis mit Temperatursensor reagiert. Ein Ventil, das in geöffneter Stellung klemmt, flutet einen Formierungsschrank mit unterkühltem Wasser, und plötzlich weist eine ganze Charge Kapazitätsschwankungen auf, die erst Wochen später am Endkontrollgerät sichtbar werden.
Druckluftsysteme, deren Partikel- und Feuchtigkeitsgehalt in der Regel gemäß ISO 8573-1 Klasse 1 spezifiziert ist, versorgen pneumatische Antriebe im gesamten Werk mit Energie. Eine Druckschwankung von ±0,1 bar am Kompressauslass, die leicht durch einen defekten Druckregler verursacht werden kann, überträgt sich auf jedes nachgeschaltete pneumatische Gerät. Und an den Schweißstationen fließt Stickstoff als Schutzgas mit einer Reinheit von 99,999% durch hochdichte Ventile, bei denen jede Undichtigkeit nicht nur Gas verschwendet, sondern auch die Schweißnahtintegrität beeinträchtigt.
Diese Systeme finden in Automatisierungsstrategiedokumenten kaum Erwähnung. Dabei kann der Ausfall eines einzigen Versorgungsventils eine Produktionslinie genauso effektiv zum Stillstand bringen wie die Kollision eines Roboterarms. Der Unterschied: Alle behalten die Roboter im Auge. Kaum jemand überprüft die Ventile. Erst wenn etwas ausfällt.
Überprüfung des Flüssigkeitssystems vor dem Flug
Förderung von Schlamm Ist Ihr Ventil frei von Partikelablagerungen?
Stellen Sie sicher, dass alle Ventile in der Schlammleitung mit PTFE-ausgekleideten oder aus Duplex-Edelstahl gefertigten Innenteilen ausgestattet sind, die der ANSI-Klasse VI entsprechen. Verunreinigungen durch Metallpartikel, die durch den Verschleiß der Ventile entstehen, sind eine häufig unterschätzte Fehlerquelle.
Elektrolytdosierung ±1,01 TP3T – Füllgenauigkeit oder besser?
Stellen Sie sicher, dass die Mikrodosierventile über alle Kanäle hinweg eine Volumengenauigkeit von ±1,01 TP3T aufweisen. Die Korrosionsbeständigkeit gegenüber LiPF₆ (medienberührte Teile aus PTFE/Hastelloy) ist in der Abfüllumgebung unabdingbar.
Kühl- und Gassysteme Automatisierte Steuerung mit Regelkreisen?
Das Kühlwasser sollte über elektrische Regelventile auf ±0,5 °C pro Kanal geregelt werden. Druckluft gemäß ISO 8573-1 Klasse 1, N, mit einer Reinheit von 99,999% – für beide sind automatisierte Ventile mit hoher Dichtheit und Drucküberwachung erforderlich.
Vom Labor zur Gigafactory: Die größten Herausforderungen der Automatisierung meistern
Die Technologie zu verstehen ist eine Sache. Sie in großem Maßstab einzusetzen, ist eine andere. Drei miteinander verknüpfte Herausforderungen bestimmen die Kluft zwischen dem, was in einer Pilotanlage funktioniert, und dem, was sich in einer Gigafactory bewährt.
Die Renditeklippe. Ein Batterieherstellungsprozess, der im Labor eine Ausbeute von 95% liefert, erzielt während der anfänglichen Produktionshochlaufphase routinemäßig eine Ausbeute von 40% (Siemens, 2025). Der Übeltäter ist nicht ein einzelner Prozess. Es ist der kumulative Effekt kleiner Abweichungen, wenn die Produktionsgeschwindigkeit um das 10- bis 100-Fache steigt. Die Ingenieure von Grob-Werke haben nachgerechnet: Wenn Ihre Elektrodenlinie ein fehlerhaftes Blech pro 10.000 produziert, jede Zelle 100 Bleche verbraucht und jedes Paket 30 Zellen enthält, führt dieser einzelne Fehler zu einer Ausschussquote von 251 TP3T-Paketen (eMobility Engineering, 2026). Die Halbleiterbranche, die als „Verwandte“ dieser Branche gilt, arbeitet mit einer Ausbeute von 96–981 TP3T. Die Batterieherstellung liegt selbst bei etablierten Akteuren im stationären Zustand näher bei 901 TP3T.
Verunreinigungen an sechzehn Stellen. Branchenexperten von Meech International haben 16 einzelne Kontaminationsquellen entlang einer typischen Batterieproduktionslinie ermittelt. Metallpartikel, die von den Verschleißflächen der Anlagen abgelöst werden, gelten als die am meisten unterschätzte Gefahr. In einem Trockenraum mit einem Taupunkt von -40 °C dürfen die Automatisierungsanlagen selbst nicht zur Kontaminationsquelle werden. Diese Vorgabe hat direkten Einfluss auf die Auswahl der Komponenten: Lager, Dichtungen und Ventilinnenteile müssen aus Werkstoffen bestehen, die auch bei wiederholten Zyklen keine Partikel freisetzen.
Daten, die nicht übertragen werden können. Wenn man durch die meisten Batteriefabriken geht, stößt man auf einen digitalen Turm zu Babel. Japanische Wickelmaschinen, deutsche Beschichtungsanlagen und chinesische Formierungsschränke „sprechen“ jeweils ihr eigenes Protokoll. Die Daten sind vorhanden – Gigabytes davon, die stündlich generiert werden –, doch sie können nicht über Prozessgrenzen hinweg fließen, um die Ursachenanalyse zu ermöglichen, die tatsächlich die Ausbeute verbessern würde. Sowohl Rockwell Automation als auch Siemens haben dies als das größte Hindernis für die Closed-Loop-Optimierung in der Batteriefertigung identifiziert. Es handelt sich dabei mindestens ebenso sehr um ein organisatorisches wie um ein technisches Problem.
Was diese drei Herausforderungen miteinander verbindet, ist ein roter Faden: Sie alle lassen sich auf die Qualität der Infrastruktur zurückführen. Die Ertragsdelle verringert sich, wenn vorgelagerte Prozesse – insbesondere die Aufschlämmung und die Elektrolytbefüllung – mit höherer Konsistenz ablaufen. Verunreinigungen sind im Grunde ein Problem der Material- und Komponentenauswahl. Und die Datenintegration ist zwar teilweise eine softwarebezogene Herausforderung, beginnt jedoch mit Messgeräten und Stellgliedern, die saubere, strukturierte Daten liefern, darunter intelligente Ventile und Stellglieder mit integrierter Diagnosefunktion.
Die Renditeklippe
Lab 95% fällt beim Hochfahren auf 40% ab. Ein Elektrodenfehler pro 10.000 Bögen führt zu Ausschuss der 25%-Packung. Die einzige wirkliche Abhilfe besteht in der Konsistenz des vorgelagerten Prozesses.
Verunreinigung
Entlang der gesamten Leitung wurden 16 Kontaminationsstellen kartiert. Metallpartikel von Verschleißflächen der Anlagen stellen die versteckte Gefahr #1 dar. Die Materialauswahl IST der Schlüssel zur Kontaminationskontrolle.
Datensilos
Verschiedene Geräte kommunizieren über unterschiedliche Protokolle. Gigabyte an hochwertigen Daten bleiben an Prozessgrenzen hängen. Die Ursachenanalyse beginnt mit einer einzigen Brücke, nicht mit einer kompletten Plattform.
Ein praktischer Leitfaden: Bewertung der Automatisierungsreife Ihres Batteriewerks
In den vorangegangenen Abschnitten wurde dargelegt, wie die Automatisierung in der Batterieherstellung im Jahr 2026 aussehen wird. Hier erfahren Sie, wie Sie diese in Ihrem eigenen Betrieb umsetzen können – ganz gleich, ob Sie eine 40-GWh-Gigafabrik oder eine 2-GWh-Spezialproduktionslinie betreiben.
Schritt 1: Erstellen Sie zunächst eine Übersicht über Ihre Flüssigkeitsinfrastruktur. Bevor Sie in ein weiteres KI-Pilotprojekt investieren, sollten Sie Ihre Abläufe überprüfen und drei Fragen beantworten. Sind Ihre Schlammzufuhrventile korrosionsbeständig und frei von Partikelablagerungen? Weist Ihr Elektrolyt-Befüllsystem über alle Kanäle hinweg eine Volumengenauigkeit von ±1% auf? Verfügen Ihre Kühlwasserkreisläufe über eine automatische Temperaturregelung mit funktionierenden Regelkreisen? Wenn Sie auf eine dieser Fragen mit “Ich bin mir nicht sicher” geantwortet haben, haben Sie Ihr Automatisierungsprojekt mit dem höchsten ROI gefunden. Und es handelt sich dabei nicht um einen Roboter.
Schritt 2: Überprüfen Sie Ihre Datenarchitektur. Zählen Sie, wie viele verschiedene Kommunikationsprotokolle in Ihrer Anlage vorhanden sind. Sind es mehr als drei, bedeutet dies, dass Sie ein echtes Problem bei der Datenintegration haben. Ermitteln Sie die wichtigsten Qualitätsdaten, die derzeit an einer Prozessgrenze hängen bleiben – in der Regel sind dies Formationsdaten, die das Elektrodenteam nie erreichen – und bauen Sie zunächst eine Brücke, bevor Sie versuchen, alles miteinander zu verbinden.
Schritt 3: Ermitteln Sie Ihren tatsächlichen Engpass. Entscheiden Sie sich nicht automatisch für die neueste und komplexeste Prozessstation. Der Engpass in den meisten Batteriefabriken ist nicht die Laserschweißanlage oder der Stapler. Es handelt sich vielmehr um eine veraltete Beschichtungsanlage, eine unzuverlässige Abfüllstation oder einen Formierungsschrank mit Temperaturdrift. Suchen Sie nach der Station mit der größten Cpk-Streuung, nicht nach der mit dem beeindruckendsten Datenblatt.
Schritt 4: Erstellen Sie einen stufenweisen Automatisierungsplan. Phase eins, Monate 0 bis 6, zielt auf die kritische Automatisierung auf Stationenebene und die grundlegende Datenerfassung ab und steigert den Durchsatz von 40% auf 70%. Phase zwei, Monate 6 bis 12, umfasst zusätzlich ein MES auf Linienebene sowie Online-Prüfungen und steigert den Durchsatz von 70% auf 85%. In Phase drei, den Monaten 12 bis 24, werden KI-gesteuerte Closed-Loop-Optimierung und Rückverfolgbarkeit über den gesamten Lebenszyklus eingeführt, wobei 95% und mehr angestrebt werden. Diese Ziele basieren auf den Benchmarks von Siemens für die Batteriefertigung und sind bei disziplinierter Umsetzung erreichbar.
Überprüfen Sie Schlammschleusen, Elektrolytdosierung und Kühlungssteuerungen. Finden Sie das Projekt mit dem höchsten ROI – es handelt sich dabei selten um einen Roboter.
Mehr als drei Protokolle auf Ihrer Leitung? Bauen Sie eine grenzüberschreitende Brücke auf – beginnen Sie mit den Formationsdaten, die das Elektrodenteam erreichen.
Nicht der Laserschweißer. Finden Sie den veralteten Beschichter, den unregelmäßig arbeitenden Füllautomaten oder den driftenden Formungsschrank mit der größten Cpk-Streuung.
0–6 Monate: 40% bis 70% Ertrag. 6–12 Monate: MES + Inspektion bis 85%. 12–24 Monate: AI-Regelkreis bis 95%+.
Bei der Bewertung der Automatisierungsinfrastruktur für die Batterieproduktion sollten Sie besonders auf die Komponenten zur Flüssigkeitssteuerung achten, die jeder Prozessstufe zugrunde liegen. Der Unterschied zwischen einer Produktionslinie, die ihre Ausbeuteziele konsequent erreicht, und einer, bei der dies nicht der Fall ist, lässt sich oft auf die Qualität der Ventile und Stellantriebe zurückführen, die den Durchfluss von Schlamm, Elektrolyt, Kühlmittel und Gas steuern. Hersteller wie VINCER, deren elektrisch betätigte Ventile und Kugelventile sind auf die Präzisionsanforderungen automatisierter industrieller Fluidsysteme ausgelegt und bieten einen nützlichen Anhaltspunkt dafür, wie richtig spezifizierte Prozesssteuerungshardware in der Praxis aussieht. Die richtige Auswahl der Ventile sorgt zwar nicht für Schlagzeilen wie KI, sorgt aber dafür, dass Ihre Produktionslinie läuft, während Ihre Mitbewerber noch immer nach den Ursachen für Ertragsverluste suchen.
Sprechen Sie mit einem Valve-Ingenieur über Ihre Batterieserie
Lassen Sie sich technisch zu den Anforderungen an die Flüssigkeitssteuerung in der Batterieherstellung beraten – Antwort innerhalb von 12 Stunden.
Beratung anfordernQuellenangaben
- EVE Energy. “Die weltweit erste Leuchtturmfabrik für zylindrische Batterien.” 2026. evebattery.com
- LEAD Intelligent. “Die intelligente LEADACE-Plattform steigert Qualität und Effizienz bei der Elektrolytbefüllung.” 2025. leadintelligent.com
- Siemens. “Intelligente Batterieproduktion: Daten in Entscheidungen in jeder Produktionsphase umsetzen.” 2025. blog.siemens.com
- eMobility Engineering. “Skalierung der Batterieproduktion: Qualität, Ausbeute und Effizienz.” 2026. emobility-engineering.com
- VINCER Valve. “Elektrisch betätigte Ventile.” vincervalve.com
- VINCER Valve. “Kugelregelventile.” vincervalve.com
- VINCER Valve. Startseite. vincervalve.com


