
Die Herstellung von Batteriezellen auf einen Blick
Bei der Herstellung von Batteriezellen werden Rohstoffe – Lithiumverbindungen, Graphit, Metallfolien, Lösungsmittel und Elektrolyt – in elektrochemische Energiespeicher umgewandelt, die alles von Smartphones über Elektrofahrzeuge bis hin zu netzgebundenen Speichersystemen mit Strom versorgen. Im Kern handelt es sich dabei um eine hochpräzise chemisch-technische Herausforderung, die in atemberaubendem Ausmaß umgesetzt wird: Eine einzige moderne Gigafactory produziert jährlich über 30 Gigawattstunden Kapazität, was bedeutet, dass täglich Millionen einzelner Zellen vom Band laufen.
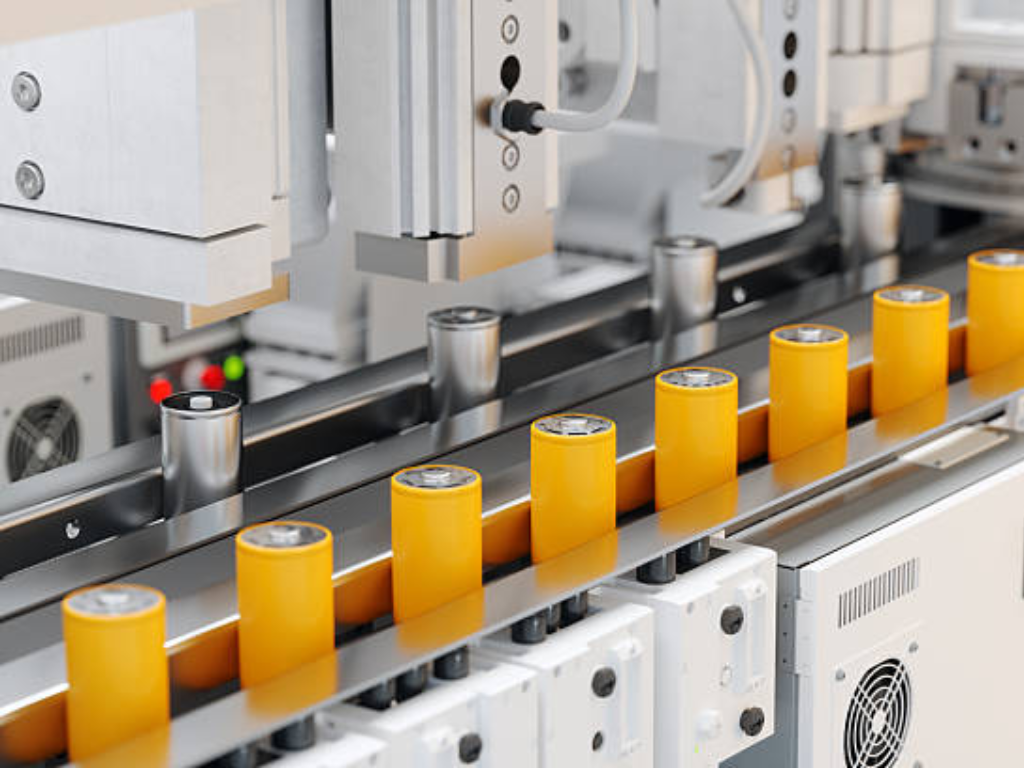
Der Herstellungsprozess umfasst drei wesentliche Phasen. Elektrodenherstellung verwandelt Pulver aus aktivem Material in präzise beschichtete Metallfolien – die Anoden- und Kathodenfolien, die Lithium-Ionen speichern und freisetzen. Zellbaugruppe legt diese Elektroden mit Separatoren in extrem trockenen Reinräumen schichtweise übereinander und füllt den Elektrolyten ein, der den Ionentransport ermöglicht. Zellveredelung In dieser längsten und kostspieligsten Phase durchläuft jede Zelle ihre ersten Lade- und Entladezyklen, wodurch sich die entscheidende Festelektrolyt-Interphasenschicht (SEI) bildet, die die Nutzungsdauer der Zelle bestimmt.
Das Endprodukt liegt in einer von drei physischen Formen vor. Zylindrische Zellen Die bekannten Formate 18650, 21700 und 4680 verfügen über eine gewickelte “Jelly-Roll”-Struktur im Inneren eines starren Metallgehäuses. Sie werden aufgrund ihrer mechanischen Robustheit und ihrer Eignung für die Hochgeschwindigkeitsfertigung bevorzugt. Prismatische Zellen Die Elektrodenbaugruppen werden entweder gewickelt oder gestapelt in einem rechteckigen Hartschalenkoffer untergebracht, wodurch die Packungsdichte in Fahrzeugbatteriepaketen maximiert wird. Sackzellen Verwenden Sie flexible Aluminium-Laminatfolien. Diese bieten die höchste gravimetrische Energiedichte, erfordern jedoch bei der Montage größte Sorgfalt.
Was all dies besonders schwierig macht, ist die erforderliche Präzision. Die Beschichtungen der Elektroden müssen auf kilometerlangen Folienrollen, die sich mit einer Geschwindigkeit von 80 Metern pro Minute bewegen, innerhalb einer Toleranz von ±2 Mikrometern der Sollstärke liegen. Beim Stapeln müssen die Elektrodenschichten auf ±200 Mikrometer genau ausgerichtet werden – etwa doppelt so viel wie die Breite eines menschlichen Haares. Die Montageumgebung erfordert Taupunkte von -40 °C bis -60 °C, was trockener ist als jede natürliche Wüste auf der Erde. Und jede einzelne Zelle muss eine elektrische Endkontrolle bestehen. Eine einzige defekte Zelle kann einen ganzen Akku außer Betrieb setzen.
Hinter jedem dieser Schritte steht eine umfangreiche Infrastruktur zur Flüssigkeitssteuerung – Pumpen, Rohrleitungen und Ventile, die Schlämme, Lösungsmittel, Elektrolyte und Wärmeträgerflüssigkeiten im gesamten Werk fördern, dosieren und absperren. Zu verstehen, wo und warum Ventile in der Batterieproduktion eine wichtige Rolle spielen, ist keine Nebensache. Es ist für die Planung und den Betrieb einer zuverlässigen Fertigungslinie von entscheidender Bedeutung.
Elektrodenherstellung Die Grundlage für die Zellleistung
Bei der Elektrodenherstellung entscheidet sich, ob die Batterie ihre Leistung bringt oder nicht. Die vier aufeinanderfolgenden Schritte – Mischen, Beschichten und Trocknen, Kalandrieren und Schneiden – sind jeweils mit einer unverzichtbaren Qualitätskennzahl verbunden. Ein Fehler in einem dieser Schritte lässt sich in den nachfolgenden Prozessschritten nicht mehr beheben. Ist die Elektrode einwandfrei, hat man eine solide Grundlage. Ist sie fehlerhaft, kann selbst eine makellose Montage und Formierung die Zelle nicht mehr retten.
Mischen – Umwandlung von Pulvern in eine homogene Aufschlämmung
Die gesamte Batterie entsteht zunächst als Pulvergemisch: aktives Material (Lithiummetalloxid für die Kathode, Graphit für die Anode), leitfähige Kohlenstoffzusätze und Polymerbindemittel, suspendiert in einem Lösungsmittel – bei der Kathodenherstellung meist N-Methyl-2-pyrrolidon (NMP). Die Qualität der Aufschlämmung bestimmt unmittelbar die Gleichmäßigkeit jedes nachfolgenden Fertigungsschritts.
Es gibt zwei Ansätze für die Mischung. Chargenmischen Es kommen Planetenmischer zum Einsatz – große Behälter mit umlaufenden Rührarmen, die die Komponenten über einen Zeitraum von 2 bis 8 Stunden pro Charge zerkleinern und dispergieren. Dieses Verfahren ist gut erforscht, flexibel und spielt nach wie vor eine dominierende Rolle in Pilotanlagen und in der Produktion im kleineren Maßstab. Kontinuierliches Mischen Über Doppelschneckenextruder werden an einem Ende Rohstoffe zugeführt und am anderen Ende die fertige Aufschlämmung ausgegeben, wodurch innerhalb von Minuten statt Stunden eine bessere Homogenität erreicht wird. Der Nachteil sind höhere Anfangsinvestitionen und eine geringere Flexibilität bei häufigen Änderungen der chemischen Zusammensetzung.
Der wichtigste Qualitätskontrollparameter ist die Viskosität, die in der Regel zwischen 3.000 und 10.000 Centipoise (cP) gehalten wird. Ist sie zu niedrig, setzt sich die Aufschlämmung im Beschichtungstrichter ab und schichtet sich, was zu Dichtegradienten über die Elektrode hinweg führt. Ist sie zu hoch, kann der Beschichtungskopf keinen gleichmäßigen Film auftragen. Ebenso wichtig ist die Partikelgrößenverteilung: Die Partikel des aktiven Materials im Bereich von 10 bis 20 Mikrometer müssen gleichmäßig verteilt sein, ohne Agglomerate, die groß genug sind, um den Beschichtungsspalt zu durchbrechen oder lokal begrenzte Stellen mit hohem Widerstand zu erzeugen.
Aus Sicht der Materialförderung erfordert die Mischstation Ventile, die eine präzise Dosierung der Zutaten ermöglichen. Kugelhähne mit Vollbohrung und ausgefüllten Hohlräumen verhindern die Ansammlung von Schlamm in Toträumen, in denen das Material austrocknen und die nächste Charge verunreinigen könnte. Absperrklappen mit minimaler Totraumkonstruktion bewältigen die abrasiven, partikelhaltigen Strömungen auf der Auslassseite. Und da NMP sowohl eine flüchtige organische Verbindung als auch ein brennbares Lösungsmittel ist, müssen alle Ventile und Antriebe im Mischbereich über eine ATEX-Zertifizierung für den explosionsgeschützten Betrieb verfügen.
Beschichtung und Trocknung Präzise Beschichtung bei hoher Geschwindigkeit
Beim Beschichten trifft die Aufschlämmung auf die Folie. Eine dünne Schicht Elektrodenaufschlämmung wird auf eine metallische Stromkollektorfolie aufgetragen: Kupfer (typischerweise 8–12 μm dick) für die Anode, Aluminium (12–20 μm) für die Kathode. Der Industriestandard ist die Schlitzdüsenbeschichtung, bei der die Aufschlämmung durch einen präzise gefertigten Spalt auf die sich bewegende Folienbahn gepresst wird, wodurch eine Gleichmäßigkeit der Nassfilmdicke von ±1,5 bis 2,0 Prozent über die gesamte Breite erreicht wird.
Die beschichtete Folie gelangt anschließend in einen Mehrzonen-Trocknungsofen. Diese Öfen können eine Länge von bis zu 80 Metern erreichen, wobei die Fördergeschwindigkeit 80 Meter pro Minute beträgt und die Zonentemperaturen von 80 °C am Einlauf – um eine Hautbildung auf der feuchten Oberfläche zu vermeiden – bis zu 160 °C in den nachfolgenden Zonen reichen, in denen der Großteil der Lösungsmittelentfernung stattfindet. Konvektions- und Infrarotheizung treiben das NMP aus. Die mit Lösungsmittel beladene Abluft durchläuft ein Rückgewinnungssystem – in der Regel eine Kondensations- oder Adsorptionsanlage –, das über 90% des Lösungsmittels zur Wiederverwendung auffängt. Dies dient sowohl der Einhaltung von Umweltvorschriften als auch der Senkung der Betriebskosten: Allein die Lösungsmittelrückgewinnung kann etwa 15% des gesamten Energieverbrauchs bei der Elektrodenherstellung ausmachen.
Die Anforderungen an die Flüssigkeitssteuerung sind in dieser Phase sehr hoch. Die Förderpumpe des Beschichtungskopfes muss einen pulsationsfreien Durchfluss gewährleisten. Jede Druckschwankung führt unmittelbar zu Schwankungen in der Beschichtungsdicke. Die Luftführung in der Trocknungszone erfordert Reihen von modulierenden Regelklappen, um über die gesamte Ofenlänge hinweg präzise Temperaturprofile aufrechtzuerhalten. Im Lösungsmittelrückführungskreislauf müssen Ventile, die mit heißem NMP-Dampf in Kontakt kommen, sowohl chemischen Belastungen als auch Temperaturwechselbeanspruchungen standhalten. Edelstahl 316L ist die Mindestanforderung. PTFE-ausgekleidete Komponenten kommen dort zum Einsatz, wo sich zwischen den Produktionsdurchläufen kondensiertes flüssiges NMP in den Ventilkörpern ansammelt.
Kalandrieren Verdichten zur Erhöhung der Dichte und Haftung
Nach dem Trocknen bildet die Elektrodenbeschichtung eine poröse, locker haftende Schicht mit einem Porenanteil von etwa 40 bis 60 Prozent. Beim Kalandrieren wird diese beschichtete Folie unter hohem Druck zwischen zwei beheizten Stahlwalzen hindurchgeführt, wodurch die Beschichtung auf die angestrebte Porosität (typischerweise 20 bis 40 Prozent) verdichtet und fest mit dem Stromkollektor verbunden wird.
Die Kalanderparameter sind chemiespezifisch. Eine NMC-Kathode mit hoher Energiedichte kann auf eine Dichte von 3,4 bis 3,7 g/cm³ kalandriert werden. Bei einer LFP-Kathode mit ihrer von Natur aus geringeren Materialdichte liegt das Ziel bei 2,2 bis 2,5 g/cm³. Die Walzentemperaturen reichen von 80 °C bis 150 °C. Typischerweise liegen die linearen Presskräfte bei 10 bis 20 Kilonewton pro Zentimeter Walzenbreite. Der Walzenspalt wird mit einer Genauigkeit im Mikrometerbereich geregelt. Ist er zu groß, schränkt eine übermäßige Porosität die Energiedichte ein. Ist er zu klein, kollabieren die Poren so vollständig, dass der Elektrolyt die Elektrode während des Befüllens nicht benetzen kann, was die Ladegeschwindigkeit und die Zyklenlebensdauer erheblich beeinträchtigt. Die Dickenzunahme nach dem Kalandrieren – ein viskoelastischer Relaxationseffekt – muss unter 5 Prozent bleiben. Andernfalls passt die Elektrode nicht richtig in das Zellgehäuse.
Die hydraulischen oder elektromechanischen Systeme, die die Kalanderwalzen positionieren, erfordern eine stabile und reaktionsschnelle Druckregelung. Pneumatische Proportionalregler im Walzspalt-Antriebssystem müssen den Sollwert unter Dauerbelastung auf Bruchteile eines Millimeters genau einhalten. Ein Druckregelventil, das klemmt oder driftet, bringt die Anlage zwar nicht zum Stillstand, führt jedoch dazu, dass mehrere hundert Meter Elektrode außerhalb der Spezifikation produziert werden, bevor dies bemerkt wird.
Schneiden und Vakuumtrocknung Abschließende Elektrodenvorbereitung
In den letzten beiden Schritten wird die Elektrode für den Zusammenbau der Zelle vorbereitet. Schneiden schneidet die breite “Mutterrolle” in schmalere “Tochterrollen”, die den endgültigen Elektrodenabmessungen entsprechen. Beim herkömmlichen mechanischen Längsschneiden kommen Rotationsmesser zum Einsatz – eine schnelle und bewährte Methode, bei der jedoch der Verschleiß der Klingen allmählich zu einer Zunahme der Gratbildung führt. Das Laserschneiden eliminiert den Werkzeugverschleiß vollständig und erzeugt sauberere Kanten mit Graten unter 10 Mikrometern, erfordert jedoch ein sorgfältiges Management der Wärmeeinflusszone, um eine Beeinträchtigung des aktiven Materials in der Nähe der Schnittkante zu vermeiden. Die Gratkontrolle ist keine reine Kosmetik: Ein Metallgrat, der hoch genug ist, um den Separator zu durchstechen, verursacht einen internen Kurzschluss. In einem Paket mit Tausenden von Zellen kann dieser einzelne Defekt einen thermischen Durchgang auslösen.
Vakuumtrocknung ist die Sicherheitsmaßnahme. Beschichtete Elektroden nehmen Spurenfeuchtigkeit aus der Umgebungsluft auf. Selbst wenige hundert ppm Restwasser im Inneren einer fertigen Zelle reagieren mit dem Elektrolytsalz Lithiumhexafluorophosphat (LiPF₆) und bilden Fluorwasserstoff (HF), der die Kathode angreift, aktives Lithium verbraucht und Gas erzeugt. Die Elektroden werden 6 bis 24 Stunden lang bei 80 bis 120 °C unter Vakuum eingebrannt, wodurch die Restfeuchte auf unter 500 ppm bzw. bei feuchtigkeitsempfindlichen Chemien wie NMC811 auf unter 200 ppm gesenkt wird. Die Absperrventile der Vakuumkammer müssen über Tausende von Zyklen hinweg zuverlässig abdichten. Ein einziges Leck während des 18-stündigen Einbrennzyklus führt erneut zu Feuchtigkeitseintritt und macht eine gesamte Charge unbrauchbar.
Zellmontage – wo Präzision auf Sauberkeit trifft
Sobald die Elektroden bereit sind, verändert sich die Fertigungsumgebung. Die Zellmontage erfolgt in Trockenräumen, in denen der Taupunkt zwischen -40 °C und -60 °C gehalten wird – was bei Raumtemperatur etwa einer relativen Luftfeuchtigkeit von 0,08 Prozent entspricht. Die Mitarbeiter tragen Vollschutzanzüge, nicht um sich vor dem Produkt zu schützen, sondern um das Produkt vor sich selbst zu schützen. Ein einziger Fingerabdruck enthält genug Feuchtigkeit und Salze, um eine Zelle zu verunreinigen. Die Luft wird auf eine Reinheit der ISO-Klasse 7 oder 8 gefiltert. Getrennte Produktionslinien für Anoden und Kathoden verhindern eine Kreuzkontamination zwischen den beiden Elektrodenchemien.
Einkerbung und Trennung Zuschneiden von Elektroden
Vor dem Stapeln oder Aufwickeln müssen die geschlitzten Elektrodenrollen in einzelne Folien mit präzisen Abmessungen zugeschnitten werden. Der unbeschichtete Folienbereich entlang einer Kante dient als Stromabnehmerlasche. Mechanisches Stanzen ist schnell und bewährt, leidet jedoch unter fortschreitendem Werkzeugverschleiß – die Grathöhe nimmt mit jeder tausendsten Hubzahl zu, was regelmäßige Wartungsintervalle erforderlich macht. Laserkerbung verwendet einen gepulsten Strahl, um die Schnittbahn zu verdampfen, wodurch unabhängig von der Anzahl der Zyklen eine gleichbleibende Kantenqualität erzielt wird und schnelle Formänderungen über die Software statt durch Werkzeugwechsel möglich sind. Der Kompromiss liegt zwischen Investitionskosten und Durchsatz: Eine mechanische Stanzanlage arbeitet schneller bei geringeren Anlagenkosten, doch ein Lasersystem eliminiert die versteckten Kosten für durch Grate verursachte Fehler in nachgelagerten Prozessen.
Stapeln oder Aufwickeln – Die Entscheidung bei der Kernmontage
An dieser Weggabelung wird das Zellenformat festgelegt. Wicklung Bei diesem Verfahren werden durchgehende Bahnen aus Anode, Separator, Kathode und einer zweiten Separatorschicht um einen Dorn zu einer zylindrischen oder abgeflachten “Jelly-Roll” gewickelt. Es ist das vorherrschende Verfahren für zylindrische Zellen und erreicht an einer einzigen Wickelstation eine Leistung von bis zu 30 Zellen pro Minute. Die entscheidende Prozessvariable ist die Wickelspannung. Ist sie zu locker, entstehen Lücken, die den Innenwiderstand erhöhen. Ist sie zu fest, wird der Separator zusammengedrückt und seine Porosität verringert. Eine ungleichmäßige Spannung über die Bahnbreite hinweg führt zu Teleskopierungsfehlern, bei denen sich die Schichten axial verschieben. Gewickelte Zellen verfügen naturgemäß über weniger Stromabnehmerlaschen – typischerweise eine oder zwei –, was zwar die Spitzenleistungsfähigkeit begrenzt, aber die Fertigung vereinfacht.
Stapeln Dabei werden einzelne Schichten aus Anode, Separator und Kathode abwechselnd übereinandergeschichtet, ähnlich wie beim Aufbau eines Kartenspiels, bei dem die Karten einzeln aufgelegt werden. Bei der Z-Faltmethode wird ein einziger durchgehender Separatorstreifen im Zickzackmuster gefaltet, wodurch eine Platzierungsgenauigkeit von bis zu 200 Mikrometern erreicht wird. Beim Einzelblatt-Stapeln werden robotergesteuerte Vakuumgreifer eingesetzt, um einzelne Elektrodenblätter auf fortschrittlichen Mehrstationenanlagen mit einer Geschwindigkeit von nahezu 0,15 Sekunden pro Stück aufzunehmen und zu platzieren. Gestapelte Elektroden ergeben Zellen mit geringerem Innenwiderstand und besserer Strombelastbarkeit, da jede Schicht direkt mit einer Stromabnehmerlasche verbunden ist. Der Nachteil: Die Anlagen sind komplexer und verursachen höhere Anschaffungskosten.
| Dimension | Wicklung (Jelly-Roll) | Stapeln (Z-Faltung oder Einzelblatt) |
|---|---|---|
| Typisches Zellenformat | Zylindrisch, teilweise prismatisch | Beutel, prismatisch |
| Durchsatz | Hoch (bis zu 30 ppm) | Mäßig (0,15 s/Stück pro Station) |
| Ausrichtungsgenauigkeit | ±300–500 μm | ±200 µm |
| Innenwiderstand | Höher (weniger Laschen, längerer Stromweg) | Nach unten (jede Ebene hat eine Registerkarte) |
| Komplexität der Ausrüstung | Nach unten | Höher |
| Kapitalkosten | Nach unten | Höher |
| Am besten geeignet für | Zylindrische Zellen mit großem Volumen | Hochleistungszellen mit langer Lebensdauer |
Elektrolytbefüllung Die Herausforderung der Präzisionsdosierung
Das Befüllen mit Elektrolyt hängt mehr als jeder andere Montageschritt von einer präzisen Flüssigkeitssteuerung ab. Eine typische 5-Ah-Pouch-Zelle wird mit 4 bis 5 Gramm Elektrolyt befüllt – LiPF₆-Lithiumsalz, gelöst in einer Mischung aus organischen Carbonat-Lösungsmitteln mit firmeneigenen Additivpaketen. Das Befüllen muss unter Vakuum erfolgen, damit der Elektrolyt in jede Pore des Elektrodensatzes gesaugt wird. Das Füllgewicht muss auf ±1 bis 2 Prozent genau sein. Bereits eine Unterfüllung von nur einem halben Gramm führt dazu, dass einem Teil der Elektrode die Ionenleitfähigkeit fehlt, wodurch Totzonen entstehen, die die Kapazität dauerhaft verringern. Eine Überfüllung verschwendet teuren Elektrolyten und birgt das Risiko einer Quellung während der Formierung.
Das Ventil, das diese Dosis abgibt, arbeitet unter besonders anspruchsvollen Bedingungen. LiPF₆ hydrolysiert bei Kontakt mit Feuchtigkeit und bildet dabei HF-Säure. Jede mit der Flüssigkeit in Berührung kommende Oberfläche muss chemisch inert sein – Edelstahlkomponenten benötigen eine PTFE- oder PFA-Auskleidung, und Polymerdichtungen müssen sowohl den organischen Lösungsmitteln als auch den Säurespuren standhalten. Das Dosierventil muss sich mit einer Wiederholgenauigkeit im Submillisekundenbereich öffnen und schließen, um die Dosiermenge zu steuern. Zwischen den Zyklen muss es tropfdicht abdichten. Schon ein einziger Tropfen Elektrolyt auf der Dichtfläche der Zelle verhindert einen hermetischen Verschluss.
Bei dieser Anwendung dominieren zwei Ventiltechnologien. Membranventile Durch den Einsatz einer flexiblen PTFE- oder EPDM-Membran wird der Antrieb vom Durchflussweg isoliert, wodurch Leckagen an dynamischen Dichtungen vermieden werden. Die medienberührten Oberflächen – das Innere des Ventilkörpers und die Membranfläche – lassen sich problemlos mit PTFE oder PFA auskleiden, um eine vollständige chemische Verträglichkeit zu gewährleisten. Der Nachteil liegt in der Schaltgeschwindigkeit: Membranventile arbeiten langsamer als Kegel- oder Strahlventile, was den Durchsatz in Hochgeschwindigkeitsanlagen begrenzt. Piezo-gesteuerte Strahlventile Erreichen die höchsten Dosiergeschwindigkeiten von bis zu 1.000 Hz bei modernen Systemen, indem sie mithilfe eines piezoelektrischen Stapels eine Membran schnell verformen und so Mikrotröpfchen mit einem Volumen von nur 0,5 Nanolitern ausstoßen. Sie dominieren den Einsatz in Hochdurchsatzanlagen, erfordern jedoch eine sorgfältige Wartung. Partikelverunreinigungen verstopfen die Mikroöffnung. Oberhalb des Curie-Punkts lässt die Leistung des Piezoelements nach.
Für beide Technologien gilt:, tropffreie Absperrung ist nicht verhandelbar. Ein auf der Fülldüse zurückbleibender Elektrolyttropfen gelangt auf den Heißsiegelbereich der Zelle und verhindert so eine hermetische Abdichtung. Der daraus resultierende latente Fehler tritt möglicherweise erst auf, wenn die Zelle bereits seit Monaten im Einsatz ist. Die interne Geometrie des Ventils muss die Flüssigkeitssäule am Ende jedes Abgabevorgangs leicht zurückziehen – ein Merkmal, das durch eine sorgfältige Abstimmung von Versorgungsdruck, Düsenöffnung und Membranhub erreicht wird.
Zellveredelung – Bildung, Reifung und Qualitätsprüfung
Bei der Zellveredelung wird die Zelle elektrochemisch „aktiviert“, und hier konzentrieren sich die Fertigungszeit und die Kosten. Die Formierung und die Alterung nehmen zusammen ein bis drei Wochen der Prozesszeit in Anspruch und machen etwa ein Drittel der gesamten Zellfertigungskosten aus. Der Grund dafür ist einfach: Enorme Kapitalbindungen in Anlagen für die Formierungszyklen sowie die in der Fabrik benötigte Fläche zur Lagerung der Zellen während der Alterung.
| Bühne | Zweck | Wichtige Parameter | Typische Dauer | Häufig festgestellte Mängel |
|---|---|---|---|---|
| Ausbildung | Die SEI-Passivierungsschicht auf der Anode aufbauen | Laderate 0,1C bis 0,5C; Spannungsbegrenzung 3,0 V (LFP) oder 4,2 V (NMC) | 12 24 Stunden | Ungleichmäßiger SEI, Lithium-Plattierung, Gasbildung |
| Altern | Elektrochemie stabilisieren; auf interne Mikroschlüsse prüfen | 30 Lagerung bei erhöhter Temperatur von 50 °C | Tage bis 3 Wochen | Spannungsabfall > 0,05 V/Tag (Selbstentladung) |
| Endkontrolle | Kapazität, Innenwiderstand, Leckstrom und äußeres Erscheinungsbild prüfen | 100%-Prüfung: Kapazitätsmessung bei 1C, EIS bei 1 kHz, Leckstromprüfung | Minuten pro Zelle | Geringe Kapazität, hoher IR-Wert, Dichtungsversagen |
Ausbildung ist der erste kontrollierte Ladevorgang der Zelle. Bei niedrigem Strom – typischerweise 0,1 C bis 0,5 C – lagern sich Lithium-Ionen in das Graphit der Anode ein und reagieren gleichzeitig mit den Molekülen des Elektrolytlösungsmittels an der Elektrodenoberfläche. Dadurch entsteht die Festelektrolyt-Interphase, ein Passivierungsfilm im Nanobereich. Die SEI-Schicht ist elektrisch isolierend, was eine weitere Zersetzung des Elektrolyten verhindert, aber ionisch leitfähig, wodurch Lithium-Ionen hindurchgelangen können. Ihre Qualität bestimmt die Kalenderlebensdauer, die Zykluslebensdauer und die Sicherheitsreserve der Zelle. Bei der Formation werden 5 bis 10 Prozent des aktiven Lithiumvorrats der Zelle verbraucht – Lithium, das dauerhaft in der SEI gebunden ist und nicht mehr an zukünftigen Lade- und Entladezyklen teilnehmen kann.
Während der Formierung entstehen durch die Zersetzung des Elektrolyten Gase – vor allem CO₂ und Ethylen –, die entfernt werden müssen. Bei Pouch-Zellen bedeutet dies, dass die Gastasche in einer Vakuumkammer durchstochen und die letzte Kante wieder versiegelt wird. Bei zylindrischen und prismatischen Zellen erfolgt die Formierung in der Regel vor der endgültigen Versiegelung, wobei die Entgasung in den Prozessablauf integriert ist.
Altern Es folgt die Herstellung. Seine Aufgabe ist die Qualitätsprüfung. Die Zellen werden tagelang bis wochenlang bei erhöhten Temperaturen (30–50 °C) gelagert, während ihre Leerlaufspannung überwacht wird. Eine Zelle mit einem internen Mikroschluss, der durch eine Verunreinigung durch Metallpartikel oder ein Loch im Separator verursacht wird, weist einen stetig sinkenden Spannungswert auf, da der Kurzschluss die Zelle langsam entlädt. Der Schwellenwert für die Aussortierung liegt bei einem Spannungsabfall von mehr als 0,05 Volt pro Tag. Zellen, die die Alterungsphase bestehen, werden zur Endkontrolle weitergeleitet. Zellen, die die Prüfung nicht bestehen, werden aussortiert oder – im Falle hochwertiger großformatiger Zellen – zur Fehleranalyse weitergeleitet.
Das Wärmemanagement hinter diesem gesamten Prozess hängt von einer zuverlässigen Flüssigkeitssteuerung ab. Formationszyklus-Schränke erzeugen erhebliche Wärme. Kaltwasserkreisläufe, die mit 7 °C zugeführt werden und mit 12 °C zurückfließen, müssen diese Wärme abführen. Alterungskammern erfordern eine präzise Temperaturgleichmäßigkeit über alle Einlegeböden hinweg, damit jede Zelle unter identischen Bedingungen altert. Beide Systeme sind auf modulierende Regelventile angewiesen, die einen Temperatursollwert innerhalb von ±1 °C halten. Ein offen hängendes Kühlventil kann die Kammertemperatur innerhalb einer Stunde um 5 °C sinken lassen und damit die Alterungsdaten für Tausende von Zellen ungültig machen.
Das verborgene Rückgrat: Die Fluidsteuerungsinfrastruktur in der Batterieproduktion
Wenn die Elektroden die Muskeln und der Elektrolyt das Blut einer Batteriefabrik sind, dann ist das Ventilnetzwerk das Kreislaufsystem – die Arterien und Kapillaren, die jede Prozessflüssigkeit durch alle Produktionsbereiche leiten, dosieren und isolieren. Eine falsche Ventilauswahl – falsches Material, eine „Dead-Leg“-Geometrie oder unzureichende Dichtheit – bringt eine Produktionslinie selten sofort zum Stillstand. Stattdessen verschlechtert sie die Ausbeute langsam und unbemerkt. Der Schaden zeigt sich erst Monate später in Form einer höheren Garantie-Rücklaufquote, wobei es nahezu unmöglich ist, die Ursache auf eine $200-Komponente zurückzuführen, die zwei Jahre zuvor eingebaut wurde. Dieser Abschnitt gibt einen Überblick über die vier kritischen Bereiche der Fluidsteuerung in der Batteriezellfertigung und die jeweils dafür eingesetzten Ventiltechnologien.
Handhabung von Schlämmen und Lösungsmitteln An vorderster Front bei abrasiven und korrosiven Stoffen
In den Misch- und Beschichtungsbereichen kommen die mechanisch und chemisch aggressivsten Flüssigkeiten der gesamten Anlage zum Einsatz. Elektrodenslurry ist eine dichte, abrasive Suspension aus keramikähnlichen Metalloxidpartikeln in einem Lösungsmittelträger, die Standard-Ventilsitze aus Edelstahl innerhalb weniger Monate zerkratzt. NMP, das vorherrschende Kathodenlösungsmittel, lässt gängige Elastomerdichtungen stark aufquellen. Ein O-Ring aus Buna-N kann bei kontinuierlicher Einwirkung innerhalb weniger Wochen so stark beschädigt werden, dass Undichtigkeiten auftreten.
Bei der Auswahl der Ventile in diesem Bereich gelten drei Regeln. Erstens, Vollbohrungs-Kugelhähne Mit Hohlräumen gefüllte Ventilsitze sind bei Schlammleitungen Standard. Die Kugel stellt im geöffneten Zustand kein Hindernis für den Durchfluss dar. Dadurch werden Totzonen vermieden, in denen der Schlamm stagniert, austrocknet und harte Ablagerungen bildet, die sich lösen und nachgeschaltete Chargen verunreinigen. Zweitens, Absperrklappen mit PTFE- oder verstärkten EPDM-Sitzen bieten eine leichtere und wirtschaftlichere Alternative für Leitungen mit größerem Durchmesser, Auslässe von Lösungsmittel-Lagertanks und Entlüftungskanäle, bei denen ein geringer Druckabfall wichtiger ist als ein Totvolumen von Null. Drittens muss jeder motorbetriebene Ventilantrieb im Misch- und Beschichtungsgebäude folgende Anforderungen erfüllen: ATEX-Zertifizierung für Zone 1 oder Zone 2. NMP-Dampf-Luft-Gemische sind innerhalb bestimmter Konzentrationsbereiche entzündlich.
Die Materialverträglichkeit erstreckt sich auch auf den Ventilkörper. Edelstahl 316L ist die Mindestgüteklasse für medienberührte Bauteile im NMP-Betrieb. Die Güteklasse 304 ist zwar kostengünstiger, verfügt jedoch nicht über das erforderliche Molybdän, um Spuren von Chlorid und sauren Nebenprodukten standzuhalten, die sich in Lösungsmittelrückgewinnungskreisläufen ansammeln. Für die anspruchsvollsten Einsatzbereiche – insbesondere NMP-Kondensatablassventile im Rückgewinnungssystem – bieten PTFE- oder PFA-ausgekleidete Ventilkörper eine nahezu universelle chemische Beständigkeit. Die höheren Kosten für die Komponenten machen sich durch längere Wartungsintervalle bezahlt.
Elektrolytdosierung – Präzise Flüssigkeitssteuerung im Mikroliterbereich
Elektrolyt-Füllventile arbeiten an der Schnittstelle zwischen Präzision, Geschwindigkeit und chemischer Aggressivität. LiPF₆ im Elektrolyt reagiert mit Wasser – selbst mit Luftfeuchtigkeit im ppm-Bereich – und bildet dabei HF, eine der korrosivsten Säuren in der Industriechemie. Ein einziger Tropfen kondensierter Feuchtigkeit im Inneren eines Ventilkörpers kann genug HF erzeugen, um einen Sitz aus Edelstahl zu verätzen, wodurch ein Leck entsteht, das sich mit jedem Zyklus verschlimmert.
Zwei Ventiltechnologien nehmen unterschiedliche Positionen auf der Präzisions-Geschwindigkeits-Kurve ein. Membranventile Verwenden Sie eine flexible PTFE- oder EPDM-Membran, um den Antrieb vom Medienkanal zu trennen. Dadurch wird eine Leckage der dynamischen Dichtung als Ausfallursache ausgeschlossen. Die mit dem Medium in Berührung kommenden Oberflächen beschränken sich auf das Innere des Ventilkörpers und die Membranfläche, die beide problemlos mit PTFE oder PFA ausgekleidet werden können, um vollständige chemische Verträglichkeit zu gewährleisten. Der Nachteil: Membranventile arbeiten mit niedrigeren Frequenzen als Kegel- oder Strahlventile, was den Durchsatz in Hochgeschwindigkeitsleitungen begrenzt.
Piezo-gesteuerte Strahlventile erreichen bei modernen Systemen die höchsten Dosiergeschwindigkeiten von bis zu 1.000 Hz. Ein piezoelektrischer Stapel verformt eine Membran blitzschnell und stößt dabei Mikrotröpfchen von nur 0,5 Nanolitern aus. Diese Technologie dominiert Elektrolyt-Befüllstationen mit hohem Durchsatz, erfordert jedoch eine sorgfältige Wartung. Partikelverunreinigungen im Elektrolyten verstopfen die Mikroöffnung. Die Leistung des Piezoaktors verschlechtert sich, wenn er Temperaturen über seinem Curie-Punkt ausgesetzt ist.
Für beide Technologien ist die unverzichtbare Kennzahl tropffreie Absperrung. Ein nach jedem Zyklus auf der Fülldüse zurückbleibender Elektrolyttropfen gelangt auf den Heißsiegelbereich der Zelle. Die Versiegelung versagt. Der latente Defekt tritt möglicherweise erst nach monatelanger Nutzung im Feld auf. Die interne Geometrie des Ventils muss die Flüssigkeitssäule am Ende jedes Abgabevorgangs leicht zurückziehen – ein Gleichgewicht zwischen Versorgungsdruck, Düsenöffnungsdurchmesser und Membranhub.
Kühlung und HLK-Versorgung Das oft übersehene Wärmemanagement
Betritt man eine beliebige Batterie-Gigafabrik, fallen als erste die Anlagen zur Elektrodenbeschichtung und die Roboter für die Zellmontage ins Auge. Der größte kontinuierliche Energieverbraucher und das System, dessen Ausfall die Produktion am schnellsten zum Erliegen bringt, ist jedoch oft die HLK- und Kühlwasserinfrastruktur, die lautlos über der Decke des Reinraums läuft.
Der Taupunkt des Trockenraums von -40 °C bis -60 °C wird durch eine Kaskade von Lüftungsgeräten erreicht. Jedes davon enthält Kühlschlangen, die mit gekühltem Wasser bei einer Vorlauftemperatur von 7 °C gespeist werden, gefolgt von Adsorptionsentfeuchtern, die Restfeuchte aus dem Luftstrom entfernen. Die modulierenden Regelventile an den Kaltwasserregistern müssen innerhalb von Sekunden auf die Rückmeldung des Taupunktsensors reagieren. Steigt die Luftfeuchtigkeit während einer Produktionsschicht an, besteht für jede ab diesem Zeitpunkt montierte Zelle ein erhöhtes Risiko einer feuchtigkeitsbedingten Qualitätsminderung. Diese Schäden treten möglicherweise erst bei den Endkontrollen zutage – und bis dahin könnten bereits Tausende von Zellen betroffen sein.
Der Formierungsbereich stellt eine andere thermische Herausforderung dar. In den Formierungsschränken befinden sich Regale mit Zellen, die ihre ersten Lade- und Entladezyklen durchlaufen. Jede Zelle gibt Wärme ab, die abgeführt werden muss, um die Zieltemperatur aufrechtzuerhalten – in der Regel 25 °C bis 45 °C, je nach Chemie und Formierungsprotokoll. Kühlwasser-Regelventile an jedem Schrank müssen die Temperatur innerhalb von ±1 °C halten. Die Formierungstemperatur wirkt sich direkt auf die Kinetik des SEI-Wachstums aus. Eine Temperaturabweichung von 5 °C während des ersten Ladezyklus führt zu einem messbar anderen SEI: dicker, widerstandsfähiger, aber über die gesamte Lebensdauer weniger stabil. Bei einer Produktionscharge von einer Million Zellen äußert sich diese temperaturbedingte Abweichung in einer breiteren Kapazitätsverteilung, einer höheren Anzahl von Zellen, die unter die Sortierschwelle fallen, und höheren Ausschussquoten.
Automatisierung und Antriebstechnik Der Wandel hin zur intelligenten Fluidsteuerung
Der Wandel in der Batterieindustrie von halbautomatisierten Pilotanlagen hin zu vollautomatisierten Gigafabriken zwingt zu einer parallelen Weiterentwicklung der Art und Weise, wie Ventile betätigt und überwacht werden. Manuelle Ventile – wie Flansch- und Wafer-Absperrklappen – sind in älteren Anlagen und Pilotanlagen nach wie vor weit verbreitet und erfordern, dass Bediener die Produktionslinie physisch ablaufen, um bei jeder Prozessanpassung den Durchfluss zu öffnen, zu schließen oder zu drosseln. Dieses Modell kann mit den Anforderungen an Geschwindigkeit und Wiederholgenauigkeit bei der Massenproduktion von Batteriezellen nicht Schritt halten.
Pneumatische Antriebe dominieren die Batterieproduktion aus zwei Gründen. Sie sind von Natur aus funkenfrei und daher auch in ATEX-klassifizierten Bereichen ohne zusätzliche Schutzschaltungen sicher einsetzbar. Außerdem verursachen sie die geringsten Kosten pro Betätigungsstelle. Prozessanlagen stützen sich in hohem Maße auf eine Vielzahl dieser automatisierten Einheiten, darunter pneumatische Wafer- und Flansch-Absperrklappen für den großtechnischen Umgang mit Lösungsmitteln sowie pneumatische dreiteilige Edelstahl-Kugelhähne, pneumatische Tri-Clamp-Kugelhähne und pneumatische Sanitär-Kugelhähne für die präzise Absperrung von Schlämmen und Elektrolyten. Ein Rack mit pneumatischen Magnetventilen – eine Ventilinsel – kann Dutzende von Prozessventilen von einem einzigen Feldbusknoten aus steuern, mit Reaktionszeiten unter 100 Millisekunden. Der Nachteil: Pneumatische Antriebe verbrauchen kontinuierlich Druckluft. Eine undichte Verbindung an beliebiger Stelle im Luftverteilungsnetz stellt versteckte Betriebskosten dar, die sich rund um die Uhr summieren.
Elektrische Stellantriebe setzen sich in nicht klassifizierten Bereichen zunehmend durch, insbesondere bei größeren Ventilen (DN 100 und größer), bei denen die Drehmomentanforderungen die Leistungsfähigkeit eines kompakten pneumatischen Antriebs übersteigen. Elektrische Antriebe liefern eine kontinuierliche Positionsrückmeldung, typischerweise ±0,5 Prozent des Messbereichs, und ermöglichen so eine Durchflussregelung im geschlossenen Regelkreis, die mit pneumatischen Auf-Zu-Ventilen nicht erreicht werden kann. Dies ist vor allem bei Anwendungen wie dem Kühlwasserstrom zu Formationsschränken von Bedeutung, wo eine präzise, modulierte Durchflussregelung direkten Einfluss auf die Temperaturgleichmäßigkeit und die Konsistenz der Zellqualität hat.
Der nächste Schritt, der bereits in den modernsten Gigafactories umgesetzt wird, integriert die Ventildiagnose über das SCADA-System der Fabrik IO-Link- oder Feldbus-Protokolle. Ein intelligentes Ventilterminal überwacht nun in Echtzeit die Zyklenzahl, die Hubzeit und die Endlagenerkennung jedes angeschlossenen Ventils. Es meldet ein Ventil, dessen Hubzeit um 20 Prozent gestiegen ist – ein Anzeichen für Dichtungsverschleiß oder zunehmende Reibung –, noch bevor das Ventil im Betrieb ausfällt. Dadurch wird die Instandhaltung von reaktiv (Reparatur erst bei Ausfall) auf vorausschauend (Austausch während der nächsten geplanten Stillstandszeit) umgestellt. Das Ergebnis: eine höhere Gesamtanlageneffektivität in einer Branche, in der jeder Prozentpunkt an Ertragssteigerung jährliche Einsparungen in Millionenhöhe bedeutet.
Für Ingenieure, die die Fluidsteuerungsinfrastruktur einer neuen Batterieproduktionslinie planen, lautet die Schlussfolgerung ganz einfach: Die Lieferkette für Ventile und Antriebe muss ebenso gründlich geprüft werden wie die für Beschichtungs- und Stapelanlagen. Ein Hersteller mit umfassenden internen Kompetenzen in den Bereichen manuelle Ventile, elektrisch betätigte Ventile, pneumatisch betätigte Ventile und Kugelventile – der Materialzertifikate, ATEX-Dokumentation und kundenspezifische Betätigungskonfigurationen aus einer Hand liefert – reduziert sowohl den Beschaffungsaufwand als auch das Integrationsrisiko, das entsteht, wenn mehrere Komponentenlieferanten mit inkompatiblen Kommunikationsprotokollen und Lieferzeiten unter einen Hut gebracht werden müssen.
- Funkenfrei für ATEX-klassifizierte Bereiche
- Niedrigste Kosten pro Betätigungspunkt
- Reaktionszeiten unter 100 ms
- Kontinuierliche Positionsrückmeldung ±0,51 TP3T
- Drehmomentkapazität DN100+
- Durchflussregelung im geschlossenen Regelkreis
Qualität in großem Maßstab Warum jede Komponente zählt
Die Qualität in der Batterieherstellung folgt der 1:10:100-Regel, die jedem Produktionsingenieur bekannt ist. Wird ein Fehler bei der Wareneingangskontrolle entdeckt: $1 zur Behebung. Wird derselbe Fehler bei der Endkontrolle entdeckt: $10. Gelangt er bis zum Kunden: $100 oder weitaus mehr, wenn er einen Rückruf im Feld auslöst, von dem Tausende von Akkupacks betroffen sind.
Das Rahmenwerk für die Qualitätskontrolle stützt sich auf drei Säulen. Eingangsqualitätskontrolle (IQC) überprüft die Rohstoffe – die Dicke und Oberflächenbeschaffenheit der Metallfolie, die Reinheit und den Wassergehalt des Elektrolyten sowie die Porosität und Zugfestigkeit des Separators –, bevor diese in die Produktion gelangen. Prozessbegleitende Qualitätskontrolle (IPQC) überwacht an jeder Station kritische Parameter: die Viskosität der Aufschlämmung vor dem Beschichten, die Schichtdicke nach dem Trocknen, die Ausrichtung der Elektroden beim Stapeln sowie das Füllgewicht beim Dosieren des Elektrolyten. Ausgangsqualitätskontrolle (OQC) Jede fertige Zelle wird einer Kapazitäts-, Innenwiderstands- und Leckstromprüfung unterzogen.
Doch eine vierte Säule ist ebenso wichtig und findet weitaus weniger Beachtung: die Zuverlässigkeit der Unterstützungssysteme, die die Produktion erst ermöglichen. Ein Membranventil an der Elektrolyt-Befüllstation, das – und sei es nur zeitweise – tropft, führt zu Zellen mit unzureichendem Elektrolyt. Diese Zellen bilden eine unvollständige SEI-Schicht. Sechs Monate nach Inbetriebnahme beschleunigt sich der Kapazitätsverlust. Die Fehlerkette ist lang. Die Grundursache ist unklar. Die wirtschaftlichen Folgen sind jedes Mal dieselben: Garantiekosten, Unzufriedenheit der Kunden, Reputationsschaden.
Im Gigawattstunden-Maßstab beträgt die Differenz zwischen einer Erstausbeute von 95 und 98 Prozent nicht drei Prozentpunkte. Es handelt sich um Zehntausende zusätzlicher einwandfreier Zellen pro Tag – Millionen Dollar an jährlichem Umsatz ohne zusätzliche Kapitalinvestitionen. Diese Lücke zu schließen bedeutet, jede Komponente in der Produktionslinie als einen Faktor zu betrachten, der zur Qualität beiträgt. Dazu gehören auch Ventile, Stellantriebe, Sensoren und Steuerungen, die allzu oft als nebensächliche Standardkomponenten abgetan werden. Die Fabriken, die sich dieses Prinzip zu eigen machen, werden den globalen Wettlauf um die Herstellung besserer Batterien mit höherer Ausbeute und geringeren Kosten gewinnen.
Quellenangaben
- PEM RWTH Aachen / VDMA. “Leitfaden zur Batteriezellenfertigung” (5. Auflage). Verfügbar unter: https://www.pem.rwth-aachen.de/
- Attia, P.M. et al. “Herausforderungen und Chancen für die hochwertige Batterieproduktion in großem Maßstab.” Nature Communications, 2025. Abrufbar unter: https://www.nature.com/articles/s41467-025-55861-7
- Kampker, A., Heimes, H. et al. “Ansatz zur datengestützten Optimierung in der Zellfertigung bei der Batterieproduktion.” CPSL-Konferenz, 2023. Verfügbar unter: https://www.repo.uni-hannover.de/handle/123456789/13600
- BatteryDesign.net. “Formierung und Alterung.” Abrufbar unter: https://www.batterydesign.net/manufacture/cell-manufacturing/battery-cell-manufacturing-process/formation-aging/
- Festo AG. “Automatisierung für die Batterieherstellung.” Verfügbar unter: https://www.festo.com/cn/en/e/solutions/industry-segments/electronics-industry/battery-manufacturing-id_6949/
- Emerson Electric. “Lösungen für die Herstellung von Lithium-Ionen-Batterien.” Verfügbar unter: https://www.emerson.com/en/corporate/industries/chemical/specialty-chemical/lithium-ion-battery-manufacturing
- GEMÜ-Gruppe. “Ventillösungen zum Mischen von Elektrodenaufschlämmungen bei der Herstellung von Li-Ionen-Zellen.” ValveUser, 2022. Verfügbar unter: https://www.valveuser.com/show-article.asp?id=3773
- Meech International. “ Branchenexperte warnt vor der weit verbreiteten Gefahr von Verunreinigungen bei der Produktion von E-Auto-Batterien.” Renewable Energy Magazine, 2025. Abrufbar unter: https://www.renewableenergymagazine.com/storage/industry-specialist-meech-warns-of-the-common-20250411
- Coesia Group. “Integrierte Lösungen für Fertigungslinien zur Herstellung von Batteriezellen.” 2026. Verfügbar unter: https://www.coesia.com/en/news/integrated-solutions-for-battery-cell-manufacturing-lines
- E-Mobility Engineering. “Herstellung von Batteriezellen: Von Knopfzellen bis zur Großserienfertigung.” Verfügbar unter: https://www.emobility-engineering.com/battery-cell-manufacturing/
- VINCER Valve. Elektrisch betätigte Ventile. Verfügbar unter: https://www.vincervalve.com/electric-actuated-valve/
- VINCER Valve. Absperrventile. Verfügbar unter: https://www.vincervalve.com/vincer-globe-control-valves/
- VINCER Valve. Startseite. Verfügbar unter: https://www.vincervalve.com/


