
Il processo di produzione delle batterie al litio: una roadmap delle attrezzature
La produzione di batterie agli ioni di litio è una “sinfonia” industriale articolata in tre fasi. Ogni fase dipende da attrezzature specializzate che influenzano direttamente le prestazioni, la sicurezza e il costo della cella finale. Comprendere questo flusso di processo è il presupposto fondamentale per prendere decisioni informate in merito alle attrezzature. Una macchina acquistata isolatamente raramente funziona come previsto quando deve trasferire il lavoro alla stazione successiva a valle.
Front-end (produzione degli elettrodi): Le materie prime attive vengono miscelate in una sospensione, applicate su fogli di alluminio o rame che fungono da collettori di corrente, essiccate, compresse tra rulli riscaldati (calandratura) e tagliate in strisce di elettrodi di dimensioni precise. Questa fase definisce le caratteristiche elettrochimiche fondamentali della cella. L’uniformità del rivestimento e la densità di calandratura determinano in questa fase la capacità e la durata ciclica.
Fascia media (assemblaggio delle celle): Gli elettrodi anodici e catodici vengono accoppiati a un separatore e poi avvolti (celle cilindriche/prismatiche) o impilati (celle a sacchetto), quindi saldati, racchiusi in un involucro e riempiti di elettrolita. Tutto questo avviene all’interno di una camera asciutta in cui il punto di rugiada viene mantenuto a -40 °C o a una temperatura inferiore, per impedire che l’umidità provochi il degrado dell’elettrolita.
Back-end (finitura delle celle): Le celle assemblate vengono sottoposte a un ciclo di formazione, costituito da una prima fase di carica-scarica che determina la formazione dello strato di interfaccia elettrolitica solida (SEI), seguita da un periodo di invecchiamento e da una serie completa di test elettrici. Questa singola fase rappresenta circa un terzo del costo totale di produzione e richiede da una a tre settimane. Ogni fase richiede attrezzature con caratteristiche prestazionali specifiche. Partiamo dall’inizio.
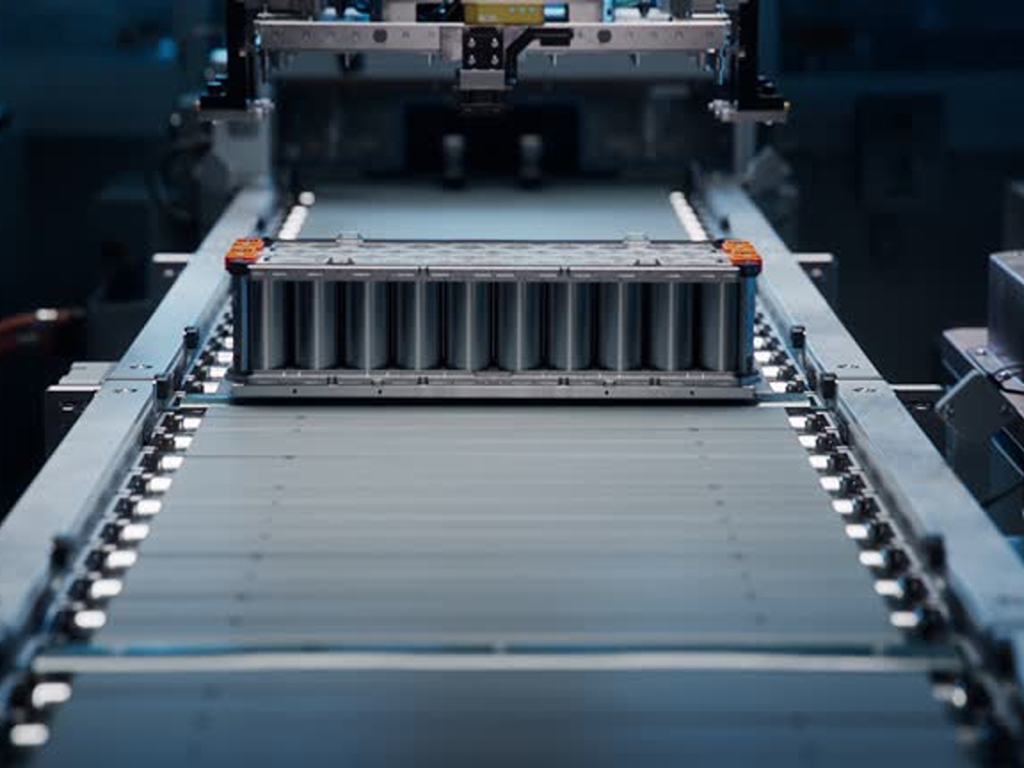
Apparecchiature per la produzione di elettrodi front-end: le basi della qualità
La qualità degli elettrodi non dipende da una singola macchina. È il risultato della coerenza dei parametri di miscelazione, rivestimento e calandratura in tutte le fasi del processo. Una deviazione in una fase viene amplificata da tre a cinque volte a valle; pertanto, è proprio nella scelta delle attrezzature iniziali che la qualità viene garantita o definitivamente compromessa.
Sistemi di miscelazione e rivestimento: è qui che nasce la consistenza
La fase di miscelazione della sospensione serve a disperdere le polveri di principio attivo, il carbonio conduttivo e i leganti in una sospensione omogenea. Attualmente, la maggior parte della produzione in lotti viene gestita da miscelatori planetari, mentre la miscelazione continua mediante estrusione si sta affermando come alternativa a basso consumo energetico, in grado di ridurre il consumo di energia fino al 95% a parità di volume di sospensione.
Dal miscelatore, la sospensione fluisce verso la stazione di rivestimento. Il rivestitore a fessura è diventato lo standard industriale: estrude la sospensione attraverso una fessura di precisione su una lamina collettrice in movimento, ottenendo un’uniformità dello spessore di rivestimento entro ±2,5% a velocità che raggiungono i 120 metri al minuto. Per le linee di produzione che mirano a una maggiore produttività, il rivestimento simultaneo su entrambi i lati elimina la necessità di un passaggio completo attraverso la linea. Il criterio di selezione chiave è semplice: chiedete ai fornitori dati garantiti sull’uniformità dello spessore su tutta la larghezza del nastro alla velocità di linea desiderata, non solo i loro risultati di laboratorio nel caso migliore.
Precisione nell'essiccazione e nella calandratura sotto l'azione del calore e della pressione
L'essiccazione rappresenta il principale consumo energetico nella produzione di elettrodi, responsabile di circa il 45% dei costi energetici della fase iniziale. I tradizionali forni a convezione ad aria calda rimangono diffusi, ma l’essiccazione a infrarossi e quella assistita da microonde stanno guadagnando terreno grazie alla riduzione dei tempi di essiccazione e al miglioramento dell’efficienza energetica. Per gli impianti situati in regioni con normative ambientali rigorose, i sistemi di recupero dei solventi a circuito chiuso, in grado di recuperare oltre il 90% del solvente NMP (N-metil-2-pirrolidone) dall’aria di scarico, trasformano i costi di conformità in un investimento che consente di risparmiare sui materiali.
Dopo l’essiccazione, la lamina rivestita passa attraverso una calandra riscaldata: una pressa a rulli di precisione che comprime il rivestimento dell’elettrodo fino a raggiungere una porosità target, tipicamente compresa tra 30% e 40% a seconda della composizione chimica della cella. La temperatura dei rulli varia da 60 °C a 180 °C, ed è proprio l’uniformità della pressione lungo la larghezza del rullo a determinare la costanza delle prestazioni degli elettrodi, evitando variazioni da lotto a lotto. Le macchine integrate di calandratura e taglio, che combinano entrambe le fasi in un unico passaggio, stanno diventando la configurazione preferita per le linee ad alto volume.
Precisione nel taglio longitudinale e trasversale ad alta velocità
La fase finale del processo di lavorazione preliminare consiste nel tagliare i rotoli di elettrodi larghi in strisce strette che corrispondono alle dimensioni delle celle previste. Il margine di tolleranza è molto ristretto. Una sbavatura che superi all’incirca la larghezza di tre capelli umani su un bordo tagliato può penetrare nel separatore e causare un cortocircuito interno. Il taglio meccanico rimane il metodo più diffuso, ma le macchine integrate per l’intaglio e il taglio laser vengono sempre più spesso richieste per i loro bordi più puliti e la capacità di creare micro-motivi che migliorano la bagnabilità dell’elettrolita durante l’assemblaggio delle celle.
Assemblaggio e rifinitura delle celle: dai componenti alle celle qualificate
Una volta preparati gli elettrodi, la linea di assemblaggio li unisce per formare celle funzionanti. La scelta tra avvolgimento e impilamento è determinata interamente dal formato della cella. Non si tratta di una scelta intercambiabile. Le celle cilindriche (18650, 21700, la nuova 4680) utilizzano avvolgitrici ad alta velocità in grado di lavorare da 24 a oltre 200 pezzi al minuto. Le celle prismatiche e a sacchetto utilizzano l’impilamento di tipo Z, in cui strati alternati di catodo, separatore e anodo vengono allineati con precisione: si tratta di un metodo più lento ma più efficiente in termini di spazio, con macchine avanzate che raggiungono tempi inferiori a 0,4 secondi per pezzo.
La saldatura segue l’assemblaggio: le linguette vengono unite ai collettori di corrente (mediante ultrasuoni o laser) e gli involucri delle celle vengono sigillati, il tutto all’interno di una camera asciutta in cui l’umidità è rigorosamente esclusa. Sistemi di riempimento dell’elettrolita di precisione dosano quindi il volume esatto di elettrolita sotto vuoto, con una precisione di riempimento mantenuta a circa ±1% per garantire una bagnabilità e prestazioni costanti.
Il back-end è il punto in cui si concentrano tempo e capitale. Il ciclo di formazione, che rappresenta il singolo costo di attrezzatura più elevato (circa un terzo delle spese totali di produzione), prevede i primi cicli di carica-scarica della cella nell’arco di una o tre settimane per costruire uno strato SEI stabile. Le camere di invecchiamento mantengono poi le celle a temperature controllate per la stabilizzazione elettrochimica. I test finali misurano la capacità, la resistenza interna e l’autoscarica. I sistemi di formazione adattivi di nuova generazione basati sull’intelligenza artificiale, che regolano la corrente di carica cella per cella in tempo reale, stanno già riducendo i tempi di formazione di oltre il 20%, migliorando al contempo l’uniformità della capacità.
In questi ambienti di produzione di precisione, l’infrastruttura di controllo dei fluidi a supporto di ogni fase del processo – aria compressa, acqua di raffreddamento, fluidi per la gestione termica e erogazione di solventi – richiede la stessa attenzione. Ogni valvola presente su tali linee di alimentazione deve svolgere in modo affidabile la propria funzione di apertura, chiusura o modulazione. Una singola interruzione del flusso di un fluido può mettere a fermo un’intera linea di produzione. Nel valutare le apparecchiature, gli ingegneri di produzione esperti guardano oltre i macchinari principali per verificare che i sistemi ausiliari, compresi i componenti automatizzati per il controllo del flusso, siano in possesso delle stesse certificazioni e soddisfino gli stessi standard di risposta delle apparecchiature primarie.
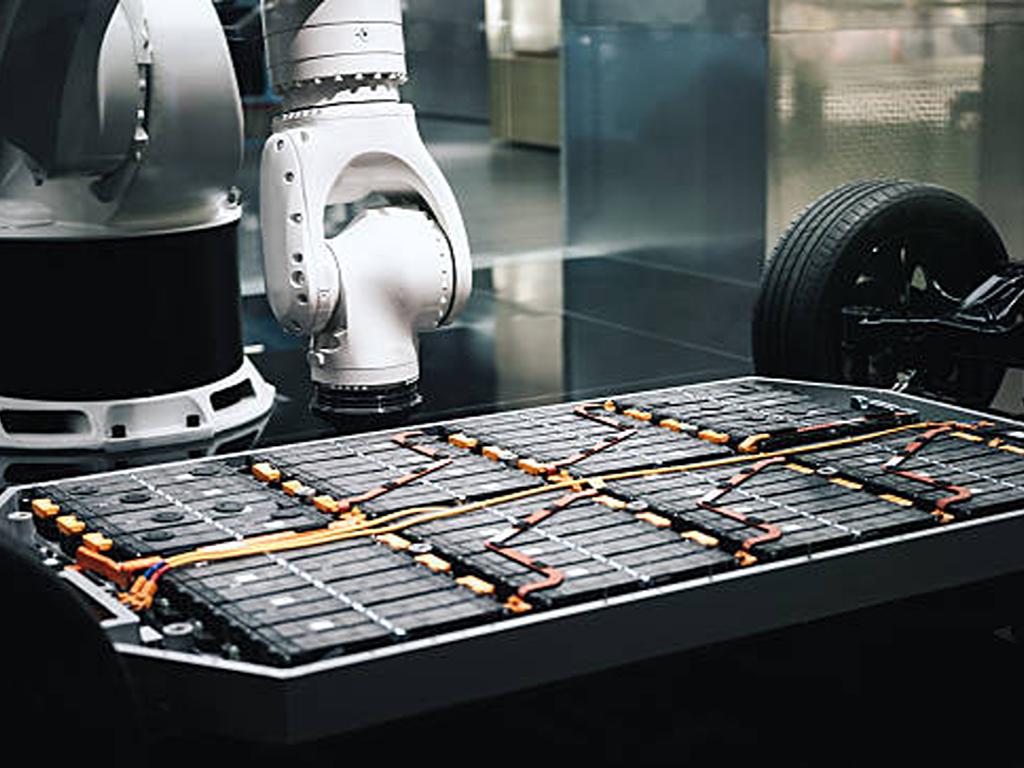
Come valutare i fornitori di attrezzature: un quadro decisionale
La scelta di un fornitore di attrezzature non consiste nel trovare il prezzo di acquisto più basso, bensì nell’individuare un partner ingegneristico in grado di garantire prestazioni costanti per un ciclo di vita produttivo compreso tra i cinque e i dieci anni. La valutazione dovrebbe basarsi su tre aspetti: i punti di forza a livello regionale, i parametri tecnici oggettivi e la capacità di assistenza post-vendita.
Panorama dei fornitori regionali: un confronto tra Cina, Europa, Giappone e Corea
Il mercato globale delle apparecchiature per batterie al litio è dominato dall’Asia, con i produttori cinesi che detengono una quota stimata pari a 14% nel segmento delle apparecchiature di rivestimento e circa 17% in quello dell’assemblaggio delle celle. Tuttavia, la specializzazione regionale presenta un quadro più sfaccettato:
| Dimensione | Cina (Yinghe, LEAD, KATOP) | Giappone/Corea (Hitachi, PNT, Hirano) | Europa (Manz, Dürr, Schuler) |
|---|---|---|---|
| Livello dei prezzi | Il prezzo più competitivo: 30 50% in meno rispetto agli equivalenti europei | Fascia medio-alta | Qualità superiore, garantita da un'ingegneria di precisione e da un servizio eccellente |
| Tempi di consegna tipici | 45 90 giorni (standard) | 60 120 giorni | 90 180 giorni, personalizzazione inclusa |
| Competenze tecniche | Integrazione completa chiavi in mano, produzione collaudata su larga scala | Precisione di rivestimento, velocità di avvolgimento, know-how di processo | Tecnologia di essiccazione, recupero dei solventi, calandratura ad alta precisione |
| Modello di assistenza post-vendita | Assistenza remota con visite periodiche in loco | Reti di assistenza locali consolidate in Asia | Supporto tecnico in loco con programmi di formazione strutturati |
Una strategia di approvvigionamento duale può ridurre i rischi legati alla catena di fornitura, ma comporta una complessità nascosta: le diverse architetture dei PLC (Siemens, Beckhoff e Mitsubishi) implicano che il team di manutenzione debba acquisire padronanza di più sistemi di controllo. Il compromesso pratico consiste nel standardizzare l’uso di un’unica piattaforma di controllo su tutte le linee, anche quando le apparecchiature vengono acquistate da più fornitori.
Parametri chiave di valutazione tecnica che definiscono la qualità delle attrezzature
Quando ti trovi seduto al tavolo con un fornitore, questi cinque parametri consentono di distinguere le affermazioni di marketing dalla realtà tecnica:
- Uniformità del rivestimento Richiedete i dati relativi alla densità superficiale (mg/cm²) forniti da un misuratore online a raggi beta o a raggi X, non le medie ricavate da campionamenti offline. La tolleranza di spessore deve rientrare nel limite di ±2,5% su tutta la larghezza del nastro alla velocità desiderata.
- Qualità del bordo di taglio L'altezza delle bave non deve superare i 15 micron. Verificare che l'ispezione visiva tramite CCD sia una dotazione di serie della macchina e non un'opzione aggiuntiva.
- Allineamento durante l'avvolgimento e l'impilamento L'allineamento tra elettrodo e separatore deve rimanere entro ±0,1 mm. La curva di risposta del sistema di controllo della tensione è più importante della velocità massima nominale.
- Uniformità della saldatura La variazione di potenza del laser lungo il percorso del raggio deve rimanere al di sotto di 1%. Il monitoraggio in tempo reale della qualità della saldatura è imprescindibile per i progetti 4680 senza linguette, in cui una singola saldatura difettosa non rilevata può causare lo scarto di celle per un valore di migliaia di dollari.
- Controllo della modulazione per canale Ogni canale cellulare dovrebbe essere monitorato e controllato singolarmente. Il calcolo della media per armadio nasconde i valori anomali che si traducono in guasti sul campo.
Assistenza post-vendita e collaborazione a lungo termine
Il vero costo di una linea di produzione si misura in termini di tempo di funzionamento e resa, non dall’ordine di acquisto. Quando si valuta la qualità del servizio post-vendita, è necessario fare un confronto con soglie concrete. I fornitori di primo livello rispondono alle richieste tecniche entro due o tre ore. Effettuano i test di accettazione in fabbrica (FAT) prima della spedizione, eseguendo cicli a secco, controlli di sicurezza e verifiche dei difetti presso la propria sede prima che le apparecchiature raggiungano la vostra. Mantengono scorte locali di pezzi di ricambio invece di affidarsi esclusivamente al trasporto aereo dalla sede centrale. Anche l’approfondimento della formazione è un indicatore significativo. Un fornitore che offre solo formazione a livello di operatore vi sta semplicemente vendendo una macchina; uno che forma anche i vostri ingegneri di processo sull’ottimizzazione dei parametri sta costruendo una partnership.
Queste aspettative di servizio vanno oltre i macchinari di produzione primaria per estendersi ai componenti di controllo dei fluidi integrati lungo l’intera linea. VINCER, un produttore di valvole per l’automazione al servizio degli OEM di apparecchiature industriali, illustra come si concretizza un supporto completo a livello di componenti. Il suo team di ingegneri esegue un’analisi applicativa in otto dimensioni che copre il tipo di fluido, la temperatura, la pressione, gli standard di connessione, la modalità di controllo, la compatibilità dei materiali e i requisiti specifici del settore prima di formulare qualsiasi raccomandazione. I preventivi standard vengono forniti entro 24 ore. Un team di ingegneri dedicato, con un’esperienza media di oltre dieci anni nel settore, fornisce diagnostica remota, ricambi gratuiti e assistenza in loco per le installazioni critiche. Quando si valuta un fornitore di apparecchiature o componenti, il criterio di riferimento rimane lo stesso: la sua infrastruttura di assistenza è in grado di stare al passo con il ritmo della vostra produzione?
Le tendenze tecnologiche che stanno ridefinendo le scelte relative alle attrezzature
Tre cambiamenti tecnologici stanno trasformando radicalmente il significato dell’espressione “a prova di futuro” nel contesto degli investimenti in attrezzature. Nessuno di essi è di natura speculativa: tutti dispongono già oggi di linee di produzione operative, sebbene a livelli di maturità diversi.
Lavorazione con elettrodi a secco elimina il solvente NMP e il forno di essiccazione lungo da 60 a 80 metri che, insieme, incidono in modo determinante sull’impronta energetica della produzione di elettrodi. I vantaggi sono notevoli: una riduzione dei costi energetici di esercizio pari a circa 35% e un risparmio di spazio in fabbrica pari a 70%. Oggi, la lavorazione a secco è pronta per la produzione di catodi LFP; le composizioni chimiche NMC ad alto contenuto di nichel devono ancora affrontare alcune sfide per raggiungere l’uniformità della densità del film garantita dalla lavorazione a umido. Per le nuove linee dedicate all’LFP, la questione non è più se la lavorazione a secco funzioni, ma se il fornitore delle attrezzature abbia dimostrato di disporre di un impianto di riferimento su scala produttiva.
4680 celle cilindriche senza linguette modificare completamente l’equazione di assemblaggio. Anziché saldare una singola linguetta al collettore di corrente, la macchina deve saldare decine di bordi degli elettrodi direttamente al contenitore. Ciò richiede un controllo della potenza del laser con una variazione massima di 1% per ogni saldatura. Le macchine avvolgitrici progettate per la produzione del modello 4680 necessitano di architetture di tensione e allineamento sostanzialmente diverse rispetto ai modelli 21700 precedenti.
Integrazione tra intelligenza artificiale e produzione intelligente sta passando dai progetti pilota agli impianti di produzione. I principali produttori di batterie stanno già utilizzando l'intelligenza artificiale per l'ottimizzazione delle linee di produzione, mentre i sistemi di formazione adattivi, che monitorano in tempo reale la firma elettrochimica di ogni cella, stanno riducendo i tempi di formazione migliorando al contempo l'uniformità della capacità. Le implicazioni a livello di attrezzature sono concrete: è opportuno scegliere macchinari dotati di interfacce dati aperte e compatibili con i sistemi MES/SCADA, poiché una linea di produzione incapace di trasmettere dati a un livello di ottimizzazione diventerà uno svantaggio competitivo entro questo decennio.
Ogni linea di produzione avanzata, che si tratti di lavorazione a secco o di controllo basato sull’intelligenza artificiale, dipende da hardware di automazione affidabile in grado di eseguire comandi fisici: aprire una valvola di alimentazione del solvente, modulare il flusso dell’acqua di raffreddamento, isolare un flusso di processo durante la manutenzione. L’efficacia del livello di intelligenza dipende interamente dagli attuatori che ne eseguono le istruzioni.
Costi, conformità e primi passi
La spesa per le attrezzature rappresenta in genere circa il 60% delle spese in conto capitale totali di una gigafactory. Si prevede che il mercato globale delle attrezzature per la produzione di celle, valutato a oltre $15 miliardi nel 2025, raddoppierà ampiamente entro il 2030, crescendo a un tasso annuo prossimo al 19%. Il costo di una singola linea di produzione automatizzata può variare da circa $2 milioni per un impianto pilota a oltre $10 milioni per un impianto completamente integrato su scala di gigawattora.
Questi dati salienti rendono indispensabile la modellizzazione del costo totale di proprietà. Il consumo energetico, la frequenza di manutenzione, la disponibilità dei ricambi e le differenze nel tasso di rendimento si sommano nel corso del ciclo di vita delle apparecchiature, che va dai cinque ai dieci anni. Un miglioramento di un punto percentuale del rendimento complessivo su una scala di gigawattora si traduce in milioni di dollari di ricavi recuperati. Ciò supera di gran lunga la differenza di prezzo di acquisto tra apparecchiature di fascia media e quelle di fascia alta.
Per quanto riguarda la conformità, qualsiasi apparecchiatura destinata ai mercati europei o nordamericani deve recare il marchio CE e il fornitore deve essere in possesso, come requisito minimo, della certificazione ISO 9001. Se le vostre celle sono destinate a clienti del settore dei veicoli elettrici, i requisiti di tracciabilità previsti dalla norma IATF 16949 si ripercuotono a ritroso sulla scelta delle vostre apparecchiature. Ogni parametro di processo deve essere registrato, contrassegnato con data e ora e recuperabile ai fini dell’audit. Inserite la verifica della conformità nella vostra checklist del FAT, non nel piano di correzione post-consegna.
Una pratica lista di controllo per chi acquista attrezzature:
- Definisci il formato delle cellule e la composizione chimica Le attrezzature non sono indipendenti dal formato; questa scelta limita le opzioni disponibili in termini di macchinari
- Definisci la portata della produzione e il livello di automazione Adeguare gli investimenti alle previsioni realistiche sui volumi
- Assegnare le attrezzature a ciascuna fase del processo La qualità del front-end determina la resa del back-end
- Confronta i fornitori regionali in base a prezzo, tempi di consegna e assistenza Utilizza lo schema riportato sopra come punto di partenza
- Valutare la capacità della tecnologia di stare al passo con i tempi Idoneità alla lavorazione a secco, compatibilità con lo standard 4680 e apertura dell'interfaccia dati
- Costo totale di proprietà del modello su un periodo compreso tra cinque e dieci anni L'energia e la resa contano più del prezzo di acquisto
Mentre stilate la lista dei fornitori di attrezzature, ricordate che l’infrastruttura di controllo dei fluidi che supporta ogni fase del processo, dall’erogazione dei solventi ai circuiti di raffreddamento, riveste la stessa importanza dei vostri macchinari di produzione primari. I fornitori di componenti come VINCER, le cui valvole per l’automazione sono supportate da cinque certificazioni riconosciute a livello internazionale, tra cui ISO 9001, CE e FDA, illustrano il principio di base: se un fornitore non è in grado di produrre la documentazione di conformità su richiesta, non ha posto in un ambiente di produzione regolamentato. La rigore con cui valutate il fornitore della vostra linea di verniciatura dovrebbe estendersi a ogni componente di quella linea.
Riferimenti
- ScienceDirect / iScience. “Apparecchiature avanzate per la produzione di batterie agli ioni di litio destinate alle gigafactory: passato, presente e prospettive future.” 2025. https://www.sciencedirect.com/science/article/pii/S2589004225009526
- ScienceDirect / Applied Energy. “Tendenze attuali e future nei macchinari per la produzione di elettrodi per batterie agli ioni di litio: una rassegna completa.” 2025. https://www.sciencedirect.com/science/article/pii/S0306261925016988
- Research and Markets. “Previsioni globali sul mercato delle attrezzature per la produzione di batterie fino al 2030.” 2025. https://www.researchandmarkets.com/reports/5703171/
- TOB New Energy. “Tendenze nella produzione di batterie agli ioni di litio 2026: una guida all’acquisto B2B.” 2026. https://www.tobmachine.com/blog/lithium-ion-battery-manufacturing-trends-2026-a-b2b-buyer-s-guide_b156
- SEMCO Infratech. “Linea di assemblaggio di batterie al litio: processo, macchinari e applicazioni.” https://www.semcoinfratech.com/lithium-battery-assembly-line-process-machines-and-applications/
- VINCER Valve. Sito web ufficiale. https://www.vincervalve.com/
- VINCER Valve. Certificazioni. https://www.vincervalve.com/certification/
- VINCER Valve. Chi siamo. https://www.vincervalve.com/about-us/
- Valvola VINCER. Contattateci per un preventivo. https://www.vincervalve.com/contact-for-a-quote/


