
Entra in un qualsiasi stabilimento moderno di produzione di batterie e la prima cosa che noterai non saranno i robot, bensì il ritmo incessante. Una cella agli ioni di litio passa dalla materia prima al prodotto finito attraverso quattro fasi strettamente collegate tra loro, ognuna delle quali richiede un diverso tipo di automazione.
Il viaggio inizia con produzione di elettrodi, dove le polveri di materiale attivo vengono miscelate in una sospensione, applicate su una lamina metallica a una velocità compresa tra 30 e 80 metri al minuto, essiccate, calandrate e tagliate a misura. La sfida dal punto di vista dell’automazione in questo caso è apparentemente semplice: mantenere costante la viscosità della sospensione. Una variazione della viscosità pari a 3% produce un rivestimento non uniforme, e un rivestimento non uniforme è il tipo di difetto che nessun robot a valle è in grado di correggere.
Segue assemblaggio delle celle avvolgimento o impilamento degli elettrodi, inserimento negli involucri, saldatura dei terminali e riempimento con elettrolita. È qui che velocità e precisione si incontrano. Un avvolgitore per celle prismatiche opera a una velocità compresa tra 1,5 e 2,5 secondi per unità. Le linee di produzione per celle cilindriche, come quelle dello stabilimento faro di EVE Energy, raggiungono una produzione di 300 celle al minuto (EVE Energy, 2026). A queste velocità, un errore di posizionamento di mezzo millimetro può facilmente causare un richiamo.
La terza fase formazione e invecchiamento è il collo di bottiglia nascosto del settore. Le celle vengono sottoposte al loro primo ciclo di carica-scarica e poi vengono lasciate riposare per 24-72 ore affinché le loro proprietà elettrochimiche si stabilizzino. Questa singola fase assorbe oltre 40% del tempo totale della linea di produzione. In questo caso l’automazione non riguarda tanto la velocità quanto la precisione: controllo della temperatura con una tolleranza di ±0,5 °C, monitoraggio della tensione con risoluzione dell’ordine dei millivolt e registrazione dei dati che crea il “certificato di nascita” permanente di ciascuna cella.
Infine, Assemblaggio di moduli e pacchetti riunisce le celle, impilandole, saldando le barre collettrici, integrando la gestione termica e collegandole al sistema di gestione della batteria. Il coordinamento tra più stazioni diventa la sfida principale in termini di automazione. Una linea di assemblaggio dei pacchi batteria può avere 15 robot che lavorano contemporaneamente; se uno di essi perde la sincronizzazione, l’intera stazione va in tilt.
Tra queste quattro fasi scorre un fiume di cui si parla poco: la movimentazione dei materiali, i passaggi di dati e i sistemi fluidi che alimentano ciascun processo. Ne parleremo più approfonditamente tra poco.
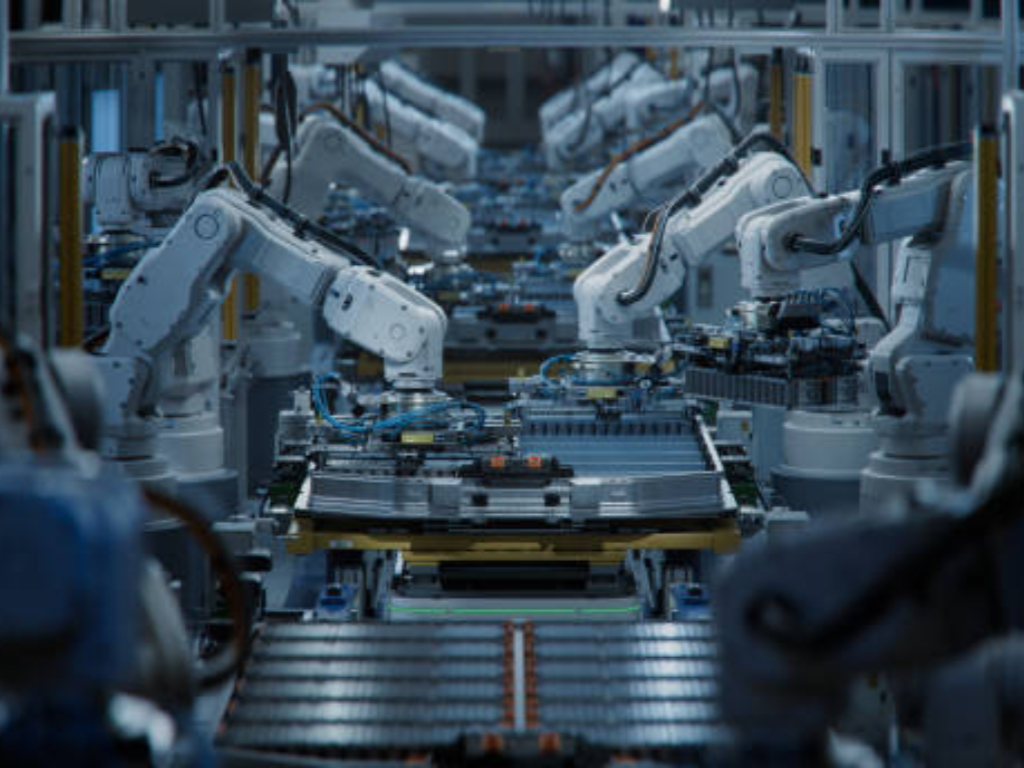
Tecnologie di automazione fondamentali alla base dei moderni impianti di produzione di batterie
Se si analizza una gigafactory di batterie fino alla sua architettura di controllo, emergono tre livelli. Il livello decisionale si basa sull’intelligenza artificiale. Il livello esecutivo è costituito dalla robotica. Il livello di convalida è rappresentato dai gemelli digitali. Ciascuno di essi è importante, ma confonderli tra loro è ciò che porta al fallimento delle strategie di automazione.
Intelligenza artificiale e apprendimento automatico: il livello decisionale
L'intelligenza artificiale nella produzione di batterie ha superato la fase dei progetti pilota. Le linee di produzione reali utilizzano ormai l'ottimizzazione tramite intelligenza artificiale a ciclo chiuso in processi in cui gli operatori umani semplicemente non riescono a reagire con sufficiente rapidità.
L’esempio più lampante riguarda il riempimento con elettrolita. La piattaforma LEADACE di LEAD Intelligent, implementata presso un produttore di batterie di primo piano, utilizza i dati dei sensori in tempo reale per regolare continuamente i parametri di riempimento. Il risultato: 47 celle non conformi in meno al giorno per macchina, con miglioramenti della resa compresi tra 0,1% e 2,5% a seconda che l’attrezzatura sia nuova o di vecchia generazione (LEAD Intelligent, 2025). Nelle linee di produzione più datate, quel guadagno di 2,51 TP3T si traduce in milioni di celle di buona qualità in più all’anno.
Anche l’ispezione visiva basata sull’intelligenza artificiale sta apportando cambiamenti rivoluzionari. Lo stabilimento pilota di EVE Energy utilizza il sistema di ispezione visiva con IA 100%, che opera a una velocità di 0,3 secondi per cella, senza errori di valutazione e con un miglioramento di 70% nell’uniformità della tensione rispetto ai benchmark precedenti all’introduzione dell’IA (EVE Energy, 2026). Se si confronta questo dato con lo standard del settore, che prevede ispezioni manuali basate su campionamenti, il divario è difficile da ignorare.
In una gigafactory da 40 GWh, un miglioramento della resa pari a 1% può valere diversi milioni di dollari all'anno. La sola manutenzione predittiva basata sull'intelligenza artificiale garantisce un tempo di funzionamento delle attrezzature pari a 7% e una riduzione degli scarti pari a 10%, per un valore complessivo di circa $30 milioni all'anno su quella scala.
Siemens, Benchmark sulla produzione intelligente di batterie, 2025
Robotica e movimentazione automatizzata dei materiali: il livello di esecuzione
I robot utilizzati nella produzione di batterie offrono un livello di precisione tale da ridefinire il concetto di “accettabile” in una linea di produzione. I robot industriali IRB 4600 di ABB, ampiamente impiegati nella movimentazione delle celle e nell’assemblaggio dei moduli, raggiungono tempi di ciclo circa 25% più rapidi rispetto allo standard di riferimento del settore per carichi utili comparabili.
Ma la vera sfida dell’automazione negli stabilimenti di produzione di batterie non riguarda le specifiche dei singoli robot. Riguarda il coordinamento. Una singola stazione di assemblaggio delle celle potrebbe integrare robot industriali a sei assi per la saldatura laser con una precisione di posizionamento inferiore a ±0,3 mm, robot collaborativi per l’inserimento dei connettori con tempi di ciclo di 12 secondi e feedback a forza controllata, robot mobili autonomi per la consegna dei materiali e sistemi di movimento lineare ad alta velocità che raggiungono i 5 metri al secondo per la selezione delle celle.
Quando tutti questi elementi operano su controllori indipendenti senza uno scheduler unificato, il risultato è rumore, non una sinfonia. Il livello MES che coordina questa flotta spesso fa la differenza tra una linea che funziona con un OEE di 95% e una che arranca a 75%.
Digital Twins e messa in servizio virtuale: il livello di convalida
Se c'è una tecnologia che negli ultimi due anni è passata dall'essere un “concetto interessante” a una “necessità competitiva” nella produzione di batterie, questa è il gemello digitale.
Un gemello digitale è una replica virtuale in tempo reale di una linea di produzione fisica, alimentata da dati provenienti da sensori in tempo reale. Il primo vantaggio si ottiene grazie alla messa in servizio virtuale, che consente di simulare l’intero progetto della linea prima ancora che un singolo componente venga fissato al pavimento. Siemens riferisce che un produttore taiwanese di batterie LFP, grazie all’utilizzo della simulazione dell’impianto, ha ridotto i tempi di inattività delle apparecchiature del 15% e il consumo energetico del 5% prima ancora che iniziasse la fase di avvio fisico (Siemens, 2025).
Il secondo vantaggio riguarda le operazioni quotidiane. Un gemello digitale che opera in parallelo alla linea fisica è in grado di rilevare anomalie prima che si trasformino in difetti, prevedendo l’andamento del degrado degli elettrodi di saldatura e segnalandolo per la manutenzione, anziché individuarlo solo dopo che un lotto di celle è stato scartato. Il ROI tipico dell’investimento in un gemello digitale si attesta tra i 12 e i 24 mesi, in base alla complessità della linea.
La base nascosta: l'infrastruttura di controllo dei fluidi negli impianti di produzione di batterie
Se i robot della vostra linea di produzione di batterie garantiscono una precisione di posizionamento di 0,1 mm, ma l’apertura della valvola della sospensione presenta una variazione di 5%, il limite massimo di resa è determinato dal valore di 5%, non da quello di 0,1 mm. Questo squilibrio rappresenta il principale punto cieco nella maggior parte delle strategie di automazione.
Il dibattito sull’automazione nel settore è dominato da robot, intelligenza artificiale e gemelli digitali, poiché queste tecnologie sono visibili, di facile commercializzazione e intellettualmente stimolanti. Tuttavia, ogni processo di produzione delle batterie dipende da sistemi di fluidi controllati con precisione. Il flusso della sospensione. L’erogazione dell’elettrolita. La circolazione del liquido di raffreddamento. L’azionamento tramite aria compressa. Lo spurgo con azoto. E al centro di ciascuno di questi flussi c’è una valvola.
Controllo della sospensione degli elettrodi: da qui nasce la qualità delle batterie
La sospensione elettrodica è un fluido non newtoniano con viscosità compresa tra 2.000 e 10.000 mPa·s, contenente particelle solide di materiale attivo e additivi conduttivi con dimensioni D50 comprese tra 5 e 10 micrometri. È abrasiva. Tende a sedimentare. Deve inoltre raggiungere la testa di rivestimento con una portata sufficientemente stabile da mantenere la consistenza del peso del rivestimento entro ±1,5%, il limite di accettabilità del settore, mentre le linee più avanzate puntano a ±1,0%.
Le valvole che controllano questo flusso devono soddisfare tre requisiti: componenti interni resistenti alla corrosione in acciaio inossidabile rivestito in PTFE o duplex, chiusura ermetica secondo lo standard ANSI Classe VI a tenuta zero e funzionamento che non rilasci particelle metalliche nella sospensione. Una singola valvola che perde nella linea di alimentazione non solo causa uno spreco di materiale, ma introduce anche una pulsazione del flusso che si traduce direttamente in variazioni dello spessore del rivestimento e, di conseguenza, in incongruenze di capacità tra le celle che la fase di formazione non è in grado di correggere.
L'integrazione dell'automazione è, in linea di principio, semplice: un attuatore elettrico sulla valvola di controllo, un misuratore di portata magnetico che fornisce il feedback e un circuito PID che regola la posizione della valvola per mantenere la portata desiderata. La parte difficile consiste nel scegliere i componenti giusti, in particolare la banda morta e il tempo di risposta della valvola, che determinano se il circuito di controllo è in grado di seguire il setpoint a velocità di rivestimento comprese tra 30 e 80 metri al minuto.
Precisione nel riempimento degli elettroliti: la fase critica controllata al millilitro
Se il controllo della sospensione determina la qualità degli elettrodi, il riempimento dell’elettrolita determina la sicurezza e la durata della cella. L’elettrolita a base di esafluorofosfato di litio è estremamente sensibile all’umidità: l’esposizione all’aria ambiente con livelli di contenuto d’acqua superiori a 10 parti per milione provoca un degrado irreversibile. L’ambiente di riempimento richiede un punto di rugiada inferiore a -40 °C e ogni valvola nel percorso del fluido deve resistere alla corrosione da LiPF₆, garantendo al contempo una precisione di riempimento di ±1,01 TP3T in volume.
Il processo di riempimento si articola in più fasi: creazione del vuoto per evacuare l’aria dai pori dell’elettrodo, iniezione lenta per consentire la bagnabilità capillare, mantenimento in pressione per spingere l’elettrolita negli strati più profondi e un controllo finale del livello. Ogni fase ha un proprio profilo di apertura della valvola, e la transizione tra una fase e l’altra — spesso della durata di pochi millisecondi — è il punto in cui si determina il successo o il fallimento della precisione. Le valvole di dosaggio micrometrico con parti a contatto con il fluido in PTFE o Hastelloy, azionate da attuatori elettrici con una risoluzione di posizionamento inferiore al grado, rappresentano lo standard per le linee di alta gamma che puntano a una precisione di riempimento di ±0,51 TP3T.
Sistemi di raffreddamento, gas e servizi ausiliari: i protagonisti silenziosi dell’automazione
Gli impianti di servizio di una fabbrica di batterie sono il suo sistema circolatorio e respiratorio. Il reparto di formazione genera un calore enorme — ogni cella in carica è di fatto un piccolo riscaldatore — e l’acqua di raffreddamento deve raggiungere una precisione di ±0,5 °C contemporaneamente in centinaia di canali. Ogni canale è controllato da una valvola elettrica modulante che risponde a un circuito di retroazione con sensore di temperatura. Una sola valvola bloccata in posizione aperta inonda un armadio di formatura con acqua sottoraffreddata e, improvvisamente, un intero lotto presenta una dispersione di capacità che si manifesta solo settimane dopo, al tester di fine linea.
Gli impianti ad aria compressa, generalmente conformi alla norma ISO 8573-1 Classe 1 per quanto riguarda il contenuto di particelle e umidità, alimentano gli attuatori pneumatici in tutto l’impianto. Una fluttuazione di pressione di ±0,1 bar allo scarico del compressore, facilmente causata da un regolatore di pressione difettoso, si propaga a catena in tutti i dispositivi pneumatici a valle. Nelle stazioni di saldatura, inoltre, il gas di protezione azoto con purezza 99,999% scorre attraverso valvole ad alta tenuta, dove qualsiasi perdita compromette l’integrità della saldatura, oltre a causare uno spreco di gas.
Questi sistemi compaiono raramente nei documenti relativi alle strategie di automazione. Eppure, un singolo guasto a una valvola di servizio può bloccare una linea di produzione con la stessa efficacia di una collisione del braccio di un robot. La differenza è che tutti tengono d’occhio i robot, mentre quasi nessuno controlla le valvole. Almeno finché non si verifica un guasto.
Verifica pre-volo dell'impianto idraulico
Trasporto di fanghi La vostra valvola è priva di perdita di particelle?
Verificare che tutte le valvole della linea di trasporto del liquame siano dotate di componenti interni rivestiti in PTFE o in acciaio inossidabile duplex conformi alla Classe VI ANSI. La contaminazione da particelle metalliche derivante dall’usura delle valvole è la fonte di difetti più sottovalutata.
Dosaggio degli elettroliti: precisione di riempimento ±1,01 TP3T o superiore?
Verificare che le valvole di dosaggio di precisione garantiscano una precisione volumetrica di ±1,01 TP3T su tutti i canali. La resistenza alla corrosione da LiPF₆ (parti a contatto con il fluido in PTFE/Hastelloy) è un requisito imprescindibile nell'ambiente di riempimento.
Sistemi di raffreddamento e a gas Controllo automatizzato con circuiti di retroazione?
La temperatura dell'acqua di raffreddamento deve essere mantenuta a ±0,5 °C per canale tramite valvole elettriche modulanti. Sia l'aria compressa conforme alla norma ISO 8573-1 Classe 1, N, con purezza pari a 99,999%, sia l'acqua di raffreddamento richiedono valvole automatiche a tenuta ermetica dotate di monitoraggio della pressione.
Dal laboratorio alla Gigafactory: affrontare le sfide più complesse dell’automazione
Comprendere la tecnologia è una cosa. Implementarla su larga scala è un’altra. Tre sfide interconnesse definiscono il divario tra ciò che funziona in una linea pilota e ciò che regge in una gigafactory.
Il crollo dei rendimenti. Un processo di produzione di batterie che in laboratorio garantisce una resa di 95% produce abitualmente una resa di 40% durante la fase iniziale di avvio della produzione (Siemens, 2025). La causa non è da ricercarsi in un singolo processo, bensì nell’effetto cumulativo di piccole variazioni quando la velocità di produzione aumenta da 10 a 100 volte. Gli ingegneri di Grob-Werke hanno fatto i conti: se la linea di produzione degli elettrodi produce un foglio difettoso ogni 10.000, se ogni cella utilizza 100 fogli e se ogni pacco utilizza 30 celle, quel singolo difetto si traduce in un tasso di scarto del pacco 25% pari a (Ingegneria della mobilità elettrica, 2026). I cugini del settore dei semiconduttori operano con una resa compresa tra il 96 e il 98%. La produzione di batterie, anche tra gli operatori affermati, si attesta più vicino al 90% in condizioni di regime.
Contaminazione in sedici punti. Gli esperti del settore di Meech International hanno individuato 16 punti di contaminazione distinti lungo una tipica linea di produzione di batterie. Le particelle metalliche che si staccano dalle superfici soggette a usura delle apparecchiature rappresentano la minaccia più sottovalutata. In una camera asciutta con un punto di rugiada di -40 °C, le apparecchiature di automazione stesse non devono diventare una fonte di contaminazione. Questo vincolo influenza direttamente la scelta dei componenti: cuscinetti, guarnizioni e parti interne delle valvole richiedono tutti materiali che non generino particelle durante i cicli ripetuti.
Dati che non possono essere trasferiti. Basta fare un giro nella maggior parte degli stabilimenti di produzione di batterie per trovarsi di fronte a una vera e propria “Torre di Babele” digitale. Avvolgitrici giapponesi, linee di rivestimento tedesche e armadi di formatura cinesi utilizzano ciascuno il proprio protocollo. I dati esistono – gigabyte e gigabyte, generati ogni ora – ma non possono fluire oltre i confini dei processi per consentire quell’analisi delle cause alla radice che migliorerebbe effettivamente la resa. Rockwell Automation e Siemens hanno entrambe identificato questo aspetto come il principale ostacolo all’ottimizzazione a ciclo chiuso nella produzione di batterie. Si tratta di un problema organizzativo almeno quanto tecnico.
Ciò che accomuna queste tre sfide è un filo conduttore: tutte riconducono alla qualità delle infrastrutture. Il calo di rendimento si riduce quando i processi a monte, in particolare la preparazione delle sospensioni e il riempimento degli elettroliti, operano con maggiore uniformità. La contaminazione è fondamentalmente un problema legato alla scelta dei materiali e dei componenti. E l’integrazione dei dati, pur essendo in parte una sfida legata al software, inizia con la disponibilità di strumenti e attuatori in grado di generare dati puliti e strutturati, tra cui valvole e attuatori intelligenti dotati di diagnostica integrata.
Il "Yield Cliff"
Il Lab 95% scende a 40% durante la fase di avvio. Un difetto per elettrodo ogni 10.000 fogli provoca lo scarto di un lotto da 25%. L'unica vera soluzione è garantire l'uniformità del processo a monte.
Contaminazione
16 punti di contaminazione individuati lungo la linea. Le particelle metalliche provenienti dalle superfici soggette a usura delle attrezzature rappresentano la minaccia nascosta #1. La scelta dei materiali è fondamentale per il controllo della contaminazione.
Silos di dati
Apparecchiature diverse utilizzano protocolli diversi. Gigabyte di dati di qualità rimangono bloccati ai confini dei processi. L'analisi delle cause alla radice inizia con un unico ponte, non con una piattaforma completa.
Una guida pratica: valutare il grado di preparazione all’automazione del vostro impianto di produzione di batterie
Le sezioni precedenti hanno illustrato come si presenterà l’automazione nella produzione di batterie nel 2026. Ecco come applicarla alla propria attività, sia che si gestisca una gigafactory da 40 GWh o una linea specializzata da 2 GWh.
Fase 1: Per prima cosa, mappare la propria infrastruttura dei fluidi. Prima di investire in un altro sistema pilota basato sull’intelligenza artificiale, valutate attentamente la vostra situazione e rispondete a tre domande. Le vostre valvole di erogazione dei fanghi sono resistenti alla corrosione e non presentano distacco di particelle? Il vostro sistema di riempimento dell’elettrolita garantisce una precisione volumetrica di ±1% su tutti i canali? I vostri circuiti dell’acqua di raffreddamento dispongono di un controllo automatico della temperatura con circuiti di retroazione funzionanti? Se avete risposto “Non ne sono sicuro” a una qualsiasi di queste domande, avete trovato il vostro progetto di automazione con il ROI più elevato. E non si tratta di un robot.
Fase 2: Verifica l'architettura dei dati. Conta quanti protocolli di comunicazione diversi esistono sulla tua linea. Se sono più di tre, significa che il tuo problema di integrazione dei dati è reale. Identifica i dati di qualità più critici che attualmente si fermano al confine di un processo — in genere i dati sulla formazione che non raggiungono mai il team addetto agli elettrodi — e crea un ponte prima di provare a collegare tutto.
Fase 3: Individua il vero collo di bottiglia. Non optare automaticamente per la stazione di lavorazione più recente e complessa. Il collo di bottiglia nella maggior parte degli stabilimenti di produzione di batterie non è la saldatrice laser né l’impilatore. Si tratta piuttosto di una linea di rivestimento obsoleta, di una stazione di riempimento inaffidabile o di una cabina di formatura con variazioni di temperatura. Individua la stazione con la dispersione del Cpk più ampia, non quella con le specifiche tecniche più impressionanti.
Fase 4: Elaborare un piano di automazione per fasi. La fase uno, dai mesi 0 a 6, si concentra sull’automazione critica a livello di stazione e sulla raccolta di dati di base, portando la resa da 40% a 70%. La fase due, dai mesi 6 a 12, aggiunge il MES a livello di linea e l’ispezione online, aumentando la resa da 70% a 85%. La fase tre, dai mesi 12 a 24, introduce l’ottimizzazione a ciclo chiuso basata sull’intelligenza artificiale e la tracciabilità completa del ciclo di vita, con l’obiettivo di raggiungere 95% e oltre. Questi obiettivi si basano sui benchmark di Siemens per la produzione di batterie e sono raggiungibili con un’esecuzione rigorosa.
Verificate le valvole per i liquami, il dosaggio dell’elettrolita e i controlli di raffreddamento. Individuate il progetto con il ROI più elevato: raramente si tratta di un robot.
Ci sono più di 3 protocolli sulla tua linea? Crea un ponte tra i diversi ambiti: inizia con i dati di formazione che arrivano al team degli elettrodi.
Non la saldatrice laser. Individua la macchina di rivestimento obsoleta, la macchina di riempimento che non garantisce uniformità o la cabina di formatura con deviazioni, che presenta la dispersione del Cpk più ampia.
0-6 mesi: rendimento da 40% a 70%. 6-12 mesi: MES + ispezione fino a 85%. 12-24 mesi: AI a circuito chiuso fino a 95%+.
Nel valutare l’infrastruttura di automazione per la produzione di batterie, occorre prestare particolare attenzione ai componenti di controllo dei fluidi che sono alla base di ogni fase del processo. La differenza tra una linea di produzione che raggiunge costantemente i propri obiettivi di resa e una che non ci riesce spesso è da ricondurre alla qualità delle valvole e degli attuatori che gestiscono i flussi di impasto, elettrolita, refrigerante e gas. Produttori come VINCER, la cui valvole ad azionamento elettrico e valvole di regolazione Globe sono progettate per soddisfare i requisiti di precisione dei sistemi industriali automatizzati di gestione dei fluidi e offrono un utile punto di riferimento per comprendere come si presenta, nella pratica, un hardware di controllo di processo correttamente specificato. La scelta delle valvole giuste non farà notizia come invece accade con l’intelligenza artificiale. Ma garantirà il funzionamento della vostra linea mentre i vostri concorrenti saranno ancora alle prese con i problemi di rendimento.
Parla con un ingegnere di Valve della tua linea di batterie
Richiedi una consulenza tecnica sulle specifiche relative al controllo dei fluidi nella produzione di batterie: riceverai una risposta entro 12 ore.
Richiedi una consulenzaRiferimenti
- EVE Energy. “Il primo stabilimento al mondo dedicato alla produzione di batterie cilindriche.” 2026. evebattery.com
- LEAD Intelligent. “La piattaforma intelligente LEADACE migliora la qualità e l’efficienza nel riempimento degli elettroliti.” 2025. leadintelligent.com
- Siemens. “Produzione intelligente delle batterie: trasformare i dati in decisioni in ogni fase della produzione.” 2025. blog.siemens.com
- eMobility Engineering. “Aumento della produzione di batterie: qualità, resa ed efficienza.” 2026. emobility-engineering.com
- VINCER Valve. “Valvole ad azionamento elettrico.” vincervalve.com
- VINCER Valve. “Valvole di controllo a globo.” vincervalve.com
- VINCER Valve. Pagina iniziale. vincervalve.com


