Un guide technique complet pour optimiser l'efficacité du transfert thermique, faire le choix entre les solutions chimiques et non chimiques, et mettre en œuvre une automatisation intelligente afin de protéger vos équipements valant plusieurs millions de dollars dans les secteurs du chauffage, de la ventilation et de la climatisation (CVC), des centres de données, de la transformation chimique, de la production d'électricité et du traitement de l'eau.
Qu'est-ce qu'un système de traitement de l'eau pour tour de refroidissement ?
Dans le vaste domaine de la fabrication industrielle, de la transformation pétrochimique, de la production d’électricité à grande échelle, des centres de données hyperscale, des stations municipales de traitement des eaux et des installations CVC commerciales de grande envergure, la tour de refroidissement est universellement reconnue comme le “ poumon industriel ” de l’ensemble du site. Ces dispositifs monumentaux de dissipation thermique ont pour fonction de rejeter dans l’atmosphère, toutes les heures, des millions d’unités thermiques britanniques (BTU) de chaleur résiduelle.
Cependant, sans un système conçu avec minutie et fonctionnant en continu, système de traitement de l'eau des tours de refroidissement, cet organe vital se détériore rapidement, entraînant un arrêt catastrophique et brutal de l’ensemble du réseau thermique. À la base, un système de traitement de l’eau d’une tour de refroidissement industrielle n’est pas simplement un ensemble de tuyaux et de fûts de produits chimiques. Il s’agit d’un écosystème hautement complexe et entièrement automatisé, comprenant des unités de filtration en dérivation de pointe, des stations de dosage chimique de précision, des capteurs de surveillance analytique en temps réel et des vannes de purge automatisées très réactives. Sa mission ultime va bien au-delà du concept simpliste consistant simplement à “ nettoyer l’eau ”. Son véritable objectif opérationnel est de protéger les investissements massifs (CAPEX) que représentent vos refroidisseurs centrifuges, vos échangeurs de chaleur en titane et vos équipements de processus critiques, en contrôlant rigoureusement la composition chimique du fluide au niveau de l’interface microscopique de transfert de chaleur.
Pour comprendre pourquoi il s’agit d’une exigence technique non négociable plutôt que d’un poste d’entretien facultatif, il faut bien saisir la thermodynamique de l“” effet de concentration » et les équations rigoureuses du bilan massique d’une boucle de refroidissement à recirculation ouverte. Lorsqu’une tour de refroidissement fonctionne, elle évacue la chaleur du bâtiment ou du processus en évaporant de l’eau dans l’atmosphère. La thermodynamique de la chaleur latente de vaporisation impose que, pour chaque 1 000 BTU de chaleur rejetée, environ une livre d’eau doive être physiquement évaporée.
Lorsque cette vapeur d’eau pure quitte la tour et pénètre dans l’atmosphère, elle laisse derrière elle 100% de minéraux dissous, de silice, de sels lourds et de débris atmosphériques filtrés dans l’eau restante du bassin. Sans intervention mécanique et chimique dynamique, ce fluide en circulation se transforme rapidement d’une eau du robinet inoffensive en une “ saumure ” hautement concentrée, chimiquement agressive, corrosive et fortement entartrante. Un protocole complet de traitement de l’eau de refroidissement agit exactement comme un appareil de dialyse en continu pour votre infrastructure CVC. Il fonctionne sans relâche 24 heures sur 24, 7 jours sur 7, en filtrant les solides en suspension, en équilibrant chimiquement le pH et l’alcalinité, et en purgeant en continu ce fluide toxique afin de maintenir un état rigoureux d’équilibre thermodynamique. Ne pas mettre en œuvre ce protocole a de graves répercussions sur l’exploitation des installations, déclenchant les trois principaux types de défaillances mécaniques catastrophiques : l’entartrage minéral, la corrosion électrochimique et l’encrassement microbiologique sévère.
Les menaces invisibles : analyse approfondie de l'entartrage, de la corrosion et de l'encrassement biologique
Avant de se plonger dans l’anatomie mécanique et le matériel spécifique de l’équipement de traitement de l’eau lui-même, les ingénieurs et les exploitants des installations doivent définir clairement les trois réalités physiques et chimiques incontournables qui dictent les processus de traitement de l’eau des tours de refroidissement. Ignorer ces menaces persistantes transforme un circuit thermodynamique hautement efficace en un fardeau énergivore. L’interaction complexe entre la dynamique des fluides, la contamination atmosphérique et la chimie des solutions aqueuses crée un environnement instable où le fait de ne pas gérer de manière proactive une seule variable déclenche inévitablement une défaillance en cascade dans l’ensemble du système mécanique.
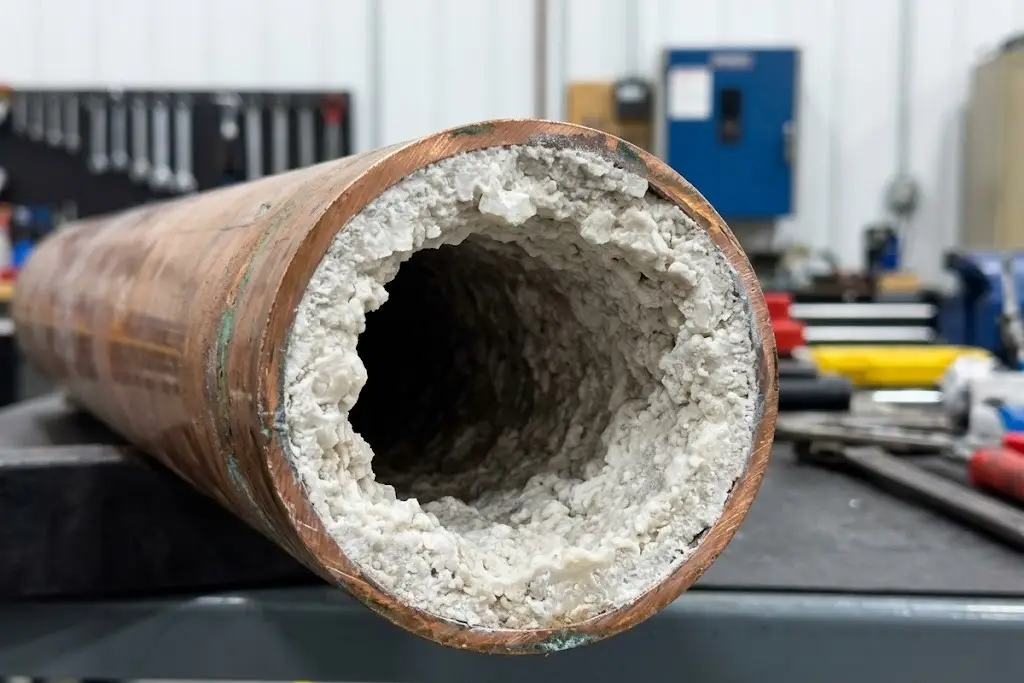
Le tartre minéral : l'isolant thermique par excellence
L'entartrage est un processus de précipitation qui se produit lorsque la concentration en minéraux dissous – principalement le carbonate de calcium (CaCO3), sulfate de calcium (CaSO4), le silicate de magnésium et la silice (SiO2) – dépasse ses limites de solubilité naturelles et précipite hors de la matrice aqueuse, se cristallisant directement sur les surfaces chaudes des échangeurs thermiques. Contrairement à la plupart des substances solubles qui se dissolvent plus facilement dans l’eau chaude, le carbonate de calcium présente une propriété physique unique connue sous le nom de solubilité inverse. Cela signifie en fait que sa solubilité diminue à mesure que la température de l'eau augmente. C'est précisément cette particularité thermodynamique qui explique pourquoi les parties les plus chaudes de votre installation, notamment les parois internes des tubes du condenseur de votre groupe frigorifique, sont toujours les premières à subir une formation importante d'entartrage minéral.
Le tartre de silice est particulièrement redouté par les ingénieurs spécialisés dans le traitement des eaux industrielles. Alors que le tartre basique de carbonate de calcium peut souvent être dissous et éliminé par un nettoyage régulier à l'aide d'acides doux (tels que l'acide sulfamique ou l'acide citrique), le tartre de silice forme un revêtement dense, dur et vitreux, chimiquement inerte face à la plupart des acides de nettoyage courants. Une fois que le tartre de silice s'est incrusté sur un échangeur de chaleur, son élimination nécessite souvent des traitements à l'acide fluorhydrique hautement dangereux ou un forage mécanique destructeur, ce qui menace gravement l'intégrité des tubes en cuivre.
Pour prédire mathématiquement cette tendance à l'accumulation, l'industrie s'appuie sur des indices thermodynamiques calculés, principalement le Langelier Saturation Index (LSI) et l’indice de stabilité de Ryznar (RSI). Le LSI est une équation complexe qui prend en compte le pH de l’eau, sa température, la teneur totale en solides dissous (TDS), l’alcalinité totale et la dureté calcique. Une valeur LSI exactement égale à 0,0 indique une eau parfaitement équilibrée — ni entartrante ni corrosive. Un LSI négatif indique une eau agressive et corrosive. Un LSI positif indique une forte tendance thermodynamique à la précipitation du carbonate de calcium et à la formation de tartre.
Dans les pratiques d'ingénierie modernes axées sur le haut rendement, les gestionnaires d'installations ne cherchent pas à atteindre un LSI de 0,0. Au contraire, ils visent délibérément à maintenir un LSI légèrement supérieur à zéro (généralement compris entre +0,5 et +2,0). Cet environnement favorisant une légère formation de tartre permet la constitution d'une couche protectrice microscopique de carbonate de calcium à l'effet passivant sur le métal nu, le protégeant ainsi de la corrosion. Toutefois, cette stratégie à forte contrainte doit être mise en œuvre de manière rigoureuse, en association avec des dispersants polymères de pointe. Ces dispersants spécialisés à base de polyacrylate et de phosphonate modifient chimiquement la croissance du réseau cristallin du tartre. Grâce à l'encombrement stérique et à la répulsion des charges, ils empêchent les cristaux microscopiques de calcium de s'agglomérer et d'adhérer aux parois du tube du condenseur, les maintenant ainsi en suspension dans le fluide jusqu'à ce qu'ils puissent être évacués par la vanne de purge automatique.
Les conséquences financières d’un manque de contrôle du tartre minéral sont brutales et immédiates. Le tartre minéral est un isolant thermique exceptionnel, dont la conductivité thermique ne représente qu’une fraction de celle du cuivre ou de l’acier. Une couche microscopique de tartre, d’à peine 1 millimètre d’épaisseur, agit comme une couverture thermique, obligeant le compresseur du groupe frigorifique à fournir un effort exponentiellement plus important pour évacuer la même charge thermique. Cela augmente considérablement la “ température d’approche ” du condenseur et détruit définitivement le coefficient de performance (COP) du groupe frigorifique, entraînant des factures d’électricité exorbitantes.
La corrosion : un facteur de destruction implacable des actifs
Si l’entartrage réduit considérablement le rendement thermique et fait grimper les coûts d’exploitation (OPEX), la corrosion non maîtrisée représente une menace bien plus grave : elle détruit de manière irréversible l’intégrité physique des équipements (CAPEX). L'eau de refroidissement, en particulier lorsqu'elle est fortement oxygénée par l'action en cascade à l'intérieur des matériaux de remplissage de la tour de refroidissement, agit comme un électrolyte extrêmement agressif. Ce fluide hautement conducteur crée les conditions idéales pour de multiples formes de dégradation des métaux, notamment la corrosion galvanique, la corrosion par piqûres localisées, la corrosion interstitielle et l'amincissement uniforme généralisé.
La corrosion dans les systèmes de refroidissement industriels est, fondamentalement, un processus électrochimique complexe. Elle implique le transfert d’électrons d’une surface métallique à une autre, facilité par l’eau conductrice. Les réactions des demi-cellules anodiques et cathodiques rongeent systématiquement les parois de vos conduites coûteuses. Au niveau du site anodique, le métal pur (comme le fer ou le cuivre) s’oxyde et se dissout dans l’eau sous forme d’ions positifs, laissant derrière lui des électrons. Ces électrons traversent le métal jusqu’au site cathodique, où ils réduisent généralement l’oxygène dissous en ions hydroxyde. Le flux constant de ce courant électrique microscopique dissout littéralement votre équipement de l’intérieur vers l’extérieur.
De plus, les systèmes composés de plusieurs métaux sont exposés à un risque grave de corrosion galvanique. Lorsque des métaux dissemblables, tels que les tubes d'échangeur thermique en cuivre et les canalisations de distribution en acier au carbone, sont reliés électriquement en présence de l'électrolyte constitué par l'eau de refroidissement, le métal le moins noble (l'acier au carbone) devient l'anode et se corrode à une vitesse considérablement accélérée afin de protéger le métal le plus noble (le cuivre).
Les tours de refroidissement construites en acier galvanisé sont confrontées à un risque électrochimique spécifique, connu sous le nom de “ rouille blanche ”. Il s'agit d'une dégradation rapide et catastrophique du revêtement protecteur en zinc, généralement causée par l'exploitation d'une tour nouvellement installée à un pH constamment supérieur à 8,2 ou avec une alcalinité insuffisante pendant la phase critique de passivation initiale. Si la couche de zinc est éliminée, l'acier doux sous-jacent est exposé à l'eau riche en oxygène, ce qui entraîne une défaillance rapide du système.
Si ces réactions électrochimiques complexes ne sont pas maîtrisées par l’application précise d’inhibiteurs de corrosion anodiques et cathodiques (tels que les molybdates, les orthophosphates, les nitrites ou des composés de zinc spécialisés), une corrosion par piqûres localisée peut venir à percer la paroi d’un tube de condenseur en cuivre standard en l’espace de quelques mois. La corrosion par piqûres est particulièrement dangereuse car elle concentre toute l'attaque corrosive sur une zone microscopique, creusant rapidement le métal. Cela conduit finalement à une contamination croisée catastrophique entre l'eau de refroidissement et le fluide frigorigène en circuit fermé, à une perte massive de fluide frigorigène dans l'atmosphère, à des arrêts d'urgence imprévus et au remplacement prématuré des équipements, ce qui peut coûter des centaines de milliers, voire des millions, de dollars.
Encrassement biologique : un amplificateur insidieux et silencieux
Les tours de refroidissement constituent l’environnement idéal par excellence pour la prolifération microbiologique. Elles sont chaudes, constamment humides, fortement oxygénées et riches en nutriments organiques provenant directement de l’air ambiant (tels que la poussière, le pollen, les fientes d’oiseaux et les émissions industrielles). Dans ce bioréacteur industriel idéal, les bactéries, algues, protozoaires et champignons présents dans l’air se développent de manière exponentielle, formant rapidement des communautés biologiques denses et visqueuses, appelées « biofilms », sur toutes les surfaces mouillées du système.
Le biofilm est sans doute la menace la plus insidieuse et la plus difficile à traiter dans tout système d’eau de refroidissement. Les bactéries vivantes sécrètent une matrice visqueuse, semblable à de la colle, appelée « substances polymériques extracellulaires » (EPS). Cette couche visqueuse d’EPS ancrent fermement la colonie bactérienne aux parois des tuyaux et agit comme un bouclier impénétrable contre les traitements chimiques classiques. Les propriétés d'isolation thermique de ce biofilm sont catastrophiques ; comme il est principalement composé d'eau stagnante piégée au sein de la matrice d'EPS, sa résistance thermique est jusqu'à quatre fois supérieure à celle d'une couche d'entartrage de carbonate de calcium dur d'épaisseur équivalente. Un condenseur encrassé par un biofilm verra son rendement chuter pratiquement du jour au lendemain.
De plus, le biofilm crée un environnement extrêmement propice à la corrosion localisée. À mesure que le biofilm s'épaissit, l'oxygène ne peut plus pénétrer jusqu'aux couches profondes en contact avec la canalisation métallique. Il en résulte un micro-environnement anaérobie (sans oxygène) où des bactéries spécialisées, notamment les bactéries sulfato-réductrices (SRB), commencent à proliférer. Les SRB consomment les sulfates présents dans l’eau et excrètent du sulfure d’hydrogène sous forme de sous-produit métabolique. Ce gaz hautement toxique et acide réagit avec le fer des tuyaux, provoquant une corrosion d’origine microbiologique (MIC) extrêmement agressive et rapide. Ces micro-environnements acides localisés peuvent creuser sans effort d’énormes piqûres dans l’acier au carbone standard, le cuivre et même l’acier inoxydable 316L, pourtant très résistant.
Par conséquent, les services complets de traitement de l'eau des tours de refroidissement ne considèrent pas la lutte biologique comme un objectif secondaire. Une lutte microbiologique rigoureuse en plusieurs étapes est privilégiée, non seulement pour atténuer les risques graves pour la santé publique liés aux agents pathogènes en suspension dans l'air, mais aussi en tant que pilier fondamental de la préservation à long terme des installations et de l'efficacité énergétique.
Anatomie d'un système de traitement de l'eau d'une tour de refroidissement
La transformation de l'eau brute provenant des réseaux municipaux, d'un puits ou de sources de surface en un fluide caloporteur stable nécessite une approche mécanique hautement séquentielle et fortement automatisée. L'équation fondamentale régissant le bilan massique de tout circuit de refroidissement est la suivante : Composition = Évaporation + Purge + Dérive + Fuites du système. Décomposons le système en ses principaux blocs fonctionnels, en partant du point d'entrée du fluide jusqu'au point de refoulement automatisé.
Eau d'appoint et étapes de prétraitement
Chaque gallon d'eau évaporé par la tour de refroidissement doit être immédiatement remplacé par de l“” eau d'appoint ». La composition chimique précise de cette eau d'appoint – notamment sa dureté calcique/magnésienne, concentration en silice, alcalinité totale, métaux lourds et valeurs initiales du pH – détermine fondamentalement l’ensemble de la stratégie de traitement en aval ainsi que le budget consacré à l’achat de produits chimiques. Le prétraitement constitue la première ligne de défense essentielle. Négliger le profil global de l’eau d’appoint et acheter des mélanges chimiques “ prêts à l’emploi ” est la cause première la plus courante des défaillances catastrophiques du système.
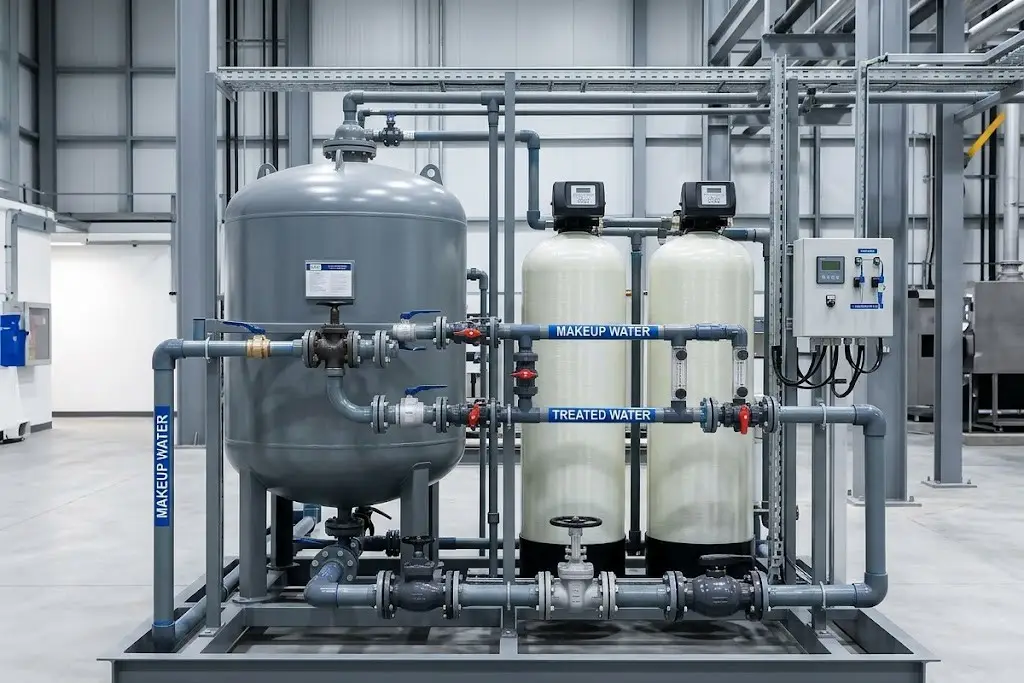
Dans les régions où l’eau est particulièrement dure (forte teneur en calcium et en magnésium), on utilise fréquemment des adoucisseurs industriels fonctionnant avec des résines échangeuses d’ions à base de sodium. Ces énormes réservoirs en fibre de verre éliminent physiquement le calcium de l’eau d’appoint avant même qu’elle n’entre dans le circuit de refroidissement. Par ailleurs, pour les sources d’eau extrêmement difficiles ou dans le cadre d’objectifs de rejet liquide nul, des systèmes d’osmose inverse (RO) peuvent être utilisés. En éliminant de manière proactive ces minéraux “ responsables de la formation de dépôts ” dès l’entrée, le recours à des inhibiteurs de tartre chimiques coûteux en aval est considérablement réduit. Plus important encore, cela permet à la tour de refroidissement de fonctionner en toute sécurité à des cycles de concentration nettement plus élevés, sans craindre de précipitation minérale soudaine.
La station de dosage des produits chimiques et le tableau d'automatisation
Le véritable cerveau opérationnel des solutions modernes de tours de refroidissement réside dans le panneau d’automatisation basé sur un automate programmable (PLC). Le recours à l’ajout manuel de produits chimiques à l’aide de seaux est une pratique obsolète et dangereuse qui entraîne des fluctuations importantes de la composition chimique de l’eau, un gaspillage de produits chimiques et des proliférations bactériennes extrêmement dangereuses. Les systèmes avancés d'aujourd'hui utilisent des sondes d'analyse en ligne sophistiquées pour surveiller en continu le pH, la conductivité et le potentiel d'oxydoréduction (ORP), 24 heures sur 24, 7 jours sur 7 et 365 jours par an.
Les capteurs ORP font office de « radar actif » du système : ils mesurent de manière dynamique le niveau réel de désinfection de l’eau en millivolts (mV), plutôt que de se contenter de calculer aveuglément le volume brut de produit chimique injecté. Ces panneaux d’automatisation commandent des modules d’alimentation en produits chimiques à trois pompes de haute précision, grâce à une logique de régulation PID (proportionnelle-intégrale-dérivée) avancée. Cela permet d’éviter tout dépassement ou sous-dépassement dangereux des points de consigne des produits chimiques.
Les micro-organismes étant extrêmement adaptables, un protocole chimique efficace pour les tours de refroidissement doit impérativement prévoir des “ traitements chocs alternés ”. Cela implique d'utiliser le panneau de commande automatisé pour alterner entre un traitement principal à action rapide biocide oxydant (comme l'hypochlorite de sodium, le brome ou le dioxyde de chlore) qui, littéralement, oxydent et brûlent les parois cellulaires, et un effet secondaire biocide non oxydant (tels que l'isothiazolinone, le glutaraldéhyde ou le DBNPA) qui perturbent le métabolisme interne des bactéries et leurs capacités de reproduction. Cette double attaque échelonnée empêche les colonies bactériennes de développer une immunité génétique et de former des super-souches résistantes.
Vannes de purge automatisées : le goulot d'étranglement au niveau de l'exécution
Lorsque l'eau pure s'évapore, les minéraux dissous restants se concentrent de manière exponentielle. Pour éviter la sursaturation et la formation massive de tartre, une partie de cette eau hautement concentrée, calculée avec précision, doit être évacuée en continu ou périodiquement vers les égouts — un processus essentiel appelé “ purge ” ou “ évacuation ”. Le tableau d'automatisation déclenche cette séquence en fonction de seuils de conductivité stricts exprimés en micro-Siemens (μS/cm), ce qui entraîne l'ouverture d'une vanne.
Cependant, même l'algorithme chimique le plus sophistiqué et le contrôleur PLC le plus performant sont totalement inutiles si l'exécution mécanique présente des défaillances au niveau de la tuyauterie. C'est là que l'importance cruciale de la vanne de régulation automatisée entre en jeu. Si l'on utilise une électrovanne en laiton générique de mauvaise qualité ou une vanne à guillotine manuelle à action lente, celle-ci finira inévitablement par rester partiellement ouverte en raison de l'accumulation de particules, du tartre ou de la corrosion provoquée par les agents oxydants. Pour gérer les concentrations élevées d'oxydants agressifs, de chlorures corrosifs et de solides en suspension totaux (TSS) importants, caractéristiques des situations de purge, les meilleures pratiques en matière d'ingénierie industrielle préconisent l'utilisation exclusive de composants robustes des vannes à bille à passage en V à commande pneumatique ou des vannes papillon haute performance revêtues de Téflon. Une vanne qui ne se ferme pas avec une précision absolue et vérifiable, garantissant une étanchéité totale, entraîne une fuite chimique continue. Cela revient à jeter directement à l'égout vos produits chimiques de traitement de l'eau, qui coûtent extrêmement cher, ce qui anéantit définitivement le retour sur investissement que vous aviez calculé.
Maîtriser la filtration en dérivation pour une efficacité maximale
De nombreux gestionnaires d’installations considèrent à tort la filtration en dérivation comme un luxe facultatif, qui est souvent le premier élément à être supprimé lors de la phase initiale d’optimisation des coûts (VE) d’un projet. En réalité, il s’agit d’un mécanisme essentiel et incontournable d’économie d’énergie et de réduction de la consommation de produits chimiques pour tout circuit de refroidissement de plus de 500 tonnes. De par leur conception même, les tours de refroidissement agissent comme d’énormes épurateurs d’air atmosphérique. Elles aspirent chaque année des centaines de livres de poussière en suspension, de pollen, d’insectes et de gaz d’échappement industriels. Cette charge totale de matières en suspension (TSS) se dépose inévitablement dans les zones à faible vitesse du bassin de la tour, créant ainsi une boue épaisse et riche en nutriments.
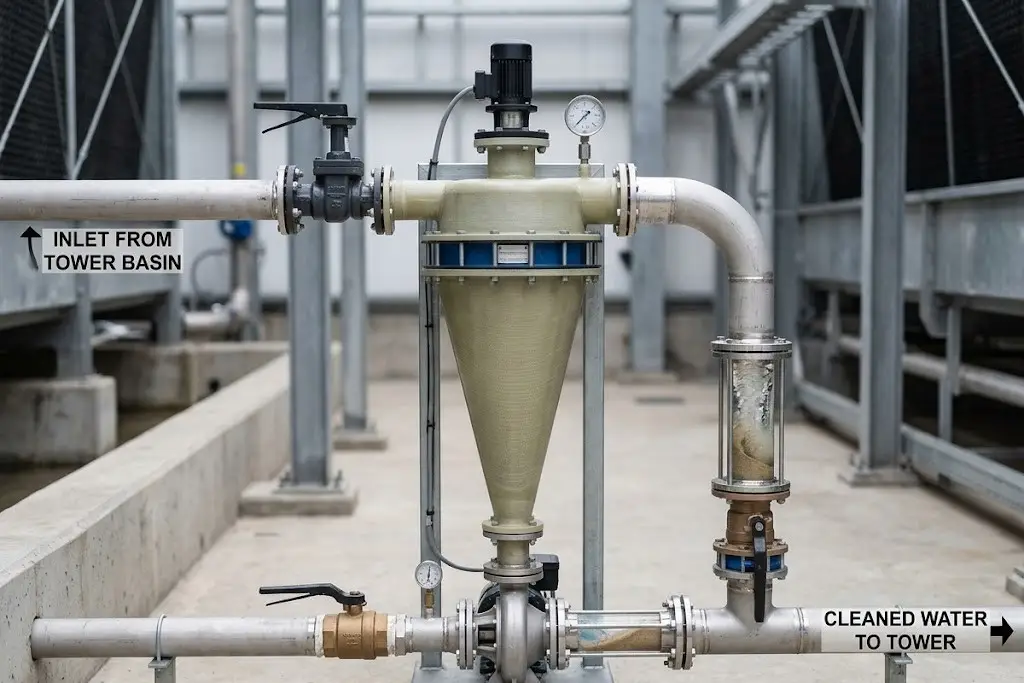
Un filtre en dérivation correctement dimensionné (tel qu’un séparateur centrifuge ou un filtre à sable à haute efficacité) prélève en continu entre 5% et 10% de l’eau totale en circulation, élimine physiquement les particules en suspension jusqu’à une taille de 5 à 10 microns, puis renvoie l’eau purifiée dans le circuit. En quoi cela est-il important pour les coûts d’exploitation (OPEX) ? Les solides en suspension consomment d’énormes quantités de vos biocides oxydants. Si votre eau est sale, ces produits chimiques coûteux attaquent les salissures inertes au lieu des bactéries vivantes. En éliminant physiquement les salissures, vous supprimez complètement le “ refuge ” où se cachent les bactéries, ce qui améliore considérablement l’efficacité des biocides, protège les joints délicats des vannes et les roues des pompes contre une abrasion sévère, et réduit finalement vos coûts annuels d’achat de produits chimiques jusqu’à 30%.
Traitement chimique ou non chimique : une comparaison technique pragmatique
Le débat technique actuel opposant les inhibiteurs chimiques traditionnels aux nouvelles méthodes de traitement physiques (non chimiques) nécessite une évaluation d’une objectivité sans concession. Les ingénieurs doivent adapter parfaitement la technologie aux contraintes environnementales spécifiques du site, aux limites municipales en matière de rejets d’eaux usées, au budget d’investissement disponible et aux objectifs de développement durable de l’entreprise.
| Type de technologie | Dépenses d'investissement initiales | Charges d'exploitation et maintenance | Impact environnemental | Limites majeures et applications idéales |
|---|---|---|---|---|
| Produits chimiques traditionnels (Dispersants polymères, biocides, inhibiteurs) |
Faible | Élevé (achats réguliers de produits chimiques, logistique de livraison, risques liés à la manutention manuelle) | Élevé (évacuation de eaux usées toxiques, limites municipales strictes concernant les métaux lourds et le phosphore) | Limitation : Une surveillance réglementaire stricte et une responsabilité civile importante. Idéal : Bâtiments commerciaux classiques, chantiers dont le budget d'investissement initial est extrêmement faible. |
| Systèmes électrolytiques (Électrocoagulation / Précipitation) |
Haut | Moyen (nettoyage/remplacement périodique des électrodes, consommation électrique continue) | Très faible (aucune toxine synthétique ajoutée) | Limitation : Coût initial élevé ; nécessite une conductivité de base relativement stable pour fonctionner. Idéal : Des centres de données à très grande échelle, des bâtiments écologiques certifiés LEED Platine visant un rejet municipal sans risque. |
| Systèmes UV / ozone (Éradication physique) |
Moyen-élevé | Moyen (remplacement annuel des bulbes, consommation électrique continue) | Faible (aucun résidu chimique ni toxicité due à la purge) | Limitation : Absence de protection résiduelle dans le réseau de canalisations. Un biofilm peut facilement se former dans les coudes morts. Idéal : Doit être associé à un biocide chimique secondaire pour une protection complète. |
La faille fatale des systèmes fonctionnant uniquement aux UV et à l'ozone
Si la lumière ultraviolette (UV) et la production d'ozone constituent des technologies de niveau hospitalier exceptionnelles pour éliminer les bactéries exactement au point de contact (à l'intérieur de la chambre de réaction fermée), elles présentent toutefois un défaut technique rédhibitoire lorsqu'elles sont utilisées comme solutions autonomes dans des systèmes industriels de grande envergure : ils n'assurent absolument aucune protection résiduelle sur l'ensemble des nombreux miles de canalisations d'une installation. L'eau parfaitement stérile à la sortie de la chambre UV peut facilement subir une recontamination critique lorsqu'elle atteint une “ branche morte ” à faible débit ou un échangeur de chaleur éloigné où un biofilm s'est déjà installé. Pour garantir une utilisation sûre des UV ou de l'ozone, les ingénieurs doivent tout de même compléter le système physique par un résidu chimique de faible concentration (comme un apport continu de chlore à faible dose) afin de protéger les extrémités distales de la boucle de refroidissement.
Nouvelles alternatives électrolytiques
Les systèmes électrolytiques avancés offrent une approche physique globale permettant à la fois de lutter contre l'entartrage et de contrôler les organismes biologiques. En faisant passer l'eau de refroidissement à travers une chambre de réacteur à courant continu (CC), ces systèmes forcent le calcium et le magnésium à se précipiter sans danger sur une cathode (en créant un environnement localisé à pH élevé à la surface du métal), tout en générant simultanément des espèces réactives de l'oxygène (ERO) et du chlore libre à partir des chlorures naturellement présents à l'anode afin d'éliminer les bactéries. Comme aucun produit chimique synthétique hautement toxique n'est ajouté, les eaux de purge sont généralement exemptées des sanctions sévères liées aux rejets toxiques.
(Remarque technique essentielle : bien qu’elle soit largement commercialisée comme “ sans produits chimiques ”, l’eau de purge électrolytique reste fortement concentrée en sels naturels dissous, en chlorures et présente une alcalinité élevée. Elle doit être évacuée en toute sécurité vers le réseau d’assainissement municipal. Sans passer au préalable par une installation de dessalement par osmose inverse (RO) performante, l’eau de purge électrolytique ne doit en aucun cas être utilisée pour l’irrigation des espaces verts, car sa salinité élevée détruirait rapidement les propriétés mécaniques du sol et tuerait toute végétation.)
Conformité aux exigences relatives à la légionellose et à la norme ASHRAE 188
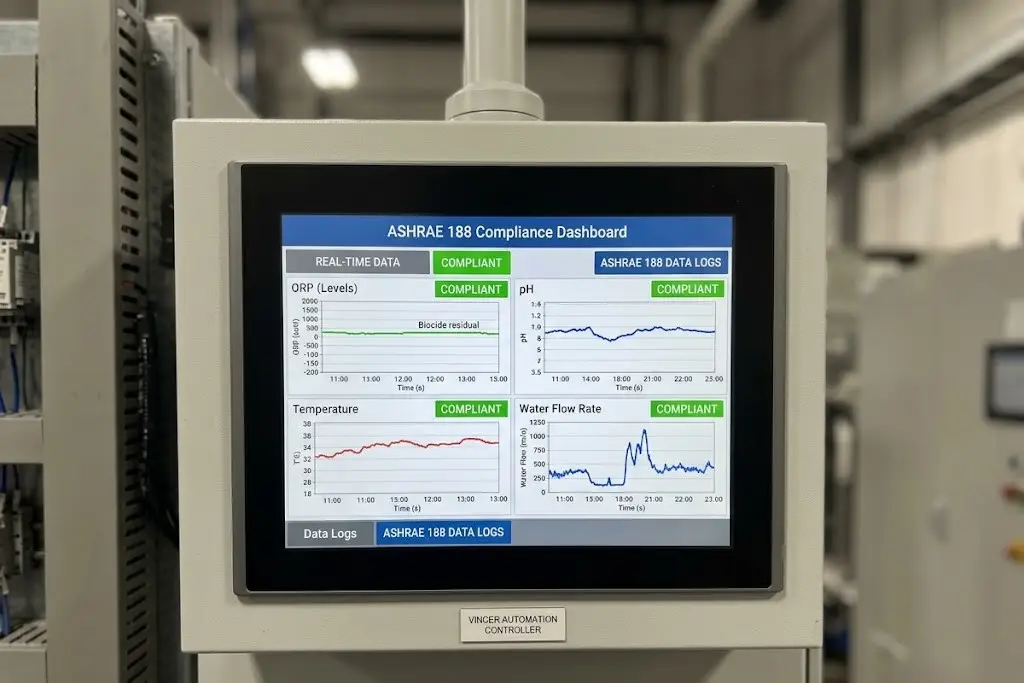
Lorsqu'une tour de refroidissement fonctionne, les puissants ventilateurs à tirage induit rejettent dans l'atmosphère une fine brume de gouttelettes d'eau (appelée « dérive »). Si l'eau du bassin est contaminée par des bactéries Legionella pneumophila, cette dérive devient un vecteur hautement efficace et dangereux de propagation de la légionellose (une forme grave, souvent mortelle, de pneumonie), capable d'infecter des personnes vulnérables situées à des miles de distance, en fonction des courants d'air dominants et du taux d'humidité. La publication de l'article Norme ASHRAE 188 (Légionellose : gestion des risques liés aux réseaux d'eau dans les bâtiments) a établi la référence définitive et juridiquement contraignante en matière d'entretien des réseaux d'alimentation en eau des bâtiments commerciaux et industriels.
La conformité à la norme ASHRAE 188 n’est plus une simple recommandation de bonnes pratiques ; il s’agit désormais d’une question de responsabilité légale stricte qui exige un plan de gestion de l’eau (WMP) complet et évolutif, élaboré sur mesure par une équipe d’experts. Ce WMP doit inclure un schéma détaillé du processus, une analyse rigoureuse des risques et des dangers, des capacités de dosage continu et automatisé de biocides, ainsi qu’un enregistrement numérique rigoureux et inaltérable des paramètres de l’eau. En cas d’épidémie municipale dont l’origine serait retracée jusqu’à une installation, les propriétaires d’immeubles ne disposant pas d’enregistrements numériques automatisés prouvant la constance des niveaux de potentiel d’oxydation-réduction (ORP) et des résidus de biocides s’exposent à des risques juridiques catastrophiques, à des poursuites pour négligence se chiffrant en millions de dollars et à une atteinte grave et irréversible à leur réputation. Les registres manuels griffonnés au crayon par le personnel d’entretien ne constituent plus un argument défendable devant les tribunaux modernes.
Calcul du retour sur investissement : comment un traitement adapté permet de réduire considérablement les coûts d'exploitation
Pour obtenir le budget d'investissement nécessaire à la mise en place d'un système de pointe d'injection de produits chimiques et d'automatisation destiné aux tours de refroidissement, il faut parler le langage financier des dirigeants. Cela passe par des indicateurs concrets et vérifiables en matière d'économies d'eau, ainsi que par des gains significatifs en matière d'efficacité énergétique.
Optimiser les cycles de concentration (COC) pour économiser l'eau
Le rapport “ Cycles of Concentration ” (COC) détermine l'efficacité globale de la gestion de l'eau de l'ensemble de votre circuit de refroidissement. Il est défini mathématiquement comme le rapport entre les solides dissous dans l'eau de purge et ceux présents dans l'eau d'appoint neuve. La formule technique de référence pour calculer la perte d'eau est la suivante :
Volume de purge = Volume d'évaporation / (COC – 1)
Prenons l’exemple d’une tour de refroidissement de 1 000 tonnes fonctionnant à pleine charge dans un climat chaud, avec un débit d’évaporation d’environ 30 gallons par minute (GPM). Si un traitement de l’eau inadéquat, un manque d’automatisation ou la crainte de l’entartrage vous obligent à fonctionner avec un COC prudent de 2,0, votre volume de purge est exactement égal à votre volume d’évaporation (30 GPM évacués vers les égouts). Le passage à un système de dosage automatisé de précision, associé à des dispersants polymères avancés, permet un fonctionnement sûr et stable à un COC de 4,0 ou 5,0. En passant d’un COC de 2,0 à 4,0, votre volume de purge passe de 30 GPM à seulement 10 GPM. Vous réduisez ainsi de manière spectaculaire votre volume de purge – ainsi que les surcoûts liés aux eaux usées municipales et les coûts de régénération chimique – d’un pourcentage impressionnant 66%.
Prévenir l'entartrage des tubes des groupes frigorifiques pour réaliser d'importantes économies d'énergie
Aussi impressionnantes que soient ces économies d'eau considérables, elles sont en réalité insignifiantes par rapport aux économies d'électricité réalisées grâce au refroidisseur centrifuge. Prenons l’exemple d’un refroidisseur standard de 1 000 tonnes fonctionnant à un tarif d’électricité commercial modéré de $0,12/kWh. Une couche microscopique de seulement 0,5 mm (0,02 pouce) à l’intérieur des tubes du condenseur agit comme une puissante barrière thermique, augmentant la température d’approche et réduisant le rendement global de transfert thermique d’environ 10%.
Au cours d'une année d'exploitation type à forte sollicitation (environ 4 000 heures), ce demi-millimètre de calamine correspond à plus de $22 000 en coûts liés au gaspillage d'énergie par an. L'électricité gaspillée en seulement six mois d'utilisation d'un groupe frigorifique surdimensionné suffit largement à financer intégralement l'achat et l'installation d'un système haut de gamme, entièrement automatisé, comprenant des capteurs et un dispositif de dosage de précision. La modernisation de votre système de traitement de l'eau n'est pas une dépense d'entretien fastidieuse ; il s'agit de la stratégie de réduction de la consommation d'énergie la plus rentable qui soit dans un établissement commercial.
Le talon d'Achille de la mise en œuvre : pourquoi les vannes automatisées haut de gamme sont déterminantes pour la réussite du traitement
Vous pouvez concevoir avec minutie l’algorithme chimique parfait, installer des automates programmables (PLC) de niveau militaire, faire appel aux meilleurs consultants en traitement de l’eau et vous procurer des biocides sur mesure de la plus haute qualité. Cependant, tout ce système de gestion thermique de plusieurs millions de dollars échouera complètement si ses “ mains et ses pieds ” – les vannes de régulation des fluides – ne sont pas à la hauteur. Bricoler un système à l’aide de vannes manuelles génériques à action lente ou de vannes solénoïdes en laiton bon marché garantit un mauvais mélange des produits chimiques, des temps d’arrêt de maintenance pénibles et les fuites chroniques de purge mentionnées plus haut.
C'est là que le choix d'un partenaire spécialisé dans les vannes intelligentes de qualité industrielle devient le facteur déterminant de la fiabilité de votre système. Dans l'environnement instable et à haut risque du dosage chimique automatisé et des séquences de purge à haute concentration, la durabilité mécanique et la précision des valeurs du coefficient de débit (Cv) sont primordiales. Vous avez besoin de vannes capables de résister à des chutes de pression soudaines, à des oxydants hautement corrosifs et à des solides en suspension abrasifs, sans faiblir ni se détériorer au fil de milliers de cycles.
VINCER est présent à l'échelle mondiale en tant que fournisseur de premier plan de solutions de vannes automatisées intelligentes, spécialement conçues pour ces environnements exigeants de contrôle des fluides. Face à des biocides oxydants agressifs et à des fluides de purge fortement entartrés, les vannes à commande pneumatique et électrique développées par VINCER offrent des performances exceptionnelles en matière de résistance au grippage et garantissent ANSI Classe VI, sans fuite. Ce joint bidirectionnel ultra-résistant vous garantit de ne jamais gaspiller de l'eau traitée chimiquement et coûteuse dans les égouts à cause d'un siège de vanne usé ou encrassé.
Au-delà des performances matérielles brutes, VINCER met fin aux cauchemars d’intégration pour les fabricants d’équipements (OEM) et les maîtres d’œuvre (EPC). Grâce à une analyse technique inégalée en 8 dimensions (évaluant rigoureusement le milieu, la température, la pression, les normes de raccordement, la méthode de contrôle, les matériaux, les caractéristiques du secteur et les contraintes spatiales), VINCER garantit une adaptation parfaite à votre composition chimique de l’eau spécifique. De plus, VINCER offre une gamme complète de Dessins techniques en 2D/3D pour s'intégrer parfaitement dans des configurations modulaires compactes sur châssis. Fort de ses certifications ISO 9001, CE, SIL et FDA, et grâce à des délais de livraison rapides (7 à 10 jours pour les commandes standard, 30 jours pour les personnalisations importantes), VINCER vous garantit une exécution mécanique aussi irréprochable et fiable que la composition chimique de votre eau.