
دليل هندسي شامل لتعظيم كفاءة نقل الحرارة، والتعرف على البدائل الكيميائية مقابل البدائل غير الكيميائية، وتطبيق الأتمتة الذكية لحماية معداتك التي تبلغ قيمتها ملايين الدولارات في مجالات أنظمة التدفئة والتهوية وتكييف الهواء (HVAC)، ومراكز البيانات، والمعالجة الكيميائية، وتوليد الطاقة، ومنشآت معالجة المياه.
ما هو نظام معالجة مياه أبراج التبريد؟
في المجال الواسع للتصنيع الصناعي، ومعالجة البتروكيماويات، وتوليد الطاقة على نطاق واسع، ومراكز البيانات فائقة الحجم، ومنشآت معالجة المياه البلدية، ومنشآت التدفئة والتهوية وتكييف الهواء (HVAC) التجارية الضخمة، يُعتبر برج التبريد عالميًا “الرئة الصناعية” للمنشأة بأكملها. وتقوم هذه الأجهزة الضخمة لتصريف الحرارة بتبديد ملايين الوحدات الحرارية البريطانية (BTU) من الحرارة المهدرة في الغلاف الجوي كل ساعة.
ومع ذلك، فبدون نظام مصمم بدقة ويُشغَّل بشكل مستمر نظام معالجة مياه برج التبريد, ، يتدهور هذا العضو الحيوي بسرعة، مما يؤدي إلى توقف كامل وكارثي للشبكة الحرارية. في جوهره، لا يُعد نظام معالجة مياه أبراج التبريد الصناعية مجرد مجموعة من الأنابيب وبراميل المواد الكيميائية. بل هو نظام بيئي شديد التعقيد ومؤتمت بالكامل، يتألف من وحدات ترشيح متطورة تعمل بنظام التدفق الجانبي، ومحطات جرعات كيميائية دقيقة، وأجهزة استشعار للمراقبة التحليلية في الوقت الفعلي، وصمامات تفريغ آلية عالية الاستجابة. وتمتد مهمته النهائية إلى ما هو أبعد بكثير من المفهوم المبسط للغاية المتمثل في مجرد “تنظيف المياه”. ويتمثل الغرض التشغيلي الحقيقي لهذا النظام في حماية النفقات الرأسمالية الضخمة (CAPEX) لمبرداتك الطردية، ومبادلات الحرارة المصنوعة من التيتانيوم، ومعدات العمليات الحيوية، وذلك من خلال التحكم الدقيق في التركيب الكيميائي للسوائل عند واجهة نقل الحرارة المجهرية.
ولفهم سبب اعتبار هذا الأمر متطلبًا هندسيًّا غير قابل للتفاوض، وليس بندًا اختياريًّا في الصيانة، يجب فهم الديناميكا الحرارية لـ“تأثير التركيز” ومعادلات توازن الكتلة الدقيقة لدائرة التبريد المفتوحة ذات إعادة التدوير فهمًا تامًّا. أثناء تشغيل برج التبريد، يقوم بتصريف حرارة المبنى أو العمليات عن طريق تبخير الماء في الغلاف الجوي. وتنص ديناميكيات الحرارة الكامنة للتبخر على أنه مقابل كل 1,000 وحدة حرارية بريطانية (BTU) من الحرارة المطرودة، يجب أن يتبخر فعليًّا ما يقارب رطل واحد من الماء.
عندما يغادر بخار الماء النقي هذا البرج ويدخل الغلاف الجوي، يترك وراءه 100% من المعادن المذابة، والسيليكا، والأملاح الثقيلة، والشوائب العالقة في الهواء التي تمت إزالتها في مياه الحوض المتبقية. وبدون تدخل ميكانيكي وكيميائي ديناميكي، يتحول هذا السائل المتدفق بسرعة من ماء صنبور عادي إلى “محلول ملحي” عالي التركيز، وذو تأثير كيميائي قوي، ومسبب للتآكل، ويؤدي إلى تكوين ترسبات كثيفة. يعمل بروتوكول معالجة مياه التبريد الشامل تمامًا مثل جهاز غسيل الكلى المستمر لبنية التحتية الخاصة بنظام التدفئة والتهوية وتكييف الهواء (HVAC) لديك. فهو يعمل بلا توقف على مدار الساعة طوال أيام الأسبوع، حيث يقوم بتصفية المواد الصلبة العالقة، وتحقيق التوازن الكيميائي بين درجة الحموضة والقلوية، وتطهير هذا السائل السام باستمرار للحفاظ على حالة صارمة من التوازن الديناميكي الحراري. ويؤدي عدم تنفيذ ذلك إلى خسائر فادحة في عمليات المنشأة، مما يؤدي إلى حدوث الأنماط الثلاثة الرئيسية للفشل الميكانيكي الكارثي: الترسبات المعدنية، والتآكل الكهروكيميائي، والتلوث الميكروبيولوجي الشديد.
التهديدات غير المرئية: نظرة متعمقة على الترسبات والتآكل والتلوث البيولوجي
قبل الخوض في التفاصيل المتعلقة بالتشريح الميكانيكي والمكونات المادية المحددة لمعدات معالجة المياه نفسها، يجب على المهندسين ومشغلي المنشآت تحديد بوضوح العوامل الفيزيائية والكيميائية الثلاثة الحتمية التي تحدد معالم عمليات معالجة مياه أبراج التبريد. إن تجاهل هذه التهديدات المستمرة يحول الدورة الحرارية عالية الكفاءة إلى عبء يستهلك الطاقة بشكل كبير. ويؤدي التفاعل المعقد بين ديناميكيات السوائل والتلوث الجوي والكيمياء المائية إلى خلق بيئة متقلبة، حيث يؤدي الفشل في إدارة متغير واحد بشكل استباقي حتمًا إلى سلسلة من الأعطال المتتالية عبر النظام الميكانيكي بأكمله.
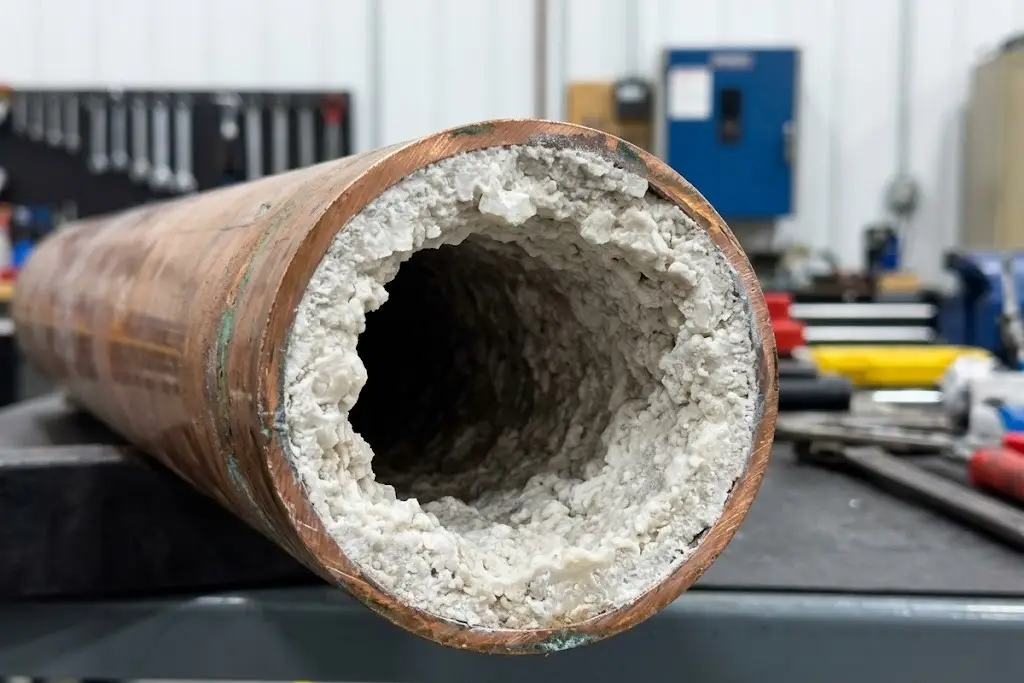
الترسبات المعدنية: العازل الحراري المثالي
التكلس هو عملية ترسيب تحدث عندما يرتفع تركيز المعادن المذابة — وبشكل أساسي كربونات الكالسيوم (CaCO3)، كبريتات الكالسيوم (CaSO4)، وسيليكات المغنيسيوم، والسيليكا (SiO2) – يتجاوز حدود قابليته الطبيعية للذوبان، فيترسب من المصفوفة المائية ويتبلور مباشرةً على أسطح المبادلات الحرارية الساخنة. وعلى عكس معظم المواد القابلة للذوبان التي تذوب بسهولة أكبر في الماء الساخن، فإن كربونات الكالسيوم تتميز بخاصية فيزيائية فريدة تُعرف باسم الذوبانية العكسية. وهذا يعني أن قابليتها للذوبان تنخفض فعليًّا مع ارتفاع درجة حرارة الماء. وهذه الخاصية الحرارية الديناميكية الفريدة هي بالضبط السبب في أن الأجزاء الأكثر سخونة في نظامك، وتحديدًا الجدران الداخلية لأنابيب المكثف في المبرد، هي دائمًا أول ما يتعرض للتراكم الشديد للرواسب المعدنية.
تُعد رواسب السيليكا مصدر قلق كبير بشكل خاص بين مهندسي معالجة المياه الصناعية. ففي حين يمكن في كثير من الأحيان إذابة رواسب كربونات الكالسيوم القاعدية وتصريفها عن طريق التنظيف الروتيني بالأحماض الخفيفة (مثل الشطف بحمض السلفاميك أو حمض الستريك)، فإن رواسب السيليكا تشكل طبقة كثيفة وصلبة تشبه الزجاج، وهي خاملة كيميائيًا تجاه معظم أحماض التنظيف القياسية. وبمجرد أن تلتصق رواسب السيليكا بالمبادل الحراري، غالبًا ما تتطلب إزالتها معالجات شديدة الخطورة باستخدام حمض الهيدروفلوريك أو عمليات حفر ميكانيكية مدمرة، مما يهدد بشدة سلامة الأنابيب النحاسية.
وللتنبؤ رياضيًّا بهذا الاتجاه في التدرج، تعتمد الصناعة على مؤشرات ديناميكية حرارية محسوبة، وأبرزها مؤشر تشبع لانجيلييه (LSI) ومؤشر استقرار ريزنار (RSI). يُعد مؤشر LSI معادلة معقدة تأخذ في الاعتبار درجة الحموضة (pH) للمياه، ودرجة الحرارة، وإجمالي المواد الصلبة الذائبة (TDS)، والقلوية الكلية، وصلابة الكالسيوم. وتشير قيمة LSI التي تبلغ 0.0 تمامًا إلى مياه متوازنة تمامًا — لا تتسبب في تكوّن الترسبات الكلسية ولا تسبب التآكل. وتشير قيمة LSI السالبة إلى مياه عدوانية ومسببة للتآكل. أما قيمة LSI الموجبة فتشير إلى وجود دافع ديناميكي حراري قوي لترسب كربونات الكالسيوم وتشكيل الترسبات الكلسية.
في الممارسات الهندسية الحديثة عالية الكفاءة، لا يسعى مديرو المنشآت إلى تحقيق مؤشر LSI يساوي 0.0. بل يُستهدف عمدًا الحفاظ على مؤشر LSI أعلى قليلاً من الصفر (يتراوح عادةً بين +0.5 و+2.0). وتوفر هذه البيئة التي تتسم بتكوّن الترسبات بدرجة طفيفة طبقة تحميضية واقية مجهرية من كربونات الكالسيوم على سطح المعدن الخام، مما يحميه من التآكل. ومع ذلك، يجب تنفيذ هذه الاستراتيجية عالية الضغط بدقة بالاقتران مع مواد تشتيت بوليمرية متطورة. تعمل مواد التشتت المتخصصة المصنوعة من البولي أكريلات والفوسفونات على تعديل نمو الشبكة البلورية للترسبات كيميائيًا. ومن خلال العائق الفراغي وتنافر الشحنات، تمنع هذه المواد بلورات الكالسيوم المجهرية من التكتل والالتصاق بجدران أنابيب المكثف، مما يبقيها معلقة بأمان في السائل الرئيسي إلى أن يتم إزالتها عبر صمام التفريغ الآلي.
إن الأثر المالي لعدم السيطرة على الترسبات المعدنية قاسٍ وفوري. فالترسبات المعدنية عازل حراري استثنائي، حيث تتميز بموصلية حرارية لا تمثل سوى جزء ضئيل من موصلية النحاس أو الفولاذ. فطبقة مجهرية من الترسبات، لا يتجاوز سمكها 1 ملم، تعمل كغطاء عازل للحرارة، مما يجبر ضاغط المبرد على بذل جهد أكبر بشكل كبير للتخلص من نفس الحمل الحراري. وهذا يؤدي إلى ارتفاع كبير في “درجة حرارة الاقتراب” للمكثف، ويؤدي إلى تدمير معامل الأداء (COP) للمبرد بشكل دائم، مما يؤدي إلى فواتير كهرباء باهظة.
التآكل: المدمر الذي لا يهدأ للأصول
في حين أن الترسبات الكلسية تقلل بشكل كبير من الكفاءة الحرارية وتؤدي إلى ارتفاع تكاليف التشغيل (OPEX)، فإن التآكل غير المنضبط يمثل تهديدًا أخطر بكثير: فهو يدمر بشكل دائم السلامة المادية للمعدات (CAPEX). تُعد مياه التبريد، خاصةً عندما تكون غنية بالأكسجين نتيجة للتدفق المتتالي داخل وسائط ملء برج التبريد، بمثابة إلكتروليت شديد التآكل. ويخلق هذا السائل عالي التوصيل الظروف المثالية لحدوث أشكال متعددة من تدهور المعادن، بما في ذلك التآكل الجلفاني، والتآكل النقطي الموضعي، والتآكل الشقي، وترقق السطح بشكل عام وموحد.
يُعد التآكل في أنظمة التبريد الصناعية، في جوهره، عملية كهروكيميائية معقدة. وتتضمن هذه العملية انتقال الإلكترونات من سطح معدني إلى آخر، بفضل الماء الموصّل. وتؤدي تفاعلات أنصاف الخلايا الأنودية والكاثودية إلى تآكل جدران الأنابيب باهظة الثمن بشكل منهجي. في الموقع الأنودي، يتأكسد المعدن النقي (مثل الحديد أو النحاس) ويذوب في الماء على شكل أيونات موجبة، تاركًا وراءه إلكترونات. تنتقل هذه الإلكترونات عبر المعدن إلى الموقع الكاثودي، حيث تعمل عادةً على اختزال الأكسجين المذاب إلى أيونات هيدروكسيد. ويؤدي التدفق المستمر لهذا التيار الكهربائي المجهري إلى إذابة معداتك حرفيًا من الداخل إلى الخارج.
علاوة على ذلك، تواجه الأنظمة المصنوعة من معادن متعددة خطرًا جسيمًا يتمثل في التآكل الجلفاني. عندما يتم توصيل معادن مختلفة كهربائيًّا — مثل أنابيب المبادل الحراري النحاسية وأنابيب التوزيع المصنوعة من الفولاذ الكربوني — في وجود محلول ماء التبريد، يصبح المعدن الأقل نبلاً (الفولاذ الكربوني) الأنود ويتآكل بمعدل متسارع للغاية لحماية المعدن الأكثر نبلاً (النحاس).
تواجه أبراج التبريد المصنوعة من الفولاذ المجلفن تهديدًا كهروكيميائيًا فريدًا يُعرف باسم “الصدأ الأبيض”. وهو عبارة عن تآكل سريع وكارثي للطلاء الواقي من الزنك، وينجم عادةً عن تشغيل البرج المُركَّب حديثًا عند درجة حموضة (pH) تزيد باستمرار عن 8.2 أو مع قلوية غير كافية خلال مرحلة التخميل الأولية الحرجة. وفي حالة تآكل طبقة الزنك، يتعرض الفولاذ الطري الموجود تحتها للمياه الغنية بالأكسجين، مما يؤدي إلى تعطل سريع للنظام.
وإذا لم يتم كبح هذه التفاعلات الكهروكيميائية المعقدة من خلال الاستخدام الدقيق لمثبطات التآكل الأنودية والكاثودية (مثل الموليبدات، والأورثوفوسفات، والنتريت، أو مركبات الزنك المتخصصة)، فإن التآكل النقطي الموضعي يمكن أن يخترق جدار أنبوب المكثف النحاسي القياسي في غضون أشهر معدودة. ويُعد التآكل النقطي خطيرًا بشكل خاص لأنه يركز الهجوم التآكلي بأكمله على منطقة ثقب دقيق مجهرية، مما يؤدي إلى اختراق المعدن بسرعة. ويؤدي هذا في النهاية إلى تلوث متبادل كارثي بين مياه التبريد والمبرد في الدائرة المغلقة، وفقدان هائل للمبرد في الغلاف الجوي، وتوقف طارئ غير مخطط له، واستبدال مبكر للمعدات بتكلفة تصل إلى مئات الآلاف، إن لم يكن الملايين، من الدولارات.
التلوث البيولوجي: العامل المُضخم الخفي والصامت
تمثل أبراج التبريد البيئة المثالية والمثلى لتكاثر الكائنات الحية الدقيقة. فهي دافئة، ورطبة باستمرار، وغنية بالأكسجين، ومشحونة بكميات كبيرة من المغذيات العضوية التي يتم ترشيحها مباشرة من الهواء المحيط (مثل الغبار، وحبوب اللقاح، وروث الطيور، وعوادم المصانع). وفي هذا المفاعل الحيوي الصناعي المثالي، تنمو البكتيريا والطحالب والطفيليات والفطريات المحمولة جواً بشكل أسي، وتشكل بسرعة مجتمعات بيولوجية كثيفة ولزجة تُعرف باسم «الأغشية الحيوية» على جميع أسطح النظام المبللة.
يمكن القول إن الأغشية الحيوية هي التهديد الأكثر خبثًا وصعوبة في العلاج في أي نظام لمياه التبريد. تفرز البكتيريا الحية مصفوفة لزجة تشبه الغراء تُسمى «المواد البوليمرية خارج الخلية» (EPS). تعمل طبقة الوحل هذه (EPS) على تثبيت مستعمرة البكتيريا بقوة على جدران الأنابيب، وتشكل درعًا منيعًا ضد المعالجات الكيميائية القياسية. وتعتبر الخصائص العازلة للحرارة لهذا الغشاء الحيوي كارثية؛ نظرًا لأن الغشاء الحيوي يتكون في الغالب من مياه راكدة محبوسة داخل مصفوفة EPS، فإن مقاومته الحرارية أسوأ بما يصل إلى أربعة أضعاف مقارنةً بسمك مكافئ من ترسبات كربونات الكالسيوم الصلبة. وسيشهد المكثف الملوث بالغشاء الحيوي انخفاضًا حادًّا في كفاءته بين عشية وضحاها تقريبًا.
علاوة على ذلك، يخلق الغشاء الحيوي بيئة شديدة الخطورة للتآكل الموضعي. فمع زيادة سماكة الغشاء الحيوي، يتعذر على الأكسجين اختراق الطبقات السفلية الملامسة للأنبوب المعدني. وهذا يؤدي إلى تكوين بيئة مجهرية لاهوائية (خالية من الأكسجين) تبدأ فيها البكتيريا المتخصصة، وتحديدًا البكتيريا المختزلة للكبريتات (SRB)، في الازدهار. تستهلك البكتيريا المختصة في اختزال الكبريتات (SRB) الكبريتات الموجودة في الماء وتفرز غاز كبريتيد الهيدروجين كمنتج ثانوي لعملية التمثيل الغذائي. يتفاعل هذا الغاز شديد السمية والحموضة مع الحديد الموجود في الأنابيب، مما يتسبب في تآكل سريع وعنيف للغاية ناتج عن التأثير الميكروبيولوجي (MIC). يمكن لهذه البيئات الدقيقة الحمضية الموضعية أن تحدث ثقوبًا ضخمة في الفولاذ الكربوني القياسي والنحاس وحتى الفولاذ المقاوم للصدأ 316L عالي المقاومة دون أي جهد يذكر.
لذلك، لا تعتبر خدمات معالجة مياه أبراج التبريد الشاملة المكافحة البيولوجية هدفاً ثانوياً. بل تُعطى الأولوية للمكافحة الميكروبيولوجية المكثفة والمتعددة المراحل، ليس فقط للتخفيف من المخاطر الشديدة التي تشكلها مسببات الأمراض المنقولة جواً على الصحة العامة، بل باعتبارها الركيزة الأساسية للحفاظ على الأصول على المدى الطويل وكفاءة استخدام الطاقة.
تفاصيل نظام معالجة مياه برج التبريد
يتطلب تحويل المياه الخام البلدية أو مياه الآبار أو المياه السطحية إلى وسيط نقل حرارة مستقر اتباع نهج ميكانيكي يتسم بدرجة عالية من التسلسل والأتمتة. والمعادلة الأساسية التي تحكم توازن الكتلة في أي حلقة تبريد هي: التكامل = التبخر + التفريغ + الانجراف + تسربات النظام. دعونا نقسم النظام إلى مكوناته الوظيفية الأساسية، بدءًا من نقطة دخول السائل وصولًا إلى نقطة التصريف الآلي.
مياه التعويض ومراحل المعالجة المسبقة
يجب تعويض كل غالون من الماء يتبخر من برج التبريد على الفور بـ“ماء تعويضي”. ويجب تحديد التركيب الكيميائي الدقيق لهذا الماء الوارد — وبالتحديد صلابة الكالسيوم/المغنيسيوم، وتركيز السيليكا، والقلوية الكلية، والمعادن الثقيلة، ومستويات الرقم الهيدروجيني الأولية – يحدد بشكل جوهري استراتيجية المعالجة اللاحقة بأكملها وميزانية شراء المواد الكيميائية. وتُعد المعالجة المسبقة خط الدفاع الأول والحاسم. ويُعد تجاهل الخصائص الشاملة لمياه التغذية وشراء خلطات كيميائية “جاهزة للاستخدام” السبب الجذري الأكثر شيوعًا لحدوث أعطال كارثية في النظام.
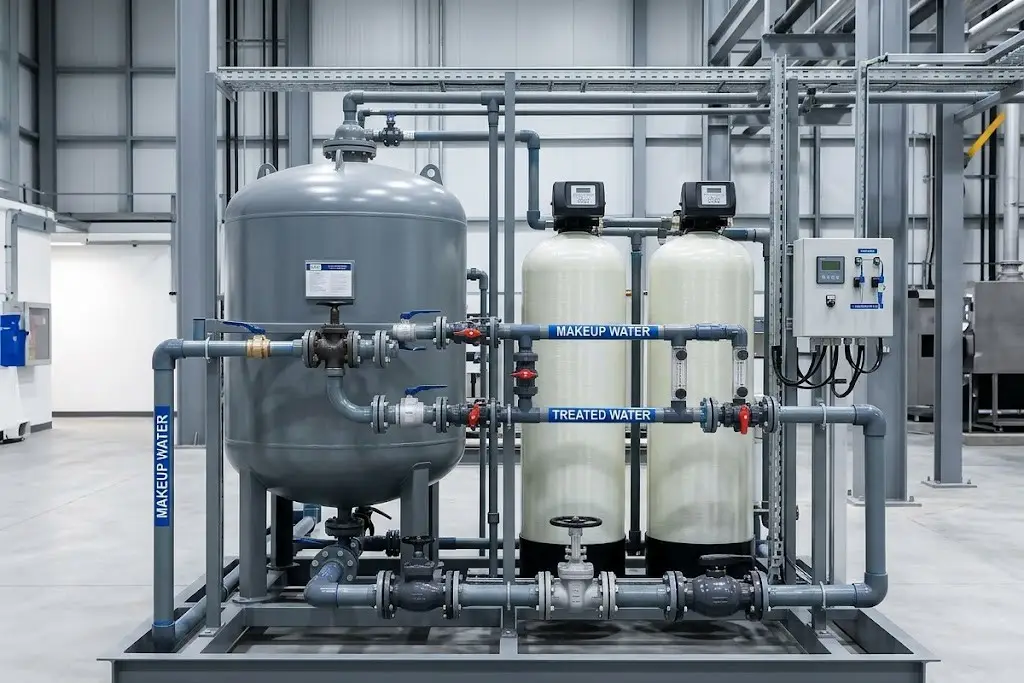
في المناطق التي تعاني من مياه شديدة الصلابة (ذات محتوى عالٍ من الكالسيوم/المغنيسيوم)، غالبًا ما يتم استخدام أجهزة تنقية المياه الصناعية التي تعتمد على راتنجات التبادل الأيوني القائمة على الصوديوم. تعمل هذه الخزانات الضخمة المصنوعة من الألياف الزجاجية على إزالة الكالسيوم فعليًّا من مياه التغذية قبل أن تدخل إلى دائرة التبريد. وبدلاً من ذلك، بالنسبة لمصادر المياه التي تشكل تحديًا كبيرًا أو في حالة السعي لتحقيق أهداف عدم تصريف السوائل مطلقًا، يمكن استخدام أنظمة التناضح العكسي (RO). ومن خلال إزالة هذه المعادن “المسببة لتكوّن الرواسب الصخرية” بشكل استباقي في مرحلة البداية، يتم تقليل الاعتماد بشكل كبير على مثبطات الترسب الكيميائية باهظة الثمن المستخدمة في المراحل اللاحقة. والأهم من ذلك، أن هذا يتيح لبرج التبريد العمل بأمان عند دورات تركيز أعلى بكثير دون خوف من الترسب المفاجئ للمعادن.
محطة الجرعات الكيميائية ولوحة التشغيل الآلي
يكمن العقل التشغيلي الحقيقي لحلول أبراج التبريد الحديثة في لوحة الأتمتة القائمة على وحدة التحكم المنطقية القابلة للبرمجة (PLC). إن الاعتماد على صب المواد الكيميائية يدويًّا باستخدام الدلاء هو أسلوب خطير من بقايا الماضي، يضمن تقلبات حادة في التركيب الكيميائي للمياه، وإهدار ميزانيات المواد الكيميائية، وظهور تكاثر كائنات حيوية شديد الخطورة. تستخدم الأنظمة المتطورة الحالية مجسات تحليلية متطورة مدمجة في خط الأنابيب لمراقبة درجة الحموضة (pH) والموصلية وإمكانية الأكسدة والاختزال (ORP) بشكل مستمر، على مدار الساعة طوال أيام الأسبوع وطوال العام.
ORP sensors function as the system’s active radar, dynamically measuring the water’s actual sanitizing strength in millivolts (mV), rather than just blindly calculating raw chemical volume injected. These automation panels control precision triple-pump chemical feed skids utilizing advanced PID (Proportional-Integral-Derivative) control logic. This prevents dangerous overshooting or undershooting of chemical setpoints.
Because microbiological organisms are highly adaptive, a robust cooling tower chemical protocol absolutely requires “alternating shock dosing.” This involves using the automation panel to alternate between a primary fast-acting oxidizing biocide (like sodium hypochlorite, bromine, or chlorine dioxide) which literally oxidizes and burns through cell walls, and a secondary non-oxidizing biocide (like isothiazolinone, glutaraldehyde, or DBNPA) which disrupts the bacteria’s internal metabolism and reproductive capabilities. This dual-pronged, staggered attack prevents the bacterial colonies from developing genetic immunity and forming resistant super-strains.
Automated Blowdown Valves: The Execution Bottleneck
As pure water evaporates, the remaining dissolved minerals concentrate exponentially. To prevent supersaturation and massive scaling events, a precisely calculated portion of this highly concentrated water must be continuously or periodically discharged to the drain — a critical process known as “blowdown” or “bleed-off.” The automation panel triggers this sequence based on strict microSiemens (μS/cm) conductivity thresholds, signaling a valve to open.
However, the most sophisticated chemical algorithm and high-end PLC controller is completely useless if the mechanical execution fails at the pipe level. This is where the critical importance of the automated control valve comes into play. If a low-quality, generic brass solenoid valve or a slow-acting manual gate valve is used, it will inevitably stick partially open due to particulate buildup, scale, or corrosion from the oxidizers. To handle high concentrations of aggressive oxidants, corrosive chlorides, and heavy Total Suspended Solids (TSS) typical in blowdown scenarios, industrial engineering best practices dictate the exclusive use of robust pneumatic actuated V-port ball valves or high-performance Teflon-lined butterfly valves. A valve that does not close with absolute, verifiable zero-leakage precision results in a continuous chemical bleed. This effectively flushes your incredibly expensive water treatment chemicals straight down the drain, permanently destroying your calculated ROI.
Mastering Side-Stream Filtration for Maximum Efficiency
Many facility managers mistakenly view side-stream filtration as an optional luxury, often the first item to be cut during initial project value engineering (VE). In reality, it is a vital, non-negotiable energy-saving and chemical-reduction mechanism for any cooling loop over 500 tons. Cooling towers, by their very design, act as massive atmospheric air scrubbers. They pull in hundreds of pounds of airborne dust, pollen, insects, and industrial exhaust annually. This Total Suspended Solids (TSS) load inevitably settles in the low-velocity areas of the tower basin, creating a thick, nutrient-rich sludge.
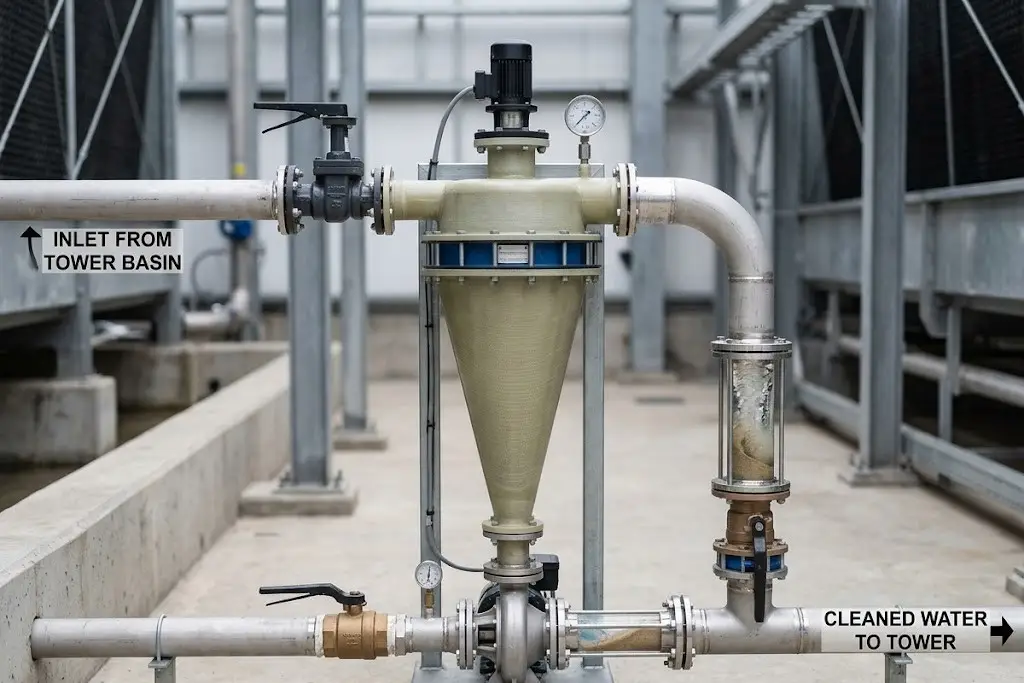
A properly sized side-stream filter (such as a centrifugal separator or a high-efficiency sand media filter) continuously pulls 5% to 10% of the total circulating water, physically removes the suspended particles down to 5-10 microns, and returns the polished water to the loop. Why does this matter for OPEX? Suspended solids consume massive amounts of your oxidizing biocides. If your water is dirty, the expensive chemicals attack the inert dirt instead of the live bacteria. By physically removing the dirt, you completely remove the “safe harbor” where bacteria hide, drastically improving biocide efficacy, protecting delicate valve seals and pump impellers from severe abrasion, and ultimately slashing your annual chemical procurement costs by up to 30%.
Chemical vs. Non-Chemical Treatment: A Pragmatic Engineering Comparison
The ongoing engineering debate between traditional chemical inhibitors and emerging physical (non-chemical) treatment methods requires a brutally objective evaluation. Engineers must perfectly match the technology to the site’s specific environmental constraints, municipal wastewater discharge limits, available CAPEX, and corporate sustainability goals.
| Technology Type | Initial CAPEX | OPEX & Maintenance | Environmental Impact | Critical Limitations & Ideal Applications |
|---|---|---|---|---|
| Traditional Chemical (Polymer Dispersants, Biocides, Inhibitors) |
Low | High (Ongoing chemical purchases, delivery logistics, manual handling risks) | High (Toxic blowdown, strict municipal limits on heavy metals and phosphorus) | Limitation: Heavy regulatory scrutiny and liability. Ideal: Standard commercial buildings, sites with extremely low initial capital budgets. |
| Electrolytic Systems (Electrocoagulation / Precipitation) |
High | Medium (Periodic electrode cleaning/replacement, sustained electrical power consumption) | Very Low (Zero added synthetic toxins) | Limitation: High initial cost, requires relatively steady base conductivity to function. Ideal: Hyper-scale data centers, LEED Platinum green buildings aiming for safe municipal discharge. |
| UV / Ozone Systems (Physical Eradication) |
Medium-High | Medium (Annual bulb replacement, sustained electrical power consumption) | Low (Zero chemical residue or blowdown toxicity) | Limitation: No residual protection in the piping network. Biofilm can easily form in dead legs. Ideal: Must be paired with a secondary chemical biocide for comprehensive protection. |
The Fatal Flaw of Pure UV/Ozone Systems
While Ultraviolet (UV) light and Ozone generation are exceptional, hospital-grade technologies for eradicating bacteria at the exact point of contact (within the enclosed reactor chamber), they share a fatal engineering flaw when used as standalone solutions in sprawling industrial systems: they provide absolutely no residual protection throughout the vast miles of piping in a facility. Water that is perfectly sterile leaving the UV chamber can easily become critically re-contaminated when it reaches a low-flow “dead leg” or a remote heat exchanger where biofilm has already established a foothold. To safely deploy UV or Ozone, engineers must still supplement the physical system with a low-level chemical residual (like a continuous mild chlorine feed) to protect the distal ends of the cooling loop.
Emerging Electrolytic Alternatives
Advanced electrolytic systems offer a holistic physical approach to both scaling and biological control. By passing the cooling water through a direct current (DC) reactor chamber, these systems force calcium and magnesium to precipitate harmlessly onto a cathode (by creating a localized high-pH environment at the metal surface), while simultaneously generating reactive oxygen species (ROS) and free chlorine from naturally occurring chlorides at the anode to kill bacteria. Because no highly toxic synthetic chemicals are added, the blowdown water is generally exempt from severe toxic discharge penalties.
(Crucial Engineering Note: Despite being heavily marketed as “chemical-free,” electrolytic blowdown water is still highly concentrated with natural dissolved salts, chlorides, and high alkalinity. It must be safely directed to the municipal sanitary sewer. Without first passing through an extensive RO desalination plant, electrolytic blowdown water must absolutely never be used for landscape irrigation, as the high salinity will rapidly destroy soil mechanics and kill all plant life.)
Legionella Compliance and the ASHRAE 188 Standard
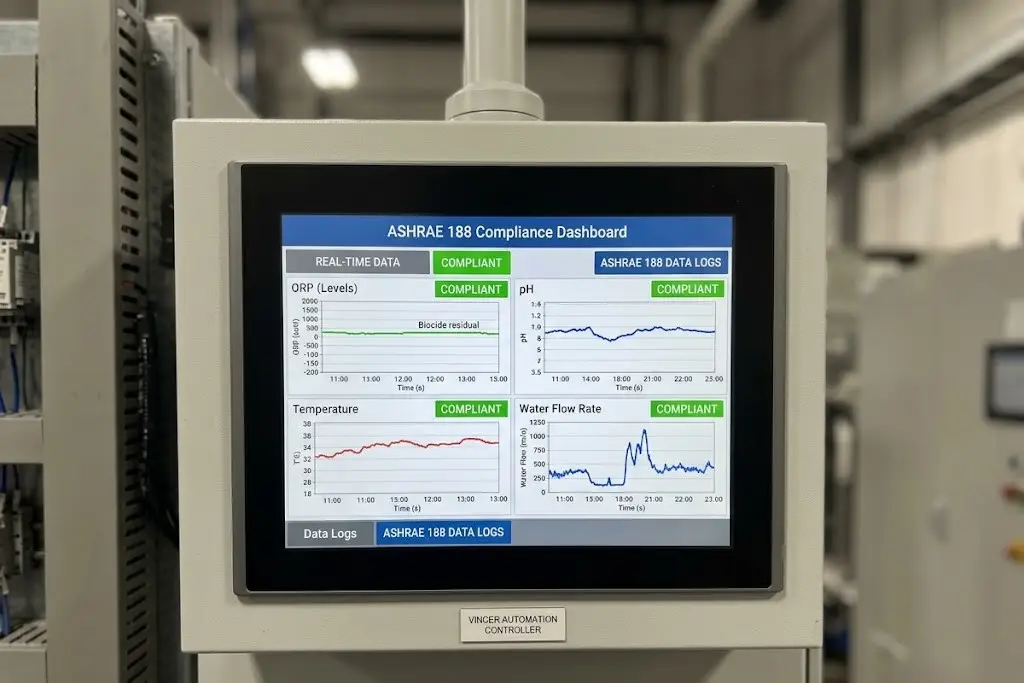
When a cooling tower operates, the massive induced-draft fans release a fine mist of water droplets (known as drift) into the atmosphere. If the basin water is contaminated with the bacteria Legionella pneumophila, this drift becomes a highly effective, weaponized delivery system for Legionnaires’ disease (a severe, often fatal form of pneumonia), capable of infecting vulnerable individuals miles away depending on prevailing wind patterns and humidity. The publication of the ASHRAE Standard 188 (Legionellosis: Risk Management for Building Water Systems) established the definitive, legally binding baseline for care regarding commercial and industrial building water systems.
Compliance with ASHRAE 188 is no longer a best-practice suggestion; it is a strict legal liability issue that demands a comprehensive, living Water Management Plan (WMP) customized by an expert team. This WMP must include a detailed process flow diagram, a rigorous risk hazard analysis, automated continuous biocide dosing capabilities, and rigorous, unalterable digital data logging of water parameters. In the event of a municipal outbreak traced back to a facility, building owners without automated digital data logs proving consistent ORP levels and biocide residuals face catastrophic legal exposure, multimillion-dollar negligence lawsuits, and severe, irreversible reputational damage. Manual logbooks scribbled in pencil by maintenance staff are no longer defensible in modern courtrooms.
Calculating the ROI: How Proper Treatment Slashes OPEX
Securing the capital budget for a state-of-the-art cooling tower chemical feed and automation system requires speaking the financial language of the C-suite. This is done through concrete, verifiable water conservation metrics and profound energy efficiency gains.
Optimizing Cycles of Concentration (COC) to Save Water
The “Cycles of Concentration” (COC) ratio dictates the overall water efficiency of your entire cooling loop. It is defined mathematically as the ratio of dissolved solids in the blowdown water compared to the dissolved solids in the fresh makeup water. The governing engineering formula for calculating water loss is:
Blowdown Volume = Evaporation Volume / (COC – 1)
Consider a 1,000-ton cooling tower operating at full load in a warm climate, evaporating roughly 30 gallons per minute (GPM). If poor water treatment, lack of automation, or a fear of scaling forces you to operate at a conservative COC of 2.0, your blowdown volume is exactly equal to your evaporation volume (30 GPM down the drain). Upgrading to a precision automated dosing system with advanced polymer dispersants allows safe, stable operation at a COC of 4.0 or 5.0. By moving from 2.0 to 4.0 cycles, your blowdown drops from 30 GPM to just 10 GPM. You mathematically slash your blowdown volume – and the associated municipal sewage surcharges and chemical makeup costs – by a staggering 66%.
Preventing Chiller Tube Scaling to Save Huge Energy Costs
As impressive as the massive water savings are, they actually pale in comparison to the electrical savings achieved at the centrifugal chiller. Consider a standard 1,000-ton chiller operating at a conservative commercial electricity rate of $0.12/kWh. A microscopic scale layer of just 0.5mm (0.02 inches) inside the condenser tubes acts as a powerful thermal barrier, increasing the approach temperature and reducing overall heat transfer efficiency by roughly 10%.
Over a typical heavy-load operating year (approx. 4,000 hours), this single half-millimeter of scale translates to over $22,000 in pure wasted energy costs annually. The electricity wasted in just six months of operating a scaled chiller is more than enough to fully fund the purchase and installation of a premium, fully automated sensor and precision dosing array. Upgrading your water treatment is not an annoying maintenance expense; it is the highest-yield energy reduction strategy available in a commercial facility.
The Achilles Heel of Execution: Why High-Spec Automated Valves Determine Treatment Success
You can meticulously engineer the perfect chemical algorithm, install military-grade PLC controllers, employ the finest water treatment consultants, and source the highest-quality bespoke biocides. However, the entire multi-million dollar thermal management system will fail completely if its “hands and feet” – the fluid control valves – are inadequate. Cobbling together a system using generic, slow-acting manual valves or cheap brass solenoid valves guarantees poor chemical mixing, agonizing maintenance downtime, and the chronic blowdown leakage mentioned earlier.
This is where selecting an intelligent, industrial-grade valve partner becomes the ultimate linchpin of your system’s reliability. In the volatile, high-stakes environment of automated chemical dosing and highly concentrated blowdown sequences, mechanical durability and precise flow coefficient (Cv) values are everything. You need valves that can handle sudden pressure drops, highly corrosive oxidants, and abrasive suspended solids without flinching or degrading over thousands of cycles.
فينسر operates globally as a premier provider of smart automated valve solutions designed specifically for these severe fluid control environments. When dealing with aggressive oxidizing biocides and scale-heavy blowdown fluid, VINCER’s engineered pneumatic and electric actuated valves deliver exceptional anti-jamming performance and guarantee ANSI Class VI zero leakage. This uncompromising, bidirectional seal ensures you never bleed expensive, chemically treated water down the drain due to a worn or fouled valve seat.
Beyond raw hardware performance, VINCER eliminates integration nightmares for equipment builders (OEMs) and EPC contractors. Offering an unmatched 8-dimensional engineering analysis (rigorously evaluating Medium, Temperature, Pressure, Connection Standard, Control Method, Material, Industry Characteristics, and Spatial constraints), VINCER ensures exact application matching for your specific water chemistry. Furthermore, VINCER provides extensive 2D/3D technical drawings to seamlessly fit into compact modular skid designs. Backed by ISO9001, CE, SIL, and FDA certifications, with rapid lead times (7-10 days for standard orders, 30 days for heavy customization), VINCER guarantees that your mechanical execution is as flawless and reliable as your water chemistry.


