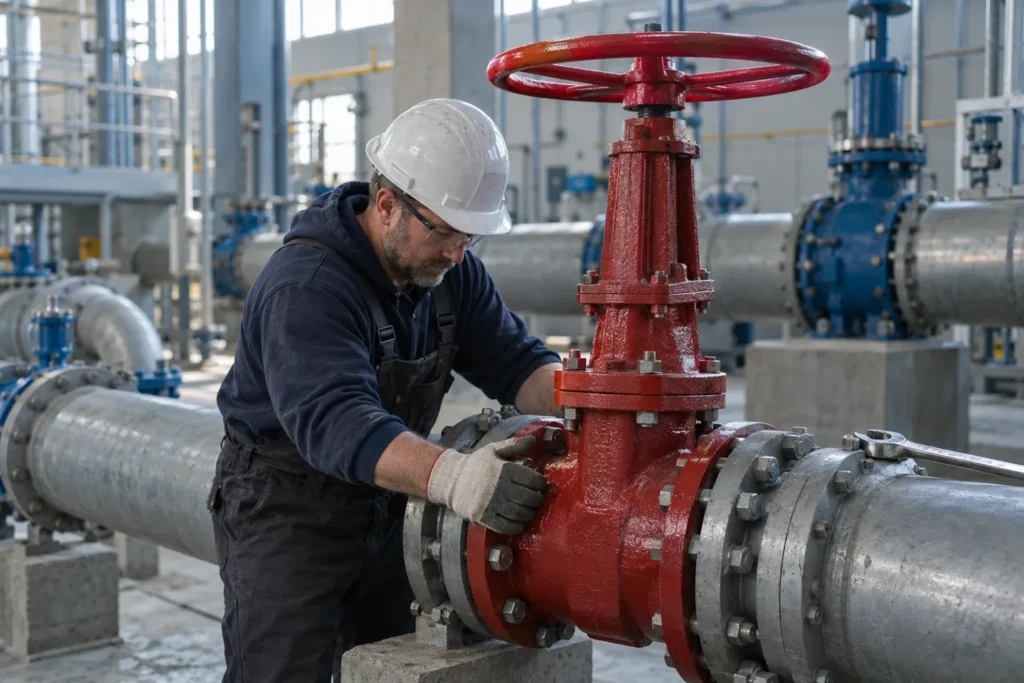
La vanne installée sur votre conduite principale nécessite dix tours complets du volant. Après être restée inutilisée pendant dix ans, il se peut qu’elle ne permette plus d’effectuer ces tours. Ce fait influence chaque décision relative à l’installation d’une vanne à guillotine : le choix de la vanne, la manière de l’installer dans la conduite et les spécifications à consigner par écrit avant son expédition.
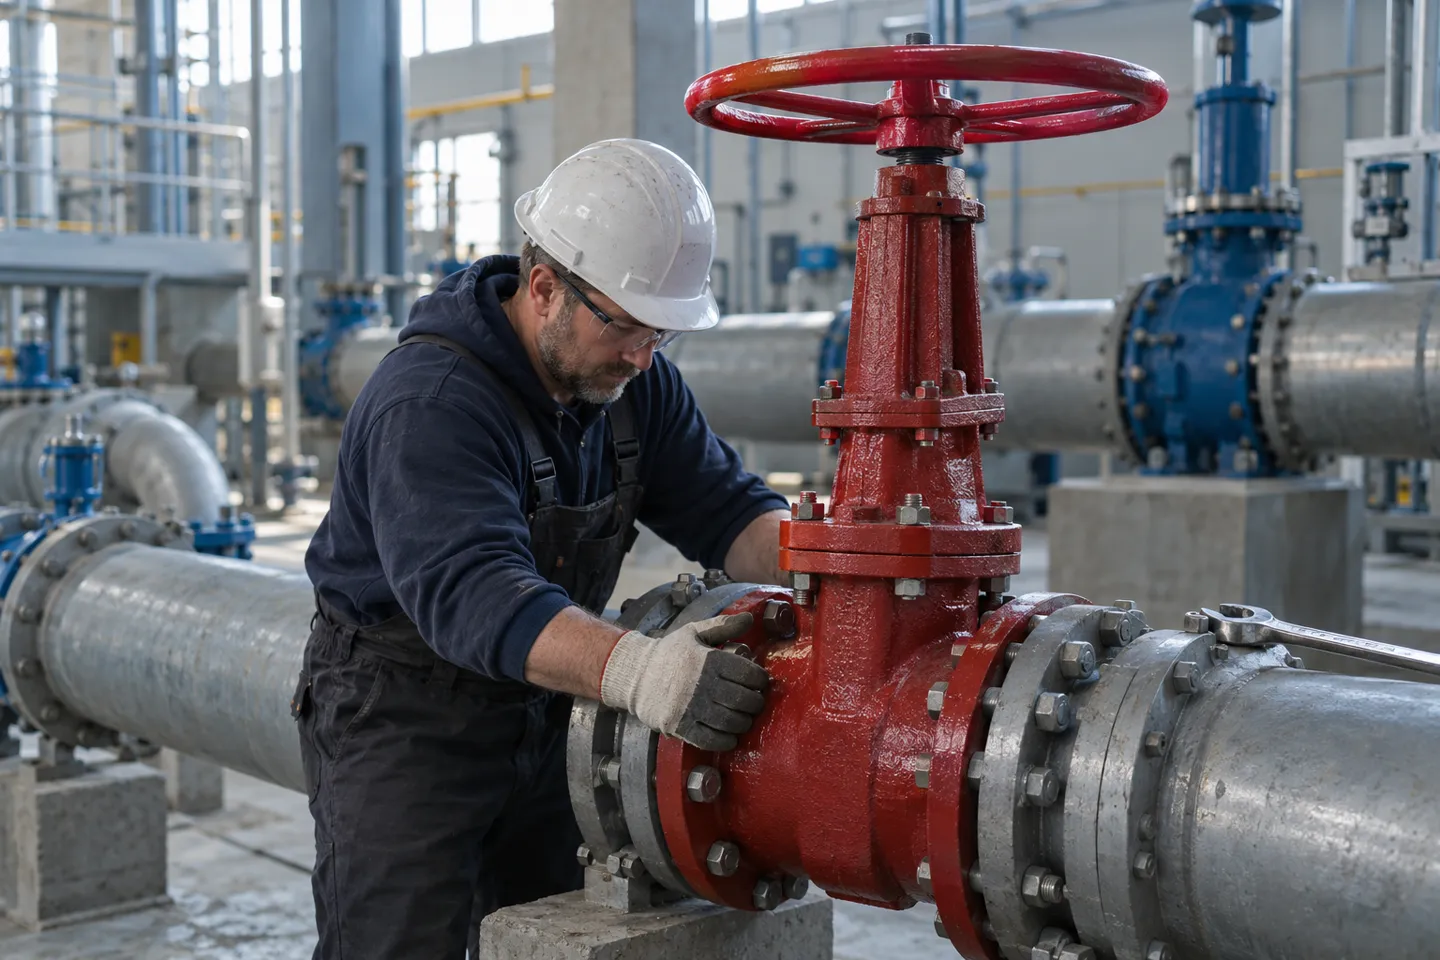
Qu'est-ce qu'une vanne à guillotine (et ce qu'elle n'est pas)
Une vanne à guillotine n'a qu'une seule fonction. Un tiroir en forme de coin monte ou descend perpendiculairement au flux. Lorsque le tiroir est relevé, le passage à travers la vanne est entièrement dégagé. C'est grâce à cette ouverture totale que les vannes à guillotine sont installées sur les conduites principales et aux points d'isolement, là où l'on souhaite une résistance quasi nulle lors du passage de l'eau. C'est également la raison pour laquelle une vanne à guillotine est un mauvais régulateur de débit : un tiroir à moitié enfoncé dans le flux vibre, s'érode et use ses propres surfaces d'appui.
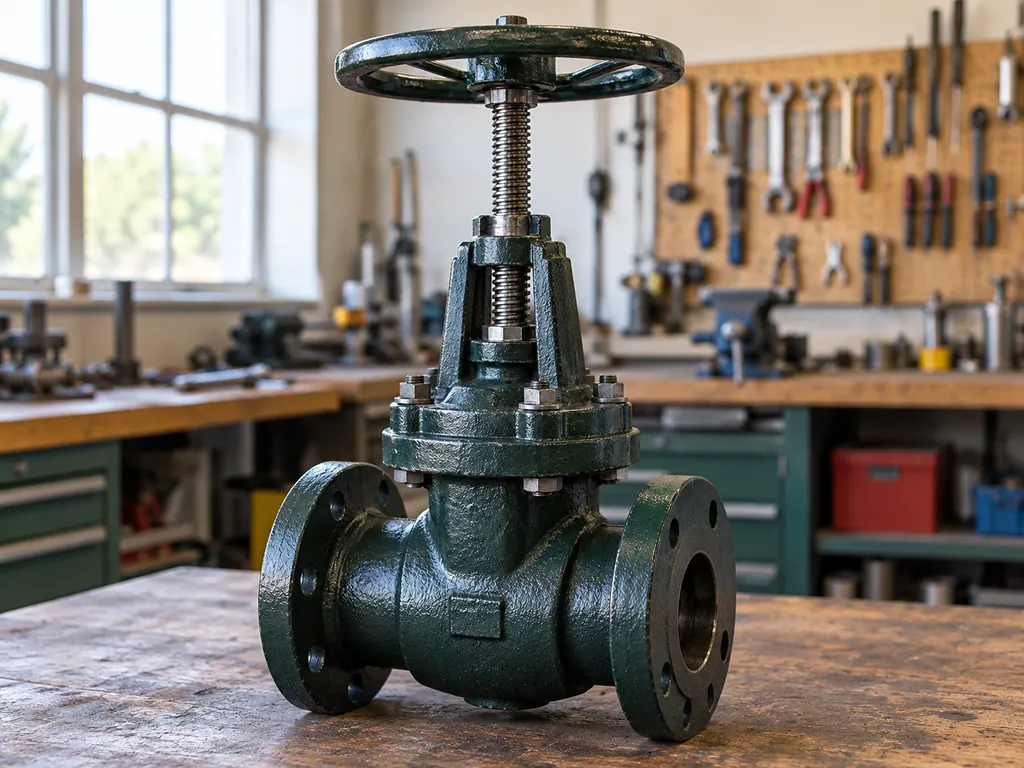
Avant de procéder à toute installation, assurez-vous que la vanne est bien une vanne à guillotine. Les canalisations domestiques regorgent de modèles qui s'y ressemblent, et la confusion la plus courante concerne la vanne à soupape. Le coût d'une erreur d'installation varie considérablement selon le modèle choisi. Une vanne à soupape force le débit à passer par un déflecteur interne, ce qui réduit de manière permanente la pression sur la conduite principale. De nombreuses vannes à soupape comportent également un sens de débit fixe estampillé sur le corps. Une vanne à guillotine n'en possède généralement pas.
Deux vérifications à effectuer avant de la qualifier de vanne à guillotine
- Vérification de la tige : Ouvrez légèrement la vanne de deux tours. Une tige montante sort du chapeau de la vanne lorsque vous tournez. Un volant qui tourne sur place indique qu'il s'agit soit d'une vanne à tiroir non montante, soit d'une vanne à soupape.
- Vérification de la carrosserie : Une vanne à guillotine est dotée d'un chapeau haut et étroit et d'un coin situé derrière le siège. Une vanne à globe présente un corps arrondi muni d'un déflecteur interne qui divise le flux.
Avant toute intervention à la clé, la procédure est la même quel que soit le type de robinet. C'est en sautant une étape qu'un travail de cinq minutes peut se transformer en un week-end gâché par une inondation. Fermez complètement l'alimentation en amont. Ouvrez un robinet en aval pour vidanger la conduite et faire tomber la pression. Attendez que l'écoulement cesse avant de toucher à un raccord. Et si le tuyau est en acier galvanisé ancien, partez du principe que les filetages sont fragiles avant que votre clé n'en décide autrement.
Types de vannes à guillotine selon la tige et le raccordement d'extrémité
Une fois que vous savez qu'il s'agit d'une vanne à guillotine, le catalogue se divise selon deux axes : le mode de déplacement de la tige et le mode de raccordement de la vanne au tuyau. Si vous maîtrisez ces deux aspects, le reste de l'installation ne présente plus aucune difficulté.
Les vannes à tige montante soulèvent la tige lorsqu’elles s’ouvrent. La position de la vanne est visible depuis l’autre bout de la pièce, ce que les opérateurs apprécient particulièrement, mais la tige a besoin d’espace libre au-dessus du volant pour effectuer sa course complète. Dans une fosse peu profonde, sous une chaudière ou contre un mur, cette course n’a nulle part où aller. Les tiges non montantes maintiennent le volant à une hauteur constante et actionnent la vanne de l’intérieur, ce qui explique précisément pourquoi elles constituent le choix standard pour les installations enterrées et les espaces restreints. Le hic : on ne peut plus voir la position, et une vanne à demi-ouverte ressemble à une vanne fermée vue de l’extérieur.
Posture d'installation : trois vérifications
- Capot relevé, potence à la verticale : la position standard.
- Si le personnage porte une flèche indiquant un courant, suivez-la.
- Vérifiez l'orientation avant de boulonner la vanne, et non après.
L'orientation est plus importante que ne l'admettent la plupart des manuels. La position standard est la suivante : chapeau relevé, tige verticale. Si vous posez une vanne à guillotine à l'envers, les sédiments se déposent dans la poche du coin, la garniture cesse de s'égoutter et la vanne commence son cycle de vie déjà encrassée. La plupart des vannes à guillotine assurent l'étanchéité dans les deux sens, mais si le corps porte une flèche indiquant le sens d'écoulement, respectez-la. Vérifiez la flèche avant de boulonner la vanne, et non après.
Les raccords d'extrémité déterminent la position de fonctionnement de l'ensemble de l'installation.
Les fins de connexion et ce qu’elles exigent
| Type de fin | Utilisation courante | Qui s'occupe généralement de l'installation ? | La seule chose qui compte |
|---|---|---|---|
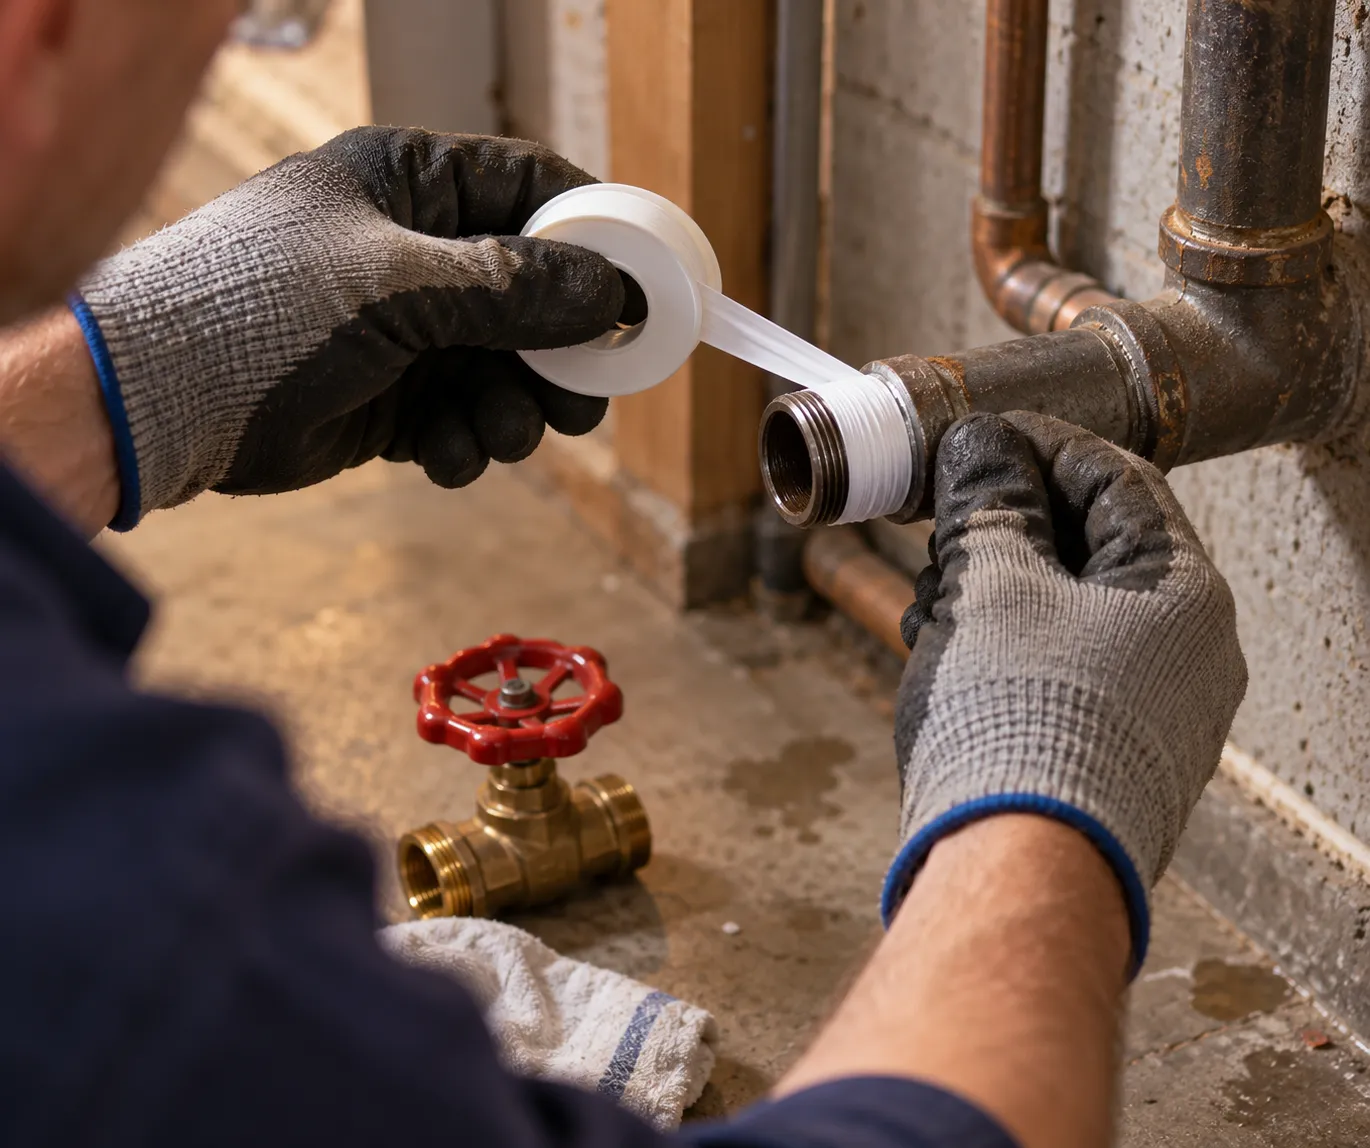
| Fileté | Raccordements secondaires et petites installations domestiques | Bricolage et plombiers | Serrez avec du ruban PTFE et du mastic, jusqu'à ce que ce soit bien serré, puis effectuez un quart de tour supplémentaire ; ne serrez jamais à fond les raccords en laiton. |
| À bride | Canalisations d'usine et conduites d'eau principales | Tuyauteurs | Les faces doivent être parallèles avant que le boulon ne soit soumis à une charge |
| Soudure par emboîtement ou soudure bout à bout | Conduites en acier pour hautes températures et hautes pressions | Soudeurs certifiés | Souder avant de mettre la vanne en place, ou protéger le corps de la chaleur |
| PVC au solvant ou par compression | Arrosage, piscines, usage occasionnel | Bricolage | Maintenez le tuyau de manière à ce que le couple ne s'exerce jamais sur le corps de la vanne |
Les raccords filetés et à bride couvrent la plupart des cas que vous rencontrerez. ⭐ Le raccordement fileté est le domaine par excellence du bricolage : plusieurs couches de ruban adhésif et un peu de mastic sur le filetage, serré à fond puis un quart de tour supplémentaire. Le laiton se fissure sous l’effet d’un serrage trop vigoureux. Les raccords à bride vous font entrer dans le domaine des tuyauteurs, et les enjeux augmentent avec le diamètre intérieur, ce qui sera abordé dans la section suivante.
Réparer ou remplacer, portillon ou boule : la décision à prendre avant l'installation
Est-il possible de récupérer l'ancienne vanne ?
Si vous vous trouvez face à une vanne à guillotine bloquée, la pire chose à faire est d’agir avec trop d’assurance. Si vous forcez sur un coin grippé, c’est la tige ou son écrou en laiton qui cédera en premier. Des propriétaires signalent que le volant tourne librement alors que la vanne reste immobile. Cela signifie que le raccord de la tige s’est déjà abîmé à l’intérieur.
Le diagnostic s'effectue en trois étapes. Tout d'abord, actionnez la vanne : tournez-la lentement vers la position fermée puis revenez en arrière, par quarts de tour, et vérifiez si vous ressentez une résistance granuleuse. La présence de sédiments sur le coin est la cause la plus courante du problème, et un actionnement en douceur sur toute la course permet souvent d'y remédier. Ensuite, observez l'écrou de garniture à l'endroit où la tige sort du chapeau. Un léger suintement lors du premier mouvement de la vanne est normal pour une vanne ancienne, et un sixième de tour prudent sur le presse-étoupe suffit généralement à y remédier. Enfin, tirez les conclusions : une vanne qui effectue sa course complète, assure l'étanchéité et ne suinte qu'au niveau du presse-étoupe est en bon état de fonctionnement. Une vanne qui tourne dans le vide, laisse passer le fluide ou est complètement grippée ne l'est pas.
N'essayez pas de réparer la vanne si l'une des situations suivantes se présente : le volant tourne librement sans déplacer le clapet, la vanne laisse passer de l'eau alors qu'elle est complètement fermée, le corps ou le chapeau présente des traces de corrosion par suintement, ou la tige s'est déjà gelée après que vous l'ayez forcée. Il s'agit là de signes indiquant qu'il faut remplacer la vanne, et non de cas pouvant faire l'objet d'une réparation.
Cette même intervention vous amènera à prendre une deuxième décision, car une vieille vanne à guillotine qui est retirée est généralement remplacée par quelque chose. Sur les forums, la réponse par défaut est “ toujours une vanne à bille ”, et l’argument tient la route : un quart de tour, un débit maximal, et elle fonctionne même après des années de négligence. Mais les plombiers de terrain rétorquent avec un argument valable. Les vannes à guillotine et les vannes à soupape se démontent directement sur la canalisation. On peut regarnir une tige, remettre en place un coin et remplacer des pièces du chapeau sans retirer la vanne de la canalisation. Une vanne à bille usée n’a pas de seconde vie ; il faut la remplacer. Certains services des eaux exigent également une vanne à guillotine au niveau du robinet principal, de sorte que la question “ quel type ? ” trouve parfois sa réponse dans les pratiques locales (r/Plomberie sur Reddit, 2025).
Vanne à clapet ou à bille pour une position de fermeture
| Dimension | Vanne à guillotine ou vanne à soupape | Ball |
|---|---|---|
| Réparabilité | Réparation sur la chaîne de production : reconditionnement, remise en place, remplacement des pièces du capot | Remplacer la vanne dans son intégralité |
| Après avoir passé des années à rester assis | Un mouvement lent permet souvent de le débloquer ; le coin peut toutefois rester coincé | Un quart de tour suffit généralement ; les joints peuvent se déformer de manière permanente |
| Vitesse de fermeture | Conçu pour fonctionner lentement, il ménage davantage les longues canalisations | Frappe rapide, capable d'enchaîner les coups longs |
| Pratique des services publics | Certains services des eaux exigent l'installation d'une vanne au niveau du robinet principal | Admis pour une mise en isolement en établissement |
| Meilleur rôle | Isolation rarement modifiée : vous devrez peut-être la recréer | Coupures liées à l'exploitation quotidienne et situations d'urgence |
La meilleure configuration ne se résume pas à un choix entre l'un ou l'autre. Conservez la vanne en service comme point d'isolation en profondeur et installez une vanne à quart de tour en aval, à un endroit facilement accessible. L'une assure la remise en état, l'autre la réponse.
Les chiffres parlent d'eux-mêmes, bien plus que n'importe quel tableau. Un remplacement préventif a coûté à un propriétaire environ $250, effectué à sa convenance ; en revanche, lorsque la vanne a cessé de fonctionner en pleine urgence, la facture du plombier s'est élevée à environ $1 200 (r/askaplumber sur Reddit, 2025).
Le coût de l'attente
$250
Échange proactif, selon le calendrier choisi par le propriétaire
$1,200
Facture d'urgence lorsque la vanne a cessé de fonctionner en pleine crise
Source : r/askaplumber sur Reddit, 2025
Il y a encore un élément à prendre en compte dans cette décision, même si cela peut sembler prématuré. Demandez-vous dès maintenant si ce poste aura un jour besoin d'un fonctionnement automatisé. La réponse à cette question influe sur votre commande, et il est bien moins coûteux d'y répondre avant l'installation qu'après.
VINCER répond précisément à ces questions à se poser avant de passer commande, en fournissant dans les 24 heures des schémas et des indications de dimensions pour les vannes à guillotine manuelles ou motorisées.
Demander une révision des spécificationsInstallation de vannes à guillotine à brides et enterrées sans travaux de retouche
Au-delà d'un certain diamètre, on ne parle plus de plomberie, mais de montage. Les vannes à guillotine à brides et les postes de vannes enterrés ne tolèrent pas l'improvisation, et les causes de défaillance sont d'une monotonie lassante : contraintes, chaleur et accès difficile.
Montage à brides, cinq passages
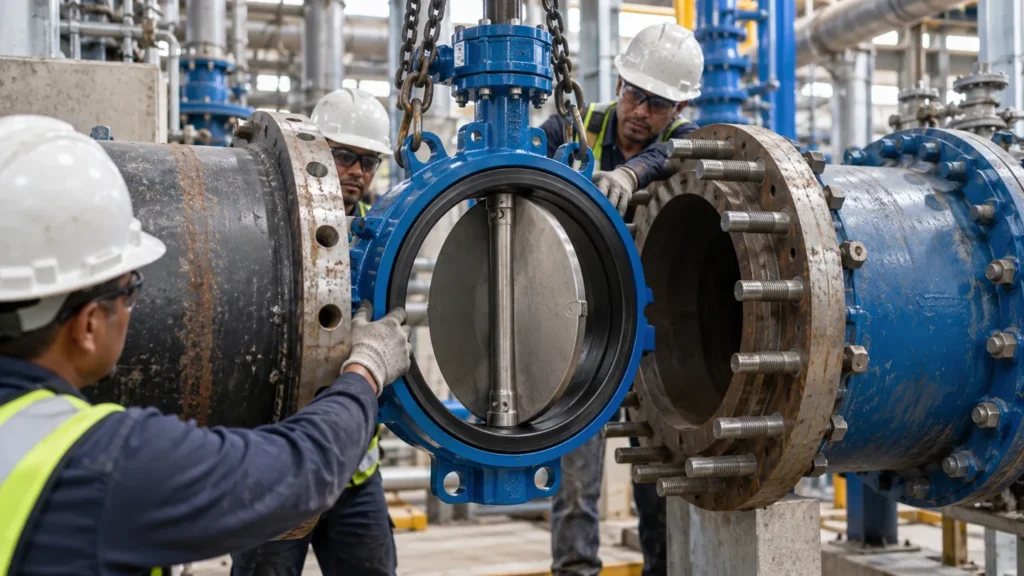
Installation d'une vanne à guillotine à brides, cinq étapes
- 1Inspectez les deux faces des brides et choisissez un joint adapté au fluide et à la température.
- 2Alignez l'assemblage : faces parallèles, trous de boulons bien alignés, aucun élément déformé.
- 3Serrez les vis en étoile, en effectuant deux ou trois tours légers pour obtenir un couple uniforme.
- 4Évitez toute source de chaleur : effectuez les soudures avant le montage ou protégez la carrosserie.
- 5Remplir lentement, purger l'air, effectuer le test d'étanchéité et surveiller les joints d'étanchéité et les garnitures.
La première étape consiste à vérifier les joints et à choisir ceux qui conviennent. Un joint en caoutchouc souple sur une conduite chaude se réduit en poussière ; une feuille de graphite sur une conduite d'eau froide, c'est de l'argent gaspillé. Choisissez le joint en fonction du fluide transporté par la conduite et de sa température, en vous basant sur les données fournies par le fournisseur plutôt que sur ce qui est disponible en rayon.
La deuxième étape est l’alignement, et elle mérite davantage de considération qu’on ne lui en accorde. Si les deux brides de tuyauterie ne se rejoignent que parce que les boulons les tirent l’une vers l’autre, cette déformation élastique ne disparaît pas lors du serrage. Cette déformation résiduelle exerce une contrainte sur le corps de la vanne, qui se déforme légèrement, et un coin qui doit coulisser librement se retrouve alors coincé dans un boîtier déformé. En aval, le symptôme classique est une vanne qui se bloque à mi-course sans raison apparente. Les ressorts et les forces n’ont pas leur place dans un raccord à bride ; ce sont les supports de tuyauterie et l’alignement à froid qui sont indispensables.
La troisième étape consiste à serrer les vis. Commencez par serrer chaque vis à la main pour que le joint soit bien à plat, puis serrez-les en étoile, en deux ou trois passages, en augmentant progressivement la pression plutôt que de serrer une seule vis à fond. Ainsi comprimé de manière uniforme, le joint assure l'étanchéité et la carrosserie ne subit aucune contrainte latérale.
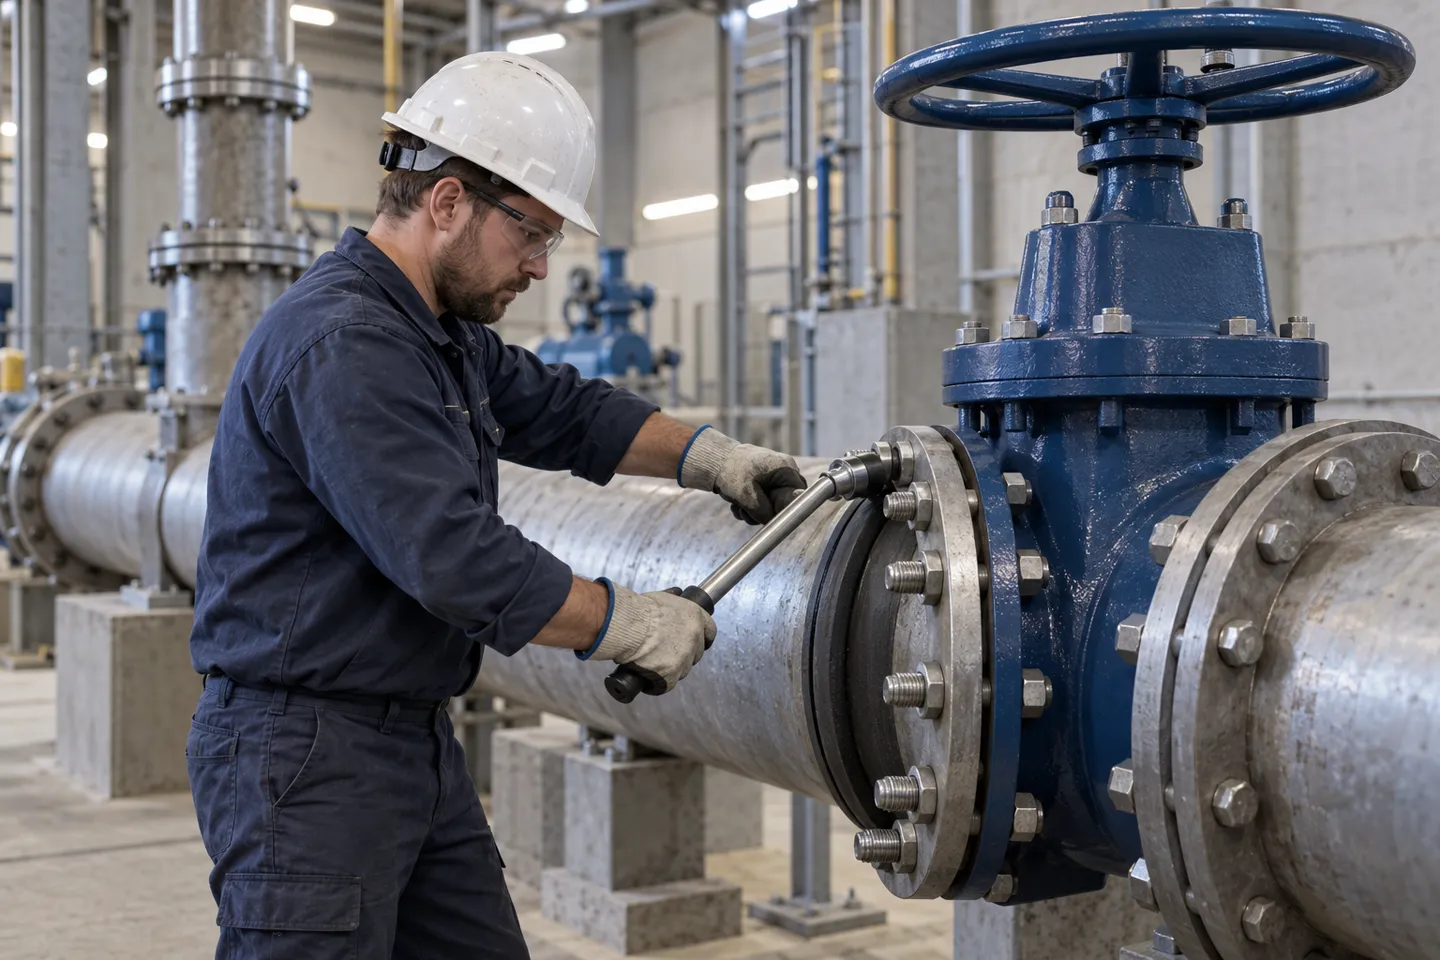
Le quatrième point concerne la maîtrise de la chaleur. Les soudeurs sur chantier préfèrent souvent réaliser la soudure avec la vanne déjà en place. Les sièges souples et les joints de garniture se détériorent à la température du chalumeau. Il est donc préférable de souder avant de mettre la vanne en place, ou de protéger le corps de la vanne et de limiter le travail à chaud au côté opposé de la bride.
Le cinquième passage constitue l'essai. Remplissez lentement et purgez les points hauts afin que la conduite ne frappe pas le coin avec une poche d'air. L'essai d'usine consiste à soumettre l'enveloppe à 1,5 fois la pression nominale, conformément aux normes API 598 et ISO 5208 (Norite Solution, 2026). Votre essai de ligne sur site permet de vérifier l'étanchéité des raccords. Maintenez la pression d'essai pendant la durée requise par la norme et observez attentivement le presse-étoupe ainsi que les deux faces du joint.
Deux conseils pratiques viennent compléter ce travail de raccordement. Vous devez découper une vieille vanne dans un tuyau galvanisé ? Maintenez le tronçon en place à l'aide d'une clé d'appui. Le couple de réaction a fissuré plus de tuyaux en amont que n'importe quelle vanne jamais installée (r/Plomberie sur Reddit, 2026). Les vannes de grand diamètre méritent qu'on s'y attarde davantage : le jour où la vanne doit être réparée. Une vanne à guillotine de 12 pouces dont la tige est cassée entraîne un arrêt complet du circuit lorsqu'aucune autre vanne n'est installée sur la conduite. Avec une deuxième vanne, ce n'est qu'un incident mineur.
Postes de vannes enterrés
Le bon fonctionnement des vannes enterrées dépend entièrement de leur accessibilité. Le boîtier de vanne doit pouvoir accueillir la clé de manœuvre et le prolongement de la tige, tout en laissant une marge de manœuvre suffisante. Le guide de Mueller sur les réseaux d’adduction d’eau illustre ce point à l’aide d’une comparaison de dimensions : un boîtier de 9 pouces au lieu du modèle courant de 6 pouces (Mueller Company, s.d.). Opter pour une taille supérieure ne coûte pratiquement rien le jour de l’installation et s’avère rentable à chaque intervention ultérieure. Alignez la tige de la vanne à la verticale au centre du caisson afin que la clé puisse l’atteindre depuis la surface. Les blocs de butée au niveau des coudes et des ancrages de vanne doivent être coulés lors de la même coulée, conformément aux pratiques locales en matière de réseaux d’adduction d’eau. Remplissez la tranchée par couches compactées et notez la profondeur et le repérage topographique tant que la tranchée est encore ouverte, car le plan qui évite une nouvelle excavation est celui réalisé avant le remblayage.
Limites d'installation : exigence, défaillance, action de vérification
| Étape | Exigence clé | Quels sont les problèmes rencontrés sur le terrain ? | Vérifier l'action |
|---|---|---|---|
| Maquillage par étapes | Produit d'étanchéité et canalisation bouchée | Le couple de réaction provoque des fissures sur l'ancienne partie galvanisée en amont | Placer une clé de soutien sur le tuyau avant de le tourner |
| Alignement des brides | Les faces sont parallèles avant que les boulons ne soient mis en charge | Les boulons assurent l'étanchéité du joint, tandis que la contrainte maintient le coin dans son logement. | Vérifiez l'écart à l'aide d'une fillete à quatre endroits avant de serrer |
| Serrage des boulons | Motif en étoile, passes régulières | Un couple appliqué d'un seul côté peut endommager le joint ou déformer le corps de l'appareil. | Deux ou trois passages, en croix, pour obtenir un couple uniforme |
| Travail thermique | Pas de chalumeau sur une vanne à siège souple déjà installée | Sièges et matrice de sertissage à la température de soudage | Souder d'abord, puis monter, ou protéger la carrosserie |
| Boîtier de vanne enterré | Boîte adaptée à la clé et à la rallonge de tige | Un boîtier de six pouces ne laisse aucune marge de manœuvre à la clé | Agrandissez le caisson et alignez la rehausse à la verticale pour la centrer. |
| Test après installation | Remplissage lent, purge, mise en attente et inspection | Un remplissage rapide enfonce le coin ; de petites fuites entraînent des retouches | Purger les points hauts, effectuer l'essai, vérifier le garnissage et les joints |
Spécifications d'une vanne à guillotine avant son expédition
Chaque défaillance sur le terrain mentionnée dans la section précédente a son équivalent dans la documentation. Une cale se coince parce que l’alignement a été forcé et que la vanne a été livrée sans que personne n’ait vérifié la cote face à face. Pire encore : la position ne peut pas être automatisée car personne n’a spécifié d’interface de montage. La qualité de l’installation se joue à deux niveaux : d’abord avec les outils sur site, puis en amont, dans la commande elle-même.
Suffisamment courte pour être copiée-collée dans un appel d'offres, la liste des délais de commande se présente comme suit.
La liste des heures de commande
- Dimension, classe de pression et norme de référence conformes au plan du projet (ANSI, GB, DIN ou JIS).
- Cote de face à face conforme à la norme ASME B16.10 ou EN 558, ce qui permet au raccord de s’adapter sans déformer le tuyau.
- Modèle à tige avec rallonge pour une utilisation enterrée ou dans des espaces restreints.
- Matériaux du corps, de la cale et du siège, en fonction du milieu et de la température.
- Fiches d'essais en usine (corps et siège), fournies avec la vanne.
- Plans en 2D et 3D destinés aux fabricants de modules ou d'équipements.
- Délai de livraison divisé en deux parties : standard et sur mesure.
- L'interface de commande est désormais déclarée, au cas où l'automatisation viendrait un jour à être mise en place.
Le modèle n° 8 est celui qui résiste le mieux au vieillissement. Les actionneurs multitours se fixent aux vannes à guillotine à l’aide d’une interface à bride normalisée définie par la norme ISO 5210 (ISO, 2017). Les gammes d’actionneurs disponibles sur le marché couvrent généralement des couples nominaux allant de quelques dizaines de Nm à environ 3 000 Nm, avec des vitesses de sortie comprises entre 18 et 48 tr/min. Cette plage couvre les applications des vannes à guillotine dans toutes les gammes de tailles courantes. Une vanne commandée en tenant compte de l’interface et du couple requis peut être équipée d’un actionneur par simple vissage. Une vanne commandée sans ces éléments deviendra un projet de découpe au chalumeau dès que quelqu’un souhaitera la fermer à distance.
L'actionnement multitours en bref
- Interface de montage : la bride multitours normalisée selon la norme ISO 5210
- Couples nominaux : de quelques dizaines de Nm à environ 3 000 Nm
- Vitesses de sortie : entre 18 et 48 tr/min environ
Pourquoi les problèmes d'installation sont-ils déjà présents au moment de l'achat ?
Relisez la ligne de coûts en vous mettant dans la peau d’un chef de projet. L’écart entre le $250 et le $1 200, tel qu’il apparaît dans le sous-sol du propriétaire, s’amplifie à l’échelle sans que la forme ne change. La main-d’œuvre d’urgence, les arrêts imprévus et les retouches sont tous facturés a posteriori. Tout cela remonte à une décision qui aurait pu être prise gratuitement plus tôt. Les défaillances sur site au niveau de la section à brides, des cales coincées, des sièges brûlés et des boîtiers à court de lubrification, c’est la même histoire, mais à plus grande échelle.
C'est là tout l'argument en faveur de la classification de la liste des délais de commande comme relevant de l'ingénierie plutôt que de l'administration. Chaque ligne de la liste élimine une défaillance spécifique d'un composant. Les cotes de face à face éliminent les alignements forcés. Les procès-verbaux d'essai éliminent les arguments de réception. Les interfaces d'actionnement déclarées éliminent la mise à niveau ultérieure. Aucun élément de la liste ne coûte autant que n'importe laquelle de ces défaillances.
Pour les acheteurs de projets et les fabricants d’équipements, la tendance est de plus en plus claire, et non l’inverse. Le marché des vannes industrielles et des actionneurs devrait croître d’environ 5,5 % par an jusqu’en 2034 (Fortune Business Insights, 2026). Selon cette courbe, le marché passera d’environ $170,6 milliards en 2026 à environ $261,6 milliards d’ici 2034. Les vannes motorisées sont à la pointe de cette croissance. Les grands diamètres et les points difficiles d’accès constituent naturellement les premiers candidats. Si une position est susceptible d’être automatisée, commandez-la ainsi dès le départ et laissez l’interface ISO 5210 faire son travail.
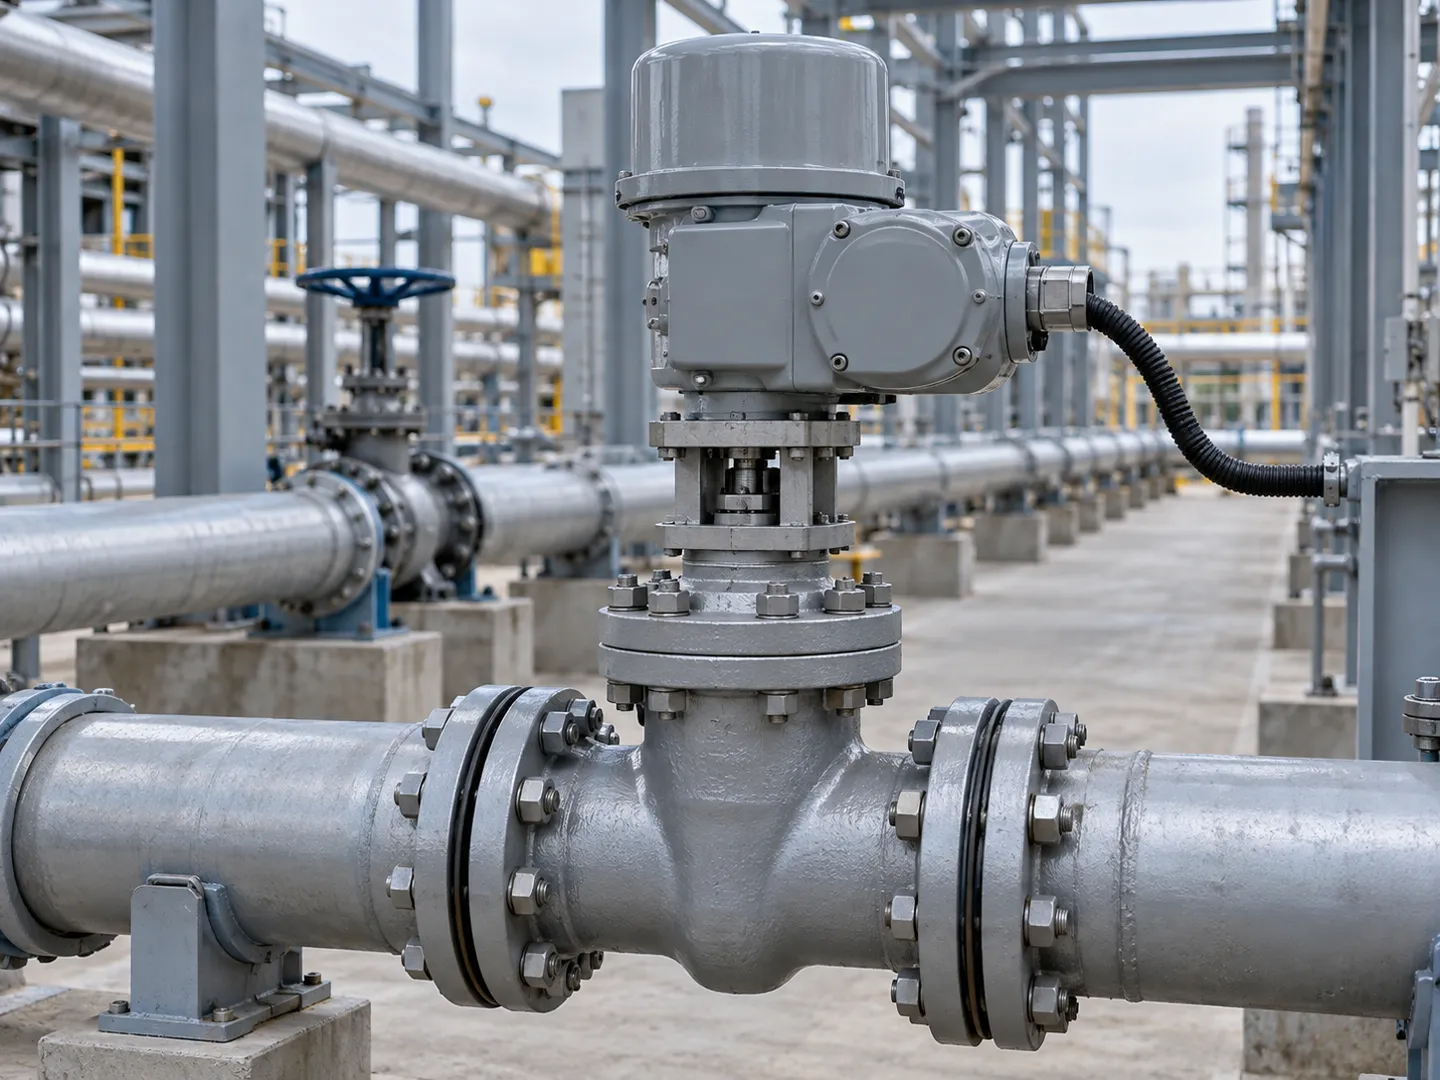
Si vous choisissez correctement la vanne dès le départ, la partie de cet article consacrée à l'installation se résume à une simple formalité. Si vous la choisissez à la va-vite, aucune mesure corrective sur place ne pourra rattraper la situation.
Transformez votre cahier des charges en une offre complète
VINCER fabrique sur une seule ligne des ensembles de vannes à guillotine à commande manuelle et électrique multitours, et fournit les plans, les rapports d'essais en usine et un devis dans les 24 heures.
Demander un devisRéférences
- ISO. “ ISO 5210 : Vannes industrielles – Montage d’actionneurs multitours sur les vannes industrielles. ” 2017. https://www.iso.org/obp/ui/#iso:std:iso:5210:ed-2:v1:en
- r/askaplumber. “ Quelles sont les chances que cette vanne à guillotine fonctionne en cas d'urgence ? ” 2025. https://www.reddit.com/r/askaplumber/comments/1nwxo0u/odds_of_this_gate_valve_working_in_an_emergency/
- r/Plomberie. “ J'ai demandé le remplacement du robinet à bille sur la vanne d'arrêt principale, mais on m'a installé une vanne à guillotine à la place. ” 2025. https://www.reddit.com/r/Plumbing/comments/1k66za2/asked_for_ball_valve_replacement_on_main_shutoff/
- r/Plomberie. “ Comment remplacer une vanne à guillotine. ” 2026. https://www.reddit.com/r/Plumbing/comments/1qbs19x/how_to_replace_gate_valve/
- Forum Terry Love sur la plomberie. “ Une vanne à guillotine bloquée… Si j'utilise une pince-étau, est-ce que je risque de provoquer une fuite importante ? ” 2013. https://terrylove.com/forums/index.php?threads/stuck-gate-valve-if-i-take-channel-locks-to-it-could-i-cause-a-massive-leak.52881/
- Fortune Business Insights. “ Taille et croissance du marché des vannes et actionneurs industriels, 2034. ” 2026. https://www.fortunebusinessinsights.com/industrial-valves-and-actuators-market-117377