
Le processus de fabrication des batteries : un aperçu des équipements en trois étapes
La fabrication de batteries ne se résume pas à une seule machine : il s'agit d'une chaîne coordonnée de plus de 50 étapes de processus distinctes, réparties sur trois phases de production distinctes, chacune nécessitant son propre équipement spécialisé. La compréhension de cette structure en trois phases est une condition préalable pour prendre des décisions éclairées en matière d'équipement, que vous envisagiez la mise en place d'une nouvelle ligne de production ou la modernisation d'une installation existante.
Les trois étapes se répartissent, en termes d'investissement en capital, à peu près comme suit : La fabrication d'électrodes représente environ 40% du coût total de l'équipement, L'assemblage des cellules prend environ 30%, et commandes de formation et d'essai des 30% restants (Énergie photovoltaïque et matériaux, RWTH d'Aix-la-Chapelle, 2024). Il ne s’agit pas d’un secteur marginal : le marché mondial des équipements de fabrication de batteries s’élevait à $15,6 milliards en 2025 et devrait atteindre $36,9 milliards d’ici 2030, avec un taux de croissance annuel composé de 18,8%, porté par l’adoption des véhicules électriques et la demande en stockage d’énergie à l’échelle du réseau (Recherche et marchés, 2025).
Comparez cela à la construction automobile : l'étape de fabrication des électrodes correspond au moulage du bloc-moteur ; si l'on se trompe à ce stade, rien en aval ne pourra y remédier. L'assemblage des cellules correspond à la chaîne de montage finale où les composants sont assemblés. La formation et les essais correspondent au contrôle qualité et aux essais sur route. Chaque étape dépend de la précédente, et chacune implique des choix d'équipements qui déterminent vos capacités de production pour les années à venir.
Il existe toutefois une catégorie d'équipements qui intervient à toutes les trois étapes — du mélange de la pâte au remplissage d'électrolyte en passant par le séchage sous vide — et qui n'est pratiquement jamais mentionnée dans les guides consacrés aux équipements pour batteries : les vannes et les systèmes de contrôle des fluides. Nous y reviendrons plus en détail ci-dessous.
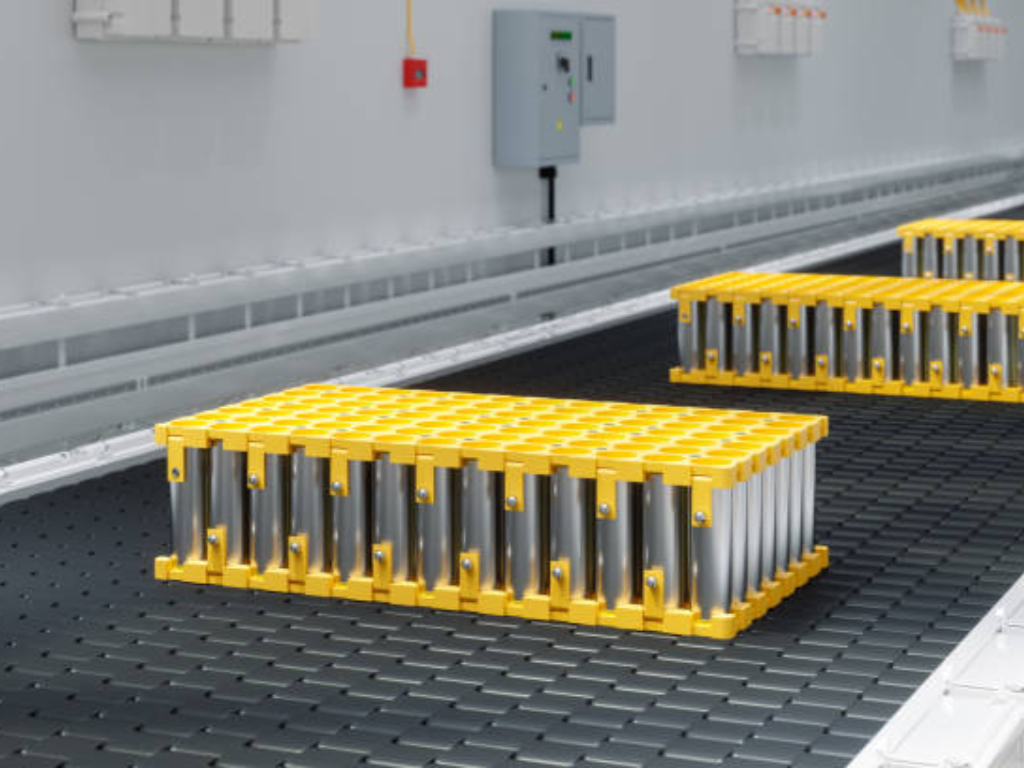
Équipements de fabrication d'électrodes : là où commence la qualité des cellules
La qualité des électrodes se joue en amont : si la suspension n'est pas correcte, aucune précision en aval ne pourra y remédier. Les trois étapes de fabrication des électrodes constituent une chaîne de qualité où chaque étape amplifie ou corrige la précédente, à commencer par le malaxeur.
Équipements de mélange : la clé de la qualité des électrodes
C'est lors du mélange que se joue la performance de la batterie. Les matériaux actifs, les additifs conducteurs, les liants polymères et les solvants doivent être dispersés dans une suspension homogène présentant une teneur en solides précise, généralement comprise entre 65 et 75 % pour les cathodes NMC et entre 50 et 60 % pour les cathodes LFP. La finesse de dispersion doit rester inférieure à 15 microns ; des agglomérats plus gros entraînent des défauts de revêtement qui se traduisent par une défaillance de la cellule.
Le choix de l'équipement a ici des implications énergétiques importantes que la plupart des acheteurs négligent. Les mélangeurs planétaires traditionnels consomment environ 8 000 kWh par lot. Les nouvelles technologies de mélange par cisaillement hydrodynamique, telles que le MixSolver d'Eirich, permettent d'obtenir la même qualité de dispersion avec environ 400 kWh, soit une réduction de 95% de la consommation d'énergie. Sur toute la durée de vie d'une chaîne de production fonctionnant en trois équipes, cette différence à elle seule peut dépasser le prix d'achat du mélangeur lui-même.
Un cycle de mélange type dure entre 2 et 3 heures : 10 à 30 minutes de mélange à sec, 30 à 60 minutes de malaxage et 60 à 120 minutes de dispersion finale. La cohérence d'un lot à l'autre constitue ici le premier gage de l'uniformité des cellules.
Passer d'un malaxeur planétaire traditionnel (8 000 kWh par lot) à un mélangeur à cisaillement hydrodynamique tel que l’Eirich MixSolver (400 kWh par lot) réduit la consommation d'énergie de 95%. Sur toute la durée de vie d'une chaîne de production fonctionnant en trois équipes, cette économie à elle seule peut dépasser le prix d'achat du malaxeur.
Équipements d'enduction et de séchage : l'étape la plus gourmande en énergie
C'est au niveau de l'enduction et du séchage que le budget d'investissement et la facture énergétique se rejoignent. Cette étape représente à elle seule environ 15% du coût total de fabrication, mais consomme plus de 75% de l'énergie totale de la chaîne de production (Énergie photovoltaïque et matériaux, RWTH d'Aix-la-Chapelle, 2024). La technologie dominante est le revêtement par filière à fente : une tête d'extrusion de précision qui dépose une pâte sur une feuille de collecteur de courant en aluminium ou en cuivre. Sur une ligne de production, les vitesses de revêtement varient entre 20 et 80 mètres par minute.
Les exigences de précision sont très strictes : la tolérance d'épaisseur du revêtement doit rester comprise entre ±2 microns, et l'écart de densité surfacique doit rester inférieur à ±1,5%. Derrière la tête d'enduction se trouve un four de séchage s'étendant sur 60 à 100 mètres, équipé d'unités de chauffage électrique consommant entre 1 058 et 2 292 kW selon la vitesse et la largeur de la ligne. Les lignes modernes intègrent de plus en plus souvent des systèmes de récupération du solvant NMP en boucle fermée, capables de récupérer plus de 90% de solvant — ce qui constitue à la fois une exigence de conformité environnementale et une réduction significative des coûts d’exploitation, comme le démontrent les installations de lignes de production du groupe Dürr dans les gigafactories européennes.
Pour les équipes chargées des achats, le système de séchage des revêtements constitue le choix d'équipement le plus important au stade de la fabrication des électrodes : il détermine la vitesse maximale de la ligne de production, le coût énergétique par kWh de production de cellules et le niveau maximal de qualité des revêtements.
Équipements de calandrage et de refendage : la précision à grande vitesse
Une fois séchée, l'électrode enduite passe dans une presse à rouleaux de calandrage qui comprime la couche de matériau jusqu'à atteindre la densité visée, généralement comprise entre 3,4 et 3,7 g/cm³ pour les cathodes NMC et entre 1,5 et 1,7 g/cm³ pour les anodes en graphite. L'objectif est d'obtenir une porosité comprise entre 25 et 35% : si le matériau est trop dense, l'électrolyte ne peut pas y pénétrer ; s'il est trop poreux, la conductivité électrique s'en trouve réduite.
Le rouleau d'électrodes calandré passe ensuite dans la machine à refendre, où des lames rotatives ou des systèmes laser le découpent en bandes étroites à une vitesse de 50 à 100 mètres par minute. La tolérance de largeur doit rester comprise entre ±0,3 mm, et surtout la hauteur des bavures sur le bord de coupe doit rester inférieure à 10 microns. Une bavure dépassant ce seuil peut percer le séparateur lors de l’assemblage de la cellule, provoquant un court-circuit interne et un risque pour la sécurité qu’aucun test de fin de ligne ne peut détecter de manière fiable.
Équipements d'assemblage de cellules : enroulement, empilage et le défi du remplissage
Le choix le plus important en matière d'équipement dans l'assemblage des cellules est celui entre l'enroulement et l'empilage, et la réponse dépend entièrement du format de vos cellules. Les cellules cylindriques nécessitent un enroulement ; les cellules de type « pouch » nécessitent un empilage ; les cellules prismatiques se situent entre les deux, et ce choix détermine votre vitesse de production, votre taux de rendement et votre structure de coûts.
Enroulement ou empilage : un choix déterminant en matière d'équipement
Les bobineuses traitent des bandes continues d’anode, de séparateur et de cathode pour les enrouler en un “ rouleau cylindrique ” ou aplati. Cette technologie est bien établie et d’une rapidité fulgurante : les enrouleuses cylindriques de pointe proposées par des fabricants tels que Yinghe Technology et Han’s SLE dépassent les 260 pièces par minute (PPM), tandis que les enrouleuses prismatiques fonctionnent à un rythme de 24 à 40 PPM. Le contrôle de la tension pendant l’enroulement doit respecter une précision de ±0,5 N ; toute fluctuation entraîne un désalignement des électrodes qui réduit la capacité et la durée de vie de la batterie.
Les machines d’empilage, en revanche, superposent des feuilles individuelles d’anode, de séparateur et de cathode en alternance, la méthode dite “ d’empilage en Z ” étant l’approche dominante pour les cellules de type « pouch ». La vitesse d’empilage s’est considérablement améliorée, les équipements de la génération actuelle atteignant 0,15 à 0,39 seconde par feuille. Le principal avantage de l'empilage réside dans une meilleure utilisation de l'espace à l'intérieur de la cellule et une réduction des contraintes internes, ce qui se traduit par une durée de vie plus longue, ce qui est particulièrement important pour les applications liées aux véhicules électriques et au stockage d'énergie, où les périodes de garantie s'étendent de 8 à 10 ans.
Le cadre décisionnel pratique est simple : si vous fabriquez des cellules cylindriques en grande série, l'enroulement est la seule option viable. Si vous fabriquez des cellules de type « pouch », l'empilement est obligatoire. Pour les cellules prismatiques, le choix se fait entre la vitesse (l'enroulement l'emporte) et la durée de vie ainsi que la densité énergétique (l'empilement l'emporte). De nombreux grands fabricants utilisent ces deux technologies sur des lignes de production distinctes.
Remplissage d'électrolyte et assemblage : la précision dans des environnements contrôlés
La chaîne d'assemblage — qui comprend l'insertion du module d'électrodes dans le boîtier de la cellule, le soudage au laser des languettes et des bornes, l'injection d'électrolyte et la fermeture hermétique — se déroule entièrement dans des salles sèches où le point de rosée est maintenu entre -50 °C et -80 °C. À ces niveaux d'humidité, l'air contient moins d'une partie par million de vapeur d'eau. Une seule goutte de sueur contient suffisamment d'humidité pour détruire tout un lot de cellules.
Le remplissage en électrolyte constitue l’étape la plus délicate : le volume précis d’électrolyte – généralement de l’hexafluorophosphate de lithium (LiPF†) dissous dans des solvants organiques à base de carbonate – doit être dosé avec une précision de ±0,5% par rapport au poids cible, sous vide. L’équipement de remplissage lui-même doit être fabriqué à partir de matériaux compatibles avec la composition chimique agressive de l’électrolyte, car toute réaction avec l’humidité produit de l’acide fluorhydrique, l’une des substances les plus corrosives utilisées dans l’industrie.
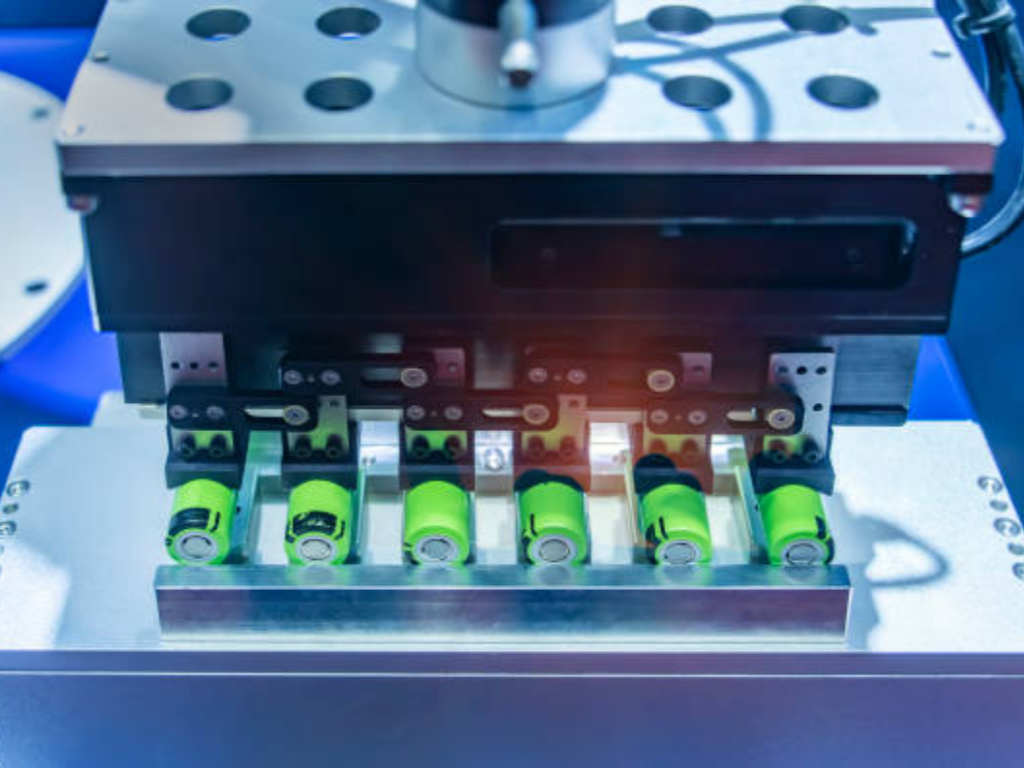
Formation et essais : le goulot d'étranglement le plus coûteux dans la production de batteries
La formation — c'est-à-dire la série initiale de cycles de charge-décharge qui permet la formation de la couche d'interphase électrolytique solide (SEI) sur l'anode — constitue l'étape la plus longue de la fabrication d'une batterie, puisqu'elle dure entre 1,5 et 3 semaines selon la composition chimique et la capacité de la cellule. Il s'agit également de l'étape la plus coûteuse, représentant environ 32,61 TP3T du coût total de fabrication (Énergie photovoltaïque et matériaux, RWTH d'Aix-la-Chapelle, 2024). La formation du SEI consomme entre 5 et 101 TP3T du stock initial de lithium de la cellule, ce qui réduit définitivement sa capacité ; toutefois, sans ce processus, la cellule subirait une dégradation catastrophique dès les premiers cycles.
Le vieillissement intervient après la fabrication : les cellules sont maintenues à une température élevée afin d’accélérer la stabilisation des réactions secondaires, et celles présentant des taux d’autodécharge anormaux sont identifiées et éliminées. Enfin, un équipement de tri mesure la capacité et la résistance interne de chaque cellule, puis les répartit dans des bacs où l’écart de capacité au sein d’un même grade doit rester inférieur à 1%. C’est cette homogénéité qui garantit la fiabilité d’un bloc-batterie : une seule cellule défaillante dans une chaîne en série peut nuire à l’ensemble du bloc.
La phase de formation et de test est celle qu’il est le plus difficile d’accélérer uniquement par le biais d’investissements. Même s’il est possible d’acquérir des enduiseuses et des enrouleuses plus rapides, la durée de formation est fondamentalement limitée par l’électrochimie. Le secteur se concentre actuellement sur les armoires de formation multi-cellules simultanées et sur les algorithmes prédictifs capables de réduire le temps de vieillissement en identifiant plus tôt les cellules stabilisées.
Un élément essentiel souvent négligé : les vannes et la régulation des fluides dans la fabrication de batteries
Quand on pense aux équipements de fabrication de batteries, on imagine généralement des machines d’enduction et des lignes d’enroulement. Mais à chaque étape — du mélange de la pâte à l’injection de l’électrolyte, en passant par le séchage sous vide —, un réseau invisible composé de milliers de vannes et d’actionneurs contrôle le débit, la pression et la pureté de chaque matériau qui entre dans une cellule de batterie. Une seule « gigafactory » peut compter plus de 5 000 vannes de régulation (Festo, 2025), et dans la gigafactory Ett de Northvolt, en Suède, plus de 1 000 actionneurs pneumatiques ont été installés sur les vannes de process tout au long de la chaîne de production (Rotork, 2024).
Les différents types de vannes et leur rôle tout au long de la chaîne de production des batteries
Les différentes étapes nécessitent des configurations de vannes adaptées. Lors du mélange des boues, des vannes à bille associées à des actionneurs pneumatiques quart de tour et à des boîtiers de capteurs dosent les matières actives, les liants et les solvants dans le mélangeur selon les quantités précises prévues par la recette. Les ensembles de vannes papillon préassemblés sont courants dans cette section. Lors du remplissage d’électrolyte, des vannes à membrane et des vannes à pincement assurent le dosage de précision ; choisies pour leur conception sans contamination et leur résistance chimique, elles distribuent des volumes exacts d’électrolyte dans les cellules sous vide. Dans les sections de séchage et de vide, des vannes papillon régulent l’évacuation des chambres tandis que des régulateurs de pression proportionnels contrôlent avec précision les niveaux de vide afin de réduire la consommation d’énergie. Pour le dosage de produits chimiques corrosifs lors de la production de matériaux cathodiques, des vannes à siège angulaire gèrent les cycles rapides d’ouverture et de fermeture.
Les actionneurs qui commandent ces vannes sont principalement des modèles pneumatiques à quart de tour, dotés d'un retour par ressort ou d'une configuration à double effet pour garantir un fonctionnement en sécurité intégrée. Des positionneurs intelligents assurent une régulation proportionnelle numérique lorsque la précision du processus l'exige.
Qu'est-ce qui fait qu'une valve est “ de qualité batterie ” : compatibilité et choix des matériaux
Les vannes industrielles ne sont pas systématiquement adaptées aux chaînes de production de batteries. Trois critères distinguent les vannes destinées à l'industrie des batteries des vannes industrielles à usage général : la pureté des matériaux, la compatibilité environnementale et la certification.
La contrainte la plus critique en matière de matériaux est l’interdiction absolue du cuivre et du zinc. Ces métaux, couramment utilisés dans les composants pneumatiques standard et les pièces moulées sous pression en alliage d’aluminium, peuvent libérer des particules microscopiques susceptibles de contaminer les matériaux des électrodes et de provoquer des courts-circuits internes. À la place, les vannes destinées aux batteries doivent être fabriquées en acier inoxydable 316L, en PTFE (Téflon), en PVDF ou en PPGF (polypropylène renforcé de fibres de verre). L'écart de performances est considérable : les vannes à bille à orifice en V en PVDF offrent une résistance à l'abrasion 100 fois supérieure à celle des alternatives métalliques revêtues de PTFE dans les applications de dosage de produits chimiques corrosifs, tandis que les vannes à bille en PPGF offrent une résistance à l'abrasion 30 fois supérieure pour la manipulation de boues. Dans les environnements de salles blanches, même la lubrification des vannes a son importance : la graisse standard perd son pouvoir lubrifiant en dessous de -20 °C, tandis que les graisses spécialisées à faible point de rosée conservent leurs performances jusqu’à -80 °C. La certification ATEX antidéflagrante est obligatoire pour toute vanne installée dans les zones de remplissage d’électrolyte et de formation, où les vapeurs de solvants inflammables présentent un risque d’inflammation.
Pour les équipes d’approvisionnement chargées de se procurer des vannes destinées aux chaînes de production de batteries, le fait de travailler avec des fabricants certifiés ISO 9001, CE et SIL et proposant plus de 50 options de matériaux, notamment l’acier inoxydable 316L, le PTFE et le PVDF pour les environnements sans cuivre ni zinc, permet d’éviter des mois de sélection des fournisseurs. La possibilité de personnaliser les vannes selon 10 paramètres fonctionnels, allant de la plage de température à la configuration antidéflagrante en passant par la vitesse de commutation, permet à un seul cahier des charges de couvrir l’ensemble de la chaîne de production, plutôt que d’imposer des processus d’approvisionnement distincts pour les différentes étapes du processus.
Comment évaluer les fournisseurs d'équipements destinés à la fabrication de batteries
Une fois que vous avez déterminé le matériel dont vous avez besoin, la question suivante est de savoir auprès de qui l'acheter ; or, l'offre la moins chère est rarement l'option la plus économique sur toute la durée de vie du matériel. Un cadre d'évaluation structuré permet d'éviter l'erreur la plus courante en matière d'achat : comparer uniquement les prix d'achat tout en négligeant le coût total de possession.
Commencez par vérifier les capacités techniques : le fournisseur couvre-t-il l’ensemble de la chaîne de processus dont vous avez besoin, ou devrez-vous assembler des équipements provenant de plusieurs fournisseurs et gérer vous-même l’intégration ? Exigez des essais de réception en usine (FAT) avec des conditions de charge simulées et des journaux de données de performance avant l’expédition ; un fournisseur qui refuse les FAT constitue un signal d’alerte, quel que soit le prix. Vérifiez les certifications : la norme ISO 9001 constitue la référence en matière de gestion de la qualité, la norme IATF 16949 ajoute la rigueur propre au secteur automobile, et le marquage CE confirme la conformité aux normes de sécurité de l’UE. Pour les vannes et les actionneurs en particulier, la certification SIL (Safety Integrity Level) fournit une vérification indépendante de la fiabilité dans les applications critiques pour la sécurité.
La fiabilité des livraisons distingue les fournisseurs professionnels des fournisseurs opportunistes. Les équipements de chaîne de production standard doivent être expédiés dans les 45 à 60 jours suivant la confirmation de la commande ; un taux de respect des délais de livraison inférieur à 95 %% révèle des problèmes systémiques. La structure du contrat est tout aussi importante : le calendrier de paiement standard dans le secteur est le suivant : 30 %% d'acompte, 60 %% avant l'expédition après validation des essais de réception en usine (FAT), et 10 %% après les essais de réception sur site (SAT) ; cela protège les deux parties et aligne leurs intérêts.
Enfin, évaluez les capacités du fournisseur en matière de service après-vente avant d’en avoir besoin. Un arrêt de chaîne de production coûte bien plus cher que n’importe quelle remise sur le matériel. Le fournisseur est-il en mesure de fournir un diagnostic à distance en quelques heures ? Dispose-t-il d’un stock régional de pièces de rechange ? Une équipe d’ingénieurs forte de plus d’une décennie d’expérience dans le domaine et s’engageant à intervenir dans un délai de 12 heures permet de transformer une urgence de production en une interruption gérable.
Pour les fabricants de batteries qui envisagent de mettre en place de nouvelles lignes de production ou de moderniser leurs installations existantes, une consultation technique gratuite sur les spécifications des vannes et des actionneurs — portant notamment sur la compatibilité avec les fluides, les pressions nominales, les normes de raccordement et le choix des matériaux parmi plus de 50 options — peut être organisée dans un délai de 12 heures. Discutez des besoins de votre ligne de production de batteries avec une équipe d'ingénieurs à l'adresse Vanne VINCER.
Références
- Research and Markets. “ Marché des équipements de fabrication de batteries : prévisions mondiales jusqu'en 2030 ”. 2025. https://www.researchandmarkets.com/reports/5703171/
- PEM RWTH Aachen. “ Guide des procédés de fabrication des cellules de batterie lithium-ion ”. 2024. https://www.pem.rwth-aachen.de/
- Festo. “ Automatisation pour la fabrication de batteries ”. 2025. https://www.festo.com/
- Rotork / Eltav. “ Une usine de batteries écologiques en Suède équipée d'actionneurs Rotork. ” 2024. https://www.eltav.com/
- Emerson Automation Experts. “ Considérations relatives aux vannes de régulation dans les applications liées aux batteries au lithium ”. 2024. https://www.emersonautomationexperts.com/
- VINCER Valve. “Certifications.” https://www.vincervalve.com/certification/
- VINCER Valve. “ Contactez-nous pour obtenir un devis. ” https://www.vincervalve.com/contact-for-a-quote/
- VINCER Valve. Page d'accueil. https://www.vincervalve.com/


