
Het productieproces van batterijen: een overzicht van de apparatuur in drie fasen
De productie van batterijen is niet het werk van één machine, maar een gecoördineerde keten van meer dan 50 afzonderlijke processtappen, verdeeld over drie verschillende productiefasen, die elk hun eigen gespecialiseerde apparatuur vereisen. Inzicht in dit driestappenmodel is een voorwaarde om weloverwogen beslissingen te nemen over de benodigde apparatuur, of u nu een nieuwe productielijn plant of een bestaande faciliteit moderniseert.
De drie fasen kunnen wat betreft kapitaalinvesteringen grofweg als volgt worden onderverdeeld: De productie van elektroden is goed voor ongeveer 40% van de totale kosten van de apparatuur, Het samenstellen van de cel duurt ongeveer 30%, en opmaak- en testopdrachten voor de resterende 30% (Fotovoltaïsche energie en materialen, RWTH Aken, 2024). Dit is geen marginale sector: de wereldwijde markt voor apparatuur voor de productie van batterijen bedroeg in 2025 $15,6 miljard en zal naar verwachting tegen 2030 $36,9 miljard bedragen, met een samengesteld jaarlijks groeipercentage van 18,8%, aangedreven door de opkomst van elektrische voertuigen en de vraag naar energieopslag op netniveau (Onderzoek en markten, 2025).
Zie het als de autoproductie: de elektrodenfase is het gieten van het motorblok – als dat misgaat, kan niets verderop in het proces dat nog rechtzetten. De celassemblage is de eindassemblagelijn waar de onderdelen worden samengevoegd. De vormings- en testfase is de kwaliteitscontrole en de testrit. Elke fase is afhankelijk van de fase ervoor, en bij elke fase moeten er beslissingen over apparatuur worden genomen die je productiecapaciteiten voor jaren vastleggen.
Er is echter één categorie apparatuur die in alle drie de fasen terugkomt – van het mengen van de slurry tot het vullen met elektrolyt en het vacuümdrogen – en die in handleidingen over batterijapparatuur vrijwel geen aandacht krijgt: kleppen en vloeistofregelsystemen. Daarover verderop meer.
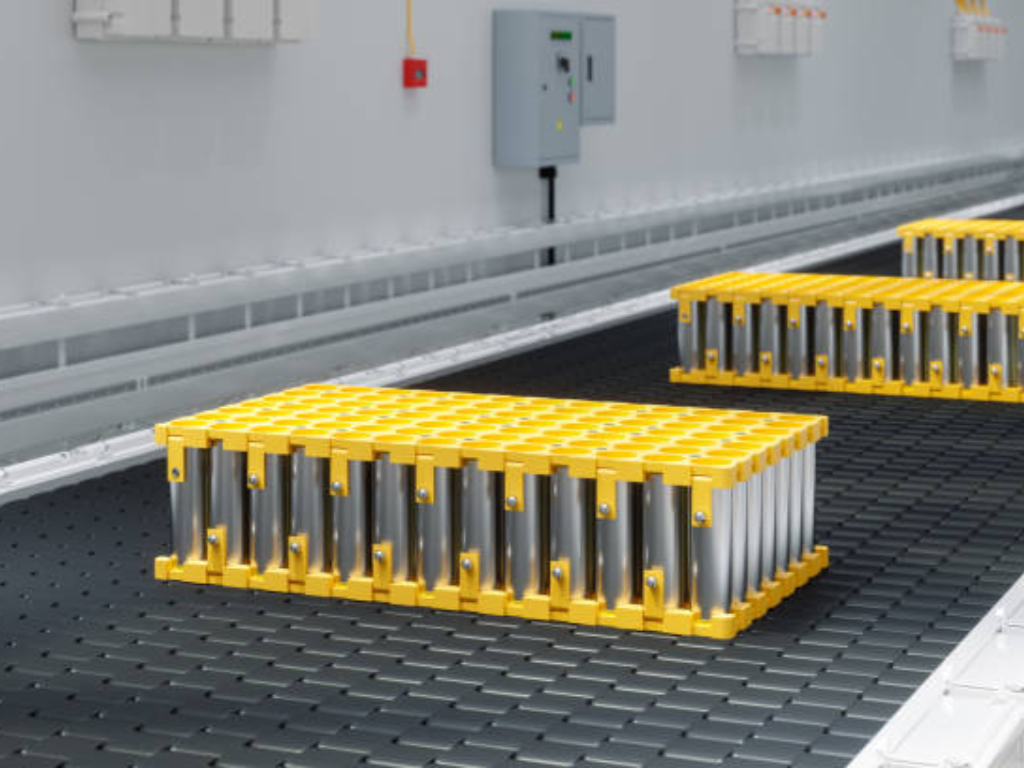
Apparatuur voor de productie van elektroden: hier begint de kwaliteit van de cellen
De kwaliteit van de elektroden wordt al in de vroege fasen bepaald: als de slurry niet goed is, kan dit in de latere fasen, hoe nauwkeurig men ook te werk gaat, niet meer worden gecorrigeerd. De drie productiefasen bij de vervaardiging van elektroden vormen een kwaliteitsketen waarin elke stap de vorige versterkt of corrigeert, te beginnen bij de menger.
Mengapparatuur: de basis voor de kwaliteit van elektroden
Het mengproces is bepalend voor de prestaties van de batterij. Actieve materialen, geleidende additieven, polymeerbindmiddelen en oplosmiddelen moeten worden gedispergeerd tot een homogene slurry met een nauwkeurig vastestofgehalte, doorgaans 65–75% voor NMC-kathodes en 50–60% voor LFP-kathodes. De dispersiefijnheid moet onder de 15 micron blijven; grotere agglomeraten veroorzaken coatingdefecten die kunnen leiden tot celstoringen.
De keuze van de apparatuur heeft hier aanzienlijke gevolgen voor het energieverbruik, die door de meeste kopers over het hoofd worden gezien. Traditionele planetaire mengers verbruiken ongeveer 8.000 kWh per batch. Nieuwere hydrodynamische afschuifmengtechnologie, zoals de Eirich MixSolver, kan dezelfde dispersiekwaliteit bereiken met ongeveer 400 kWh, wat neerkomt op een vermindering van het energieverbruik met 95%. Over de gehele levensduur van een productielijn die in drie ploegen draait, kan dat verschil alleen al hoger zijn dan de aankoopprijs van de menger zelf.
Een typische mengcyclus duurt 2 tot 3 uur: 10 tot 30 minuten droog mengen, 30 tot 60 minuten kneden en 60 tot 120 minuten einddispersie. De consistentie tussen de verschillende batches is hierbij de belangrijkste factor voor de uniformiteit van de cellen.
Overstappen van een traditionele planetaire mixer (8.000 kWh per batch) naar een hydrodynamische schuifmenger zoals de Eirich MixSolver (400 kWh per batch) vermindert het energieverbruik met 95%. Over de gehele levensduur van een productielijn die in drie ploegen draait, kan die besparing alleen al hoger uitvallen dan de aankoopprijs van de mixer.
Coating- en droogapparatuur: de meest energie-intensieve stap
Bij het coaten en drogen komen de investeringsbegroting en de energierekening met elkaar in botsing. Deze ene stap is goed voor ongeveer 15% van de totale productiekosten, maar verbruikt meer dan 75% van het totale energieverbruik van de productielijn (Fotovoltaïsche energie en materialen, RWTH Aken, 2024). De meest gebruikte technologie is het coaten met een sleufmatrijs: een precisie-extrusiekop waarmee slurry op aluminium- of koperen stroomafnemerfolie wordt aangebracht. Op een productielijn variëren de coatingsnelheden van 20 tot 80 meter per minuut.
De precisie-eisen zijn zeer streng: de tolerantie voor de laagdikte moet binnen ±2 micron blijven en de afwijking in oppervlaktedichtheid moet onder ±1,5% blijven. Achter de coatingkop bevindt zich een droogoven van 60 tot 100 meter lang, met elektrische verwarmingselementen die, afhankelijk van de lijnsnelheid en -breedte, tussen 1.058 en 2.292 kW verbruiken. Moderne productielijnen maken steeds vaker gebruik van gesloten NMP-oplosmiddelterugwinningssystemen die meer dan 90% van het oplosmiddel kunnen terugwinnen – zowel een vereiste om aan milieunormen te voldoen als een aanzienlijke verlaging van de bedrijfskosten, zoals blijkt uit de installaties van de Dürr Group in Europese gigafabrieken.
Voor inkoopteams is het coating-droogsysteem de belangrijkste beslissing op het gebied van apparatuur in de elektrodefase: het bepaalt uw maximale lijnsnelheid, uw energiekosten per kWh celproductie en het maximale niveau van uw coatingkwaliteit.
Kalander- en snijapparatuur: precisie bij hoge snelheid
Na het drogen wordt de gecoate elektrode door een kalanderpers gevoerd, die de materiaallaag samendrukt tot de beoogde dichtheid – doorgaans 3,4–3,7 g/cm³ voor NMC-kathodes en 1,5–1,7 g/cm³ voor grafietanodes. Het doel is een porositeit van 25–35% te bereiken: als het materiaal te dicht is, kan de elektrolyt er niet doordringen; als het te los is, gaat dit ten koste van de elektrische geleidbaarheid.
De gekalanderde elektroderol gaat vervolgens de snijmachine binnen, waar draaiende messen of lasersystemen deze met een snelheid van 50-100 meter per minuut in smalle stroken snijden. De breedtetolerantie moet binnen ±0,3 mm blijven en cruciaal is dat de braamhoogte aan de snijrand onder de 10 micron blijft. Een braam die deze drempel overschrijdt, kan de separator doorboren tijdens de assemblage van de cel, waardoor een interne kortsluiting ontstaat en een veiligheidsrisico dat door geen enkele eindcontrole betrouwbaar kan worden opgespoord.
Apparatuur voor de assemblage van cellen: wikkelen, stapelen en de uitdaging van het vullen
De belangrijkste beslissing op het gebied van apparatuur bij de celassemblage is de keuze tussen oprollen en stapelen, en het antwoord hangt volledig af van uw celformaat. Cilindrische cellen moeten worden opgerold; pouch-cellen moeten worden gestapeld; prismatische cellen zitten daar tussenin, waarbij de keuze bepalend is voor uw productiesnelheid, opbrengstpercentage en kostenstructuur.
Wikkelen versus stapelen: de doorslaggevende keuze van apparatuur
Wikkelmachines verwerken doorlopende stroken anode, separator en kathode en rollen deze op tot een cilindrische of afgeplatte “jelly roll”. De technologie is volwassen en razendsnel: geavanceerde cilindrische wikkelmachines van fabrikanten als Yinghe Technology en Han’s SLE halen meer dan 260 stuks per minuut (PPM), terwijl prismatische wikkelmachines werken met een snelheid van 24-40 PPM. De spanningsregeling tijdens het wikkelen moet een nauwkeurigheid van ±0,5 N handhaven; elke schommeling leidt tot een verkeerde uitlijning van de elektroden, wat de capaciteit en de levensduur aantast.
Stapelmachines daarentegen stapelen afzonderlijke vellen anode, separator en kathode in afwisselende volgorde, waarbij de “Z-stapeling”-methode de gangbare aanpak is voor pouch-cellen. De stapelsnelheid is aanzienlijk verbeterd: apparatuur van de huidige generatie haalt 0,15 tot 0,39 seconden per vel. Het belangrijkste voordeel van stapelen is een betere benutting van de ruimte binnen de cel en minder interne spanning, wat zich vertaalt in een langere levensduur – wat met name belangrijk is voor EV- en energieopslagtoepassingen, waar de garantieperiodes oplopen tot 8–10 jaar.
Het praktische beslissingskader is duidelijk: als je cilindrische cellen in grote hoeveelheden produceert, is wikkelen de enige haalbare keuze. Als je pouch-cellen maakt, is stapelen verplicht. Bij prismatische cellen is de afweging tussen snelheid (wikkelen wint) en levensduur en energiedichtheid (stapelen wint). Veel grote fabrikanten passen beide technologieën toe op verschillende productielijnen.
Vullen met elektrolyt en assemblage: precisie in gecontroleerde omgevingen
De assemblagelijn – waarbij het elektrodepakket in de celbehuizing wordt geplaatst, de lipjes en aansluitingen met een laser worden gelast, de elektrolyt wordt ingespoten en de cel hermetisch wordt afgesloten – vindt volledig plaats in droogkamers waar het dauwpunt tussen -50 °C en -80 °C wordt gehouden. Bij deze luchtvochtigheidsniveaus bevat de lucht minder dan 1 deel per miljoen waterdamp. Eén enkele druppel zweet bevat genoeg vocht om een hele partij cellen onbruikbaar te maken.
Het vullen met elektrolyt is de meest gevoelige stap: het precieze volume elektrolyt – doorgaans lithiumhexafluorofosfaat (LiPF†), opgelost in organische carbonaatoplosmiddelen – moet onder vacuüm worden gedoseerd tot op ±0,5% van het streefgewicht. De afvulapparatuur zelf moet zijn vervaardigd uit materialen die bestand zijn tegen de agressieve chemische samenstelling van de elektrolyt, aangezien elke reactie met vocht fluorwaterstofzuur oplevert – een van de meest corrosieve stoffen die in de industrie worden gebruikt.
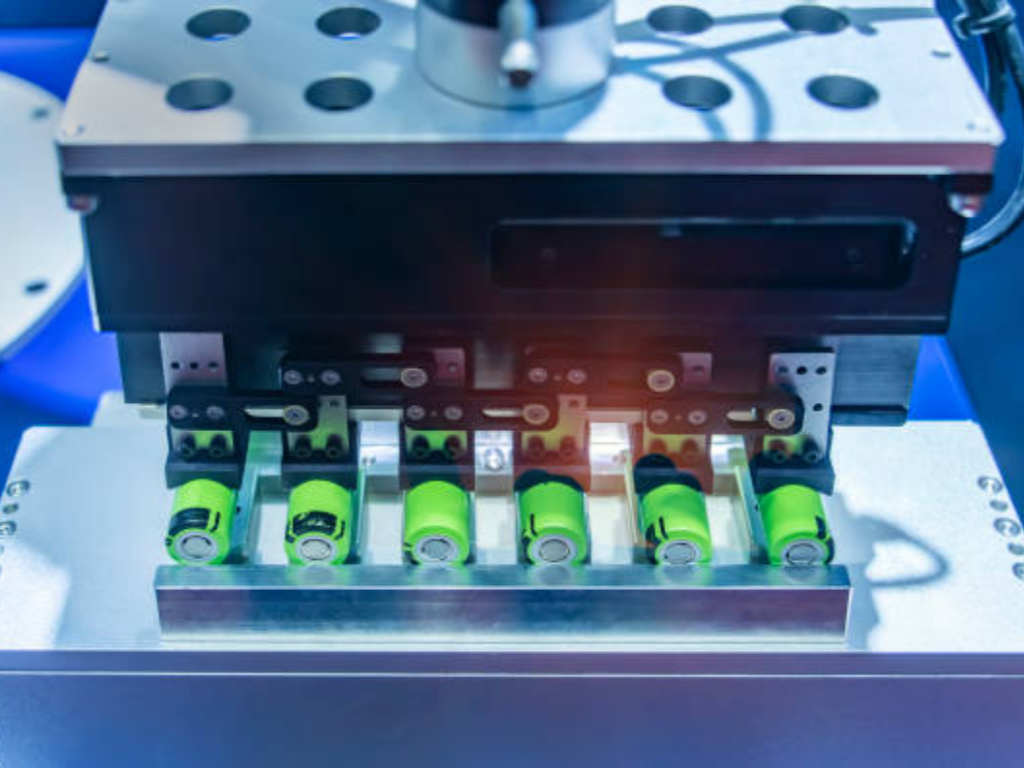
Productie en testen: het duurste knelpunt in de batterijproductie
De vorming – de eerste reeks laad- en ontlaadcycli waarbij de SEI-laag (Solid Electrolyte Interphase) op de anode wordt opgebouwd – is de meest tijdrovende stap in de batterijproductie en duurt 1,5 tot 3 weken, afhankelijk van de chemische samenstelling en de capaciteit van de cel. Dit is tevens de duurste stap, die ongeveer 32,6% van de totale productiekosten uitmaakt (Fotovoltaïsche energie en materialen, RWTH Aken, 2024). Bij de vorming van de SEI wordt 5-10% van de oorspronkelijke lithiumvoorraad van de cel verbruikt, waardoor de capaciteit blijvend afneemt, maar zonder deze vorming zou de cel al binnen de eerste paar cycli catastrofaal in prestatie achteruitgaan.
Na de productie volgt de rijping: de cellen worden bij een verhoogde temperatuur gehouden om de stabilisatie van nevenreacties te versnellen, en cellen met afwijkende zelfontladingssnelheden worden geïdentificeerd en verwijderd. Ten slotte meet sorteerapparatuur de capaciteit en interne weerstand van elke cel, waarna ze worden gesorteerd in bakken waarbij de capaciteitsafwijking binnen één klasse onder de 1% moet blijven. Deze consistentie zorgt ervoor dat een accupakket betrouwbaar presteert: één zwakke cel in een serieschakeling remt het hele pakket af.
De vormings- en testfase is het moeilijkst te versnellen met alleen kapitaaluitgaven. Hoewel je snellere coating- en wikkelmachines kunt aanschaffen, wordt de vormingstijd fundamenteel beperkt door de elektrochemie. De sector richt zich momenteel op kasten voor de gelijktijdige vorming van meerdere cellen en voorspellende algoritmen die de verouderingstijd kunnen verkorten door gestabiliseerde cellen eerder te identificeren.
Het vaak over het hoofd geziene essentiële onderdeel: kleppen en vloeistofregeling bij de productie van batterijen
Als mensen aan apparatuur voor de productie van batterijen denken, stellen ze zich coatingmachines en wikkelinstallaties voor. Maar in elke fase – van het mengen van de slurry tot het vullen met elektrolyt en het vacuümdrogen – loopt een verborgen netwerk van duizenden kleppen en aandrijvingen dat de doorstroming, druk en zuiverheid regelt van elk materiaal dat in een batterijcel terechtkomt. Eén enkele gigafabriek kan meer dan 5.000 regelkleppen bevatten (Festo, 2025), en in de Ett-gigafabriek van Northvolt in Zweden werden meer dan 1.000 pneumatische aandrijvingen geïnstalleerd op proceskleppen langs de hele productielijn (Rotork, 2024).
Soorten kleppen en hun functies in de batterijproductielijn
Verschillende fasen vereisen verschillende klepconfiguraties. Bij het mengen van slurry doseren kogelkranen, in combinatie met pneumatische kwartslag-aandrijvingen en sensorkasten, actieve stoffen, bindmiddelen en oplosmiddelen in de menger volgens nauwkeurige recepthoeveelheden. Voorgemonteerde vlinderklepeenheden zijn in deze sectie veel te zien. Bij het vullen met elektrolyt zorgen membraan- en knijpafsluiters voor de precieze dosering; deze zijn gekozen vanwege hun verontreinigingsvrije ontwerp en chemische bestendigheid en doseren exacte hoeveelheden elektrolyt in cellen onder vacuüm. In de droog- en vacuümgedeelten regelen vlinderkleppen het leegpompen van de kamers, terwijl proportionele drukregelaars de vacuümniveaus nauwkeurig regelen om het energieverbruik te verminderen. Voor het doseren van corrosieve chemicaliën bij de productie van kathodemateriaal zorgen hoekzittingafsluiters voor de snelle open- en sluitcycli.
De aandrijvingen van deze kleppen zijn overwegend pneumatische kwartslagmodellen met veerterugstelling of dubbelwerkende configuraties voor een faalveilige werking. Slimme stellingregelaars zorgen voor digitale proportionele regeling wanneer de precisie van het proces dit vereist.
Wat maakt een klep geschikt voor batterijtoepassingen: materiaalcompatibiliteit en -keuze
Industriële afsluiters zijn niet automatisch geschikt voor productielijnen voor batterijen. Er zijn drie vereisten die afsluiters van batterijkwaliteit onderscheiden van industriële afsluiters voor algemeen gebruik: materiaalzuiverheid, milieuvriendelijkheid en certificering.
De belangrijkste materiaaleis is het absolute verbod op koper en zink. Deze metalen, die veel voorkomen in standaard pneumatische componenten en onderdelen van gegoten aluminiumlegeringen, kunnen microscopisch kleine deeltjes afgeven die het elektrodemateriaal verontreinigen en interne kortsluitingen veroorzaken. In plaats daarvan moeten kleppen voor batterijtoepassingen vervaardigd zijn uit roestvrij staal 316L, PTFE (Teflon), PVDF of PPGF (polypropyleen met glasvezel). Het prestatieverschil is aanzienlijk: PVDF-kogelkranen met V-poort bieden 100 keer de slijtvastheid van met PTFE beklede metalen alternatieven in doseringstoepassingen met corrosieve chemicaliën, terwijl PPGF-kogelkranen 30 keer de slijtvastheid bieden bij het verwerken van slurry. Voor droge omgevingen is zelfs de smering van de klep van belang: standaardvet verliest zijn smerend vermogen onder -20 °C, terwijl speciale vetten met een laag dauwpunt hun prestaties behouden tot -80 °C. Een ATEX-certificering voor explosieveiligheid is verplicht voor elke klep die wordt geïnstalleerd in elektrolytvul- en -vormingsruimtes, waar ontvlambare oplosmiddeldampen een ontbrandingsrisico vormen.
Voor inkoopteams die afsluiters aanschaffen voor batterijproductielijnen, betekent het samenwerken met fabrikanten die beschikken over ISO 9001-, CE- en SIL-certificeringen en meer dan 50 materiaalopties aanbieden – waaronder 316L roestvrij staal, PTFE en PVDF voor koper- en zinkvrije omgevingen – dat maandenlang onderzoek naar leveranciers overbodig wordt. De mogelijkheid om afsluiters op 10 functionele aspecten aan te passen – van temperatuurklasse tot explosieveilige configuratie en schakelsnelheid – betekent dat één enkele leveranciersspecificatie de volledige productielijn kan dekken, in plaats van dat er afzonderlijke inkooptrajecten nodig zijn voor verschillende procesfasen.
Hoe leveranciers van apparatuur voor de productie van accu’s te beoordelen
Als u eenmaal weet welke apparatuur u nodig hebt, is de volgende vraag bij wie u deze moet aanschaffen, en de goedkoopste offerte is zelden de voordeligste optie over de gehele levensduur van de apparatuur. Een gestructureerd evaluatiekader voorkomt de meest voorkomende fout bij inkoop: alleen de aankoopprijzen vergelijken en daarbij de totale eigendomskosten buiten beschouwing laten.
Begin met het controleren van de technische capaciteiten: dekt de leverancier de volledige procesketen die u nodig hebt, of moet u apparatuur van verschillende leveranciers aan elkaar koppelen en de integratie zelf beheren? Vraag om een fabrieksacceptatietest (FAT) met gesimuleerde belastingsomstandigheden en prestatiegegevenslogboeken vóór verzending; een leverancier die een FAT weigert, is een rode vlag, ongeacht de prijs. Controleer de certificeringen: ISO 9001 is de basisnorm voor kwaliteitsmanagement, IATF 16949 voegt de strengheid van de automobielindustrie toe en de CE-markering bevestigt dat aan de EU-veiligheidsvoorschriften wordt voldaan. Specifiek voor kleppen en actuatoren biedt SIL-certificering (Safety Integrity Level) een onafhankelijke verificatie van de betrouwbaarheid in veiligheidskritische toepassingen.
De leverbetrouwbaarheid onderscheidt professionele leveranciers van opportunistische leveranciers. Standaardproductieapparatuur moet binnen 45 tot 60 dagen na orderbevestiging worden verzonden; een tijdige leveringsgraad van minder dan 95% duidt op structurele problemen. De contractstructuur is eveneens van belang: het in de branche gangbare betalingsschema is 30% aanbetaling, 60% vóór verzending na goedkeuring van de FAT, en 10% na de acceptatietest op locatie (SAT) – dit beschermt beide partijen en zorgt voor afgestemde prikkels.
Beoordeel ten slotte de aftersales-capaciteiten van de leverancier voordat u er daadwerkelijk behoefte aan hebt. Een stilstand van de productielijn kost veel meer dan welke korting op apparatuur dan ook. Kan de leverancier binnen enkele uren diagnose op afstand uitvoeren? Beschikt hij over een regionale voorraad reserveonderdelen? Een team van technici met meer dan tien jaar praktijkervaring en een vastgelegde reactietijd van 12 uur zorgt ervoor dat een productie-noodsituatie wordt omgezet in een beheersbare verstoring.
Voor batterijfabrikanten die nieuwe productielijnen plannen of bestaande faciliteiten willen moderniseren, kan binnen 12 uur een gratis technisch adviesgesprek worden geregeld over de specificaties van kleppen en aandrijvingen, waarbij onder meer wordt ingegaan op de compatibiliteit met verschillende media, drukwaarden, aansluitnormen en materiaalkeuze uit meer dan 50 materiaalopties. Bespreek de vereisten voor uw batterijproductielijn met een team van ingenieurs bij VINCER-klep.
Bronvermeldingen
- Research and Markets. “Markt voor apparatuur voor de productie van batterijen: wereldwijde prognose tot 2030.” 2025. https://www.researchandmarkets.com/reports/5703171/
- PEM RWTH Aachen. “Handleiding voor het productieproces van lithium-ionbatterijcellen.” 2024. https://www.pem.rwth-aachen.de/
- Festo. “Automatisering voor de productie van accu’s.” 2025. https://www.festo.com/
- Rotork / Eltav. “Groene batterijfabriek in Zweden, ondersteund door Rotork-aandrijvingen.” 2024. https://www.eltav.com/
- Emerson Automation Experts. “Overwegingen bij het gebruik van regelkleppen in toepassingen met lithiumbatterijen.” 2024. https://www.emersonautomationexperts.com/
- VINCER Valve. “Certificeringen.” https://www.vincervalve.com/certification/
- VINCER Valve. “Neem contact op voor een offerte.” https://www.vincervalve.com/contact-for-a-quote/
- VINCER Valve. Startpagina. https://www.vincervalve.com/


