
Der Batterieherstellungsprozess: Ein Überblick über die Anlagen in drei Phasen
Die Batterieherstellung besteht nicht aus einer einzigen Maschine, sondern aus einer aufeinander abgestimmten Kette von über 50 einzelnen Prozessschritten, die sich auf drei unterschiedliche Produktionsphasen verteilen, von denen jede ihre eigene Spezialausrüstung erfordert. Das Verständnis dieses dreistufigen Rahmens ist die Voraussetzung für fundierte Entscheidungen hinsichtlich der Ausrüstung – ganz gleich, ob Sie eine neue Produktionslinie planen oder eine bestehende Anlage modernisieren.
Die drei Phasen lassen sich hinsichtlich der Kapitalinvestitionen grob wie folgt unterteilen: Auf die Elektrodenherstellung entfallen etwa 40% der Gesamtkosten für die Ausrüstung, Die Zellmontage dauert etwa 30%, und Befehle zur Konfiguration und zum Testen der verbleibenden 30% (Photovoltaik und Energiemanagement, RWTH Aachen, 2024). Es handelt sich hierbei nicht um eine Randbranche – der weltweite Markt für Batterieproduktionsanlagen belief sich im Jahr 2025 auf $15,6 Milliarden und wird bis 2030 voraussichtlich $36,9 Milliarden erreichen, was einem durchschnittlichen jährlichen Wachstum von 18,8% entspricht. Diese Entwicklung wird durch die zunehmende Verbreitung von Elektrofahrzeugen und die Nachfrage nach Energiespeichersystemen im Netzmaßstab vorangetrieben (Forschung und Märkte, 2025).
Stellen Sie sich das wie in der Automobilfertigung vor: Die Elektrodenphase entspricht dem Guss des Motorblocks – wenn hier Fehler gemacht werden, lässt sich das in den nachfolgenden Schritten nicht mehr beheben. Die Zellmontage ist das Endmontagelinie, auf der die Komponenten zusammengeführt werden. Die Formierung und Prüfung entsprechen der Qualitätskontrolle und der Testfahrt. Jede Phase hängt von der vorhergehenden ab, und bei jeder müssen Entscheidungen über die Ausrüstung getroffen werden, die Ihre Produktionskapazitäten für Jahre festlegen.
Es gibt jedoch eine Anlagenkategorie, die sich über alle drei Phasen erstreckt – vom Mischen der Suspension über das Einfüllen des Elektrolyts bis hin zur Vakuumtrocknung – und in Leitfäden zu Batterieanlagen kaum Beachtung findet: Ventile und Flüssigkeitsregelsysteme. Mehr dazu weiter unten.
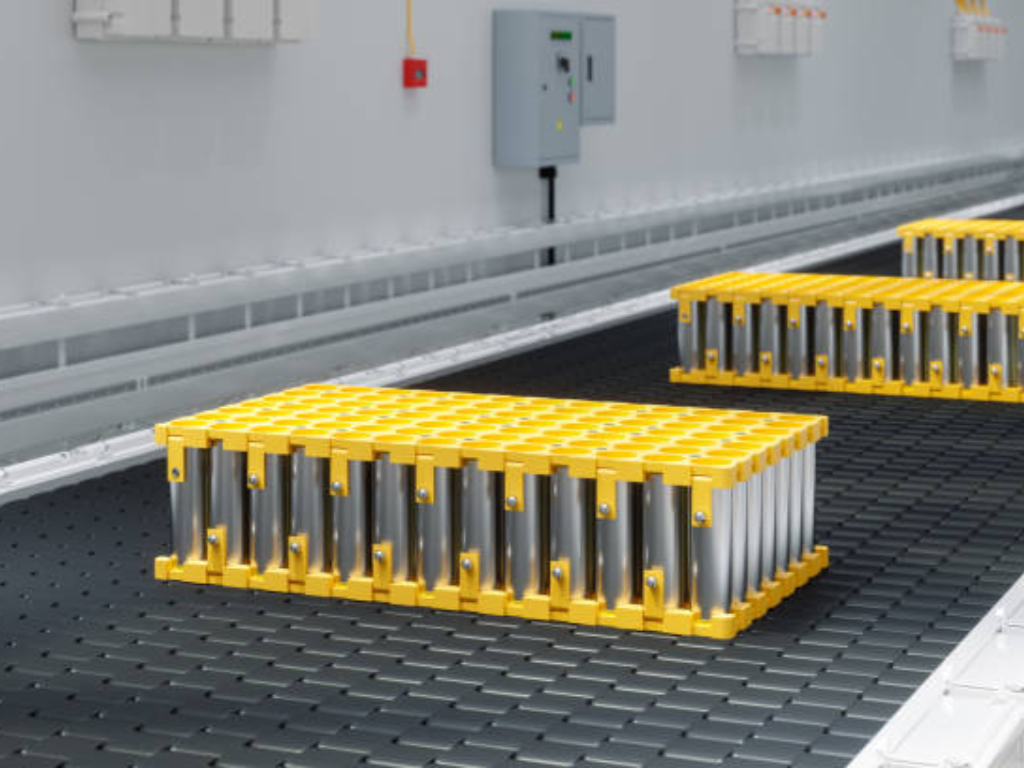
Anlagen zur Elektrodenherstellung: Hier beginnt die Zellqualität
Die Qualität der Elektroden wird bereits im Vorfeld bestimmt: Ist die Aufschlämmung nicht in Ordnung, kann dies auch durch noch so große Präzision im weiteren Verlauf nicht mehr behoben werden. Die drei Anlagenstufen bei der Elektrodenherstellung bilden eine Qualitätskette, in der jeder Schritt den vorhergehenden entweder verstärkt oder korrigiert, beginnend mit dem Mischer.
Mischanlagen: Die Grundlage für die Qualität der Elektroden
Beim Mischen entscheidet sich, ob die Batterieleistung optimal ist oder nicht. Aktive Materialien, leitfähige Additive, Polymerbindemittel und Lösungsmittel müssen zu einer homogenen Aufschlämmung mit einem präzisen Feststoffgehalt dispergiert werden – typischerweise 65–75% für NMC-Kathoden und 50–60% für LFP-Kathoden. Die Dispersionsfeinheit muss unter 15 Mikrometer bleiben; größere Agglomerate verursachen Beschichtungsfehler, die zu einem Ausfall der Zelle führen.
Die Wahl der Anlage hat hier erhebliche Auswirkungen auf den Energieverbrauch, die von den meisten Käufern übersehen werden. Herkömmliche Planetenmischer verbrauchen etwa 8.000 kWh pro Charge. Neuere hydrodynamische Schermischtechnologien wie der Eirich MixSolver können die gleiche Dispergierqualität bei etwa 400 kWh erreichen, was einer Reduzierung des Energieverbrauchs um 95% entspricht. Über die gesamte Lebensdauer einer im Dreischichtbetrieb laufenden Produktionslinie kann dieser Unterschied allein den Kaufpreis des Mischers selbst übersteigen.
Ein typischer Mischzyklus dauert 2–3 Stunden: 10–30 Minuten Trockenmischen, 30–60 Minuten Kneten und 60–120 Minuten Enddispergierung. Die Konsistenz von Charge zu Charge ist hier der erste Garant für die Gleichmäßigkeit der Zellen.
Umstellung von einem herkömmlichen Planetengetriebemischer (8.000 kWh/Charge) in einen hydrodynamischen Schermischer wie den Eirich MixSolver (400 kWh/Charge) senkt den Energieverbrauch um 95%. Über die gesamte Lebensdauer einer Produktionslinie im Dreischichtbetrieb kann diese Einsparung allein bereits den Kaufpreis des Mischers übersteigen.
Beschichtungs- und Trocknungsanlagen: Der energieintensivste Schritt
Beim Beschichten und Trocknen prallen Investitionsbudget und Energiekosten aufeinander. Dieser einzelne Schritt macht etwa 15% der gesamten Herstellungskosten aus, verbraucht jedoch über 75% des gesamten Energiebedarfs der Produktionslinie (Photovoltaik und Energiemanagement, RWTH Aachen, 2024). Die vorherrschende Technologie ist das Schlitzdüsenbeschichten: Dabei wird mithilfe eines Präzisions-Extrusionskopfes eine Aufschlämmung auf eine Stromabnehmerfolie aus Aluminium oder Kupfer aufgetragen. In einer Produktionslinie liegen die Beschichtungsgeschwindigkeiten zwischen 20 und 80 Metern pro Minute.
Die Präzisionsanforderungen sind extrem hoch: Die Toleranz der Beschichtungsdicke muss innerhalb von ±2 Mikrometern liegen, und die Abweichung der Flächendichte darf ±1,5% nicht überschreiten. Hinter dem Beschichtungskopf befindet sich ein 60 100 Meter langer Trockenofen mit elektrischen Heizelementen, die je nach Liniengeschwindigkeit und -breite zwischen 1.058 und 2.292 kW Leistung aufnehmen. Moderne Anlagen integrieren zunehmend geschlossene NMP-Lösungsmittelrückgewinnungssysteme, die über 90% des Lösungsmittels zurückgewinnen können – sowohl eine Anforderung zur Einhaltung von Umweltvorschriften als auch eine bedeutende Senkung der Betriebskosten, wie die von der Dürr-Gruppe in europäischen Gigafabriken installierten Produktionsanlagen zeigen.
Für Beschaffungsteams ist das Beschichtungs- und Trocknungssystem die wichtigste Einzelentscheidung in Bezug auf die Ausrüstung in der Elektrodenphase: Es bestimmt Ihre maximale Liniengeschwindigkeit, Ihre Energiekosten pro kWh Zellleistung und die Obergrenze für die Beschichtungsqualität.
Kalander- und Schneideanlagen: Präzision bei hoher Geschwindigkeit
Nach dem Trocknen durchläuft die beschichtete Elektrode eine Kalanderwalzenpresse, die die Materialschicht auf ihre Soll-Dichte verdichtet – typischerweise 3,4–3,7 g/cm³ für NMC-Kathoden und 1,5–1,7 g/cm³ für Graphitanoden. Das Ziel ist es, eine Porosität von 25–35% zu erreichen: Ist das Material zu dicht, kann der Elektrolyt nicht eindringen; ist es zu locker, leidet die elektrische Leitfähigkeit.
Die kalandrierte Elektrodenrolle gelangt anschließend in die Schneidemaschine, wo sie von rotierenden Klingen oder Lasersystemen mit einer Geschwindigkeit von 50 bis 100 Metern pro Minute in schmale Streifen geschnitten wird. Die Breitentoleranz muss innerhalb von ±0,3 mm liegen, und vor allem muss die Grathöhe an der Schnittkante unter 10 Mikrometer bleiben. Ein Grat, der diesen Grenzwert überschreitet, kann den Separator während der Zellmontage durchstechen, was zu einem internen Kurzschluss und einem Sicherheitsrisiko führt, das durch keine End-of-Line-Prüfung zuverlässig erkannt werden kann.
Anlagen zur Zellmontage: Wickeln, Stapeln und die Herausforderung beim Befüllen
Die wichtigste Entscheidung hinsichtlich der Ausrüstung bei der Zellmontage ist die Wahl zwischen Wickeln und Stapeln, und die Antwort hängt ganz von Ihrem Zellformat ab. Zylindrische Zellen erfordern das Wickeln; Pouch-Zellen erfordern das Stapeln; prismatische Zellen liegen dazwischen, wobei die Wahl Ihre Produktionsgeschwindigkeit, Ausbeute und Kostenstruktur bestimmt.
Wickeln oder Stapeln: Die entscheidende Wahl der Ausrüstung
Wickelmaschinen nehmen Endlosbänder aus Anode, Separator und Kathode auf und wickeln sie zu einer zylindrischen oder abgeflachten “Jelly Roll” auf. Die Technologie ist ausgereift und rasend schnell: Modernste zylindrische Wickelmaschinen von Herstellern wie Yinghe Technology und Han’s SLE erreichen eine Leistung von über 260 Stück pro Minute (PPM), während prismatische Wickelmaschinen mit 24–40 PPM arbeiten. Die Spannungsregelung während des Wickelvorgangs muss eine Genauigkeit von ±0,5 N gewährleisten – jede Schwankung führt zu einer Fehlausrichtung der Elektroden, was die Kapazität und die Zyklenlebensdauer beeinträchtigt.
Stapelmaschinen hingegen schichten einzelne Folien der Anode, des Separators und der Kathode abwechselnd übereinander, wobei das “Z-Stacking”-Verfahren der vorherrschende Ansatz für Pouch-Zellen ist. Die Stapelgeschwindigkeit hat sich drastisch verbessert: Anlagen der aktuellen Generation erreichen 0,15 bis 0,39 Sekunden pro Folie. Der entscheidende Vorteil des Stapelns liegt in der besseren Raumnutzung im Inneren der Zelle und geringeren inneren Spannungen, was zu einer längeren Lebensdauer führt – was besonders wichtig für Elektrofahrzeug- und Energiespeicheranwendungen ist, bei denen die Garantiezeiten 8 bis 10 Jahre betragen.
Der praktische Entscheidungsrahmen ist einfach: Wenn Sie Zylinderzellen in großen Stückzahlen herstellen, ist das Wickeln die einzige praktikable Option. Bei der Herstellung von Pouch-Zellen ist das Stapeln zwingend erforderlich. Bei prismatischen Zellen besteht der Kompromiss zwischen Geschwindigkeit (hier hat das Wickeln die Nase vorn) und Lebensdauer sowie Energiedichte (hier hat das Stapeln die Nase vorn). Viele große Hersteller setzen beide Technologien auf unterschiedlichen Produktionslinien ein.
Elektrolytbefüllung und Montage: Präzision in kontrollierten Umgebungen
Die Montagekette – das Einsetzen des Elektrodenpakets in das Zellgehäuse, das Laserschweißen der Anschlüsse und Pole, das Einfüllen des Elektrolyten sowie das hermetische Verschließen – findet vollständig in Trockenräumen statt, in denen der Taupunkt zwischen -50 °C und -80 °C gehalten wird. Bei diesen Feuchtigkeitswerten enthält die Luft weniger als 1 Teil pro Million Wasserdampf. Ein einziger Schweißtropfen enthält genug Feuchtigkeit, um eine ganze Charge von Zellen zu zerstören.
Das Befüllen mit Elektrolyt ist der heikelste Schritt: Das genaue Volumen des Elektrolyts – in der Regel Lithiumhexafluorophosphat (LiPF†), gelöst in organischen Karbonatlösungsmitteln – muss unter Vakuum auf ±0,5% des Zielgewichts dosiert werden. Die Abfüllanlage selbst muss aus Materialien bestehen, die mit der aggressiven Chemie des Elektrolyten verträglich sind, da jede Reaktion mit Feuchtigkeit Fluorwasserstoff erzeugt – eine der korrosivsten Substanzen im industriellen Einsatz.
Formierung und Prüfung: Der kostspieligste Engpass bei der Batterieproduktion
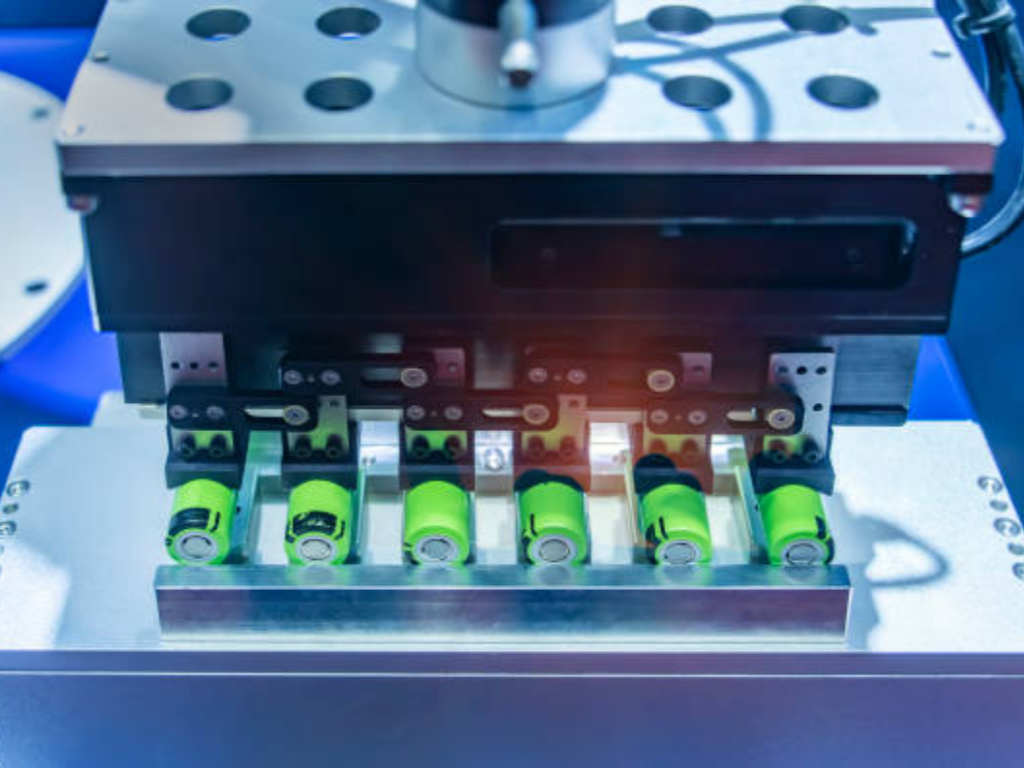
Die Formation – also der anfängliche Lade-Entlade-Zyklus, bei dem sich die SEI-Schicht (Solid Electrolyte Interphase) auf der Anode bildet – ist der zeitaufwändigste Schritt bei der Batterieherstellung und dauert je nach Zellchemie und Kapazität 1,5 bis 3 Wochen. Dies ist zugleich der teuerste Schritt, auf den etwa 32,61 TP3T der gesamten Herstellungskosten entfallen (Photovoltaik und Energiemanagement, RWTH Aachen, 2024). Bei der Bildung des SEI werden 5–101 TP3T des ursprünglichen Lithiumvorrats der Zelle verbraucht, wodurch die Kapazität dauerhaft verringert wird; ohne diesen Vorgang würde die Zelle jedoch bereits innerhalb der ersten Zyklen katastrophal an Leistung verlieren.
Auf die Herstellung folgt die Alterung: Die Zellen werden bei erhöhter Temperatur gehalten, um die Stabilisierung von Nebenreaktionen zu beschleunigen, und solche mit abnormalen Selbstentladungsraten werden identifiziert und aussortiert. Schließlich misst eine Sortieranlage die Kapazität und den Innenwiderstand jeder einzelnen Zelle und sortiert sie in Behälter, wobei die Kapazitätsabweichung innerhalb einer einzelnen Güteklasse unter 1% liegen muss. Diese Konsistenz ist entscheidend für die zuverlässige Leistung eines Akkupacks – eine einzige schwache Zelle in einer Reihenschaltung beeinträchtigt die Leistung des gesamten Akkupacks.
Die Bildungs- und Testphase lässt sich allein durch Investitionen am schwersten beschleunigen. Zwar kann man schnellere Beschichtungs- und Wickelmaschinen anschaffen, doch wird die Bildungszeit grundsätzlich durch die Elektrochemie begrenzt. Der aktuelle Schwerpunkt der Branche liegt auf Kabinen zur gleichzeitigen Bildung mehrerer Zellen sowie auf Vorhersagealgorithmen, die die Alterungszeit verkürzen können, indem sie stabilisierte Zellen frühzeitig identifizieren.
Das oft übersehene Wesentliche: Ventile und Fluidsteuerung in der Batterieherstellung
Wenn man an Anlagen zur Batterieherstellung denkt, kommen einem meist Beschichtungsmaschinen und Wickelanlagen in den Sinn. Doch hinter jeder einzelnen Phase – vom Mischen der Suspension über das Einfüllen des Elektrolyts bis hin zur Vakuumtrocknung – verbirgt sich ein komplexes Netzwerk aus Tausenden von Ventilen und Stellantrieben, die den Durchfluss, den Druck und die Reinheit jedes Materials steuern, das in eine Batteriezelle gelangt. Eine einzige Gigafactory kann über 5.000 Regelventile enthalten (Festo, 2025), und in der Gigafabrik von Northvolt in Ett, Schweden, wurden mehr als 1.000 pneumatische Antriebe an Prozessventilen entlang der gesamten Produktionslinie installiert (Rotork, 2024).
Ventiltypen und ihre Funktionen in der Batterieproduktionslinie
Unterschiedliche Prozessstufen erfordern unterschiedliche Ventilkonfigurationen. Beim Mischen von Schlämmen dosieren Kugelhähne in Kombination mit pneumatischen Vierteldreh-Antrieben und Sensorboxen Wirkstoffe, Bindemittel und Lösungsmittel gemäß präzisen Rezepturmengen in den Mischer. Vorgefertigte Absperrklappen-Einheiten sind in diesem Bereich weit verbreitet. Bei der Elektrolytbefüllung übernehmen Membran- und Quetschventile die Präzisionsdosierung – sie wurden aufgrund ihrer kontaminationsfreien Bauweise und ihrer chemischen Beständigkeit ausgewählt und geben exakte Elektrolytvolumina unter Vakuum in die Zellen ab. In den Trocknungs- und Vakuumbereichen regeln Absperrklappen die Kammerentleerung, während proportionale Druckregler die Vakuumniveaus präzise steuern, um den Energieverbrauch zu senken. Bei der Dosierung korrosiver Chemikalien in der Kathodenmaterialproduktion übernehmen Winkelsitzventile die schnellen Öffnungs- und Schließzyklen.
Die Antriebe dieser Ventile sind überwiegend pneumatische Schwenkantriebe mit Federrückstellung oder doppeltwirkender Ausführung für einen ausfallsicheren Betrieb. Intelligente Stellungsregler sorgen für eine digitale Proportionalregelung, wo die Prozessgenauigkeit dies erfordert.
Was macht ein Ventil “batterietauglich”? Materialverträglichkeit und -auswahl
Industrieventile sind nicht automatisch für Batterie-Fertigungslinien geeignet. Drei Anforderungen unterscheiden Ventile in Batteriequalität von allgemeinen Industrieventilen: Materialreinheit, Umweltverträglichkeit und Zertifizierung.
Die entscheidende Materialbeschränkung ist das absolute Verbot von Kupfer und Zink. Diese Metalle, die in handelsüblichen Pneumatikkomponenten und Druckgussteilen aus Aluminiumlegierungen häufig vorkommen, können mikroskopisch kleine Partikel abgeben, die die Elektrodenmaterialien verunreinigen und interne Kurzschlüsse verursachen. Stattdessen erfordern Ventile in Batteriequalität eine Konstruktion aus Edelstahl 316L, PTFE (Teflon), PVDF oder PPGF (glasfaserverstärktes Polypropylen). Der Leistungsunterschied ist erheblich: PVDF-V-Port-Kugelhähne bieten bei der Dosierung korrosiver Chemikalien eine 100-mal höhere Abriebfestigkeit als PTFE-ausgekleidete Metallalternativen, während PPGF-Kugelhähne bei der Förderung von Schlämmen eine 30-mal höhere Abriebfestigkeit aufweisen. In Trockenraumumgebungen spielt sogar die Ventilschmierung eine Rolle: Standardfett verliert unter -20 °C seine Schmierfähigkeit, während Spezialfette für niedrige Taupunkte ihre Leistungsfähigkeit bis hinunter zu -80 °C beibehalten. Eine ATEX-Zertifizierung für Explosionsschutz ist für jedes Ventil vorgeschrieben, das in Bereichen zur Elektrolytbefüllung und -formation installiert wird, wo brennbare Lösungsmitteldämpfe eine Zündgefahr darstellen.
Für Beschaffungsteams, die Ventile für Batterieproduktionslinien beschaffen, erspart die Zusammenarbeit mit Herstellern, die über ISO 9001-, CE- und SIL-Zertifizierungen verfügen und mehr als 50 Materialoptionen anbieten – darunter Edelstahl 316L, PTFE und PVDF für kupfer- und zinkfreie Umgebungen –, monatelange Lieferantenprüfungen. Die Möglichkeit, Ventile in 10 Funktionsparametern individuell anzupassen – von der Temperaturbeständigkeit über die explosionsgeschützte Ausführung bis hin zur Schaltgeschwindigkeit – bedeutet, dass eine einzige Lieferantenspezifikation die gesamte Produktionslinie abdecken kann, anstatt separate Beschaffungsprozesse für verschiedene Prozessstufen zu erfordern.
So bewerten Sie Anbieter von Anlagen zur Batterieherstellung
Nachdem Sie ermittelt haben, welche Ausrüstung Sie benötigen, stellt sich als Nächstes die Frage, bei wem Sie diese kaufen sollen – und das günstigste Angebot ist über die gesamte Lebensdauer der Ausrüstung hinweg selten die kostengünstigste Option. Ein strukturierter Bewertungsrahmen beugt dem häufigsten Fehler bei der Beschaffung vor: dem Vergleich allein der Anschaffungspreise unter Vernachlässigung der Gesamtbetriebskosten.
Beginnen Sie mit der Überprüfung der technischen Leistungsfähigkeit: Deckt der Lieferant die gesamte von Ihnen benötigte Prozesskette ab, oder müssen Sie Geräte verschiedener Anbieter zusammenfügen und die Integration selbst verwalten? Verlangen Sie vor dem Versand eine Werksabnahmeprüfung (FAT) mit simulierten Lastbedingungen und Leistungsprotokollen – ein Lieferant, der eine FAT ablehnt, ist unabhängig vom Preis ein Warnsignal. Prüfen Sie die Zertifizierungen: ISO 9001 ist der Grundstandard für das Qualitätsmanagement, IATF 16949 ergänzt diesen durch die für die Automobilindustrie geltenden strengen Anforderungen, und die CE-Kennzeichnung bestätigt die Einhaltung der EU-Sicherheitsvorschriften. Speziell für Ventile und Stellantriebe bietet die SIL-Zertifizierung (Safety Integrity Level) eine unabhängige Überprüfung der Zuverlässigkeit in sicherheitskritischen Anwendungen.
Die Liefertreue unterscheidet professionelle Lieferanten von opportunistischen Anbietern. Standardausrüstung für Fertigungslinien sollte innerhalb von 45 bis 60 Tagen nach Auftragsbestätigung versandt werden; Pünktlichkeitsraten unter 95% deuten auf systemische Probleme hin. Ebenso wichtig ist die Vertragsgestaltung: Der branchenübliche Zahlungsplan sieht 30% als Anzahlung, 60% vor dem Versand nach FAT-Freigabe und 10% nach der Abnahme vor Ort (SAT) vor – dies schützt beide Parteien und sorgt für abgestimmte Anreize.
Prüfen Sie schließlich die Kundendienstkapazitäten des Lieferanten, bevor Sie diese benötigen. Ein Produktionsausfall kostet weitaus mehr als jeder noch so große Preisnachlass auf die Anlagen. Kann der Lieferant innerhalb weniger Stunden eine Ferndiagnose durchführen? Unterhält er regionale Ersatzteilbestände? Ein Ingenieurteam mit über einem Jahrzehnt Anwendungserfahrung und einer dokumentierten Reaktionszeit von 12 Stunden macht aus einem Produktionsnotfall eine überschaubare Unterbrechung.
Für Batteriehersteller, die neue Produktionslinien planen oder bestehende Anlagen modernisieren möchten, kann innerhalb von 12 Stunden eine kostenlose technische Beratung zu den Spezifikationen von Ventilen und Antrieben vereinbart werden, die sich auf Medienverträglichkeit, Druckstufen, Anschlussnormen und die Materialauswahl aus über 50 Materialoptionen erstreckt. Besprechen Sie die Anforderungen Ihrer Batterieproduktionslinie mit einem Ingenieurteam unter VINCER-Ventil.
Quellenangaben
- Research and Markets. “Markt für Anlagen zur Batterieherstellung – Globale Prognose bis 2030.” 2025. https://www.researchandmarkets.com/reports/5703171/
- PEM RWTH Aachen. “Leitfaden zum Herstellungsprozess von Lithium-Ionen-Batteriezellen.” 2024. https://www.pem.rwth-aachen.de/
- Festo. “Automatisierung in der Batteriefertigung.” 2025. https://www.festo.com/
- Rotork / Eltav. “Grüne Batteriefabrik in Schweden wird durch Rotork-Antriebe unterstützt.” 2024. https://www.eltav.com/
- Emerson Automation Experts. “Überlegungen zu Regelventilen in Lithium-Batterie-Anwendungen.” 2024. https://www.emersonautomationexperts.com/
- VINCER Valve. “Zertifizierungen.” https://www.vincervalve.com/certification/
- VINCER Valve. “Kontaktieren Sie uns für ein Angebot.” https://www.vincervalve.com/contact-for-a-quote/
- VINCER Valve. Startseite. https://www.vincervalve.com/


