
El proceso de fabricación de baterías de litio: una hoja de ruta sobre los equipos
La fabricación de baterías de iones de litio es una sinfonía industrial de tres fases. Cada fase depende de equipos especializados que determinan directamente el rendimiento, la seguridad y el coste de la célula final. Comprender este flujo de proceso es un requisito previo para tomar decisiones fundamentadas sobre los equipos. Una máquina adquirida de forma aislada rara vez funciona como se espera cuando debe pasar el trabajo a la siguiente estación de la cadena de producción.
Fase inicial (fabricación de electrodos): Las materias primas activas se mezclan hasta formar una pasta, se recubren sobre láminas colectoras de corriente de aluminio o cobre, se secan, se comprimen entre rodillos calentados (calandrado) y se cortan en tiras de electrodo de dimensiones precisas. Esta etapa define las características electroquímicas fundamentales de la célula. La uniformidad del recubrimiento y la densidad del calandrado determinan aquí la capacidad y la vida útil.
Gama media (montaje de células): Los electrodos anódicos y catódicos se combinan con un separador y se enrollan (celdas cilíndricas o prismáticas) o se apilan (celdas tipo bolsa); a continuación, se sueldan, se encapsulan y se rellenan con electrolito. Todo este proceso tiene lugar en una sala seca en la que el punto de rocío se mantiene en -40 °C o por debajo de esta temperatura para evitar que la humedad degrade el electrolito.
Back-end (acabado de células): Las celdas ensambladas se someten a un ciclo de formación que consiste en una primera carga y descarga, mediante la cual se crea la capa de interfase de electrolito sólido (SEI), seguida de un proceso de envejecimiento y de pruebas eléctricas exhaustivas. Esta única fase representa aproximadamente un tercio del coste total de fabricación y dura entre una y tres semanas. Cada fase requiere equipos con características de rendimiento específicas. Empecemos por el principio.
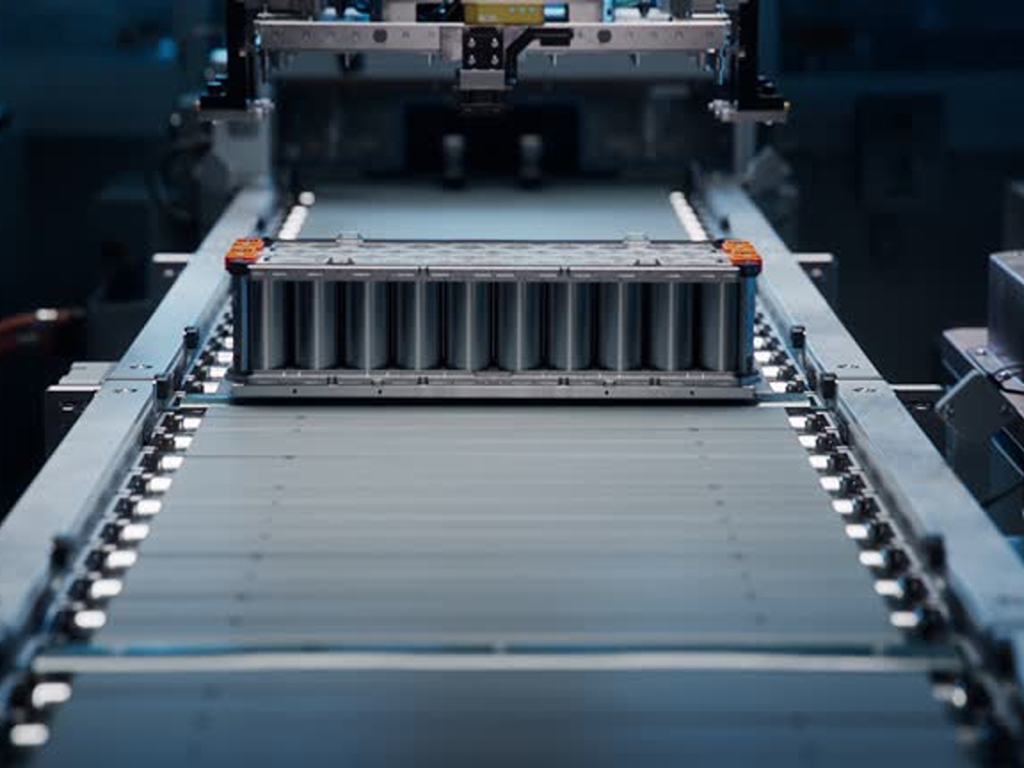
Equipos para la fabricación de electrodos frontales: la base de la calidad
La calidad de los electrodos no viene determinada por una sola máquina. Es el resultado de que los parámetros de mezcla, recubrimiento y calandrado se mantengan coherentes a lo largo de todas las etapas del proceso. Una desviación en una etapa se amplifica entre tres y cinco veces en las etapas posteriores, por lo que la selección de los equipos iniciales es el momento en el que se garantiza la calidad o se pierde para siempre.
Sistemas de mezcla y recubrimiento: donde comienza la consistencia
La etapa de mezcla de la suspensión dispersa los polvos de principio activo, el carbono conductor y los aglutinantes en una suspensión homogénea. En la actualidad, los mezcladores planetarios se encargan de la mayor parte de la producción por lotes, mientras que la mezcla por extrusión continua se está imponiendo como una alternativa de ahorro energético que reduce el consumo eléctrico hasta en un 95% para el mismo volumen de suspensión.
Desde el mezclador, la pasta fluye hacia la estación de recubrimiento. La máquina de recubrimiento con boquilla ranurada se ha convertido en el estándar industrial: extruye la pasta a través de una ranura de precisión sobre una lámina colectora de corriente en movimiento, logrando una uniformidad del espesor del recubrimiento de ±2,51 TP3T a velocidades que alcanzan los 120 metros por minuto. Para las líneas de producción que buscan un mayor rendimiento, el recubrimiento simultáneo por ambas caras elimina la necesidad de una pasada completa por la línea. El criterio clave de selección es sencillo: solicite a los proveedores datos que garanticen la uniformidad del espesor en todo el ancho de la banda a la velocidad de línea deseada, y no solo sus mejores resultados de laboratorio.
Precisión en el secado y el calandrado bajo calor y presión
El secado es el proceso que más energía consume en la fabricación de electrodos, ya que representa aproximadamente el 45% del gasto energético en la fase inicial. Los hornos tradicionales de convección de aire caliente siguen siendo habituales, pero el secado por infrarrojos y el asistido por microondas están ganando terreno al reducir el tiempo de secado y mejorar la eficiencia energética. En las instalaciones situadas en regiones con normativas medioambientales estrictas, los sistemas de recuperación de disolventes de circuito cerrado, que recuperan más del 90% del disolvente NMP (N-metil-2-pirrolidona) del aire de escape, convierten un coste de cumplimiento normativo en una inversión que permite ahorrar material.
Tras el secado, la lámina recubierta pasa por una calandra calentada: una prensa de rodillos de precisión que comprime el recubrimiento del electrodo hasta alcanzar la porosidad deseada, normalmente entre 30% y 40%, dependiendo de la composición química de la célula. La temperatura de los rodillos oscila entre los 60 °C y los 180 °C, y la uniformidad de la presión a lo largo del ancho del rodillo es lo que marca la diferencia entre un rendimiento constante de los electrodos y la variación entre lotes. Las máquinas integradas de calandrado y corte, que combinan ambos pasos en una sola pasada, se están convirtiendo en la configuración preferida para las líneas de gran volumen.
Precisión en el corte longitudinal y transversal a alta velocidad
El último paso de la fase inicial consiste en cortar los rollos de electrodos anchos en tiras estrechas que se ajusten a las dimensiones de la célula objetivo. El margen de tolerancia es muy estrecho. Una rebaba que supere aproximadamente el grosor de tres cabellos humanos en un borde cortado puede penetrar en el separador y provocar un cortocircuito interno. El corte mecánico sigue siendo el método más utilizado, pero cada vez se recurre más a máquinas integradas de entallado y corte por láser debido a que ofrecen bordes más limpios y permiten crear micropatrones que mejoran la humectación del electrolito durante el montaje de la célula.
Montaje y acabado de módulos: de los componentes a los módulos homologados
Una vez preparados los electrodos, la línea de montaje intermedia los ensambla para formar celdas funcionales. La elección entre el bobinado y el apilado viene determinada íntegramente por el formato de la celda. No se trata de una decisión intercambiable. Las celdas cilíndricas (18650, 21700 y la emergente 4680) utilizan máquinas de bobinado de alta velocidad capaces de procesar entre 24 y más de 200 unidades por minuto. Las celdas prismáticas y tipo bolsa utilizan el apilado en Z, en el que se alternan capas de cátodo, separador y ánodo alineadas con precisión; se trata de un método más lento pero más eficiente en términos de espacio, y las máquinas avanzadas alcanzan tiempos inferiores a 0,4 segundos por unidad.
Tras el montaje se procede a la soldadura: las lengüetas se unen a los colectores de corriente (mediante ultrasonidos o láser) y se sellan las carcasas de las celdas, todo ello en una sala seca en la que se excluye rigurosamente la humedad. A continuación, unos sistemas de llenado de electrolito de precisión dosifican el volumen exacto de electrolito al vacío, con una precisión de llenado de aproximadamente ±1% para garantizar un humectado y un rendimiento uniformes.
El back-end es donde se concentran el tiempo y el capital. El ciclo de formación, que supone el mayor coste individual de equipamiento —aproximadamente un tercio del gasto total de fabricación—, aplica los primeros ciclos de carga y descarga de la célula durante un periodo de entre una y tres semanas para crear una capa SEI estable. A continuación, las cámaras de envejecimiento mantienen las células a temperaturas controladas para su estabilización electroquímica. Las pruebas finales miden la capacidad, la resistencia interna y la autodescarga. Los nuevos sistemas de formación adaptativos basados en IA, que ajustan la corriente de carga célula por célula en tiempo real, ya están reduciendo el tiempo de formación en más de un 20%, al tiempo que mejoran la uniformidad de la capacidad.
En estos entornos de fabricación de precisión, la infraestructura de control de fluidos que da soporte a cada etapa del proceso —aire comprimido, agua de refrigeración, fluidos de gestión térmica y suministro de disolventes— requiere la misma atención. Cada válvula de esas líneas de suministro debe ejecutar su función de apertura, cierre o modulación de forma fiable. Una sola interrupción en el suministro de fluidos puede paralizar toda una línea de producción. A la hora de evaluar los equipos, los ingenieros de producción con experiencia van más allá de la maquinaria principal para confirmar que los sistemas auxiliares, incluidos los componentes automatizados de control de caudal, cuenten con las mismas certificaciones y los mismos parámetros de respuesta que los equipos principales.
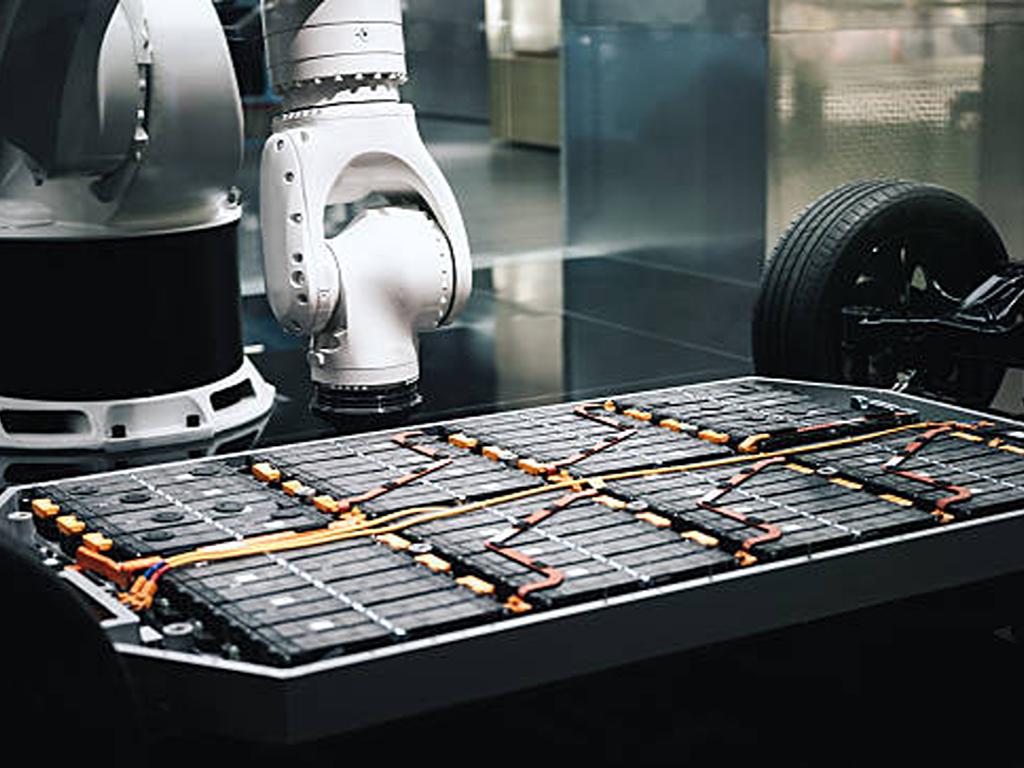
Cómo evaluar a los proveedores de equipamiento: un marco de decisión
La elección de un proveedor de equipos no consiste en encontrar el precio de compra más bajo, sino en identificar un socio de ingeniería capaz de garantizar un rendimiento constante a lo largo de un ciclo de vida de producción de entre cinco y diez años. La evaluación debe basarse en tres aspectos: fortalezas regionales, indicadores técnicos cuantitativos y capacidad de servicio posventa.
Panorama regional de proveedores: comparación entre China, Europa, Japón y Corea
El mercado mundial de equipos para baterías de litio está dominado por Asia, y se estima que los fabricantes chinos controlan un 14% del segmento de equipos de recubrimiento y aproximadamente un 17% del de montaje de celdas. Sin embargo, la especialización regional ofrece un panorama más matizado:
| Dimensión | China (Yinghe, LEAD, KATOP) | Japón/Corea (Hitachi, PNT, Hirano) | Europa (Manz, Dürr, Schuler) |
|---|---|---|---|
| Nivel de precios | El precio más competitivo: 30 50% menos que los equivalentes europeos | Gama media-alta | Calidad superior, justificada por una ingeniería de precisión y un servicio excelente |
| Plazo de entrega habitual | 45, 90 días (estándar) | 60 120 días | 90 180 días, incluida la personalización |
| Capacidad técnica | Integración completa «llave en mano» de toda la línea de producción, fabricación con capacidad probada a gran escala | Precisión en el recubrimiento, velocidad de bobinado, conocimientos técnicos del proceso | Tecnología de secado, recuperación de disolventes, calandrado de alta precisión |
| Modelo de servicio posventa | Asistencia remota con visitas periódicas in situ | Redes de servicios locales consolidadas en Asia | Asistencia técnica in situ con programas de formación estructurados |
Una estrategia de doble abastecimiento puede reducir el riesgo de la cadena de suministro, pero conlleva una complejidad oculta: las diferentes arquitecturas de PLC (Siemens, Beckhoff y Mitsubishi) implican que tu equipo de mantenimiento debe dominar varios sistemas de control. La solución práctica consiste en estandarizar una única plataforma de control en todas las líneas de producción, incluso cuando se adquieran equipos de varios proveedores.
Indicadores clave de evaluación técnica que definen la calidad de los equipos
Cuando te sientas frente a un proveedor, estos cinco indicadores permiten distinguir entre las afirmaciones de marketing y la realidad técnica:
- Uniformidad del recubrimiento Solicita datos de densidad superficial (mg/cm²) procedentes de un medidor en línea de rayos beta o rayos X, no promedios de muestreo fuera de línea. La tolerancia de espesor debe mantenerse dentro de un margen de ±2,51 TP3T en todo el ancho de la banda a la velocidad objetivo.
- Calidad del filo de corte La altura de la rebaba no debe superar las 15 micras. Asegúrate de que la inspección visual mediante CCD sea una característica estándar de la máquina, y no un complemento opcional.
- Alineación del bobinado y el apilado La alineación entre el electrodo y el separador debe mantenerse dentro de un margen de ±0,1 mm. La curva de respuesta del sistema de control de tensión es más importante que la velocidad máxima nominal.
- Uniformidad de la soldadura La variación de la potencia del láser a lo largo de la trayectoria del haz debe mantenerse por debajo de 1%. La supervisión en tiempo real de la calidad de la soldadura es imprescindible en los diseños 4680 sin lengüetas, en los que una sola soldadura defectuosa que pase desapercibida puede suponer el desecho de células por valor de miles de dólares.
- Control de la formación por canal Cada canal celular debe supervisarse y controlarse de forma individual. El cálculo de la media por armario oculta los valores atípicos que acaban provocando fallos sobre el terreno.
Asistencia posventa y colaboración a largo plazo
El verdadero coste de una línea de producción se mide en tiempo de actividad y rendimiento, no en la orden de compra. A la hora de evaluar la calidad del servicio posventa, compáralo con umbrales concretos. Los proveedores de primer nivel responden a las consultas técnicas en un plazo de dos a tres horas. Realizan pruebas de aceptación en fábrica (FAT) antes del envío, llevando a cabo ciclos en seco, comprobaciones de seguridad y auditorías de defectos en sus instalaciones antes de que el equipo llegue a las suyas. Mantienen existencias locales de piezas de recambio en lugar de depender exclusivamente del transporte aéreo desde la sede central. La profundidad de la formación es igualmente reveladora. Un proveedor que solo ofrece formación a nivel de operario le está vendiendo una máquina; uno que también forma a sus ingenieros de procesos en la optimización de parámetros está forjando una colaboración.
Estas expectativas de servicio van más allá de la maquinaria de producción primaria y se extienden a los componentes de control de fluidos integrados en toda la línea. VINCER, un fabricante de válvulas de automatización que abastece a fabricantes de equipos originales (OEM) industriales, ilustra cómo es un soporte integral a nivel de componentes. Su equipo de ingeniería lleva a cabo un análisis de aplicación en ocho dimensiones que abarca el tipo de fluido, la temperatura, la presión, las normas de conexión, el modo de control, la compatibilidad de materiales y los requisitos específicos del sector antes de formular una sola recomendación. Los presupuestos estándar se envían en un plazo de 24 horas. Un equipo de ingeniería especializado, con una media de más de diez años de experiencia en proyectos, ofrece diagnóstico a distancia, piezas de recambio gratuitas y asistencia in situ para instalaciones críticas. A la hora de evaluar a cualquier proveedor de equipos o componentes, el criterio de referencia sigue siendo el mismo: ¿se adapta su infraestructura de asistencia al ritmo de su producción?
Las tendencias tecnológicas que están cambiando las decisiones sobre equipamiento
Hay tres cambios tecnológicos que están transformando de forma activa el significado de “preparado para el futuro” en lo que respecta a la inversión en equipos. Ninguno de ellos es especulativo; todos cuentan ya con líneas de producción en funcionamiento, aunque con distintos niveles de madurez.
Procesamiento con electrodos secos Elimina el disolvente NMP y el horno de secado de entre 60 y 80 metros, que, juntos, representan la mayor parte de la huella energética de la producción de electrodos. El beneficio es considerable: unos 35% menos en costes energéticos de funcionamiento y 70% menos de superficie de planta. Hoy en día, el procesamiento en seco está listo para la producción de cátodos de LFP; las composiciones químicas de NMC con alto contenido en níquel siguen enfrentándose a retos a la hora de lograr la uniformidad de densidad de la película que ofrece el procesamiento en húmedo. Para las nuevas líneas dedicadas al LFP, la cuestión ya no es si el procesamiento en seco funciona, sino si su proveedor de equipos ha demostrado una instalación de referencia a escala de producción.
4680 celdas cilíndricas sin lengüetas modificar por completo la ecuación de montaje. En lugar de soldar una sola lengüeta al colector de corriente, la máquina debe soldar docenas de bordes de electrodos directamente a la carcasa. Esto exige un control de la potencia del láser con una variación de 1% en cada soldadura. Las máquinas bobinadoras diseñadas para la producción del modelo 4680 requieren arquitecturas de tensión y alineación fundamentalmente diferentes a las de sus predecesoras del modelo 21700.
Integración de la inteligencia artificial y la fabricación inteligente está pasando de los proyectos piloto a las líneas de producción. Los principales fabricantes de baterías ya están utilizando la inteligencia artificial para optimizar las líneas de producción, y los sistemas de formación adaptativa que supervisan la firma electroquímica de cada célula en tiempo real están reduciendo el tiempo de formación al tiempo que mejoran la uniformidad de la capacidad. Las implicaciones para los equipos son prácticas: hay que elegir máquinas con interfaces de datos abiertas y compatibles con MES/SCADA, ya que una línea de producción que no pueda enviar datos a una capa de optimización se convertirá en una desventaja competitiva en el transcurso de esta década.
Toda línea de fabricación avanzada, ya sea que utilice un proceso en seco o un control basado en inteligencia artificial, depende de un hardware de automatización fiable que ejecute órdenes físicas: abrir una válvula de suministro de disolvente, modular el caudal de agua de refrigeración o aislar una corriente de proceso durante el mantenimiento. La eficacia de la capa de inteligencia depende en gran medida de los actuadores que llevan a cabo sus instrucciones.
Costes, cumplimiento normativo y primeros pasos
El gasto en equipamiento suele representar aproximadamente el 60% del gasto total en capital de una gigafábrica. Se prevé que el mercado mundial de equipos de fabricación de celdas, valorado en más de $15 mil millones en 2025, se duplique con creces para 2030, con una tasa de crecimiento anual cercana al 19%. El coste de una sola línea de producción automatizada puede oscilar entre unos $2 millones para una planta piloto y más de $10 millones para una instalación totalmente integrada a escala de gigavatios-hora.
Estas cifras clave hacen que la modelización del coste total de propiedad sea esencial. El consumo energético, la frecuencia de mantenimiento, la disponibilidad de piezas de recambio y las diferencias en la tasa de rendimiento se acumulan a lo largo del ciclo de vida del equipo, que oscila entre cinco y diez años. Una mejora de un punto porcentual en el rendimiento global a escala de gigavatios-hora se traduce en millones de dólares en ingresos recuperados. Eso supera con creces la diferencia de precio de compra entre los equipos de gama media y los de gama alta.
En cuanto al cumplimiento normativo, cualquier equipo destinado a los mercados europeos o norteamericanos debe llevar el marcado CE y el proveedor debe contar, como mínimo, con la certificación ISO 9001. Si tus baterías están destinadas a clientes de vehículos eléctricos, los requisitos de trazabilidad de la norma IATF 16949 se aplican de forma retroactiva a la elección de tus equipos. Todos los parámetros del proceso deben registrarse, llevar marca de tiempo y poder recuperarse para su auditoría. Incorpora la verificación del cumplimiento normativo en tu lista de comprobación de la prueba de aceptación en fábrica (FAT), no en tu plan de correcciones posterior a la entrega.
Una lista de verificación práctica para la toma de decisiones dirigida a los compradores de equipos:
- Define el formato y la composición química de tus células Los equipos no son independientes del formato; esta decisión limita tus opciones de maquinaria.
- Establece tu volumen de producción y tu nivel de automatización Adaptar los gastos de inversión a unas previsiones de volumen realistas
- Asignar el equipo a cada fase del proceso La calidad de la fase inicial determina el rendimiento de la fase final
- Compara los proveedores regionales en función del precio, los plazos de entrega y la atención al cliente Utiliza el esquema anterior como punto de partida
- Evaluar la capacidad de la tecnología para adaptarse a los cambios futuros Preparación para el procesamiento en seco, compatibilidad con 4680 y apertura de la interfaz de datos
- Coste total de propiedad estimado para un periodo de entre cinco y diez años El consumo energético y el rendimiento son más importantes que el precio de compra
A la hora de elaborar tu lista de proveedores de equipos preseleccionados, recuerda que la infraestructura de control de fluidos que sustenta cada etapa del proceso —desde el suministro de disolventes hasta los circuitos de refrigeración— reviste la misma importancia que tu maquinaria de producción principal. Los proveedores de componentes como VINCER, cuyas válvulas de automatización cuentan con el respaldo de cinco certificaciones reconocidas internacionalmente —entre ellas, la ISO 9001, la CE y la FDA—, ilustran el punto de partida: si un proveedor no puede presentar la documentación de cumplimiento cuando se le solicite, no tiene cabida en un entorno de producción regulado. La rigurosidad que apliques a la hora de evaluar al proveedor de tu línea de recubrimiento debe extenderse a todos y cada uno de los componentes de dicha línea.
Referencias
- ScienceDirect / iScience. “Equipos avanzados de fabricación de baterías de iones de litio para gigafábricas: perspectivas pasadas, presentes y futuras”. 2025. https://www.sciencedirect.com/science/article/pii/S2589004225009526
- ScienceDirect / Applied Energy. “Tendencias actuales y futuras en la maquinaria de producción de electrodos para baterías de iones de litio: una revisión exhaustiva”. 2025. https://www.sciencedirect.com/science/article/pii/S0306261925016988
- Research and Markets. “Previsión global del mercado de equipos de fabricación de baterías hasta 2030”. 2025. https://www.researchandmarkets.com/reports/5703171/
- TOB New Energy. “Tendencias en la fabricación de baterías de iones de litio en 2026: una guía para compradores B2B”. 2026. https://www.tobmachine.com/blog/lithium-ion-battery-manufacturing-trends-2026-a-b2b-buyer-s-guide_b156
- SEMCO Infratech. “Línea de montaje de baterías de litio: proceso, máquinas y aplicaciones”.” https://www.semcoinfratech.com/lithium-battery-assembly-line-process-machines-and-applications/
- VINCER Valve. Página web oficial. https://www.vincervalve.com/
- VINCER Valve. Certificaciones. https://www.vincervalve.com/certification/
- VINCER Valve. Quiénes somos. https://www.vincervalve.com/about-us/
- VINCER Valve. Contacta para solicitar un presupuesto. https://www.vincervalve.com/contact-for-a-quote/


