Una válvula solenoide casi nunca falla el mismo día de la instalación. Falla tres semanas después. Un trocito de cinta de PTFE se cuela en el orificio piloto. O se produce el primer corte de corriente, y la tubería que se pretendía cerrar sigue fluyendo. Para entonces, la unión ya está pegada, soldada con bronce o empotrada dentro del bastidor de una máquina, y la reparación cuesta mucho más de lo que habría costado la válvula.
La diferencia entre una instalación correcta y una incorrecta se decide antes de lo que la mayoría de la gente cree. La mayoría de los fallos en las válvulas solenoides se remontan a unas pocas decisiones, y esas decisiones deben tomarse en la orden de compra, no en la propia válvula.
Qué hace una válvula solenoide cuando no hay corriente
Esta página trata sobre las válvulas solenoides utilizadas en líneas de proceso de fluidos: agua, aire, vapor y refrigerante, en tamaños que van desde 1/4″ hasta 4″. Los solenoides de arranque de los coches comparten el mismo nombre, pero son algo totalmente distinto. Las válvulas direccionales neumáticas también se denominan válvulas solenoides, y gran parte de lo que se explica a continuación se aplica a ellas, pero los detalles sobre las tuberías que aquí se describen se refieren a líneas de proceso de líquidos y gases.
La única característica que determina todo lo demás es el estado sin alimentación. Una válvula normalmente cerrada (NC) se cierra cuando se corta la alimentación. Una válvula normalmente abierta (NO) se abre cuando se corta la alimentación. Imagina un corte de luz a las 2 de la madrugada en una línea de llenado: una válvula NC detiene el flujo, mientras que una válvula NO sigue llenando el depósito hasta que se desborda. Ninguna de las dos opciones es más correcta que la otra. La cuestión es qué debería hacer tu sistema en ese momento, sin que haya nadie presente.
Considera ese comportamiento como una especificación, no como un valor por defecto. Todo lo demás en la instalación de una válvula solenoide o bien respalda ese estado o bien, de forma discreta, va en su contra. Esto incluye la flecha del cuerpo y el espacio libre que se deja para la llave.
Instalación del cuerpo de la válvula: dirección del flujo, estanqueidad y espacio para reparaciones
La media hora que se dedica al cuerpo determina si la válvula vuelve a salir sin problemas. La secuencia que se muestra a continuación es breve a propósito. Cada paso conlleva una decisión en la que no cabe el error.
Secuencia de instalación: seis pasos
Despresurizar y enfriar la línea
Enjuaga la tubería e instala un filtro en la parte anterior de la misma.
Comprueba que la dirección del flujo coincida con la de la flecha
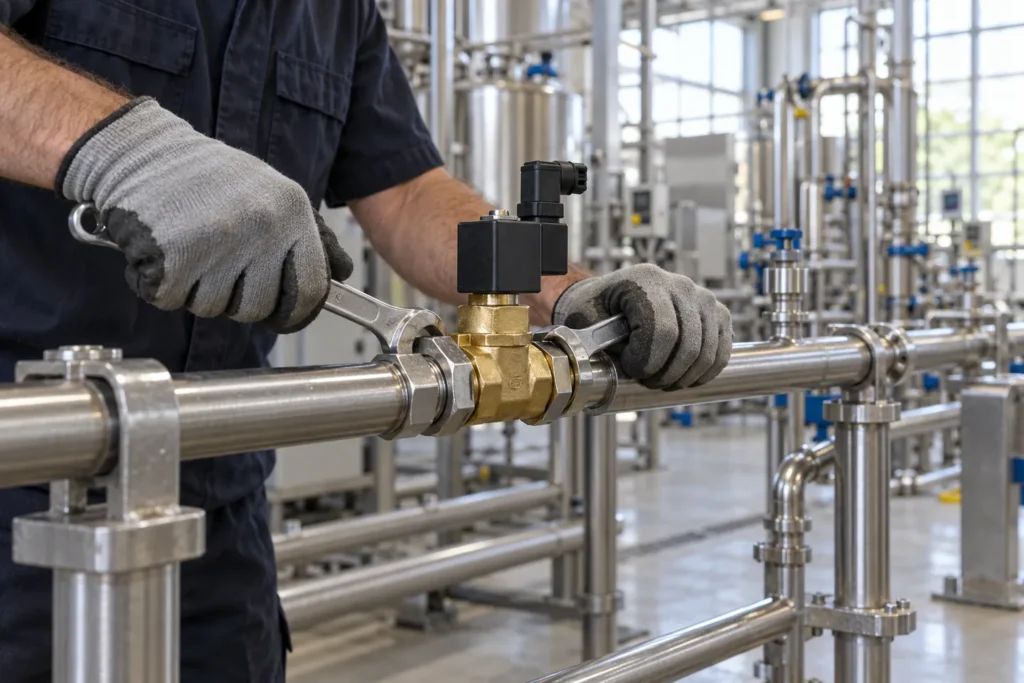
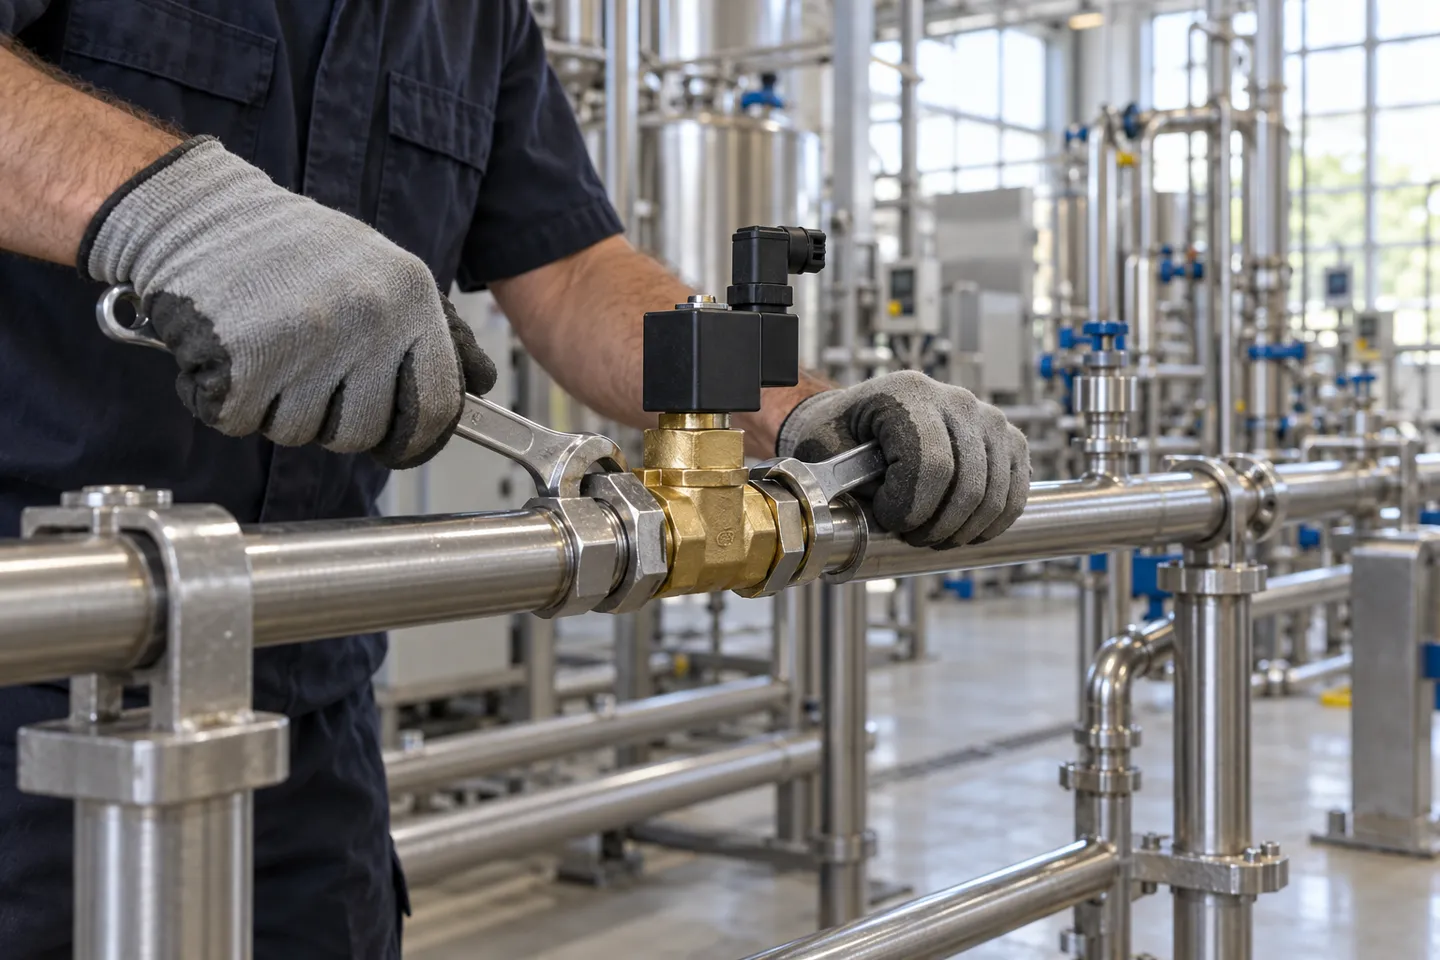
Sella y aprieta con una llave de apoyo
Deja espacio para la reparación: la profundidad de una o dos tomas
Comprueba la tensión de la bobina antes de encender el aparato por primera vez
Comprueba la dirección antes de cerrar la unión
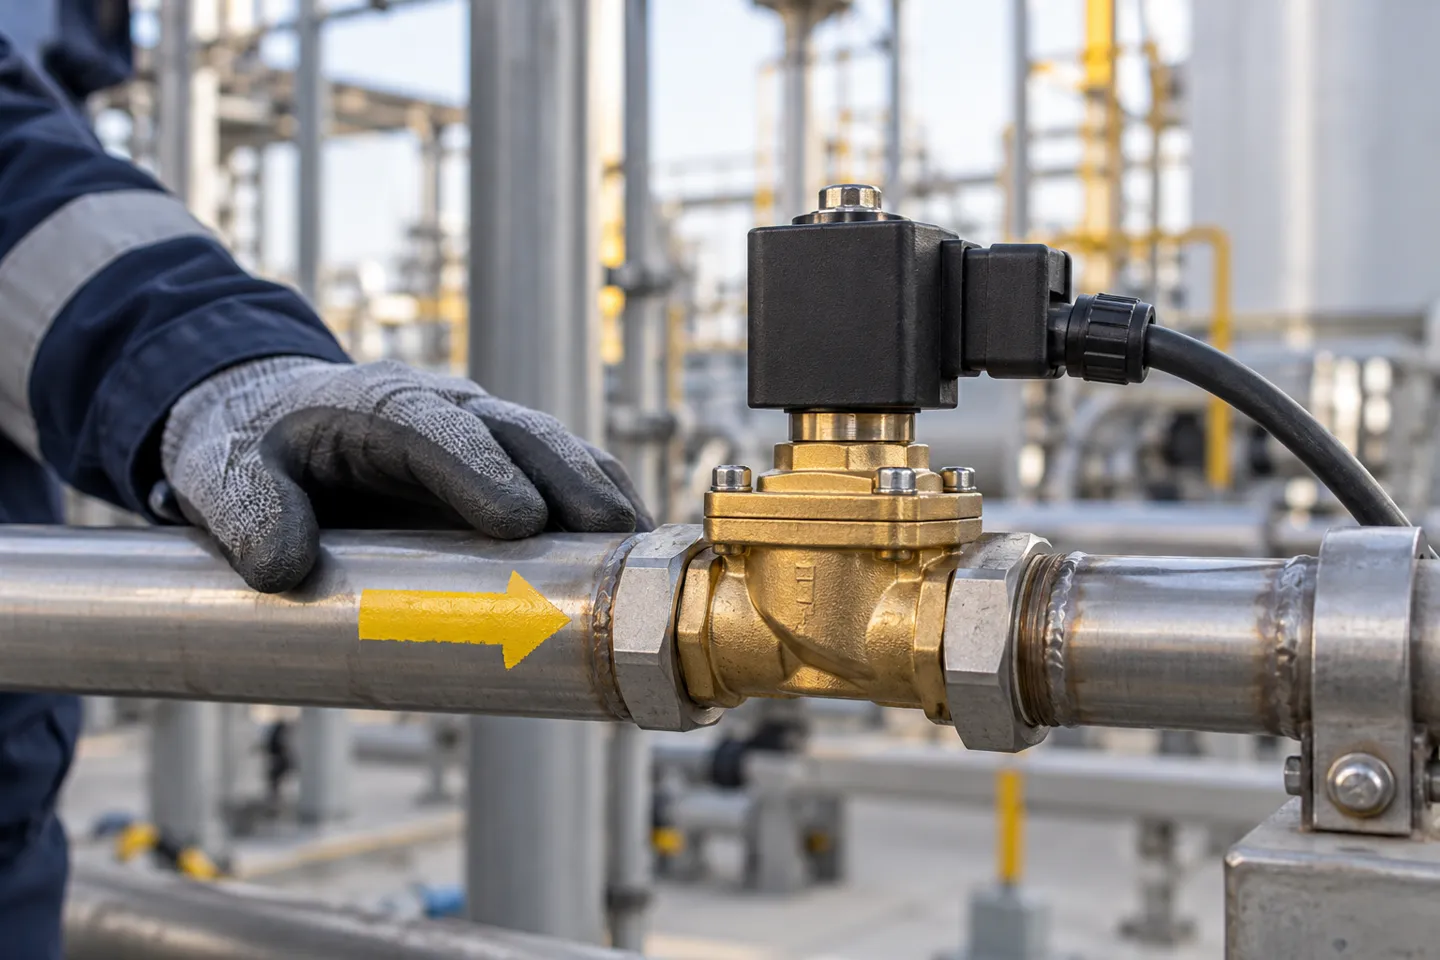
Cada cuerpo de válvula solenoide lleva una flecha que indica el sentido del flujo. La mayoría de los instaladores saben que hay que fijarse en ella. Sin embargo, son pocos los que saben qué es lo que realmente falla cuando se ignora la flecha, ya que una válvula instalada al revés suele parecer que funciona.
Las válvulas pilotadas y la mayoría de las válvulas de diafragma utilizan la presión de entrada para presionar el disco de cierre contra el asiento. Si se instala la válvula al revés, la presión actúa ahora en contra del sellado en lugar de a su favor. El agua o el aire siguen fluyendo, por lo que el error pasa desapercibido durante la prueba de presión. La válvula, sencillamente, nunca vuelve a cerrarse: el actuador hace clic, la bobina zumba y la línea sigue funcionando. Los técnicos de riego se encuentran con esto constantemente. Una válvula invertida en un colector de montaje deslizante no se puede dar la vuelta, por lo que lo habitual es desmontar todo el banco (Hilo de r/Irrigation, 2025).
| Se instala con la flecha | Al revés, primer día | Revocado, semanas más tarde | |
|---|---|---|---|
| Flujo | Flujo de diseño completo | Tiene un aspecto normal, fluye con normalidad | Sigue fluyendo |
| Corte de suministro | Cierre hermético | Nunca se cierra del todo | La superficie del asiento está dañada por el reflujo y los residuos |
| Resultado de la prueba | Pases | Podría superar una prueba rudimentaria | Devolución de llamada, sustitución, desconexión |
Fíjate en la columna del medio. Una prueba sencilla: abre la válvula, observa cómo fluye el líquido; puede pasar por una válvula invertida. El fallo se detecta la primera vez que el controlador ordena a la válvula que se cierre.
Sella el hilo, no el orificio
Hay dos normas de rosca que predominan en las tuberías de proceso y que no son intercambiables. La norma NPT tiene un ángulo de flanco de 60 grados, mientras que la BSP tiene uno de 55 grados. Si se mezclan, pueden encajar al principio e incluso parecer bien ajustadas, pero luego pueden presentar fugas en la unión durante meses. Indica la norma de rosca en la orden de compra, no solo el tamaño.
La cinta de PTFE se coloca en el sentido de las agujas del reloj, con dos o tres vueltas. Más vueltas no suponen mayor seguridad; el exceso de cinta se deshilacha al girar la unión, y esos restos se dirigen directamente hacia los pequeños orificios del interior de la válvula, donde provocan precisamente ese comportamiento de «atascamiento en posición abierta» o «atascamiento en posición cerrada» que se atribuye a una válvula defectuosa. En cuanto al uso de la llave: una mano en las caras planas del cuerpo de la válvula y otra en la tuerca de la tubería. Un cuerpo de latón o UPVC sujeto únicamente por la carcasa de la bobina se retuerce internamente y se agrieta.
Antes de nada, comprueba que la bobina sea compatible con la fuente de alimentación. La tensión y la frecuencia indicadas en la placa de características deben coincidir con las de la fuente de alimentación de control, y una bobina nunca debe activarse mientras no esté montada en la válvula, ya que una bobina sin montar no tiene por dónde disipar el calor y se quema en cuestión de minutos.
Deja espacio para volver a recortarlo
La medida más económica en la instalación de válvulas solenoides es utilizar un racor, o como mínimo dos profundidades de enchufe de tubería sin accesorios en un lado de cada válvula. Una válvula es un componente que requiere mantenimiento. Los diafragmas se rompen, las bobinas se queman, los asientos se obstruyen con residuos, y cada una de esas reparaciones requiere retirar la válvula de la tubería.
El colector, construido con racores deslizantes encajados a tope entre sí, no deja ningún punto de acceso. Sustituir una válvula averiada supone, por tanto, desechar todo el banco. En este mismo hilo hay docenas de versiones de esta misma historia, y el usuario que lo inició vio cómo tres válvulas pegadas acababan en el vertedero por un simple cambio de sentido. Sea cual sea el método de unión —roscado, encolado o con bridas—, planifica la ruta de desmontaje mientras las piezas aún están en el banco de trabajo, no cuando la línea esté fuera de servicio.
Orientación de montaje: por qué «en espiral» no es una regla universal
Si preguntas si una válvula solenoide se puede montar de lado, obtendrás tres respuestas seguras, pero contradictorias. Un boletín de uso general indica que la orientación es flexible. Un boletín sobre refrigeración afirma lo contrario. Las guías para instaladores indican que la bobina debe quedar siempre hacia arriba. Las tres tienen razón, cada una en relación con un tipo diferente de válvula, y conviene comprender esta diferencia antes de que te cueste una bobina.
El tubo del inducido determina el valor por defecto
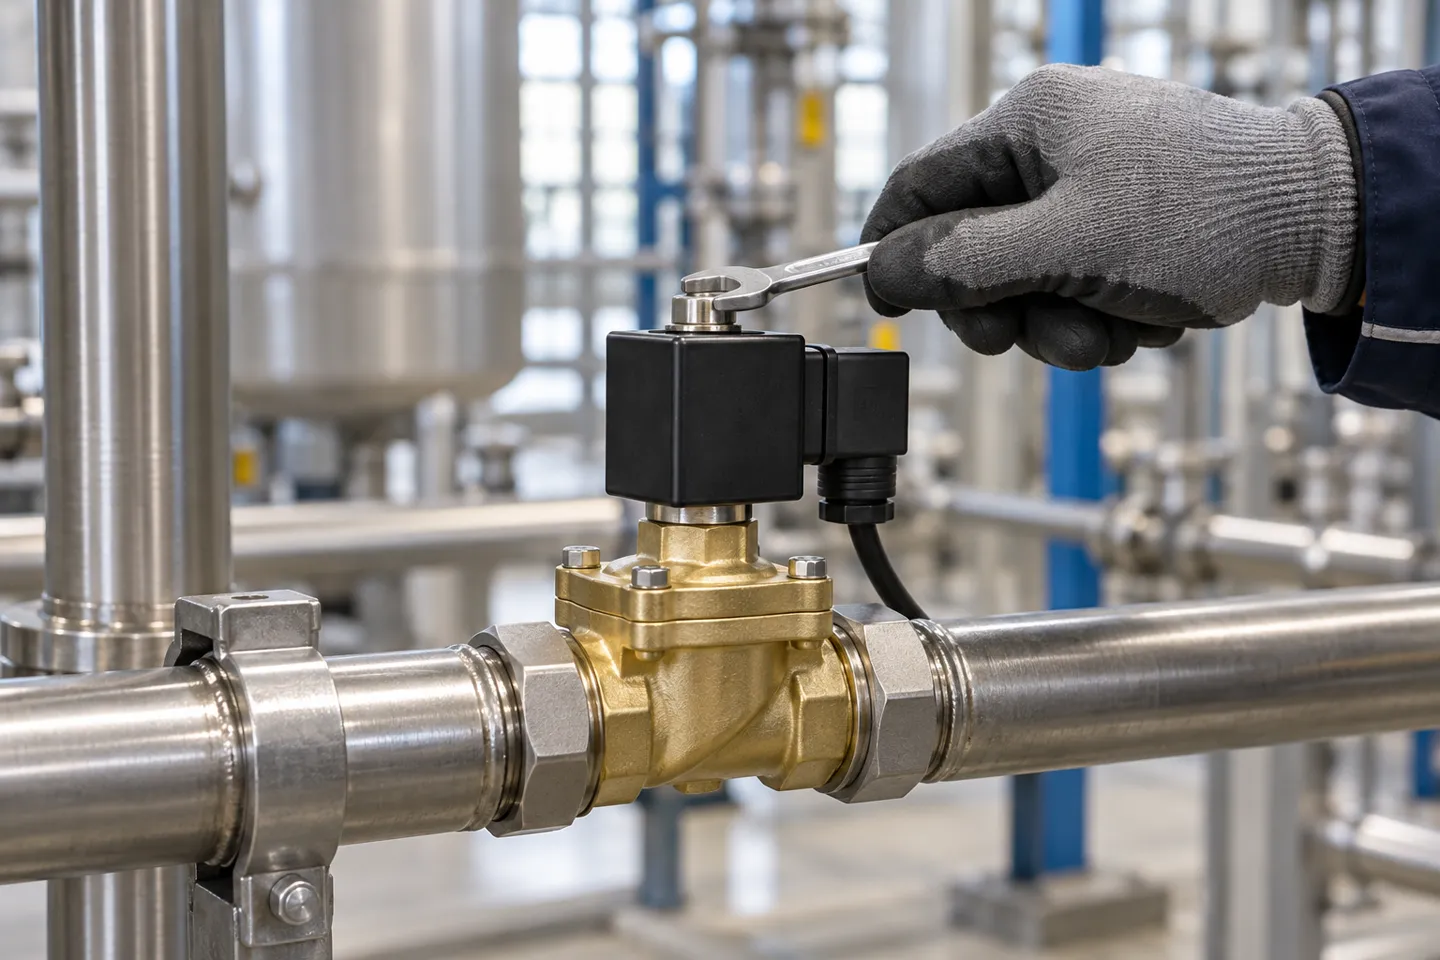
En el interior de la válvula hay un émbolo que se desliza dentro de un tubo. La arena, las incrustaciones y las partículas minerales presentes en el medio se depositan hacia abajo. Monta la válvula con la bobina en la parte superior y el tubo del inducido apuntando hacia arriba, de modo que los residuos que caen terminen en el cuerpo, donde el flujo los arrastra. Si se monta con el tubo en posición lateral o hacia abajo, las partículas se depositan en el tubo. Se acumulan alrededor del émbolo hasta que este se atasca. Ese es todo el mecanismo que explica la recomendación de “bobina hacia arriba”, junto con una indicación práctica sobre el par de apriete: la tuerca de la bobina debe estar lo suficientemente apretada como para que la bobina no pueda vibrar, alrededor de 5 Nm en la mayoría de las válvulas piloto (Tameson, 2025).
Tres clases de tolerancia, tres normativas
| Clase de válvula | Orientación permitida | El problema |
|---|---|---|
| De uso general, agua/aire, acción directa, tamaños pequeños | Línea horizontal, de lado, o línea vertical | Se da por hecho que el soporte está limpio; si está sucio, sigue siendo recomendable enrollarlo |
| Válvulas solenoides para refrigerantes | DEBE ser una línea horizontal; la carcasa de la bobina no debe estar a más de 45 grados de la vertical (Parker Sporlan, s. f.) | La acumulación de aceite y el diseño interno; si no se tienen en cuenta estos factores, se corre el riesgo de que el asiento no quede bien ajustado y de que la bobina falle prematuramente |
| Válvulas pilotadas para fluidos contaminados | Se recomienda encarecidamente enrollarlo bien | El orificio piloto es el espacio más pequeño del sistema y es el primero en obstruirse |
La pauta: la tolerancia de montaje viene determinada por el diseño interno y la limpieza del fluido, y no por ninguna norma válida para todo el sector. El folleto que se adjunta a la válvula tiene prioridad sobre cualquier guía general, incluida esta. Cuando un proveedor no puede indicar una tolerancia de orientación para la válvula que vas a comprar, ese silencio es en sí mismo una información.
El vapor, el refrigerante y el lavado a presión cambian las reglas del juego
Hay tres medios que llevan las normas aún más allá. Las válvulas de servicio de vapor utilizan vástagos prolongados o yugos atornillados para mantener el serpentín alejado del cuerpo caliente, y deben colocarse con el vástago hacia arriba para que la columna proteja el serpentín. Las válvulas de refrigerante se sueldan a la tubería, por lo que el enemigo es el calor de la instalación. Envuelve el cuerpo con un paño húmedo y mantén la llama en movimiento sobre la unión, nunca sobre la válvula. En las zonas de lavado, el ángulo importa menos que la entrada. Un bucle de goteo en el cable y un conector apto para el entorno, con clasificación IP65 o superior, evitan que el agua penetre en la carcasa del serpentín.
Tras la instalación: presión, residuos y el primer encendido
Una vez instalado el cuerpo, hay cuatro condiciones de funcionamiento que determinan si realmente funciona. Estas condiciones son también las que provocan la mayoría de los diagnósticos erróneos en la práctica, ya que sus síntomas se asemejan a los de una válvula averiada.
La primera es la presión diferencial. Las válvulas pilotadas necesitan una diferencia de presión entre la entrada y la salida para levantar el diafragma; por debajo de aproximadamente 0,5 bar de presión diferencial, la mayoría no se abrirá en absoluto. Una tubería alimentada por gravedad o un depósito ventilado pueden situarse por debajo de ese umbral, aunque la válvula esté perfectamente instalada, y aun así no funcionará. Se trata de un error de selección disfrazado de error de instalación. Las válvulas de acción directa se abren con una presión diferencial nula, y esa es precisamente la razón de su existencia.
Diferencial mínimo de pilotaje
Por debajo de este umbral, una válvula pilotada permanece cerrada, independientemente de lo bien que se haya realizado la instalación. Solicita por escrito el valor exacto correspondiente a tu válvula antes de realizar el pedido.
La segunda causa son los residuos. Un solo cordón de soldadura o un grano de pasta de sellado para tuberías puede obstruir un orificio piloto. Por algo es habitual instalar un filtro en Y aguas arriba de la válvula, dimensionado para el fluido en cuestión, y esto convierte un fallo recurrente en una purga de cinco minutos.
El tercero es el golpe de ariete. El cierre rápido ante un caudal elevado en una tubería de pequeño diámetro provoca un pico de presión que se propaga hacia atrás a lo largo de la tubería. Durante la puesta en servicio, abre ligeramente la válvula de aislamiento situada aguas arriba y deja que la tubería se llene lentamente antes de abrirla por completo por primera vez. Si el golpe de ariete persiste, las soluciones duraderas son utilizar una tubería de mayor diámetro, instalar una válvula reductora de presión aguas arriba, emplear una manguera flexible para amortiguar el impacto o utilizar una válvula con una respuesta más lenta.
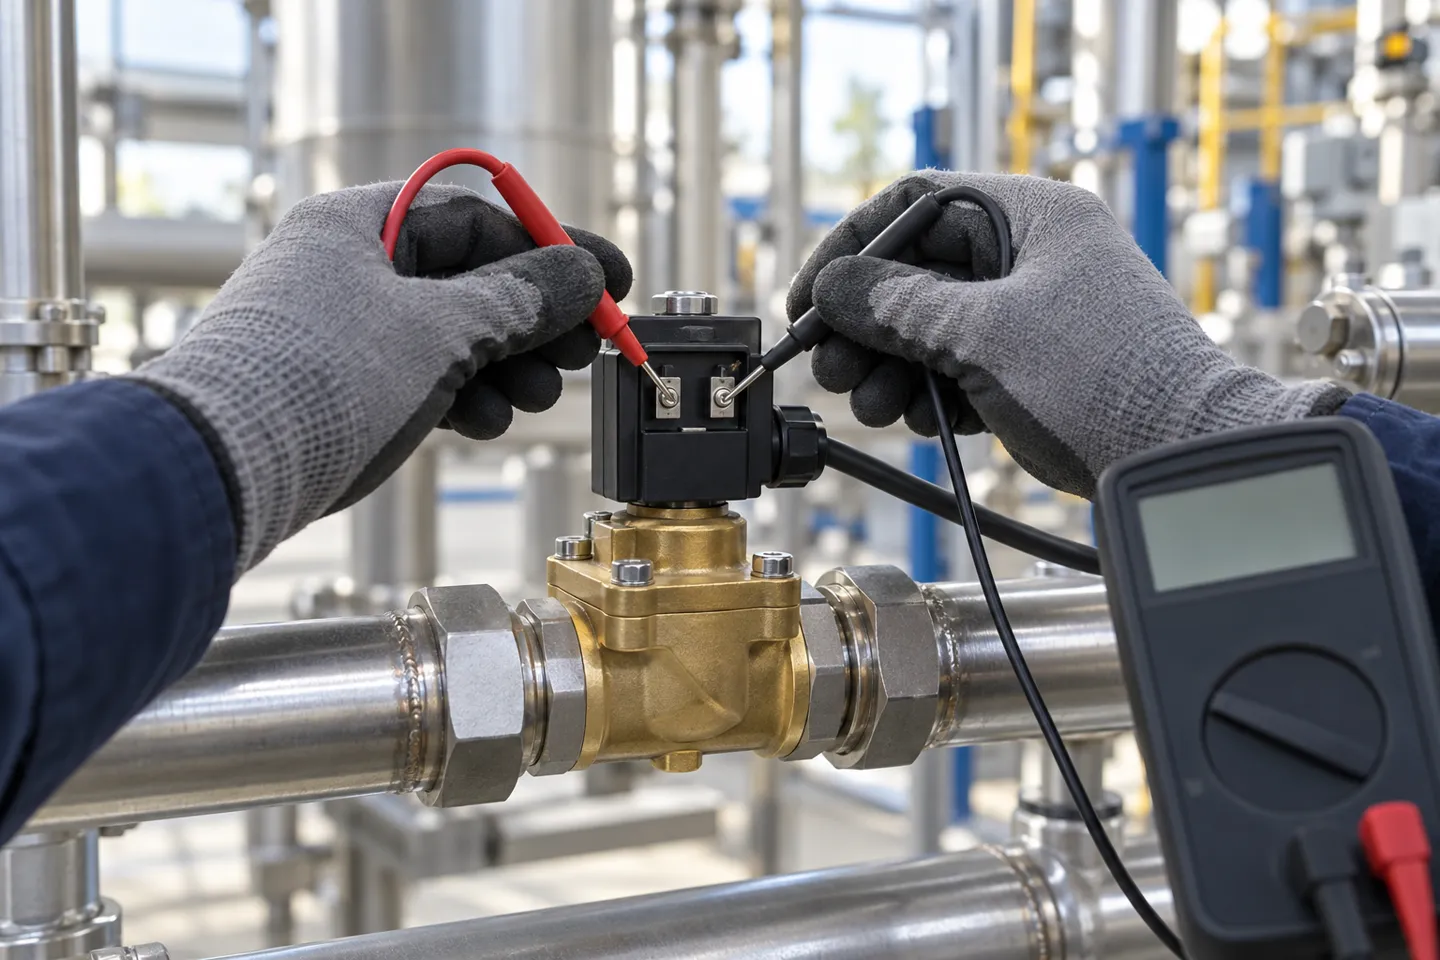
El cuarto elemento es la propia bobina. Al encenderla por primera vez, presta atención: un clic metálico indica que el émbolo se ha movido. A continuación, mide en los terminales, ya que las bobinas se activan débilmente o vibran por debajo de unos 85% de la tensión nominal. Acciona la válvula tres o cuatro veces, enjabona las juntas y comprueba el ciclo de trabajo si la válvula permanece energizada durante largos periodos. Una bobina demasiado caliente al tacto indica que el tiempo de activación, la temperatura ambiente o la tensión de alimentación están fuera de los límites.
| Síntoma | ¿Qué está pasando realmente? | La especificación que lo impide |
|---|---|---|
| La válvula no se abre | Diferencial por debajo del mínimo del piloto, o residuos en el orificio del piloto | Diferencial mínimo especificado; filtro de entrada |
| La válvula no se cerrará | Instalación invertida o presencia de residuos que bloquean el asiento | Comprobación de la flecha de flujo durante la instalación; filtro |
| Golpe de ariete al cerrar | Cierre rápido frente a altas velocidades | Puesta en marcha con llenado lento; tiempo de respuesta de la válvula según las especificaciones |
| La bobina se sobrecalienta | Tensión inferior a la indicada en la placa de características o ciclo de trabajo superado | Tolerancia de tensión y ciclo de trabajo en la orden de compra |
Especificaciones para facilitar la instalación: asegúrate de que todo esté bien antes de hacer el pedido
Todos los modos de fallo mencionados anteriormente eran evidentes antes del día de la instalación. Ese es el argumento a favor de trasladar cuatro líneas de la obra a la orden de compra, donde los cambios no suponen ningún coste.
| # | Línea de especificaciones para bloquear | Error de instalación que impide | Comprobación de aceptación |
|---|---|---|---|
| 1 | Comportamiento sin tensión: NC o NO, según lo que el sistema deba hacer a las 2 de la madrugada. | Llenar en lugar de detenerse durante el primer corte de luz | Acciona la válvula con la alimentación desconectada antes de ponerla en servicio |
| 2 | Presión diferencial mínima, indicada por escrito para su fluido y el orificio | Una válvula “inservible” en las tuberías por gravedad o de baja presión | La placa de características y la ficha técnica coinciden con los datos de la solicitud de presupuesto |
| 3 | Norma de rosca (NPT o G), tipo de conector (enchufe DIN o cables), índice de protección IP para el entorno | Hilos entremezclados que gotean, bobinas sumergidas en el lavado | La rosca física y el conector coinciden en la recepción de mercancías |
| 4 | Espacio de mantenimiento: unión roscada o con brida, espacio libre para extraer la bobina | Numerosas interrupciones en el colector y un tiempo de inactividad prolongado para cambiar una bobina en 10 minutos | Una llave encaja en la tuerca de la bobina y en el racor, en la posición de montaje. |
Queda un último control, y tiene que ver con la entrada de mercancías: comprueba la placa de características con la orden de compra cuando llegue la caja. Tensión, tamaño del orificio, material de la junta. La documentación y las piezas suelen no coincidir con más frecuencia de lo que nadie espera, y una comprobación de cinco minutos en el muelle de recepción es la última oportunidad económica para detectarlo.
Una vez fijadas esas cuatro líneas, el día de la instalación se reduce a lo que debería haber sido desde el principio: una flecha y una llave inglesa.
¿Ya tienes redactadas las cuatro líneas de especificaciones? Envíalas a VINCER y solicita por escrito los datos técnicos para tus medios de comunicación.
Envía tus líneas de especificacionesCuánto le cuestan a un fabricante de equipos los fallos en la instalación
Vuelve a leer los fallos de esta página planteándote una pregunta: ¿quién pagó por ellos? La válvula invertida soldada a un bastidor de refrigeración cargado, el colector pegado cortado por completo, el orificio piloto obstruido por trozos de cinta adhesiva, la válvula que no se abría en una línea por gravedad. Ninguno de ellos fue un error de instalación en el sentido más estricto. Todos se decidieron con antelación, según una especificación que nunca se puso por escrito. Todos salieron a la luz en la obra de otra persona, bajo el calendario de producción de otra persona.
Para un fabricante de maquinaria, el balance es brutal, ya que la válvula se encuentra en el interior de la máquina. La primera avería se produce en la planta del cliente. La visita del servicio técnico, la conversación sobre el tiempo de inactividad y la merma en el siguiente pedido se remontan a un componente que puede costar menos que la llamada telefónica para notificarlo. El técnico de montaje que comprueba la flecha de flujo detecta el error más barato de la cadena. Las cuatro líneas de especificaciones detectan el resto.
Esa es también una cuestión relacionada con el proveedor, y hay una prueba concreta para ello. ¿Puede el proveedor especificar por escrito el diferencial mínimo, la tolerancia de orientación y las opciones de desactivación para tus medios? ¿O solo te facilitan un número de modelo? Fabricamos nuestra gama de válvulas solenoides para dar respuesta a ese tipo de preguntas. La VINCER Serie de electroválvulas de agua de 2 W Se comercializan en versiones roscadas de DN08 a DN100 y con bridas de DN15 a DN100, en posiciones NC y NO, con roscas NPT o G, con juntas de NBR hasta 80 °C o de VITON hasta 120 °C, y con bobinas de 12-24 VCC o 110-220 VCA. Cuando una máquina requiere un comportamiento diferente, personalizamos el producto en torno a una docena de parámetros funcionales, entre los que se incluyen las dimensiones, la temperatura, la presión, el tiempo de conmutación y el control de caudal, con unas cincuenta opciones de materiales que cumplen con las normas ANSI, GB, DIN y JIS. También proporcionamos planos en 2D y 3D, de modo que el espacio de instalación quede definido antes de realizar el pedido de la válvula, y no después de su recepción.
Si estás comparando proveedores para un proyecto de fabricación, nuestras válvulas solenoides estándar se envían en un plazo de 7 a 10 días laborables, y las VINCER El catálogo está disponible en línea.
Fija los datos de la placa de características antes de enviar la válvula
Envía a VINCER el material, el diferencial mínimo y el estándar de rosca. Recibirás las cifras por escrito o un producto a medida que se ajuste a las dimensiones funcionales que necesita tu máquina.
Iniciar una revisión de especificacionesReferencias
- Parker Sporlan. “Válvulas solenoides: instrucciones de instalación y mantenimiento”, Boletín 30-11. s. f. https://www.coolingequipment.co.nz/wp-content/uploads/2025/06/Solenoid-valve-bulletin.pdf
- r/Irrigation. “Válvula instalada al revés”. 2025. https://www.reddit.com/r/Irrigation/comments/1psm4d6/valve_installed_backwards/