
Bei industriellen Rohrleitungen, bei denen es um hohe Einsätze geht, ist die Wahl des richtigen Durchmessers eine entscheidende finanzielle und betriebliche Entscheidung. Ganz gleich, ob Sie maximalen Durchfluss priorisieren oder die Investitionskosten kontrollieren möchten – das Verständnis der feinen Unterschiede zwischen Konfigurationen mit vollem Durchmesser und reduziertem Durchmesser hat erhebliche Auswirkungen auf die Leistung Ihres Systems, den Energieverbrauch und die Wartungshäufigkeit.
Kugelhähne mit Volldurchgang vs. Kugelhähne mit Standarddurchgang: Mehr als nur oberflächliche Definitionen
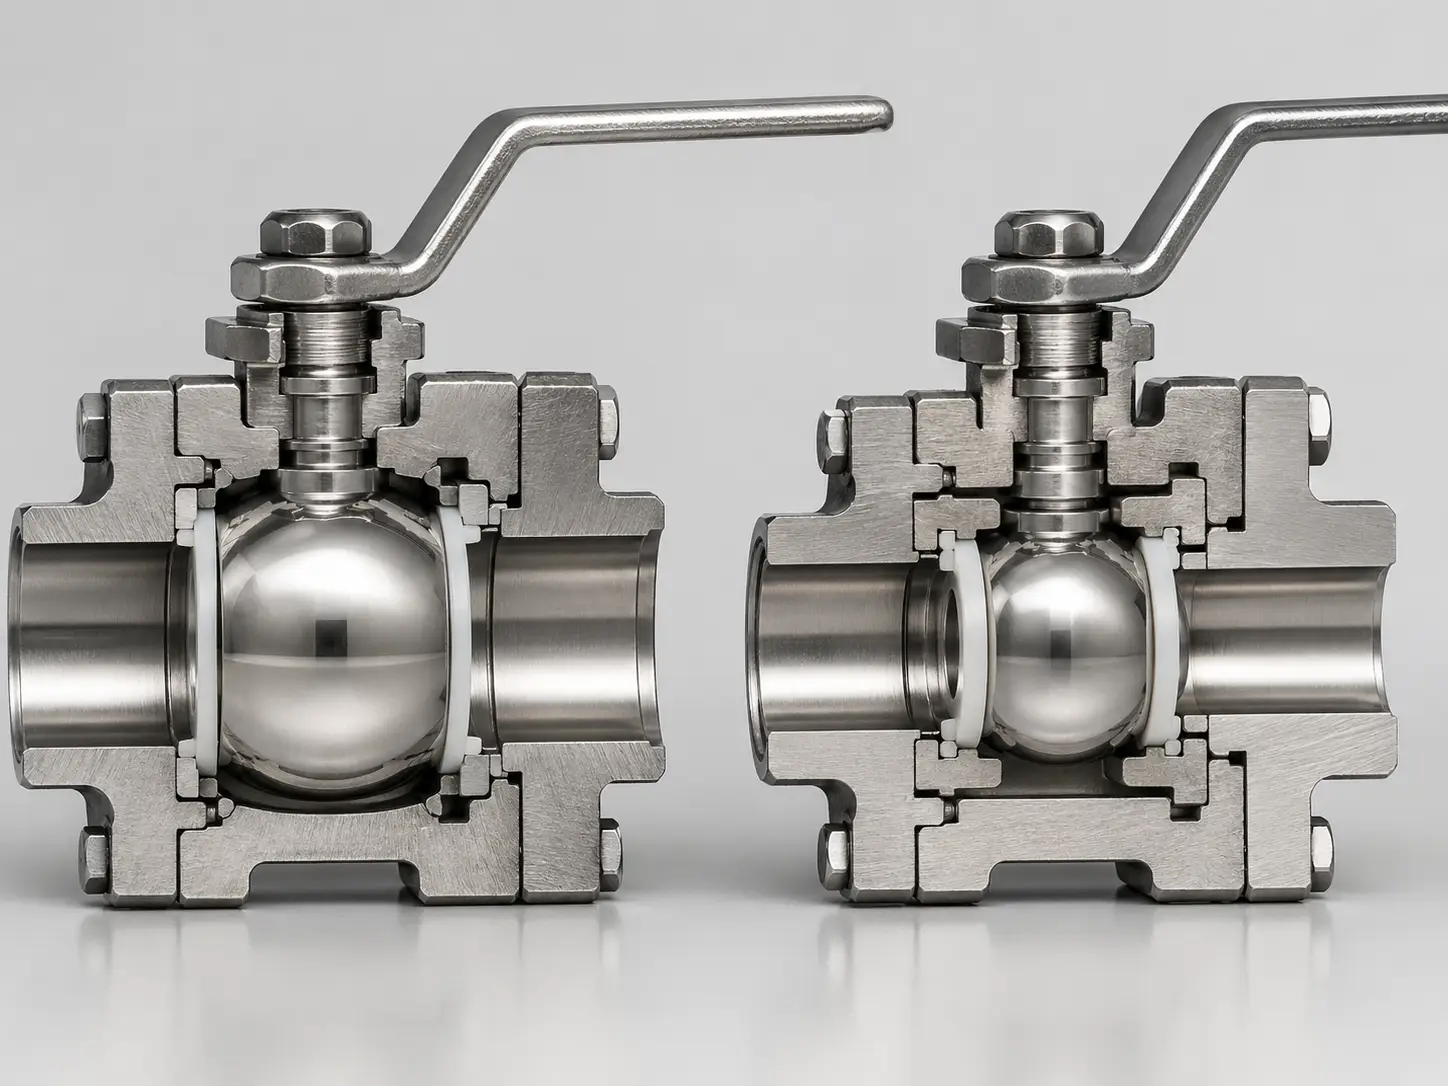
Im Kern dieser technischen Debatte liegt der Unterschied in der inneren geometrischen Bohrungsgröße des Ventils im Verhältnis zum Innendurchmesser der angeschlossenen Rohrleitung. Bei der Bewertung eines Vollanschluss vs. Standardanschluss Ein Kugelhahn mit vollem Durchgang (oft auch als „Full Bore“ bezeichnet) verfügt über eine zylindrische Innenöffnung, die exakt dem Innendurchmesser des Rohrs entspricht. Diese durchgehende Ausrichtung schafft einen geraden, praktisch ungehinderten Strömungsweg, der bei vollständig geöffnetem Ventil genau wie ein gerades Rohrstück wirkt, wodurch eine laminare Strömung aufrechterhalten und strukturelle Engpässe verhindert werden.
Im Gegensatz dazu weist ein Standard-Portventil – in der Branche häufig als „Reduzierventil“ bezeichnet – eine Kugelöffnung mit begrenzter Größe auf. Das Gehäuse und die Kugel selbst sind kleiner, was die Strömungsdynamik innerhalb des Rohrleitungsnetzes grundlegend verändert. Das Verständnis dieser konstruktiven Unterschiede ist der erste Schritt zur Vermeidung katastrophaler Fehlanwendungen in komplexen Fluidtransportsystemen, in denen eine falsche Dimensionierung verheerende Folgewirkungen nach sich ziehen kann.
| Technische Daten | Kugelhahn mit vollem Durchgang | Standardanschluss (reduziert) |
|---|---|---|
| Geometrie des Bohrungsdurchmessers | Entspricht der ID des Anschlussrohrs | In der Regel eine Nennweite kleiner als der Innendurchmesser des Rohrs |
| Durchflusskoeffizient (Cv) | Maximale Tragfähigkeit (minimaler Reibungswiderstand) | Deutlich reduzierte Kapazität (höherer Widerstand) |
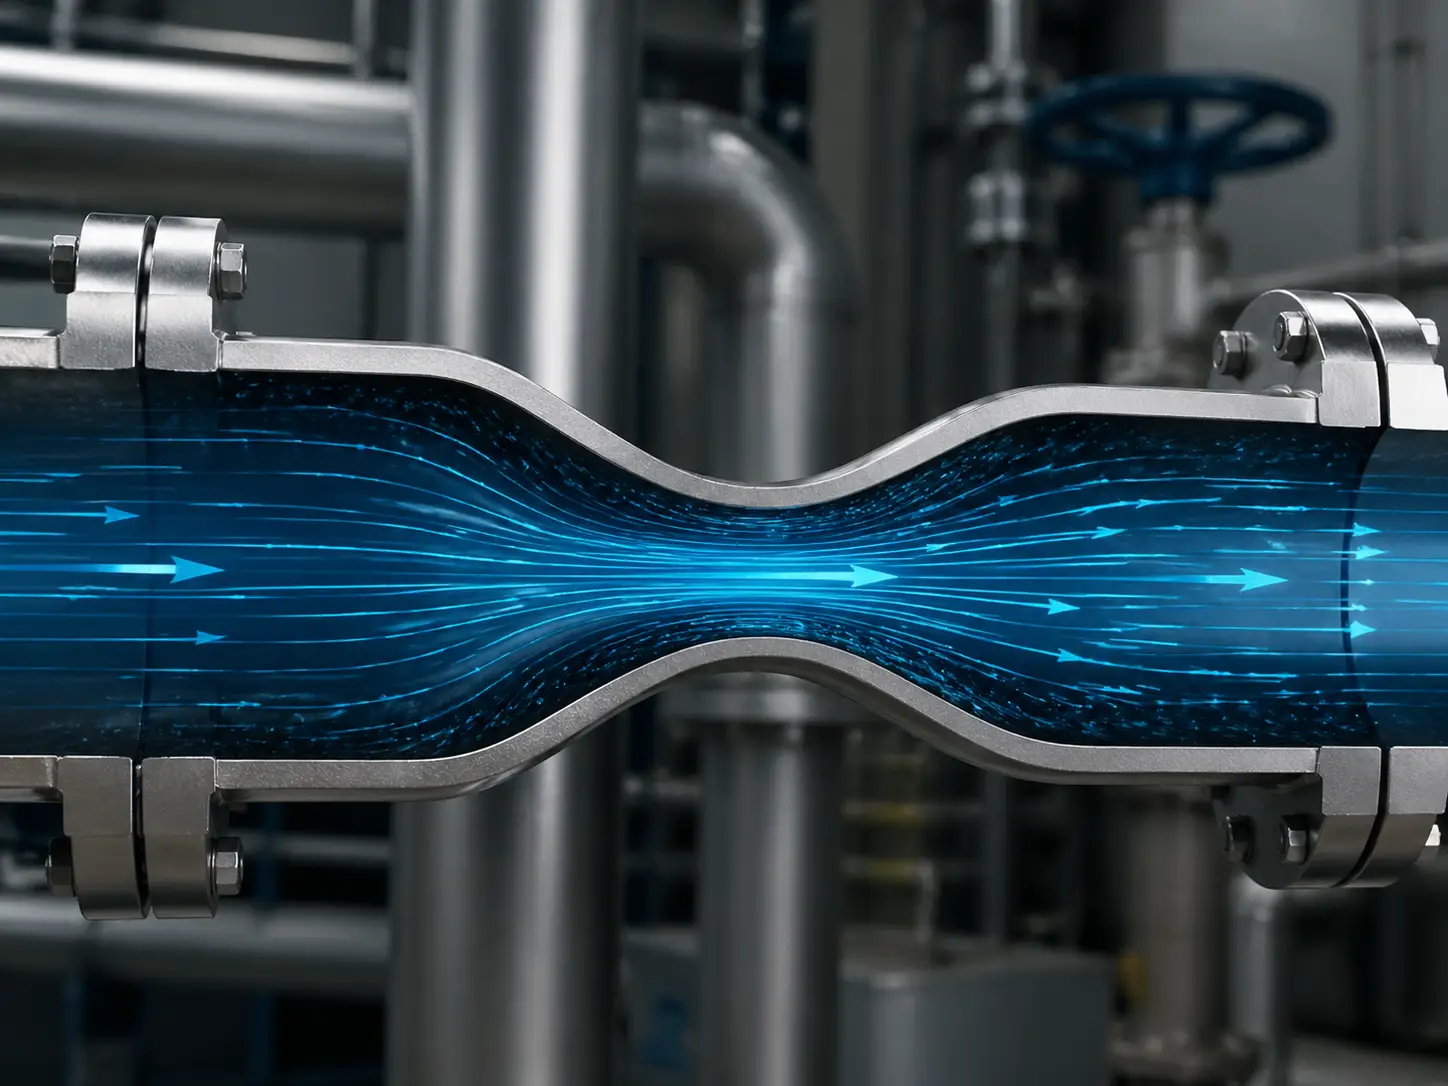
| Druckabfall (ΔP) | Vernachlässigbar / Nahezu Null | Messbarer Druckabfall aufgrund des Venturi-Effekts |
| Grundfläche des Ventilkörpers | Größeres Gehäuse, höheres Gesamtgewicht | Kompakte Bauweise, äußerst platzsparend |
| Anfängliche Investitionskosten | Höhere Material- und Herstellungskosten | Günstigerer Einkaufspreis |
Um die Feinheiten dieses Vergleichs zu erfassen, müssen Ingenieure weit über die ursprüngliche Bestellung hinausblicken. Zwar ist eine Standardbohrung aufgrund ihres geringeren Bedarfs an Rohstoffen wie Edelstahl oder Kohlenstoffstahl grundsätzlich wirtschaftlicher, doch führt sie unvermeidlich zu Strömungseinschränkungen. Die entscheidende ingenieurtechnische Aufgabe besteht darin, zu berechnen, ob die anfänglichen Einsparungen bei der Beschaffung den potenziellen langfristigen Energieverlust rechtfertigen, der durch eine erhöhte Belastung der Pumpe, die Scherspannung der Flüssigkeit und den damit verbundenen mechanischen Verschleiß über den gesamten Lebenszyklus der Anlage verursacht wird.
Die Physik der Strömung: Cv-Werte und Druckabfall erklärt
In der Strömungslehre wird die Effizienz von Rohrleitungen allgemein anhand des Durchflusskoeffizienten, allgemein bekannt als Cv-Wert, quantifiziert. Diese Kennzahl definiert die Wassermenge (in US-Gallonen pro Minute) bei 60 °F, die nahtlos durch ein bestimmtes Ventil fließt und dabei einen Druckabfall von genau 1 psi verursacht. Bei einem gründlichen Leistungsvergleich zwischen verschiedenen Ventiltypen gilt der Cv-Wert als maßgeblicher Indikator für die Durchflusseffizienz und die Betriebsfähigkeit.
Einblick in die Technik:
Der funktionale Zusammenhang zwischen dem Volumenstrom (Q), dem Durchflusskoeffizienten (Cv) und dem Druckabfall (ΔP) über das Ventil wird mathematisch durch die strömungstechnische Formel beschrieben:
Q = Cv * √(ΔP / SG) (wobei SG das spezifische Gewicht der Flüssigkeit ist).
Da eine verengte Durchflussstelle den Querschnittsbereich physikalisch einschränkt, muss der Druckabfall (ΔP) zwangsläufig ansteigen, wenn das System versucht, einen konstanten Durchfluss (Q) aufrechtzuerhalten.
Der Durchflusskoeffizient (Cv) in praktischen Rohrleitungssystemen leicht verständlich erklärt
Um den Übergang von theoretischen Formeln zur praktischen Ingenieursarbeit zu vollziehen, wollen wir uns einige branchenübliche Standarddaten ansehen. Ein typisches 2-Zoll- Kugelhahn mit vollem Durchgang weist in der Regel einen sehr hohen Cv-Wert zwischen 350 und 450 auf, wodurch der Durchflussweg praktisch nicht behindert wird. Wenn wir hingegen dieselbe Nennweite von 2 Zoll betrachten, jedoch eine Standard-Anschlussausführung verwenden, sinkt der Cv-Wert drastisch auf einen Bereich zwischen 120 und 150.
Dies entspricht einer erstaunlichen Verringerung der Durchflusskapazität um fast 60–701 TP3T. In einer hochbelasteten industriellen Anlage zwingt dieser gravierende Engpass die Zentrifugalpumpen des Systems dazu, exponentiell mehr Leistung zu erbringen, um das erforderliche Flüssigkeitsvolumen durch die verengte Bohrung zu fördern. Dies erhöht die Reynolds-Zahl, führt zu einem Übergang der Strömung vom laminaren in den turbulenten Zustand, verursacht einen deutlich höheren Stromverbrauch und beschleunigt den mechanischen Verschleiß der Pumpenlaufräder und Dichtungen drastisch.
Der Venturi-Effekt und Ihre versteckten Energiekosten
Wenn ein mit hoher Geschwindigkeit strömendes Medium in die engere Innenbohrung einer Standard-Anschlussbaugruppe eintritt, wird es einer erzwungenen Beschleunigung ausgesetzt – ein Phänomen, das Fluidtechniker als Venturi-Effekt bezeichnen. Diese plötzliche Beschleunigung löst gleichzeitig einen lokalen Druckabfall im Medium aus. Befindet sich das Rohrleitungssystem nahe an der Dampfdruckschwelle der geförderten Flüssigkeit, kann dieser Druckabfall Kavitation auslösen.
Bei der Kavitation bilden sich mikroskopisch kleine Dampfblasen, die dann, wenn sich der Druck stromabwärts wieder aufbaut, heftig an den Metalloberflächen zusammenbrechen. Im Dauerbetrieb erzeugen diese Implosionen massive Stoßwellen, die die inneren Metallkomponenten des Ventils erodieren, weiche Dichtungsmaterialien (wie PTFE oder PEEK) zerstören und zu vorzeitiger innerer Leckage führen. Die Energiekosten, die mit der Überwindung dieses Druckabfalls verbunden sind, übersteigen in Kombination mit den Wartungskosten für Kavitationsschäden bei weitem die anfänglichen Einsparungen durch den Kauf eines kleineren Ventils.
Wichtige Anwendungsbeschränkungen: Wann Sie den Full-Port verwenden müssen
Während kostenbewusste Beschaffungsteams aufgrund attraktiver Anschaffungspreise häufig zu Varianten mit reduziertem Durchgang tendieren, gibt es in bestimmten industriellen Prozessen Umgebungen, in denen physikalische Einschränkungen keinerlei Spielraum für Kompromisse lassen. Unter diesen extremen Betriebsbedingungen ist der Einsatz von anderen Ventilen als Vollbohrungsventilen ein garantiertes Rezept für systemische Ausfälle, gefährliche Leckagen und inakzeptable Ausfallzeiten.
Viskose Flüssigkeiten, Aufschlämmungen und abrasive Medien
In anspruchsvollen Branchen wie der kommunalen Abwasserbehandlung, der Zellstoff- und Papierherstellung oder im Bergbau unter extremen Betriebsbedingungen enthalten die geförderten Medien häufig hohe Konzentrationen an Schwebstoffen oder weisen eine extrem hohe dynamische Viskosität auf. In diesen anspruchsvollen Anwendungsfällen ist die Auswahl einer Kugelhahn mit vollem Durchgang vs. Standarddurchgang Die Konfiguration ist absolut unerlässlich.
Die einem Ventil mit reduziertem Durchlass innewohnende geometrische Einschränkung führt aktiv zur Bildung von Stauzonen im Hohlraum des Ventilkörpers, in denen dickflüssige Medien sich ansammeln, verfestigen und letztendlich den mechanischen Betrieb der Kugel blockieren können. Darüber hinaus bewirken die durch die engere Bohrung verursachten lokalen Geschwindigkeitsspitzen, dass feste Partikel (wie Sand, Erzschlamm oder Zunder) wie ein abrasiver Hochgeschwindigkeitsstrahl wirken. Diese fluidische Scherspannung unterzieht die Sitze einer raschen Abrasion, was eine drastisch verkürzte Lebensdauer zur Folge hat. Vollbohrungsventile sorgen für ein gleichmäßiges Geschwindigkeitsprofil, sodass abrasive Medien hindurchströmen können, ohne die Dichtflächen stark anzugreifen.
Rohrreinigung mit Molchen: Eine unverzichtbare Anforderung der Branche
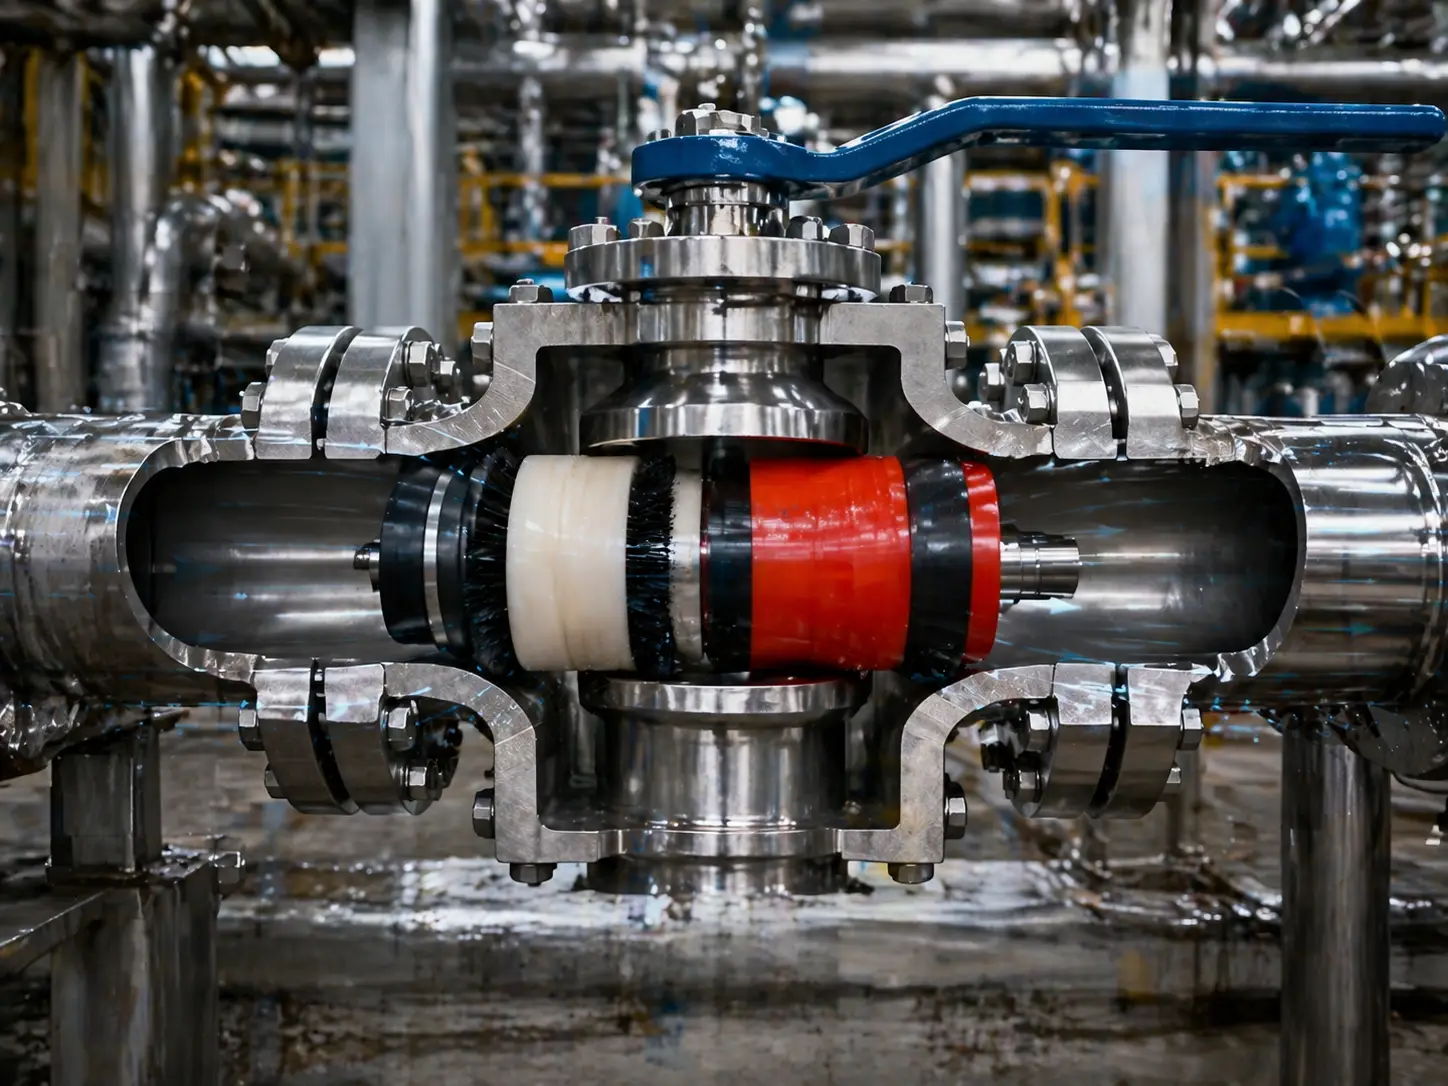
In den Transportnetzen für Öl, Erdgas und komplexe Chemikalien im Upstream- und Midstream-Bereich müssen Rohrleitungen regelmäßig mechanisch gereinigt, von Flüssigkeiten befreit und im Inneren inspiziert werden – ein Vorgang, der als “Pigging” bezeichnet wird. Ein Pipeline-Pig ist ein hochspezialisiertes, festes, zylindrisches Gerät, das genau auf den Innendurchmesser der Rohrleitung abgestimmt ist.
In diesem Zusammenhang lässt sich die Debatte über die Durchmesserabmessungen durch einfache Physik sofort klären. Ein Standard-Absperrventil wirkt wie eine undurchdringliche physikalische Barriere; der Reinigungsmolch prallt mit Wucht gegen die verengte Öffnung des Ventils und bleibt sofort stecken. Das Bergen eines festsitzenden Molchs erfordert eine vollständige Notabschaltung der Rohrleitung, eine Druckentlastung und gelegentlich sogar einen Einschnitt in das Rohr selbst – was zu ungeplanten Ausfallzeiten in Höhe von Hunderttausenden von Dollar führt. Wenn eine Leitung daher mit einem Molch gereinigt werden kann, ist eine Ausführung mit vollem Durchmesser die einzige mathematisch mögliche Wahl.
Strategische Einsatzszenarien: Wann ein Standard-Port die bessere Wahl ist
Es ist wichtig anzuerkennen, dass es äußerst stichhaltige, mathematisch fundierte Gründe für die Wahl einer Standardanschlussausführung gibt. Bei spezialisierten Originalausrüstungsherstellern (OEM), auf Rahmen montierten Systemen oder dicht gepackten chemischen Mischmodulen, bei denen Platz ein äußerst knappes Gut ist, bieten die kompakte Bauweise und das deutlich geringere Gewicht der Standardanschlussausführung enorme konstruktive Vorteile.
Da hierfür weniger Edelstahl- oder Kohlenstoffstahlguss benötigt wird, bleibt dies die kostengünstige und technisch sinnvolle Wahl für den Transport sauberer, niedrigviskoser Medien wie Instrumentenluft, Trinkwasser oder Niederdruckdampf, bei denen geringfügige Druckverluste konstruktiv keine Rolle spielen. In diesen unkritischen Versorgungsleitungen gefährden die durch den reduzierten Durchmesser verursachten Turbulenzen nicht die Integrität des Systems, sodass der Standardanschluss eine äußerst effiziente Kapitalnutzung darstellt.
Die TCO-Falle: Anschaffungskosten vs. Automatisierungs- und Betätigungskosten
In der anspruchsvollen B2B-Beschaffung hat die Gesamtbetriebskosten (TCO) Vorrang vor dem ursprünglichen Rechnungswert. Während viele technische Diskussionen damit beginnen, ausschließlich die Rohstoffkosten des Ventilkörpers zu vergleichen, wird dabei die teuerste und entscheidendste Komponente der modernen Fluidsteuerung fatalerweise außer Acht gelassen: der automatisierte Antrieb.
Drehmomentdynamik von Ventilen und die versteckten Kosten von Stellantrieben
Die wirtschaftliche Situation ändert sich drastisch, sobald Automatisierung zum Einsatz kommt. Der größere, schwerere Kugelkörper in einem Vollsitzventil weist naturgemäß eine erheblich größere Oberfläche auf, die in ständigem, druckbeaufschlagtem Kontakt mit den Ventilsitzen steht. Diese erhöhte Reibung führt direkt zu einem massiv erhöhten “Anlaufdrehmoment” – der reinen Drehkraft, die erforderlich ist, um das Ventil aus einer vollständig geschlossenen Position gegen den Leitungsdruck zu öffnen.
Technische Methodik: Optimierung der Ventil-Antriebs-Matrix
Gerade die Unterschiede im Drehmoment zwischen verschiedenen Nennweiten führen häufig dazu, dass Beschaffungsbudgets außer Kontrolle geraten. Die Umstellung auf ein Ventil mit voller Nennweite für nur geringfügige Durchflusssteigerungen zwingt Ingenieure oft dazu, den erforderlichen pneumatischen oder elektrischen Antrieb exponentiell zu vergrößern, um das erhöhte Anlaufdrehmoment zu überwinden. Der Einsatz eines massiven Zahnstangen- oder Scotch-Yoke-Antriebs für eine einfache Prozessleitung ist ein Paradebeispiel für ineffiziente Kapitalallokation.
Um dieser “TCO-Falle” vorzubeugen, sollten professionelle Automatisierungsintegratoren wie VINCER-VENTIL eine firmeneigene Technologie nutzen 8-dimensionale Analysemethode. Anstatt blindlings überdimensionierte Antriebe einzusetzen, werden bei dieser Konstruktionsmethode das spezifische Gewicht, die Arbeitsdruckdifferenzen, die Reibungskoeffizienten des Sitzmaterials, der verfügbare Versorgungsluftdruck und die Sicherheitsfaktoren umfassend analysiert. Dieser Ansatz gewährleistet eine korrekte Dimensionierung des Antriebs – wodurch kostspielige “Überdimensionierung” vermieden und Kosteneffizienz sichergestellt wird, ohne die Zuverlässigkeit des Systems zu beeinträchtigen.
Industriestandards: Erläuterungen zu ASME B16.34 und API 6D
Um Mehrdeutigkeiten bei der weltweiten Beschaffung vollständig auszuschließen, legen internationale technische Normen die geometrischen Grenzwerte dieser Bauteile streng fest. Unabhängig davon, ob eine Anlage Bauteile für eine Standard-Versorgungsleitung oder für einen kritischen Hochdruck-Kohlenwasserstoffverteiler beschafft, ist die Einhaltung von Normen wie ASME B16.34 (Ventile – mit Flansch-, Gewinde- und Schweißanschluss) und API 6D (Spezifikation für Rohrleitungen und Armaturen) ist nicht verhandelbar.
Insbesondere schreibt die Norm ASME B16.34 den zulässigen minimalen Innendurchmesser streng vor. Nach diesen strengen Vorgaben ist ein Ventil mit reduzierter Durchflussöffnung dadurch definiert, dass sein Innendurchmesser genau eine Nennrohrgröße kleiner ist als die Größe des Rohrleitungsanschlusses (z. B. ein 3-Zoll-Ventil mit einem Innendurchmesser von 2 Zoll). Darüber hinaus schreibt API 6D vor, dass Ventile mit voller Öffnung über eine ungehinderte Durchgangsbohrung verfügen müssen, um den Durchgang von Inspektionsmolchen zur Rohrleitungsinspektion zu ermöglichen. Die Orientierung an diesen strengen Definitionen gewährleistet, dass Fluidtechniker Druckverluste und Strömungsgeschwindigkeiten auf der Grundlage rechtsverbindlicher Fertigungsmerkmale genau berechnen können, anstatt sich auf uneinheitliche Marketingbegriffe zu verlassen.
4-stufiger technischer Entscheidungsbaum für die Ventilauswahl
Sich in dem komplexen Geflecht aus Durchflusskoeffizienten, Drehmomentwerten, Normen und Anschaffungskosten zurechtzufinden, muss Ihren Projektzeitplan nicht lahmlegen. Nutzen Sie diesen pragmatischen, datengestützten Entscheidungsbaum, um die optimale Konfiguration für Ihr spezifisches Rohrleitungsnetz zu ermitteln:
- Schritt 1: Analysieren Sie das Medium-Profil. Enthält die Flüssigkeit abrasive Schwebstoffe, weist sie eine hohe Viskosität auf oder handelt es sich um dickflüssige Schlämme? Falls ja, schreiben Sie „Full Port“ vor, um mechanische Blockaden und Sitzabrieb zu verhindern. Handelt es sich um eine saubere Flüssigkeit oder ein sauberes Gas, fahren Sie mit Schritt 2 fort.
- Schritt 2: Überprüfen Sie die Anforderungen an die Molchung und Reinigung. Wird die Rohrleitung jemals eine mechanische Molchung zur Reinigung, zur Trennung von Chargen oder für „Smart Pig“-Inspektionen gemäß API 6D erfordern? Falls ja, ist „Full Port“ 100% physikalisch erforderlich. Falls nein, fahren Sie mit Schritt 3 fort.
- Schritt 3: Bewertung der Parameter für Förderleistung und Fördergeschwindigkeit. Berechnen Sie die Basisparameter des Systems. Wenn Ihre kontinuierliche Flüssigkeitsgeschwindigkeit 10 bis 15 Fuß pro Sekunde (ft/s) überschreitet oder wenn die zugehörige Zentrifugalpumpe im ununterbrochenen 24/7-Betrieb läuft, werden die kumulierten elektrischen Energieverluste, die durch den Druckabfall eines Standardventils mit normalem Durchlass verursacht werden, die anfänglichen Investitionsersparnisse schnell in den Schatten stellen. In diesen Szenarien mit hoher Auslastung ist „Full Port“ die mathematisch fundierte Wahl.
- Schritt 4: Überprüfung des Budgets und des Platzbedarfs für die Automatisierung. Wenn Sie die ersten drei Schritte erfolgreich gemeistert haben, können Sie getrost ein Standard-Port-Ventil einsetzen. Profitieren Sie von den Vorteilen eines geringeren Platzbedarfs bei der Installation, einer geringeren Belastung der Rohrleitungen und der Möglichkeit, aufgrund des geringeren Drehmomentbedarfs einen kleineren, kostengünstigeren automatischen Stellantrieb zu wählen.
Umstellung auf automatisierte Steuerungssysteme
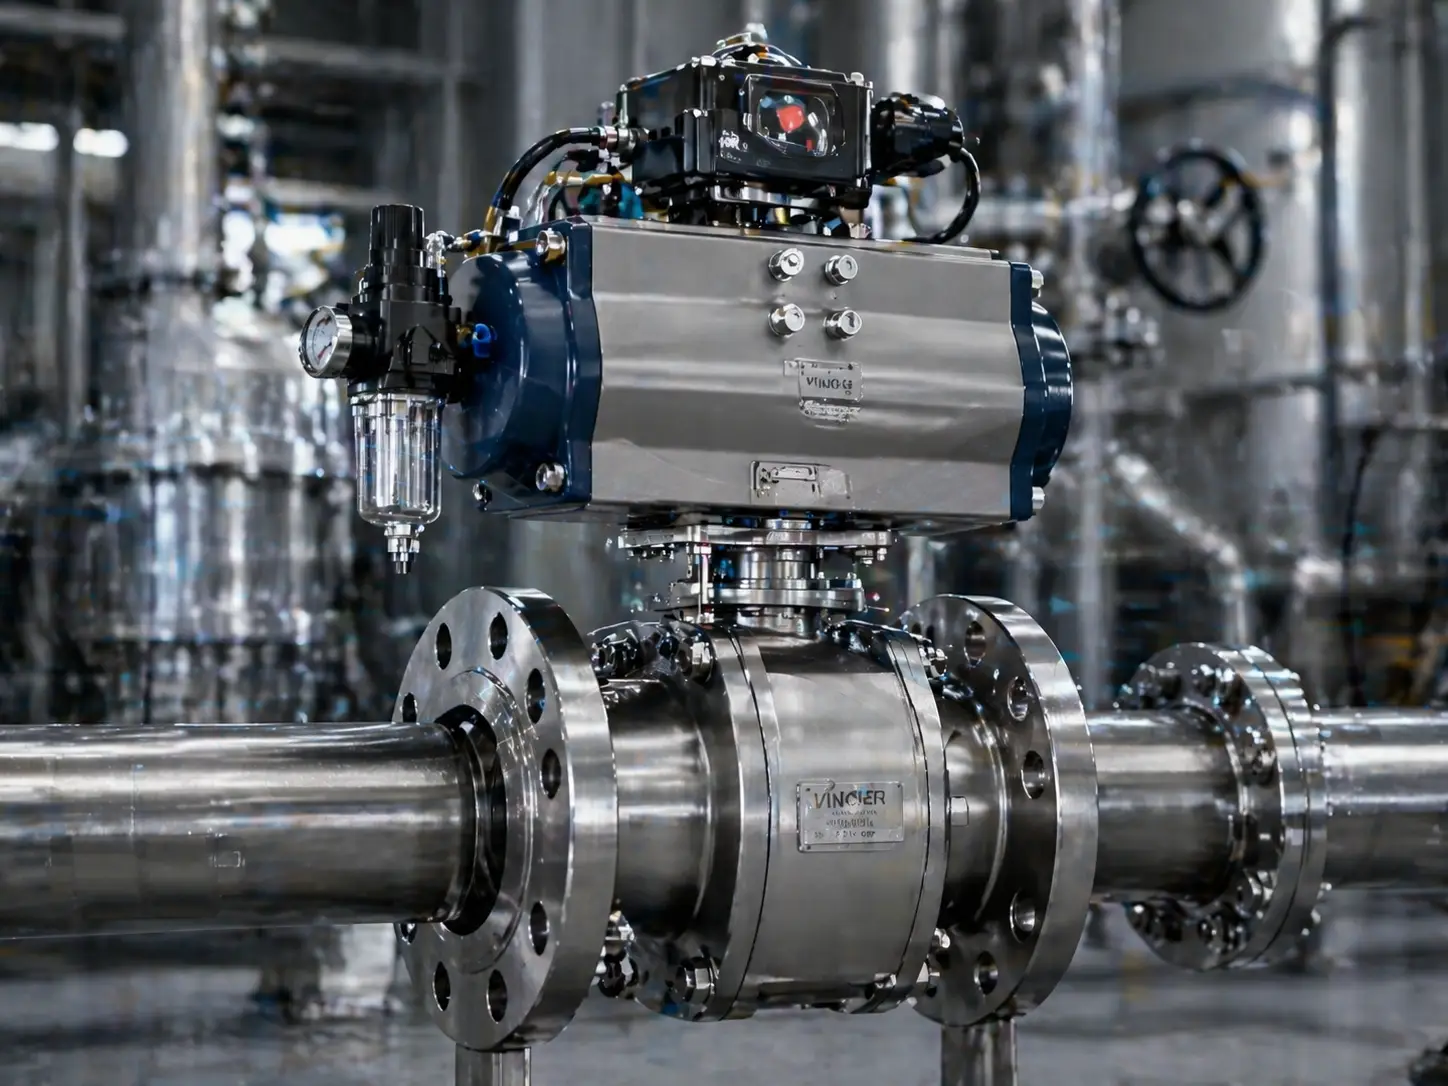
Die erfolgreiche Ermittlung der richtigen Nennweite mithilfe des Entscheidungsbaums ist ein wichtiger Schritt. Ein weiterer entscheidender Aspekt ist die Art und Weise, wie das Ventil in Ihrer Anlage betrieben wird. Manuelle Ventile sind zwar für einfache Anwendungen äußerst zuverlässig, weisen jedoch in komplexen Systemen – wie beispielsweise in der Meerwasserentsalzung, der chemischen Verarbeitung oder in umfangreichen Fertigungslinien – praktische Einschränkungen auf. In diesen Umgebungen kann die manuelle Bedienung Schwierigkeiten haben, die bei Druckänderungen erforderlichen schnellen Reaktionszeiten zu gewährleisten, und es fehlt die Möglichkeit der Integration in zentrale SPS- oder SCADA-Systeme zur Echtzeitüberwachung und Fernsteuerung.
Upgrade auf angetriebene Ventile (elektrisch oder pneumatisch) erfüllt diese spezifischen betrieblichen Anforderungen. Die automatisierte Steuerung gewährleistet eine gleichmäßige Drehmomentübertragung, ermöglicht sofortige Fernanpassungen und reduziert den manuellen Arbeitsaufwand im routinemäßigen Linienbetrieb.
Wenn Ihre Projektparameter auf eine Umstellung auf eine automatisierte Fluidsteuerung hindeuten, VINCER-VENTIL ist bestens gerüstet, um Ihren Anforderungen gerecht zu werden. Mit über 10 Jahren Erfahrung im Bereich automatisierter Ventile konzentrieren wir uns darauf, maßgeschneiderte Lösungen anzubieten, anstatt lediglich Hardware zu liefern.
- Drehmomentanpassung: Wir wenden eine 8-dimensionale Analysemethode an, um den Antrieb genau auf Ihren spezifischen Arbeitsdruck und Ihr Medium abzustimmen und so sicherzustellen, dass das System effizient arbeitet, ohne dass es überdimensioniert ist.
- Standard-Lieferzeit: Unsere herkömmlichen automatisierten Ventilbaugruppen werden in der Regel innerhalb von 7 bis 10 Werktagen kalibriert und versandt.
- Integrierte Pakete: Wir liefern komplette, vorab getestete automatisierte Anlagen, einschließlich der erforderlichen Positionierer, Endschalter und Magnetventile, die eine unkomplizierte Installation ermöglichen.
Wenn Sie Möglichkeiten für automatisierte Ventile für Ihre Rohrleitung prüfen, steht Ihnen unser Ingenieurteam gerne zur Seite.


