
Einblick in die Landschaft der Lithium-Batterie-Herstellung
Betritt man eine moderne Gigafactory, wird einem die Größe sofort bewusst: Jede Sekunde rollt eine fertige Zelle vom Band, wobei fast 90% des Betriebs – vom Mischen der Suspension bis zur abschließenden Qualitätsprüfung – automatisiert sind. Die globale Lithium-Ionen-Batterie-Lieferkette ist auf Kurs, bis 2030 jährlich um rund 30% zu wachsen, wodurch der Markt die Marke von $400 Milliarden überschreiten wird, da Elektrofahrzeuge, Netzspeicher und Unterhaltungselektronik eine beispiellose Nachfrage antreiben.
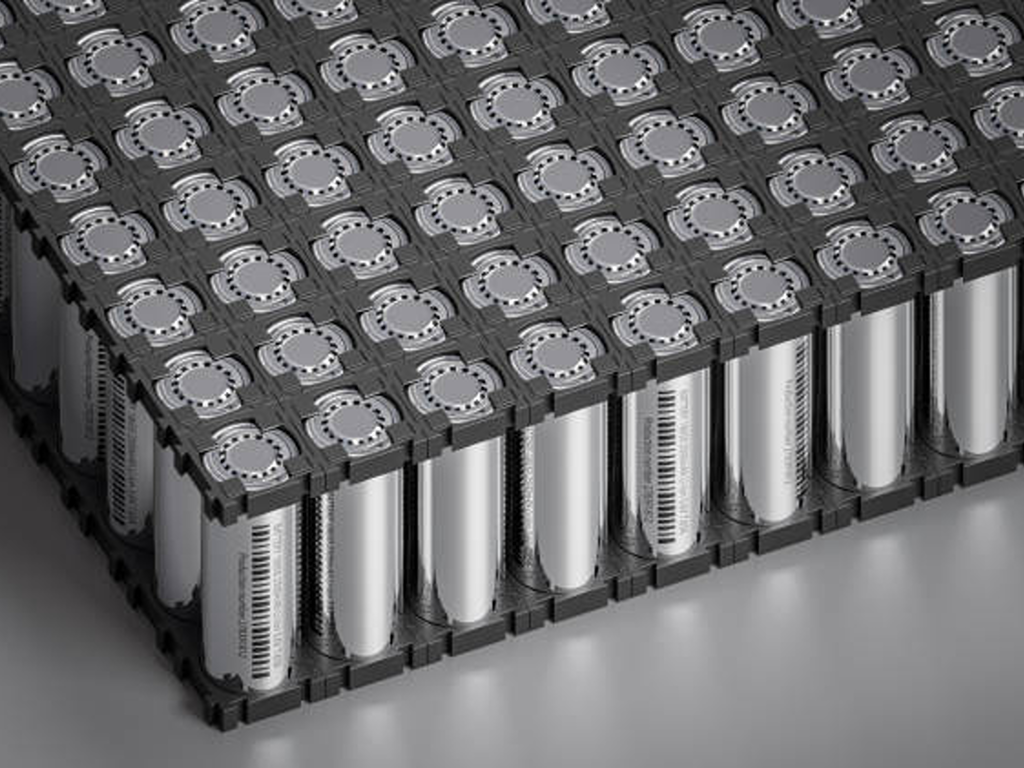
Hinter diesen Zahlen verbirgt sich ein Fertigungsprozess, der weniger mit “Montage” als vielmehr mit präziser Chemieingenieurkunst zu tun hat. Die Herstellung einer Lithium-Ionen-Batterie erfordert die Steuerung der Materialzusammensetzungen auf Mikrometerebene, die Einhaltung von Taupunkten unter ≤ -50 °C in kritischen Bereichen sowie die Steuerung Tausender Flüssigkeitsübergabepunkte – und das alles bei Produktionsraten, die in Zellen pro Sekunde gemessen werden.
Die gesamte Fertigungskette gliedert sich in vier Phasen: Elektrodenherstellung, Zellbaugruppe, Zellveredelung (Bildung und Reifung), sowie die oft übersehene Infrastrukturebene von Flüssigkeitsförderung und Industriearmaturen der sich durch alle diese Schritte zieht. Die Elektrodenherstellung macht etwa 40% der gesamten Herstellungskosten aus, die Zellmontage etwa 20%, und die Formierung – der zeitaufwändigste Einzelschritt – beansprucht rund 32% (Fraunhofer FFB, 2025). Allein die Auswahl der Anlagen kann die Zellkosten um 15–30% beeinflussen, was bedeutet, dass die richtige Gestaltung des Prozesses nicht nur eine technische, sondern auch eine wirtschaftliche Frage ist.
Dieser Leitfaden führt Sie Schritt für Schritt durch die einzelnen Phasen und behandelt dabei die Ausrüstung, die Präzisionsparameter und die Komponenten für den Flüssigkeitsumlauf, die den Unterschied zwischen einer Produktionslinie, die hervorragende Batterien herstellt, und einer, die lediglich ausreichende Batterien produziert, ausmachen.
Elektrodenherstellung – Hier entscheidet sich die Batterieleistung
Jeder Batterieingenieur lernt schon früh eine grundlegende Erkenntnis: Eine fehlerhafte Elektrode lässt sich im weiteren Verlauf nicht mehr beheben. Die in dieser Phase geschaffene elektrochemische Grundlage – Mischungsverhältnisse der aktiven Materialien, Gleichmäßigkeit der Beschichtung, Verdichtungsdichte – bestimmt die Energiedichte, die Zyklenlebensdauer und die Sicherheit über die gesamte Lebensdauer der Zelle hinweg. Die Elektrode ist das Herzstück der Batterie. Alles, was danach kommt, sind Verpackung und Validierung.
Schlammmischen – Die Formel, die alles in Bewegung bringt
Bevor auch nur ein Mikrometer der Elektrode beschichtet wird, müssen die Rohstoffe zu einer homogenen Aufschlämmung verarbeitet werden. Auf der Kathodenseite wird typischerweise das aktive Material NMC (Nickel-Mangan-Kobalt) oder LFP (Lithium-Eisenphosphat) mit leitfähigem Ruß, einem PVDF-Bindemittel und dem Lösungsmittel NMP (N-Methyl-2-pyrrolidon) kombiniert. Auf der Anodenseite kommt ein Graphit- oder Silizium-Graphit-Verbundwerkstoff mit CMC/SBR-Bindemitteln in einem wasserbasierten System zum Einsatz.
Um die richtige Mischung zu erzielen, müssen zwei entscheidende Parameter gesteuert werden: der Feststoffgehalt (typischerweise 50–70%) und die Viskosität (2.000–10.000 cP für die Kathode, 1.000–5.000 cP für die Anode). Beim herkömmlichen Chargenmischen kommen Planetenmischer zum Einsatz – man stelle sich diese als Standmischer im industriellen Maßstab vor –, bei denen jede Charge unabhängig voneinander verarbeitet wird. Der neuere Ansatz, die kontinuierliche Doppelschneckenextrusion, führt die Materialien durch ein gleichlaufendes Schneckensystem, das gleichzeitig mischt und fördert. Der Unterschied ist eklatant: Die kontinuierliche Extrusion senkt den Energieverbrauch im Vergleich zu Chargenverfahren um bis zu 95% (Daten von Eirich MixSolver) und liefert gleichzeitig den 3- bis 5-fachen Durchsatz bei besserer Konsistenz von Charge zu Charge.
Für Produktionsplaner hängt die Entscheidung zwischen Chargen- und kontinuierlichem Mischen von der Produktzusammensetzung ab. Wird eine einzige Rezeptur in großen Mengen hergestellt? Dann ist die kontinuierliche Extrusion fast immer die bessere Wahl. Werden die chemischen Zusammensetzungen häufig gewechselt – an einem Tag NMC, am nächsten LFP? Dann bietet das Chargenmischen trotz der Effizienzverluste schnellere Umrüstzeiten.
Beschichtung und Trocknung – Die Präzisionsbeschichtung
Sobald die Aufschlämmung fertig ist, wird sie mittels Schlitzdüsenbeschichtung – dem Industriestandard für die Massenproduktion – auf Stromabnehmer aus Metallfolie aufgetragen: Aluminium für die Kathode, Kupfer für die Anode. Die Aufschlämmung fließt durch einen präzise gefertigten Düsenkopf, der im Mikrometerbereich zur sich bewegenden Folie positioniert ist, und bildet so einen Nassfilm mit exakter Dicke.
Die Präzisionsanforderungen lassen keinen Spielraum für Fehler. Das chinesische Ministerium für Industrie und Informationstechnologie (MIIT) schreibt für zugelassene Batteriehersteller eine Kontrolle der Beschichtungsdicke innerhalb von ±2 μm und eine Abweichung der Flächendichte von maximal ±1% vor. Bei einer Produktionslinie mit einer Geschwindigkeit von 30 bis 80 Metern pro Minute erfordert die Einhaltung dieser Toleranz eine Regelung mit Rückkopplung, die die Düsenposition und die Pumpendrehzahl in Echtzeit anpasst.
Anschließend folgt unmittelbar die Trocknung, und der Energiezähler steigt rapide an. Die beschichtete Folie durchläuft einen Mehrzonen-Konvektionsofen – oder zunehmend ein hybrides, laserunterstütztes System –, um das Lösungsmittel zu verdampfen. Zusammen verbrauchen die Trocknung und die Umgebung im Trockenraum über 75% der gesamten Produktionsenergie (IDEEL-Projekt, Fraunhofer ILT, 2024). Die Rückgewinnung des Lösungsmittels ist sowohl aus wirtschaftlichen als auch aus ökologischen Gründen unerlässlich: Geschlossene NMP-Rückgewinnungssysteme von Anbietern wie der Dürr-Gruppe gewinnen über 90% des Lösungsmittels zurück.
Eine wichtige neue Alternative ist die Trockenelektrodenverarbeitung. Die DRYtraec-Technologie des Fraunhofer IWS – die 2025 mit dem Joseph-von-Fraunhofer-Preis ausgezeichnet wurde – führt ein trockenes Pulvergemisch durch einen Kalanderspalt, wo Scherkräfte das Bindemittel fibrillieren und die Partikel mechanisch zu einem durchgehenden Elektrodenfilm verzahnen. Keine Lösungsmittel, keine Trockenöfen, keine NMP-Rückgewinnung. Das Verfahren senkt den Energieverbrauch um rund 25% und die Investitionskosten um etwa 30% und wurde bereits an einen großen europäischen Automobilhersteller für die Serienproduktion lizenziert.
Kalandrieren und Schneiden – Verdichten und Formen der Elektrode
Nach dem Trocknen durchläuft die beschichtete Folie eine Walzenpresse – den Kalander –, die die Elektrode auf ihre Sollporosität verdichtet, die bei NMC-Kathoden typischerweise 30–40% beträgt. Dieser Schritt ist mit einem echten Kompromiss verbunden: Eine stärkere Verdichtung erhöht zwar die Energiedichte (mehr aktives Material pro Volumeneinheit), doch eine übermäßige Verdichtung zerstört die Porenstruktur, durch die sich die Lithium-Ionen bewegen, was den Kapazitätsverlust beschleunigt.
Der Kalander legt das endgültige Dicke- und Dichteprofil der Elektrode fest. Anschließend schneiden Schneidemaschinen – mittels Laser oder mechanischem Schneiden – die Elektrode auf präzise Maße zu. Ein Parameter ist weitaus wichtiger, als es zunächst klingt: die Gratkontrolle. Kantengrate, die größer als 1 μm sind, können beim Zusammenbau oder während des Betriebs in den Separator eindringen und einen internen Kurzschluss verursachen. Die Branchenrichtlinien 2024 des MIIT schreiben ausdrücklich vor, dass die Gratkontrolle bei oder unterhalb dieses Schwellenwerts erfolgen muss, wobei die Ausrichtungsgenauigkeit der Elektrode innerhalb von 0,1 mm liegen muss.
Nachdem die Elektroden hergestellt, zugeschnitten und geprüft wurden, gelangen sie zur Montage – wo die Frage nach der Bauform im Mittelpunkt steht.
Zellmontage – Stapeln, Aufwickeln und die Notwendigkeit der Automatisierung
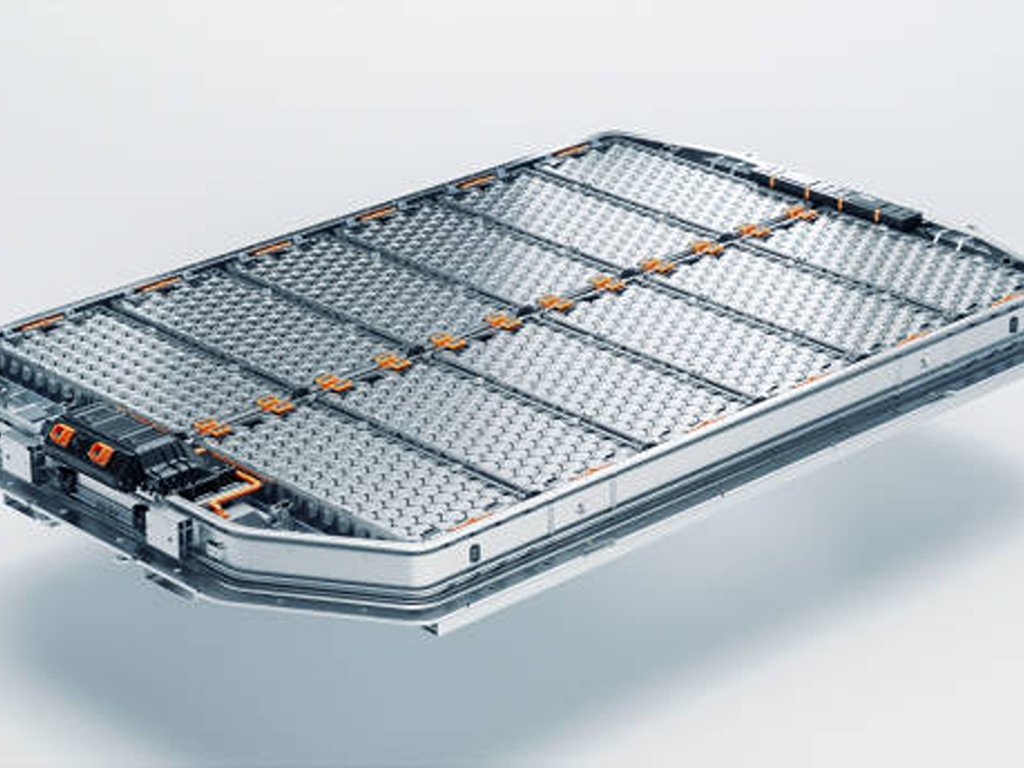
Elektroden sind Komponenten. Eine Zelle ist ein Produkt. In der Montagephase werden flache Elektrodenbleche und Rollen aus Separatorfolie mithilfe zweier konkurrierender technischer Ansätze – für die es jeweils leidenschaftliche Befürworter in der Branche gibt – in die drei vorherrschenden Formfaktoren umgewandelt: zylindrisch, prismatisch und Beutelform.
Stapeln oder Aufwickeln – Die Wahl des richtigen Montageverfahrens
Das Wickelverfahren ist die ältere, schnellere Technologie: Anode, Separator und Kathode werden schichtweise aufeinandergelegt und zu einer “Jelly Roll” gewickelt, ähnlich wie beim Aufrollen einer Schriftrolle. Es ist der Standard für zylindrische Zellen (18650, 21700, 4680) und einige prismatische Ausführungen und wird mit Geschwindigkeiten von bis zu 3.000 mm/s bei ausgereifter Prozesssteuerung und hoher Ausbeute durchgeführt.
Beim Stapeln – insbesondere beim Z-Stapeln – werden einzelne Elektrodenblätter und Separatorschichten wie bei einem Kartenspiel übereinandergeschichtet. Dieser Vorgang ist zwar langsamer (0,1–0,4 Sekunden pro Folie), erzielt jedoch eine messbar bessere Raumnutzung: Eine gestapelte prismatische Zelle oder Pouch-Zelle fasst im Vergleich zu einer gewickelten Bauweise 5–10% mehr aktives Material bei gleichem Volumen, bei geringerem Innenwiderstand und besserer Wärmeverteilung. Aus diesem Grund nutzt die „Blade Battery“ von BYD – eine prismatische LFP-Zelle, die mittlerweile Millionen von Elektrofahrzeugen antreibt – ein Stapelverfahren.
Die Branche tendiert bei Anwendungen mit hoher Energiedichte, insbesondere bei Elektrofahrzeugen, zunehmend zur Stapelbauweise. Doch das Wickeln wird weiterhin eine Rolle spielen. Bei zylindrischen Zellen ist es nach wie vor das einzige praktikable Fertigungsverfahren, und der Geschwindigkeitsvorteil ist unbestritten. Ihre Entscheidung hängt ganz von Ihrem angestrebten Zellenformat und Ihren Leistungsanforderungen ab.
| Dimension | Wicklung | Stapeln |
|---|---|---|
| Geschwindigkeit | Bis zu 3.000 mm/s | 0,1–0,4 s/Blatt |
| Am besten geeignet für | Zylindrische Zellen | Prismatische Zellen, Beutelzellen |
| Raumnutzung | Ausgangswert | +5–10% |
| Innenwiderstand | Höher | Nach unten |
| Ausrichtungsgenauigkeit | ±0,5 mm | ±0,2 mm |
| Prozessreife | Sehr hoch | Schnelle Verbesserung |
Befüllung und Verpackung von Elektrolyten – Leistung durch Versiegelung
Sobald die Elektroden-Separator-Baugruppe in ihrem Gehäuse sitzt – Aluminium- oder Stahlkanister bei zylindrischen/prismatischen Zellen, Aluminium-Laminatfolie bei Pouch-Zellen –, gelangt die Zelle in die Elektrolyt-Abfüllstation. Dieser Schritt erfordert eine außergewöhnlich präzise Umgebungskontrolle.
Der Elektrolyt – in der Regel LiPF₆, gelöst in einer Mischung aus Carbonat-Lösungsmitteln mit funktionellen Additiven – ist das Medium, das Lithiumionen zwischen den Elektroden hin- und hertransportiert. Er reagiert zudem äußerst empfindlich auf Feuchtigkeit: Selbst geringste Wasserspuren reagieren mit LiPF₆ zu Flusssäure (HF), die die Kathode angreift und Gas erzeugt. Aus diesem Grund erfolgt die Elektrolytbefüllung in einer Umgebung mit einem Taupunkt von ≤ -30 °C – trockener als die Atacama-Wüste –, wobei Präzisionsdosierventile eine Füllgenauigkeit von ±0,51 TP3T gewährleisten.
Nach dem Befüllen wird die Zelle versiegelt – bei Metalldosen durch Laserschweißen (Schweißnahtbreite 0,3–0,8 mm, Eindringtiefe ≥ 1,5 mm) oder bei Beutelzellen durch Heißsiegeln – und einer Dichtheitsprüfung unterzogen, in der Regel mit Helium, um eine Leckrate von unter 1 × 10⁻⁶ Pa·m³/s zu gewährleisten. Bei einem Leck ist die elektrochemische Integrität der Zelle bereits beeinträchtigt, noch bevor sie überhaupt geladen wird.
- Speziell für zylindrische Zellen (18650, 21700, 4680)
- Geschwindigkeit hat oberste Priorität (Durchsatz von 3.000 mm/s)
- Prozessreife und hohe Ausbeute sind entscheidend
- Prismatische oder Beutelzellen-Formfaktoren
- Die Energiedichte ist das entscheidende Unterscheidungsmerkmal (+5–10%-Bereich)
- Geringerer innerer Widerstand für eine bessere Wärmeableitung
Zellveredelung – Bildung, Reifung und Qualitätskontrollen
Wenn es einen Schritt gibt, der die Geduld eines Herstellers auf die Probe stellt, dann ist es die Formierung. Hier erhält die montierte Zelle ihre erste Ladung, und dies ist der zeitaufwendigste und teuerste Einzelschritt im gesamten Prozess – er macht etwa 32% der Herstellungskosten aus und dauert von Anfang bis Ende 1,5 bis 3 Wochen.
Warum dauert das so lange? Während dieses ersten Ladevorgangs zersetzt sich der Elektrolyt auf kontrollierte Weise an der Anodenoberfläche und bildet dabei eine Passivierungsschicht, die als Festelektrolyt-Interphase (SEI) bezeichnet wird. Bei diesem nanometerdünnen Film kommt die Eleganz der Elektrochemie zum Tragen: Er lässt Lithium-Ionen durch, verhindert jedoch eine weitere Zersetzung des Elektrolyts. Sind die Bildungsbedingungen richtig gewählt – Strompegel, Temperatur, Spannungsprofil –, entsteht eine gleichmäßige, stabile SEI, die über 2.000 Lade- und Entladezyklen ermöglicht. Sind sie falsch gewählt, geht 5–10% des verfügbaren Lithiums der Zelle durch eine dicke, ungleichmäßige SEI verloren, die mit jedem Zyklus weiter wächst.
Nach der Herstellung durchlaufen die Zellen eine Alterungsphase – in der Regel 7 bis 14 Tage bei erhöhter Temperatur (etwa 45 °C) oder bei Raumtemperatur –, in der das Selbstentladungsverhalten überwacht wird. Zellen, deren Spannung um mehr als etwa 0,5 mV pro Tag abfällt, werden als Mikrokortschlüsse oder verunreinigt eingestuft und aussortiert. Schließlich werden die Zellen bei der Endkontrolle anhand von Kapazität, Innenwiderstand und Selbstentladungsrate in Qualitätsklassen sortiert. Für Elektrofahrzeug-Anwendungen kommen nur Zellen der Klasse A in Frage – mit einer Kapazitätsabweichung unter 1% und einer Streuung des Innenwiderstands unter 1 mΩ.
Industriearmaturen und Fluidtechnik – Der oft übersehene kritische Pfad in der Batterieproduktion
Hier ist eine Zahl, die die meisten Produktionsplaner überrascht: In einer einzigen Gigafactory kommen mehrere tausend Regelventile in den verschiedenen Flüssigkeitsförderprozessen zum Einsatz – von der Aufbereitung der Aufschlämmung über die Zufuhr von Lösungsmitteln in der Beschichtungsanlage bis hin zur Befüllung mit Elektrolyt und der Verteilung von Kühlwasser (Rockwell Automation, GF Piping Systems). Jedes dieser Ventile stellt eine potenzielle Fehlerquelle dar. Die richtige Spezifikation, Materialauswahl und Betätigungsart können den Unterschied zwischen gleichbleibender Produktqualität und einer Charge kontaminierter Zellen ausmachen, die im Ausschuss landen.
Ventiltypen nach Fertigungsstufe – Ein Leitfaden für jeden einzelnen Prozess
An der Schlammmischstation steuern Kugelhähne und Absperrklappen die präzise Dosierung von Wirkstoffen, leitfähigen Additiven, Bindemitteln und Lösungsmitteln in den Mischbehälter. Die Ausführung in Edelstahl (304 oder 316L) ist Standard. Die wichtigste Anforderung: eine Konstruktion mit minimalen Toträumen, um Materialansammlungen zu vermeiden, die die Rezeptur der nächsten Charge beeinträchtigen würden.
Im Beschichtungs- und Trocknungsbereich leiten Absperrklappen und Kugelhähne in den Vakuumleitungen feuchte Luft aus der Trockenkammer ab, während Proportionalventile den Heißluftstrom für präzise Temperaturprofile regeln. Die Herausforderung in dieser Phase liegt in den Temperaturwechseln: Die Ventile müssen ihre Dichtungsintegrität über einen weiten Temperaturbereich hinweg aufrechterhalten, während sie lösungsmittelhaltigen Luftströmen ausgesetzt sind, die herkömmliche Elastomerdichtungen zersetzen.
Die Elektrolytbefüllung erfordert den reinsten Flüssigkeitsumschlag in der gesamten Anlage. Hochreine Membran- und Quetschventile – mit medienberührenden Oberflächen aus PTFE oder PVDF – dosieren den Elektrolyten mit einer Füllgenauigkeit von ±0,5% in einer Glovebox-Umgebung, die trockener ist als jede natürliche Wüste. Eine Verunreinigung durch Metallionen, selbst im ppm-Bereich, löst hier elektrochemische Nebenreaktionen aus, die die Zellleistung beeinträchtigen.
Im Formungs- und Alterungsbereich sind Vakuumregelsysteme erforderlich, um Elektrolytdämpfe und Abgase aufzufangen und zurückzugewinnen, während die Staubabsaugsysteme in der gesamten Anlage mithilfe von Impulsventilen regelmäßig Elektroden-Schneidrückstände aus den Filtereinheiten entfernen.
Fazit: Man kann keine Batterieproduktionslinie planen, ohne die Infrastruktur für den Flüssigkeitstransport mit einzubeziehen. Und dennoch werden die Spezifikationen für Ventile in den meisten Beschaffungschecklisten völlig außer Acht gelassen – bis der erste Kontaminationsvorfall das Thema zwangsläufig auf die Tagesordnung rückt.
Materialverträglichkeit und Reinraumanforderungen für Ventile in Batteriequalität
Der teuerste Fehler, den ein Produktionsplaner bei der Fluidtechnik machen kann, ist nicht die Bestellung einer falschen Ventilgröße. Es ist die Bestellung von Ventilen aus den falschen Werkstoffen.
Standardmäßige Industrieventile enthalten häufig Bauteile aus Messing, Bronze oder verzinktem Stahl. In einer Batterieproduktionsumgebung sind diese wahre Kontaminationszeitbomben. Kupfer, Zink und Nickel wirken in Konzentrationen über dem Spurenbereich als elektrochemische Gifte – bereits wenige Teile pro Million gelöstes Kupfer im Elektrolyten können die Keimbildung von Dendriten auslösen, die den Separator durchdringen und interne Kurzschlüsse verursachen. Aus diesem Grund verlangen die Spezifikationen für die Handhabung von Flüssigkeiten in der Batterieindustrie eine kupfer- und zinkfreie Konstruktion, wobei alle medienberührten Oberflächen aus Edelstahl 316L oder mit Fluorpolymer (PTFE, PFA, PVDF) ausgekleidet sein müssen.
Ebenso entscheidend sind die Dichtungswerkstoffe. Das in der Kathodensuspension verwendete Lösungsmittel NMP und der LiPF₆-Elektrolyt sind chemisch aggressiv. NMP lässt herkömmliche NBR-Dichtungen (Nitril) aufquellen und zersetzt sie. LiPF₆ bildet in Gegenwart von Feuchtigkeitsspuren HF, das EPDM angreift. Die bewährten Alternativen: FKM (Viton) für mäßige chemische Beständigkeit bis 200 °C und FFKM (Perfluorelastomer) für vollständige chemische Verträglichkeit über den gesamten Temperaturbereich – allerdings zu einem erheblichen Aufpreis.
Auf der Antriebsseite müssen pneumatische und elektrische Antriebe, die in Trockenräumen (Taupunkt ≤ -50 °C) und Reinräumen (ISO-Klasse 5–7) betrieben werden, partikelemissionsfrei sein: abgedichtete Bauweise, keine freiliegenden Schmierstoffe, keine sich ablösenden Bauteile.
Für Beschaffungsteams, die Ausrüstungslieferanten bewerten, ist die praktische Schlussfolgerung klar: Suchen Sie nach Herstellern, die ein komplettes Sortiment an automatisierten Ventiltypen – Kugel-, Absperrklappen-, Schieber-, Durchgangs- und Regelventile – in verschiedenen Werkstoffqualitäten anbieten, darunter Edelstahl 316L und mit PTFE/PFA ausgekleidete Varianten, die durch internationale Zertifizierungen (ISO 9001, CE, SIL) abgesichert sind. Lieferanten wie Vincer, deren Lösungen für automatisierte Ventile span Elektrische und pneumatische Antriebe für ein umfassendes Produktportfolio mit kundenspezifischen Anpassungen für verschiedene Werkstoffe zeugen von einer Komplettlösung aus einer Hand, die die Beschaffung für mehrstufige Produktionslinien vereinfacht. Wenn bereits ein einziger Verunreinigungsfall eine gesamte Zellcharge unbrauchbar machen kann, sind die Kosten für eine ordnungsgemäße Qualifizierung Ihres Ventillieferanten vernachlässigbar im Vergleich zu den Kosten, die entstehen, wenn dies nicht geschieht.
Wichtige Fertigungsstandards und Checkliste zur Einhaltung der Vorschriften
Jede Batterie, die eine Grenze überquert, muss eine Reihe von behördlichen Hürden nehmen. Für Produktionsplaner und Beschaffungsteams gilt: Wenn sie wissen, welche Normen gelten – und in welcher Reihenfolge die Zertifizierung angestrebt werden muss –, lassen sich kostspielige Nacharbeiten und Verzögerungen beim Markteintritt vermeiden.
| Standard | Geltungsbereich | Wesentliche Anforderung |
|---|---|---|
| UN 38.3 | Internationaler Transport | 8 Prüfungen (T1–T8): Höhe, Temperatur, Vibration, Stoß, Kurzschluss, Aufprall, Überladung, erzwungene Entladung |
| IEC 62133-2 | Globale Produktsicherheit (tragbare Geräte) | Elektrische, mechanische und umweltbezogene Sicherheit von wiederaufladbaren Zellen und Akkupacks |
| Underwriters Laboratories 1642 | Vereinigte Staaten – auf Zellebene | Falscher elektrischer Betrieb, mechanische Beanspruchung, Umwelteinflüsse |
| Allgemeine Anforderungen an die Sicherheit elektrischer Geräte für den Haushalt und ähnliche Zwecke – Teil 2: Besondere Anforderungen an elektrische Geräte mit einer Nennspannung von höchstens 225 V für Wechselstrom | China – Antriebsbatterien für Elektrofahrzeuge | Thermischer Durchbruch: 120 Minuten lang kein Brand, keine Explosion (verbindlich ab Juli 2026) |
| Allgemeine Anforderungen an die Sicherheit elektrischer Geräte für den Haushalt und ähnliche Zwecke – Teil 2: Sicherheit elektrischer Haushaltsgeräte | China – tragbare Elektronikgeräte | CCC-Zertifizierungspflicht, gültig ab August 2024 |
| ISO 9001:2015 | Weltweit – Qualitätsmanagement | Grundlegende Anforderungen an das Qualitätssicherungssystem für die meisten Beschaffungsverträge |
Die empfohlene Zertifizierungsreihenfolge: Zunächst UN 38.3 – dies ist die unverzichtbare Grundvoraussetzung für den internationalen Versand. Anschließend sollten Sie je nach Ihrem Hauptmarkt die Zertifizierung nach IEC 62133-2 oder UL 1642 (Sicherheit auf Zellenebene) anstreben, gefolgt von marktbezogenen obligatorischen Zertifizierungen (CCC für China, GB 38031 für chinesische Elektrofahrzeuganwendungen). Durch die Nutzung eines Labors, das Mitglied des IECEE-CB-Schemas ist, können mit einem einzigen Satz von Prüfdaten Zertifizierungen in mehreren Ländern abgedeckt werden, wodurch Doppelarbeit und Kosten erheblich reduziert werden.
Zur Gewährleistung der Konformität von Produktionsstätten legen die im Jahr 2024 überarbeiteten Richtlinien des chinesischen MIIT zur Industriestandardisierung quantitative Qualitätsmaßstäbe für die Produktion fest: Kontrolle der Elektrodenbeschichtungsdicke innerhalb von ±2 μm, Kontrolle der Grate ≤ 1 μm, Taupunkt bei der Elektrolytbefüllung ≤ -30 °C sowie eine obligatorische Kennzeichnung zur Rückverfolgbarkeit über den gesamten Lebenszyklus. Jedes Werk, das den chinesischen Markt beliefert, muss diese Grenzwerte einhalten, unabhängig davon, wo die Anlagen hergestellt wurden.
Der Aufbau einer Produktionslinie für Lithium-Batterien ist im Kern eine Aufgabe der Präzisionsverfahrenstechnik, die als diskrete Fertigung getarnt ist. Die Unternehmen, die es richtig machen – diejenigen, die die Viskosität der Suspension, die Taupunktkontrolle und die Materialverträglichkeit der Ventile mit derselben Ernsthaftigkeit behandeln wie das Zellformat und die Produktionsgeschwindigkeit –, sind diejenigen, deren Zellen letztendlich die Elektrofahrzeuge und Netzspeichersysteme antreiben, die die Energiewende prägen. Diejenigen, die dies nicht auf die harte Tour lernen, werden feststellen, dass man bei der Batterieherstellung die Qualität nicht erst am Ende der Produktionslinie prüfen kann. Man muss sie in jedem einzelnen Schritt einbauen.
Quellenangaben
- Fraunhofer FFB. “Zellenproduktion”. Fraunhofer-Forschungsinstitut für Batteriezellenproduktion. https://www.batterien.fraunhofer.de/en/competences/cell.html
- Fraunhofer ILT. “IDEEL-Projekt”. 2024. https://www.ilt.fraunhofer.de/
- Fraunhofer IWS. “DRYtraec – Trockenbeschichtungsverfahren für Elektroden.” Joseph-von-Fraunhofer-Preis 2025. https://www.iws.fraunhofer.de/
- Dragonfly Energy. “Ein Blick hinter die Kulissen der Batteriezellenherstellung.” https://dragonflyenergy.com/battery-cell-manufacturing/
- IEEE. “Herstellungsprozess und Formfaktoren von Lithium-Ionen-Zellen.” 2024. https://ieeexplore.ieee.org/document/11197089
- Rockwell Automation. “PlantPAx – dezentrales Steuerungssystem.” https://literature.rockwellautomation.com/
- GF Piping Systems. “Prozessautomatisierung für die Batterieproduktion.” https://www.gfps.com/
- Festo. “Vielseitige Automatisierungskomponenten für die Batterieherstellung.” https://festoblog.com/
- Emerson. “Herstellung von Komponenten für Lithium-Ionen-Akkus.” https://s1-live.emerson.cn/
- Chinesisches Ministerium für Industrie und Informationstechnologie (MIIT). “Rahmenbedingungen für die Standardisierung der Lithium-Ionen-Batterieindustrie (Überarbeitung 2024)”.” http://kfq.jcs.gov.cn/
- The Battery Magazine. “Wie die Norm GB 38031-2025 die Batteriesicherheit neu definiert.” https://www.thebatterymagazine.com/
- Element Materials Technology. “Leitfaden zur Zertifizierung von Lithium-Ionen-Batterien.” https://www.element.com/
- Vincer Valve. Startseite. https://www.vincervalve.com/
- Vincer Valve. Kontakt. https://www.vincervalve.com/contact-for-a-quote/


