
Обзор рынка производства литиевых аккумуляторов
Стоит только войти в современный гигазавод, как сразу бросаются в глаза его грандиозные масштабы: каждую секунду с конвейера сходит одна готовая батарейная ячейка, причем почти 90% производственного процесса автоматизировано — от смешивания суспензии до окончательного контроля качества. Глобальная цепочка производства литий-ионных аккумуляторов, по прогнозам, будет расти примерно на 30% ежегодно до 2030 года, в результате чего объём рынка превысит $400 миллиардов, поскольку электромобили, системы накопления энергии для энергосистем и бытовая электроника стимулируют беспрецедентный спрос.
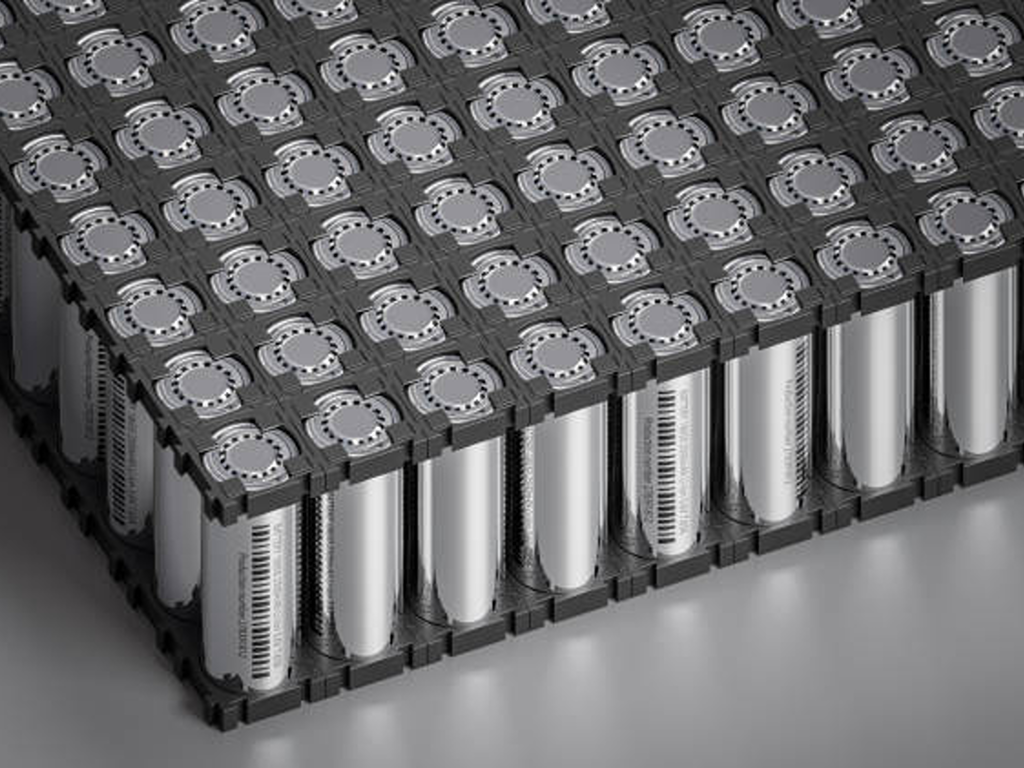
За этими цифрами стоит производственный процесс, который в меньшей степени напоминает “сборку”, а в большей — прецизионную химическую инженерию. Производство литий-ионных аккумуляторов предполагает контроль состава материалов на микрономном уровне, поддержание точки росы на уровне не выше −50 °C в критически важных зонах и управление тысячами точек перекачки жидкостей — и все это при достижении производительности, измеряемой в количестве элементов в секунду.
Полная производственная цепочка состоит из четырёх этапов: производство электродов, сборка ячейки, обработка ячеек (формирование и созревание), а также часто упускаемый из виду инфраструктурный уровень оборудование для перекачки жидкостей и промышленные клапаны который проходит через все эти этапы. На изготовление электродов приходится примерно 40% от общей себестоимости производства, на сборку элементов — около 20%, а на формование — самый трудоемкий отдельный этап — уходит примерно 32% (Фраунгофер FFB, 2025). Один только выбор оборудования может повлиять на стоимость ячейки на 15–30%, а это означает, что правильная организация процесса — это не только инженерная задача. Это и коммерческая задача.
В данном руководстве подробно рассмотрены все этапы производства, включая оборудование, параметры точности и компоненты системы подачи жидкостей, которые определяют разницу между производственной линией, выпускающей аккумуляторы высочайшего качества, и линией, выпускающей аккумуляторы лишь удовлетворительного качества.
Производство электродов — фактор, определяющий характеристики аккумулятора
Каждый инженер-аккумуляторщик с самого начала осознаёт одну истину: исправить дефектный электрод на последующих этапах невозможно. Электрохимическая основа, заложенная на этом этапе — соотношение активных материалов, равномерность нанесения покрытия, плотность уплотнения — определяет энергетическую плотность, циклический ресурс и безопасность на протяжении всего срока службы элемента. Электрод — это сердце аккумулятора. Всё остальное — это только упаковка и проверка.
Перемешивание суспензии — формула, которая запускает весь процесс
Прежде чем нанести хотя бы один микрон покрытия на электрод, сырье должно превратиться в однородную суспензию. На катодной стороне, как правило, используется активное вещество NMC (никель-марганец-кобальт) или LFP (литий-железо-фосфат) в сочетании с проводящей сажей, связующим PVDF и растворителем NMP (N-метил-2-пирролидон). На анодной стороне используется графит или графито-кремниевый композит со связующими CMC/SBR на водной основе.
Чтобы добиться правильного состава смеси, необходимо контролировать два ключевых параметра: содержание твердого вещества (обычно 50–70%) и вязкость (2 000–10 000 сП для катода, 1 000–5 000 сП для анода). Традиционное периодическое смешивание осуществляется с помощью планетарных смесителей — представляйте себе миксеры промышленного масштаба, устанавливаемые на подставке, — где каждая партия обрабатывается отдельно. Более современный подход — непрерывная двухшнековая экструзия — предполагает подачу материалов через систему однонаправленно вращающихся шнеков, которые одновременно осуществляют перемешивание и транспортировку. Разница очевидна: по сравнению с периодическими процессами непрерывная экструзия сокращает энергопотребление на 95% (данные Eirich MixSolver), обеспечивая при этом в 3–5 раз большую производительность и более стабильное качество от партии к партии.
Для специалистов по планированию производства выбор между периодическим и непрерывным смешиванием зависит от ассортимента продукции. Производите один рецепт в больших объемах? В этом случае почти всегда выигрывает непрерывная экструзия. Часто меняете химический состав — сегодня NMC, завтра LFP? Периодическое смешивание обеспечивает более быструю перенастройку, несмотря на снижение эффективности.
Нанесение покрытия и сушка — этап точного нанесения
Как только суспензия готова, её наносят на металлические фольговые токоприёмники — алюминиевые для катода и медные для анода — с помощью нанесения через щелевую матрицу, что является отраслевым стандартом для крупносерийного производства. Суспензия проходит через точно обработанную матричную головку, расположенную на расстоянии нескольких микрон от движущейся фольги, образуя влажную пленку точно заданной толщины.
Требования к точности не допускают никаких погрешностей. Министерство промышленности и информационных технологий Китая (MIIT) предписывает производителям аккумуляторов, подпадающих под регулирование, контролировать толщину покрытия с точностью ±2 мкм, а отклонение плотности покрытия — в пределах ±1%. На производственной линии со скоростью 30–80 метров в минуту соблюдение этих допусков требует использования системы обратной связи с замкнутым контуром, которая в режиме реального времени регулирует положение матрицы и скорость насоса.
Сразу же начинается сушка, и показания счетчика энергии быстро растут. Фольга с нанесённым покрытием проходит через многозонную конвекционную печь — или, что становится всё более распространённым, через гибридную систему с лазерной поддержкой — для выпаривания растворителя. На долю сушки и поддержания условий в сушильной камере приходится более 75% от общего объёма энергии, затрачиваемой на производство (Проект IDEEL, Fraunhofer ILT, 2024). Рекуперация растворителя является обязательной как по экономическим, так и по экологическим соображениям: системы рекуперации NMP с замкнутым циклом от таких поставщиков, как Dürr Group, позволяют рекуперировать более 90% растворителя.
Одной из основных новых альтернатив является технология изготовления сухих электродов. Технология DRYtraec института Fraunhofer IWS, удостоенная в 2025 году премии имени Йозефа фон Фраунгофера, заключается в пропускании сухой порошковой смеси через зазор каландра, где под действием сдвиговых сил связующее вещество фибриллирует, обеспечивая механическое сцепление частиц в непрерывную пленку электрода. Без растворителей, без сушильных печей, без регенерации NMP. Этот процесс сокращает энергопотребление примерно на 25%, а капитальные затраты — примерно на 30%, и лицензия на его использование для серийного производства уже предоставлена одному из крупнейших европейских автопроизводителей.
Калибрирование и продольная резка — уплотнение и придание формы электроду
После сушки фольга с нанесенным покрытием проходит через вальцовый пресс — каландр, — который уплотняет электрод до заданной пористости, которая для катодов на основе NMC обычно составляет 30–40%. Этот этап сопряжён с настоящим компромиссом: более сильное уплотнение повышает энергетическую плотность (больше активного материала на единицу объёма), но чрезмерное сжатие разрушает пористую структуру, по которой движутся ионы лития, что ускоряет снижение ёмкости.
Каландр определяет конечную толщину электрода и профиль его плотности. Затем на продольно-резательных станках — с помощью лазерной или механической резки — электрод обрезается до точных размеров. Один параметр имеет гораздо большее значение, чем может показаться: контроль заусенцев. Заусенцы на кромках размером более 1 мкм могут проникнуть в сепаратор во время сборки или циклической эксплуатации, вызывая внутреннее короткое замыкание. Отраслевые рекомендации MIIT на 2024 год прямо требуют контроля заусенцев на уровне этого порога или ниже, а также точности выравнивания электродов в пределах 0,1 мм.
После изготовления, резки и проверки электродов они поступают на этап сборки, где на первый план выходит вопрос о форм-факторе.
Сборка ячеек — укладка в стопки, намотка и необходимость автоматизации
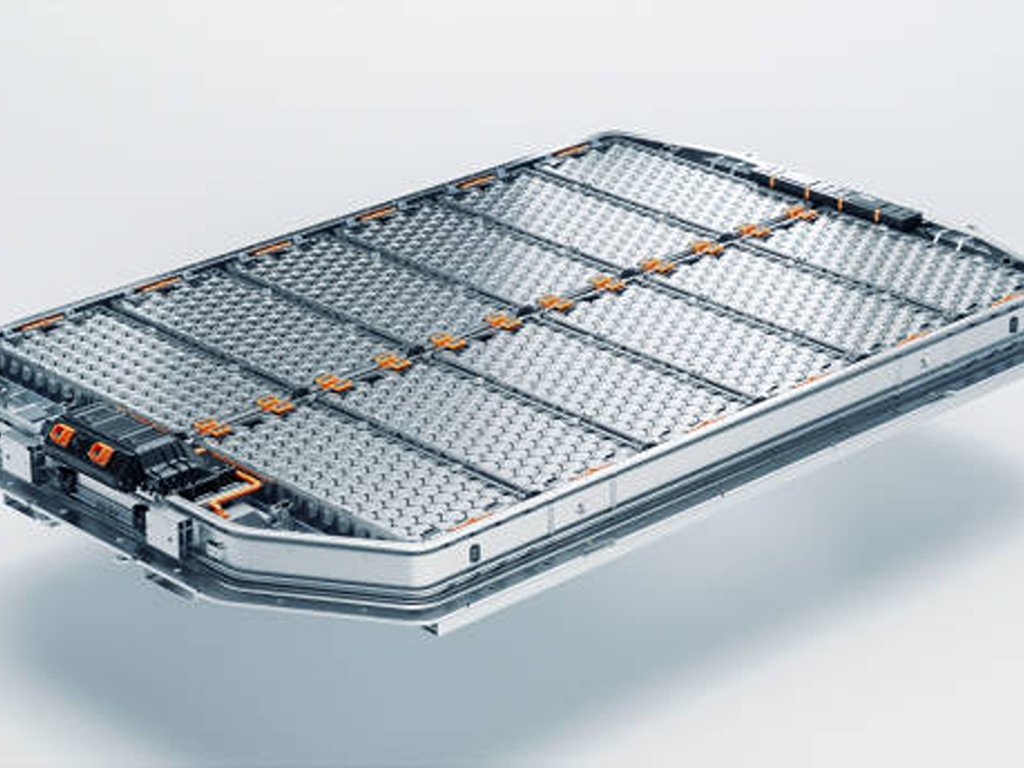
Электроды — это компоненты. Элемент питания — это продукт. На этапе сборки плоские листы электродов и рулоны сепараторной пленки преобразуются в три основных форм-фактора — цилиндрическую, призматическую и пакетную — с помощью двух конкурирующих технических подходов, каждый из которых имеет своих ярых сторонников в отрасли.
Укладка в стопки или намотка — выбор оптимального способа сборки
Намотка — это более старая и быстрая технология: анод, сепаратор и катод укладываются слоями и наматываются в виде “рулета”, подобно тому, как сворачивают свиток. Это стандартная технология для цилиндрических элементов (18650, 21700, 4680) и некоторых призматических конструкций, при которой скорость достигает 3 000 мм/с, а управление технологическим процессом отлажено и обеспечивается высокий выход готовой продукции.
При слоистом устройстве — а именно при слоистом устройстве Z-типа — отдельные листы электродов и слои сепаратора укладываются один на другой, как при составлении колоды карт. Этот процесс более медленный (0,1–0,4 секунды на один лист), но позволяет значительно лучше использовать пространство: в сложенной призматической или пакетной батарее в том же объеме помещается на 5–10% больше активного материала по сравнению с намотанной конструкцией, при этом обеспечивается более низкое внутреннее сопротивление и лучшее распределение тепла. Именно поэтому в аккумуляторе Blade Battery компании BYD — призматическом элементе на основе литий-железо-фосфата (LFP), который в настоящее время питает миллионы электромобилей, — используется процесс укладки слоев.
Отрасль склоняется к использованию многослойной конструкции для применений, требующих высокой плотности энергии, особенно в электромобилях. Однако метод намотки никуда не исчезнет. Для цилиндрических элементов он по-прежнему остается единственным практичным способом сборки, а преимущество в скорости производства вполне реально. Ваш выбор полностью зависит от целевого формата элемента и требований к его характеристикам.
| Измерение | Намотка | Наслоение |
|---|---|---|
| Скорость | До 3 000 мм/с | 0,1–0,4 с/лист |
| Лучше всего подходит для | Цилиндрические ячейки | Призматические элементы, элементы в пакетах |
| Использование пространства | Исходные данные | +5–10% |
| Внутреннее сопротивление | Выше | Ниже |
| Точность выравнивания | ±0,5 мм | ±0,2 мм |
| Зрелость процесса | Очень высокий | Быстрое улучшение |
Наполнение электролитом и упаковка — герметичность, обеспечивающая высокую производительность
Как только узел «электрод-сепаратор» устанавливается в корпус — алюминиевую или стальную банку для цилиндрических/призматических элементов, алюминиевую ламинированную пленку для пакетных элементов — элемент поступает на станцию заполнения электролитом. Этот этап требует чрезвычайно тщательного контроля условий окружающей среды.
Электролит — как правило, LiPF₆, растворенный в смеси карбонатных растворителей с функциональными добавками, — представляет собой среду, обеспечивающую перемещение ионов лития между электродами. Он также чрезвычайно чувствителен к влаге: даже следы воды вступают в реакцию с LiPF₆ с образованием фтористоводородной кислоты (HF), которая вызывает коррозию катода и выделение газа. Именно поэтому заправка электролитом происходит в условиях, где точка росы не превышает -30 °C — это более сухая среда, чем в пустыне Атакама, — при этом высокоточные дозирующие клапаны обеспечивают точность заправки в пределах ±0,51 TP3T.
После наполнения элемент герметизируется — с помощью лазерной сварки в случае металлических банок (ширина сварного шва 0,3–0,8 мм, глубина провара ≥ 1,5 мм) или термосварки в случае элементов в пакетах — и проходит проверку на герметичность, как правило, с использованием гелия, при этом уровень утечки должен быть ниже 1 × 10⁻⁶ Па·м³/с. Любой разрыв приводит к нарушению электрохимической целостности элемента еще до того, как он будет заряжен.
- Предназначено для цилиндрических элементов питания (18650, 21700, 4680)
- Скорость — главный приоритет (пропускная способность 3 000 мм/с)
- Наибольшее значение имеют зрелость процесса и высокая производительность
- Призматическая форма или форма «мешочка»
- Плотность энергии — это ключевой фактор (+5–10% пространство)
- Более низкое внутреннее сопротивление для лучшей тепловой эффективности
Окончательная обработка ячеек — формирование, выдержка и контрольные показатели качества
Если какой-то этап и испытывает терпение производителя, то это этап формования. Именно на этом этапе собранная ячейка получает свой первый заряд, и это самый трудоемкий и дорогостоящий отдельный этап всего процесса — на него приходится примерно 32% производственных затрат, а время его выполнения от начала до конца составляет от 1,5 до 3 недель.
Почему так долго? Во время первой зарядки электролит контролируемым образом разлагается на поверхности анода, образуя пассивационный слой, называемый межфазным слоем «твердое вещество-электролит» (SEI). Именно в этой пленке толщиной в нанометр электрохимия проявляет всю свою изящность: она пропускает ионы лития, одновременно препятствуя дальнейшему разложению электролита. Если правильно подобрать условия формирования — силу тока, температуру, профиль напряжения — можно получить однородный и стабильный слой SEI, который выдерживает более 2000 циклов заряда-разряда. Если же эти параметры подобрать неправильно, то из-за образования толстого и неравномерного слоя SEI, который продолжает расти с каждым циклом, теряется от 5 до 10% доступного лития элемента.
После формирования элементы проходят этап старения — как правило, 7–14 дней при повышенной температуре (около 45 °C) или при комнатной температуре, — в ходе которого отслеживаются показатели саморазряда. Элементы, напряжение которых падает более чем примерно на 0,5 мВ в сутки, помечаются как имеющие микрозамыкания или загрязнения и выбраковываются. Наконец, в ходе конечного контроля элементы сортируются по классам качества в зависимости от ёмкости, внутреннего сопротивления и скорости саморазряда. Для применения в электромобилях допускаются только элементы класса A — с отклонением ёмкости менее 1% и разбросом внутреннего сопротивления менее 1 мОм.
Промышленные клапаны и системы транспортировки жидкостей — упускаемый из виду критический путь в производстве аккумуляторов
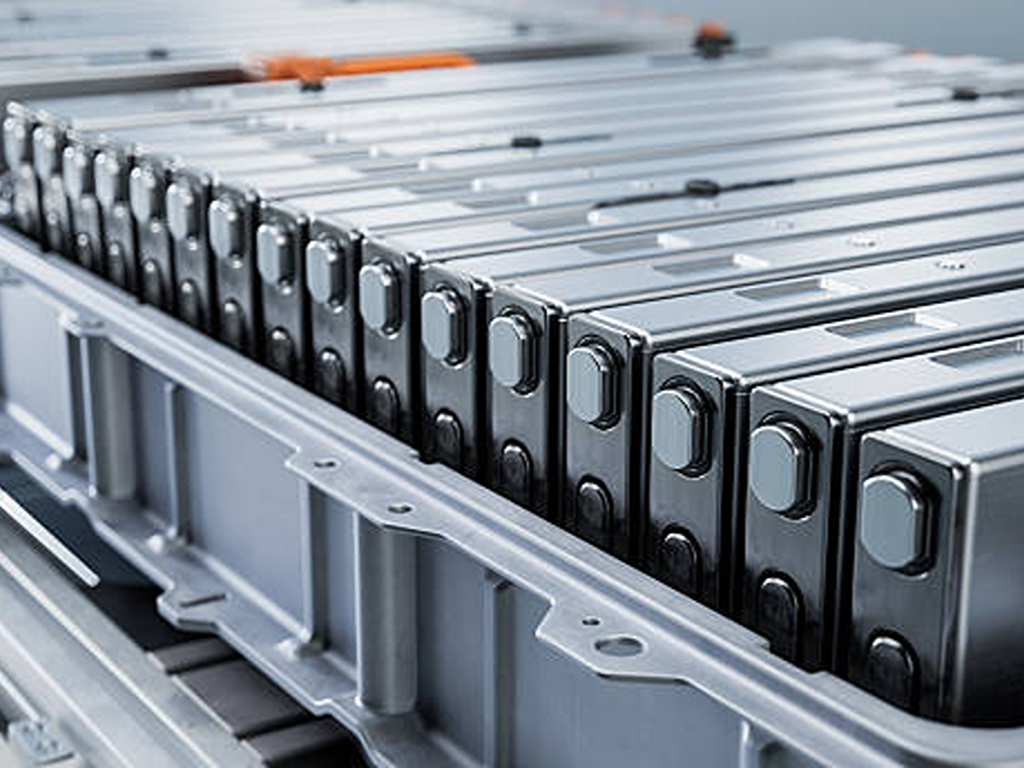
Вот цифра, которая застает врасплох большинство специалистов по планированию производства: на одной гигафабрике в процессах обращения с жидкостями используется несколько тысяч регулирующих клапанов — от подготовки суспензии и подачи растворителя на линию нанесения покрытий до розлива электролита и распределения охлаждающей воды (Rockwell Automation, GF Piping Systems). Каждый из этих клапанов представляет собой потенциальную точку отказа. Правильный выбор технических характеристик, материала и способа привода может стать решающим фактором, определяющим стабильное качество продукции или появление партии загрязнённых клеток, обречённых на утилизацию.
Типы клапанов по этапам производства — руководство по каждому этапу процесса
На станции смешивания суспензий шаровые краны и дроссельные клапаны обеспечивают точное дозирование активных веществ, проводящих добавок, связующих веществ и растворителей в смесительную емкость. В стандартной комплектации используется конструкция из нержавеющей стали (304 или 316L). Основное требование: конструкция с минимальным количеством мертвых зон, чтобы предотвратить накопление материала, которое могло бы нарушить рецептуру следующей партии.
В секции нанесения покрытия и сушки дроссельные и шаровые клапаны на вакуумных линиях удаляют влажный воздух из сушильной камеры, а пропорциональные регулирующие клапаны регулируют поток нагретого воздуха для обеспечения точных температурных профилей. Сложность на этом этапе заключается в термических циклах: клапаны должны сохранять герметичность в широком диапазоне температур при воздействии потоков воздуха, насыщенных растворителем, которые приводят к износу стандартных эластомерных уплотнений.
Заливка электролита требует использования систем подачи жидкости с максимальной степенью чистоты на всем предприятии. Мембранные и зажимные клапаны высокой чистоты — с рабочими поверхностями из ПТФЭ или ПВДФ — дозируют электролит с точностью ±0,5% в условиях «перчаточного бокса», где уровень влажности ниже, чем в любой естественной пустыне. Загрязнение ионами металлов даже на уровне нескольких частей на миллион вызывает электрохимические побочные реакции, которые ухудшают характеристики элементов.
На участке формования и старения требуются системы вакуумного контроля для улавливания и рекуперации паров электролита и отходящих газов, а системы пылеудаления на всем предприятии используют импульсные клапаны для периодической очистки фильтрующих узлов от обломков, образующихся при резке электродов.
Вывод: невозможно спроектировать линию по производству аккумуляторов, не предусмотрев инфраструктуру для работы с жидкостями. И тем не менее в большинстве контрольных списков по закупкам технические характеристики клапанов полностью игнорируются — до тех пор, пока первый случай загрязнения не заставит заняться этим вопросом.
Совместимость материалов и требования к чистым помещениям для клапанов, предназначенных для использования в аккумуляторах
Самая дорогостоящая ошибка, которую может допустить специалист по планированию производства при работе с жидкостями, — это не заказ клапана неправильного размера, а заказ клапанов, изготовленных из неподходящих материалов.
Стандартные промышленные клапаны часто содержат детали из латуни, бронзы или оцинкованной стали. В условиях производства аккумуляторов эти детали представляют собой «бомбы замедленного действия», способные привести к загрязнению. Медь, цинк и никель в концентрациях, превышающих следовые уровни, действуют как электрохимические яды — всего несколько частей на миллион растворенной меди в электролите могут вызвать зарождение дендритов, которые пробивают сепаратор и приводят к внутренним коротким замыканиям. Именно поэтому технические требования к системам подачи жидкостей, предназначенным для аккумуляторов, предписывают использование конструкций, не содержащих меди и цинка, при этом все поверхности, контактирующие с жидкостью, должны быть изготовлены из нержавеющей стали марки 316L или иметь фторполимерное покрытие (PTFE, PFA, PVDF).
Материалы уплотнений играют не менее важную роль. Растворитель NMP, используемый в катодной суспензии, и электролит LiPF₆ обладают высокой химической агрессивностью. NMP вызывает разбухание и разрушение стандартных уплотнений из NBR (нитрильного каучука). LiPF₆ в присутствии следов влаги образует HF, который разрушает EPDM. Проверенные альтернативы: FKM (Витон) для умеренной химической стойкости при температурах до 200 °C и FFKM (перфторэластомер) для полной химической совместимости во всём диапазоне температур — при значительном удорожании.
Что касается приводной части, пневматические и электрические приводы, эксплуатируемые в сухих помещениях (точка росы ≤ -50 °C) и чистых помещениях (класс ISO 5–7), должны быть не выделять частицы: герметичная конструкция, отсутствие открытых смазочных материалов, отсутствие отрывающихся деталей.
Для отделов закупок, занимающихся оценкой поставщиков оборудования, практический вывод очевиден. Следует обращать внимание на производителей, предлагающих полный ассортимент автоматизированных клапанов различных типов — шаровых, поворотных, задвижек, шаровых клапанов и регулирующих клапанов — из различных материалов, включая нержавеющую сталь 316L и варианты с PTFE/PFA-покрытием, а также имеющих международные сертификаты (ISO 9001, CE, SIL). Такие поставщики, как Vincer, чьи решения в области автоматизированных клапанов Использование электрических и пневматических приводов во всем ассортименте продукции с возможностью индивидуальной настройки с применением различных материалов демонстрирует способность компании выступать в качестве единого поставщика, что упрощает процесс закупок для многоступенчатых производственных линий. В условиях, когда даже единичный случай загрязнения может привести к браку всей партии элементов, затраты на надлежащую проверку квалификации поставщика клапанов являются ничтожными по сравнению с издержками, возникающими в случае, если этого не сделать.
Основные стандарты производства и контрольный список по обеспечению соответствия
Каждая батарея, пересекающая границу, должна пройти целую череду нормативных проверок. Для специалистов по планированию производства и отделов закупок знание того, какие стандарты применяются — и в каком порядке следует проходить сертификацию — позволяет избежать дорогостоящих доработок и задержек с выходом на рынок.
| Стандартный | Область применения | Основное требование |
|---|---|---|
| UN 38.3 | Международные перевозки | 8 испытаний (T1–T8): высота над уровнем моря, термические испытания, вибрация, удары, короткое замыкание, механические удары, перезаряд, принудительная разрядка |
| IEC 62133-2 | Глобальные требования к безопасности продукции (портативные устройства) | Электрическая, механическая и экологическая безопасность аккумуляторных элементов и батарей |
| Underwriters Laboratories 1642 | Соединённые Штаты — на клеточном уровне | Неправильное использование электрооборудования, механические нагрузки, воздействие внешних факторов |
| Общие требования к безопасности электрооборудования для бытового и аналогичного использования. Часть 2: Безопасность электрооборудования для бытового и аналогичного использования | Китай — тяговые аккумуляторы для электромобилей | Термический разгон: отсутствие возгорания и взрыва в течение 120 минут (обязательное требование с июля 2026 года) |
| Общие требования к безопасности машин — Безопасность машин — Часть 20: Механическая безопасность | Китай — портативная электроника | Обязательная сертификация CCC, вступающая в силу в августе 2024 года |
| ISO 9001:2015 | Глобальный уровень — управление качеством | Базовые требования к системе качества для большинства контрактов на закупки |
Рекомендуемая последовательность сертификации: сначала UN 38.3 — это обязательное условие для международных перевозок. Затем следует пройти сертификацию по стандарту IEC 62133-2 или UL 1642 (безопасность на уровне элементов), в зависимости от вашего основного рынка, а после этого — любые обязательные сертификации, специфичные для конкретного рынка (CCC для Китая, GB 38031 для китайских электромобилей). Использование услуг лаборатории, входящей в схему IECEE CB, позволяет на основе одного набора данных испытаний пройти сертификацию в нескольких странах, что существенно сокращает дублирование работ и снижает затраты.
В целях обеспечения соответствия производственных мощностей требованиям в Китае руководящие принципы по стандартизации Министерства промышленности и информатизации (MIIT) — пересмотренные в 2024 году — устанавливают количественные показатели качества продукции: контроль толщины покрытия электродов в пределах ±2 мкм, контроль заусенцев ≤ 1 мкм, точка росы при заполнении электролитом ≤ -30 °C, а также обязательное кодирование для отслеживания на протяжении всего жизненного цикла. Любой завод, поставляющий продукцию на китайский рынок, должен соответствовать этим пороговым значениям, независимо от места производства оборудования.
Создание линии по производству литиевых аккумуляторов — это, по сути, задача точного химического машиностроения, замаскированная под операцию дискретного производства. Компании, которые подходят к этому вопросу правильно — те, кто относится к вязкости суспензии, контролю точки росы и совместимости материалов клапанов с той же серьезностью, что и к формату элементов и скорости производства, — именно их элементы в конечном итоге будут питать электромобили и системы накопления энергии в энергосистеме, которые определяют ход энергетического перехода. Те же, кто не усвоил этот урок на собственном горьком опыте, не понимают, что в производстве аккумуляторов невозможно проверять качество только в конце линии. Его необходимо обеспечивать на каждом этапе.
Ссылки
- Fraunhofer FFB. “Производство аккумуляторных элементов”. Научно-исследовательский институт Fraunhofer по производству аккумуляторных элементов. https://www.batterien.fraunhofer.de/en/competences/cell.html
- Fraunhofer ILT. “Проект IDEEL”. 2024 г. https://www.ilt.fraunhofer.de/
- Fraunhofer IWS. “DRYtraec — процесс сухого нанесения электродного покрытия”. Премия имени Йозефа фон Фраунгофера 2025 года. https://www.iws.fraunhofer.de/
- Dragonfly Energy. “За кулисами производства аккумуляторных элементов”.” https://dragonflyenergy.com/battery-cell-manufacturing/
- IEEE. “Процесс производства литий-ионных элементов и их форм-факторы”. 2024. https://ieeexplore.ieee.org/document/11197089
- Rockwell Automation. “Распределенная система управления PlantPAx”.” https://literature.rockwellautomation.com/
- GF Piping Systems. “Автоматизация технологических процессов при производстве аккумуляторов”.” https://www.gfps.com/
- Festo. “Универсальные компоненты для автоматизации производства аккумуляторов”.” https://festoblog.com/
- Эмерсон. “Производство компонентов литий-ионных аккумуляторов”.” https://s1-live.emerson.cn/
- Министерство промышленности и информационных технологий Китая. “Условия стандартизации в отрасли литий-ионных аккумуляторов (пересмотр 2024 года)”.” http://kfq.jcs.gov.cn/
- Журнал “The Battery”. «Как стандарт GB 38031-2025 меняет представления о безопасности аккумуляторов».” https://www.thebatterymagazine.com/
- Element Materials Technology. “Руководство по сертификации литий-ионных аккумуляторов”.” https://www.element.com/
- Vincer Valve. Главная страница. https://www.vincervalve.com/
- Vincer Valve. Контакты. https://www.vincervalve.com/contact-for-a-quote/


