
Compreender o panorama da produção de baterias de lítio
Ao entrar numa gigafábrica moderna, a dimensão da operação impressiona imediatamente: a cada segundo, uma célula acabada sai da linha de produção, com quase 90% do processo automatizado, desde a mistura da pasta até aos testes finais de qualidade. A cadeia global de baterias de iões de lítio está a caminho de crescer cerca de 30% por ano até 2030, impulsionando o mercado para além de $400 mil milhões, à medida que os veículos elétricos, o armazenamento na rede elétrica e a eletrónica de consumo geram uma procura sem precedentes.
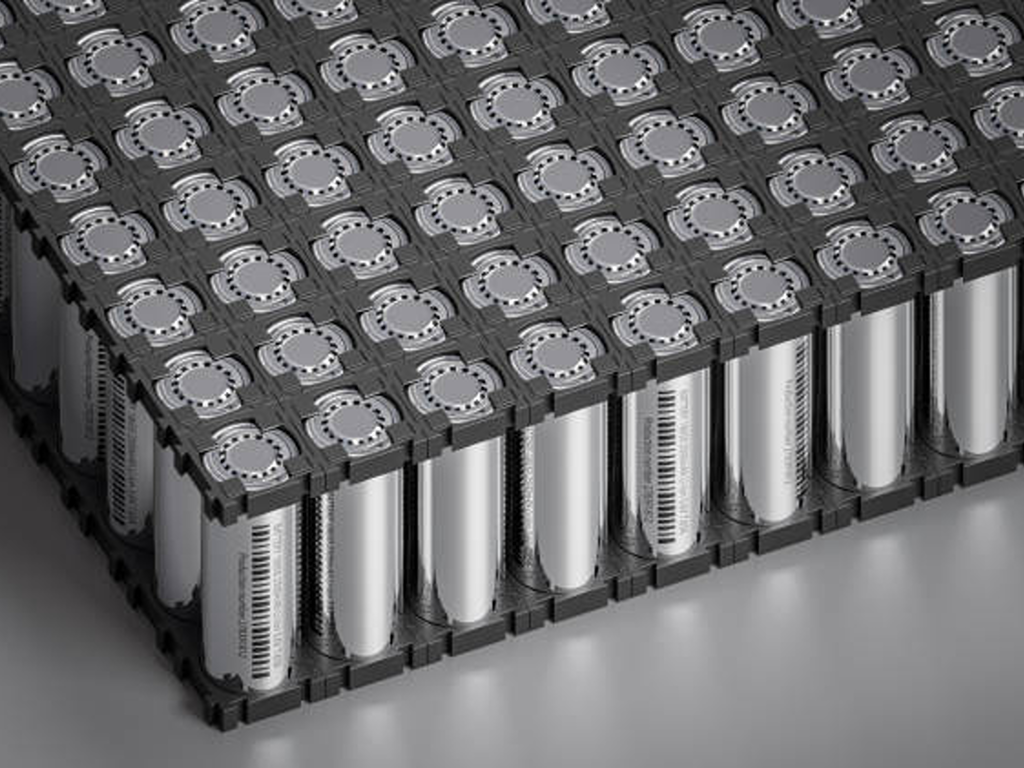
Por trás destes números está um processo de fabrico que é menos “montagem” e mais engenharia química de precisão. Fabricar uma bateria de iões de lítio implica controlar as composições dos materiais ao nível do mícron, manter os pontos de orvalho abaixo de ≤ -50 °C em zonas críticas e gerir milhares de pontos de transferência de fluidos — tudo isto enquanto se atingem taxas de produção medidas em células por segundo.
A cadeia de produção completa divide-se em quatro fases: fabrico de elétrodos, montagem de células, acabamento celular (formação e envelhecimento), e a camada de infraestrutura, muitas vezes ignorada, de manuseamento de fluidos e válvulas industriais que está presente em todos eles. A fabricação dos elétrodos representa cerca de 40% do custo total de fabrico, a montagem das células cerca de 20% e a formação — a etapa individual mais demorada — consome cerca de 32% (Fraunhofer FFB, 2025). A simples escolha do equipamento pode fazer variar os custos por célula entre 15 e 301 TP3T, o que significa que acertar no processo não é apenas uma questão de engenharia. É uma questão comercial.
Este guia apresenta cada etapa, abordando o equipamento, os parâmetros de precisão e os componentes de manuseamento de fluidos que distinguem uma linha de produção que fabrica baterias de excelente qualidade de uma que fabrica apenas baterias de qualidade mediana.
Fabrico de elétrodos — Onde se determina o desempenho da bateria
Todos os engenheiros especializados em baterias aprendem uma verdade desde cedo: não é possível corrigir um elétrodo defeituoso numa fase posterior. Os fundamentos eletroquímicos estabelecidos nesta fase — proporções do material ativo, uniformidade do revestimento, densidade de compactação — determinam a densidade energética, a vida útil e a segurança ao longo de toda a vida útil da célula. O elétrodo é o coração da bateria. Tudo o que se segue é embalagem e validação.
Mistura de pastas — A fórmula que põe tudo em movimento
Antes de revestir um único mícron de elétrodo, as matérias-primas têm de se transformar numa pasta homogénea. O lado do cátodo combina normalmente material ativo NMC (níquel-manganês-cobalto) ou LFP (fosfato de lítio e ferro) com negro de fumo condutor, aglutinante PVDF e solvente NMP (N-metil-2-pirrolidona). O lado do ânodo utiliza grafite ou um compósito de silício-grafite com aglutinantes CMC/SBR num sistema à base de água.
Obter a mistura certa implica controlar dois parâmetros críticos: o teor de sólidos (normalmente 50–70%) e a viscosidade (2 000–10 000 cP para o cátodo, 1 000–5 000 cP para o ânodo). A mistura tradicional por lotes baseia-se em misturadores planetários — imagine batedeiras de escala industrial —, em que cada lote é processado de forma independente. A abordagem mais recente, a extrusão contínua de duplo parafuso, alimenta os materiais através de um sistema de parafusos co-rotativos que mistura e transporta simultaneamente. A diferença é gritante: a extrusão contínua reduz o consumo de energia em até 95% em comparação com os processos em lote (dados da Eirich MixSolver), ao mesmo tempo que proporciona um rendimento 3 a 5 vezes superior, com melhor consistência entre lotes.
Para os responsáveis pelo planeamento da produção, a escolha entre a mistura em lote e a mistura contínua depende da gama de produtos. Está a produzir uma única formulação em grande volume? A extrusão contínua é quase sempre a melhor opção. Muda frequentemente de composição química — NMC num dia, LFP no dia seguinte? A mistura em lote permite uma mudança mais rápida, apesar da perda de eficiência.
Revestimento e secagem — A fase de deposição de precisão
Assim que a pasta estiver pronta, é aplicada em coletores de corrente de folha metálica — alumínio para o cátodo, cobre para o ânodo — utilizando o revestimento por matriz de fenda, o padrão da indústria para a produção em grande escala. A pasta flui através de uma cabeça de matriz usinada com precisão, posicionada a uma distância de microns da folha em movimento, depositando uma película húmida com espessura exata.
Os requisitos de precisão não deixam margem para erros. O Ministério da Indústria e Tecnologia da Informação da China (MIIT) exige que os fabricantes de baterias regulamentados controlem a espessura do revestimento dentro de uma tolerância de ±2 μm e que o desvio da densidade superficial seja inferior a ±1%. Numa linha de produção que funciona a uma velocidade de 30 a 80 metros por minuto, manter essa tolerância exige um sistema de feedback em circuito fechado que ajuste a posição da matriz e a velocidade da bomba em tempo real.
A secagem ocorre imediatamente a seguir, e o contador de energia começa a subir rapidamente. A folha revestida passa por um forno de convecção multizona — ou, cada vez mais, por um sistema híbrido assistido por laser — para evaporar o solvente. Em conjunto, a secagem e o ambiente da sala de secagem consomem mais de 75% da energia total utilizada no processo de fabrico (Projeto IDEEL, Fraunhofer ILT, 2024). A recuperação do solvente é obrigatória, tanto por razões económicas como ambientais: os sistemas de recuperação de NMP em circuito fechado de fornecedores como o Grupo Dürr recuperam mais de 90% do solvente.
Uma importante alternativa emergente é o processamento com elétrodos a seco. A tecnologia DRYtraec do Fraunhofer IWS — que ganhou o Prémio Joseph von Fraunhofer em 2025 — alimenta uma mistura de pó seco através de uma fenda de calandra, onde as forças de cisalhamento fibrilam o aglutinante, interligando mecanicamente as partículas numa película contínua de elétrodo. Sem solventes, sem fornos de secagem, sem recuperação de NMP. O processo reduz o consumo de energia em cerca de 25% e os custos de capital em cerca de 30%, e já foi licenciado a um importante fabricante automóvel europeu para produção em massa.
Calandragem e corte longitudinal — Compactação e modelagem do elétrodo
Após a secagem, a folha revestida passa por uma prensa de rolos — a calandra — que comprime o elétrodo até atingir a porosidade pretendida, normalmente 30–40% para cátodos NMC. Esta etapa envolve um verdadeiro compromisso: uma maior compactação aumenta a densidade energética (mais material ativo por unidade de volume), mas uma compressão excessiva destrói a estrutura porosa por onde os iões de lítio circulam, acelerando a perda de capacidade.
A calandra define a espessura final e o perfil de densidade do elétrodo. Em seguida, as máquinas de corte — utilizando corte a laser ou mecânico — cortam o elétrodo às dimensões precisas. Há um parâmetro que é muito mais importante do que parece: o controlo das rebarbas. Rebarbas nas arestas com mais de 1 μm podem penetrar no separador durante a montagem ou o ciclo de funcionamento, criando um curto-circuito interno. As diretrizes da indústria para 2024 do MIIT exigem explicitamente que o controlo das rebarbas se mantenha igual ou inferior a este limiar, com uma precisão de alinhamento dos elétrodos de 0,1 mm.
Depois de os elétrodos terem sido fabricados, cortados e inspecionados, passam para a fase de montagem — onde a questão do formato assume um papel central.
Montagem de células — empilhamento, enrolamento e a necessidade imperativa de automatização
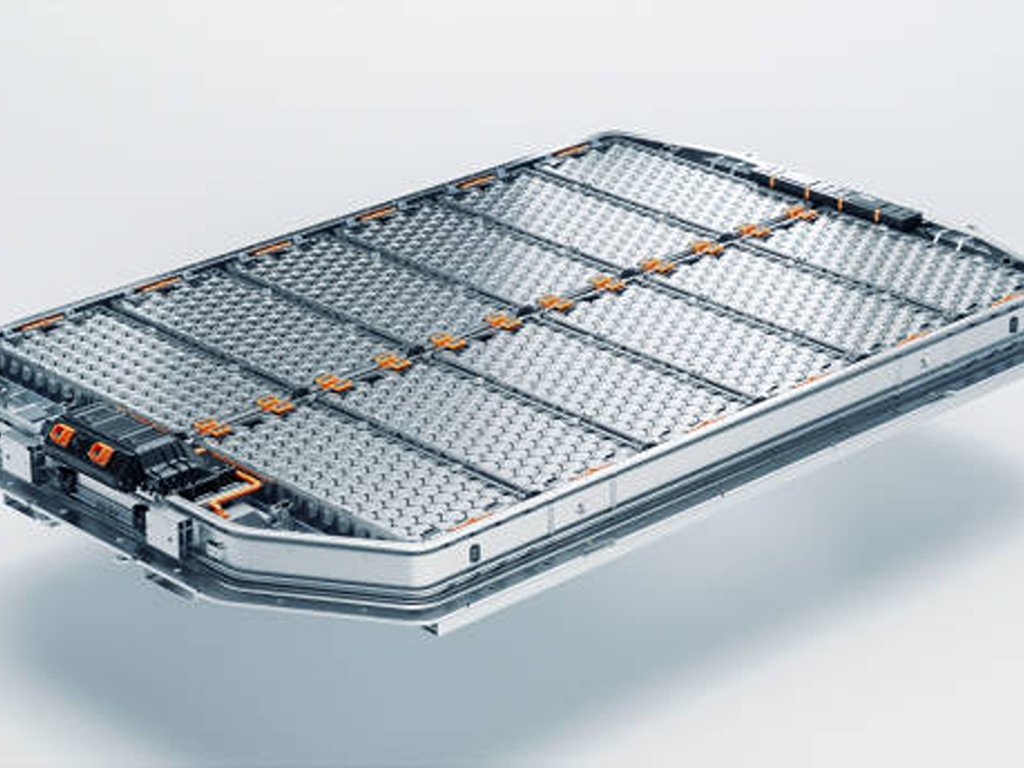
Os elétrodos são componentes. Uma célula é um produto. A fase de montagem transforma folhas planas de elétrodos e rolos de película separadora nos três formatos predominantes — cilíndrico, prismático e em bolsa — através de duas abordagens técnicas concorrentes, cada uma com defensores entusiastas na indústria.
Empilhamento vs. Enrolamento — Escolher o método de montagem adequado
O enrolamento é a tecnologia mais antiga e mais rápida: o ânodo, o separador e o cátodo são dispostos em camadas e enrolados num “rolinho de gelatina”, tal como se enrolasse um pergaminho. É o padrão para as células cilíndricas (18650, 21700, 4680) e alguns modelos prismáticos, funcionando a velocidades até 3 000 mm/s, com um controlo de processo maduro e um elevado rendimento.
O empilhamento — mais especificamente o empilhamento do tipo Z — consiste em colocar folhas individuais de elétrodos e camadas separadoras umas sobre as outras, como se estivéssemos a construir um baralho de cartas. É mais lento (0,1–0,4 segundos por folha), mas permite uma melhoria mensurável na utilização do espaço: uma célula prismática ou tipo «pouch» empilhada consegue acomodar 5–10% mais material ativo no mesmo volume, em comparação com um design enrolado, com menor resistência interna e melhor distribuição térmica. É por isso que a Blade Battery da BYD — uma célula prismática de LFP que atualmente alimenta milhões de veículos elétricos — utiliza um processo de empilhamento.
A indústria está a inclinar-se para o empilhamento em aplicações de alta densidade energética, especialmente nos veículos elétricos. Mas o enrolamento não vai desaparecer. No caso das células cilíndricas, continua a ser o único método prático de montagem, e a vantagem em termos de velocidade é real. A sua escolha depende inteiramente do formato de célula pretendido e dos requisitos de desempenho.
| Dimensão | Enrolamento | Empilhamento |
|---|---|---|
| Velocidade | Até 3 000 mm/s | 0,1–0,4 s/folha |
| Ideal para | Células cilíndricas | Células prismáticas, em bolsa |
| Utilização do espaço | Valor de referência | +5–10% |
| Resistência interna | Mais alto | Mais baixo |
| Precisão de alinhamento | ±0,5 mm | ±0,2 mm |
| Maturidade do processo | Muito elevado | A melhorar rapidamente |
Enchimento e embalagem de eletrólitos — Selagem de alto desempenho
Assim que o conjunto de elétrodo e separador fica alojado no seu invólucro — lata de alumínio ou aço, no caso das células cilíndricas/prismáticas; película laminada de alumínio, no caso das células em bolsa —, a célula entra na estação de enchimento de eletrólito. Esta etapa exige um controlo ambiental extraordinário.
O eletrólito — normalmente LiPF₆ dissolvido numa mistura de solventes carbonatos com aditivos funcionais — é o meio que transporta os iões de lítio entre os elétrodos. É também extremamente sensível à humidade: vestígios de água reagem com o LiPF₆ para formar ácido fluorídrico (HF), que corrói o cátodo e gera gás. É por isso que o enchimento do eletrólito ocorre num ambiente com um ponto de orvalho igual ou inferior a ≤ -30 °C — mais seco do que o Deserto de Atacama — com válvulas de medição de precisão que atingem uma precisão de enchimento de ±0,5%.
Após o enchimento, a célula é selada — por soldadura a laser, no caso das latas metálicas (largura da solda de 0,3–0,8 mm, penetração ≥ 1,5 mm), ou por termoselagem, no caso das células em bolsa — e submetida a um teste de estanqueidade, normalmente com hélio, para garantir uma taxa de fuga inferior a 1 × 10⁻⁶ Pa·m³/s. Qualquer falha compromete a integridade eletroquímica da célula antes mesmo de esta ser carregada.
- Destinado a pilhas cilíndricas (18650, 21700, 4680)
- A velocidade é a prioridade (capacidade de produção de 3 000 mm/s)
- A maturidade dos processos e o elevado rendimento são os fatores mais importantes
- Formatos de célula prismática ou em bolsa
- A densidade energética é o fator diferenciador (espaço +5–10%)
- Menor resistência interna para um melhor desempenho térmico
Acabamento celular — Formação, envelhecimento e controlos de qualidade
Se há alguma etapa que põe à prova a paciência de um fabricante, é a formação. É nesta fase que a célula montada recebe a sua primeira carga, sendo esta a etapa mais demorada e dispendiosa de todo o processo — representando cerca de 32% do custo de fabrico e demorando entre 1,5 e 3 semanas do início ao fim.
Porquê tanto tempo? Durante essa primeira carga, o eletrólito decompõe-se de forma controlada na superfície do ânodo, formando uma camada de passivação denominada interfase sólido-eletrólito (SEI). É nesta película com espessura nanométrica que a eletroquímica se revela elegante: permite a passagem dos iões de lítio, ao mesmo tempo que bloqueia a decomposição adicional do eletrólito. Se as condições de formação forem corretas — intensidade de corrente, temperatura, perfil de tensão —, obtém-se uma SEI uniforme e estável que suporta mais de 2 000 ciclos de carga e descarga. Se forem erradas, perde-se 5–10% do lítio disponível da célula devido a uma SEI espessa e irregular que continua a crescer a cada ciclo.
Após a formação, as células entram na fase de envelhecimento — normalmente entre 7 e 14 dias a temperatura elevada (cerca de 45 °C) ou à temperatura ambiente — durante a qual se monitoriza o comportamento de autodescarga. As células cuja tensão desce mais do que cerca de 0,5 mV por dia são sinalizadas como apresentando micro-curto-circuitos ou contaminação e são descartadas. Por fim, os testes de fim de linha classificam as células em categorias de qualidade com base na capacidade, resistência interna e taxa de autodescarga. Para aplicações em veículos elétricos, apenas as células de categoria A — com desvio de capacidade inferior a 1% e variação de resistência interna inferior a 1 mΩ — são aprovadas.
Válvulas industriais e manuseamento de fluidos — O caminho crítico negligenciado na produção de baterias
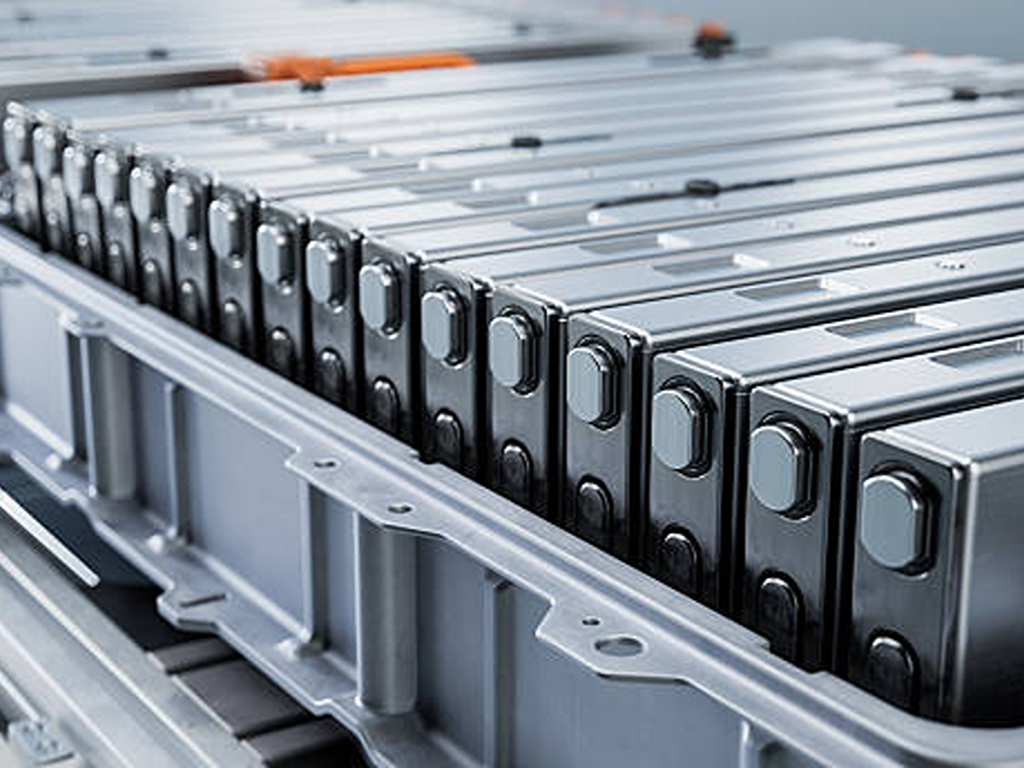
Eis um número que apanha a maioria dos planeadores de produção de surpresa: uma única gigafábrica utiliza vários milhares de válvulas de controlo nos seus processos de manuseamento de fluidos, desde a preparação de pastas e o fornecimento de solventes à linha de revestimento até ao enchimento de eletrólitos e à distribuição de água de arrefecimento (Rockwell Automation, GF Piping Systems). Cada uma dessas válvulas constitui um potencial ponto de falha. A especificação correta, a escolha do material e o método de acionamento podem fazer a diferença entre uma qualidade consistente do produto e um lote de células contaminadas destinadas à lixeira.
Tipos de válvulas por fase de fabrico — Um guia passo a passo
Na estação de mistura de pastas, as válvulas de esfera e as válvulas borboleta controlam a dosagem precisa de matérias-primas ativas, aditivos condutores, ligantes e solventes no recipiente de mistura. A construção em aço inoxidável (304 ou 316L) é padrão. O requisito fundamental: um design com o mínimo de zonas mortas, para evitar a acumulação de material que possa comprometer a formulação do lote seguinte.
Na secção de revestimento e secagem, as válvulas borboleta e as válvulas de esfera nas linhas de vácuo retiram o ar húmido da câmara de secagem, enquanto as válvulas de controlo proporcional regulam o fluxo de ar aquecido para obter perfis de temperatura precisos. O desafio nesta fase reside nos ciclos térmicos: as válvulas têm de manter a integridade da vedação numa ampla gama de temperaturas, enquanto estão expostas a fluxos de ar carregados de solventes que degradam as vedações elastoméricas padrão.
O enchimento com eletrólito exige o manuseamento de fluidos com a mais elevada pureza em toda a fábrica. As válvulas de diafragma e as válvulas de pinça de alta pureza — com superfícies em contacto com o fluido em PTFE ou PVDF — dosam o eletrólito com uma precisão de enchimento de ±0,5% num ambiente de câmara de luvas mais seco do que qualquer deserto natural. A contaminação por iões metálicos, mesmo a níveis de partes por milhão, desencadeia reações eletroquímicas secundárias que prejudicam o desempenho das células.
A área de formação e envelhecimento necessita de sistemas de controlo de vácuo para capturar e recuperar vapores de eletrólito e gases residuais, enquanto os sistemas de recolha de poeiras em toda a fábrica utilizam válvulas de impulso para remover periodicamente os resíduos do corte dos elétrodos das unidades de filtração.
Conclusão: não é possível planear uma linha de produção de baterias sem planear a infraestrutura de manuseamento de fluidos. No entanto, a maioria das listas de verificação de aquisições ignora completamente as especificações das válvulas — até que o primeiro caso de contaminação torne a questão incontornável.
Compatibilidade de materiais e requisitos de sala limpa para válvulas destinadas a baterias
O erro mais dispendioso que um planeador de produção pode cometer no manuseamento de fluidos não é encomendar válvulas com as dimensões erradas. É encomendar válvulas fabricadas com os materiais errados.
As válvulas industriais padrão contêm frequentemente componentes de latão, bronze ou aço zincado. Num ambiente de produção de baterias, estes são verdadeiras bombas-relógio de contaminação. O cobre, o zinco e o níquel, em concentrações superiores aos níveis vestigiais, atuam como venenos eletroquímicos — algumas partes por milhão de cobre dissolvido no eletrólito podem dar origem à nucleação de dendritos que perfuram o separador e provocam curto-circuitos internos. É por isso que as especificações de manuseamento de fluidos para baterias exigem uma construção isenta de cobre e zinco, com todas as superfícies em contacto com o fluido em aço inoxidável 316L ou revestidas com fluoropolímeros (PTFE, PFA, PVDF).
Os materiais das juntas são igualmente críticos. O solvente NMP utilizado na pasta do cátodo e o eletrólito LiPF₆ são quimicamente agressivos. O NMP faz com que as juntas padrão de NBR (nitrilo) inchem e se degradem. O LiPF₆, na presença de vestígios de humidade, produz HF, que ataca o EPDM. As alternativas comprovadas: FKM (Viton) para resistência química moderada até 200 °C e FFKM (perfluoroelastómero) para compatibilidade química total em toda a gama de temperaturas — a um custo significativamente mais elevado.
No que diz respeito ao sistema de acionamento, os atuadores pneumáticos e elétricos que funcionam em salas secas (ponto de orvalho ≤ -50 °C) e em salas limpas (Classe ISO 5–7) devem ser isentos de emissão de partículas: devem apresentar um design selado, sem lubrificantes expostos e sem componentes que possam soltar partículas.
Para as equipas de aquisições que avaliam fornecedores de equipamento, a lição prática a reter é simples. Procurem fabricantes que ofereçam uma gama completa de tipos de válvulas automatizadas — de esfera, borboleta, de guilhotina, de globo e de controlo — em vários tipos de materiais, incluindo aço inoxidável 316L e opções revestidas a PTFE/PFA, apoiadas por certificações internacionais (ISO 9001, CE, SIL). Fornecedores como a Vincer, cuja soluções de válvulas automatizadas A gama de sistemas de acionamento elétrico e pneumático, abrangendo todo o portfólio de produtos com personalização em vários materiais, demonstra o tipo de capacidade de fornecimento a partir de uma única fonte que simplifica o aprovisionamento para linhas de produção com várias etapas. Quando um único caso de contaminação pode levar ao descarte de um lote inteiro de células, o custo de qualificar adequadamente o seu fornecedor de válvulas é insignificante quando comparado com o custo de não o fazer.
Principais normas de fabrico e lista de verificação de conformidade
Todas as baterias que atravessam uma fronteira têm de superar uma série de requisitos regulamentares. Para os responsáveis pelo planeamento da produção e as equipas de aprovisionamento, saber quais as normas aplicáveis — e em que ordem proceder à certificação — evita retrabalhos dispendiosos e atrasos na entrada no mercado.
| Padrão | Âmbito | Requisito fundamental |
|---|---|---|
| UN 38.3 | Transporte internacional | 8 ensaios (T1–T8): altitude, térmico, vibração, choque, curto-circuito, impacto, sobrecarga, descarga forçada |
| IEC 62133-2 | Segurança global dos produtos (portáteis) | Segurança elétrica, mecânica e ambiental para células e conjuntos de baterias recarregáveis |
| UL 1642 | Estados Unidos — nível celular | Utilização indevida de equipamento elétrico, tensão mecânica, exposição ambiental |
| Requisitos gerais relativos à segurança do equipamento elétrico para uso doméstico e análogo — Parte 3: Segurança do equipamento elétrico para uso doméstico e análogo | China — Baterias de tração para veículos elétricos | Fuga térmica: sem incêndio, sem explosão durante 120 minutos (obrigatório a partir de julho de 2026) |
| Requisitos gerais relativos à conceção, construção e desempenho dos veículos elétricos | China — aparelhos eletrónicos portáteis | Certificação obrigatória CCC, com entrada em vigor em agosto de 2024 |
| ISO 9001:2015 | Global — gestão da qualidade | Requisitos básicos do sistema de qualidade para a maioria dos contratos de aquisição |
A sequência de certificação recomendada: primeiro a UN 38.3 — é o requisito indispensável para o transporte internacional. Em seguida, procure obter a certificação IEC 62133-2 ou UL 1642 (segurança ao nível da célula), dependendo do seu mercado principal, seguida de quaisquer certificações obrigatórias específicas do mercado (CCC para a China, GB 38031 para aplicações em veículos elétricos chineses). Recorrer a um laboratório membro do Esquema CB da IECEE permite que um único conjunto de dados de ensaio sirva de base para a certificação em vários países, reduzindo substancialmente a duplicação de esforços e os custos.
No que diz respeito à conformidade das instalações de fabrico, as diretrizes de normalização industrial do MIIT da China — revistas em 2024 — estabelecem parâmetros quantitativos de qualidade da produção: controlo da espessura do revestimento dos elétrodos dentro de ±2 μm, controlo de rebarbas ≤ 1 μm, ponto de orvalho do enchimento de eletrólito ≤ -30 °C e codificação obrigatória para rastreabilidade ao longo de todo o ciclo de vida. Qualquer fábrica que abasteça o mercado chinês deve cumprir estes limites, independentemente do local de fabrico do equipamento.
A construção de uma linha de produção de baterias de lítio é, na sua essência, um exercício de engenharia química de precisão disfarçado de operação de fabrico discreto. As empresas que o fazem corretamente — aquelas que tratam a viscosidade da pasta, o controlo do ponto de orvalho e a compatibilidade dos materiais das válvulas com a mesma seriedade com que tratam o formato das células e a velocidade de produção — são aquelas cujas células acabam por alimentar os veículos elétricos e os sistemas de armazenamento na rede que definem a transição energética. As que não o fazem aprendem da maneira mais difícil que, no fabrico de baterias, não é possível inspecionar a qualidade apenas no final da linha de produção. É necessário incorporá-la em cada etapa.
Referências
- Fraunhofer FFB. “Produção de células”. Instituto de Investigação Fraunhofer para a Produção de Células de Bateria. https://www.batterien.fraunhofer.de/en/competences/cell.html
- Fraunhofer ILT. “Projeto IDEEL”. 2024. https://www.ilt.fraunhofer.de/
- Fraunhofer IWS. “DRYtraec — Processo de revestimento a seco de elétrodos”. Prémio Joseph von Fraunhofer 2025. https://www.iws.fraunhofer.de/
- Dragonfly Energy. “Por dentro do mundo do fabrico de células de bateria”.” https://dragonflyenergy.com/battery-cell-manufacturing/
- IEEE. “Processo de fabrico de células de iões de lítio e formatos.” 2024. https://ieeexplore.ieee.org/document/11197089
- Rockwell Automation. “Sistema de controlo distribuído PlantPAx.” https://literature.rockwellautomation.com/
- GF Piping Systems. “Automação de processos para a produção de baterias.” https://www.gfps.com/
- Festo. “Componentes de automação versáteis para o fabrico de baterias.” https://festoblog.com/
- Emerson. “Fabrico de componentes para baterias de iões de lítio.” https://s1-live.emerson.cn/
- MIIT da China. “Condições de normalização da indústria de baterias de iões de lítio (revisão de 2024).” http://kfq.jcs.gov.cn/
- The Battery Magazine. “Como a norma GB 38031-2025 está a redefinir a segurança das baterias.” https://www.thebatterymagazine.com/
- Element Materials Technology. “Guia de certificação de baterias de iões de lítio.” https://www.element.com/
- Vincer Valve. Página inicial. https://www.vincervalve.com/
- Vincer Valve. Contacto. https://www.vincervalve.com/contact-for-a-quote/


