
دليل عملي لمهندسي معالجة المياه يتناول الاستراتيجيات الكيميائية واختيار المواد ومواصفات المعدات في البيئات المسببة للتآكل.
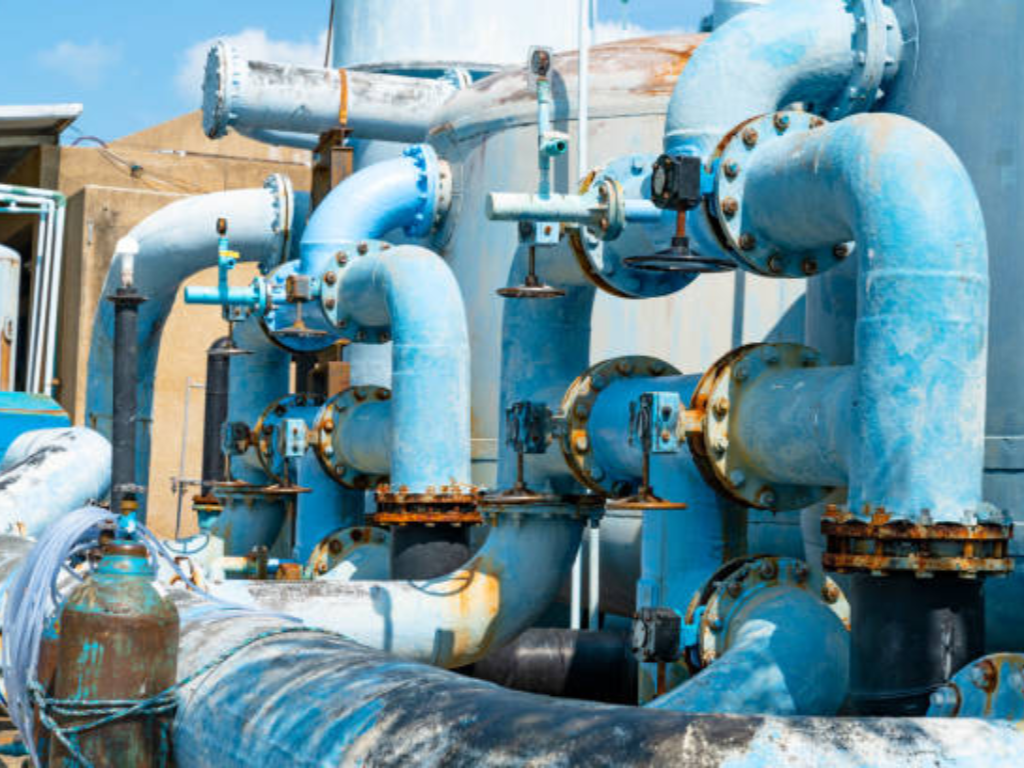
فهم ظاهرة التآكل في أنظمة معالجة المياه
لا يُعد التآكل في معالجة المياه مشكلة منفردة، بل هو مشكلة تتعلق بالنظام الكهروكيميائي. وفي جوهره، يُعد التآكل تفاعلًا للأكسدة والاختزال: حيث يذوب المعدن الموجود عند الأنود في الماء، مما يؤدي إلى إطلاق إلكترونات تنتقل إلى الكاثود، حيث تستقبلها عوامل مؤكسدة مثل الأكسجين المذاب. ويجب توفر ثلاثة مكونات لكي يحدث ذلك: أنود، وكاثود، وإلكتروليت؛ وفي أنظمة معالجة المياه، يُعد الماء نفسه هو الإلكتروليت.
تشمل أنواع التآكل الأكثر شيوعًا في منشآت معالجة المياه: التآكل المنتظم (فقدان متساوٍ للمعادن عبر السطح)، والتآكل النقطي (تآكل موضعي عميق يمكن أن يؤدي إلى ثقب جدران الأنابيب مع حدوث أضرار مرئية طفيفة في الأماكن الأخرى)، والتآكل الجلفاني (الذي يحدث عند تلامس معادن مختلفة في نفس مجرى المياه)، والتآكل الناتج عن العوامل الميكروبيولوجية (MIC)، حيث تخلق مستعمرات البكتيريا تفاعلات كيميائية محلية شديدة التأثير على الأسطح المعدنية.
تنقسم عواقب تجاهل مكافحة التآكل إلى ثلاث فئات. أولاً، المخاطر الصحية: يؤدي التآكل إلى تسرب معادن سامة مثل الرصاص والنحاس والزنك إلى مياه الشرب. ثانياً، تلف البنية التحتية: يؤدي ثقب الأنابيب وتعطل المعدات إلى توقفات غير مخطط لها تؤثر سلباً على عمليات محطات المعالجة. ثالثًا، تكاليف التشغيل: يستلزم استبدال الصمامات والمضخات والأنابيب المتآكلة ما بين 3 إلى 5 مرات على مدار عمر المنشأة، في حين أن اختيار المواد المناسبة كان من شأنه إطالة عمر الخدمة إلى 15 أو 20 عامًا. ويُعد التكتل الصدئي — وهو تراكم العقيدات الصدئية داخل الأنابيب القديمة المصنوعة من الحديد الزهر — الوجه الظاهر لهذه المشكلة، حيث يقلل من القطر الفعال للأنابيب ويخلق بيئة مواتية لتكاثر البكتيريا.
معلمات كيمياء المياه التي تؤدي إلى التآكل
التآكل ليس ظاهرة عشوائية. فهو ناتج عن معايير كيميائية قابلة للقياس تتعلق بالماء، وفهم هذه المعايير هو الخطوة الأولى نحو التحكم فيها. وهناك ستة عوامل رئيسية هي:
| معلمات المياه | التأثير على التآكل | عتبة المخاطر النموذجية |
|---|---|---|
| الرقم الهيدروجيني (pH) | يؤدي انخفاض الرقم الهيدروجيني (المياه الحمضية) إلى تسريع عملية ذوبان المعادن من خلال زيادة توافر أيونات H⁺ عند الكاثود | يؤدي انخفاض قيمة الرقم الهيدروجيني (pH) عن 6.5 إلى زيادة معدل التآكل بشكل ملحوظ؛ ويجب أن تتراوح القيمة المستهدفة بين 7.0 و8.5 في معظم الأنظمة |
| القلوية (على شكل CaCO₃) | يوفر سعة تخزينية مؤقتة؛ حيث إن انخفاض القلوية يعني أن درجة الحموضة (pH) قد تنخفض بشكل حاد عند إضافة مواد حمضية | الحد الأدنى الموصى به هو 30 ملغ/لتر لشبكات توزيع مياه الشرب |
| الأكسجين المذاب (DO) | تؤدي إلى حدوث التفاعل الكاثودي؛ فكلما ارتفع مستوى الأكسجين المذاب، زادت سرعة التآكل ما لم تكن طبقة أكسيد واقية قد تشكلت بالفعل | تؤدي التركيزات التي تزيد عن 2-4 ملغ/لتر في المياه غير المعالجة إلى تسريع التآكل المتجانس |
| إجمالي المواد الصلبة الذائبة (TDS) | يزيد من التوصيلية المائية، مما يعزز خلية التآكل الكهروكيميائي | تؤدي قيمة TDS التي تزيد عن 500 ملغ/لتر إلى زيادة كبيرة في الموصلية؛ وتبلغ قيمة TDS في مياه البحر حوالي 35,000 ملغ/لتر |
| كلوريد (Cl⁻) | الأيون الأكثر تسببًا في التآكل النقطي؛ حيث يعمل على تفكيك طبقات الأكسيد الساكنة الموجودة على الفولاذ المقاوم للصدأ | > ترفع تركيزات 250 ملغ/لتر من خطر حدوث التآكل النقطي في الفولاذ 304SS؛ بينما تتطلب تركيزات الكلوريد في مياه البحر التي تبلغ حوالي 19,000 ملغ/لتر استخدام مواد دوبلكس أو غير معدنية |
| درجات الحرارة | يسرع حركية التفاعل؛ كما يقلل من قابلية الغازات المذابة للذوبان (تأثير صافٍ معقد) | قاعدة عامة: يتضاعف معدل التآكل مع كل زيادة بمقدار 10 درجات مئوية |
لا تعمل هذه المعلمات بمعزل عن بعضها البعض. فانخفاض درجة الحموضة (pH) مقترناً بارتفاع نسبة الكلوريد يُعد أخطر تركيبة في أي نظام لمعالجة المياه؛ حيث تعمل البيئة الحمضية على إزالة طبقات الأكسيد الواقية، بينما تهاجم أيونات الكلوريد السطح المعدني المكشوف قبل أن يتشكل غشاء سلبي جديد. ويظل مؤشر تشبع لانجيلييه (LSI)، الذي يتنبأ بما إذا كانت المياه ستكون مسببة للتآكل أو مسببة لتكوين الترسبات بناءً على درجة الحموضة والقلوية وصلابة الكالسيوم ودرجة الحرارة ومجموع المواد الصلبة الذائبة (TDS)، الأداة الأكثر استخدامًا للفحص. ويشير مؤشر LSI أقل من -0.5 إلى مياه مسببة للتآكل؛ بينما يشير المؤشر فوق +0.5 إلى ميل لتكوين الترسبات.
نموذج ذهني مفيد: مياه البحر مقابل المياه منزوعة الأيونات. يفترض معظم الناس أن المياه النقية آمنة. لكن في الواقع، تتميز المياه منزوعة الأيونات بقدرة تآكلية شديدة لأنها تفتقر تمامًا إلى القدرة التخزينية، لذا فإنها تسحب الأيونات من أي معدن تلامسه لاستعادة التوازن. أما مياه البحر، على الرغم من سمعتها المخيفة، فيمكن التعامل معها إذا اخترت المواد المناسبة. والفرق يكمن في فهم الخصائص الكيميائية.
طرق المعالجة الكيميائية للحد من التآكل
تستند مكافحة التآكل الكيميائي إلى منطق أساسي واحد: إنشاء حاجز بين سطح المعدن والماء. ويكون هذا الحاجز إما عبارة عن طبقة كيميائية من المثبطات التي تلتصق بجدار الأنبوب، أو حاجزًا ديناميكيًا حراريًّا، حيث يتم تعديل التركيب الكيميائي للماء بحيث يقوم الماء نفسه بتكوين طبقة رقيقة واقية من كربونات الكالسيوم. وتعمل هاتان الاستراتيجيتان معًا، ولا تتعارضان.
مثبطات التآكل: الفوسفات، والسيليكات، والبدائل الناشئة
تنقسم مثبطات التآكل الأكثر استخدامًا في معالجة المياه إلى ثلاث فئات:
| نوع المثبط | الآلية | أفضل تطبيق | القيد الرئيسي |
|---|---|---|---|
| الأورثوفوسفات (PO₄³⁻) | يشكل طبقة واقية من فوسفات الحديد على الأسطح المعدنية من خلال التفاعل مع نواتج التآكل عند القطب الموجب | التحكم في تآكل الرصاص والنحاس في شبكات توزيع مياه الشرب وفقًا لقاعدة وكالة حماية البيئة (EPA) الخاصة بالرصاص والنحاس | يتطلب إضافة جرعات مستمرة بمعدل 0.5-3.0 ملغ/لتر كـ PO₄؛ وقد يؤدي عدم إضافة الجرعات الكافية إلى تسريع ظهور التآكل النقطي |
| البولي فوسفات | يعزل المعادن المذابة ويشكل طبقة زجاجية؛ كما يحد من تكوّن الترسبات الكلسية | ممزوج بالأورثوفوسفات لاستخدامه في برامج مكافحة التآكل والترسبات بشكل مشترك | خطر التراجع: عند درجات الحرارة المرتفعة، تتحلل البولي فوسفات مائيًّا لتعود إلى شكل الأورثوفوسفات، مما يتسبب في تكوّن ترسبات غير مرغوب فيها من فوسفات الكالسيوم |
| سيليكات الصوديوم | يشكل طبقة رقيقة من هلام السيليكا على الأسطح المعدنية خلال فترة تتراوح بين 4 و8 أسابيع من الاستخدام المتواصل | المياه اللينة منخفضة القلوية التي قد تكون فيها نسبة الفوسفات محدودة | تكوين الطبقة بطيء؛ ولا يوفر حماية ضد أضرار التآكل الموجودة بالفعل |
يُعد الأورثوفوسفات العنصر الأساسي في مكافحة التآكل في مياه الشرب بالولايات المتحدة، وهو موصى به في «التوصيات الفنية لتقييم المعالجة المثلى لمكافحة التآكل» الصادرة عن وكالة حماية البيئة (EPA) لضمان الامتثال لمعايير الرصاص والنحاس (وكالة حماية البيئة (EPA), ، 2023). والآلية بسيطة: يتفاعل الفوسفات مع نواتج تآكل الحديد عند القطب الموجب لتشكيل طبقة كثيفة ومتماسكة تمنع المزيد من انحلال المعدن.
يتمثل أحد الاتجاهات الحديثة في كيمياء المثبطات في التحول نحو البدائل منخفضة الفوسفور والبدائل ذات الأصل الحيوي. يسهم تصريف الفوسفور من محطات معالجة المياه في ظاهرة التخثث في المسطحات المائية المستقبلة، وهو ما يشكل ضغطًا تنظيميًّا آخذًا في التزايد. وتمثل منتجات مثل «أكواكور» (AcquaCore) من شركة «سولوجن» (Solugen) بديلاً ذا أصل حيوي وغير سام، على الرغم من أن مجموعة بيانات أدائها على المدى الطويل لا تزال أقل مقارنةً بتاريخ استخدام الفوسفات الميداني الذي يمتد لعقود.
ضبط درجة الحموضة (pH) والتحكم في القلوية لضمان استقرار النظام
يُعد رفع مستوى الأس الهيدروجيني (pH) أرخص تدبير متاح للحد من التآكل، وهو في الوقت نفسه التدبير الذي غالبًا ما يُهمل الاستثمار فيه. ويعتمد النطاق المستهدف لمستوى الأس الهيدروجيني على نوع النظام: ففي شبكات توزيع مياه الشرب، يُستهدف نطاق يتراوح بين 7.0 و8.5، بينما غالبًا ما تعمل أنظمة مياه التبريد الصناعية بمستويات أعلى، تتراوح بين 7.5 و9.0، للتعويض عن ارتفاع درجات الحرارة.
تتميز كل مادة من المواد الكيميائية الثلاث الشائعة المستخدمة في تعديل القلوية بمزايا وعيوب محددة:
| الكيميائية | الصيغة | الأكثر ملاءمة لـ | الاعتبارات |
|---|---|---|---|
| الجير (هيدروكسيد الكالسيوم) | Ca(OH)₂ | محطات بلدية كبيرة ذات طاقة إنتاجية عالية | يضيف كل من الكالسيوم والقلوية؛ ويتطلب معدات لمعالجة الملاط؛ ويُعد الخيار الأكثر فعالية من حيث التكلفة عند الإنتاج على نطاق واسع |
| الصودا الكاوية (هيدروكسيد الصوديوم) | NaOH | الأنظمة المتوسطة إلى الكبيرة؛ التغذية بالسوائل تُسهّل عملية الأتمتة | يرفع درجة الحموضة (pH) دون إضافة الكالسيوم؛ ولا يزيد من احتمالية ترسيب كربونات الكالسيوم (CCPP) |
| رماد الصودا (كربونات الصوديوم) | Na₂CO₃ | أنظمة صغيرة الحجم؛ سهلة الاستخدام باعتبارها مسحوقًا جافًّا | تضيف القلوية دون إضافة الكالسيوم؛ وتكلفتها لكل وحدة من القلوية أعلى من تكلفة الجير |
لكن تعديل درجة الحموضة دون معالجة مسألة القلوية هو إجراء غير كافٍ. فالمياه ذات القلوية المنخفضة، حتى عند درجة حموضة محايدة تبلغ 7.0، تكاد تفتقر تمامًا إلى القدرة التخزينية. فقد يؤدي أي إدخال بسيط للمادة الحمضية (مثل المطر الحمضي أو اضطراب في تغذية المواد الكيميائية) إلى انهيار درجة الحموضة (pH)، مما يؤدي إلى ذوبان الطبقة الواقية المكونة من الترسبات الكلسية على جدران الأنابيب في غضون دقائق. ويبلغ الحد الأدنى الموصى به للقلوية من أجل توزيع مياه الشرب بشكل مستقر 30 ملغ/لتر على شكل كربونات الكالسيوم (CaCO₃). ويحافظ النطاق المستهدف لمؤشر LSI الذي يتراوح بين -0.5 و+0.5 على قدرة الماء على تكوين الترسبات الكلسية بشكل طفيف دون المخاطرة بتراكم الترسبات بشكل مكثف.
فكر في الأمر ككيمياء حمامات السباحة: يدرك مشغلو حمامات السباحة أنه يتعين عليهم مراقبة كل من درجة الحموضة (pH) والقلوية الكلية، لأنه بدون القلوية، تتقلب درجة الحموضة بشكل حاد مع كل إضافة مادة كيميائية. ويتبع التحكم في التآكل في معالجة المياه المبدأ نفسه، حيث تُعد القلوية بمثابة «ممتص الصدمات».
الحماية على مستوى المعدات: اختيار الصمامات والمواد المقاومة للتآكل
تتولى المعالجة الكيميائية الجانب المتعلق بالمياه من المعادلة. لكن هناك جانبًا آخر من جوانب مكافحة التآكل تتجاهله تغطية برنامج SERP القياسي بشكل شبه كامل، ألا وهو: اختيار مواد تصنيع المعدات التي تتمتع بمقاومة جوهرية للبيئة المسببة للتآكل. فحتى أفضل برنامج للمثبطات الكيميائية لا يمكنه إنقاذ صمام مصنوع من الفولاذ المقاوم للصدأ 304 مُركَّب في نظام يعمل بمياه البحر. واختيار مواد تصنيع المعدات ليس خطة احتياطية، بل هو خط الدفاع الأول.
قبل الخوض في درجات المواد، استخدم إطار التقييم الذاتي التالي: ما هو نوع السائل الذي ستتعامل معه؟ (ماء نظيف؟ ماء معالج بالكلور؟ مادة حمضية؟ مياه البحر؟) ما هي نطاقات درجة الحرارة والضغط التي ستتعامل معها؟ والأهم من ذلك، هل تحسب التكلفة بناءً على سعر الشراء أم على التكلفة الإجمالية للملكية على مدى 10 سنوات؟ إن الإجابة على هذه الأسئلة الثلاثة قبل تحديد أي مواصفات للمواد توفر أموالًا أكثر مما يوفره أي برنامج لإصلاح التآكل بعد التركيب.
درجات المواد: الفولاذ المقاوم للصدأ 304 مقابل الفولاذ المقاوم للصدأ 316 مقابل الفولاذ المزدوج مقابل المواد المبطنة بـ PTFE مقابل البلاستيك
الخطأ الأكثر شيوعًا على الإطلاق في مواصفات معدات معالجة المياه هو طلب “الفولاذ المقاوم للصدأ” دون تحديد الدرجة. ويبلغ الفرق بين الدرجة 304 والدرجة 316 حوالي 2% من الموليبدينوم. وفي وجود أيونات الكلوريد، فإن هذا الفرق البالغ 2% هو الفارق بين عمر خدمة يبلغ 15 عامًا وظهور تآكل نقطي يؤدي إلى ثقب في غضون 6 أشهر.
| درجة جودة المادة | مقاومة الكلوريد (الحد التقريبي) | أقصى درجة حرارة مستمرة | أفضل تطبيق لمعالجة المياه | التكلفة النسبية |
|---|---|---|---|---|
| الفولاذ المقاوم للصدأ 304 (CF8) | 100-200 جزء في المليون من Cl⁻ (يزداد خطر حدوث التآكل النقطي عند تجاوز هذه القيمة) | حوالي 400 درجة مئوية (حد المادة، وليس حد التشغيل) | Indoor freshwater systems, low-chloride process water | Baseline (1.0×) |
| 316 Stainless Steel (CF8M) | 500-1000 ppm Cl⁻ (molybdenum provides pitting resistance) | ~400°C | Coastal installations, chlorinated water, moderate chemical exposure | ~1.3× |
| Super Duplex 2507 (CE3MN) | >10,000 ppm Cl⁻ (PREN ≥40; resists chloride stress corrosion cracking) | ~300°C | Seawater desalination, RO brine, offshore platforms | ~3-4× |
| PTFE-Lined Carbon Steel | Near-universal chemical resistance up to ~180°C | ~180°C (lining limit) | Concentrated acids/alkalis, chemical dosing lines | ~1.5-2× |
| UPVC / CPVC | Inert to most water treatment chemicals; no metallic corrosion | ~60°C (UPVC) / ~95°C (CPVC) | Low-pressure corrosive lines, chemical storage, seawater intake | 0.3-0.5× |
The critical decision rule: if your water has chloride above 250 ppm, eliminate 304SS from consideration go directly to 316 as the minimum. For seawater applications (19,000 ppm chloride), Super Duplex is the baseline metallic option; plastic valves (UPVC/CPVC) or PTFE-lined valves are often the more cost-effective choice for low-to-moderate pressure seawater services. For concentrated acid or alkali streams common in chemical cleaning and pH adjustment systems PTFE-lined valves are the only reliable metallic-bodied solution, handling concentrations of 90% or above.
Watch out for the assumption that “stainless means no corrosion.” Stainless steel resists corrosion by forming a passive chromium oxide film. Chloride ions penetrate that film at discrete points. Once a pit initiates, the local chemistry inside the pit becomes far more aggressive than the bulk water a self-accelerating failure mode that can perforate a valve body with almost no visible damage elsewhere on the surface. A 304 valve in coastal service can fail in under a year while looking pristine from the outside.
Coastal water treatment plant 304SS <1 year
Same material. One variable: chloride.
Valve Types for Different Water Treatment Applications
Different process zones within a water treatment plant face fundamentally different corrosion challenges. Matching valve type and material to each zone prevents the most common cause of premature valve failure: using the right valve in the wrong place.
| Process Zone | Primary Corrosion Challenge | Recommended Valve Type | Material Specification |
|---|---|---|---|
| Chemical Dosing (coagulant, inhibitor, acid/alkali feed) | Concentrated chemicals; precise flow control required | Globe control valve with 4-20 mA positioner | PTFE-lined body (acids/alkalis) or 316SS (standard chemicals); characterized trim for linear or equal-percentage flow |
| Seawater Intake & RO High-Pressure Feed | High chloride (19,000+ ppm); high pressure (60-80 bar for SWRO) | Butterfly valve (DN200+) for main isolation; ball valve (DN15-100) for sample/instrument lines | Super Duplex 2507 body and disc; EPDM or Viton seat |
| Sludge & Solids Handling | Abrasive solids + corrosive filtrate water; thick, high-solids media | Knife gate valve (full-bore, bidirectional sealing) | 316SS body with PTFE or EPDM seat; hard-faced gate for abrasive service |
| Drinking Water Distribution | NSF/ANSI 61 & 372 compliance required; moderate chlorine residual | Gate valve (resilient-seated, OS&Y) or butterfly valve for large diameters | Ductile iron body with fusion-bonded epoxy coating (≥200 µm DFT per AWWA C550); 316SS stem and fasteners |
| CIP & Acid Wash Systems | Hot concentrated acids/alkalis cycled during clean-in-place | Ball valve (full-port, cavity-filled) | PTFE-lined body with PTFE seats and seals |
For chemical dosing systems, the non-negotiable requirement is precise, repeatable flow control. Globe control valves with characterized trim linear for steady-state dosing, equal-percentage for wide turndown paired with a 4-20 mA positioner, give operators the confidence that corrosion inhibitor dosage stays within the narrow window where protection works. Too little, and the protective film breaks down; too much, and chemical cost balloons without additional benefit.
For drinking water distribution, the regulatory overlay adds a second dimension beyond corrosion resistance: every valve in contact with potable water must comply with NSF/ANSI 61 (health effects) and NSF/ANSI 372 (low lead, ≤0.25% weighted average). Ductile iron gate valves with fusion-bonded epoxy coating to AWWA C515, using 316 stainless steel stem and fasteners, have become the standard specification for water utilities across North America.
Protective Coatings and Linings for Extended Service Life
Even the right base material benefits from an additional defense layer. Coatings protect the external surface from atmospheric corrosion; linings protect the internal wetted surface from the process fluid. Both are essential, and both have failure modes that are predictable if you know what to look for.
Fusion-bonded epoxy (FBE) is the default coating for water treatment valves and fittings. Applied at a minimum dry film thickness of 200 µm per AWWA C550, FBE provides effective corrosion protection in pH 4-9 environments which covers the vast majority of water treatment services. The coating is factory-applied and heat-cured, creating a bond that resists both mechanical handling damage and cathodic disbondment. For buried valves, a minimum 200 µm FBE coating on both internal and external surfaces, supplemented by cathodic protection where soil conditions warrant, is standard industry practice per ISO 12944-2 Corrosivity Category C4 (high-corrosivity industrial/coastal environments).
PTFE and PFA linings serve a different purpose: they protect the valve body from aggressive chemicals that would attack any metallic material. In concentrated acid service, a PTFE-lined ball or butterfly valve can handle media that would destroy a Super Duplex valve within hours. But a lining is only as good as its integrity. A single pinhole in a PTFE lining lets the corrosive medium reach the carbon steel shell, creating a concentrated corrosion cell far more aggressive than if the valve had no lining at all. The trapped corrosion products can eventually bulge or crack the lining from behind. For critical service, specify lined valves with a spark test (holiday detection) at the factory and schedule periodic re-inspection during service.
15-20% Maintenance, Downtime & Replacement
80%+
For operators evaluating the economics: the incremental cost of specifying FBE-coated ductile iron valves instead of uncoated cast iron is roughly 15-20% on the purchase order. Against that, a coated valve in water treatment service typically delivers 15-20 years of service life versus 3-5 years for uncoated material in the same environment. The math favors the coating every time.
Valve manufacturers who specialize in corrosion-resistant designs such as VINCER, whose PTFE-lined ball and butterfly valve series handles acid and alkali concentrations of 90% and above offer material and coating combinations purpose-built for water treatment applications. Consulting with an application engineer during the specification phase helps match the right material-lining combination to each process zone, avoiding the most expensive mistake in valve procurement: buying the same specification for every position regardless of the corrosion environment each valve actually faces.
Building an Integrated Corrosion Management Strategy
Chemical treatment and equipment material selection are not alternatives they are two halves of one strategy. Chemical inhibitors and pH control manage the water’s corrosive potential; material selection, valve type matching, and protective coatings manage the equipment’s corrosion resistance. A weakness in either half undermines the entire system.
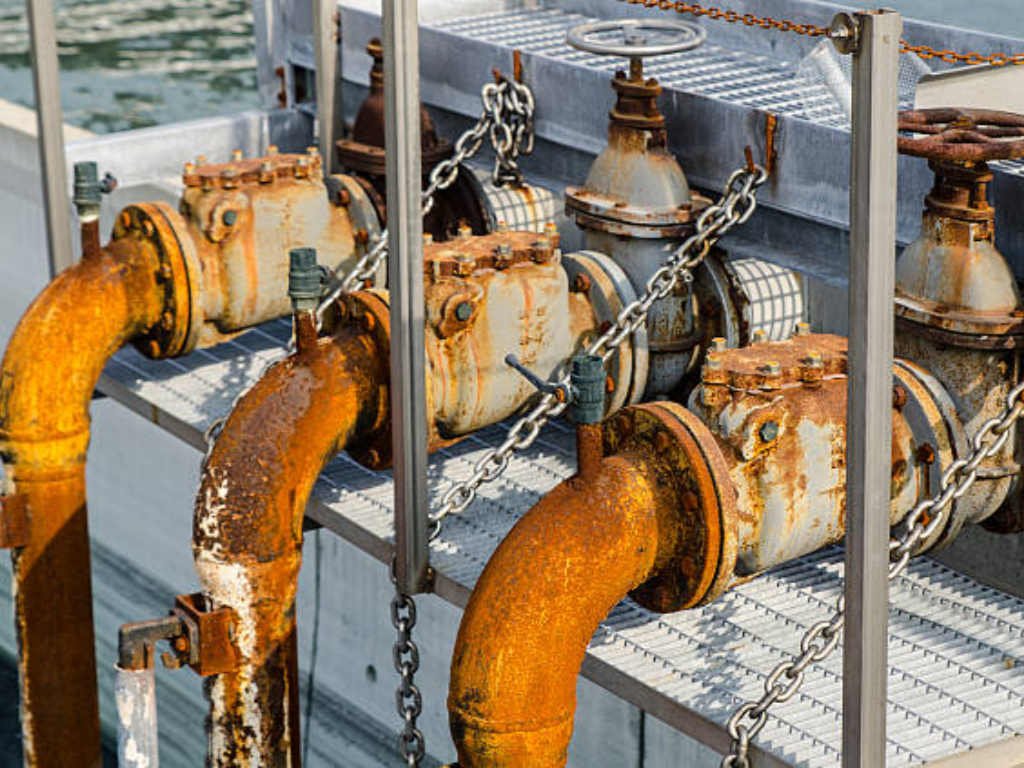
Different process zones within the same water treatment plant face different corrosion profiles, and the strategy should reflect that. The chemical dosing area needs PTFE-lined valves and precise metering pumps. The sludge handling line needs abrasion-resistant knife gate valves. The treated water distribution network needs NSF-compliant coated gate valves. A one-size-fits-all valve specification is a procurement shortcut that becomes an operations headache within the first maintenance cycle.
The financial case is straightforward and backed by data. Industry analysis consistently shows that the purchase price of a valve represents only 15-20% of its total lifecycle cost. The remaining 80% or more comes from maintenance labor, unplanned downtime, replacement procurement, and in the worst case environmental or regulatory penalties from a corrosion-related failure. Spending 20% more upfront on correctly specified corrosion-resistant equipment routinely avoids 80% of the lifetime cost burden. It is one of the highest-return capital decisions a water treatment operator can make.
The right starting point is a process-zone-by-process-zone audit of corrosion risks, current material specifications, and failure history. For each zone, ask: what is the fluid chemistry, what is the most common failure mode here, and is the current valve material specification adequate for the actual not the design-basis operating conditions? The answers to those three questions will surface the highest-priority upgrades faster than any generic checklist.
References
- U.S. Environmental Protection Agency. “Drinking Water Standards and Regulations.” https://www.epa.gov/dwstandardsregulations
- American Water Works Association. “AWWA C550 Protective Interior Coatings for Valves and Hydrants.” https://www.awwa.org
- International Organization for Standardization. “ISO 12944-2:2017 Paints and varnishes Corrosion protection of steel structures by protective paint systems.” https://www.iso.org/standard/67092.html
- VINCER Valve. “Electric Actuated Valves.” https://www.vincervalve.com/electric-actuated-valve/
- VINCER Valve. “Pneumatic Actuated Valves.” https://www.vincervalve.com/pneumatic-actuated-valve/
- VINCER Valve. Homepage. https://www.vincervalve.com/


