
Практическое руководство для инженеров-специалистов по водоподготовке, посвященное химическим методам, выбору материалов и техническим характеристикам оборудования для коррозионных сред.
Понимание механизмов коррозии в системах водоподготовки
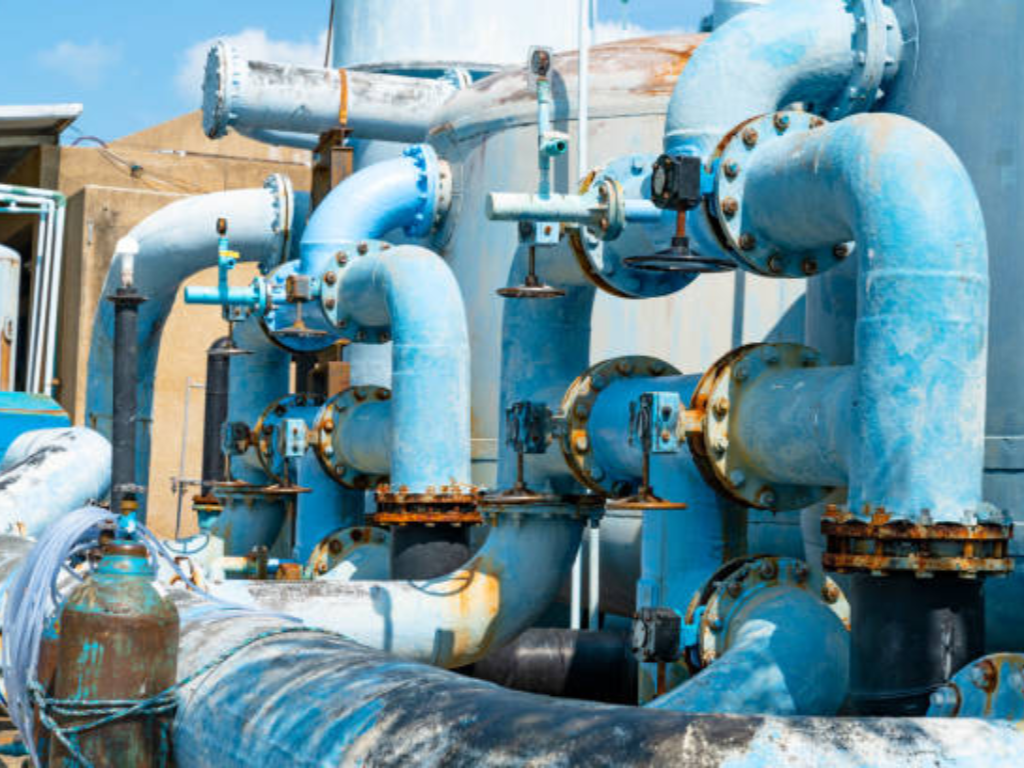
Коррозия в системах водоподготовки — это не единичная проблема, а проблема, связанная с электрохимической системой. По сути, коррозия представляет собой окислительно-восстановительную реакцию: металл на аноде растворяется в воде, выделяя электроны, которые перемещаются к катоду, где их принимают окислители, такие как растворенный кислород. Для того чтобы этот процесс происходил, необходимо наличие трёх компонентов: анода, катода и электролита; в системах водоподготовки электролитом выступает сама вода.
К наиболее распространенным видам коррозии, встречающимся на водоочистных сооружениях, относятся равномерная коррозия (равномерная утрата металла по всей поверхности), точечная коррозия (локализованное глубокое проникновение, которое может привести к пробиванию стенок труб при минимальных видимых повреждениях в других местах), гальваническая коррозия (возникающая при контакте разнородных металлов в одном и том же потоке воды) и микробиологически индуцированная коррозия (MIC), при которой колонии бактерий создают агрессивную локальную химическую среду на металлических поверхностях.
Последствия игнорирования мер по борьбе с коррозией можно разделить на три категории. Во-первых, риск для здоровья: в результате коррозии в питьевую воду попадают токсичные металлы — свинец, медь и цинк. Во-вторых, повреждение инфраструктуры: пробоины в трубах и отказы оборудования приводят к внеплановым остановкам, что вызывает цепную реакцию и нарушает работу очистных сооружений. В-третьих, эксплуатационные расходы: замена корродированных клапанов, насосов и трубопроводов обходится в 3–5 раз дороже за весь срок службы объекта, тогда как правильный выбор материалов мог бы продлить срок службы до 15 или 20 лет. Туберкуляция — накопление ржавых узелков внутри старых чугунных труб — является видимым проявлением этой проблемы, уменьшающим эффективный диаметр трубы и создающим благоприятную среду для размножения бактерий.
Параметры химического состава воды, способствующие коррозии
Коррозия не возникает случайно. Её развитие определяется измеримыми параметрами химического состава воды, и понимание этих параметров — первый шаг к их контролю. Основное влияние оказывают шесть факторов:
| Параметры воды | Влияние на коррозию | Типичный порог риска |
|---|---|---|
| pH | Низкий уровень pH (кислая вода) ускоряет растворение металла за счет увеличения концентрации ионов H⁺ на катоде | Значение pH < 6,5 значительно увеличивает скорость коррозии; для большинства систем рекомендуется поддерживать pH в диапазоне 7,0–8,5 |
| Щелочность (в пересчете на CaCO₃) | Обеспечивает буферную способность; низкая щелочность означает, что при поступлении кислотных веществ уровень pH может резко упасть | Рекомендуемое минимальное значение — 30 мг/л для систем распределения питьевой воды |
| Растворенный кислород (DO) | Стимулирует катодную полуреакцию; чем выше содержание растворенного кислорода (DO), тем быстрее протекает коррозия, если только уже не образовался защитный оксидный слой | Концентрация выше 2–4 мг/л в неочищенной воде ускоряет равномерную коррозию |
| Общее содержание растворенных веществ (TDS) | Повышает проводимость воды, усиливая действие электрохимической коррозионной ячейки | TDS > 500 мг/л значительно повышает проводимость; в морской воде этот показатель составляет ~35 000 мг/л |
| Хлорид (Cl⁻) | Наиболее агрессивный ион, вызывающий точечную коррозию; разрушает пассивные оксидные пленки на нержавеющей стали | > Концентрация 250 мг/л повышает риск образования точечной коррозии у нержавеющей стали марки 304SS; содержание хлоридов в морской воде ~19 000 мг/л требует использования дуплексных или неметаллических материалов |
| Температуры | Ускоряет кинетику реакции; кроме того, снижает растворимость растворенного газа (комплексный чистый эффект) | Эмпирическое правило: скорость коррозии удваивается с каждым повышением температуры на 10 °C |
Эти параметры не действуют изолированно. Низкий уровень pH в сочетании с высоким содержанием хлоридов представляет собой наиболее опасное сочетание в любой системе водоподготовки: кислая среда разрушает защитные оксидные слои, а ионы хлорида воздействуют на обнажённую металлическую поверхность до того, как успеет сформироваться новая пассивная пленка. Индекс насыщения Лангелье (LSI), который позволяет прогнозировать коррозионную активность или склонность к образованию накипи на основе показателей pH, щелочности, кальциевой жесткости, температуры и общего содержания растворенных веществ (TDS), по-прежнему остается наиболее широко используемым инструментом предварительной оценки. Значение LSI ниже -0,5 указывает на коррозионную активность воды; выше +0,5 — на склонность к образованию накипи.
Полезная ментальная модель: морская вода против деионизированной воды. Большинство людей полагают, что чистая вода безопасна. На самом деле деионизированная вода обладает сильным коррозионным действием, поскольку у неё нулевая буферная способность: она будет вытягивать ионы из любого металла, с которым соприкасается, чтобы восстановить равновесие. Морская вода, несмотря на свою устрашающую репутацию, вполне управляема, если выбрать правильные материалы. Разница заключается в понимании химических процессов.
Методы химической обработки для защиты от коррозии
Химическая защита от коррозии основана на одной основной логике: создание барьера между поверхностью металла и водой. Этот барьер может представлять собой либо химическую пленку из ингибиторов, адсорбирующихся на стенках трубы, либо термодинамический барьер, при котором химический состав воды регулируется таким образом, что на её поверхности самостоятельно образуется тонкий защитный налёт из карбоната кальция. Эти две стратегии действуют совместно, а не противоречат друг другу.
Ингибиторы коррозии: фосфаты, силикаты и новые альтернативы
Наиболее широко применяемые ингибиторы коррозии в области водоподготовки подразделяются на три группы:
| Тип ингибитора | Механизм | Лучшее приложение | Основное ограничение |
|---|---|---|---|
| Ортофосфат (PO₄³⁻) | Образует защитную пленку из фосфата железа на металлических поверхностях в результате реакции с продуктами коррозии на аноде | Меры по предотвращению коррозии свинца и меди в системах распределения питьевой воды в соответствии с Правилом Агентства по охране окружающей среды США (EPA) о свинце и меди | Требуется постоянное внесение в дозе 0,5–3,0 мг/л в виде PO₄; недостаточная дозировка может ускорить образование точечной коррозии |
| Полифосфат | Средство связывает растворенные металлы и образует стеклообразную пленку; также предотвращает образование накипи | Смешанный с ортофосфатом для комплексных программ борьбы с коррозией и образованием накипи | Риск обратного превращения: при повышенных температурах полифосфаты гидролизуются с обратным превращением в ортофосфат, что приводит к нежелательному образованию накипи из фосфата кальция |
| Силикат натрия | При непрерывном нанесении в течение 4–8 недель образует на металлических поверхностях тонкую пленку из силикагеля | Мягкие воды с низкой щелочностью, в которых содержание фосфатов может быть ограниченным | Образование пленки происходит медленно; не защищает от уже имеющихся коррозионных повреждений |
Ортофосфат является основным средством защиты от коррозии в системах питьевого водоснабжения в США, рекомендованным в «Технических рекомендациях по оценке оптимальных методов защиты от коррозии» Агентства по охране окружающей среды (EPA) для обеспечения соответствия нормам по содержанию свинца и меди (EPA, 2023). Механизм этого явления прост: фосфат вступает в реакцию с продуктами коррозии железа на аноде, образуя плотную, прочно прилегающую пленку, которая препятствует дальнейшему растворению металла.
Одним из новых направлений в химии ингибиторов является переход к альтернативным средствам с низким содержанием фосфора и на биологической основе. Сброс фосфора с водоочистных сооружений способствует эвтрофикации водоприемников, что вызывает все более жесткие нормативные требования. Такие продукты, как AcquaCore компании Solugen, представляют собой нетоксичную альтернативу на биологической основе, хотя объем данных об их долгосрочной эффективности пока меньше, чем многолетний опыт применения фосфатов в реальных условиях.
Регулировка pH и контроль щелочности для обеспечения стабильности системы
Повышение уровня pH является самой недорогой из всех доступных мер по борьбе с коррозией, но при этом именно в эту меру чаще всего вкладывают недостаточно средств. Целевой диапазон значений pH зависит от конкретной системы: в системах распределения питьевой воды он составляет 7,0–8,5, тогда как в промышленных системах охлаждающей воды часто используется более высокий диапазон — 7,5–9,0 — для компенсации повышенных температур.
Каждое из трёх распространённых химических веществ, используемых для регулирования щелочности, имеет свои преимущества и недостатки:
| Химический | Формула | Наилучшим образом подходит для | Соображения |
|---|---|---|---|
| Известь (гидроксид кальция) | Ca(OH)₂ | Крупные муниципальные заводы с высокой пропускной способностью | Повышает содержание как кальция, так и щелочности; требует оборудования для работы с суспензией; наиболее экономически эффективно при производстве в промышленных масштабах |
| Каустическая сода (гидроксид натрия) | NaOH | Системы среднего и крупного масштаба; подача жидкости упрощает автоматизацию | Повышает уровень pH без добавления кальция; не увеличивает потенциал осаждения карбоната кальция (CCPP) |
| Сода (карбонат натрия) | Na₂CO₃ | Небольшие системы; просты в обращении в виде сухого порошка | Повышает щелочность, но не увеличивает содержание кальция; стоимость на единицу щелочности выше, чем у извести |
Однако регулирование pH без учета щелочности — это лишь половинчатая мера. Вода с низкой щелочностью даже при нейтральном pH 7,0 практически не обладает буферной способностью. Небольшое поступление кислоты (кислотный дождь, сбой в подаче химикатов) может привести к резкому падению pH, и защитный накипь на стенках труб растворится за считанные минуты. Минимальная рекомендуемая щелочность для стабильной системы распределения питьевой воды составляет 30 мг/л в виде CaCO₃. Целевой диапазон LSI от -0,5 до +0,5 обеспечивает небольшое образование накипи без риска её сильного накопления.
Представьте себе, что это похоже на химический баланс в бассейне: операторы бассейнов знают, что им необходимо контролировать как уровень pH, так и общую щелочность, ведь без щелочности показатель pH резко колеблется при каждом добавлении химических веществ. Борьба с коррозией при очистке воды основана на том же принципе: щелочность выступает в роли амортизатора.
Защита на уровне оборудования: выбор коррозионно-стойких арматур и материалов
Химическая обработка решает проблему, связанную с водой. Однако существует ещё одна составляющая борьбы с коррозией, которую стандартные программы SERP практически полностью игнорируют: выбор материалов для оборудования, которые изначально устойчивы к коррозионной среде. Даже самая эффективная программа применения химических ингибиторов не спасёт клапан из нержавеющей стали марки 304, установленный в условиях эксплуатации в морской воде. Выбор материалов для оборудования — это не запасной план, а первая линия защиты.
Прежде чем углубляться в вопрос о марках материалов, воспользуйтесь следующей схемой самооценки: какая у вас среда? (Чистая вода? Хлорированная? Кислотная? Морская вода?) Каковы диапазоны температур и давления? И, что особенно важно, рассчитываете ли вы затраты на основе закупочной цены или совокупной стоимости владения за 10 лет? Ответы на эти три вопроса, полученные до выбора конкретных материалов, позволят сэкономить больше средств, чем любая программа ремонта коррозионных повреждений после монтажа.
Марки материалов: нержавеющая сталь 304, нержавеющая сталь 316, дуплекс, с PTFE-покрытием, пластмассы
Самая распространенная ошибка при составлении технических заданий на оборудование для очистки воды заключается в том, что заказывают “нержавеющую сталь”, не указав конкретный сорт. Разница между сортами 304 и 316 заключается примерно в 2% молибдена. При наличии ионов хлорида именно эти 2% определяют разницу между 15-летним сроком службы и появлением точечной коррозии с пробоиной в течение 6 месяцев.
| Марка материала | Устойчивость к хлоридам (приблизительное пороговое значение) | Максимальная температура непрерывной работы | Лучшее применение в области водоочистки | Относительная стоимость |
|---|---|---|---|---|
| Нержавеющая сталь 304 (CF8) | 100–200 ppm Cl⁻ (при превышении этого значения риск образования точечной коррозии возрастает) | ~400 °C (предел прочности материала, а не рабочая температура) | Внутренние пресноводные системы, технологическая вода с низким содержанием хлоридов | Исходный уровень (1,0×) |
| Нержавеющая сталь 316 (CF8M) | 500–1000 ppm Cl⁻ (молибден обеспечивает стойкость к точечной коррозии) | ~400 °C | Прибрежные объекты, хлорированная вода, умеренное воздействие химических веществ | ~1,3× |
| Супердуплекс 2507 (CE3MN) | >10 000 ppm Cl⁻ (PREN ≥40; устойчивость к коррозионному растрескиванию под воздействием хлоридов) | ~300 °C | Опреснение морской воды, рассол из систем обратного осмоса, морские платформы | ~3–4× |
| Углеродистая сталь с PTFE-покрытием | Практически универсальная химическая стойкость при температурах до ~180 °C | ~180 °C (предельная температура нагрева внутренней поверхности) | Концентрированные кислоты/щелочи, линии дозирования химикатов | ~1,5–2× |
| U-ПВХ / C-ПВХ | Не реагирует с большинством химических веществ, используемых для очистки воды; не вызывает коррозию металлов | ~60 °C (ПВХ) / ~95 °C (ХПВХ) | Трубопроводы для перекачки агрессивных сред под низким давлением, хранение химических веществ, водозабор из морской воды | 0.3-0.5× |
Основное правило выбора: если содержание хлоридов в воде превышает 250 ppm, не рассматривайте нержавеющую сталь 304SS и сразу переходите к 316 как минимальному требованию. Для систем с морской водой (содержание хлоридов 19 000 ppm) базовым вариантом металлических клапанов является сталь Super Duplex; пластиковые клапаны (из UPVC/CPVC) или клапаны с PTFE-покрытием часто являются более экономичным выбором для систем с морской водой, работающих при низком или умеренном давлении. Для потоков концентрированных кислот или щелочей, характерных для систем химической очистки и регулирования pH, клапаны с PTFE-покрытием являются единственным надёжным решением с металлическим корпусом, способным выдерживать концентрации 90% и выше.
Не стоит полагаться на предположение, что “нержавеющая сталь — это отсутствие коррозии”. Нержавеющая сталь противостоит коррозии за счет образования пассивной пленки из оксида хрома. Ионы хлорида проникают через эту пленку в отдельных точках. Как только образуется язка, химическая среда внутри неё становится гораздо более агрессивной, чем в основной массе воды — это самоускоряющийся режим разрушения, который может привести к пробоине в корпусе клапана практически без видимых повреждений на остальной поверхности. Клапан из стали марки 304, эксплуатируемый в прибрежных условиях, может выйти из строя менее чем за год, при этом снаружи выглядя совершенно как новый.
Прибрежная водоочистная станция 304SS <1 год
Один и тот же материал. Одна переменная: хлорид.
Типы клапанов для различных задач водоочистки
Различные технологические зоны на водоочистной станции сталкиваются с принципиально разными проблемами коррозии. Подбор типа и материала арматуры с учетом особенностей каждой зоны позволяет избежать наиболее распространенной причины преждевременного выхода арматуры из строя: использования подходящей арматуры в неподходящем месте.
| Технологическая зона | Основная проблема, связанная с коррозией | Рекомендуемый тип клапана | Технические характеристики материала |
|---|---|---|---|
| Дозирование химических веществ (коагулянт, ингибитор, подача кислоты/щелочи) | Концентрированные химические вещества; требуется точное регулирование расхода | Шариковый регулирующий клапан с позиционером 4–20 мА | Корпус с PTFE-покрытием (кислоты/щелочи) или из нержавеющей стали 316 (стандартные химические вещества); специальная арматура для линейного или равнопроцентного регулирования расхода |
| Забор морской воды и подача воды под высоким давлением в систему обратного осмоса | Высокое содержание хлоридов (более 19 000 ppm); высокое давление (60–80 бар для системы обратного осмоса морской воды) | Дроссельная заслонка (DN200+) для отсечки магистрали; шаровой кран (DN15–100) для линий отбора проб и приборов | Корпус и диск из сплава Super Duplex 2507; седло из EPDM или Viton |
| Обработка осадков и твердых веществ | Абразивные твердые частицы + коррозионная фильтрационная вода; густая среда с высоким содержанием твердых частиц | Ножевой задвижка (с полным проходом, двунаправленное уплотнение) | Корпус из нержавеющей стали 316SS с седлом из PTFE или EPDM; затвор с твердосплавным покрытием для работы в условиях абразивной среды |
| Распределение питьевой воды | Требуется соответствие стандартам NSF/ANSI 61 и 372; умеренное содержание остаточного хлора | Задвижка (с упругим уплотнением, типа OS&Y) или клапан-бабочка для больших диаметров | Корпус из высокопрочного чугуна с эпоксидным покрытием, нанесенным методом плавления (толщина сухого слоя ≥200 мкм в соответствии со стандартом AWWA C550); шток и крепежные элементы из нержавеющей стали марки 316 |
| Системы CIP и кислотной промывки | Горячие концентрированные кислоты/щелочи, циркулирующие во время очистки на месте | Шаровой кран (с полным проходом, с заполненной полостью) | Корпус с PTFE-покрытием, седла и уплотнения из PTFE |
Для систем дозирования химикатов обязательным требованием является точное и воспроизводимое регулирование расхода. Регулирующие клапаны с линейной характеристикой для стационарного дозирования и равнопроцентной характеристикой для широкого диапазона регулирования в сочетании с позиционером 4–20 мА дают операторам уверенность в том, что дозировка ингибитора коррозии остается в узком диапазоне, в котором обеспечивается защита. Слишком малое количество приводит к разрушению защитной пленки; слишком большое — к резкому росту затрат на химикаты без дополнительной выгоды.
В сфере распределения питьевой воды нормативные требования выходят за рамки только коррозионной стойкости: каждый клапан, контактирующий с питьевой водой, должен соответствовать стандартам NSF/ANSI 61 (влияние на здоровье) и NSF/ANSI 372 (низкое содержание свинца, средневзвешенное значение ≤0,25%). Задвижки из высокопрочного чугуна с эпоксидным покрытием, нанесенным методом термической сварки, в соответствии со стандартом AWWA C515, с штоком и крепежными элементами из нержавеющей стали марки 316 стали стандартной спецификацией для предприятий водоснабжения по всей Северной Америке.
Защитные покрытия и футеровки для продления срока службы
Даже подходящий базовый материал выигрывает от наличия дополнительного защитного слоя. Покрытия защищают внешнюю поверхность от атмосферной коррозии, а футеровки — внутреннюю поверхность, контактирующую с рабочей средой. И то, и другое имеет важное значение, и у обоих существуют предсказуемые способы разрушения, если знать, на что обратить внимание.
Эпоксидное покрытие, нанесенное методом термоформования (FBE), является стандартным покрытием для клапанов и фитингов, используемых в системах водоподготовки. Наносимое в соответствии со стандартом AWWA C550 с минимальной толщиной сухой пленки 200 мкм, покрытие FBE обеспечивает эффективную защиту от коррозии в средах с pH 4–9, что охватывает подавляющее большинство систем водоподготовки. Покрытие наносится на заводе и отверждается термически, создавая прочное соединение, устойчивое как к механическим повреждениям при обращении, так и к катодному отслоению. Для клапанов, проложенных под землей, стандартной отраслевой практикой в соответствии с ISO 12944-2 (категория коррозионной активности C4 — промышленные и прибрежные среды с высокой коррозионной активностью) является нанесение покрытия FBE толщиной не менее 200 мкм как на внутренние, так и на внешние поверхности, дополненное катодной защитой в тех случаях, когда это требуется ввиду состояния грунта.
Футеровки из ПТФЭ и ПФА выполняют иную функцию: они защищают корпус клапана от агрессивных химических веществ, которые разрушили бы любой металлический материал. При работе с концентрированными кислотами шаровой или дроссельный клапан с ПТФЭ-футеровкой способен выдерживать воздействие сред, которые разрушили бы клапан из супердуплексной стали за считанные часы. Однако эффективность футеровки зависит от её целостности. Даже единственное микроотверстие в PTFE-фурнировке позволяет коррозионной среде проникнуть к корпусу из углеродистой стали, создавая очаг концентрированной коррозии, гораздо более агрессивный, чем если бы клапан не имел фурнировки вовсе. Накопленные продукты коррозии со временем могут вызвать выпуклость или трещины в фурнировке с внутренней стороны. Для критически важных условий эксплуатации следует заказывать клапаны с фурнировкой, прошедшие заводские испытания на искрообразование (обнаружение утечек), и планировать периодические повторные проверки в процессе эксплуатации.
15-20% Техническое обслуживание, простои и замена
80%+
Для операторов, оценивающих экономическую эффективность: дополнительные затраты на выбор клапанов из высокопрочного чугуна с покрытием FBE вместо чугунных клапанов без покрытия составляют примерно 15–20% в заказе на поставку. В то же время клапан с покрытием, используемый в системах водоочистки, обычно имеет срок службы 15–20 лет, тогда как срок службы клапана без покрытия в тех же условиях составляет 3–5 лет. Расчеты неизменно говорят в пользу покрытия.
Производители арматуры, специализирующиеся на коррозионно-стойких конструкциях, такие как компания VINCER, чьи серии шаровых и дроссельных клапанов с PTFE-покрытием рассчитаны на работу с кислотами и щелочами с концентрацией 90% и выше, предлагают комбинации материалов и покрытий, специально разработанные для применения в системах водоочистки. Консультация с инженером-технологом на этапе определения технических требований помогает подобрать правильное сочетание материала и покрытия для каждой технологической зоны, что позволяет избежать самой дорогостоящей ошибки при закупке арматуры: приобретения арматуры с одинаковыми техническими характеристиками для всех позиций, независимо от коррозионной среды, в которой фактически эксплуатируется каждый клапан.
Разработка комплексной стратегии борьбы с коррозией
Химическая обработка и выбор материалов для оборудования — это не альтернативы, а две составляющие одной стратегии. Химические ингибиторы и регулирование уровня pH позволяют контролировать коррозионный потенциал воды; выбор материалов, подбор типов арматуры и нанесение защитных покрытий обеспечивают коррозионную стойкость оборудования. Недостаток в любой из этих составляющих подрывает эффективность всей системы.
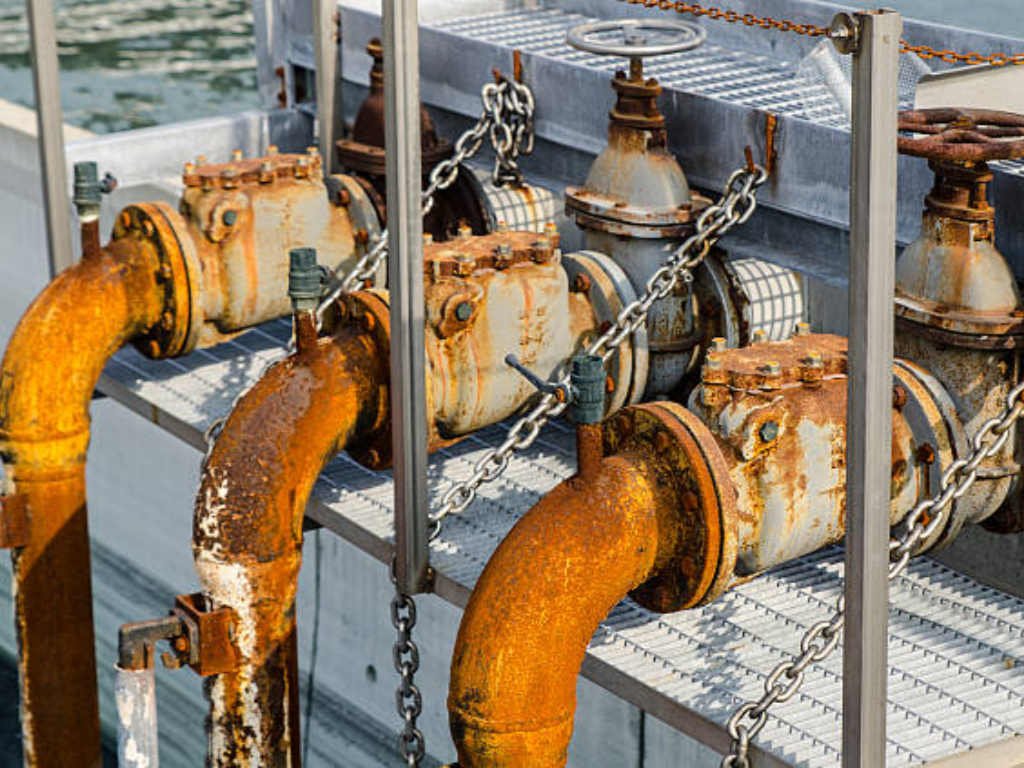
Различные технологические зоны в пределах одной и той же водоочистной станции подвержены разным видам коррозии, и стратегия должна это учитывать. В зоне дозирования химикатов требуются клапаны с PTFE-покрытием и прецизионные дозирующие насосы. На линии транспортировки осадка необходимы износостойкие ножевые задвижки. В распределительной сети очищенной воды требуются задвижки с покрытием, соответствующие стандартам NSF. Использование универсальных технических требований к клапанам — это упрощение процесса закупок, которое уже в течение первого цикла технического обслуживания превращается в головную боль для эксплуатационного персонала.
Финансовая обоснованность этого решения очевидна и подкреплена данными. Анализ отрасли неизменно показывает, что стоимость приобретения клапана составляет лишь 15–20% от его общей стоимости жизненного цикла. Остальные 80% и более приходятся на затраты на техническое обслуживание, внеплановые простои, закупку запасных частей, а в худшем случае — на штрафы за нарушение экологических норм или требований регулирующих органов в связи с отказом оборудования из-за коррозии. Дополнительные первоначальные затраты в размере 20% на правильно подобранное коррозионно-стойкое оборудование позволяют регулярно избегать 80% затрат в течение всего срока службы. Это одно из самых выгодных инвестиционных решений, которое может принять оператор водоочистных сооружений.
Правильным отправным пунктом является поэтапный аудит рисков коррозии, действующих требований к материалам и истории отказов по каждой технологической зоне. По каждой зоне следует задать следующие вопросы: каков химический состав рабочей среды, какой тип отказов здесь встречается чаще всего и соответствуют ли действующие требования к материалам клапанов фактическим (а не расчетным) условиям эксплуатации? Ответы на эти три вопроса позволят быстрее выявить наиболее приоритетные меры по модернизации, чем любой общий контрольный список.
Ссылки
- Агентство по охране окружающей среды США. “Стандарты и нормы в отношении питьевой воды”.” https://www.epa.gov/dwstandardsregulations
- Американская ассоциация водоснабжения. “AWWA C550. Защитные внутренние покрытия для клапанов и гидрантов”.” https://www.awwa.org
- Международная организация по стандартизации. “ISO 12944-2:2017 Краски и лаки. Защита стальных конструкций от коррозии с помощью защитных лакокрасочных систем”.” https://www.iso.org/standard/67092.html
- VINCER Valve. “Клапаны с электроприводом”.” https://www.vincervalve.com/electric-actuated-valve/
- VINCER Valve. “Клапаны с пневматическим приводом”.” https://www.vincervalve.com/pneumatic-actuated-valve/
- VINCER Valve. Главная страница. https://www.vincervalve.com/


