
Введение
В таких отраслях тяжелой промышленности, как нефтехимическая переработка, транспортировка СПГ и офшорное опреснение воды, надежная автоматизация клапанов с поворотом на четверть оборота является важнейшим условием обеспечения безопасности. Инженеры сталкиваются с экстремальными перепадами давления, высококоррозионными средами и сильным статическим трением. Стандартные линейные приводы с зубчатым приводом часто выходят из строя в таких условиях, что делает необходимым использование надежного привод с шотландским рычагом надежное и высокопрочное механическое решение для промышленных систем регулирования расхода.
Основная проблема при приводе клапанов с поворотом на четверть оборота
Чтобы по-настоящему понять инженерное превосходство данного конкретного механизма с подвижными блоками, необходимо сначала проанализировать невидимые физические и гидродинамические силы, которые ему приходится постоянно преодолевать. При автоматизации высокопрочной трубопроводной инфраструктуры — например, трубопроводов, построенных в соответствии со стандартом API 6D — механические нагрузки, возникающие в системе привода, выходят далеко за рамки простого вращательного движения. Основными препятствиями в области гидродинамики и работы клапанов являются Торможение (статическое трение), динамическое трение в подшипниках, гидродинамический крутящий момент и огромный перепад давления (ΔP), который при эксплуатации в магистральных линиях часто может превышать 150 бар.
Рассмотрим массивный 24-дюймовый шаровой кран класса 600 с поворотным креплением, установленный на магистральном нефтепроводе или на впускном устройстве системы опреснения морской воды под высоким давлением. В ходе стандартных эксплуатационных циклов этот кран может находиться в полностью открытом или полностью закрытом состоянии в течение нескольких месяцев подряд, выполняя исключительно функцию аварийного отсекающего узла. В течение этого длительного периода неподвижного состояния полимерные материалы седла — такие как чистый политетрафторэтилен (ПТФЭ), полиэфирэфиркетон (PEEK) или армированные эластомерные композиты (например, Devlon) — подвергаются термодинамическому и механическому явлению, известному как “холодное течение” или ползучесть эластомера.
Под постоянным давлением в трубопроводе эти полимеры мигрируют на микроуровне и вдавливаются в пористую микроструктуру поверхности металлического шарика. Одновременно давление жидкости, поступающей вверх по потоку, оказывает боковое усилие в десятки тысяч фунтов, плотно прижимая шарик к уплотнительному механизму, расположенному ниже по потоку. Это создает мощный механический эффект взаимоблокировки между шариком и седлами. Начальная сила вращения, необходимая для разрушения этого статического зажима, преодоления препятствия со стороны седла и сдвига шарика с седла, в научной литературе называется крутящим моментом «Break to Open» (BTO). Если привод не способен обеспечить внезапный, непропорционально высокий скачок крутящего момента именно в положении 0 градусов, клапан просто останется заклинившимся, что вызовет цепную аварию во всей системе управления технологическим процессом и потенциально приведет к серьезному избыточному давлению на входе.
Инженерная метафора “застрявший грузовик”
Представьте себе этот сильно заклинивший клапан как огромный, полностью загруженный грузовик, застрявший на крутом подъеме. Начальное механическое усилие, необходимое для преодоления статического сцепления шин с дорогой и приведения колес в движение с места, огромно. Однако как только грузовик начинает катиться, кинетическая энергия берет верх, и постоянная сила, необходимая для поддержания его движения, значительно снижается. Это и есть “крутящий момент движения”.”
В области автоматизации клапанов это напрямую приводит к огромной разнице между крутящим моментом при входе в рабочий режим (BTO) и крутящим моментом в рабочем режиме. Крутящий момент в рабочем режиме, как правило, составляет всего от 30% до 40% от исходного значения, требуемого при входе в рабочий режим (BTO). Расчет размеров стандартного редуктора с линейным крутящим моментом для удовлетворения экстремальных требований BTO приводит к созданию привода, который является значительно переразмеренным, чрезмерно дорогостоящим и потребляет совершенно ненужные объемы сжатого воздуха на протяжении всего хода в 90 градусов. Отрасль нуждалась в механической связи, которая математически концентрировала бы своё максимальное механическое преимущество именно там, где это было наиболее необходимо для трубопровода.
Анатомия и кинематика привода типа «шотландское ярмо»
Механическое совершенство пневматический привод с шотландским крестовином заключается в нелинейном преобразовании линейного усилия в вращающий момент. В отличие от конструкций с зубчатой рейкой и шестерней, в которых зацепление осуществляется за счет постоянного контакта хрупких зубьев шестерни, в данном приводе используется скользящая механическая связь, специально разработанная для поглощения и передачи экстремальных нагрузок без преждевременного износа, усталости металла или задира.
Механическая часть: поршни, скользящие блоки и вилки
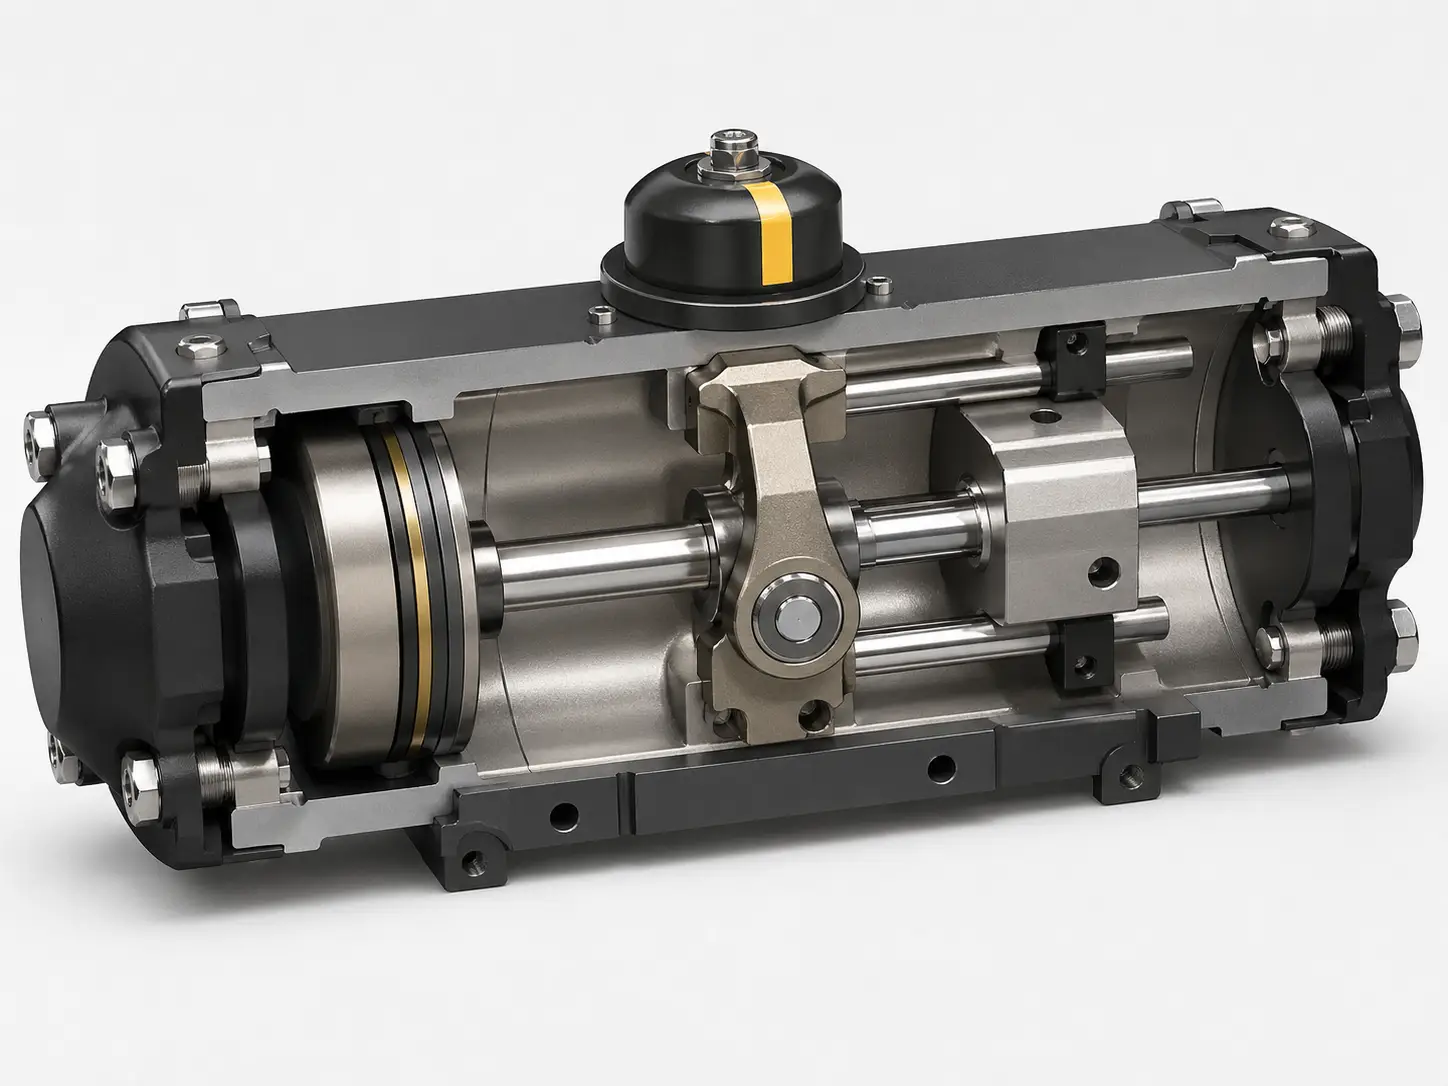
Изучив внутреннюю конструкцию агрегата для тяжелых условий эксплуатации, мы можем точно определить высокотехнологичные компоненты, обеспечивающие передачу кинетической энергии. Каждый элемент подобран с учетом металлургических характеристик, позволяющих ему выдерживать миллионы циклов:
- Силовой цилиндр: Этот цилиндр с прецизионной хонингованной поверхностью, приводимый в действие сжатым инструментальным воздухом или гидравлической жидкостью, создает чистое линейное усилие. Внутренние стенки подвергаются специальной обработке методом безтокового никелирования (ENP) с толщиной слоя не менее 25 микрон или твердого анодирования. Это обеспечивает стеклоподобную поверхность с чрезвычайно низким значением Ra (среднее значение шероховатости), что предотвращает коррозию под воздействием влаги в подаваемом воздухе и сводит к минимуму динамическое трение уплотнений, значительно продлевая срок службы уплотнительных колец.
- Узел поршня и шатуна: Поршень оснащён специальными динамическими уплотнениями — как правило, из нитрил-бутадиенового каучука (NBR) для стандартных условий эксплуатации в диапазоне от -20 °C до +80 °C или из фторуглеродных (витон) и силиконовых композитов для условий с экстремально высокими или низкими температурами — для предотвращения утечки через пневматический байпас. Поршневой шток из углеродистой стали с высокой прочностью на разрыв передаёт линейное усилие вперёд в центральный корпус, не деформируясь под огромным давлением.
- Скользящий блок и направляющая планка: Это критическая точка отказа в конструкциях низкого качества. В приводе премиум-класса используется высокопрочная направляющая планка с твердым хромовым покрытием, предназначенная для поглощения разрушительных поперечных нагрузок. Скользящий блок (или роликовый подшипник), как правило, изготовленный из высокопрочных самосмазывающихся бронзовых сплавов (таких как C93200), перемещается линейно вдоль этой направляющей, входя в зацепление с пазом центральной вилки. Поглощая радиальные силы, возникающие при вращении, этот механизм предотвращает разрушающее воздействие поперечных сил на уплотнения поршневого штока, обеспечивая отсутствие утечек в течение всего срока службы.
- Вилка привода: Центральный вращающийся узел, как правило, изготавливается методом литья по выплавляемым моделям из высокопрочного чугуна (например, ASTM A536) или ковается из углеродистой стали для применения в условиях сверхвысокого крутящего момента. Он крепится непосредственно к штоку клапана. Когда скользящий блок упирается во внутренний паз вилки, он обеспечивает плавное вращение на 90 градусов.
Расшифровка U-образной кривой крутящего момента
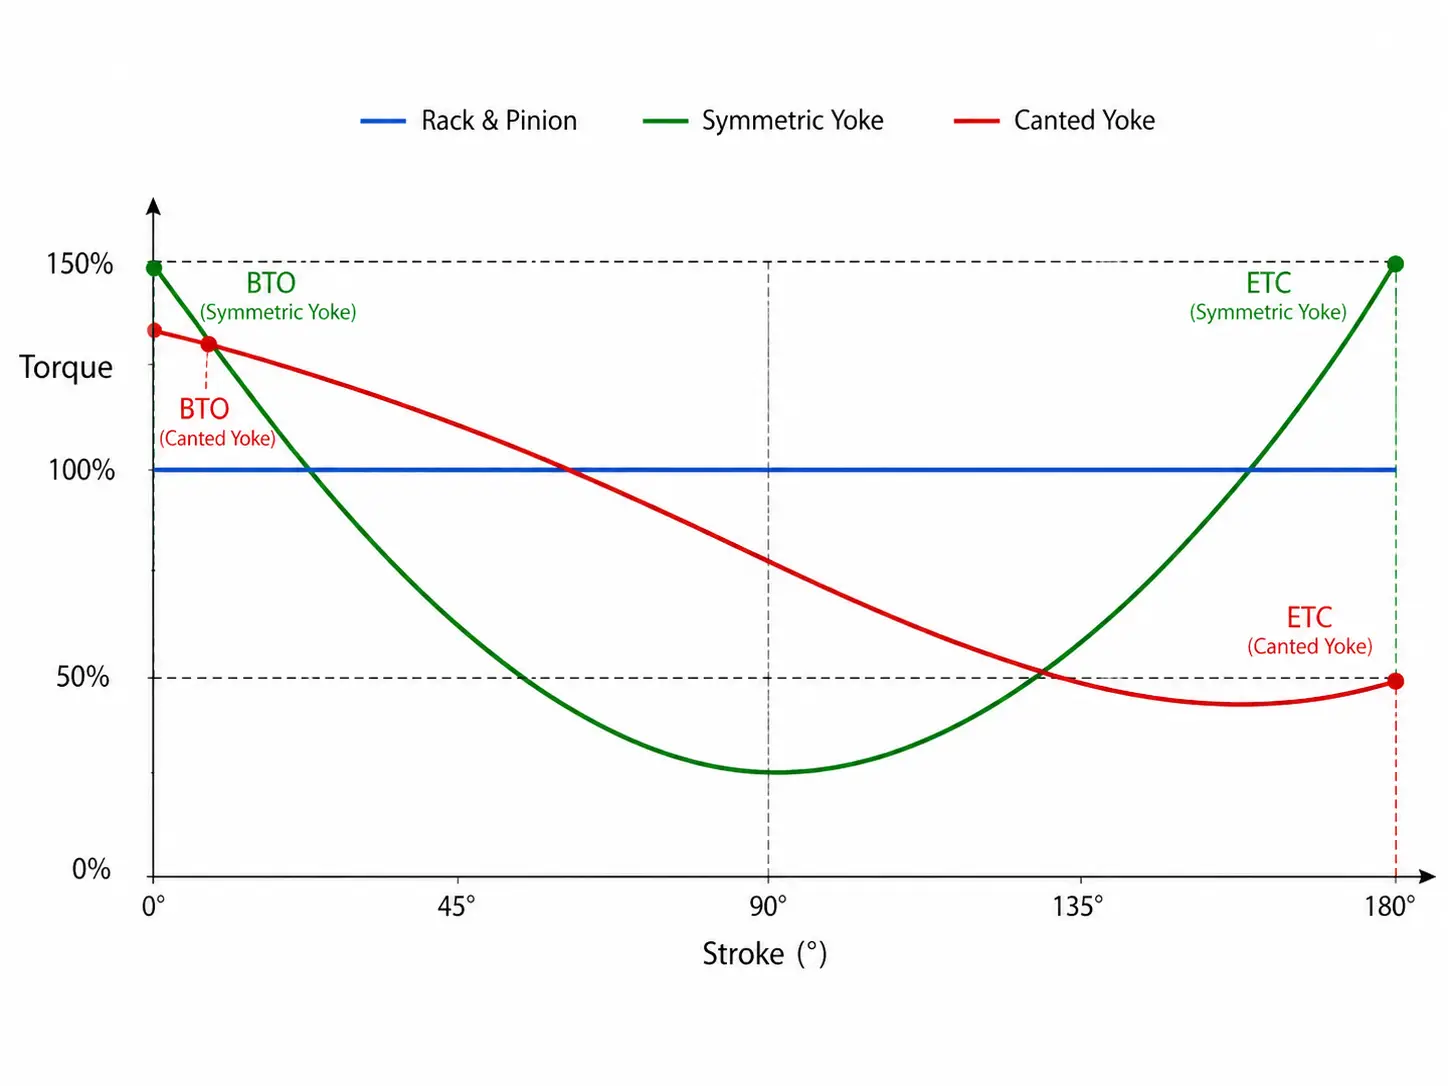
В кинематике машиностроения крутящий момент (τ) представляет собой векторное произведение силы (F) и расстояния до рычага момента (r). В данном конкретном механизме, в то время как пневматический цилиндр оказывает постоянное линейное усилие (при постоянном давлении подаваемого воздуха), угол между скользящим блоком и пазом вилки непрерывно изменяется на протяжении всего хода в 90 градусов. В результате длина эффективного плеча момента динамически изменяется, что приводит к появлению характерной U-образной кривой крутящего момента.
Понимание трёх критических точек на этой математической кривой является абсолютно обязательным условием для правильного подбора размера привода, чтобы предотвратить срыв штока:
- «Break to Open» (BTO) / 0 градусов: Клапан полностью закрыт при максимальном давлении в линии, а сила статического трения достигает своего абсолютного максимума. При данной конкретной геометрии плечо момента хомута имеет максимальную эффективную длину. Привод создает резкий скачок максимального крутящего момента, что позволяет успешно отрывать шарик от полимерных седел без необходимости использования пневматического цилиндра увеличенного размера.
- Крутящий момент при работе / 45 градусов: По мере поворота клапана к среднему положению полость шара открывается, и начинается прохождение жидкости. Физическое сопротивление и перепад давления резко снижаются. Соответственно, геометрия скользящей вилки сокращает рычаг момента до минимальной длины, в результате чего выходной крутящий момент снижается до минимального значения (нижняя точка “U”). Эта механическая особенность гарантирует, что сжатый воздух не тратится впустую, а скорость хода остается стабильной.
- От конца до конца (ETC) / 90 градусов: Когда клапан завершает ход на четверть оборота для повторного уплотнения трубопровода, шарик должен вдавливаться обратно в полимерные седла, преодолевая полную скорость протекающей жидкости. Рычаг вилки снова удлиняется, обеспечивая вторичный пик выходного крутящего момента, что гарантирует герметичное и непроницаемое для пузырьков перекрытие, соответствующее строгим стандартам испытаний на утечку API 598.
Геометрия хомута: симметричные и наклонные конструкции
Хотя понимание стандартной U-образной кривой крутящего момента является основополагающим, для автоматизации трубопроводных систем высокого уровня требуется точная настройка этого параметра, чтобы он идеально соответствовал характерным кривым крутящего момента различных типов клапанов. Производители достигают этого за счет коренного изменения геометрии паза штифта вилки, разделяя механизмы на два основных семейства: симметричные и скошенные. Неправильный выбор технических характеристик в данном случае приведет к сбою в работе.
Симметричные хомуты: стандарт для шаровых и пробковых клапанов
В симметричной конструкции внутренний паз вилки обрабатывается так, чтобы он был идеально параллелен продольной оси привода, когда механизм находится в точном положении середины хода (45 градусов). Эта геометрическая симметрия определяет, что плечо момента при 0 градусах математически и физически идентично плечу момента при 90 градусах. В результате, при постоянном давлении воздуха, крутящий момент при открытии (BTO) точно равен крутящему моменту при закрытии (ETC).
Симметричные хомуты являются абсолютным инженерным стандартом для шаровых кранов с цапфовым креплением и смазываемых пробковых кранов. Эти конкретные типы кранов требуют значительного усилия для снятия шарика с седла в начале хода из-за трения застоя, но, что особенно важно, они также требуют столь же большого усилия для вдавливания шарика обратно в седло и обеспечения надежного уплотнения типа «двойная блокировка и слив» (DBB) при высоком перепаде давления в конце хода. Сбалансированная симметричная U-образная кривая безупречно соответствует этим требованиям с двумя пиками, обеспечивая надежный запас прочности для отсечки высокого давления и гарантируя, что клапан не заглохнет при угле поворота 85 градусов.
Наклонные хомуты: оптимизация размеров для клапанов «бабочка»
Наклонная (или скошенная/асимметричная) вилка полностью меняет механическую концепцию. Слегка наклонив паз хомута — как правило, обработанный под углом от 10 до 15 градусов относительно центральной оси привода — инженеры кардинально изменяют место, где во время вращения возникает максимальный механический эффект. Это геометрическое изменение снижает крутящий момент закрытия (ETC) в пользу значительного усиления крутящего момента открытия (BTO) — до 20%–30% — без увеличения размера цилиндра.
Данная конструкция специально и исключительно разработана для высокопроизводительных дроссельных клапанов с тройным смещением. В отличие от шаровых клапанов, диск дроссельного клапана в конце хода просто отклоняется в седло. Для его закрытия и герметизации требуется относительно небольшой крутящий момент. Однако для открытия массивного дроссельного клапана при высоком перепаде давления и экстремальных препятствие в работе седла (момент, вызывающий выпадение седла), требования к BTO просто ошеломляют. Благодаря использованию наклонной вилки геометрия конструкции искусственно увеличивает начальное усилие срыва. Это позволяет инженерам выбирать пневматический цилиндр меньших габаритов и более экономичный, обеспечивающий ту же способность открытия, что позволяет сэкономить ценное пространство и значительно сократить потребление сжатого воздуха на предприятии.
«Scotch Yoke» против «Rack and Pinion»: с точки зрения совокупной стоимости владения (TCO)
Одной из постоянных тем технических дискуссий среди инженеров-приборостроителей и подрядчиков EPC является выбор между механизмами с зубчатой рейкой и шестерней и конструкцией со скользящим скотч-йоком. Неправильный выбор технических характеристик не только влияет на первоначальные капитальные затраты (CAPEX), но и существенно сказывается на совокупной стоимости владения (TCO) в течение 10–20-летнего срока эксплуатации с учетом затрат на техническое обслуживание, потребления воздуха и простоев.
Приводы с зубчатой рейкой и шестерней обеспечивают ровную, постоянную и линейную кривую крутящего момента. Поскольку плечо момента (радиус шестерни) никогда не изменяется, выходной крутящий момент остается неизменным в диапазоне от 0 до 90 градусов. Они исключительно хорошо подходят для небольших клапанов (как правило, размером менее 6 дюймов), у которых отсутствует значительное затруднение при прилегании седла. Однако когда требуемый крутящий момент превышает порог в 2 000–3 000 Нм, попытка заставить привод с зубчатым редуктором удовлетворить огромный спрос на BTO приводит к значительному завышению номинальных параметров. Кроме того, постоянное трение зубьев шестерни при высоком перепаде давления быстро приводит к образованию точечной коррозии, возникновению сдвиговых напряжений и преждевременному механическому выходу из строя.
Расчет совокупной стоимости владения за 10 лет (реальный сценарий работы конвейера)
Чтобы выйти за рамки теоретических рассуждений, давайте рассчитаем реальные финансовые последствия на примере конкретного инженерного сценария: автоматизация 24-дюймового шарового крана серии 600 в суровых условиях нефтеперерабатывающего завода в течение 10-летнего срока службы.
- Вариант с зубчатой рейкой и шестерней (ложная экономия): Стоимость необходимого негабаритного агрегата составляет примерно $15,000 в первоначальных капитальных затратах (CAPEX). В течение 10 лет, подвергаясь высоким нагрузкам и точечным нагрузкам на зубчатые передачи, оборудование требует как минимум двух капитальных внутренних ремонтов. Кроме того, его цилиндр увеличенного размера потребляет на 40% больше технологического воздуха, что создает дополнительную нагрузку на сеть компрессоров завода. С учетом затрат на запчасти, рабочую силу, избыточные затраты на энергию и огромные убытки, связанные с внеплановыми простоями трубопроводов, эксплуатационные расходы (OPEX) на техническое обслуживание легко превышают $12,000. Общая стоимость владения за 10 лет: $27,000+.
- Вариант «Scotch Yoke» (инженерная инвестиция): Механизм типа «скотч-йок» соответствующего размера имеет более высокую первоначальную стоимость изготовления, которая составляет примерно $18,000 (надбавка к капитальным затратам 20%). Однако трение надежно поглощается прочными самосмазывающимися скользящими блоками и хромированными направляющими стержнями. Благодаря правильному подбору размеров с учетом U-образной кривой устройство экономит сжатый воздух. В течение 10 лет требуется лишь периодическая замена базового комплекта мягких уплотнений, стоимость которой составляет примерно $1,500. Общая стоимость владения за 10 лет: $19,500.
Заключение: За счет покрытия несколько более высоких первоначальных капитальных затрат объект обеспечивает подтвержденную экономия средств в размере более 27%, одновременно обеспечивая максимальное время безотказной работы технологического процесса, снижая нагрузку на компрессоры и сводя к минимуму риски для безопасности.
| Технические критерии | Механизм «рейка и шестерня» | Механизм «Scotch Yoke» |
|---|---|---|
| Характеристика передачи крутящего момента | Линейный (постоянный крутящий момент на протяжении всего хода 90°) | U-образная (максимальный крутящий момент математически сосредоточен в точках 0° и 90°) |
| Технические характеристики идеального клапана | Шаровые и дроссельные клапаны малого диаметра (< 6″) | Шаровые краны с опорным валом большого диаметра, заглушки, дроссельные клапаны с высокой производительностью |
| Характеристики износа | Пянистое изнашивание и сдвиговое разрушение зубьев зубчатой передачи при постоянном воздействии высоких нагрузок | Трение скольжения (особо долговечное благодаря направляющим из бронзового сплава) |
| Влияние на финансовую совокупную стоимость владения (TCO) | Более низкие капитальные затраты (CAPEX), значительно более высокие операционные затраты (OPEX) на замену оборудования, потребление воздуха и простои | Более высокие капитальные затраты (CAPEX), исключительно низкие операционные затраты на техническое обслуживание (OPEX) в течение 10 лет |
Отказоустойчивые архитектуры и соответствие требованиям по защите от электростатического разряда (ESD)
В отраслях с высоким уровнем опасности, таких как нефтехимическая переработка, резервуарные парки и переработка СПГ, привод клапана — это не просто устройство для регулирования расхода. Он служит последней механической линией защиты от катастрофического избыточного давления, утечки токсичных веществ и экологических катастроф. Понимание того, как механизм вилки взаимодействует с отказоустойчивыми силовыми модулями, имеет решающее значение для соблюдения строгих директив по безопасности на предприятиях и протоколов аварийного отключения (ESD).
Конфигурации двойного действия (DA)
В стандартной схеме двойного действия (DA) сжатый технический воздух используется для привода пневматического поршня в обоих направлениях — обеспечивая как ход открытия, так и ход закрытия клапана. По сути, в случае полной потери давления воздуха на предприятии или отключения электроэнергии привод теряет всю движущую силу. Клапан будет вести себя по принципу “Fail-Last”, оставаясь полностью неподвижным в текущем положении. Для критически важных узлов безопасности отсутствие автоматической изоляции является принципиально недопустимым.
Тем не менее, инженеры могут обеспечить работу критически важных отказоустойчивых систем без перехода на конструкцию с пружинным приводом, используя привод DA в сочетании со специальным Пневматический аккумулятор (объёмный резервуар). Этот сертифицированный сосуд под давлением хранит заданный объём сжатого воздуха. В случае падения давления на всей установке встроенные пилотные клапаны и обратные (контрольные) клапаны обнаруживают неисправность и мгновенно направляют накопленный воздух из аккумулятора в цилиндр, приводя клапан в заданное безопасное положение. Несмотря на высокую эффективность, объёмные резервуары значительно увеличивают занимаемую площадь, вес и сложность трубопроводной схемы узла.
Модули с пружинным возвратом (SR) и требования SIL
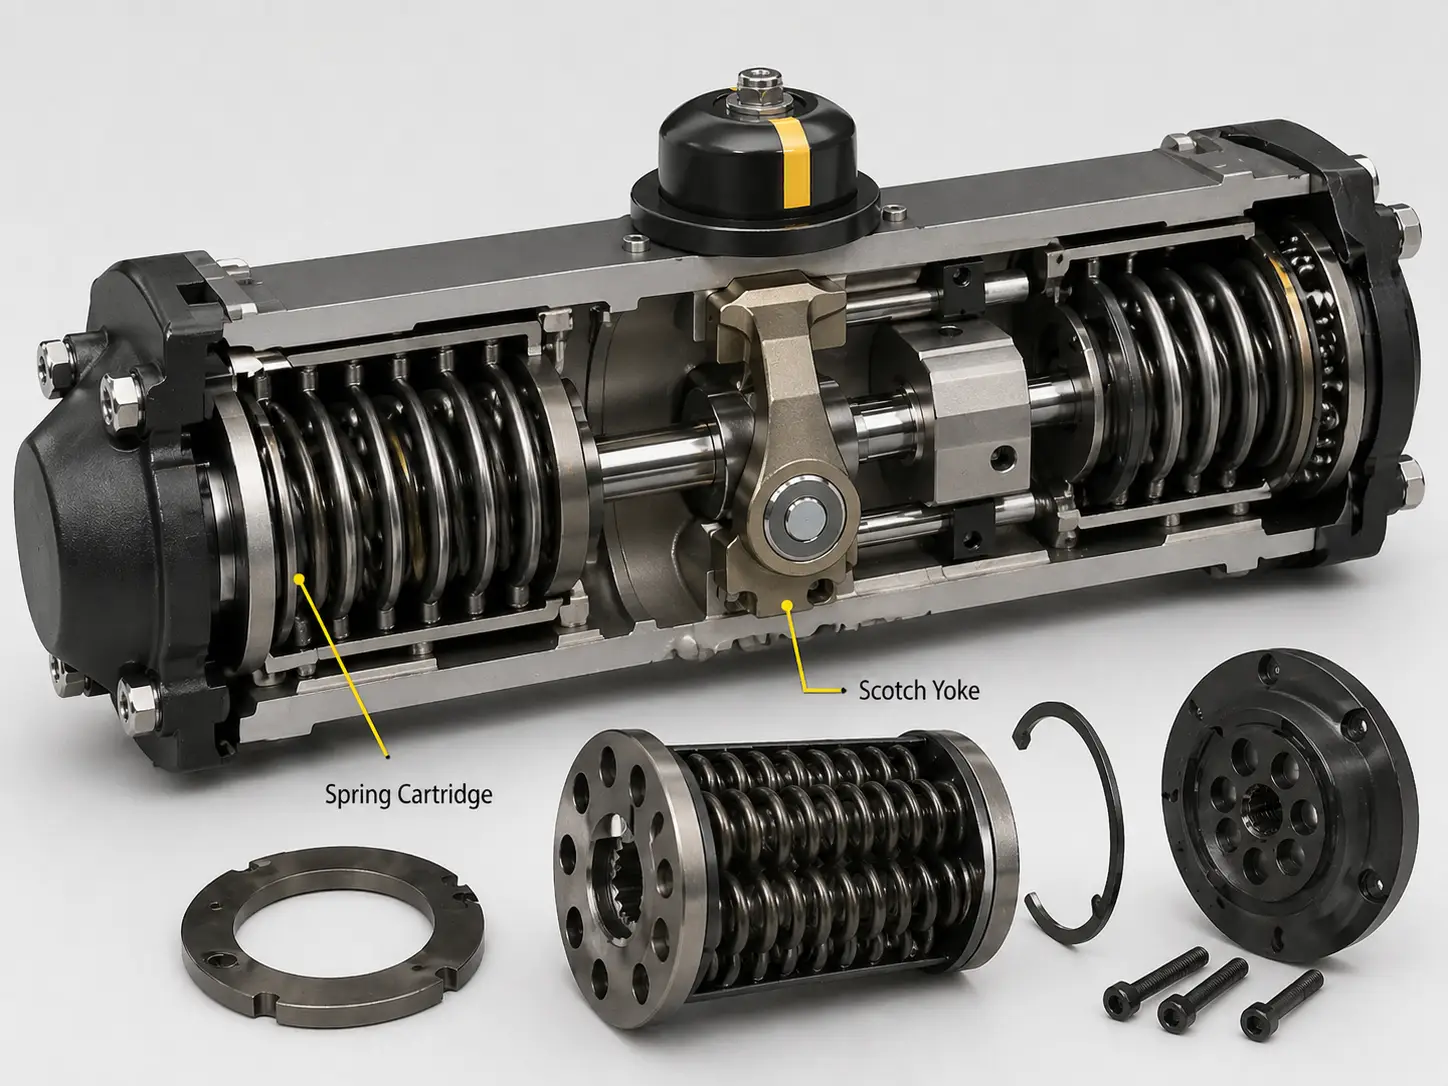
Для наиболее важных клапанов ESD — конечных элементов системы инструментальной безопасности (SIS) — инженеры по безопасности предписывают пневматический привод одностороннего действия со шотландским рычагом, широко известная как конфигурация с пружинным возвратом (SR). В этой конструкции давление воздуха подается в цилиндр для перемещения клапана, что одновременно приводит к сжатию массивной, сверхпрочной механической пружины (или вложенной системы из нескольких пружин).
Система активно поддерживает это сжатое состояние во время нормальной эксплуатации трубопровода. В случае катастрофической потери питания системы управления, обрыва пневмопровода или поступления сигнала об умышленном аварийном отключении пневматическое давление мгновенно сбрасывается через клапаны быстрого сброса. Огромная потенциальная энергия, накопленная в механической пружине, высвобождается, отводя поршень назад и поворачивая клапан в его безопасное положение (либо «Fail-Close» для перекрытия потока, либо «Fail-Open» для сброса давления в факельную систему) без затраты даже одного джоуля внешней энергии.
Поскольку эти узлы представляют собой абсолютную последнюю линию защиты, они должны проходить тщательный независимый аудит для получения сертификации уровня целостности безопасности (SIL) в соответствии со стандартом IEC 61508. Приводы, устанавливаемые в этих узлах, как правило, должны соответствовать требованиям SIL 2 или SIL 3, что гарантирует чрезвычайно низкие показатели вероятности отказа при запрашивании (PFD).
Пневматические и гидравлические источники энергии
Прежде чем окончательно утвердить архитектуру системы безопасности, инженеры завода должны тщательно проанализировать и выбрать оптимальную рабочую жидкость для привода поршня. Хотя внутренняя кинематика и геометрия центральной вилки остаются абсолютно неизменными, физические свойства источника энергии определяют время динамического отклика привода, его габаритные размеры и порядок технического обслуживания.
Пневматические системы работают на чистом сжатом воздухе, подаваемом с завода, давление которого обычно регулируется в диапазоне от 5 до 8 бар (от 70 до 115 фунтов на квадратный дюйм). Газы по своей природе обладают высокой сжимаемостью, что обеспечивает пневматическим системам исключительно быстрое время хода. Такое быстрое срабатывание — способное приводить в действие массивные клапаны менее чем за 3 секунды — делает их абсолютным стандартом для клапанов ESD, которые должны закрываться практически мгновенно для изоляции разрывов трубопроводов. Кроме того, пневматические системы являются весьма экономичными в установке и не представляют никакого риска загрязнения окружающей среды; при разрыве уплотнения в атмосферу выходит лишь безвредный воздух.
Гидравлические системы, напротив, используют несжимаемые синтетические жидкости, работающие при экстремальных давлениях, часто в диапазоне от 100 до 300 бар (от 1 450 до 4 350 фунтов на квадратный дюйм). Поскольку жидкости обладают высоким модулем объемной упругости и не сжимаются, гидравлические приводы обеспечивают абсолютно жесткое и точное управление позиционированием, исключая любые “губчатые” задержки. Основным техническим преимуществом здесь является чрезвычайно высокая плотность усилия. Гидравлический цилиндр способен создавать огромное линейное усилие при удивительно компактных габаритах. При автоматизации гигантских магистральных клапанов на морских платформах, где пространство для монтажа строго ограничено, гидравлика является наиболее предпочтительным решением, несмотря на необходимость использования сложных гидравлических силовых установок (HPU) и соблюдения строгих требований к чистоте рабочей жидкости.
Преодоление задержек в сроках поставки и узких мест в системе контроля качества при автоматизации клапанов
Определение математически корректной кривой крутящего момента, геометрии хомута и архитектуры системы обеспечения безопасности является лишь теоретической основой автоматизации трубопроводов. При реализации реальных проектов решающее значение для их успешного завершения имеют своевременная доставка оборудования по цепочке поставок и точное соответствие металлургических характеристик, необходимые для успешного прохождения приемочных испытаний на объекте (SAT).
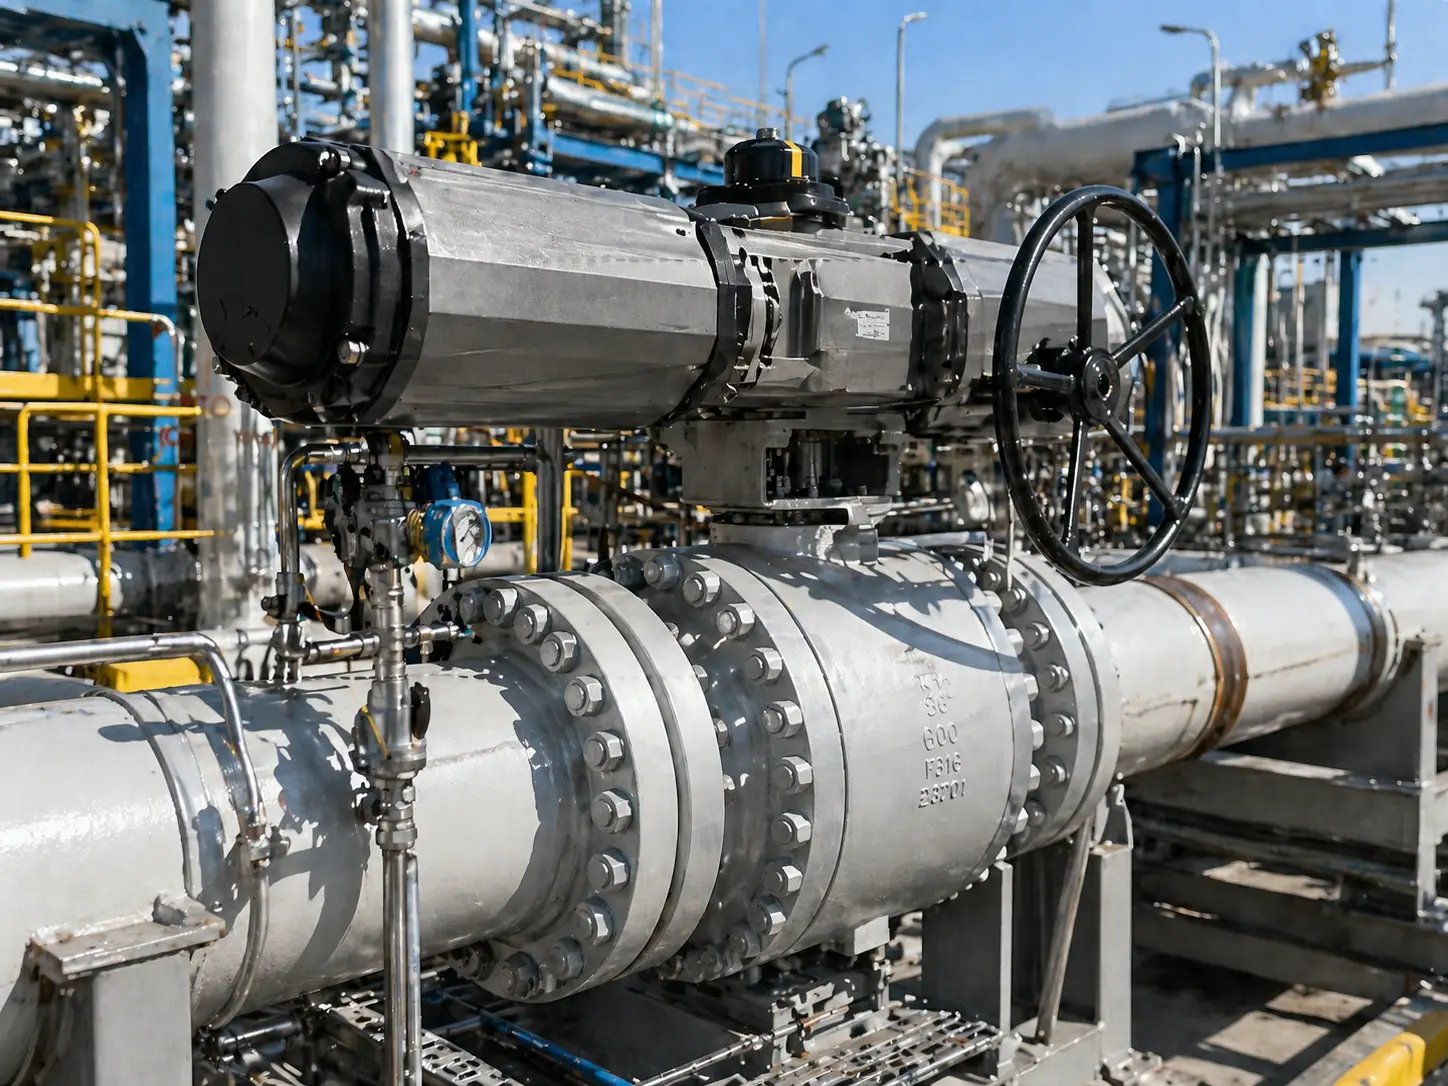
VINCER VALVE Наша система разработана таким образом, чтобы устранить эти узкие места в цепочке поставок благодаря прозрачной и высокоэффективной производственной экосистеме. Опираясь на производственные площади площадью 7 200 квадратных метров, четыре специализированные автоматизированные производственные линии и более чем 10-летний опыт в области регулирования потоков жидкостей, мы обеспечиваем математически обоснованный алгоритм действий — от расчета технических параметров до окончательной установки трубопровода.
Оптимизируйте автоматизацию вашего конвейера с помощью точного расчета размеров
Мы опираемся на точные технические данные и строгие протоколы контроля качества, чтобы гарантировать безупречную работу каждого узла автоматического клапана в условиях экстремального перепада давления.
- Математический анализ наложения крутящих моментов: Чтобы предотвратить катастрофическое срезание штока или заклинивание клапана, наши инженеры сопоставляют точные требования к гидродинамическим характеристикам и зазору седла вашего конкретного клапана с U-образными кривыми наших приводов, проверяя, что выходная мощность полностью соответствует вашим коэффициентам безопасности, не превышая при этом максимально допустимый крутящий момент штока (MAST) клапана.
- Ускоренные и предсказуемые сроки выполнения заказов: Благодаря гибкому планированию производства мы можем поставлять стандартные автоматизированные клапаны в от 7 до 10 рабочих дней, при этом сложные проекты по изготовлению оборудования повышенной прочности на заказ выполняются всего за 15–30 дней.
- 100% Визуальная и документальная проверка: Каждая единица проходит тщательную проверку, включая гидростатические испытания корпуса и динамические циклические испытания. Перед отправкой вы получаете сертификаты, фотографии повторного осмотра в высоком разрешении и видеозаписи функциональных испытаний. То, что вы утверждаете, — это именно то, что поступает на ваш объект.
Готовы подобрать свой следующий комплект автоматических клапанов?
Укажите точные рабочие параметры (рабочая среда, перепад давления, диапазоны температур, ограничения по занимаемому пространству). Наша команда инженеров в течение 48 часов подготовит предварительное решение по автоматизации с использованием нескольких продуктов, включая соответствующие 2D/3D CAD-чертежи с указанием размеров.


