
Comprendere il panorama della produzione delle batterie al litio
Entrando in una moderna gigafactory, si rimane immediatamente colpiti dalle dimensioni: ogni secondo una cella finita esce dalla linea di produzione, con quasi 90% del processo automatizzato, dalla miscelazione della sospensione ai test finali di qualità. La filiera globale delle batterie agli ioni di litio è destinata a crescere di circa 30% all’anno fino al 2030, portando il mercato oltre $400 miliardi, grazie alla domanda senza precedenti generata dai veicoli elettrici, dagli impianti di accumulo in rete e dall’elettronica di consumo.
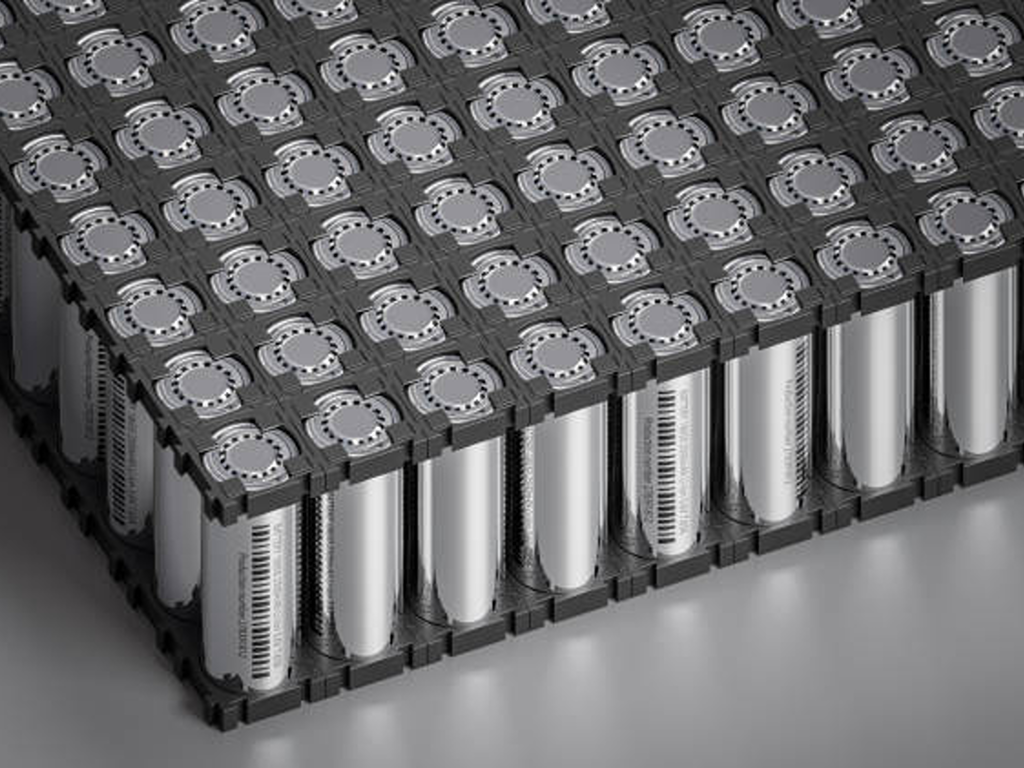
Dietro questi numeri si cela un processo produttivo che va ben oltre il semplice “assemblaggio” e si avvicina piuttosto all’ingegneria chimica di precisione. La produzione di una batteria agli ioni di litio implica il controllo della composizione dei materiali a livello di micron, il mantenimento dei punti di rugiada al di sotto di ≤ -50 °C nelle zone critiche e la gestione di migliaia di punti di trasferimento dei fluidi — il tutto mantenendo ritmi di produzione misurati in celle al secondo.
L'intera filiera produttiva si articola in quattro fasi: produzione di elettrodi, assemblaggio delle celle, finitura delle cellule (formazione e invecchiamento), e il livello infrastrutturale, spesso trascurato, di valvole per la gestione dei fluidi e valvole industriali che accomuna tutti questi processi. La produzione degli elettrodi rappresenta circa il 40% del costo totale di produzione, l’assemblaggio delle celle circa il 20%, mentre la formazione — la fase singola che richiede più tempo — incide per circa il 32% (Fraunhofer FFB, 2025). La sola scelta delle attrezzature può far variare i costi delle celle del 15–30%, il che significa che definire correttamente il processo non è solo una questione ingegneristica, ma anche commerciale.
Questa guida illustra passo dopo passo ogni fase del processo, trattando le attrezzature, i parametri di precisione e i componenti per la gestione dei fluidi che distinguono una linea di produzione in grado di realizzare batterie eccellenti da una che ne produce solo di discrete.
Produzione di elettrodi — Il fattore determinante per le prestazioni delle batterie
Ogni ingegnere specializzato in batterie impara presto una verità fondamentale: non è possibile correggere un elettrodo difettoso nelle fasi successive. Le basi elettrochimiche poste in questa fase — rapporti tra i materiali attivi, uniformità del rivestimento, densità di compattazione — determinano la densità energetica, la durata del ciclo di vita e la sicurezza per l’intera vita utile della cella. L’elettrodo è il cuore della batteria. Tutto ciò che viene dopo riguarda l’assemblaggio e la validazione.
Miscelazione dei fanghi — La formula che mette tutto in moto
Prima di rivestire anche un solo micron di elettrodo, le materie prime devono essere trasformate in una sospensione omogenea. Il lato catodico combina tipicamente materiale attivo NMC (nichel-manganese-cobalto) o LFP (fosfato di litio e ferro) con nerofumo conduttivo, legante PVDF e solvente NMP (N-metil-2-pirrolidone). Il lato anodico utilizza grafite o un composito di silicio-grafite con leganti CMC/SBR in un sistema a base acquosa.
Ottenere la miscela giusta significa controllare due parametri fondamentali: il contenuto di solidi (tipicamente 50–70%) e la viscosità (2.000–10.000 cP per il catodo, 1.000–5.000 cP per l’anodo). La miscelazione tradizionale a lotti si basa su miscelatori planetari — immaginate dei robot da cucina su scala industriale — in cui ogni lotto viene lavorato in modo indipendente. L’approccio più recente, l’estrusione continua a doppia vite, alimenta i materiali attraverso un sistema di viti co-rotanti che miscelano e trasportano contemporaneamente. La differenza è netta: l’estrusione continua riduce il consumo energetico fino al 95% rispetto ai processi a lotti (dati Eirich MixSolver), garantendo al contempo una produttività da 3 a 5 volte superiore con una migliore uniformità tra i lotti.
Per i responsabili della pianificazione della produzione, la scelta tra miscelazione in lotti e miscelazione continua dipende dal mix di prodotti. Si produce una singola formulazione in grandi volumi? L’estrusione continua è quasi sempre la soluzione migliore. Si cambiano spesso le composizioni chimiche — un giorno NMC, il giorno dopo LFP? La miscelazione in lotti offre tempi di cambio più rapidi, nonostante la minore efficienza.
Rivestimento ed essiccazione — La fase di deposizione di precisione
Una volta pronta, la sospensione viene applicata su collettori di corrente in lamina metallica — alluminio per il catodo, rame per l’anodo — mediante il processo di rivestimento con testa a fessura, lo standard industriale per la produzione su larga scala. La sospensione scorre attraverso una testa di spalmatura lavorata con precisione, posizionata a pochi micron dalla lamina in movimento, depositando una pellicola umida di spessore esatto.
I requisiti di precisione non lasciano margine di errore. Il Ministero cinese dell’Industria e delle Tecnologie dell’Informazione (MIIT) impone ai produttori di batterie soggetti a regolamentazione un controllo dello spessore del rivestimento entro ±2 μm e una deviazione della densità areale inferiore a ±1%. Su una linea di produzione che opera a una velocità compresa tra 30 e 80 metri al minuto, il rispetto di tale tolleranza richiede un sistema di retroazione a circuito chiuso che regoli in tempo reale la posizione dello stampo e la velocità della pompa.
L'essiccazione segue immediatamente e il contatore dell'energia inizia a salire rapidamente. Il foglio rivestito passa attraverso un forno a convezione multizona — o, sempre più spesso, un sistema ibrido assistito da laser — per far evaporare il solvente. L'essiccazione e l'ambiente della camera di essiccazione consumano complessivamente oltre 75% dell'energia totale impiegata nella produzione (Progetto IDEEL, Fraunhofer ILT, 2024). Il recupero del solvente è obbligatorio sia per ragioni economiche che ambientali: i sistemi di recupero a ciclo chiuso dell’NMP offerti da fornitori come il Gruppo Dürr consentono di recuperare oltre 90% di solvente.
Un’importante alternativa emergente è la lavorazione a elettrodo secco. La tecnologia DRYtraec del Fraunhofer IWS — vincitrice del Premio Joseph von Fraunhofer nel 2025 — fa passare una miscela di polveri secche attraverso una fessura di calandra dove le forze di taglio fibrillano il legante, intrecciando meccanicamente le particelle in un film elettrodico continuo. Nessun solvente, nessun forno di essiccazione, nessun recupero di NMP. Il processo riduce il consumo energetico di circa il 25% e i costi di capitale di circa il 30%, ed è già stato concesso in licenza a un’importante casa automobilistica europea per la produzione in serie.
Calandratura e taglio longitudinale — Compattazione e modellatura dell’elettrodo
Dopo l’essiccazione, la lamina rivestita passa attraverso una pressa a rulli — la calandra — che comprime l’elettrodo fino a raggiungere la porosità desiderata, tipicamente 30–40% per i catodi NMC. Questa fase comporta un vero e proprio compromesso: una maggiore compattazione aumenta la densità energetica (più materiale attivo per unità di volume), ma una compressione eccessiva distrugge la struttura porosa attraverso cui viaggiano gli ioni di litio, accelerando il calo di capacità.
La calandra definisce lo spessore finale e il profilo di densità dell’elettrodo. Successivamente, le macchine da taglio — che utilizzano il taglio laser o meccanico — rifilano l’elettrodo secondo dimensioni precise. Un parametro è molto più importante di quanto possa sembrare: il controllo delle bave. Le bave sui bordi superiori a 1 μm possono penetrare nel separatore durante l’assemblaggio o il ciclo di funzionamento, creando un cortocircuito interno. Le linee guida del settore del MIIT per il 2024 richiedono esplicitamente che il controllo delle bave sia pari o inferiore a questa soglia, con una precisione di allineamento degli elettrodi entro 0,1 mm.
Una volta realizzati, tagliati e controllati, gli elettrodi passano alla fase di assemblaggio, dove la questione del fattore di forma assume un ruolo centrale.
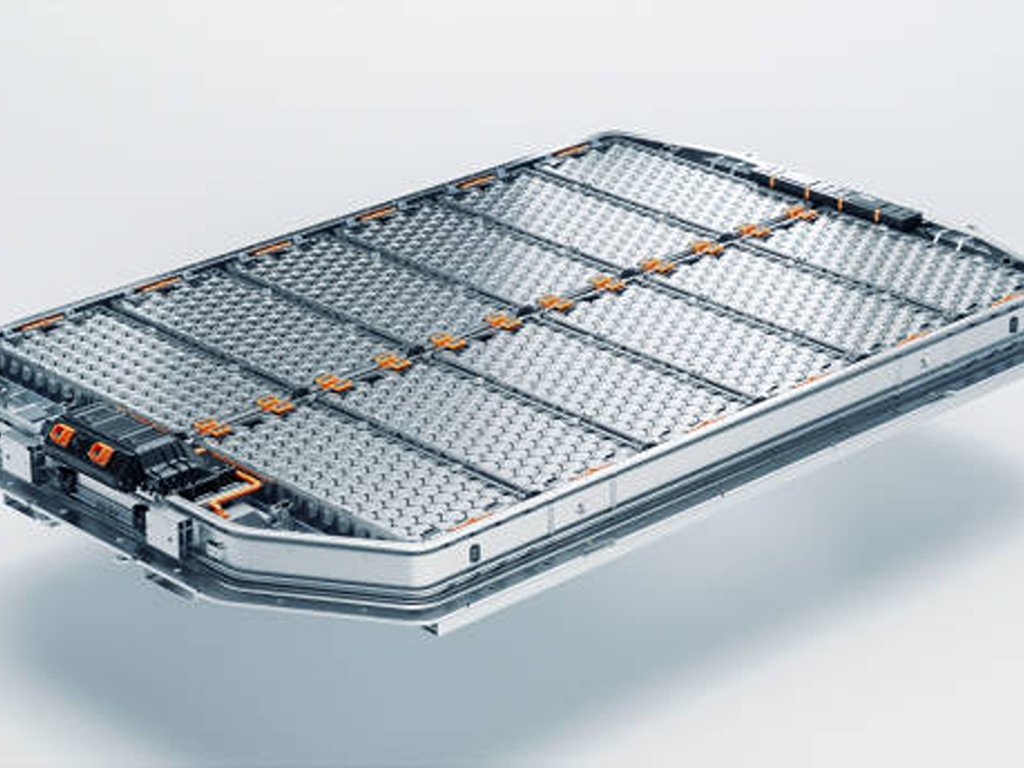
Assemblaggio delle celle — Impilamento, avvolgimento e l'imperativo dell'automazione
Gli elettrodi sono componenti. Una cella è un prodotto. La fase di assemblaggio trasforma le lastre piatte di elettrodi e i rotoli di pellicola separatrice nei tre formati principali — cilindrico, prismatico e a sacchetto — attraverso due approcci tecnici concorrenti, ciascuno con appassionati sostenitori nel settore.
Impilamento o avvolgimento: come scegliere il giusto percorso di assemblaggio
L'avvolgimento è la tecnologia più datata e più veloce: l'anodo, il separatore e il catodo vengono disposti a strati e avvolti a formare un “rotolo”, proprio come si arrotola una pergamena. È lo standard per le celle cilindriche (18650, 21700, 4680) e per alcuni modelli prismatici, con velocità fino a 3.000 mm/s, un controllo di processo consolidato e un’elevata resa.
L'impilamento — in particolare quello di tipo Z — consiste nel sovrapporre singoli fogli di elettrodo e strati di separatore uno sopra l'altro, come se si costruisse un mazzo di carte. È un processo più lento (0,1–0,4 secondi per foglio), ma consente un utilizzo dello spazio sensibilmente migliore: una cella prismatica o a sacchetto impilata racchiude da 5 a 10% di materiale attivo in più nello stesso volume rispetto a un design avvolto, con una resistenza interna inferiore e una migliore distribuzione termica. Ecco perché la Blade Battery di BYD — una cella prismatica LFP che oggi alimenta milioni di veicoli elettrici — utilizza un processo di impilamento.
Il settore sta orientandosi verso l’assemblaggio a strati per applicazioni ad alta densità energetica, in particolare nei veicoli elettrici. Tuttavia, l’avvolgimento non è destinato a scomparire. Per le celle cilindriche, rimane l’unico metodo di assemblaggio pratico e il vantaggio in termini di velocità è reale. La scelta dipende interamente dal formato della cella desiderato e dai requisiti prestazionali.
| Dimensione | Avvolgimento | Impilamento |
|---|---|---|
| Velocità | Fino a 3.000 mm/s | 0,1–0,4 s/foglio |
| Ideale per | Cellule cilindriche | Celle prismatiche, a sacchetto |
| Utilizzo dello spazio | Valori di riferimento | +5–10% |
| Resistenza interna | Più alto | In basso |
| Precisione di allineamento | ±0,5 mm | ±0,2 mm |
| Maturità dei processi | Molto alto | In rapido miglioramento |
Riempimento e confezionamento di elettroliti — Prestazioni garantite dalla sigillatura
Una volta che il gruppo elettrodo-separatore è inserito nel proprio involucro — un contenitore in alluminio o acciaio per le celle cilindriche/prismatiche, una pellicola laminata in alluminio per le celle a sacchetto — la cella entra nella stazione di riempimento dell’elettrolita. Questa fase richiede un controllo ambientale estremamente rigoroso.
L’elettrolita — tipicamente LiPF₆ disciolto in una miscela di solventi carbonati con additivi funzionali — è il mezzo che trasporta gli ioni di litio tra gli elettrodi. È inoltre estremamente sensibile all’umidità: tracce d’acqua reagiscono con il LiPF₆ formando acido fluoridrico (HF), che corrode il catodo e genera gas. Ecco perché il riempimento dell’elettrolita avviene in un ambiente con un punto di rugiada pari o inferiore a ≤ -30 °C — più secco del deserto di Atacama — con valvole di dosaggio di precisione che garantiscono un’accuratezza di riempimento entro ±0,5%.
Dopo il riempimento, la cella viene sigillata — mediante saldatura laser per le custodie metalliche (larghezza della saldatura 0,3–0,8 mm, penetrazione ≥ 1,5 mm) o termosaldatura per le celle a busta — e sottoposta a un test di tenuta, solitamente con elio, per verificare che il tasso di perdita sia inferiore a 1 × 10⁻⁶ Pa·m³/s. Qualsiasi perdita compromette l’integrità elettrochimica della cella prima ancora che questa venga caricata.
- Destinato alle celle cilindriche (18650, 21700, 4680)
- La velocità è la priorità (velocità di lavorazione di 3.000 mm/s)
- La maturità del processo e l'elevata resa sono gli aspetti più importanti
- Formati prismatici o a sacchetto
- La densità energetica è il fattore di differenziazione (spazio da +5 a 10%)
- Minore resistenza interna per migliori prestazioni termiche
Finitura delle celle — Formazione, invecchiamento e controlli di qualità
Se c'è una fase che mette alla prova la pazienza di un produttore, è proprio quella della formatura. È qui che la cella assemblata riceve la sua prima carica, ed è la fase singola più dispendiosa in termini di tempo e di costi dell'intero processo: rappresenta circa il 32% dei costi di produzione e richiede da 1,5 a 3 settimane dall'inizio alla fine.
Perché ci vuole così tanto tempo? Durante quella prima ricarica, l’elettrolita si decompone in modo controllato sulla superficie dell’anodo, formando uno strato di passivazione chiamato interfaccia elettrolita-solido (SEI). È proprio in questo film sottile pochi nanometri che l’elettrochimica mostra tutta la sua eleganza: lascia passare gli ioni di litio bloccando al contempo l’ulteriore decomposizione dell’elettrolita. Se le condizioni di formazione sono corrette — intensità di corrente, temperatura, profilo di tensione — si ottiene un SEI uniforme e stabile in grado di supportare oltre 2.000 cicli di carica-scarica. Se invece sono sbagliate, si perde il 5–10% del litio disponibile nella cella a causa di uno strato SEI spesso e irregolare che continua a crescere ad ogni ciclo.
Dopo la formazione, le celle entrano nella fase di invecchiamento — in genere 7–14 giorni a temperatura elevata (circa 45 °C) o a temperatura ambiente — durante la quale viene monitorato il comportamento di autoscarica. Le celle la cui tensione scende di oltre circa 0,5 mV al giorno vengono segnalate per microcortocircuiti o contaminazione e vengono scartate. Infine, i test di fine linea classificano le celle in classi di qualità in base alla capacità, alla resistenza interna e al tasso di autoscarica. Per le applicazioni nei veicoli elettrici (EV), vengono selezionate solo le celle di grado A — con una deviazione di capacità inferiore a 1% e una dispersione della resistenza interna inferiore a 1 mΩ.
Valvole industriali e gestione dei fluidi — Il percorso critico spesso trascurato nella produzione di batterie
Ecco un dato che coglie di sorpresa la maggior parte dei responsabili della pianificazione della produzione: una singola gigafactory impiega diverse migliaia di valvole di controllo nei propri processi di gestione dei fluidi, dalla preparazione delle paste liquide e dall’erogazione dei solventi nella linea di rivestimento fino al riempimento degli elettroliti e alla distribuzione dell’acqua di raffreddamento (Rockwell Automation, GF Piping Systems). Ognuna di queste valvole rappresenta un potenziale punto di guasto. La scelta corretta delle specifiche, dei materiali e del metodo di azionamento può fare la differenza tra una qualità costante del prodotto e un lotto di cellule contaminate destinate al cestino dei rifiuti.
Tipi di valvole in base alla fase di produzione — Una guida dettagliata per ogni fase del processo
Nella stazione di miscelazione delle sospensioni, le valvole a sfera e le valvole a farfalla controllano il dosaggio preciso dei materiali attivi, degli additivi conduttivi, dei leganti e dei solventi nell’ recipiente di miscelazione. La struttura in acciaio inossidabile (304 o 316L) è di serie. Il requisito fondamentale: un design con il minimo possibile di zone morte per evitare l’accumulo di materiale che potrebbe compromettere la formulazione del lotto successivo.
Nella sezione di rivestimento ed essiccazione, le valvole a farfalla e le valvole a sfera sulle linee di vuoto espellono l’aria umida dalla camera di essiccazione, mentre le valvole di controllo proporzionali regolano il flusso di aria riscaldata per ottenere profili di temperatura precisi. La sfida in questa fase è rappresentata dai cicli termici: le valvole devono mantenere l’integrità della tenuta in un ampio intervallo di temperature pur essendo esposte a flussi d’aria carichi di solventi che degradano le guarnizioni elastomeriche standard.
Il riempimento con elettrolita richiede la massima purezza nella gestione dei fluidi in tutto l’impianto. Valvole a membrana e valvole a pinza ad alta purezza — con superfici a contatto con il fluido in PTFE o PVDF — dosano l’elettrolita con una precisione di riempimento entro ±0,5% in un ambiente a camera bianca più arido di qualsiasi deserto naturale. La contaminazione da ioni metallici in questo contesto, anche a livelli di parti per milione, innesca reazioni elettrochimiche secondarie che compromettono le prestazioni delle celle.
L'area di formatura e invecchiamento necessita di sistemi di controllo del vuoto per catturare e recuperare i vapori elettrolitici e i gas di scarico, mentre i sistemi di raccolta delle polveri presenti in tutto lo stabilimento utilizzano valvole a impulsi per rimuovere periodicamente i residui di taglio degli elettrodi dalle unità di filtrazione.
In sintesi: non è possibile progettare una linea di produzione di batterie senza pianificare l’infrastruttura di gestione dei fluidi. Eppure, la maggior parte delle liste di controllo per gli appalti tralascia completamente le specifiche relative alle valvole — finché il primo episodio di contaminazione non costringe ad affrontare la questione.
Compatibilità dei materiali e requisiti per le camere bianche relativi alle valvole per batterie
L'errore più costoso che un responsabile della pianificazione della produzione possa commettere nella gestione dei fluidi non è ordinare valvole della misura sbagliata, bensì ordinare valvole realizzate con materiali non adeguati.
Le valvole industriali standard contengono spesso componenti in ottone, bronzo o acciaio zincato. In un ambiente di produzione di batterie, questi elementi rappresentano delle vere e proprie bombe a orologeria in termini di contaminazione. Il rame, lo zinco e il nichel, a concentrazioni superiori ai livelli tracciabili, agiscono come veleni elettrochimici: poche parti per milione di rame disciolto nell’elettrolita possono innescare la formazione di dendriti che perforano il separatore e causano cortocircuiti interni. Ecco perché le specifiche relative alla gestione dei fluidi per batterie richiedono una struttura priva di rame e zinco, con tutte le superfici a contatto con il fluido realizzate in acciaio inossidabile 316L o rivestite con fluoropolimeri (PTFE, PFA, PVDF).
Anche i materiali delle guarnizioni sono fondamentali. Il solvente NMP utilizzato nella sospensione catodica e l’elettrolita LiPF₆ sono chimicamente aggressivi. L’NMP fa gonfiare e degrada le guarnizioni standard in NBR (nitrile). Il LiPF₆, in presenza di tracce di umidità, produce HF, che attacca l’EPDM. Le alternative collaudate: FKM (Viton) per una resistenza chimica moderata fino a 200 °C e FFKM (perfluoroelastomero) per una piena compatibilità chimica su tutto l’intervallo di temperatura — a un costo significativamente più elevato.
Per quanto riguarda il sistema di azionamento, gli attuatori pneumatici ed elettrici utilizzati in ambienti asciutti (punto di rugiada ≤ -50 °C) e in camere bianche (classe ISO 5–7) devono essere privi di emissioni di particelle: devono presentare una struttura a tenuta stagna, non devono avere lubrificanti esposti né componenti soggetti a distacco.
Per i team addetti agli acquisti che valutano i fornitori di attrezzature, il consiglio pratico da tenere a mente è chiaro. È opportuno cercare produttori che offrano una gamma completa di tipi di valvole automatizzate — valvole a sfera, a farfalla, a saracinesca, a globo e di regolazione — in diversi tipi di materiale, tra cui l’acciaio inossidabile 316L e le opzioni con rivestimento in PTFE/PFA, supportate da certificazioni internazionali (ISO 9001, CE, SIL). Fornitori come Vincer, il cui soluzioni automatizzate per valvole La gamma completa di attuatori elettrici e pneumatici, disponibile in un ampio portafoglio di prodotti personalizzabili con diversi materiali, dimostra quella capacità di fornitura da un unico fornitore che semplifica l’approvvigionamento per le linee di produzione a più fasi. Quando un singolo episodio di contaminazione può rendere inutilizzabile un intero lotto di celle, il costo di una corretta qualificazione del fornitore di valvole è trascurabile rispetto al costo di non farlo.
Principali standard di produzione e lista di controllo per la conformità
Ogni batteria che attraversa un confine deve superare una serie di requisiti normativi. Per i responsabili della pianificazione della produzione e i team di approvvigionamento, sapere quali standard si applicano — e in quale ordine ottenere la certificazione — consente di evitare costose rielaborazioni e ritardi nell’ingresso sul mercato.
| Standard | Ambito di applicazione | Requisito fondamentale |
|---|---|---|
| UN 38.3 | Trasporti internazionali | 8 prove (T1–T8): altitudine, calore, vibrazioni, urti, cortocircuito, impatto, sovraccarico, scarica forzata |
| IEC 62133-2 | Sicurezza globale dei prodotti (dispositivi portatili) | Sicurezza elettrica, meccanica e ambientale per celle e pacchi ricaricabili |
| UL 1642 | Stati Uniti — a livello cellulare | Uso improprio dell'impianto elettrico, sollecitazioni meccaniche, esposizione agli agenti atmosferici |
| Requisiti generali per la sicurezza delle apparecchiature elettriche per uso domestico e analogo – Parte 2: Requisiti particolari di sicurezza per le apparecchiature elettriche con parti in movimento | Cina — Batterie di trazione per veicoli elettrici | Surriscaldamento: nessun incendio, nessuna esplosione per 120 minuti (obbligatorio a partire da luglio 2026) |
| Requisiti generali relativi alla progettazione, alla costruzione e alle prestazioni dei veicoli elettrici | Cina — dispositivi elettronici portatili | Certificazione obbligatoria CCC, in vigore da agosto 2024 |
| ISO 9001:2015 | A livello globale — gestione della qualità | Requisiti di base del sistema di qualità per la maggior parte dei contratti di appalto |
La sequenza di certificazioni consigliata: prima la UN 38.3 — è il requisito imprescindibile per le spedizioni internazionali. Successivamente, è opportuno ottenere la certificazione IEC 62133-2 o UL 1642 (sicurezza a livello di cella) a seconda del mercato di riferimento, seguita da eventuali certificazioni obbligatorie specifiche per quel mercato (CCC per la Cina, GB 38031 per le applicazioni relative ai veicoli elettrici cinesi). Rivolgersi a un laboratorio membro dello schema CB dell’IECEE consente di utilizzare un unico set di dati di prova per ottenere la certificazione in più paesi, riducendo notevolmente le duplicazioni e i costi.
Per quanto riguarda la conformità degli impianti di produzione, le linee guida cinesi del MIIT in materia di standardizzazione industriale — riviste nel 2024 — stabiliscono parametri quantitativi di qualità della produzione: controllo dello spessore del rivestimento degli elettrodi entro ±2 μm, controllo delle sbavature ≤ 1 μm, punto di rugiada del riempimento dell’elettrolita ≤ -30 °C e codifica obbligatoria per la tracciabilità lungo l’intero ciclo di vita. Qualsiasi impianto che rifornisca il mercato cinese deve soddisfare tali soglie, indipendentemente dal luogo di produzione delle apparecchiature.
La realizzazione di una linea di produzione di batterie al litio è, nella sua essenza, un’operazione di ingegneria chimica di precisione mascherata da processo di produzione discreta. Le aziende che riescono a gestirla correttamente — quelle che trattano la viscosità della sospensione, il controllo del punto di rugiada e la compatibilità dei materiali delle valvole con la stessa serietà con cui affrontano il formato delle celle e la velocità di produzione — sono quelle le cui celle finiscono per alimentare i veicoli elettrici e i sistemi di accumulo in rete che definiscono la transizione energetica. Quelle che non lo fanno imparano a proprie spese che, nella produzione di batterie, non è possibile controllare la qualità solo alla fine della linea. È necessario integrarla in ogni fase del processo.
Riferimenti
- Fraunhofer FFB. “Produzione di celle.” Istituto di ricerca Fraunhofer per la produzione di celle per batterie. https://www.batterien.fraunhofer.de/en/competences/cell.html
- Fraunhofer ILT. “Progetto IDEEL.” 2024. https://www.ilt.fraunhofer.de/
- Fraunhofer IWS. “DRYtraec — Processo di rivestimento a secco degli elettrodi.” Premio Joseph von Fraunhofer 2025. https://www.iws.fraunhofer.de/
- Dragonfly Energy. “All’interno del mondo della produzione di celle per batterie.” https://dragonflyenergy.com/battery-cell-manufacturing/
- IEEE. “Processo di produzione delle celle agli ioni di litio e fattori di forma.” 2024. https://ieeexplore.ieee.org/document/11197089
- Rockwell Automation. “Sistema di controllo distribuito PlantPAx.” https://literature.rockwellautomation.com/
- GF Piping Systems. “Automazione di processo per la produzione di batterie.” https://www.gfps.com/
- Festo. “Componenti di automazione versatili per la produzione di batterie.” https://festoblog.com/
- Emerson. “Produzione di componenti per batterie agli ioni di litio.” https://s1-live.emerson.cn/
- MIIT cinese. “Condizioni di standardizzazione del settore delle batterie agli ioni di litio (revisione 2024).” http://kfq.jcs.gov.cn/
- The Battery Magazine. “Come la norma GB 38031-2025 sta ridefinendo la sicurezza delle batterie.” https://www.thebatterymagazine.com/
- Element Materials Technology. “Guida alla certificazione delle batterie agli ioni di litio.” https://www.element.com/
- Vincer Valve. Pagina iniziale. https://www.vincervalve.com/
- Vincer Valve. Contatti. https://www.vincervalve.com/contact-for-a-quote/


